
Экспресс-аудит производственных цехов и твердосмазочные покрытия для поршней
Экспресс-аудит помогает выявить, где смазочные материалы не соответствуют условиям работы узлов, как организованы их хранение и нанесение и какие данные нужны для безопасного внедрения изменений. Начинают с точек смазывания: фиксируют оборудование, нагрузку, температуру, скорость, риск загрязнения и интервал обслуживания. Затем сопоставляют фактические условия с рекомендациями производителя оборудования и технической документацией на смазки.
Статья полезна инженерам, техническим специалистам и закупщикам, которые планируют аудит смазочных материалов на производстве или оценивают готовность цеха к новой технологии. Разберем, что проверить на площадке, как оценивать поставщика и испытания, когда нужны специальные правила для пищевых зон и где уместны твердосмазочные покрытия поршней.
Что включает экспресс-аудит смазочных материалов на производстве
Экспресс-аудит дает первичную картину состояния смазочного хозяйства цеха.
Его задача - не заменить полную техническую экспертизу, а найти точки, где есть несоответствия, пробелы в документации или неопределенность в выборе материала. Результат аудита - перечень узлов, фактических условий, применяемых продуктов и вопросов, которые требуют проверки.
Начинают с обхода оборудования и составления карты точек смазывания. Для каждой точки фиксируют тип узла, нагрузку, температуру, скорость, риск загрязнения и установленный интервал обслуживания. Отдельно отмечают способы нанесения и ответственных за обслуживание. Если на одном участке применяют несколько материалов, их названия и назначение записывают так, чтобы избежать путаницы при хранении и пополнении запасов.
Далее сверяют фактическое применение с рекомендациями производителя оборудования. Паспорт смазки сам по себе не подтверждает, что материал подходит конкретному узлу: важно учитывать рабочие условия и совместимость с материалами конструкции. Например, для подшипников могут применяться пластичные смазки классов NLGI 1, NLGI 2 или NLGI 3, но класс консистенции не описывает все рабочие свойства. Для выбора дополнительно оценивают температурный диапазон, высокотемпературную стабильность и способность смазки сохранять свойства под нагрузкой.
В карту аудита полезно включить и связанные операции: хранение, маркировку емкостей, очистку линий между продуктами и правила обращения с остатками. Это позволяет увидеть не только ошибку выбора, но и риск смешения материалов или неконтролируемого применения. Для смазочных материалов, включая трансмиссионную смазку для техники, фиксируют назначение и узел, а затем сверяют применяемый продукт с документацией на оборудование.
По итогам обхода удобно разделить замечания на три группы:
несоответствие между условиями работы и выбранным материалом;
недостаток информации для подтверждения правильности применения;
организационные риски при хранении, нанесении и пополнении запасов.
Такой перечень задает основу для дальнейших испытаний и пилотного внедрения. Он также помогает закупщику запросить у поставщика конкретные документы, а инженеру - определить, какие точки требуют первоочередного внимания.
Как проверить точки смазывания и техническую документацию
Осмотр точки смазывания должен соединять данные об оборудовании с тем, что происходит в процессе.
Одного названия узла недостаточно: одинаковые по конструкции детали могут работать при разной нагрузке, температуре и скорости. Поэтому при аудите фиксируют не только тип оборудования, но и режим его работы, загрязнение окружающей среды и фактический интервал обслуживания.
Затем проверяют, на каком основании выбран материал. В документации на продукт изучают технический паспорт и паспорт безопасности, а рекомендации производителя оборудования сопоставляют с реальными условиями. Если в данных указана вязкость или класс консистенции, эти показатели не рассматривают изолированно. Для пластичной смазки NLGI описывает консистенцию: чем меньше номер, тем мягче смазка. Пенетрационный тест измеряет глубину погружения конуса в образец в десятых долях миллиметра.
При проверке важно не подменять один параметр другим. Класс NLGI не показывает адгезию, то есть способность смазки удерживаться на поверхности, и не заменяет оценку температурной стойкости или поведения под нагрузкой. Если данных недостаточно, это фиксируют как вопрос для поставщика или испытательной лаборатории, а не трактуют как подтвержденную пригодность материала.
На площадке также проверяют идентификацию емкостей и порядок операций. Важно установить, как исключают путаницу между продуктами, очищают или продувают линии при переходе на другой материал и контролируют последовательность смешения. Если предусмотрена повторная переработка, ее правила должны быть понятны и зафиксированы. Отдельно выясняют, как организованы промежуточный контроль и калибровка лабораторного оборудования.
Для закупщика полезен единый комплект сведений по каждому продукту: технический паспорт, паспорт безопасности, идентификатор партии и данные, позволяющие проследить путь материала. При смене поставщика или рецептуры нужно выяснить, как поставщик управляет изменениями и сообщает о них заказчику. Это снижает риск ситуации, когда в цех поступает материал с тем же назначением, но без подтверждения применимости к конкретному процессу.
Как оценить поставщика и организацию производства смазок
Экспресс-аудит поставщика дополняет проверку цеха: он показывает, насколько стабильно производитель контролирует сырье, процесс и выпуск партий.
Оценивать следует не только паспортные характеристики продукта, но и систему качества, которая обеспечивает повторяемость. При этом проверка документов не заменяет анализа конкретной площадки и фактических условий применения.
В первую очередь запрашивают сертификаты качества, технический паспорт и паспорт безопасности. Затем выясняют, как организована прослеживаемость партий и проводится входной контроль сырья. Вопросы к производственному процессу включают идентификацию емкостей, очистку линий при переходе между продуктами, последовательность смешения и контроль температурного режима. Уточняют также, как фиксируют промежуточные проверки и обрабатывают несоответствия.
Отдельного внимания заслуживают лабораторные методы. В ходе аудита проверяют, какое оборудование используют для контроля, как организована его калибровка и какие испытания проводят для подтверждения свойств продукта. Для пластичных смазок высокотемпературную работоспособность оценивают, в частности, испытаниями R2F и R0F/R0F+. При интерпретации результатов важно понимать, какие свойства проверяет конкретный метод и насколько они соответствуют задаче оборудования.
Если применение связано с гигиеническими требованиями, отдельно рассматривают ISO 21469. Этот стандарт связан с гигиеной смазочных материалов и предусматривает проверку формуляции, производственного процесса, независимый аудит, лабораторные испытания и регистрацию. В рамках оценки производственной площадки предусмотрены риск-анализ и ежегодный физический аудит, включая проверку рецептуры, процесса, отбор образцов и испытания.
Аудит должен охватывать и управление изменениями. Поставщику задают вопросы о том, как он сообщает о корректировках рецептуры, сырья или производственного процесса и как документирует несоответствия. Если предоставленных данных недостаточно, это не следует считать автоматическим подтверждением проблемы, но пробел нужно зафиксировать и запросить разъяснение.
Такой подход помогает снабженцу сравнить поставщиков по проверяемым критериям, а не только по цене или общему описанию продукта. Для инженерной службы важны стабильность партий, доступность технической информации и понятный порядок подтверждения изменений. При высоких требованиях к конкретному узлу к анализу документов добавляют независимые испытания.
Какие испытания подтверждают эффективность смазочных материалов
Испытание смазочного материала имеет смысл, когда его условия связаны с реальной задачей оборудования.
Проверка «на эффективность» без описания узла, нагрузки и режима работы не дает достаточного основания для решения о внедрении. Поэтому перед тестированием формулируют, какое свойство нужно подтвердить и какие данные будут считаться результатом.
Сначала составляют план: указывают оборудование или образец, сравниваемые материалы, условия проведения и показатели, которые предстоит наблюдать. Сценарий сверяют с рекомендациями производителя оборудования и фактическим режимом работы. Если лабораторный метод оценивает отдельное свойство, например высокотемпературную работоспособность пластичной смазки, его результат не следует автоматически переносить на все режимы эксплуатации.
Для пластичных смазок технические данные рассматривают комплексно. NLGI-класс описывает консистенцию, а пенетрация характеризует глубину погружения конуса в смазку в десятых долях миллиметра. Для проверки высокотемпературных свойств применяют, среди прочего, R2F и R0F/R0F+. При выборе важно соотнести назначение испытания с параметрами конкретной точки смазывания, а не делать вывод только по одному значению из паспорта.
Результаты испытания оформляют так, чтобы их можно было сопоставить с исходным состоянием и условиями теста. Фиксируют использованный материал, точку применения, режим и наблюдаемые изменения. Если испытание не охватывает реальную нагрузку или среду цеха, это ограничение указывают отдельно. Иначе лабораторный результат легко принять за универсальную гарантию пригодности.
Перед заменой смазочного материала важно также оценить совместимость с материалами узла и действующими процессами. Если ответ нельзя подтвердить по документации, в план включают дополнительную проверку. Такой порядок особенно полезен при внедрении смазочных технологий в цехе, где несколько участков могут отличаться по температуре, загрязнению или частоте обслуживания.
По итогам испытания принимают одно из практических решений: продолжить проверку, оставить текущий материал или подготовить ограниченное внедрение на выбранной точке. Если переход предполагает изменения в обслуживании, их отражают в рабочей документации. Так технический результат становится частью управляемого процесса, а не единичным наблюдением.
Как учитывать пищевые зоны и документирование смазок
В цехах, где возможен контакт смазки с пищевым продуктом, аудит должен учитывать расположение оборудования и вероятность случайного попадания материала в продукт.
Допуск H1 относится к смазкам, применяемым там, где возможен случайный контакт с пищей. Само наличие такого допуска не отменяет необходимости соблюдать регламент и контролировать зону применения.
Для управления риском составляют карту зон и отдельный перечень разрешенных смазок для каждой из них. При обходе отмечают оборудование, точки нанесения и возможность переноса материала на продукт. Это позволяет не смешивать требования разных участков и снижает вероятность применения неподходящей смазки из-за общей маркировки или хранения.
Документация должна позволять восстановить, что, где и когда применяли. Для пищевых и близких к ним применений фиксируют название продукта, регистрационный номер, точку применения, количество, дату и время, а также исполнителя. Такой журнал поддерживает прослеживаемость и помогает проверить соблюдение установленной процедуры.
При аудите производственного процесса изучают также обращение с тарой и инструментом. Проверяют идентификацию емкостей, очистку оборудования между продуктами и порядок пополнения запасов. Если материал меняют, необходимо понять, как исключают остатки предыдущего продукта в линии и кто подтверждает готовность точки к дальнейшей работе.
ISO 21469 касается гигиены смазочных материалов и включает проверку формуляции и производственного процесса, независимый аудит, лабораторные испытания и регистрацию. В рамках работы по этому стандарту производственная площадка проходит полный риск-анализ и ежегодный физический аудит. Проверка охватывает рецептуру, процесс, отбор образцов и испытания.
Эти требования следует отличать от требований к самому оборудованию или системе смазки: H1 относится к смазке, а не к централизованной системе. Если вероятность контакта с продуктом отсутствует, основание для выбора H1 следует определять по фактическому зонированию и установленным процедурам. В спорных случаях решение подтверждают документацией и оценкой риска на площадке.
Когда нужны твердосмазочные покрытия для поршней
Для поршневых узлов выбор смазочной технологии зависит от контакта поверхностей и требований к переносу материала.
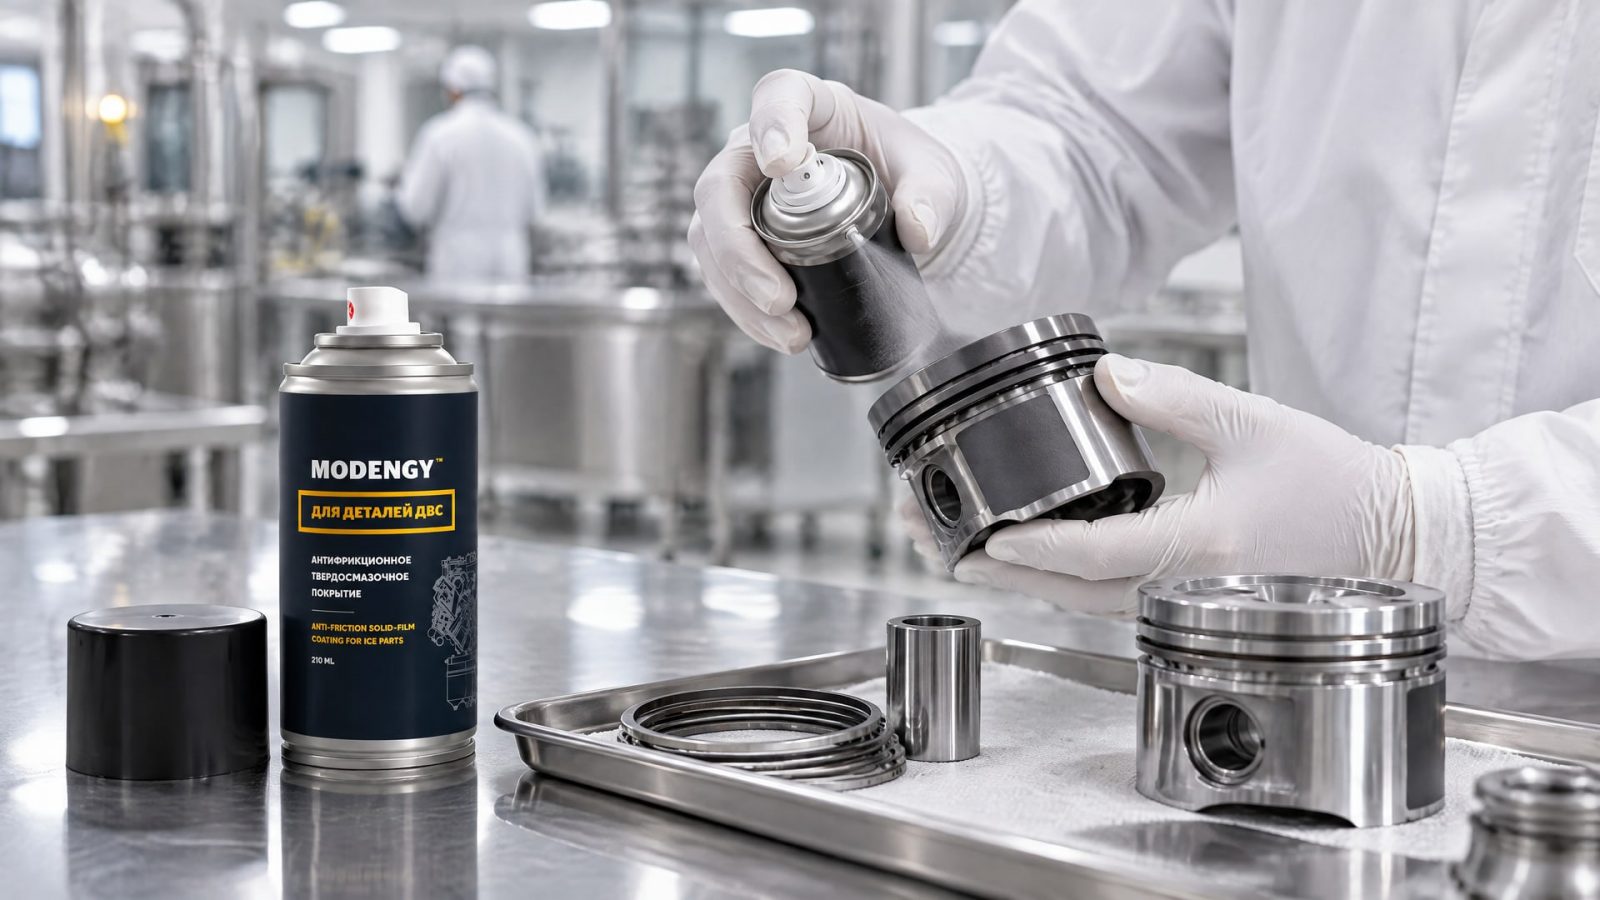
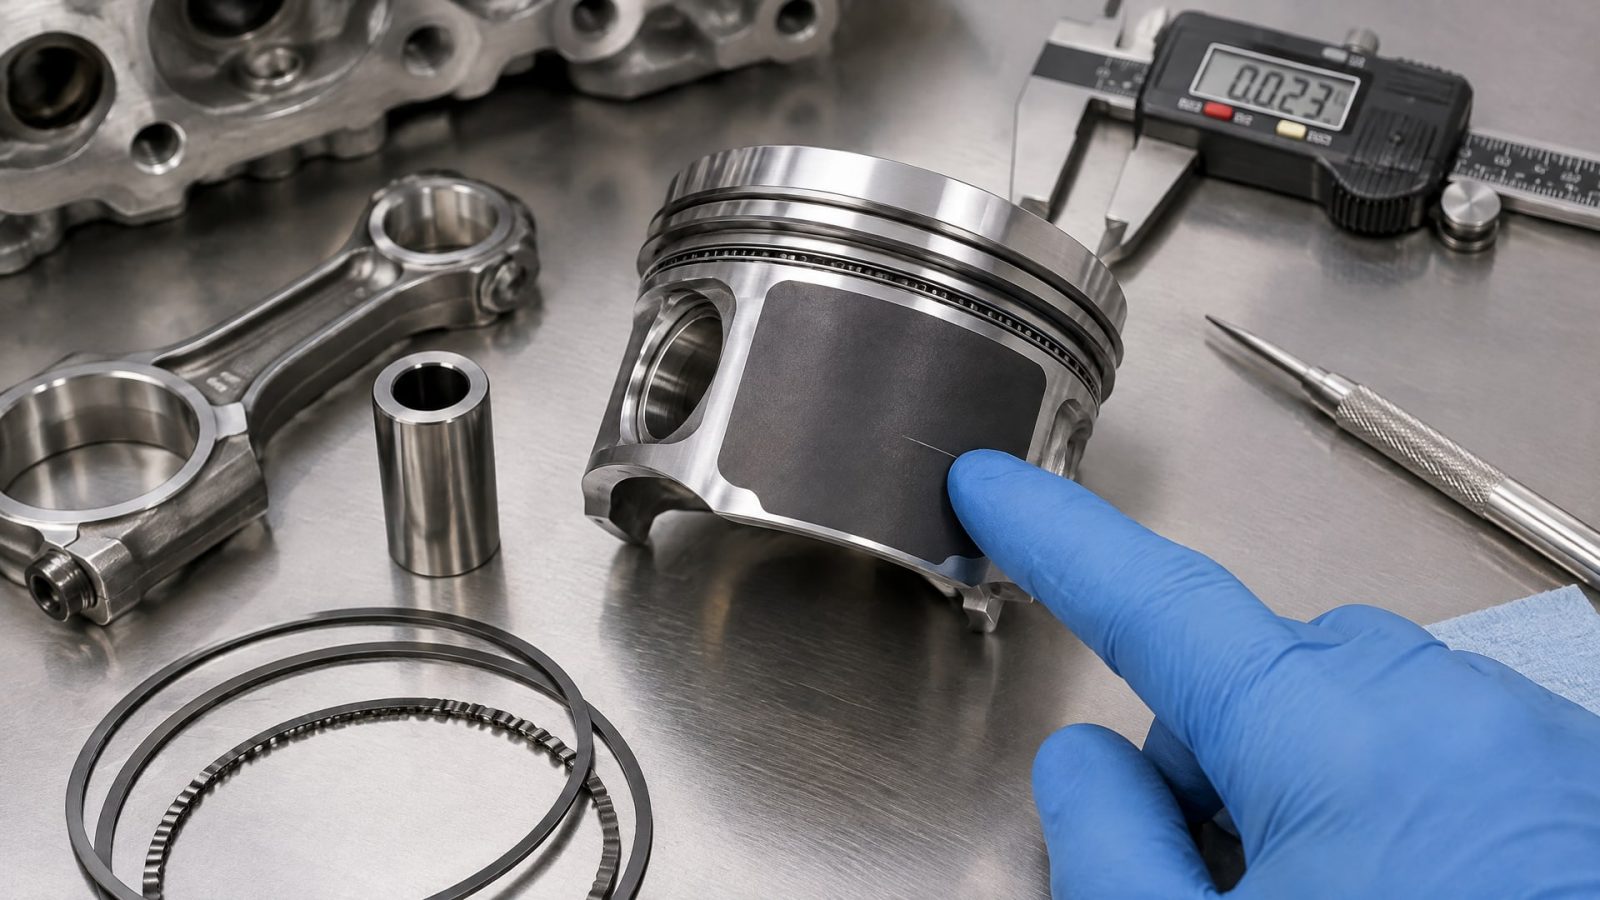
Жидкая смазка подходит не для каждой задачи: в некоторых применениях требуется сухая антифрикционная пленка или минимальный перенос смазочного материала. В обзоре по обработке поршней среди твердосмазочных покрытий указаны сухие пленки на основе дисульфида молибдена, графита и PTFE.
При экспресс-аудите сначала уточняют, что происходит с поверхностями в рабочем цикле и какие признаки износа наблюдаются. Для двигателей важны условия холодного пуска, риск задиров и закусывания, а также поведение покрытия в контакте деталей. Если применяемая жидкая смазка вымывается или не обеспечивает требуемого состояния поверхности, проблему нужно описать через условия узла, а не сразу сводить к замене продукта.
Для снижения трения и износа поршней двигателей, а также защиты от задиров и закусываний применяют антифрикционные твердосмазочные покрытия. В этой задаче используют MODENGY Для деталей ДВС. Такое решение рассматривают не как универсальную замену всем смазочным материалам, а как технологию для конкретной поверхности и режима работы, где требуется покрытие с твердым смазочным компонентом.
В ходе аудита фиксируют состояние поршней, материалы контактирующих деталей, режим эксплуатации и требования к нанесению. Затем эти условия сопоставляют с технической документацией покрытия и требованиями процесса. Если данных для решения недостаточно, до внедрения уточняют технологию подготовки поверхности и нанесения, а результат оценивают на выбранном узле.
Твердосмазочное покрытие поршней также нужно включать в общую карту смазочных технологий предприятия. В ней указывают, на каких деталях оно применяется, кто выполняет операцию и как контролируется результат. Это упрощает обслуживание и помогает не смешивать задачи покрытий с задачами пластичных смазок или масел для других узлов.
Часто задаваемые вопросы
С чего начать аудит смазочных материалов на производстве?
Начните с перечня точек смазывания и обхода оборудования. Для каждой точки запишите тип узла, нагрузку, температуру, скорость, риск загрязнения и интервал обслуживания. Затем сопоставьте фактические условия с рекомендациями производителя оборудования и документацией на применяемую смазку. Отдельно зафиксируйте пробелы в данных и организационные риски.
Достаточно ли знать класс NLGI, чтобы выбрать пластичную смазку?
Нет. NLGI описывает консистенцию: чем меньше номер, тем мягче смазка. Пенетрационный тест оценивает глубину погружения конуса в десятых долях миллиметра. Для выбора также проверяют температурный диапазон, высокотемпературную стабильность, нагрузочную способность и соответствие условиям работы узла.
Когда применяют твердосмазочные покрытия для поршней?
Их рассматривают, когда для поверхности нужна сухая антифрикционная пленка или требуется минимальный перенос смазочного материала. При аудите проверяют режим контакта, состояние деталей и характер износа. Для поршней в источниках указаны сухие покрытия на основе дисульфида молибдена, графита и PTFE.
Что подтверждает маркировка H1?
H1 относится к смазкам, применение которых допускается в зонах возможного случайного контакта с пищевым продуктом. Она не отменяет зонирование, контроль нанесения и документирование. В записях указывают продукт, регистрационный номер, точку применения, количество, дату и время, а также исполнителя.
Заключение
Экспресс-аудит производственных цехов помогает определить, соответствуют ли смазочные материалы условиям работы оборудования, насколько надежно организованы хранение и применение и какие испытания нужны перед изменениями. Для этого проверяют точки смазывания, документацию продукта и поставщика, производственный контроль и специальные требования пищевых зон. Твердосмазочные покрытия для поршней рассматривают отдельно, исходя из режима контакта и состояния поверхностей.
Практический следующий шаг - составить карту точек смазывания и выбрать узлы, где есть несоответствия или недостаток данных. Для каждой такой точки зафиксируйте условия работы, применяемый материал и требования производителя оборудования, затем сформируйте перечень вопросов поставщику и план подтверждающих испытаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о преимуществах и особенностях выбора антифрикционных покрытий двигателя и трансмиссии для тяжелой техники.
Узнайте, как правильно смазать сиденья автомобиля, чтобы устранить скрип и заедание, защитить направляющие и интерьер.
Узнайте, чем смазать домкрат, чтобы защитить его от ржавчины, как убрать коррозию и правильно обслуживать инструмент.