
Фланцевое соединение при вибрации: как обеспечить герметичность
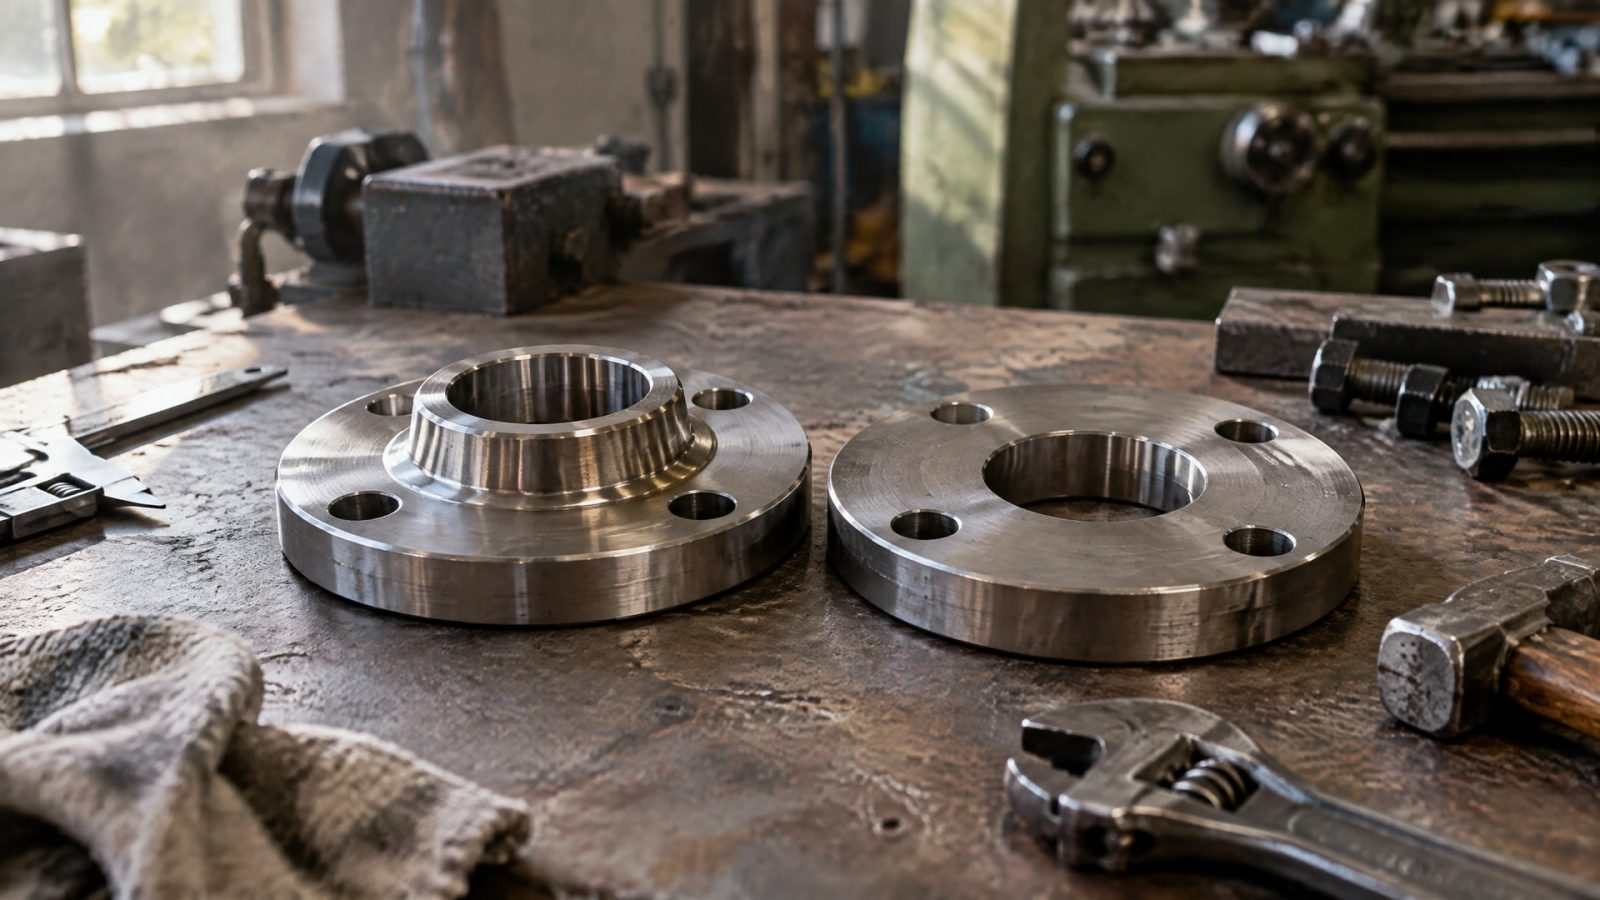
При постоянной вибрации герметичность фланцевого соединения обеспечивают не одной лишь затяжкой болтов, а сочетанием подходящей геометрии, контролируемой сборки, совместимого герметика и мер по снижению вибрационной нагрузки. Вибрация и термоциклирование ускоряют потерю преднатяга крепежа, поэтому соединение может начать пропускать среду даже после первоначально правильного монтажа.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ герметизации и организуют ремонт или сборку узла. Ниже разобраны различия между типами фланцев, требования к затяжке и поверхностям, особенности анаэробных составов и действия при повторных протечках.
Как конструкция фланца влияет на герметичность при вибрации
При подборе способа герметизации сначала оценивают сам узел: тип контактных поверхностей, жесткость соединения и условия работы.
Фланцы с выступающей уплотнительной поверхностью, raised-face, в источниках описаны как более устойчивые к вибрационному ослаблению, чем фланцы с плоской поверхностью, flat-face. У raised-face зона уплотнения более концентрированная. Для flat-face отдельно отмечена необходимость дополнительных мер против воздействия вибрации.
Это не означает, что геометрия сама по себе гарантирует герметичность. На результат также влияют выбранная прокладка или герметик, усилие затяжки и состояние крепежа. Если вибрация передается непосредственно на фланец, нагрузка на соединение сохраняется и после нанесения герметика. Поэтому конструкцию оценивают целиком, а не только по материалу уплотнения.
При проектировании и сборке фланцевых узлов в источниках упоминаются ASME Boiler and Pressure Vessel Code Section VIII, EN 1591-1, API 6A, ASME B16.5 и ASME B16.47. Для процедуры монтажа болтовых соединений приводится ASME PCC-1. Эти документы относятся к разным аспектам фланцевых соединений, поэтому инженер сверяется с применимым стандартом и проектной документацией конкретного узла.
Для практической оценки полезно зафиксировать, где именно проявляется утечка, меняется ли она при нагреве или остановке оборудования и есть ли признаки ослабления крепежа. Если соединение уже разбирали, проверяют состояние контактных поверхностей и уплотнения. Такие наблюдения помогают отличить ошибку сборки от конструктивной проблемы и не сводить устранение протечки к повторному нанесению герметика.
Как собрать фланцевое соединение, чтобы сохранить преднатяг
Вибрация может ускорять потерю преднатяга болтов, а ослабление крепежа открывает путь для утечки.
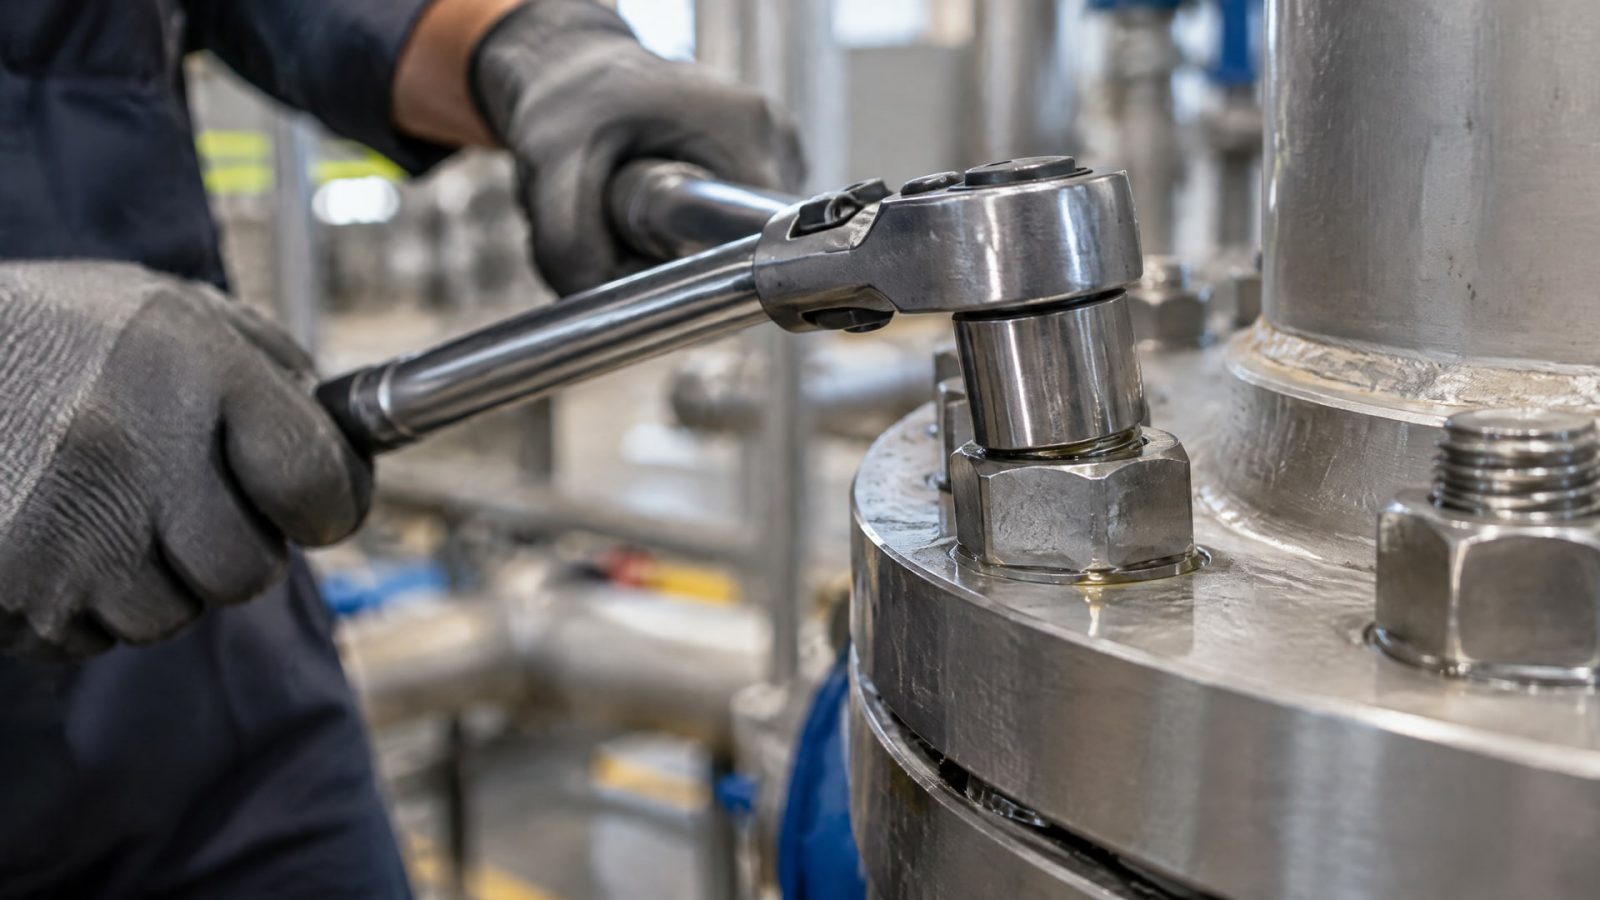
Поэтому затяжку выполняют по установленной процедуре, а не на глаз. В рекомендациях по сборке указывается равномерная крестовая или звездообразная последовательность. Она помогает распределить усилие по фланцу, вместо того чтобы чрезмерно нагружать одну его часть при последовательной затяжке по кругу.
Для болтовых соединений источники ссылаются на ASME PCC-1 и допускают повторную подтяжку после первичного цикла нагрузки, если такая операция предусмотрена процедурой. При этом не следует считать дополнительный момент универсальным способом устранить протечку. Чрезмерная затяжка не заменяет контроль преднатяга и не снижает передачу вибрации на узел. Момент затяжки выбирают по регламенту для конкретного соединения.
Перед монтажом проверяют состояние фланцев, крепежа и уплотнения. Загрязнение, остатки старого уплотнительного материала и повреждения поверхностей могут помешать равномерному контакту. Если в соединении предусмотрена прокладка, ее подбирают с учетом конструкции и требований применимого стандарта. Герметик в таких случаях рассматривают как дополнительный инструмент, если его применение совместимо с узлом, а не как замену правильно подобранной прокладке и корректной сборке.
При повторяющихся протечках полезно документировать последовательность затяжки и предусмотренные контрольные операции. Это позволяет сравнить состояние узла после ремонта и не полагаться на субъективное ощущение «достаточно затянуто». Для ответственных соединений основанием служат стандарт проектирования или сборки и документированная монтажная процедура. Такой подход особенно важен, когда вибрация и термоциклирование действуют одновременно.
Как выбрать герметик для фланца при вибрации
Выбор состава зависит от жесткости соединения, величины зазора, рабочей температуры и контактирующей среды.
Анаэробные герметики отверждаются в отсутствие воздуха между плотно прилегающими металлическими поверхностями, поэтому подходят прежде всего для жестких соединений с плотной посадкой. Если зазор нестабилен или фланец заметно перемещается, нужно оценить другие типы уплотнения: способность анаэробного состава работать с большими зазорами и подвижными поверхностями ограничена.
В справочных материалах для анаэробных герметиков приведены ориентиры по условиям применения: континуальная температура от -55 °C до +150 °C, а у специальных марок - до +200 °C. Указан диапазон рабочей вязкости от 10 000 cPs до более 100 000 cPs и герметизация зазоров до 0,5 мм. Эти значения относятся к общим характеристикам отдельных составов, а не к каждому продукту: перед применением необходимо свериться с его документацией и условиями конкретного узла.
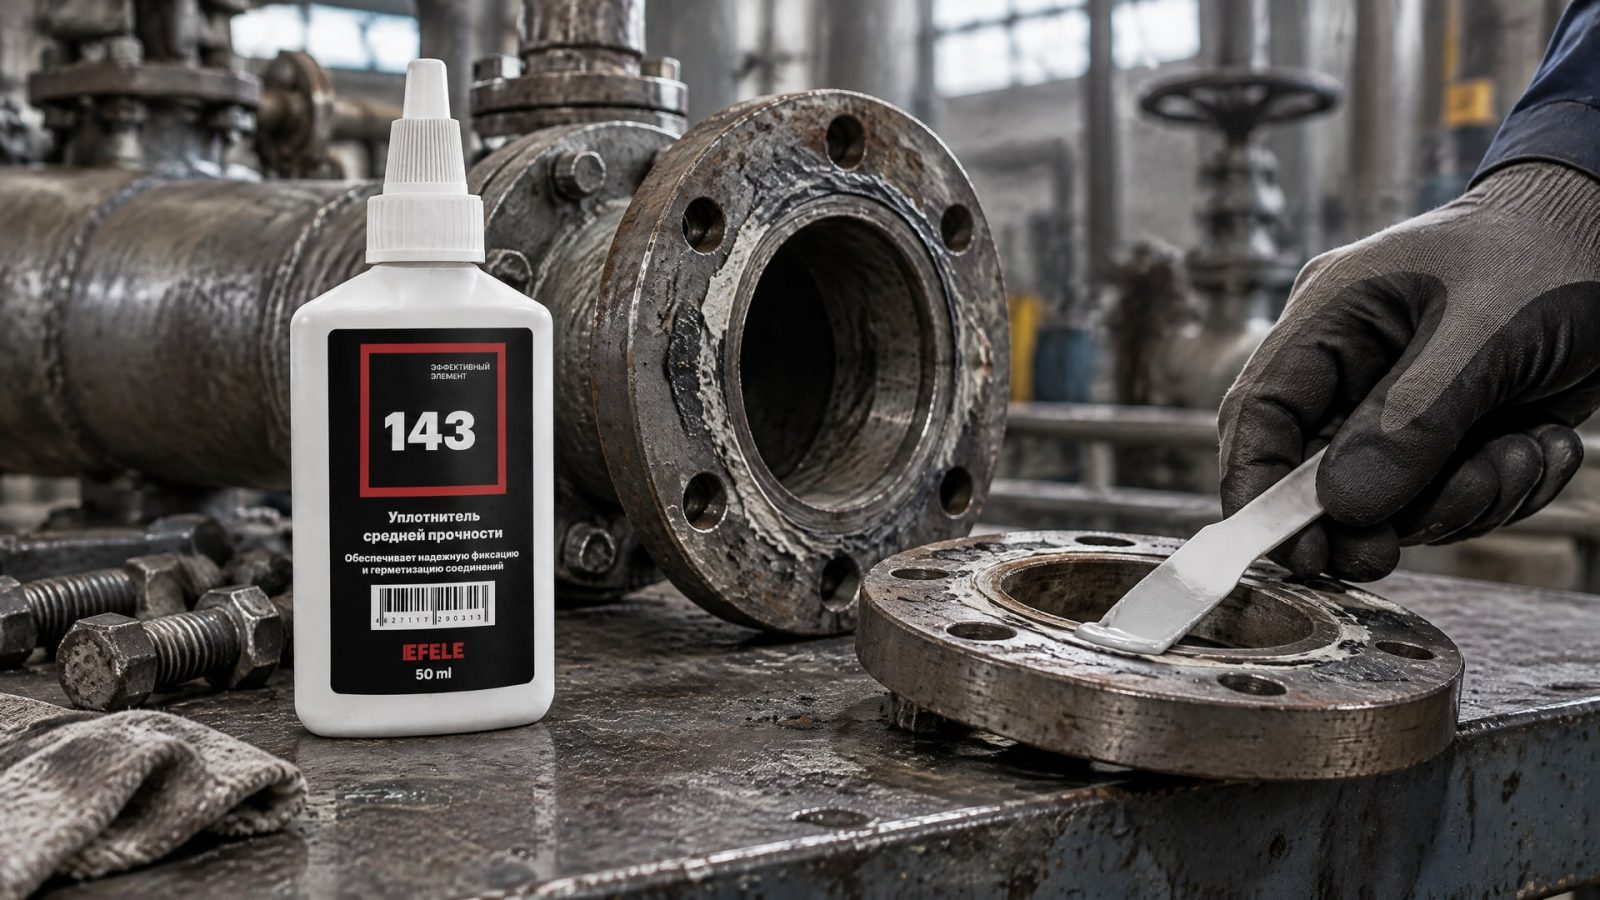
Для вибрирующих фланцев важен не только выбор состава. Вымывание среды, фреттинг в зоне контакта и проблемы при холодном пуске требуют оценки всей конструкции, состояния поверхностей и условий работы; герметик не устраняет причину вибрации и не восстанавливает ослабленный крепеж. На этом этапе в качестве решения для герметизации фланцевых соединений, подверженных постоянной вибрации, применяют анаэробный жидкий уплотнитель EFELE 143: для него указаны высокая прочность и вязкость, а также термостойкость. Совместимость состава с материалами и режимом узла проверяют до монтажа.
Анаэробные составы хорошо сопротивляются углеводородам, гликолям, гидравлическим жидкостям и многим промышленным растворителям, но совместимость следует подтверждать для конкретной среды. Отверждение также зависит от материала поверхности: на нержавеющей стали, алюминии и покрытиях может потребоваться активатор или праймер. Для активных металлов реакция отверждения идет лучше, поэтому одинаковые сроки нельзя автоматически переносить с одного материала на другой.
Как подготовить поверхности и нанести герметик
Перед нанесением герметика поверхности очищают и высушивают.
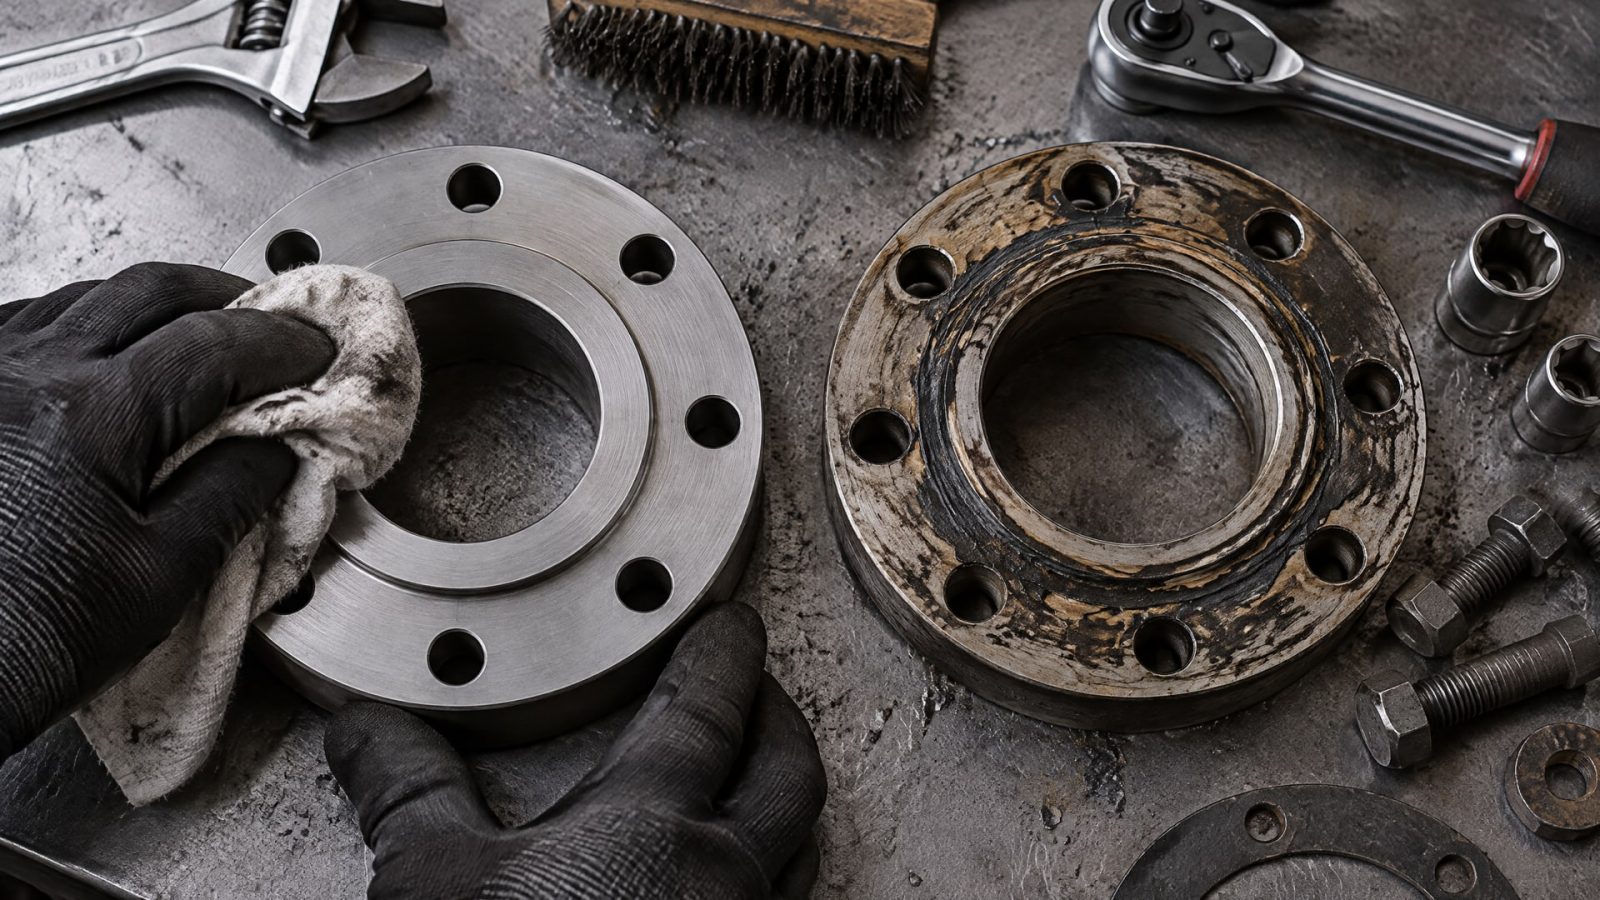
Масло, смазка и остатки старого уплотнения мешают нормальному отверждению и ухудшают качество герметизации. Очистить нужно обе сопрягаемые поверхности, уделяя внимание участкам вокруг крепежных отверстий. Наносить состав поверх загрязнения или пытаться компенсировать им повреждения поверхности не следует.
Анаэробный герметик наносят непрерывным валиком по одной из поверхностей. Контур проводят так, чтобы обойти все отверстия под болты: это снижает вероятность миграции среды через зону крепежа. Пропуски и разрывы в валике создают незаполненные участки, поэтому до сборки важно осмотреть весь контур. Для надежного отверждения жидкого герметика в практическом руководстве указана минимальная ширина перекрытия фланца 5 мм.
После нанесения фланцы собирают без лишних задержек и затягивают равномерно, крестовой или звездообразной последовательностью, соблюдая регламент момента. При использовании состава на нержавеющей стали, алюминии или покрытых поверхностях проверяют, нужен ли активатор или праймер. Его применение связано с низкой активностью поверхности, а не с тем, что герметик сам по себе недостаточно эффективен.
Не следует считать, что соединение сразу после сборки набрало полную прочность. Для анаэробных герметиков в общих рекомендациях указано, что функциональная прочность может достигаться за 1-4 часа, а полный набор прочности при комнатной температуре занимает примерно 24 часа. Фактические сроки зависят от состава и материалов, поэтому при планировании запуска оборудования ориентируются на документацию конкретного продукта. Если узел нельзя оставить без нагрузки на необходимое время, это учитывают еще при подготовке ремонта.
Как снизить вибрацию и устранить повторные протечки
Если после сборки фланец снова начинает пропускать среду, сначала устанавливают причину.
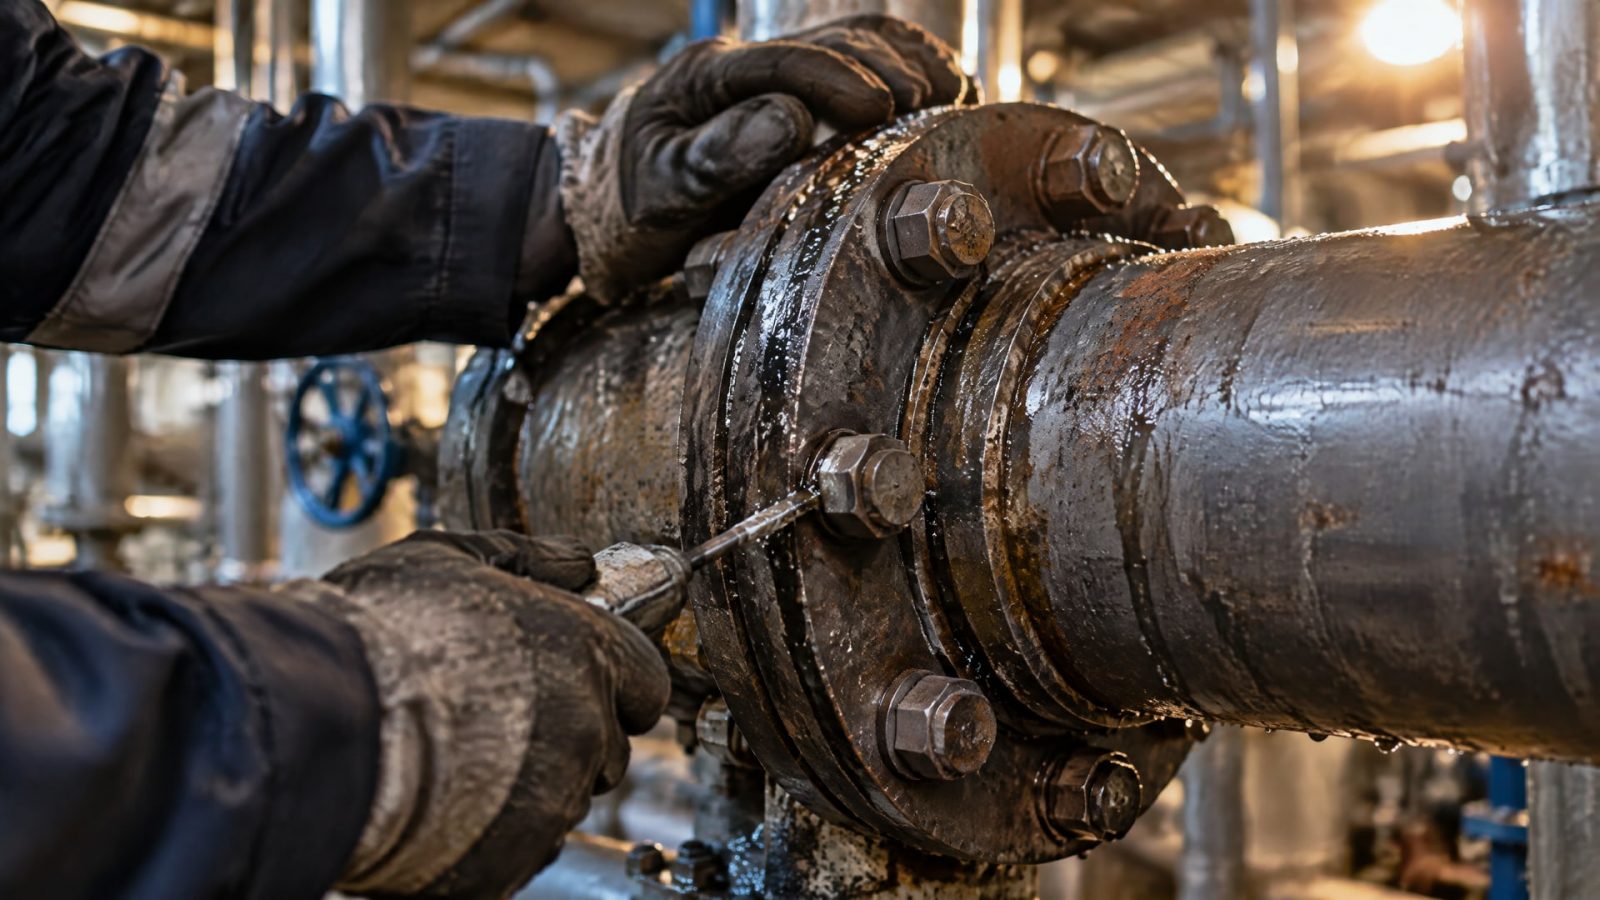
Проверяют, ослаб ли крепеж, равномерно ли распределено усилие, нет ли загрязнений или остатков прежнего уплотнения и соответствует ли герметик зазору и материалам. Повторное нанесение состава без проверки узла может оставить исходную причину без изменений. Не менее важно установить, связана ли протечка с постоянной вибрацией или появляется при отдельных режимах работы.
Механическое воздействие на соединение уменьшают за счет опор и ограничителей, а в обоснованных случаях применяют гибкие вставки или компенсаторы. Эти меры снижают передачу вибрации на фланец, но должны соответствовать конструкции трубопровода или оборудования. Герметик не заменяет такой доработки. Также не стоит рассчитывать, что дополнительная затяжка сама по себе остановит вибрационную протечку: необходимы контроль преднатяга и стабилизация узла.
Если соединение подвижное, фланцы не прилегают плотно или зазор меняется при работе, анаэробный состав может оказаться неподходящим решением. В таком случае выбор делают с учетом фактической геометрии, условий движения и требований к уплотнению. Для жесткого металл-металл соединения с плотной посадкой анаэробный герметик остается подходящим вариантом, но только при корректной подготовке поверхностей и сборке.
Для узла, важного с точки зрения безопасности, опираются на стандарт проектирования или сборки и фиксируют процедуру монтажа. В документации указывают применяемый способ уплотнения, последовательность затяжки и контрольные операции, если они предусмотрены регламентом. Такой порядок помогает при следующем обслуживании сопоставить условия сборки с характером утечки и выбрать меры по существу, а не ограничиваться повторной подтяжкой.
Часто задаваемые вопросы
Поможет ли сильная затяжка остановить протечку при вибрации?
Не обязательно. Вибрация и термоциклирование ускоряют потерю преднатяга, но простое увеличение момента не устраняет передачу вибрации и может нарушить корректную сборку. Крепеж затягивают равномерно по установленной процедуре, а при повторной утечке проверяют состояние соединения и причины ослабления.
Подходит ли анаэробный герметик для любого фланца?
Нет. Анаэробные составы предназначены прежде всего для жестких, плотно прилегающих металлических поверхностей и отверждаются в отсутствие воздуха. Перед выбором оценивают зазор, подвижность фланцев, материал поверхности, температуру и рабочую среду. Для нестабильного зазора или подвижного соединения нужно рассмотреть альтернативный способ уплотнения.
Нужно ли очищать фланец перед нанесением герметика?
Да. Масло, смазка и остатки прежнего уплотнения могут помешать нормальному отверждению и ухудшить качество герметизации. Перед нанесением поверхности очищают и высушивают. На нержавеющей стали, алюминии и покрытиях дополнительно проверяют необходимость активатора или праймера.
Когда можно запускать оборудование после сборки?
Отверждение не всегда происходит сразу после соединения фланцев. Для анаэробных составов общие ориентиры составляют 1-4 часа до функциональной прочности и примерно 24 часа до полного набора прочности при комнатной температуре. Конкретный срок зависит от состава и материалов, поэтому его сверяют с документацией продукта.
Заключение
Чтобы обеспечить герметичность фланцевого соединения при вибрации, нужно сохранять преднатяг крепежа, соблюдать процедуру затяжки, правильно подбирать уплотнение и по возможности снижать передачу вибрации на фланец. Анаэробный герметик применяют для подходящих жестких металлических соединений с плотной посадкой, а не как замену исправной конструкции и контролируемой сборке.
Перед следующим монтажом проверьте геометрию и состояние фланцев, измерьте или оцените зазор, уточните совместимость состава с рабочей средой и материалами, затем зафиксируйте последовательность затяжки по регламенту узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить липкие отложения СОЖ при обработке чугуна, используя правильную фильтрацию и уход за системой.
Узнайте, почему подбор цвета по RAL при перекраске металлоконструкций не гарантирует экономии и какие скрытые работы влияют на стоимость.
RAL краски: чем стандартный цвет отличается от индивидуальной колеровки. Подробный обзор для инженеров и снабженцев.