
Испытание в соляном тумане: как фосфатирование и оксидирование влияют на коррозионную стойкость
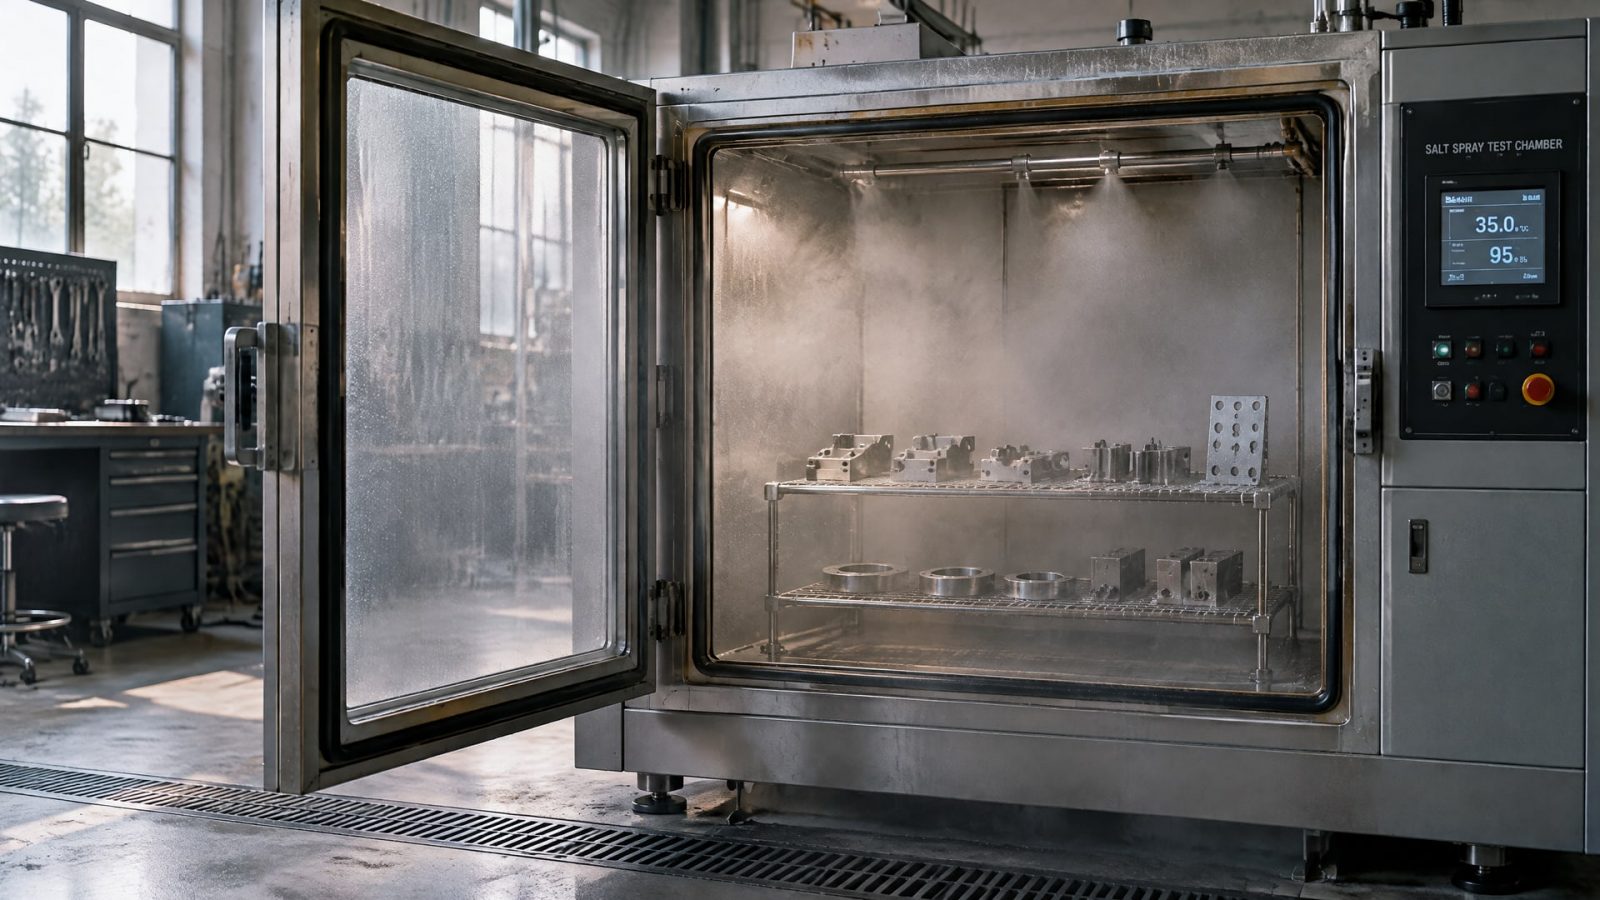
Испытание соляным туманом помогает сравнить коррозионную стойкость образцов в заданной среде, но не предсказывает срок службы детали в эксплуатации. Фосфатирование чаще используют как подготовку под смазку или другое покрытие, а оксидирование дает более заметную защиту при последующей пропитке маслом, воском или герметизации. Поэтому оценивать нужно не только обработку поверхности, но и всю защитную систему.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают обработку деталей или оценивают результаты испытаний. Разберем, что показывают испытания в камере соляного тумана, чем отличаются фосфатирование и оксидирование и как сопоставлять результаты по стандартам.
Что показывает испытание в соляном тумане
ISO 9227:2022 описывает оборудование, реагенты и процедуру для испытаний NSS, AASS и CASS.
Метод применяют для оценки коррозионной стойкости металлических материалов с постоянной или временной защитой. В русскоязычной практике также ссылаются на ГОСТ 30630.2.5-2013 и ГОСТ 9.308. Выбор методики зависит от задачи и требований к изделию.
При испытании NSS образцы подвергают воздействию солевого аэрозоля. В отраслевых описаниях для этого режима часто приводят 5% раствор NaCl и температуру 35 °C. Эти параметры характеризуют типичный режим, но конкретные условия испытания следует сверять с применяемым стандартом и программой проверки. Для сравнения покрытий важно сохранять одинаковые условия для всех образцов.
Результат помогает увидеть различия между вариантами обработки и определить, как ведет себя покрытие в заданной среде. Для фосфатированных образцов в отраслевых материалах встречается оценка по появлению белой или красной коррозии. Однако число часов до появления признака нельзя считать универсальным показателем пригодности детали: испытание ускоренное и не воспроизводит все факторы реальной эксплуатации.
Как понимать результаты
Соляной туман испытания ГОСТ и ISO полезны для сравнительной оценки, если образцы подготовлены и испытаны одинаково. Одного результата недостаточно, чтобы сделать вывод о сроке службы в морской, уличной или производственной среде. Испытание стоит рассматривать как часть оценки: сопоставлять покрытие, подготовку поверхности и условия, в которых будет работать деталь.
Фосфатирование: коррозия и роль подготовки поверхности
Фосфатирование стали формирует конверсионный слой при обработке раствором фосфорной кислоты и ее солей.
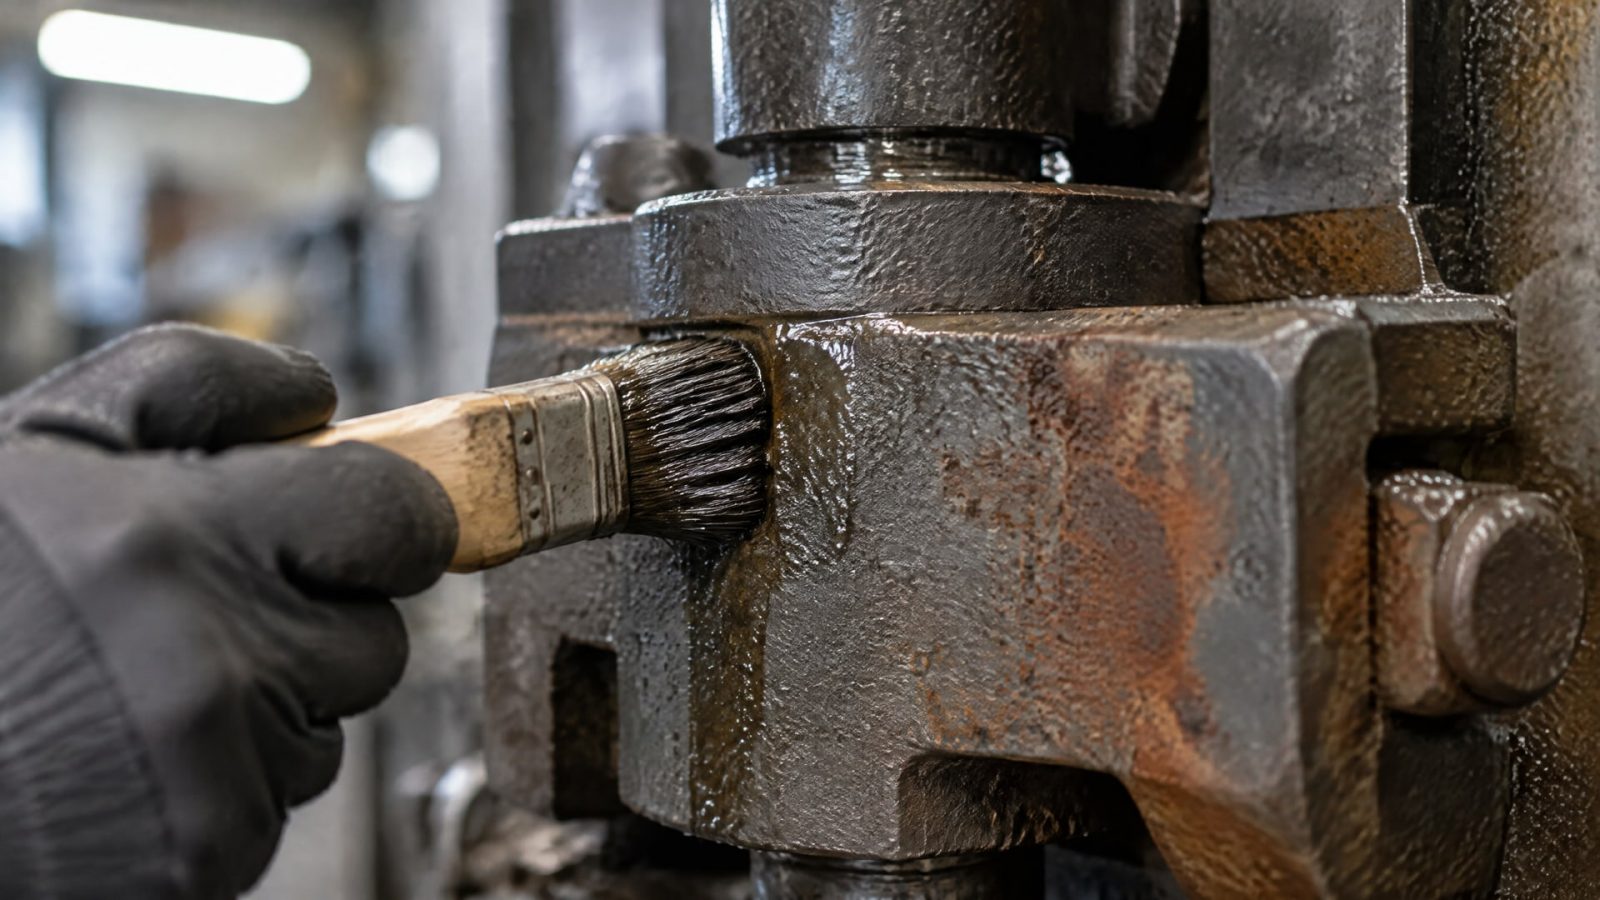
Это не просто самостоятельный барьер от коррозии: фосфатный слой часто служит подложкой для смазки, лакокрасочного или другого покрытия. Он улучшает адгезию последующего материала и может задерживать проникновение хлоридов.
Итоговая защита зависит от всей системы. На нее влияют подготовка поверхности, качество фосфатного слоя и материал, нанесенный сверху. Поэтому фосфатирование коррозию не исключает, а помогает подготовить деталь к дальнейшей защите. Если сравнивать только обработанные фосфатом образцы с деталями, на которые нанесена дополнительная защита, результат будет характеризовать разные системы.
Подготовка поверхности фосфатированием также важна для последовательности технологических операций. ГОСТ Р ИСО 10683-2020 указывает, что фосфатирование может применяться как альтернатива механической очистке, а промежуток между обработкой и нанесением покрытия должен быть как можно короче. Для подготовки перед окрашиванием в отраслевых материалах также упоминается ГОСТ 9.402-2004. При выборе процесса требования конкретной технологии следует сверять с документацией на изделие и покрытие.
Что проверять при испытании
Для объективного сравнения образцов фиксируют, какая обработка выполнена и что нанесено поверх фосфатного слоя. Если задача состоит в оценке фосфатирования как подготовки под окраску или смазку, испытанию подвергают именно такую последовательность слоев. В противном случае результат не покажет, как работает выбранная система в целом.
Оксидирование: почему важна постобработка
Оксидирование, или воронение, формирует на стали оксидную пленку, обычно магнетитовую.
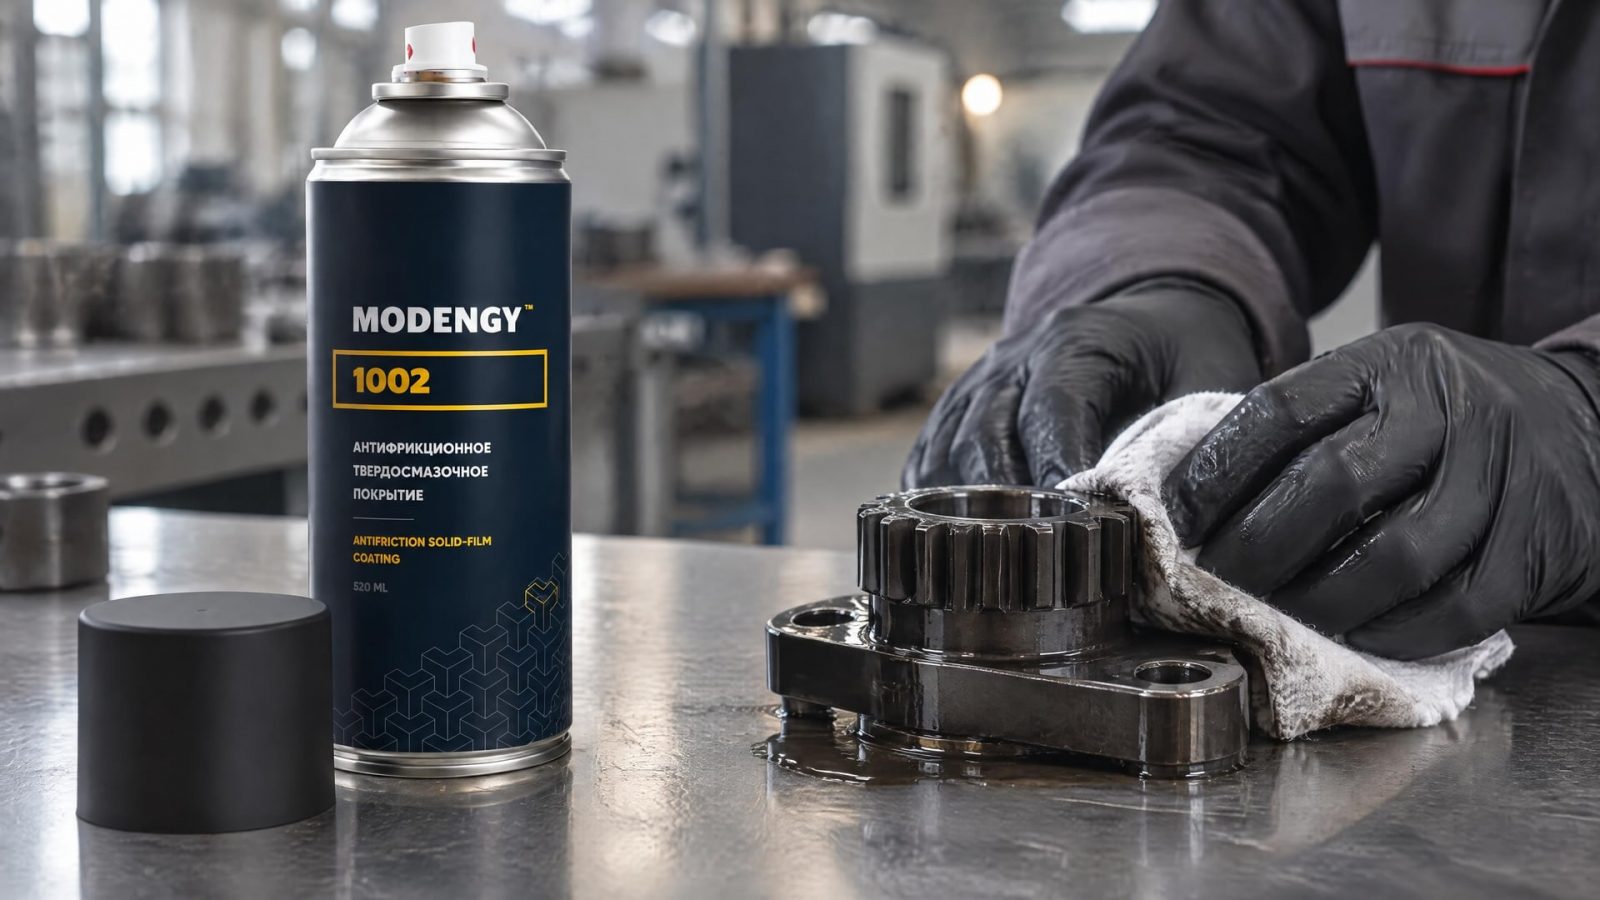
Сам по себе слой обеспечивает умеренную коррозионную стойкость. Если нужна защита от коррозии, а не только изменение внешнего вида, после оксидирования применяют масло, воск или герметик. Без такой постобработки защита заметно слабее, чем у системы с уплотнением оксидного слоя.
В одном отраслевом материале для black oxide приведен ориентир до 96-120 часов в испытании ASTM B117 после обработки маслом или воском. Это пример из отдельного источника, а не универсальная норма для любого оксидированного изделия. Результат зависит от конкретной технологии и защитного финиша, поэтому переносить этот показатель на другие детали без проверки нельзя.
Оксидирование также может сочетаться с термохимической обработкой: в материалах по упрочнению деталей описано повышение коррозионной стойкости при последующем оксидировании после ионного азотирования или карбонитрирования. Но для производственной задачи важно оценивать фактическую последовательность операций, а не обобщенное название обработки. Испытание на воздействие соляного тумана проводят для системы, которую планируют применять на детали.
Совет инженера
Сценарий: требуется сравнить варианты антикоррозионной защиты детали в соляном тумане.
Что сделали: вместо оценки одной обработки сопоставляют готовые системы, включая подготовку поверхности и финишный слой.
Итог: для задач, где рассматривают антифрикционное покрытие с антикоррозионными свойствами, в подбор включают MODENGY 1002. Покрытие заявлено как устойчивое к коррозии и проходящее испытания в соляном тумане; конкретный результат для детали проверяют в заданных условиях.
Фосфатирование и оксидирование: как выбрать систему
Фосфатирование обычно выбирают, когда важны подготовка поверхности и адгезия следующего слоя.
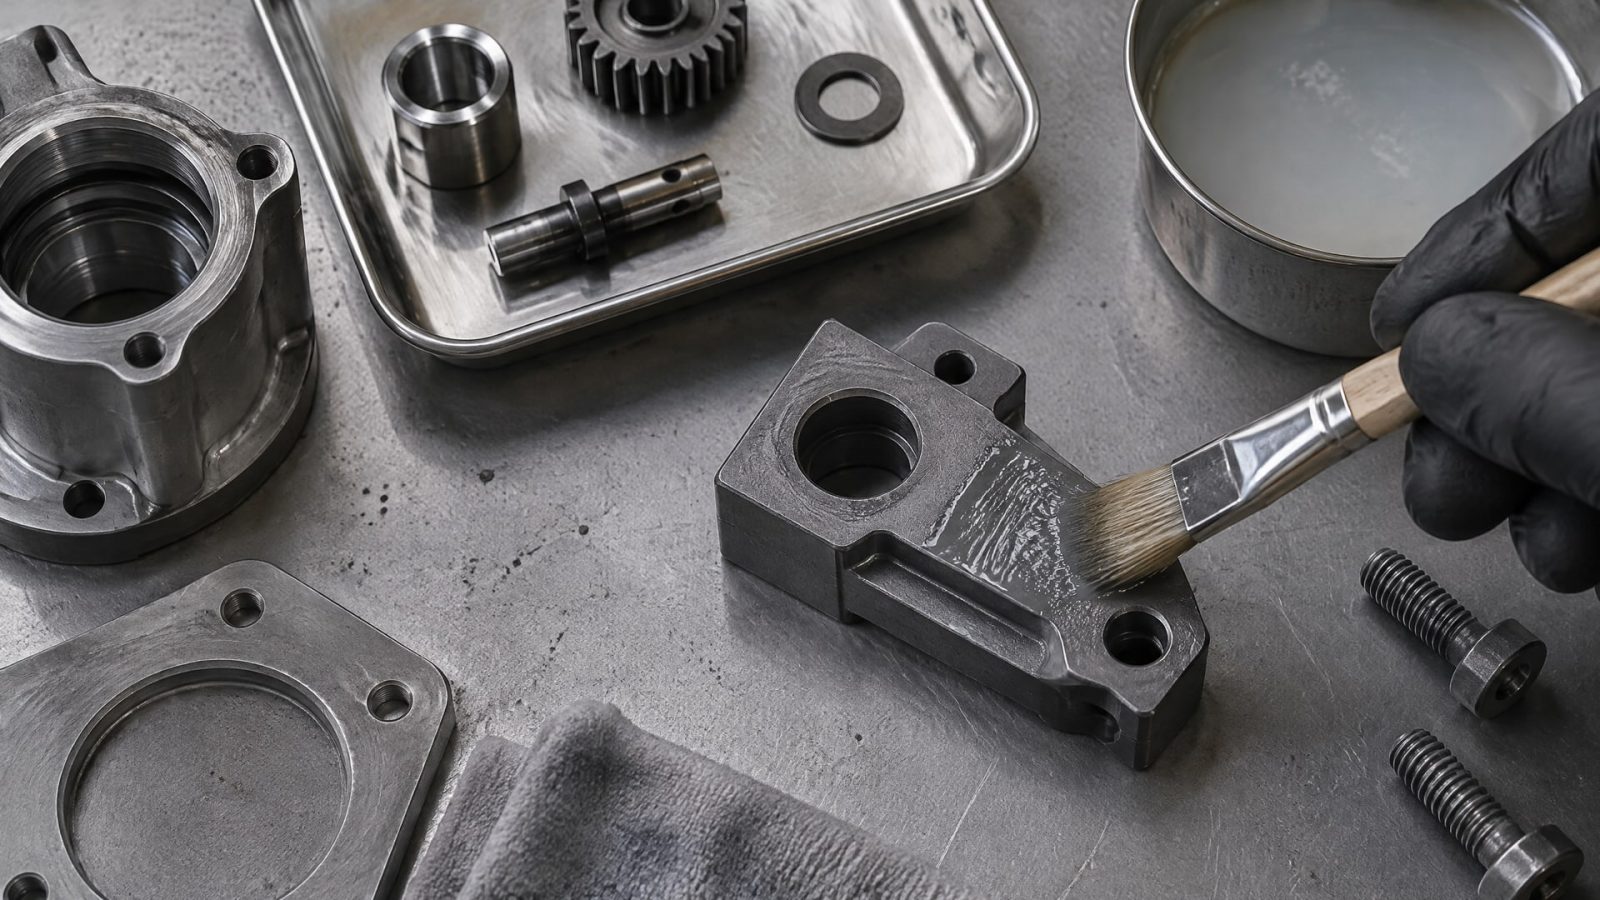
Оно подходит в роли базы под смазку или окраску, но само по себе не гарантирует требуемую защиту во влажной или солевой среде. В таких случаях проверяют поведение всей последовательности: подготовка, фосфатный слой и финишное покрытие.
Оксидирование формирует другую по природе пленку и также требует учитывать последующую защиту. Если после обработки не предусмотрены масло, воск или герметик, рассчитывать на тот же уровень стойкости, что у уплотненной системы, не следует. При выборе между вариантами учитывают назначение детали, способ нанесения финиша и результаты испытания готовых образцов.
| Критерий | Фосфатирование | Оксидирование |
|---|---|---|
| Что образуется | Фосфатный конверсионный слой | Оксидная, обычно магнетитовая пленка |
| Типичная роль | Подготовка под смазку, краску или другое покрытие | Поверхностная обработка, требующая финишной защиты для повышения стойкости |
| Что учитывать | Качество подготовки и короткий интервал до нанесения следующего слоя | Последующую пропитку маслом, воском или герметизацию |
| Как оценивать | Испытывать систему с предусмотренным верхним слоем | Сравнивать оксидированный слой с выбранной постобработкой |
Камера соляного тумана и испытания в ней полезны для выбора между технологическими вариантами, если все образцы проходят проверку по одной программе. Часы испытания не следует трактовать как эквивалент времени эксплуатации. Если изделие будет работать в конкретной среде, результаты камеры сопоставляют с требованиями к изделию и условиями его применения.
Как организовать испытания в камере соляного тумана
Перед испытанием определяют, какой вопрос должна решить проверка: сравнить фосфатирование с оксидированием, оценить действие финишного слоя или подтвердить выбранную комбинацию обработок.
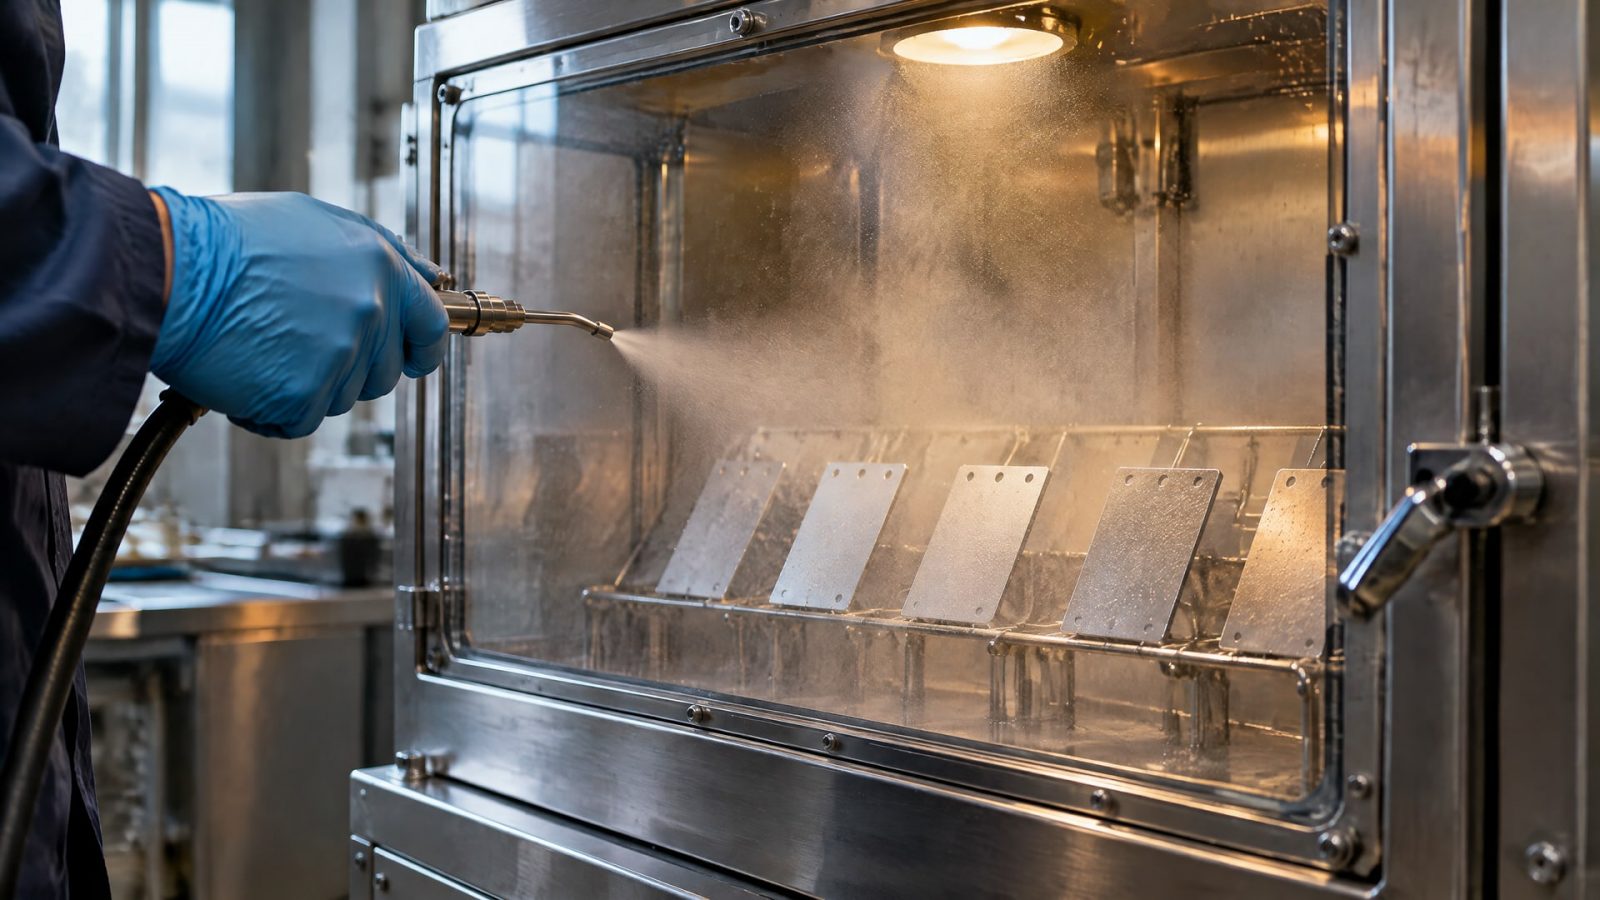
Затем готовят образцы с одинаковой геометрией и сопоставимой подготовкой. Различаться должны именно те параметры, влияние которых требуется оценить.
В программу включают сведения о способе обработки, нанесенных слоях и режиме испытания. Для NSS в отраслевых материалах приводятся 5% раствор NaCl и 35 °C, а ISO 9227:2022 описывает этот и другие режимы испытаний. Конкретную процедуру выбирают с учетом применяемого стандарта: ГОСТ 30630.2.5-2013 и ГОСТ 9.308 также встречаются в российском контексте испытаний в камере соляного тумана.
По завершении фиксируют признаки коррозии и сопоставляют их с требованиями к изделию. Для фосфатированных образцов в отраслевых описаниях используют появление белой или красной коррозии как ориентир оценки. При этом сравнение имеет смысл только при одинаковых условиях и согласованных критериях. Один удачный результат в камере не подтверждает автоматически пригодность покрытия для любой эксплуатации.
Какие ошибки искажают вывод
Сравнивать образцы, подготовленные по разным схемам.
Считать продолжительность испытания прямым прогнозом срока службы.
Оценивать фосфатирование или оксидирование отдельно от предусмотренного финишного слоя.
Переносить результат одного режима соляного тумана на другие условия применения без дополнительной оценки.
Часто задаваемые вопросы
Что показывает испытание на воздействие соляного тумана?
Оно позволяет сравнить коррозионное поведение образцов в заданной среде и выявить различия между вариантами защиты. Это ускоренный метод, а не прямой расчет срока службы. Результат применим к испытанным образцам и условиям процедуры, поэтому для выводов об изделии учитывают его конструкцию и защитную систему.
Какой стандарт применяют для испытаний в камере соляного тумана?
ISO 9227:2022 описывает оборудование, реагенты и процедуры для NSS, AASS и CASS. В российском контексте также используют ссылки на ГОСТ 30630.2.5-2013 и ГОСТ 9.308. Подходящий документ определяют по задаче и требованиям к изделию, а конкретные условия процедуры сверяют с его текстом.
Защищает ли фосфатирование от коррозии без дополнительного покрытия?
Фосфатный слой может задерживать проникновение хлоридов и улучшать адгезию последующего покрытия, но его обычно применяют как подслой. Для оценки защиты нужно учитывать, что наносится поверх: смазка, краска или другой материал. Испытывать следует готовую систему, а не делать вывод только по наличию фосфатирования.
Достаточно ли оксидирования без масла или воска?
Оксидная пленка дает умеренную коррозионную стойкость, а постобработка маслом, воском или герметиком усиливает защиту. Без уплотнения слоя стойкость заметно слабее. Поэтому для оценки результата в соляном тумане важно проверять именно ту конфигурацию, которую планируют применять на детали.
Заключение
Испытание в соляном тумане помогает сравнить фосфатирование, оксидирование и последующие защитные слои, но не заменяет оценку условий эксплуатации. Фосфатирование чаще работает как подготовка под другое покрытие, а оксидирование требует постобработки, если нужна повышенная коррозионная стойкость. Сравнивать следует готовые системы при одинаковых условиях испытания.
Следующий шаг для инженера или закупщика: определить среду работы детали, зафиксировать последовательность обработки и выбрать методику испытания по применимому стандарту. Затем испытать сопоставимые образцы и оценить результат по заранее согласованным критериям, не приравнивая часы в камере к сроку службы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда замена масла Лукойл на специализированное решение оправдана с точки зрения цены и качества, а также как выбрать аналог.
Узнайте, как правильно выбрать аналоги гидравлических масел, проверить их совместимость и провести тестирование на промышленном оборудовании.
Сравните гидравлическое масло 46 и 32, узнайте об обозначениях HLP и HVLP, а также о критериях выбора для вашей системы.