
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
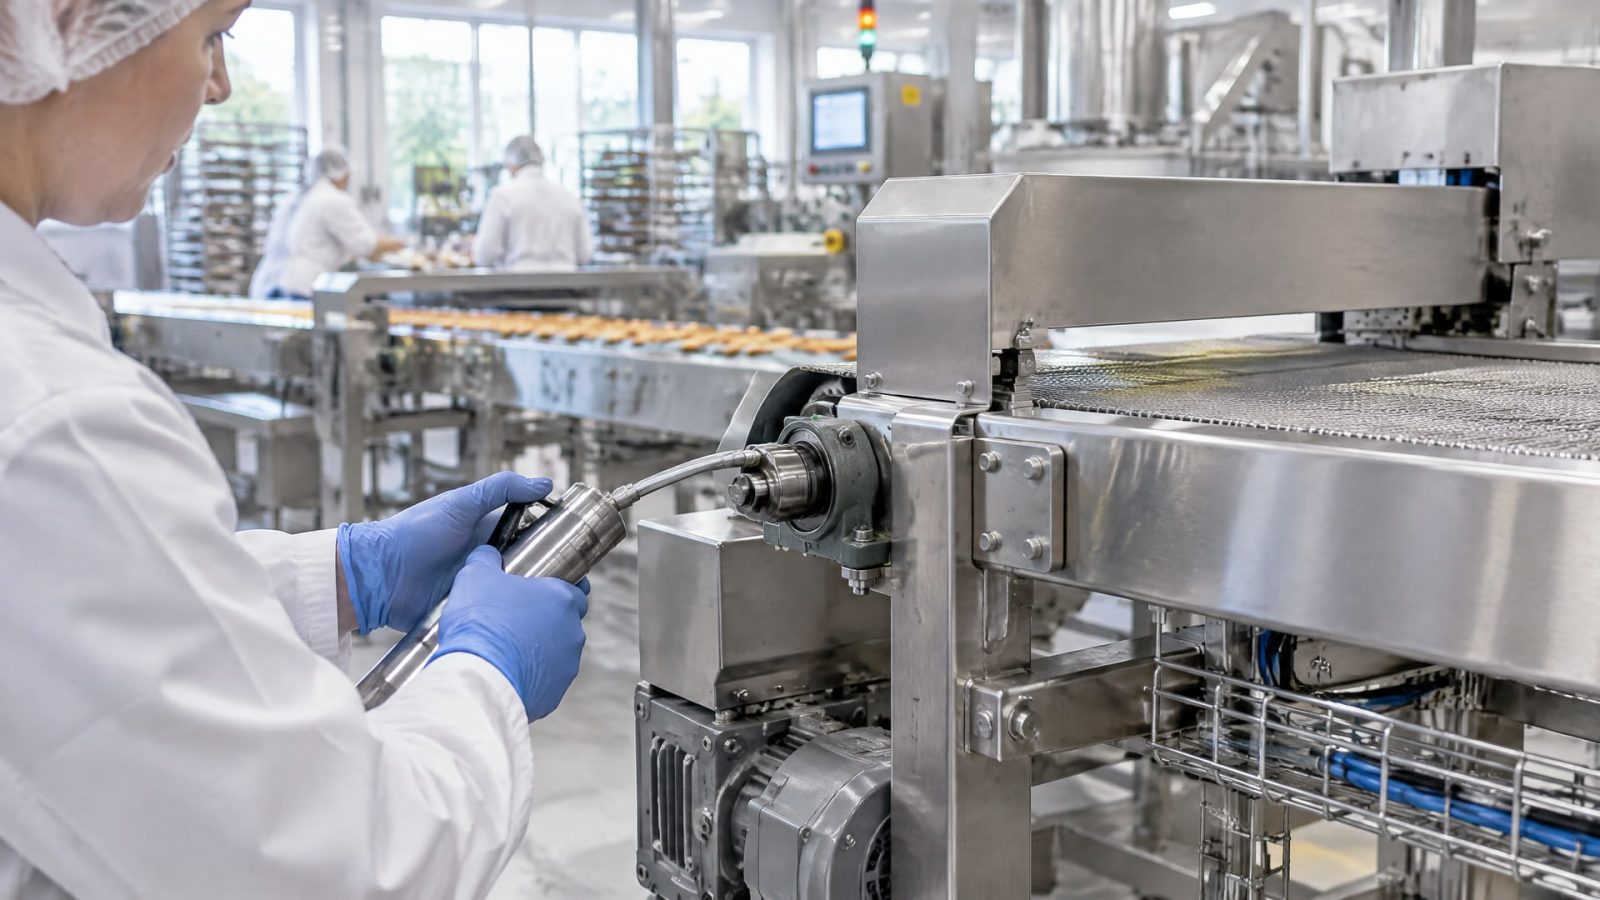
Пищевое оборудование работает в среде, которая мало похожа на обычное производство. После каждого цикла производства линия проходит интенсивную мойку: горячая вода, щелочные и кислотные растворы, распыление под давлением. Смазка, которая удерживается на подшипниках, направляющих и зазорах, становится мишенью этого агрессивного процесса. Просто выбрать любую смазку с пометкой H1 недостаточно. Нужно понимать, какие конкретные свойства защищают от вымывания, коррозии и потери консистенции в условиях CIP-мойки.
Статья раскрывает механизмы защиты, которые заложены в профессиональные пищевые смазки, и показывает, на какие параметры смотреть при выборе. Материал полезен техническим специалистам предприятий, инженерам-проектировщикам и закупщикам, которые подбирают смазочные материалы для оборудования в зонах мойки и контакта с пищей.
Что означает H1 и как он связан с защитой
Допуск NSF H1 - это не синоним "пищевой безопасности в целом", а конкретное разрешение на случайный перенос смазки в пищу.
Стандарт ISO 21469 определяет гигиенические требования к формулированию и производству H1-смазок, но сам статус H1 фокусируется только на токсичности компонентов. Это значит, что смазка с H1-допуском безвредна, если капля попадет в продукт, но это не означает, что она будет работать в условиях жесткой мойки.
На практике мойка CIP и washdown-процессы создают совсем другой вызов. Смазка подвергается не просто контакту с водой, а нападению щелочных (pH 12–14) и кислотных (pH 1–3) растворов, распылению под давлением до нескольких атмосфер и температурным циклам от холодной воды к горячему пару. В таких условиях обычная H1-смазка, которая мало чем отличается от H2 по составу загустителя, может быстро вымыться и оставить узел открытым для коррозии и фреттинга.
Поэтому выбор H1 - это только первый шаг. Вторая задача - убедиться, что формулировка смазки специально укреплена против вымывания, коррозии и разрушения структуры.
Как смазка вымывается и почему это опасно
Вымывание (water washout) - это процесс, при котором вода проникает в смазку, ослабляет адгезию (прилипание) слоя к металлу и вытягивает наружу компоненты смазки.
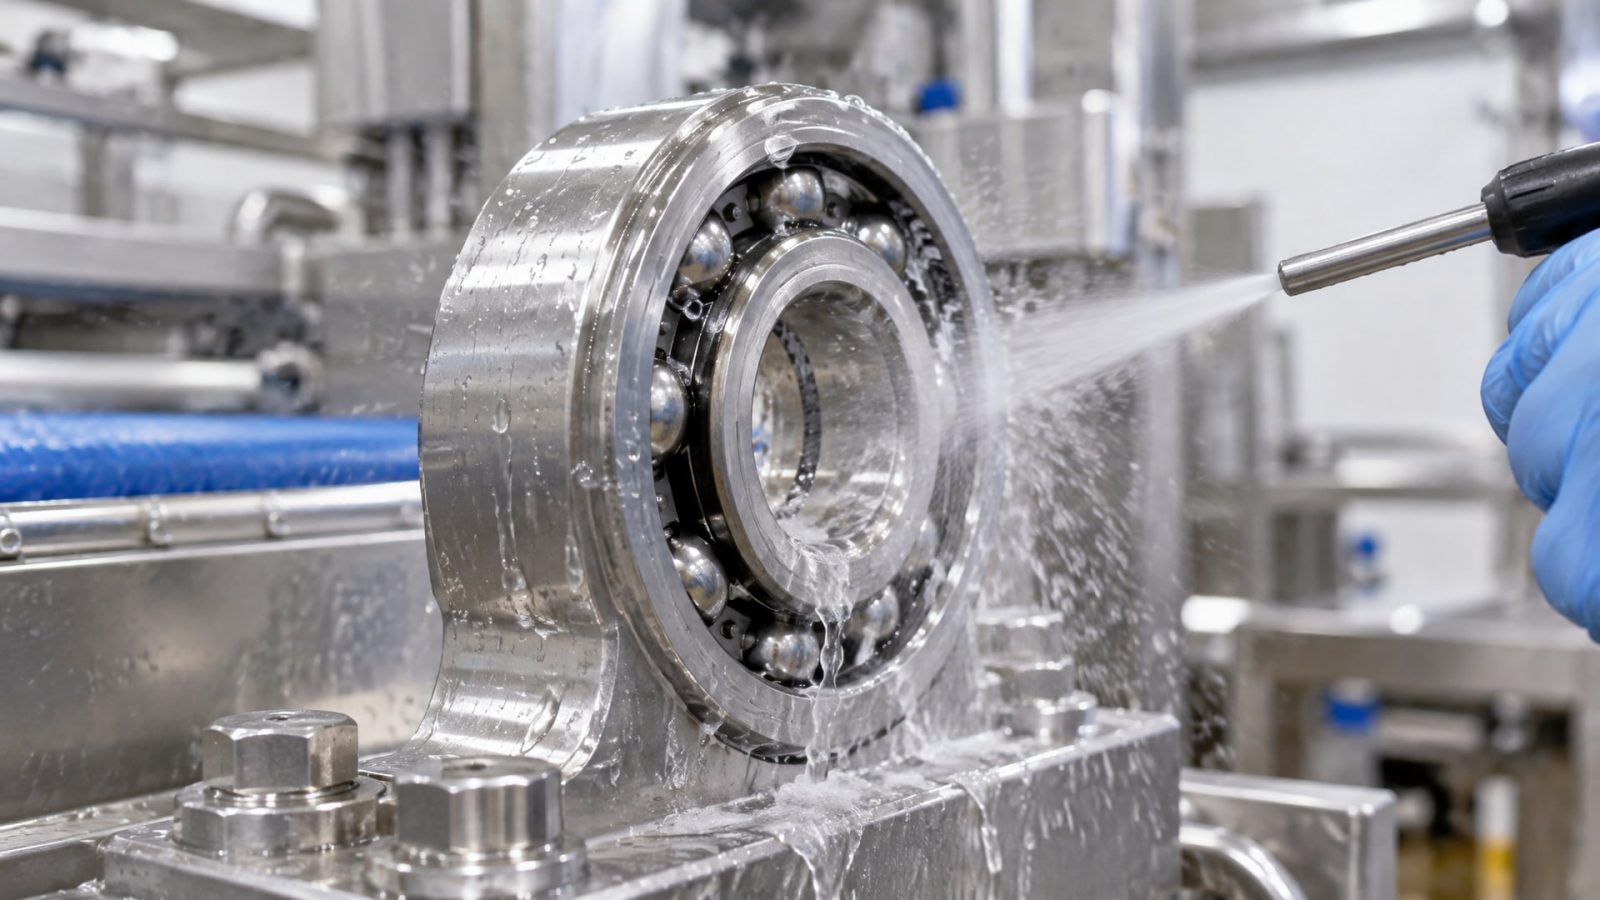
Когда смазка теряет контакт с поверхностью, узел трения остается без защиты.
Механизм работает так: вода разбавляет базовое масло, снижает вязкость, расслаивает эмульсию загустителя. Если загуститель слабо связан с маслом, смазка быстро теряет консистенцию и приобретает масляный вид. На практике это выглядит как "потек" смазки за пределы узла или появление сухого пятна на поверхности детали. Распыление под давлением ускоряет процесс: вода проникает в зазоры и буквально выбивает смазку из контакта.
Стандартное испытание на водовымывание - ASTM D1264 - пропускает дистиллированную воду через слой смазки и замеряет, сколько процентов ее потеряно за определенный период. Для пищевых смазок в мокрых зонах обычно требуют потерю не более 3–5% по массе. Это очень жесткий критерий: для сравнения, обычная литиевая смазка может потерять 20–30%.
Корректная H1-смазка для условий мойки проходит испытание ASTM D1264 с минимальными потерями именно потому, что загуститель и базовое масло подобраны так, чтобы держаться вместе даже при интенсивном контакте с водой.
Структура смазки и роль загустителя в защите
Пластичная смазка состоит из базового масла (обычно минерального или синтетического) и загустителя (вещество, которое держит масло в виде пасты).
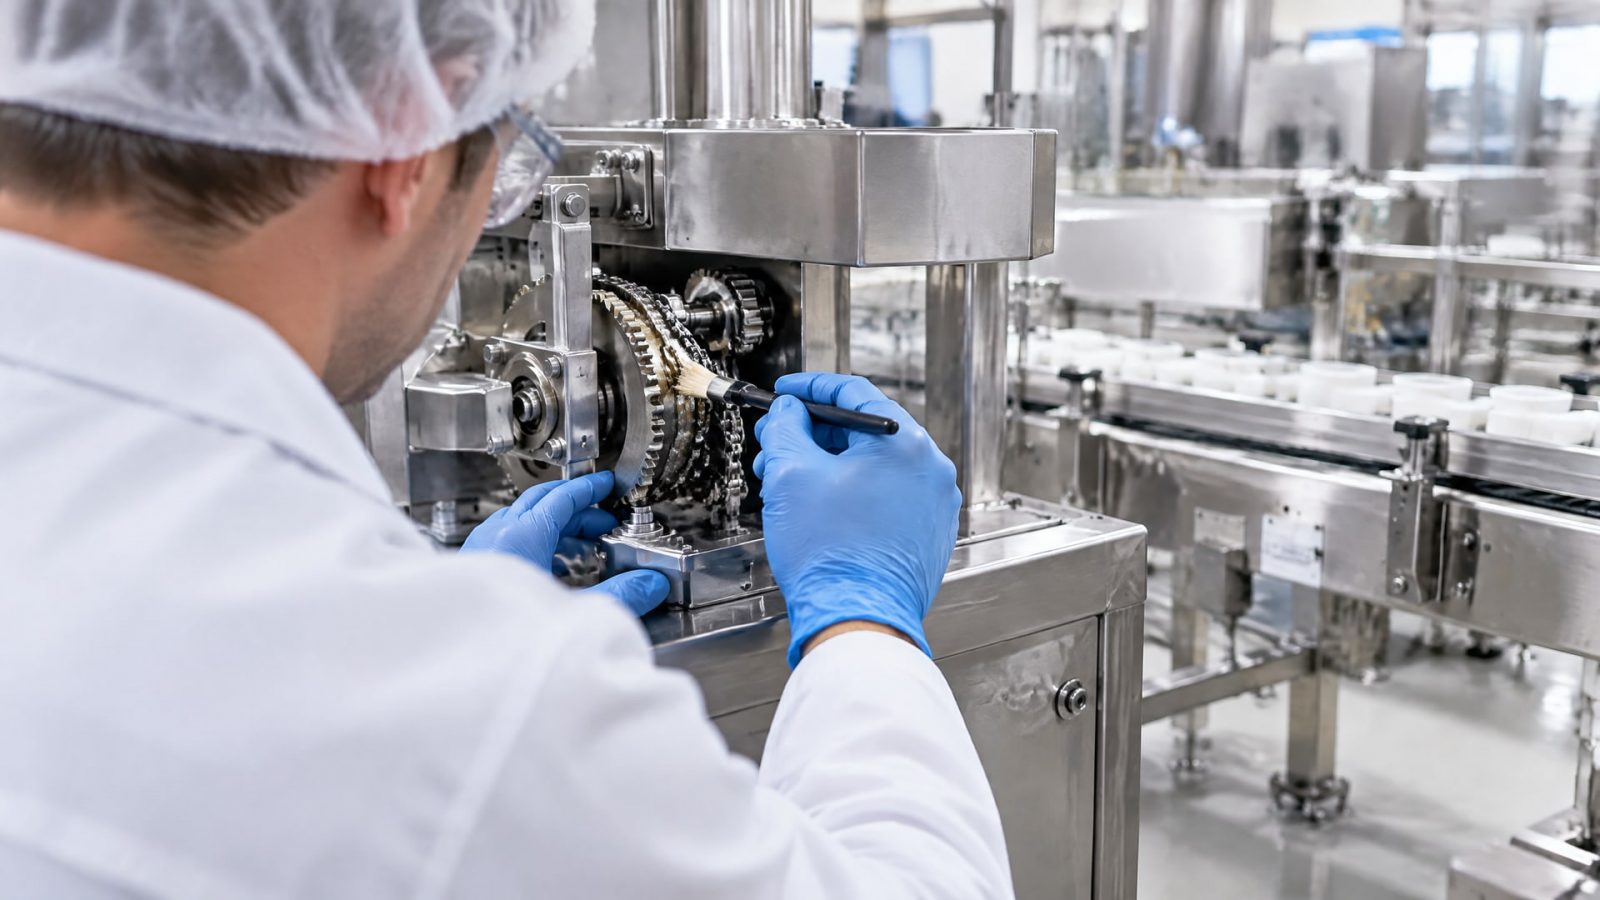
Для защиты в условиях мойки выбор загустителя критичен.
Calcium sulfonate complex - это сложный загуститель, в котором молекулы кальция связывают молекулы сульфоната в трехмерную сетку. Эта сетка хорошо удерживает базовое масло и сопротивляется вытягиванию воды. Aluminium complex работает похожим образом, но его сетка образуется иначе. Оба типа загустителей выбирают специально для washdown-приложений и обводненных сред.
Механическая стабильность при повторных циклах мойки
Когда смазка попадает в зону мойки и контактирует с распылением, она испытывает механический стресс - сдвиговые нагрузки, которые могут разрушить структуру загустителя. Если структура разрушается, смазка становится более жидкой и быстрее вытекает из узла.
Испытание ASTM D1831 (roll stability) оценивает, насколько хорошо загуститель сохраняет консистенцию (NLGI-класс) после многократного механического воздействия. Для смазок в моечных зонах требуют, чтобы NLGI-класс не менялся более чем на один пункт (например, с NLGI 2 не падал ниже NLGI 1,5). Смазка с хорошей механической стабильностью остается готовой к работе даже после десятков циклов мойки.
Кроме того, важна комбинация вязкости базового масла и типа загустителя. Слишком жидкое масло вымывается легче, слишком вязкое - создает сопротивление при нанесении в узкие зазоры. Профессиональные H1-смазки обычно балансируют эти параметры: ISO VG 32–46 базовое масло, плюс загуститель с хорошей водоудержанием.
Коррозионная защита - невидимый щит против ржавчины
После того как смазка вымывается, на металл воздействуют агрессивные молекулы: вода, щелочи, кислоты.
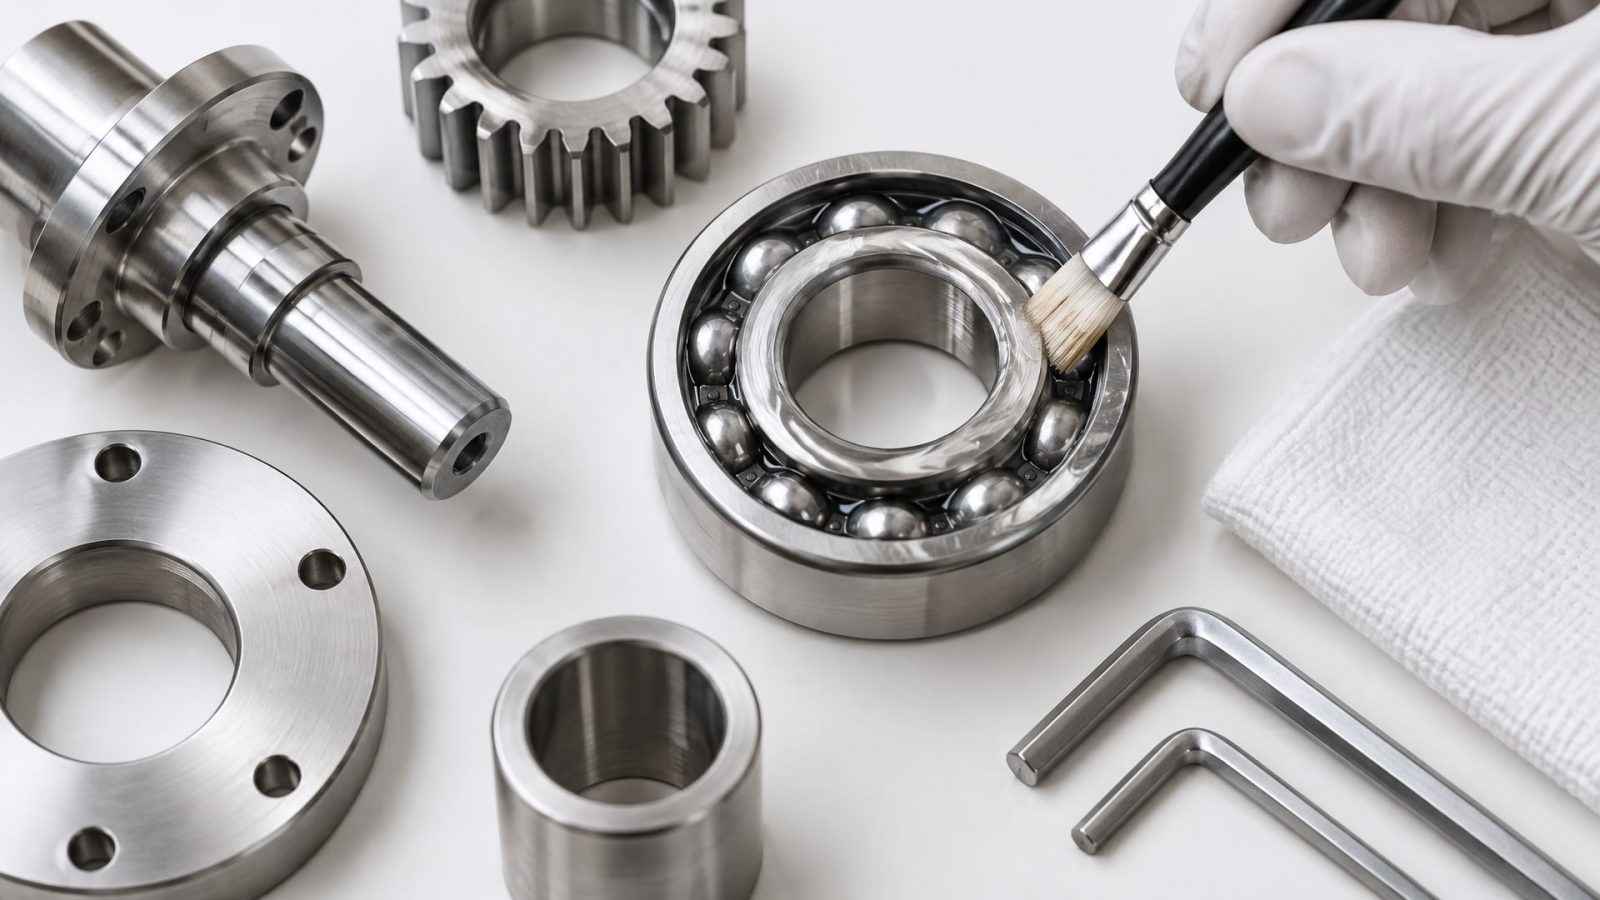
Если смазка оставила хотя бы тонкую пленку, эта пленка может защитить от коррозии. Если смазка полностью смыта, коррозия начинается в считаные часы.
Коррозионная защита достигается добавлением в смазку антиокислительных и противокоррозионных присадок. Эти молекулы прилипают к металлической поверхности и образуют защитный слой. Для пищевого оборудования присадки должны быть нетоксичными, поэтому используют минеральные и растительные добавки, а не агрессивные хлор- и серосодержащие соединения.
Испытание на коррозию обычно проводят по стандартам типа ASTM D665 (ржавление в присутствии воды) или более строгим методикам для пищевых смазок. Смазка наносится на сталь, система контактирует с водой и моющим растворором, затем оценивают состояние металла под микроскопом. Качественная H1-смазка для мойки должна показывать не более точечных следов коррозии, видимых под лупой.
На практике это значит, что даже если смазка в какой-то момент вымыта на 80%, оставшиеся 20% образуют упругую пленку и предотвращают микробную коррозию в течение нескольких циклов мойки. Это дает время на переподсмазку и уменьшает риск заржавления критичных узлов.
Стойкость к агрессивным средам и практический подбор
Не все H1-смазки одинаково реагируют на щелочные и кислотные растворы.
Некоторые загустители разлагаются при pH ниже 2 или выше 13. Для оборудования, где используют отбеливатели (pH 12–14) или санитарные кислотные ополаскиватели (pH 1–2), нужна смазка, проверенная именно на этих агентах.
Рекомендация эксперта: при выборе H1-смазки для моечного оборудования попросить у поставщика не только паспортные значения NLGI и температурного диапазона, но и данные по: - водовымыванию (ASTM D1264) - потеря должна быть не выше 5%; - механической стабильности (ASTM D1831) - NLGI-класс не меняется более чем на 1 пункт; - коррозионной защите (ASTM D665 или аналог) - не более точечной ржавчины; - совместимости с щелочными и кислотными средами, применяемыми на конкретном предприятии.
Когда эти данные есть, становится ясно, какая смазка действительно выдержит washdown-цикл, а какая вымоется за две-три мойки. В цехах, где линия моется несколько раз в день, разница может составить месяц работы вместо недели.
Температура и ее роль в защите
Мойка часто начинается с холодной воды (для смывания остатков) и переходит в горячую (для дезинфекции). При этом смазка испытывает термический стресс. Холод загущает смазку, она хуже проникает в зазоры; жара текучесть напротив возрастает, смазка может вытечь.
Профессиональная H1-смазка для CIP имеет широкий температурный диапазон, например от -10 до +80 °C. Это значит, что при резких переходах смазка не потеряет способность работать. Синтетические и полусинтетические смазки (на основе PAO или эстеров) держат вязкость лучше, чем минеральные, но и минеральные H1-смазки подбирают с учетом циклов мойки.
Когда температура скачет, базовое масло изменяет вязкость. Если вязкость упала слишком сильно, смазка «поплывет» из узла при горячей мойке. Если вязкость выросла, холодный пуск может вызвать повышенное трение. Добавление полиальфаолефинов (ПАО) или сложных эфиров улучшает индекс вязкости и стабилизирует защиту во всем диапазоне рабочих температур.
Как выбрать H1-смазку для конкретного оборудования
Подбор начинается с понимания условий эксплуатации.
Техническому специалисту нужно ответить на несколько вопросов:
Какой тип оборудования? (подшипники вращения, направляющие скольжения, цепи, шпиндели, насосы)
Как часто моется линия? (раз в смену, несколько раз в день, на ночь)
Какие моющие средства применяют? (кислоты, щелочи, отбеливатели, нейтральные ПАВы)
Температура воды при мойке? (холодная, теплая, горячая, паровая обработка)
Давление распыления? (низкое < 10 бар, среднее 10–50 бар, высокое > 50 бар)
Требуется ли соответствие ISO 21469 дополнительно к H1?
Ответы на эти вопросы определяют класс и формулировку смазки. Для мягких условий (редкая мойка, низкое давление, нейтральные средства) может подойти обычная литиевая H1-смазка NLGI 2. Для жестких условий (частая мойка, щелочные агенты, высокое давление) нужна специальная формулировка с усиленной адгезией, например полусинтетическая смазка на основе calcium sulfonate complex.
На практике закупщик часто останавливается на одном или двух продуктах, которые проверены временем. Многие предприятия переходят на полусинтетические H1-смазки типа EFELE SG-397, которые комбинируют минеральное базовое масло с синтетическими компонентами. Такой подход дает лучшую стойкость к воде и теплу, чем чистые минеральные, при этом цена остается разумной. Смазка держит консистенцию лучше, вымывается на 40–50% медленнее, чем стандартная литиевая, и обеспечивает надежную коррозионную защиту даже при щелочной мойке pH 12–13.
Когда выбирать универсальную H1-смазку вместо специализированной
Если на предприятии используется несколько типов оборудования с разными точками смазки, покупка отдельной смазки для каждого случая усложняет логистику и увеличивает затраты. Универсальная H1-смазка - это компромисс: она обладает средним уровнем защиты от мойки, подходит для подавляющего большинства узлов и снижает количество позиций в каталоге.
Критерии выбора универсальной H1-смазки: - совместимость с основными типами узлов на линии (подшипники, направляющие, резьба, цепи); - NLGI 2 как стандартный класс консистенции (удобен для ручного и машинного нанесения); - температурный диапазон не уже -10 до +60 °C (охватывает большинство пищевых линий); - стойкость к водовымыванию не хуже 3–5% по ASTM D1264; - минимальные требования к коррозионной защите (ASTM D665, не более точечной ржавчины).
Такая смазка может быть минеральной, но обычно производители заюумываются на ее универсальность, поэтому добавляют противозадирные присадки и улучшители текучести, которые делают ее более стойкой к мойке, чем обычная литиевая.
Для направляющих и скольжения, где требуется более жидкая смазка, часто берут EFELE SG-396 - многоцелевую H1-смазку, которая подходит и для подшипников, и для направляющих пищевого оборудования, работающего в условиях частой мойки. Такой выбор экономит время на подбор и уменьшает риск ошибки при нанесении.
Частые ошибки при выборе и применении
Ошибка 1. Полагаться только на пометку H1. Многие закупщики считают, что если на упаковке написано "NSF H1", смазка автоматически выдержит CIP-мойку. На самом деле H1 означает только безопасность при случайном контакте с пищей. Стойкость к мойке и вымыванию - отдельное свойство, которое нужно проверять отдельно. Производитель должен предоставить данные по ASTM D1264 и коррозионной защите.
Ошибка 2. Выбирать смазку по самой низкой цене. Дешевые H1-смазки часто делаются на основе обычного минерального масла с минимальным набором присадок. Они вымываются на 20–30%, что требует более частой переподсмазки и в итоге дорожит обслуживание. Разница в цене между бюджетной и профессиональной H1-смазкой обычно 20–40%, но переподсмазки за счет избыточного вымывания могут обойтись в два раза дороже.
Ошибка 3. Не учитывать реальные условия мойки. Если предприятие применяет щелочной отбеливатель pH 13, а выбранная смазка протестирована только на нейтральной воде, она может быстро разложиться. Важно уточнять, на каких агентах проводились испытания и есть ли данные именно для вашего типа мойки.
Ошибка 4. Перегружать узел смазкой. Избыток смазки быстрее вымывается, скапливается в зонах застоя, загрязняет оборудование пищевыми остатками. Для washdown-приложений используют принцип "чем тоньше, тем лучше": наносят минимальное количество на трущиеся поверхности, ожидая, что смазка будет частично смыта. Интервалы переподсмазки рекомендуется привязывать к циклам мойки, а не к сроку, прописанному в инструкции.
Ошибка 5. Забывать о коррозионной защите. Если смазка вымыта, ржавчина развивается на голом металле. Проверяйте, есть ли в паспорте данные по ASTM D665 или аналогичному испытанию. Смазка с плохой коррозионной защитой будет дешевле, но через месяц работы потребует замены деталей.
Часто задаваемые вопросы
Почему H1-смазка вымывается быстрее, чем обычная минеральная смазка для сухих условий?
H1-смазка часто содержит минеральное базовое масло, которое легче впитывает воду, чем синтетические масла. Кроме того, загустители, разрешенные в пищевых формулировках, не содержат агрессивных комплексообразователей, которые встречаются в обычных смазках. Это компромисс между безопасностью для пищи и стойкостью к мойке. Специальные H1-смазки для washdown-приложений усилены за счет полусинтетических компонентов и комплексных загустителей, которые лучше удерживают масло в присутствии воды.
Нужна ли смазке сертификация ISO 21469, если уже есть NSF H1?
ISO 21469 дополняет H1 гигиеническими требованиями к производству смазки, включая чистоту завода, контроль качества и предотвращение перекрестного загрязнения. H1 подтверждает безопасность формулировки; ISO 21469 подтверждает надежность производственного процесса. Для пищевых предприятий, работающих по HACCP, часто требуют обе сертификации. Уточняйте у своего отдела качества, какая политика на вашем производстве.
Как часто нужно переподсмазывать в условиях ежедневной мойки?
Это зависит от типа узла, давления мойки и стойкости смазки к вымыванию. На практике для washdown-приложений интервал переподсмазки сокращается в 2–4 раза по сравнению с сухими условиями. Если для сухого узла рекомендуют смазку раз в месяц, для моечного узла может потребоваться переподсмазка раз в неделю или даже раз в несколько дней. Лучший способ - визуально проверять узел после каждой мойки: если смазка видна тонкой пленкой - хорошо; если узел сухой - нужна переподсмазка.
Можно ли использовать одну H1-смазку для всех узлов пищевого оборудования?
Да, если смазка универсальная и ее консистенция (NLGI-класс) подходит для большинства узлов. NLGI 2 - это стандарт, который работает на подшипниках, направляющих и цепях. Для высокоскоростных шпинделей может потребоваться NLGI 0 или 00 (более жидкие), для тяжелонагруженных узлов иногда выбирают NLGI 3. Если производство использует только стандартные узлы, одна универсальная H1-смазка часто решает все задачи.
Что делать, если после мойки смазка полностью смыта и узел заржавел?
Первое - незамедлительно переподсмазить узел хорошей H1-смазкой с коррозионной защитой. Вторая - пересмотреть процесс мойки: возможно, требуется снизить давление распыления, разделить зоны мойки (есть ли защита для смазанных узлов?), или выбрать смазку со еще большей стойкостью к вымыванию. Третье - увеличить интервал переподсмазки: если смазка вымывалась быстро, значит, она недостаточно хороша для этих условий, и нужна замена на более стойкую формулировку.
Заключение
Пищевые смазки H1 защищают оборудование от агрессивных моющих средств не только благодаря допуску к контакту с пищей, но в первую очередь благодаря специальной формулировке, которая сопротивляется вымыванию, коррозии и потере консистенции. Выбор такой смазки - это не просто поиск логотипа NSF H1 на упаковке, а анализ реальных условий мойки и сопоставление характеристик вашего оборудования с параметрами смазки.
Начните с определения типа узлов, частоты мойки и моющих средств. Затем запросите у поставщика данные по ASTM D1264 (водовымывание), механической стабильности и коррозионной защите. Это даст объективную картину того, выдержит ли смазка ваши условия. При таком подходе вы не только избежите преждевременного вымывания и ржавчины, но и оптимизируете интервалы переподсмазки, что снижает затраты на обслуживание.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как провести антикор автомобиля весной, чтобы защитить его от ржавчины и продлить срок службы.
Узнайте, как правильно выполнить крепление пластиковых деталей, используя анаэробные составы и их альтернативы.
Узнайте, как контролировать бактерии в СОЖ, чтобы избежать потери свойств эмульсии и продлить ее ресурс.