
Как правильно наносить анаэробный фиксатор: типичные ошибки и правила применения
Анаэробные фиксаторы и герметики - один из самых эффективных способов обеспечить надежное резьбовое соединение, но только при условии правильного применения. Большинство случаев, когда "не работает фиксатор резьбы", связаны не с качеством самого продукта, а с нарушением технологии нанесения, ошибками в подготовке поверхности или неправильным выбором состава для конкретной задачи. Инженеры и закупщики часто сталкиваются с проблемами отверждения, слабой фиксацией или залипанием деталей - и все это можно предотвратить, если понимать базовые принципы работы анаэробов и избежать типичных ошибок.
В этой статье разобраны главные причины сбоев при работе с анаэробными составами, правила нанесения для разных типов соединений, влияние материала металла и температуры на отверждение, а также пошаговый алгоритм для стабильного результата.
Почему анаэробный фиксатор «не работает»: главные причины
Когда инженер говорит, что фиксатор не сработал, обычно речь идет об одной из четырех типичных ошибок.
Первая и самая распространенная - нанесение состава на грязную, масляную или влажную резьбу. Анаэробные составы отверждаются в отсутствие воздуха и при контакте с металлическими поверхностями, но только если последние активны и доступны для полимеризации. Слой грязи, старой смазки или окисла блокирует контакт и замедляет отверждение до такой степени, что соединение остается неподвижным.
Вторая ошибка - неправильное место нанесения. Многие наносят состав только на конец болта или на ребро гайки, вместо того чтобы распределить его в зону резьбового зацепления. При этом фиксатор не попадает между витками, и работоспособность падает почти до нуля. Для каждого типа соединения есть свой алгоритм: для сквозных отверстий (гайка затягивается с противоположной стороны) состав наносят на ведущую резьбу и/или на внутреннюю поверхность гайки; для глухих отверстий (резьба в корпусе, без сквозного отверстия) - капают в нижнюю часть внутренней резьбы, чтобы состав по силе тяжести распределился вдоль всех витков.
Третья ошибка - недооценка влияния материала металла на скорость отверждения. На активных металлах, таких как латунь или медь, анаэробный фиксатор отверждается за 15 минут; на обычной стали - за 30–60 минут; а на гальванических покрытиях, никеле или хроме - за несколько часов или даже дольше. Если не учесть эту особенность, пользователь может посчитать, что состав "не схватился", хотя на самом деле ему просто нужно больше времени или применение активатора для ускорения процесса.
Четвертая ошибка - нагрузка на соединение до окончания полного отверждения. Хотя фиксирующее действие наступает за первые 24 часа при комнатной температуре (около 22 °C), максимальная прочность к химикатам, вибрации и высоким температурам достигается за этот же период. Если узел сразу же пойдет в работу, особенно если предстоит нагрев, вибрация или контакт с растворителями, фиксация может ослабнуть.
Правила подготовки поверхности перед нанесением анаэробного герметика
Качество фиксации напрямую зависит от чистоты и сухости резьбы.
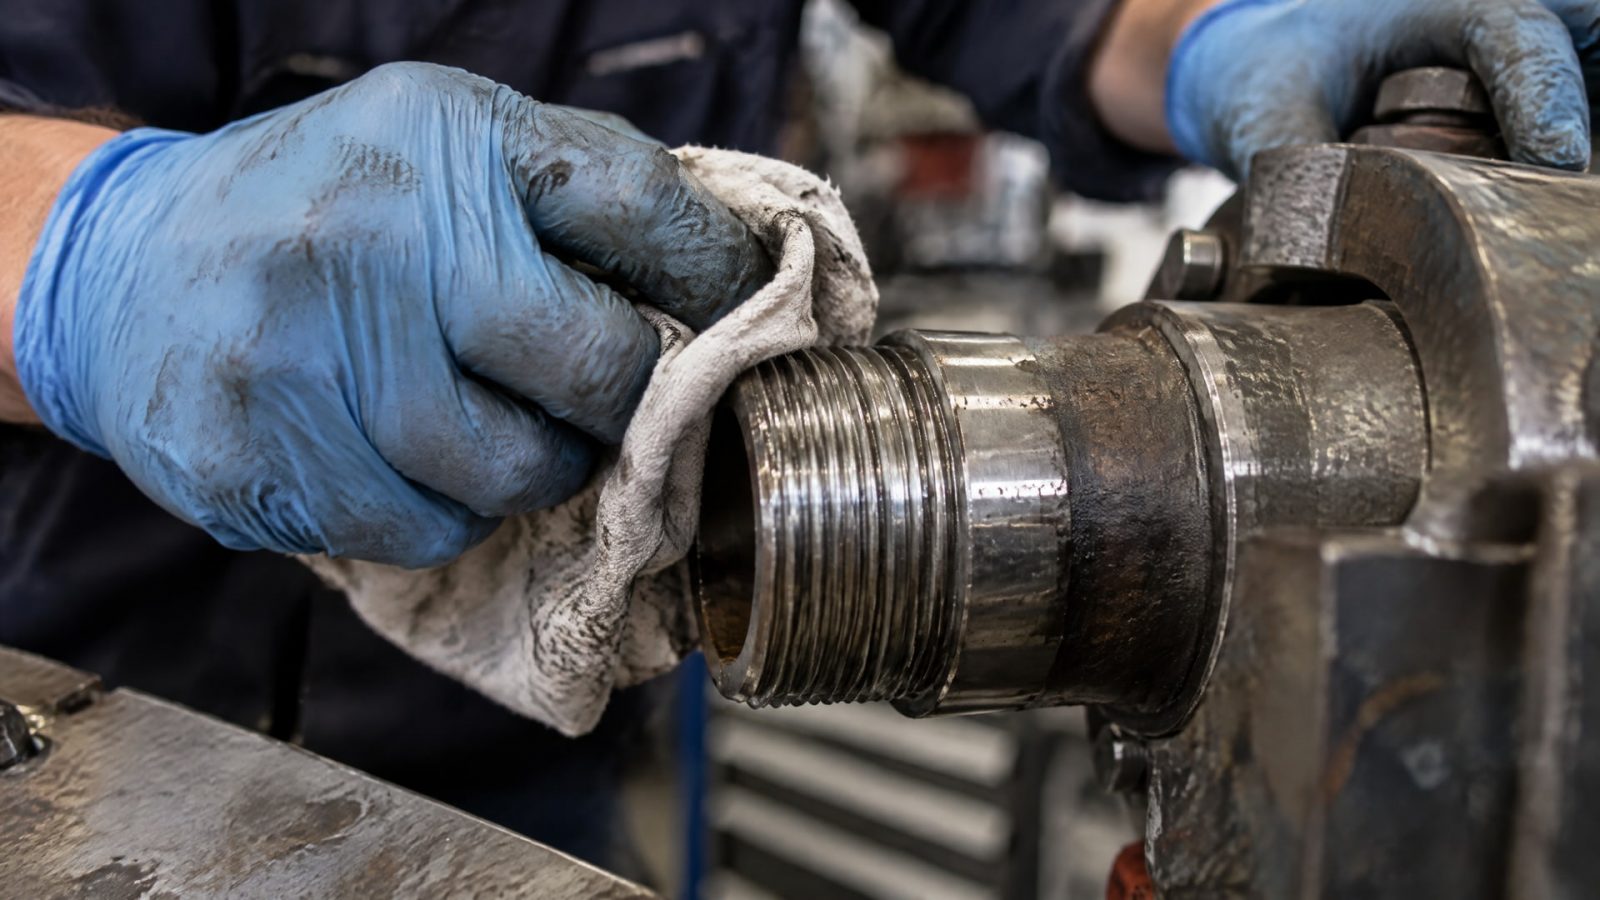
Перед нанесением состава нужно удалить все загрязнения: старую смазку, масло, металлические опилки, окислы, ржавчину и грязь. Для легкого загрязнения подходит тряпка, слегка смоченная растворителем или уайт-спиритом; для более сильных загрязнений используют щетку или сжатый воздух. После очистки поверхность должна полностью высохнуть, чтобы влага не препятствовала полимеризации.
Если резьба была в масле долгое время, одной протирки тряпкой может быть недостаточно. В этом случае лучше провести более тщательное обезжиривание или механическую очистку. Важно помнить: попытка компенсировать грязную резьбу увеличением количества анаэробного состава - это неправильный подход. Избыток не улучшит адгезию, а только усложнит сборку, может привести к выдавливанию состава и создать грязное рабочее место.
Состояние металла самой резьбы также имеет значение. Активные металлы (латунь, медь, мягкая сталь без покрытия) хорошо взаимодействуют с анаэробными составами и отверждаются быстро. Пассивные поверхности (высоколегированная нержавеющая сталь, гальваническое покрытие, никель, хром) замедляют отверждение из-за наличия оксидного слоя, который блокирует прямой контакт. Для таких металлов производители рекомендуют использовать активаторы или праймеры, особенно при температурах ниже 5 °C, когда естественное отверждение становится крайне медленным.
Техника нанесения анаэробного уплотнителя в зависимости от типа соединения
Правильное место нанесения - это половина успеха.
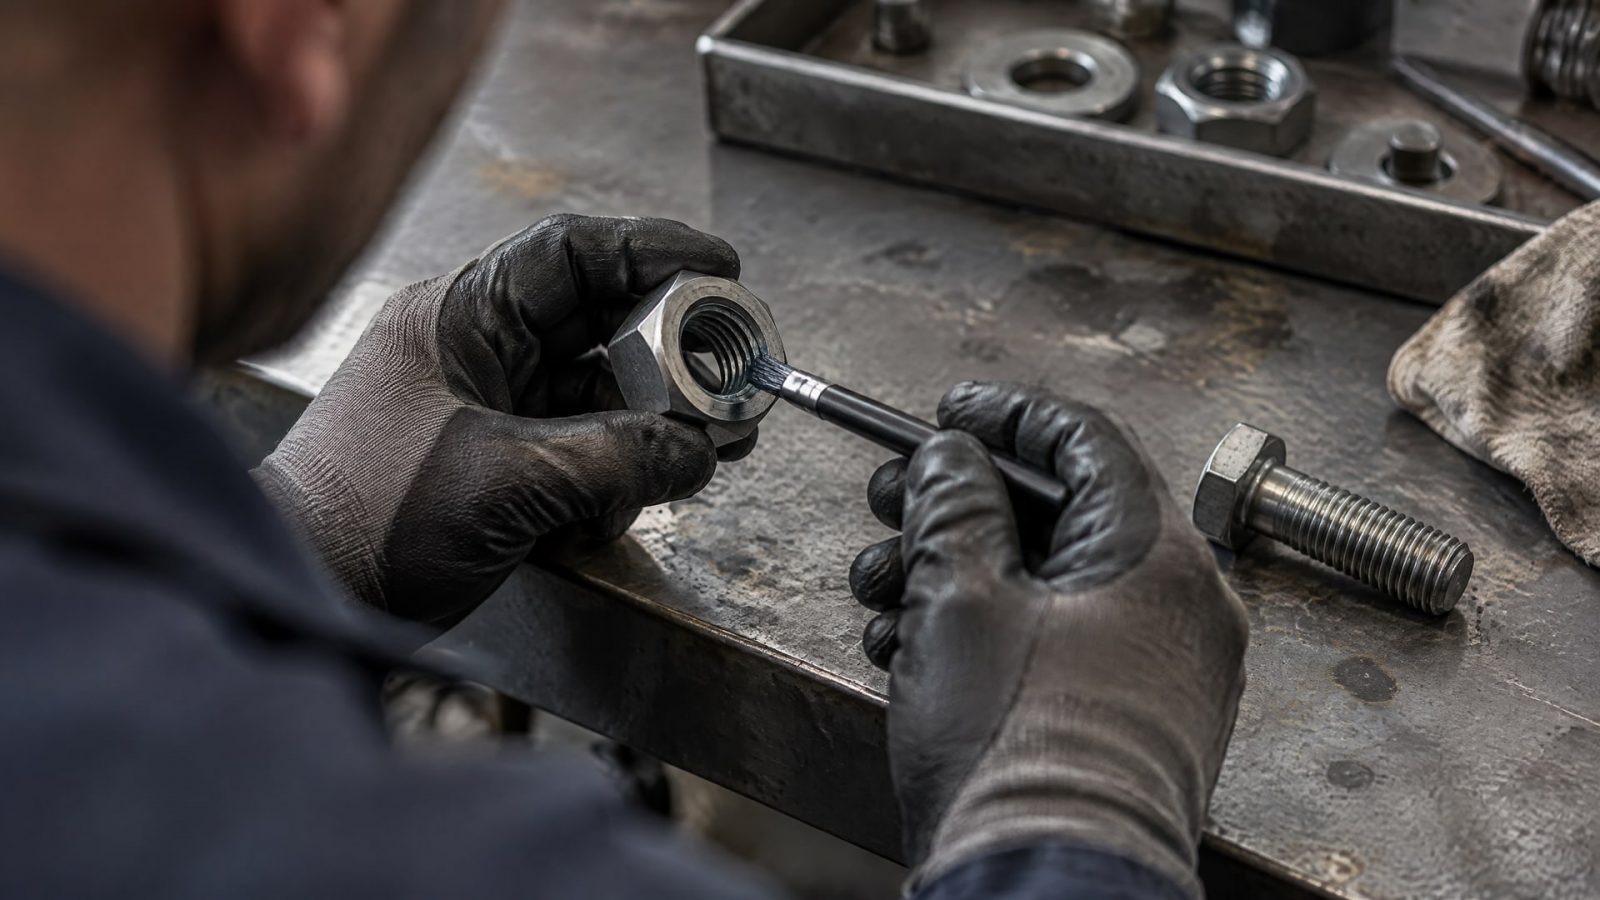
Для сквозных резьбовых соединений (болт с гайкой или винт с гайкой) состав наносят либо на ведущую резьбу болта в нескольких точках вдоль витков, либо во внутреннюю поверхность гайки перед ее накручиванием. Некоторые специалисты комбинируют оба способа для более надежной фиксации, но обычно достаточно одного. Главное правило - наносить состав так, чтобы он попал между витками, где происходит основной контакт и где создается анаэробная среда.
Для глухих отверстий (винт ввинчивается в резьбовое отверстие в теле детали, без сквозного проходящего отверстия) алгоритм иной. Состав капают в нижнюю часть внутренней резьбы, чтобы под действием силы тяжести он распределился по всем виткам, когда винт начнет погружаться. Если нанести его только на конец винта, в глубокие витки он может не проникнуть, и надежность фиксации снижается. Объем наносимого состава должен быть достаточен для покрытия зоны контакта, но не избыточен - обычно достаточно 1–3 капли в зависимости от размера резьбы.
При ручном нанесении необходимо обеспечивать стабильный объем дозирования, чтобы исключить недо- и перерасход. Недостаток состава приведет к неполной фиксации; избыток может привести к сильному развисанию, загрязнению поверхности и сложностям при последующей разборке. Сборку начинают сразу после нанесения - анаэробное отверждение начинается именно тогда, когда состав оказывается между поверхностями и изолируется от воздуха. Затяжку проводят с обычным усилием до момента, при котором болт или винт становится неподвижным.
Влияние материала металла и температуры на скорость отверждения анаэробного герметика
Скорость отверждения анаэробных составов существенно зависит от материала и состояния поверхности металла.
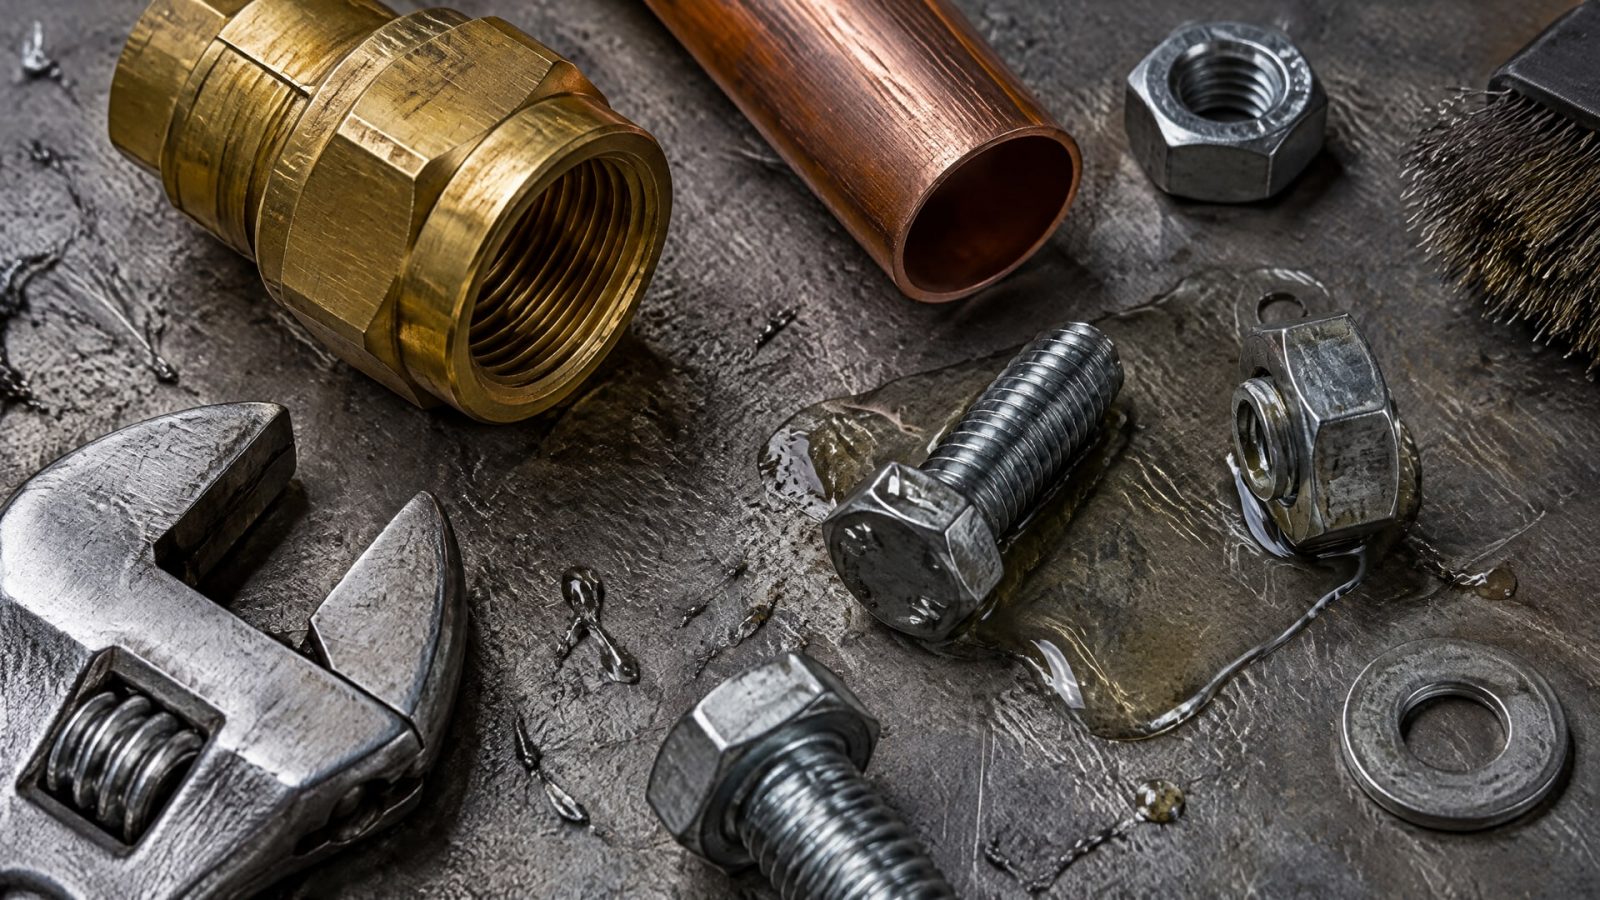
На активных металлах, таких как латунь и медь, время отверждения составляет менее 15 минут даже для крупных резьб типа М10. На конструкционных и углеродистых сталях, алюминии и его сплавах этот период увеличивается до 30–60 минут. На высоколегированных нержавеющих сталях отверждение может занимать более 180 минут, а на гальванических покрытиях - еще дольше.
Температура окружающей среды также критична для скорости процесса. При комнатной температуре около 22 °C состав отверждается в указанные выше сроки. При температурах ниже 5 °C отверждение заметно замедляется, особенно на пассивных металлах, и может потребоваться применение активатора. При повышенной температуре процесс ускоряется: например, кратковременная выдержка соединения при 120 °C в течение 30 минут может ускорить полное отверждение без снижения конечной прочности.
Рекомендуется всегда учитывать комбинацию материала металла и температурных условий производства или эксплуатации. Если резьба выполнена из пассивного материала или на холодном складе, имеет смысл заранее спланировать использование активатора или выделить дополнительное время на отверждение. Полная прочность для большинства систем достигается примерно за 24 часа при комнатной температуре до нагружения, термовоздействия или контакта с химикатами. Это не означает, что через час соединение откроется - фиксирующее действие начнется раньше, но для ответственных узлов лучше соблюдать полный цикл отверждения.
Проблемы выбора правильного состава для разных типов соединений
Один из главных источников ошибок - попытка использовать один и тот же фиксатор для всех типов резьб и материалов.
На практике выбор анаэробного состава зависит от трех факторов: прочности соединения, возможности его разборки и материала деталей.
Фиксаторы делятся на несколько уровней прочности. Составы низкой и средней прочности подходят для часто разбираемых соединений - например, винтов регулировочных механизмов, которые время от времени нужно отворачивать. Эти составы легче удаляются стандартным инструментом. Фиксаторы высокой прочности предназначены для неподвижных соединений, таких как штифты валов, оси редукторов или крепежные болты ответственных узлов; они требуют нагревания или специального инструмента для разборки.
Выбор по материалу металла еще более важен. Для стандартной углеродистой стали подходит большинство стандартных составов. Но для высоколегированной нержавейки, гальванических покрытий, алюминия или специальных сплавов нужны либо составы с усиленной адгезией к этим материалам, либо обязательное применение активатора. При работе в условиях вибрации, нагрева свыше 100 °C или контакта с минеральными маслами состав должен быть подобран соответственно.
Еще одна ошибка - попытка заменить анаэробный герметик для резьбы анаэробным герметиком для плоских поверхностей или наоборот. Герметики для резьбовых соединений оптимизированы под тонкие зазоры между витками; герметики для фланцев и плоских поверхностей работают с большими площадями контакта. Использование неподходящего типа снижает надежность и может привести к утечкам или неправильному отверждению.
Ошибки при ускорении отверждения и работа в экстремальных условиях
Желание ускорить отверждение нередко приводит к ошибкам.
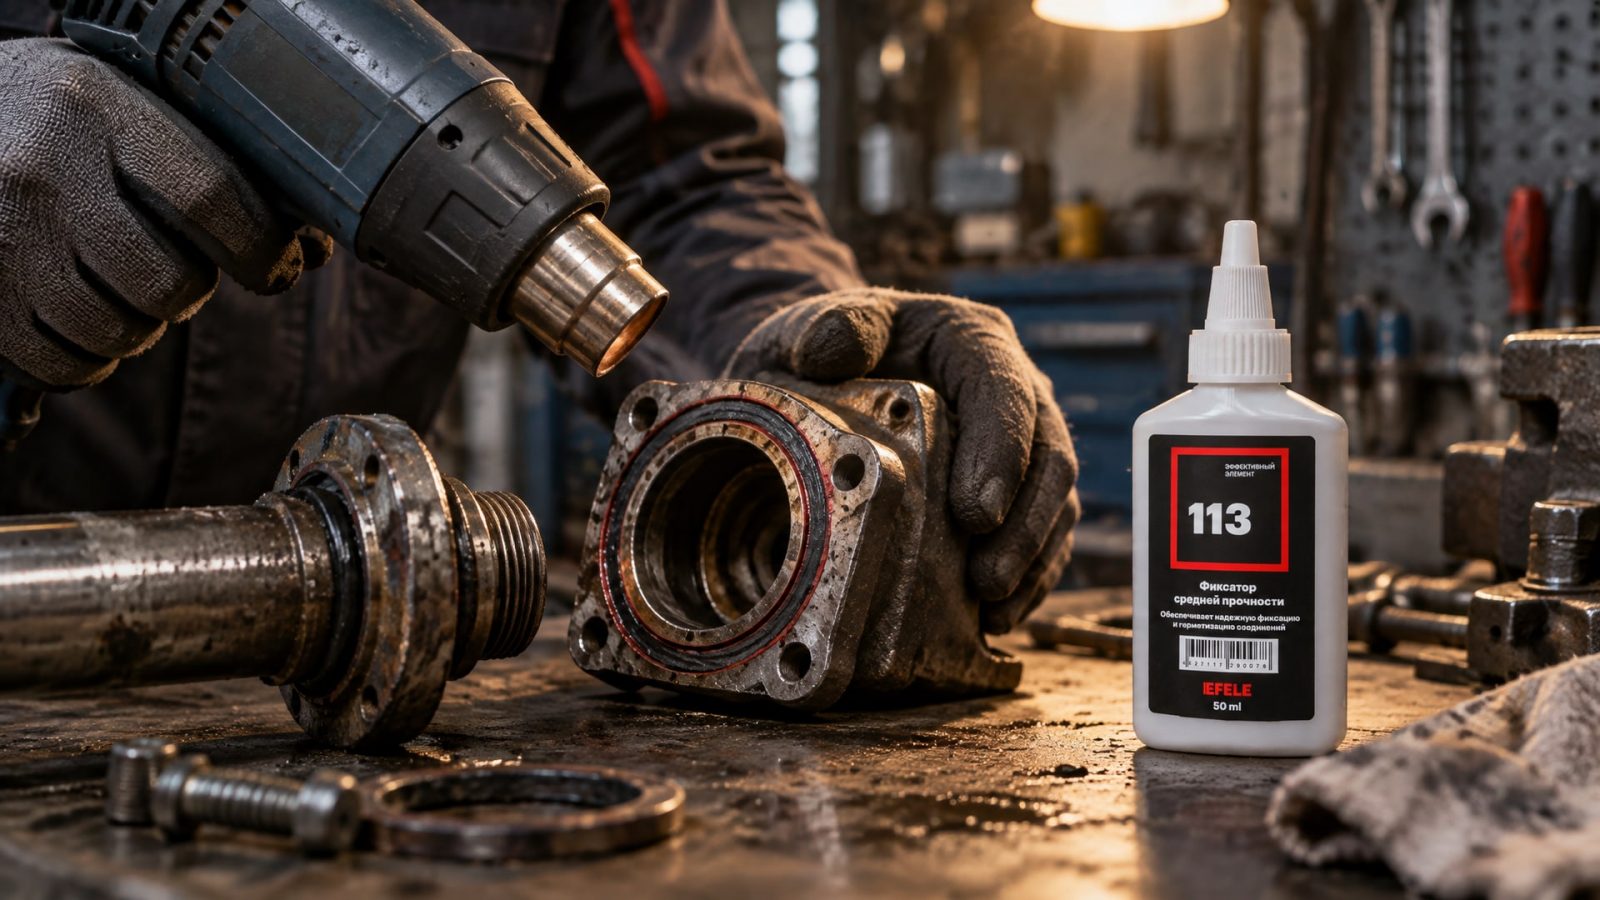
Попытка нагреть соединение слишком быстро или при слишком высокой температуре может привести к неравномерному отверждению или даже к разрыву слоя состава. При необходимости ускорить процесс следует использовать умеренный нагрев - кратковременная выдержка соединения при 120 °C в течение 30 минут показала хорошие результаты без побочных эффектов. Для экстремально холодных условий (ниже 5 °C) рекомендуется применение активаторов, которые ускоряют полимеризацию на пассивных металлах.
Еще одна ошибка - игнорирование условий эксплуатации после сборки. Соединение, собранное на холоде и сразу же подвергнутое нагреву или интенсивной вибрации, может не развить полную прочность. Сначала должно пройти время отверждения при нормальных условиях (примерно 24 часа при 22 °C), а затем уже можно подвергать узел нагреву или нагрузкам.
В промышленности встречаются ситуации, когда производства размещены в неотапливаемых цехах или на открытых площадках. В таких условиях анаэробные составы без активаторов работают непредсказуемо. Инженеры на линиях фасовки и ремонтных службах давно учитывают это и переходят на активированные системы или переносят операции сборки в более теплые помещения, если это критично. Альтернатива - применение составов с рекомендацией по активатору, что обеспечивает надежное отверждение независимо от окружающей температуры.
Совет инженера: При работе с вал-втулочными соединениями, требующими высокой прочности в условиях нагрева, имеет смысл применять составы повышенной теплостойкости. Если резьба на пассивном металле и соединение собирается на холодном складе, обязательно используйте активатор - EFELE 113 применяется специалистами именно в таких сценариях благодаря надежному отверждению на пассивных поверхностях и стабильным результатам даже при температурах в пределах 10–20 °C.
Последствия недостаточного отверждения и преждевременной нагрузки
Многие закупщики сталкиваются с проблемой, когда соединение, собранное и использованное раньше времени, начинает ослабляться в первые дни эксплуатации.
Причина в том, что хотя фиксирующее действие начинается через 1–2 часа, максимальная адгезия к вибрации, химикатам и температурным скачкам достигается только через 24 часа. Если, например, болт встал в ответственном узле редуктора и уже через день после сборки узел подвергся нагреву до 80–100 °C или вибрации, слой полимеризованного состава может частично деградировать.
Еще одно следствие преждевременной нагрузки - микросмещение деталей. Когда соединение собрано, но еще не полностью отвердело, и на него сразу же действует вибрация или вращающийся момент, витки резьбы могут сдвинуться относительно друг друга на микроны. Это не приводит к расшатыванию болта, но нарушает целостность слоя фиксатора в зоне контакта, снижая его эффективность.
При работе с ответственным оборудованием или конструкциями, где отказ может привести к остановке производства или безопасности, рекомендуется планировать минимум 24 часа на полное отверждение перед началом работы узла. Это особенно важно для узлов с вибрацией, нагревом или химическим воздействием. Производители указывают эту рекомендацию в технических данных испытаний после 24 часов при 22 °C ±2 °C перед проверкой прочности на скручивание и других параметров.
Часто задаваемые вопросы
Что делать, если анаэробный герметик отверждается слишком долго?
Если отверждение замедлено, в первую очередь проверьте материал металла. На пассивных металлах (гальваника, нержавейка, хром) этот процесс может занимать часы. Используйте активатор или праймер - они ускорят полимеризацию на 80–90%. Второй способ - кратковременный нагрев при 120 °C в течение 30 минут. Третий - переместите соединение в более теплое место, так как процесс идет быстрее при повышенной температуре.
Какое количество анаэробного состава нужно наносить на резьбу?
Достаточно тонкого равномерного слоя, обычно 1–3 капли в зависимости от размера резьбы. Избыток не улучшит фиксацию, а только усложнит сборку и создаст беспорядок. Главное - распределить состав в зону фактического контакта витков резьбы, а не только на конец болта или на ребро гайки. Переизбыток может привести к сильному развисанию и затруднениям при последующей разборке.
Можно ли использовать один анаэробный фиксатор для всех типов резьб?
Нет, выбор зависит от материала металла, требуемой прочности и условий эксплуатации. На активных металлах (латунь, медь) подходит большинство составов. Для пассивных поверхностей (нержавейка, гальваника) нужны специализированные составы или активаторы. Для высокотемпературных условий требуются термостойкие варианты. Правильный подбор гарантирует надежность соединения.
Нужно ли очищать резьбу перед нанесением анаэробного герметика?
Да, это обязательно. Грязь, масло, окислы и ржавчина блокируют контакт состава с металлом и замедляют или полностью предотвращают отверждение. Используйте тряпку со спиртом, растворителем или уайт-спиритом, затем дайте резьбе полностью высохнуть. Чистая обезжиренная поверхность - основа надежной фиксации.
Как долго нужно ждать перед нагружением соединения после нанесения анаэробного герметика?
Для большинства составов время фиксирования (когда детали перестают смещаться) составляет 24 часа при комнатной температуре около 22 °C. Это время нужно выдержать перед подвергаанием соединения нагреву, вибрации или контакту с химикатами. Для менее ответственных узлов можно начать работу и раньше, но полная прочность гарантирована только через 24 часа.
Заключение
Типичные ошибки при работе с анаэробными фиксаторами и герметиками почти всегда связаны с игнорированием базовых правил: грязная резьба, неправильное место нанесения, недостаточный учет материала металла и преждевременная нагрузка. Каждую из этих ошибок легко предотвратить, если следовать простому алгоритму: очистить и обезжирить резьбу, нанести состав тонким слоем в зону контакта витков, собрать соединение сразу и выдержать полное время отверждения (примерно 24 часа при комнатной температуре).
Практический следующий шаг: проверьте техническое описание вашего анаэробного состава или активатора, уточните материал резьбы и температурные условия работы узла, а затем составьте пошаговую инструкцию для вашей производственной площадки - это займет 15–30 минут, но избавит от 90% проблем с фиксацией резьб и герметизацией соединений.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазать садовый инструмент для защиты от ржавчины и продления срока службы. Эффективные методы очистки и хранения.
Узнайте, как выбрать высокотемпературный герметик для резьбовых соединений, работающих при экстремальных температурах.
Замена индустриальных масел на пищевые: узнайте, как обеспечить безопасность оборудования и чистоту продукта, избегая ошибок.