
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
Фасовочное и упаковочное оборудование работает на грани между механическими нагрузками и санитарными требованиями. Здесь каждая точка смазывания - от цепей конвейеров до направляющих форм-заполнения и запаечных головок - требует смазочного материала, который не только обеспечивает надежную работу, но и соответствует пищевым стандартам. Именно для таких узлов разработана категория смазок NSF H1, которая допускает случайный, неумышленный контакт смазки с продуктом или упаковкой.
В этой статье рассказываем, как выбрать и применить пищевую смазку с допуском H1 на фасовочных и упаковочных линиях, какие стандарты регулируют ее использование, и какие ошибки могут стоить дорого. Материал полезен для инженеров, закупщиков и техспециалистов, которые отвечают за надежность оборудования в условиях пищевого производства.
NSF H1: что это значит и почему она нужна на упаковочных линиях
NSF H1 обозначает смазку, которая может иметь случайный, неумышленный контакт с пищей или упаковкой.
Это ключевое отличие: H1 не предназначена для намеренного нанесения на продукт и не идет в состав готовой пищи. Вместо этого она защищает движущиеся части оборудования, находящиеся над линией или рядом с ней, откуда случайно может попасть капля или брызги смазки на продукт, упаковку или конвейер.
На фасовочных и упаковочных машинах такие риски реальны. Форм-заполняющие головки, цепные приводы, направляющие валки, редукторы и подшипники запаечного оборудования постоянно работают над продуктом. При вибрации, износе сальников или неправильном техническом обслуживании смазка может попасть туда, куда ее попадать не должно. Поэтому для таких узлов выбирают смазку с регистрацией H1.
Регистрация H1 означает, что смазка прошла испытания на соответствие стандартам FDA 21 CFR 178.3570 (США) и часто дополняется соответствием ISO 21469, которая устанавливает гигиенические требования к производству, транспортировке, хранению и применению смазок. Это гарантирует, что даже при случайном контакте смазка не нанесет вреда.
Разница между H1 и другими категориями: H2 и 3H
Категории NSF для смазок различаются не по «строгости», а по месту применения и характеру возможного контакта.
H1 (incidental food contact) - случайный контакт с пищей возможен. Используется в пищевых производствах для узлов, которые находятся над или рядом с продуктом. Максимальное содержание смазки, которое может попасть в пищу, ограничено примерно 10 ppm (10 мг/кг).
H2 (no food contact) - контакт с пищей запрещен. Эта категория для смазок в зонах, где нет никакого риска контакта: шасси оборудования, редукторы на полу, механизмы вне зоны продуктового потока. H2 часто дешевле, потому что к ней предъявляются менее строгие требования по составу, но ее нельзя использовать вместо H1 на упаковочной линии.
3H (direct food contact) - прямой контакт с пищей допускается. Это смазки для разделительных агентов на пресс-формах, для смазывания движущихся частей внутри пищевого продукта (например, в системах нарезки или волнообразных валков, если они касаются теста). На фасовочных линиях 3H требуется редко.
Путаница между H1 и H2 - частая ошибка закупки. H2 стоит дешевле и кажется выгодной, но на фасовочной машине использование H2 там, где нужна H1, может привести к нарушениям санитарных норм.
Стандарты и документы, на которые опираться при выборе
Когда выбираешь смазку для фасовочного оборудования, необходимо проверить не только маркировку, но и документы соответствия.
FDA 21 CFR 178.3570 - американское требование для смазок с incidental food contact. Оно определяет допустимые базовые компоненты, ограничения на примеси и методы испытаний. На практике это означает, что в смазке не должны использоваться канцерогенные присадки или компоненты, запрещенные в пищевой промышленности.
ISO 21469 - международный стандарт гигиенических требований к смазкам для оборудования, обрабатывающего пищу. Он охватывает не только состав смазки, но и процесс ее производства, хранения, транспортировки и применения. Стандарт требует, чтобы смазка наносилась в минимально необходимом количестве и чтобы была документирована система контроля возможного контакта с продуктом.
Оба стандарта работают вместе: FDA задает требования к безопасности состава, ISO - к процессам и управлению рисками. Если закупщик видит, что смазка зарегистрирована как NSF H1, это означает, что она соответствует обоим требованиям.
При выборе смазки всегда запроси у поставщика: - Сертификат NSF H1 или копию регистрации на сайте NSF International; - Техническое описание (TDS - Technical Data Sheet) с указанием вязкости, диапазона температур и класса NLGI; - Описание применения и допустимых условий (например, максимальная рабочая температура).
Выбор смазки под конкретный узел на упаковочной машине
Одна смазка H1 не подходит для всего оборудования.
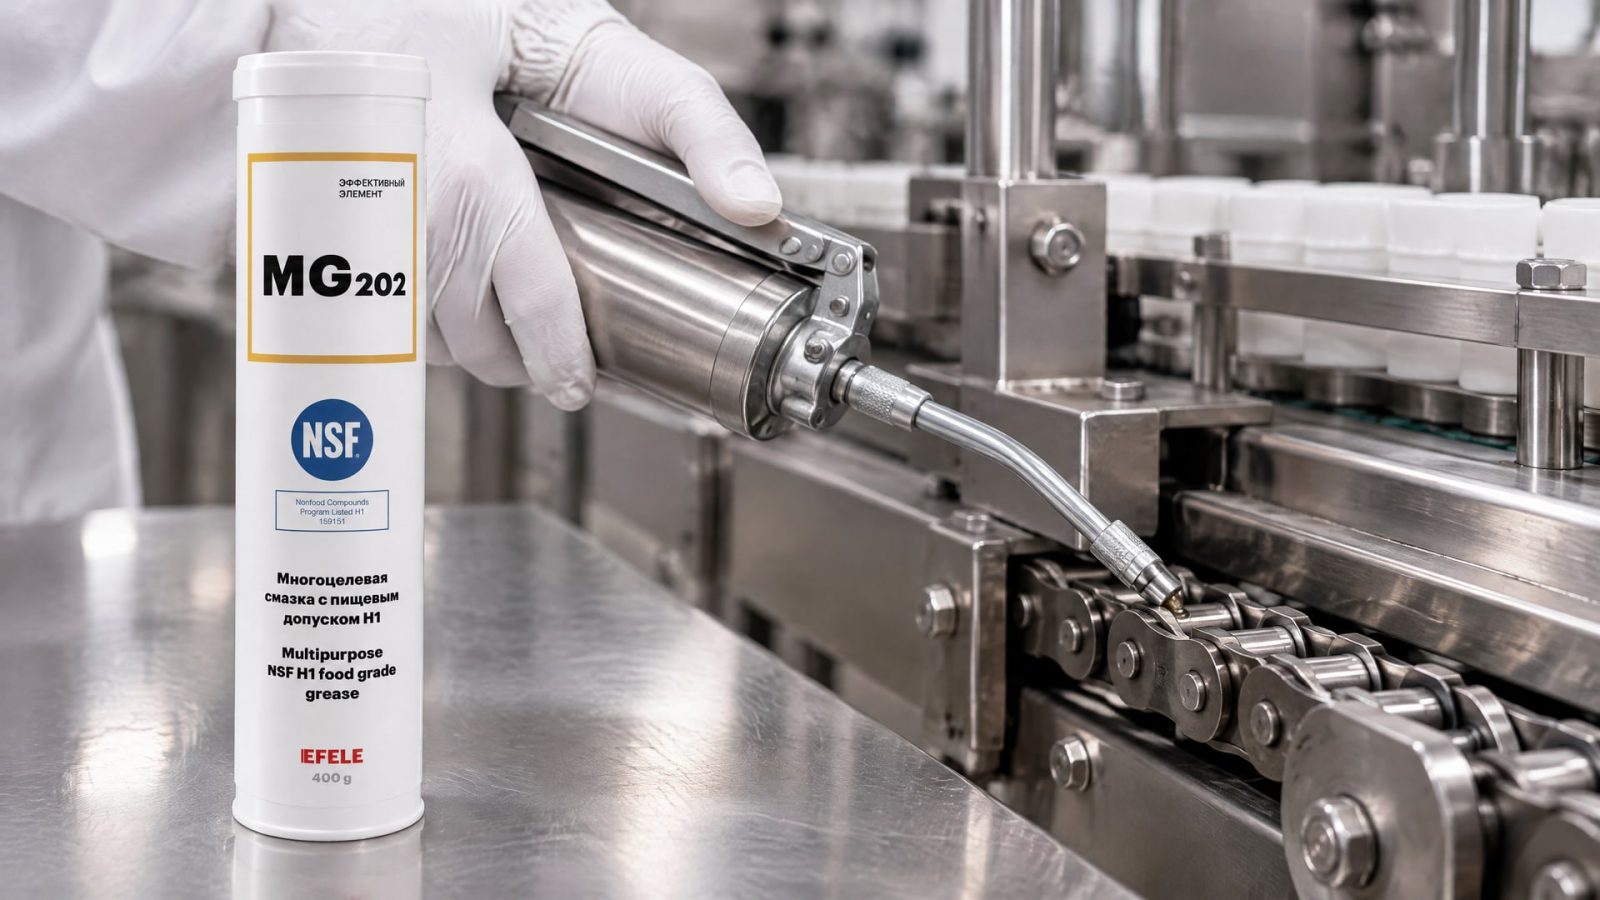
На фасовочной и упаковочной линии разные узлы работают в разных условиях, и каждому нужен свой материал.
Цепи и конвейеры
Цепные приводы испытывают высокие нагрузки и работают на высоких скоростях. Здесь нужна текучая смазка H1 с хорошей адгезией - способностью образовать защитную пленку между звеньями и звездочками. Адгезия важна, потому что смазка во время работы часто вымывается под воздействием вибрации, центробежных сил и попадания влаги. Если адгезия слабая, смазка быстро стекает и оставляет в местах трения сухую поверхность, что ускоряет износ.
Для цепей выбирают масла или текучие пластичные смазки с вязкостью около ISO VG 32-46. Наносят обычно капельным методом или спрей-аппликатором на верхнюю ветвь цепи.
Подшипники
Шариковые и роликовые подшипники в редукторах, электромоторах и промежуточных валах фасовочных машин обычно смазывают пластичными смазками класса NLGI 2. Для пищевого оборудования выбирают H1 смазку с синтетической основой, которая лучше переносит температурные колебания и не разделяется при старении.
EFELE MG-202 (NSF H1) часто используют именно для таких узлов на фасовочных линиях: она обеспечивает стабильную защиту подшипников, устойчива к вымыванию и работает в диапазоне от -20 °C до +60 °C, что соответствует большинству упаковочных машин.
Направляющие и направляющие валки
Направляющие скольжения на форм-заполняющих машинах, линейные подшипники на раскладчиках и направляющие валки для упаковки требуют смазку с хорошей адгезией и стабильностью при повторяющихся движениях. Если смазка плохо держится на поверхности, возникает фреттинг - микроскопическое дрожащее движение, которое приводит к коррозии и износу направляющих.
Для направляющих чаще используют пластичные смазки NLGI 1 или NLGI 2 с медными присадками (если нет других ограничений) для улучшения противоизносных свойств.
Редукторы и мотор-редукторы
Редукторы - это первый источник тепла на упаковочной машине. Они требуют специального внимания к вязкости масла и его термостойкости. Для редукторов фасовочных машин обычно используют редукторные масла с вязкостью ISO VG 46-68 и допуском H1. Масло должно держать вязкость при нагреве и не разлагаться под воздействием механических нагрузок.
Для высокотемпературных узлов упаковочного оборудования, где запаечные головки разогреваются до +80 °C и выше, требуется смазка с улучшенной термо- и химической стойкостью. EFELE SG-394 (NSF H1) создана именно для таких применений: она сохраняет консистенцию при нагреве, не испаряется и не разлагается под воздействием моющих растворов, которыми часто обрабатывают оборудование при санитарной чистке.
Запаечные головки и форм-заполняющие узлы
Запаечные головки работают при температуре +60…+120 °C, в зависимости от типа упаковки (полиэтилен, полипропилен, ламинат). Смазка здесь должна быть особенно стойкой к окислению и кислородному старению. Избыток смазки в этой зоне недопустим, потому что она может перенестись на упаковку и создать пятна. Поэтому для запаечных узлов используют минимальное количество высокотемпературной смазки или масла с точечным нанесением.
Как правильно наносить пищевую смазку H1
Правильное применение смазки H1 - это не просто нанесение большого количества, а стратегический выбор способа и места нанесения.
Минимально необходимое количество
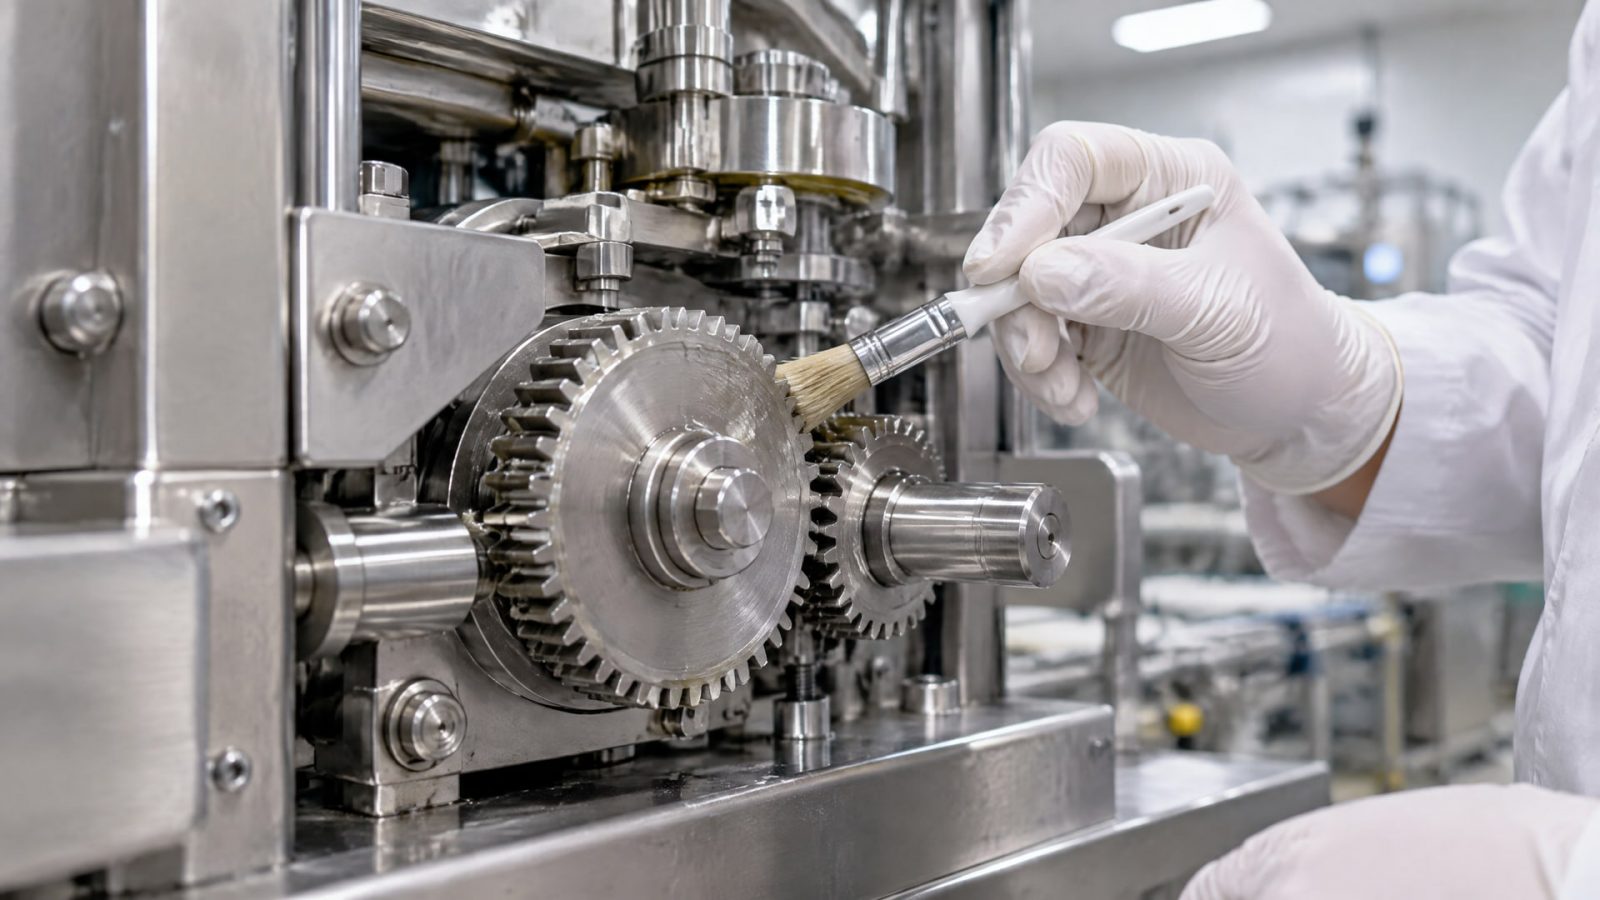
Стандарт ISO 21469 и требования NSF прямо указывают, что смазка должна наноситься в минимально необходимом количестве, достаточном для выполнения технической функции. Избыток смазки опасен не потому, что смазка плохая, а потому, что увеличивает риск переноса в продукт.
На практике это означает: - Для цепей: одна капля масла на звено через каждые 5-10 звеньев, а не постоянное обливание. - Для подшипников: разовое смазывание пластичной смазкой через 500-1000 часов работы в зависимости от режима, а не ежедневное добавление. - Для направляющих: тонкая пленка смазки, нанесенная кисточкой или аппликатором, а не толстый слой.
Защитное смазывание и последующая очистка
Если смазка используется для временной защиты от коррозии (например, при сезонной подготовке оборудования или при длительном хранении), после обработки поверхность должна быть очищена. Эксперты NSF рекомендуют протереть обработанные детали чистой тканью или воспользоваться обезжиривающим раствором перед началом работы оборудования, если оно входит в контакт с пищей.
Место и способ нанесения
Смазку наносят точечно в те места, где она необходима: в подшипник (через масленку или разборку), на цепь (на верхнюю ветвь между звеньями), на направляющие (в канавки скольжения). Не рекомендуется нанесение методом "разбрызгивания" или наливания смазки в общие поддоны под машиной, потому что это затрудняет контроль количества и может привести к переносу в продукт.
Для современного оборудования часто используют централизованные системы смазки (техногенные системы) с микродозированием. Они позволяют подавать точное количество смазки в нужное место в нужное время, что минимизирует риск избытка.
Частые ошибки при выборе и применении пищевой смазки H1
Путаница между категориями: "пищевая смазка" vs. H1
Маркировка "пищевая" сама по себе не гарантирует соответствие NSF H1. На рынке встречаются смазки, которые продавцы называют "пищевыми" только потому, что в них нет явных токсинов, но они не имеют регистрации NSF и не тестировались на соответствие FDA 21 CFR 178.3570 или ISO 21469. Всегда проверяй наличие сертификата NSF H1 от производителя или дистрибьютора.
Применение одной смазки для всех узлов
Закупщики часто делают поспешный вывод: "Купим одну бочку H1 и будем смазывать все". Однако H1 - это только допуск по безопасности, а не универсальная характеристика. Подшипнику нужна одна вязкость, цепи - другая, редуктору - третья. Если применить неподходящую по вязкости смазку, увеличится потребление энергии, снизится срок службы узла и возрастет температура.
Избыточное нанесение
Распространенная попытка "перестраховаться": нанести смазку с запасом, чтобы дольше не обслуживать. Это работает против нас: избыток смазки нагревается, окисляется, может вылиться и перенестись на продукт. Для пищевого оборудования лучше смазывать чаще, но меньшим количеством.
Игнорирование температурного режима
Смазка, выбранная без учета рабочей температуры узла, быстро деградирует. Например, если применить обычную пластичную смазку в высокотемпературный запаечный узел, работающий при +100 °C, она начнет течь и выдавливаться из подшипника уже через несколько часов работы. Для такого применения нужна специально разработанная термостойкая смазка.
Отсутствие картирования точек смазывания
Если на предприятии нет четкого плана, какую смазку и где применяют, велик риск ошибки. Техник может случайно применить H2 вместо H1 или выбрать неправильную вязкость. Рекомендуется составить карточку для каждого узла с указанием: название точки, тип узла, рекомендуемая смазка (с допуском и вязкостью), периодичность смазывания, количество и способ нанесения.
Непроверка срока годности и хранения
Смазка H1 может деградировать при неправильном хранении (воздействие тепла, влаги, света). Если смазка хранилась на складе в открытой бочке или под палящим солнцем, даже H1-регистрация не спасает. Перед закупкой проверяй условия хранения у поставщика и срок годности на таре.
Часто задаваемые вопросы
Чем отличается смазка H1 от смазки для кофемашины с пищевым допуском?
Для кофемашин часто используют смазки для движущихся частей помпы и уплотнений, которые могут соприкасаться с водой и косвенно - с напитком. Это тоже H1 или иногда 3H в зависимости от конструкции. Однако на фасовочных машинах требования строже: там выше механические нагрузки, температуры и скорости, поэтому смазка для кофемашины по вязкости и термостойкости может не подойти для конвейера или редуктора упаковочной линии. Выбирай смазку под конкретное оборудование.
Нужна ли смазка с допуском ISO 21469, если уже есть NSF H1?
NSF H1 - это категория по составу и безопасности, ISO 21469 добавляет требования к производству, хранению, обращению и управлению рисками. Если поставщик продает смазку с обеими регистрациями, это хороший знак: он работает в соответствии с международными гигиеническими стандартами. Однако для фасовочного оборудования достаточно NSF H1 в большинстве случаев. Уточни требования на своем предприятии или у консультанта.
Можно ли использовать H1 на оборудовании, если контакт только с упаковкой, а не с пищей?
Да, H1 подходит и для этого. Если смазка может попасть на упаковочный материал (пленку, картон, фольгу), которая затем будет содержать пищу, это считается потенциальным контактом с продуктом. Поэтому для упаковочного оборудования также используют H1, даже если прямого контакта со смазкой с самой пищей нет.
Как часто нужно менять пластичную смазку H1 в подшипниках?
Периодичность зависит от условий работы: температуры, влажности, интенсивности нагрузок, чистоты среды. Производители обычно рекомендуют проверку и переделку смазки каждые 500–2000 часов работы. На фасовочных машинах, где условия стабильны и система хорошо защищена от пыли, интервалы могут быть длиннее. Составь график техническое обслуживания на основе рекомендаций производителя оборудования.
Где найти информацию о пищевых смазках на сайте NSF?
На сайте NSF International (nsf.org) есть поиск по категориям и торговым маркам смазочных материалов. Введи название смазки или производителя, и система покажет, зарегистрирована ли она как H1, H2, 3H или другой допуск. Это быстрый способ проверить документы перед закупкой.
Заключение
Смазка пищевая NSF H1 для фасовочных и упаковочных машин - это не просто приятная маркировка, а результат серьезной работы по разработке составов, которые совмещают надежную защиту оборудования с гарантией безопасности пищи. Выбор правильной смазки под конкретный узел, соблюдение стандартов FDA 21 CFR 178.3570 и ISO 21469, правильное нанесение в минимально необходимом количестве - все это вместе обеспечивает как технически надежную работу оборудования, так и соответствие санитарным требованиям.
Начните с картирования точек смазывания на вашей упаковочной линии. Определите, какие узлы требуют H1 (те, где возможен контакт с продуктом или упаковкой), какие достаточно закрыть H2 (редукторы на полу, внешние механизмы). Проверьте на сайте NSF International регистрацию рекомендуемых смазок и запросите у поставщика техническое описание и сертификаты. Составьте и утвердите процедуру смазывания, назначьте ответственных и проводите регулярные проверки. Это займет время один раз, но обезопасит вас от проблем в работе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ без рефрактометра, используя альтернативные методы для поддержания качества обработки.
Узнайте, почему сож пенится в вашем станке, и как быстро устранить эту проблему, не меняя жидкость.
Узнайте, как выбрать и правильно нанести смазку для петель дверей автомобиля, чтобы устранить скрип и заедания, а также защитить их от износа и коррозии.