
Как смазать упаковочное оборудование, чтобы смазка не попала в продукт
На упаковочных и фасовочных линиях смазка находится в критическом расстоянии от пищевого продукта. Даже микрограммовые количества попадают в готовую продукцию через подтеки, аэрозольные облака или загрязненные поверхности упаковки. Задача инженера и снабженца - выбрать материал и технику нанесения так, чтобы оборудование работало надежно, а продукт оставался безопасным.
Статья расскажет, как выбрать правильную смазку для зон возможного контакта с пищей, какие допуски ищут закупщики, на что обращают внимание при нанесении и как контролировать соответствие на каждом этапе.
Почему NSF H1 - стандарт для фасовочных линий
NSF H1 - это не просто категория, а разрешение на применение смазки в зонах, где инцидентальный контакт с пищей объективно возможен.
Упаковочное оборудование, конвейеры, подшипники направляющих и sealing heads расположены рядом с открытым продуктом или пищеконтактными поверхностями. Даже защитные кожухи не исключают микротечей и попадания масла через щели.
NSF H1 регулируется американским стандартом 21 CFR 178.3570, который перечисляет разрешенные базовые масла, загустители и присадки для смазок, допустимых в контакте с пищей. Европейский аналог - ISO 21469, который определяет гигиенические требования к смазочным материалам для оборудования, производящего, упаковывающего, перерабатывающего и хранящего пищу.
H1 отличается от H2: последний используют в отдельных техпомещениях, где контакт с пищей физически невозможен. На одном оборудовании часто соседствуют оба класса - H1 для узлов над продуктом и H2 для редукторов вентилятора в подвале. Ошибка при выборе немедленно становится причиной срабатывания системы контроля и остановки линии.
Допустимые уровни попадания: цифры, которые нужно знать
Нормативные документы устанавливают конкретные пороги, которые инженеры и снабженцы используют при обосновании выбора материала.
Для смазок класса NSF H1 максимально допустимый уровень случайного попадания в готовый продукт составляет до 10 ppm (миллионных долей). Это значение повторяется в нормативных материалах и чек-листах контроля и коррелирует с логикой FDA по инцидентальному контакту.
Для силиконовых смазок допуск значительно строже -1 ppm. Силиконы активнее мигрируют в липофильные среды (масла, жиры, кремы), поэтому пороговое загрязнение установлено на порядок ниже.
Пороги 10 ppm и 1 ppm - это не рекомендации, а нормативные ограничения. Превышение классифицируется как загрязнение продукта и требует остановки оборудования, изоляции партии и корректирующих действий. На упаковочных линиях эти лимиты встроены в HACCP-системы и протоколы отбора проб.
Техника нанесения: исключаем видимое и невидимое загрязнение
Выбор правильной смазки - это половина работы.
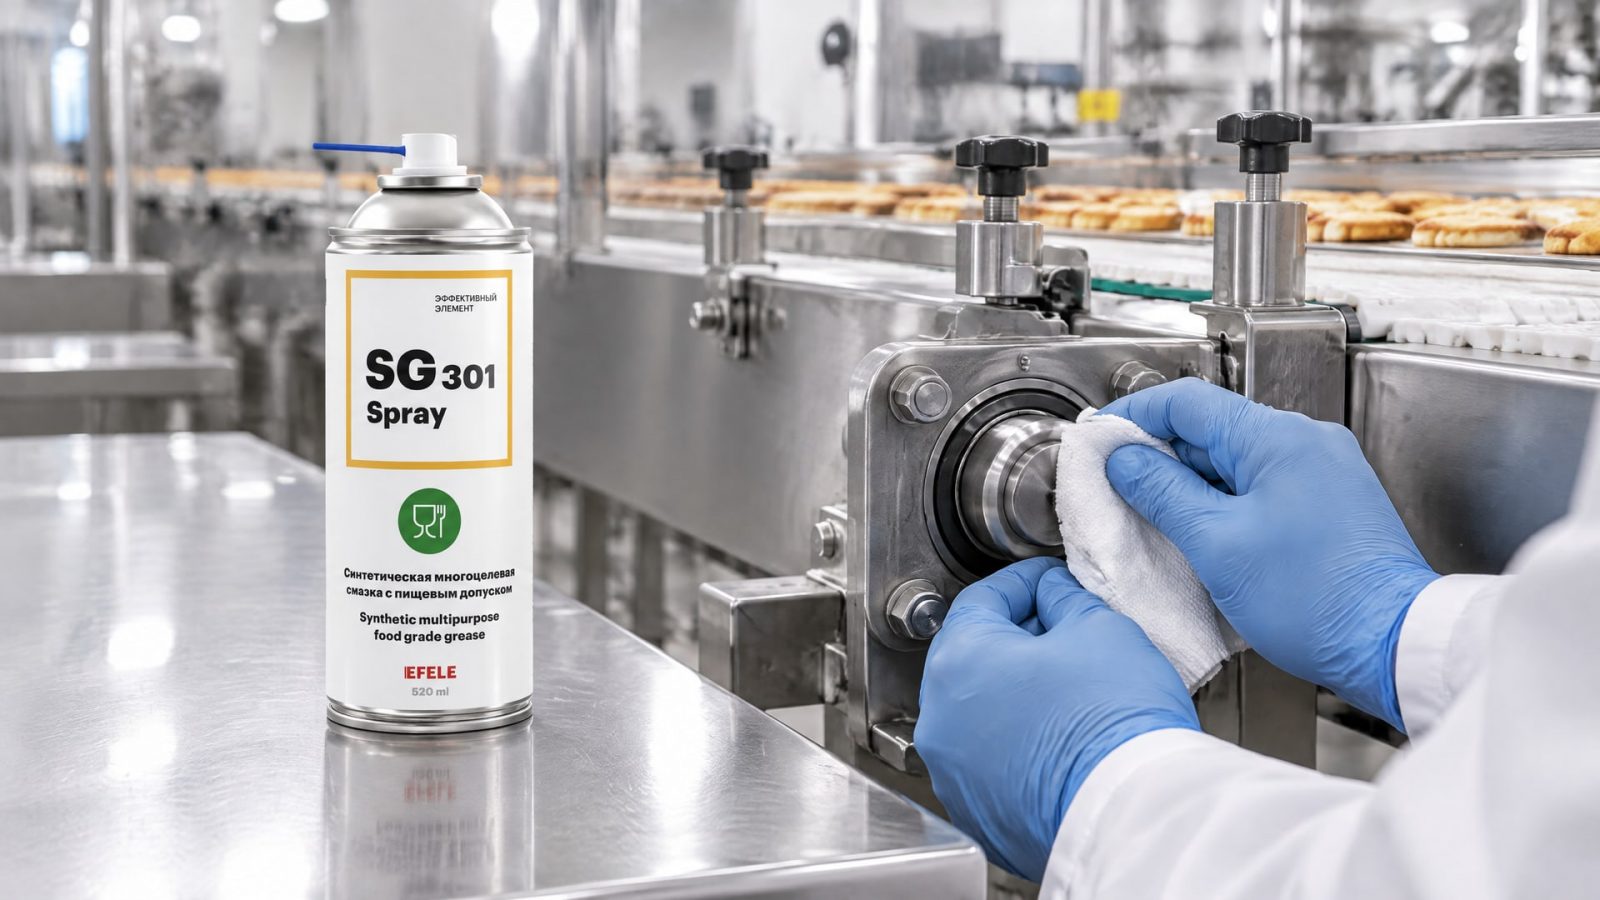
Вторая половина - дисциплина нанесения и контроль после работы.
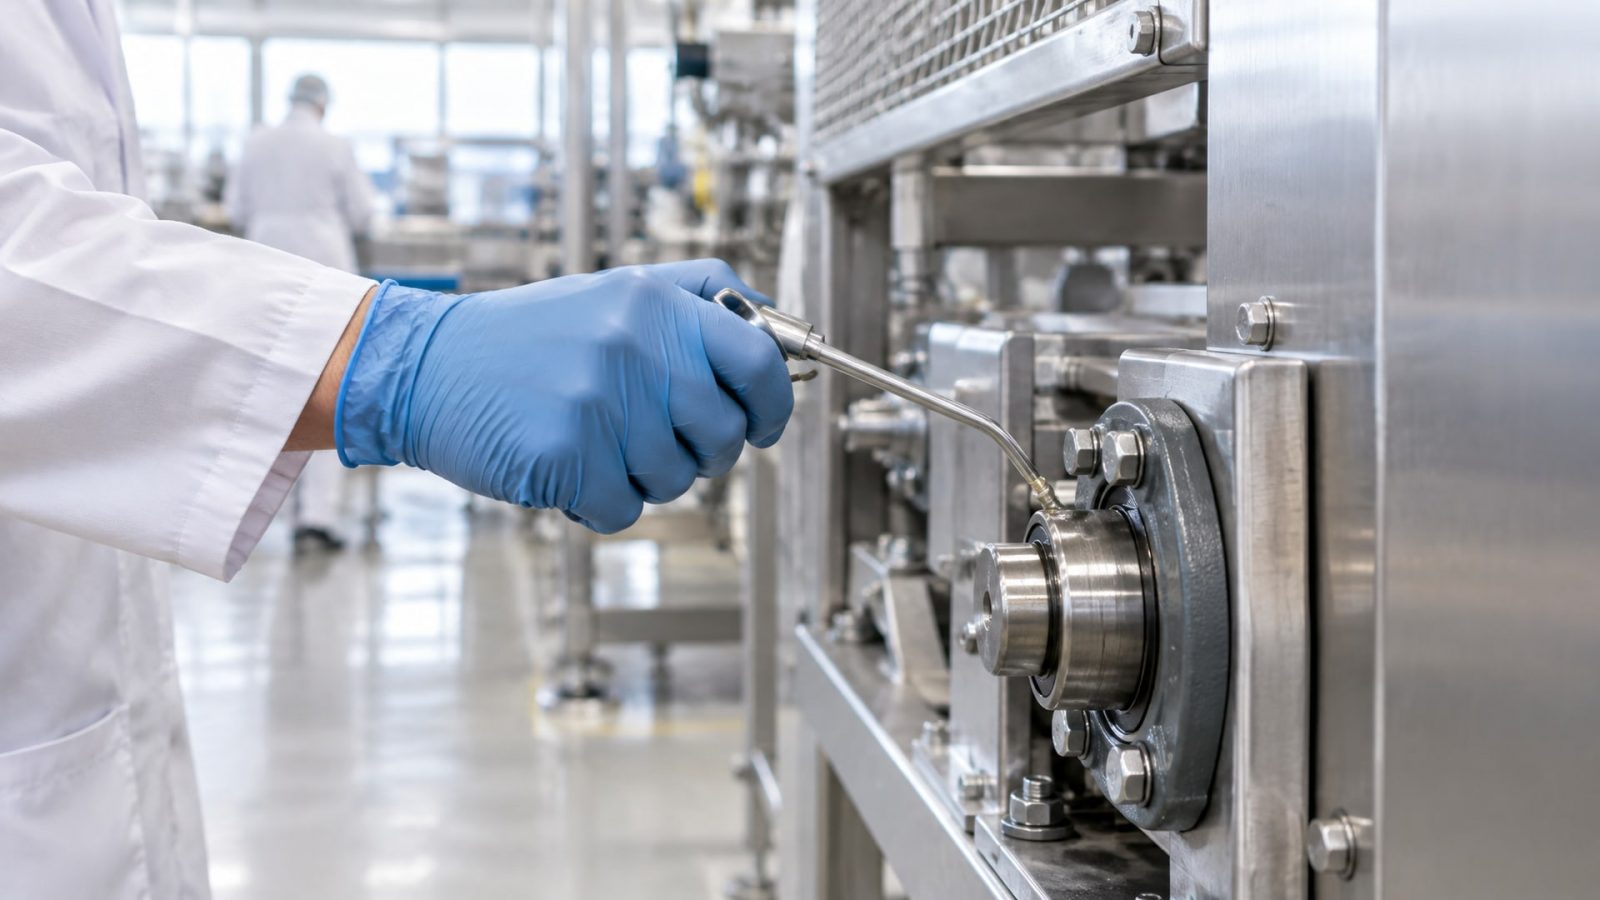
Основной принцип: на фасовочных линиях смазку наносят тонкой пленкой, не щедро. Капиллярное смачивание подшипника в течение рабочего цикла гораздо эффективнее густого слоя, который первым же запотеет и может стечь на продукт или упаковку. На конвейерных системах нередко используют автоматические дозаторы с отмеренным объемом - они исключают ошибку оператора.
При необходимости смазать подшипники и направляющие рядом с зоной упаковки предварительно предусмотрите защитные экраны или перекрытие продуктового потока. Если это невозможно, работу выполняют во время технологического перерыва, когда линия остановлена и закрыта.
Важна последовательность контроля: - До нанесения - проверка целостности упаковки материала, срок годности смазки, отсутствие следов загрязнения в наносимой точке. - Во время нанесения - избегать брызг и капель, использовать мягкие кисти, тряпки или дозаторы вместо пульверизаторов в критических зонах. - После нанесения - осмотр на предмет избытка, вытечек и загрязнения упаковки или продукта; при обнаружении - немедленная очистка и удержание партии для проверки.
При работе с водяными и паровыми системами (моечные участки, запайка в паровой среде) смазка может вымываться конденсатом или прямым контактом. В таких условиях материал должен обладать высокой водостойкостью и адгезией - прочной связью с металлом, которая удерживает смазку даже при воздействии влаги. EFELE SG-301 Spray, например, предназначена для таких сценариев: хорошо держится на поверхности и сохраняет защиту при периодическом контакте с водой и паром.
Разделение смазочных зон: предотвращаем перекрестное загрязнение
Типичная ошибка на производствах - когда сотрудник берет шприц с обычной промышленной смазкой вместо пищевой или наоборот, так как они хранятся в одном углу цеха.
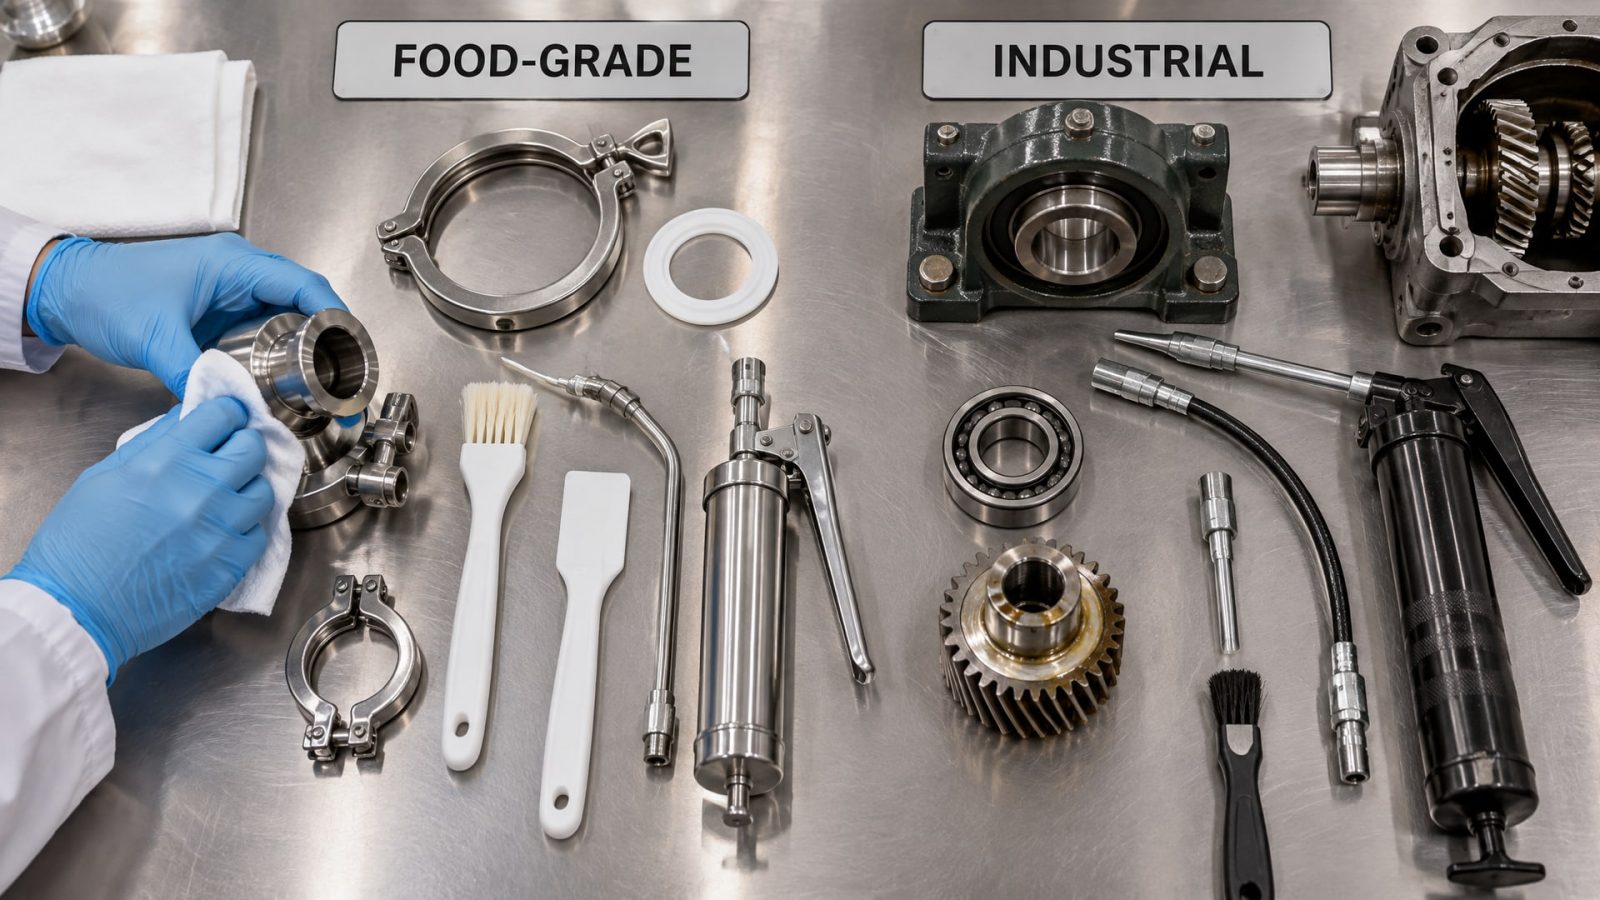
Результат: оборудование работает, но цехи пищевой безопасности срабатывают на недопустимое загрязнение.
Организация смазочного хозяйства требует простых, но неукоснительных мер:
Обозначьте склад H1-смазок табличкой «Пищевые материалы» и физически отделите от непищевых.
Держите пищевые смазки в отдельных шприцах, масленках и емкостях с четко видимой маркировкой (цвет, надпись, наклейка).
Назначьте отдельный персонал или смены для смазки пищевых линий и цехов вспомогательного оборудования.
Ведите реестр закупок, использования и остатков: когда смазка куплена, кто ее наносил, на какое оборудование и когда.
Перед первым применением H1 на оборудовании, которое раньше работало на обычной смазке, проведите промывку и осушку, чтобы исключить остатки старого материала. Это особенно важно для редукторов, цепных передач и подшипниковых узлов с полостями.
Такая организация требует минимальных затрат, но значительно снижает риск несоответствия нормам и репутационного ущерба.
Выбор материала для конкретного узла: согласование свойств с условиями
H1-допуск необходим, но недостаточен.
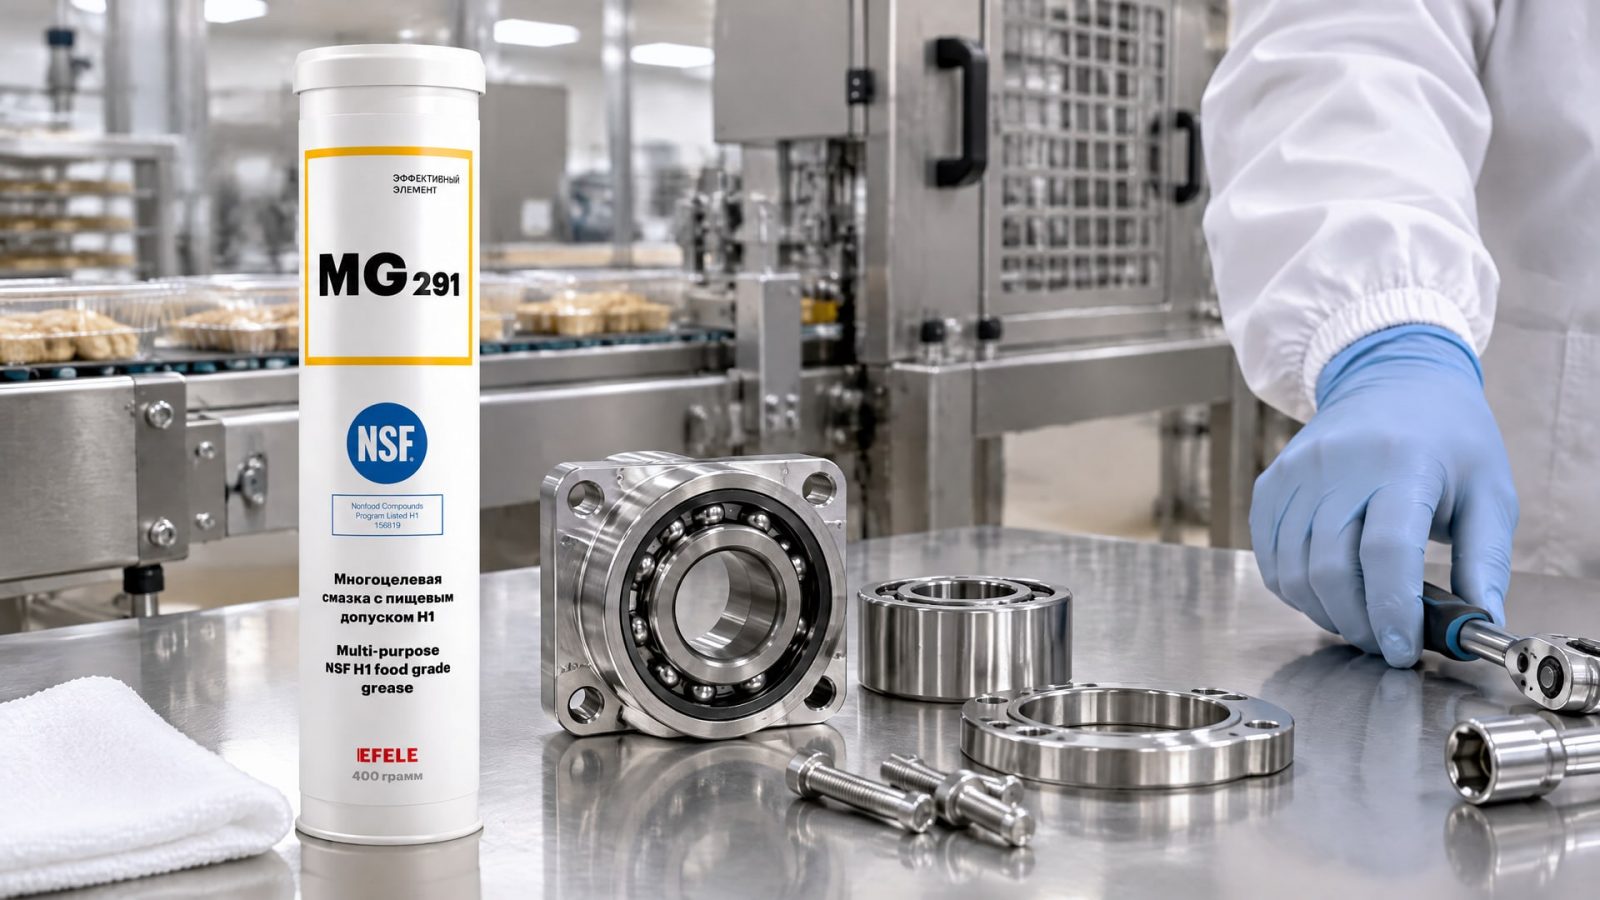
Смазка должна соответствовать назначению узла: вязкость, класс консистенции NLGI, температурный диапазон, совместимость с резиной и пластиками.
Для подшипников скольжения на направляющих упаковочных машин нужна смазка класса NLGI 2, которая удерживается в зазорах и не вытекает самопроизвольно. Для быстроходных ролико-подшипников требуется более жидкий материал, иначе будут потери на вязкостное трение. Для цепных передач - липкая (адгезивная) смазка, которая прилипает к звеньям и не разбрызгивается центробежными силами.
На фасовочных линиях, где велики ударные нагрузки при срабатывании клапанов и толкателей, смазка должна выдерживать фреттинг (микросдвиги под нагрузкой) и окисление от трения. Нередко здесь применяют смазки с противоизносными присадками, допущенными в H1.
При выборе также проверяют совместимость с конкретными материалами узла: совместима ли смазка с полиуретаном, полиэтиленом или силиконовыми уплотнениями, которые используются на современных упаковочных машинах. Неправильный выбор приводит к набуханию резины и потере герметичности.
На линиях с холодным стартом (машина долго стояла без отопления) важен низкотемпературный класс смазки. EFELE MG-291, применяемая для подшипников и направляющих в пищевой промышленности, рассчитана на широкий рабочий диапазон и обеспечивает надежный пуск даже при переменных условиях хранения оборудования.
Документирование и система контроля
На производстве с сертификацией по HACCP, ISO 22000 или другим пищевым стандартам ведут документацию по смазке: акты нанесения, отчеты проверок, реестры используемых материалов.
Документ должен содержать: - Дата и время нанесения смазки. - ФИО и подпись ответственного. - Номер оборудования, узел, количество материала. - Статус контроля: при нанесении не обнаружено загрязнений продукта / выявлены следы масла (описание, принятые меры). - Номер партии смазки и срок годности.
Система контроля включает микробиологические и химические анализы продукта на жиры и масла, если подозрение на загрязнение возникло. Пороги, к которым привязывают проверки, - те самые 10 ppm и 1 ppm для силиконовых систем. При превышении продукция задерживается и расследуется источник.
Предупредительный контроль проводят при каждой смене: осмотр оборудования на предмет утечек, вытечек и видимого масла. Если линия новая или переведена на другой материал, первые партии продукта могут быть проверены с повышенной интенсивностью.
Часто задаваемые вопросы
Что означает допуск NSF H1 и почему он важен для упаковочного оборудования?
NSF H1 указывает, что смазка разрешена при случайном, непреднамеренном контакте с пищей. На упаковочных линиях смазка находится в непосредственной близости к продукту или его упаковке, поэтому риск попадания миллиграммов материала в течение года неизбежен. H1 - это гарантия, что даже при таком инцидентальном контакте продукт остается безопасным и соответствует нормам.
Чем отличается NSF H1 от NSF H2?
H1 разрешает применение в зонах, где возможен контакт с пищей (конвейеры, направляющие, узлы рядом с открытым продуктом). H2 предназначен для оборудования в зонах, где такой контакт исключен (редукторы в отдаленных местах, станины, техпомещения). Ошибка при выборе классифицируется как несоответствие нормам и может привести к остановке производства.
Какой максимальный уровень загрязнения смазкой допустим в готовом продукте?
Для стандартных H1-смазок допустимый уровень попадания составляет до 10 ppm. Для силиконовых смазок, которые активнее мигрируют в жиры, допуск строже -1 ppm. Пороги установлены нормативно и используются при отборе проб на соответствие.
Нужно ли промывать оборудование перед переходом на пищевую смазку H1?
Да. Если оборудование ранее работало на обычной промышленной смазке, остатки могут смешаться с H1 и нарушить допуск. Рекомендуется провести тщательную очистку критических узлов перед первым применением пищевого материала.
Как избежать попадания смазки на упаковку или продукт при нанесении?
Используйте тонкие слои, избегайте избытка и брызг, применяйте мягкие кисти или дозаторы вместо пульверизаторов в критических зонах. После нанесения проверьте отсутствие вытечек и загрязнений. При обнаружении видимого масла на упаковке или продукте немедленно остановите линию и удалите загрязненную партию.
Заключение
Защита продукта от попадания смазки на упаковочном оборудовании достигается комплексом мер: выбором смазки класса NSF H1 с подтверненным допуском, соблюдением дисциплины нанесения, разделением смазочных зон на производстве и системой контроля до и после применения. Пороги 10 ppm и 1 ppm для силиконов - это не рекомендации, а нормативные лимиты, встроенные в HACCP и пищевые стандарты.
Первый практический шаг: ревизия смазочного хозяйства на вашем производстве. Проверьте, все ли применяемые материалы на фасовочных линиях имеют допуск H1, разделены ли пищевые и непищевые смазки физически и в документации, и обучен ли персонал правилам нанесения. При необходимости обновления материалов обратитесь к поставщику с запросом TDS (технического паспорта) на предмет допуска NSF H1 и совместимости с узлами вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать секатор для защиты от ржавчины, продления срока службы и сохранения остроты лезвий.
Контроль СОЖ позволяет значительно снизить расход и продлить срок службы водосмешиваемой эмульсии, оптимизируя ее параметры.
Узнайте, что смазать дома, чтобы избавиться от скрипов, ржавчины и заеданий, используя универсальную смазку эффективно и без лишних усилий.