
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
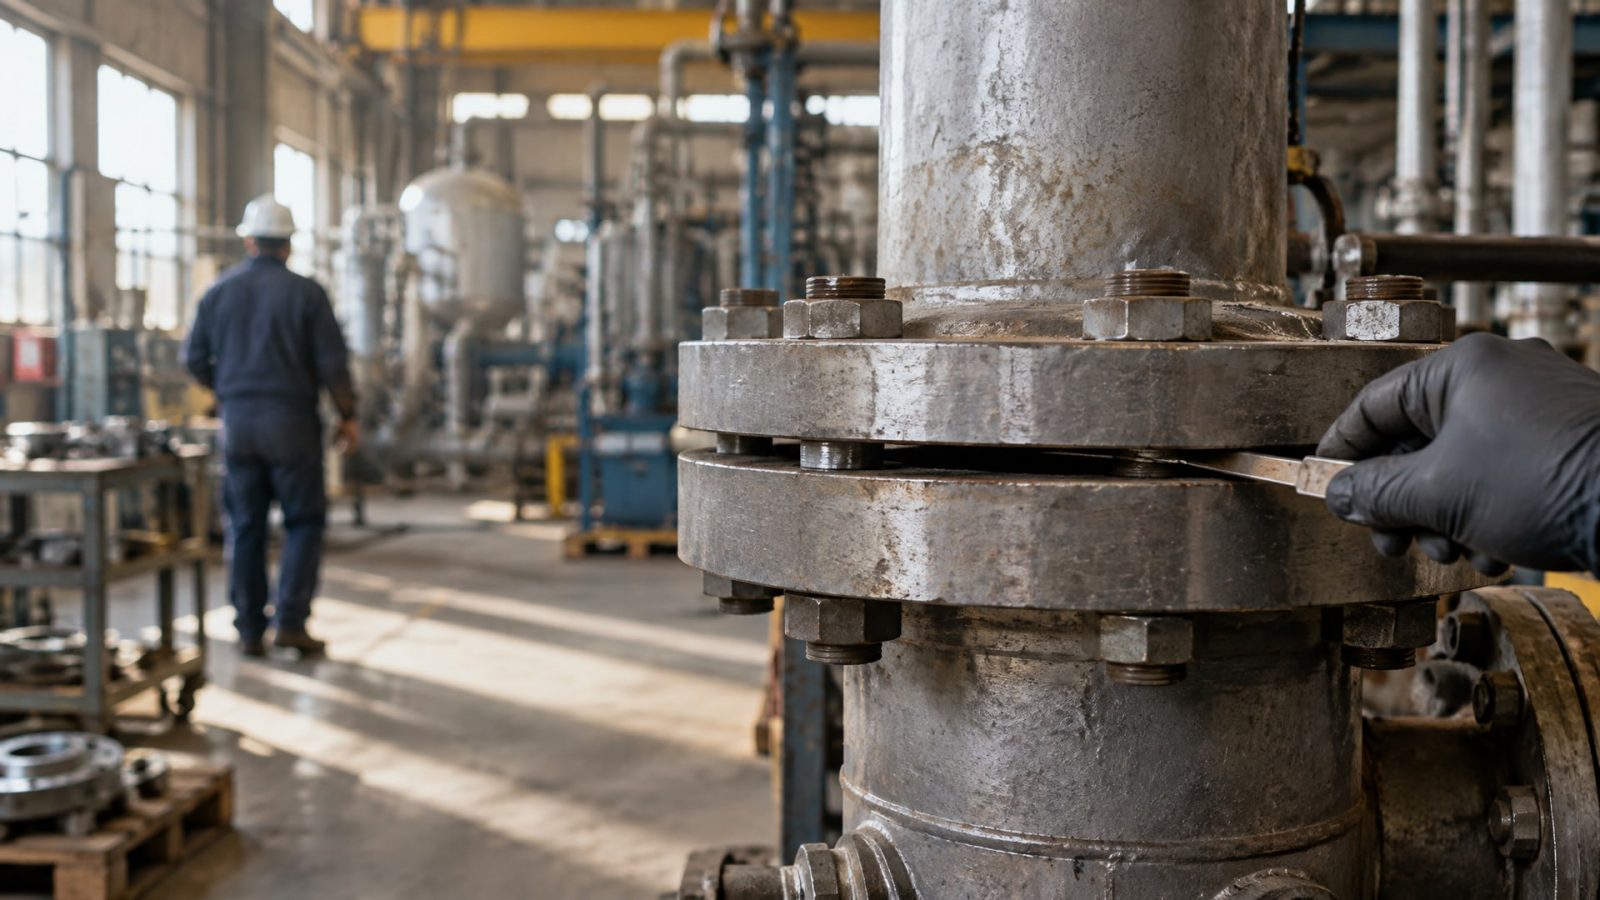
Анаэробный герметик - это жидкий состав, который отверждается в отсутствие воздуха между плотно прилегающими металлическими поверхностями фланцев. Однако работает он надежно только в узком диапазоне зазоров: типовые составы рассчитаны на 0,05–0,25 мм, а высоковязкие варианты - примерно до 0,50 мм. Если реальный зазор в собранном соединении превышает эти значения, стандартный анаэробный формирователь прокладок может не обеспечить прочное герметизирующее соединение.
В этой статье мы расскажем, как определить реальный зазор в фланце, на что ориентироваться при выборе состава, и когда переходить на альтернативные решения. Статья предназначена для инженеров, технических специалистов и закупщиков, которые сталкиваются с герметизацией фланцев в условиях, когда стандартный герметик может оказаться недостаточным.
Почему стандартный анаэробный герметик не подходит для больших зазоров
Анаэробные составы работают за счет катализации активными металлическими поверхностями - чем ближе они друг к другу, тем интенсивнее идет реакция полимеризации.
В разрезе фланца с зазором 0,05–0,10 мм этот процесс занимает 10–20 минут до начального отверждения и полные 24 часа на достижение максимальной прочности.
Когда зазор увеличивается до 0,3–0,5 мм, количество герметика на единицу площади растет, но при этом уменьшается площадь прямого контакта с металлом. Это замедляет отверждение и снижает надежность соединения. Если зазор превышает 0,5 мм, анаэробный состав уже не обеспечивает надлежащую герметизацию, поскольку:
отверждение идет неравномерно и может быть неполным в центре толстого слоя;
прочность соединения падает из-за нехватки точек катализа;
возрастает риск вымывания герметика под действием давления и вибрации.
На практике это означает, что большой зазор не компенсируется толстым слоем анаэробного состава - напротив, это снижает его эффективность.
Как измерить реальный зазор в собранном фланце
Одна из самых распространенных ошибок - опираться на номинальный размер зазора из чертежа.
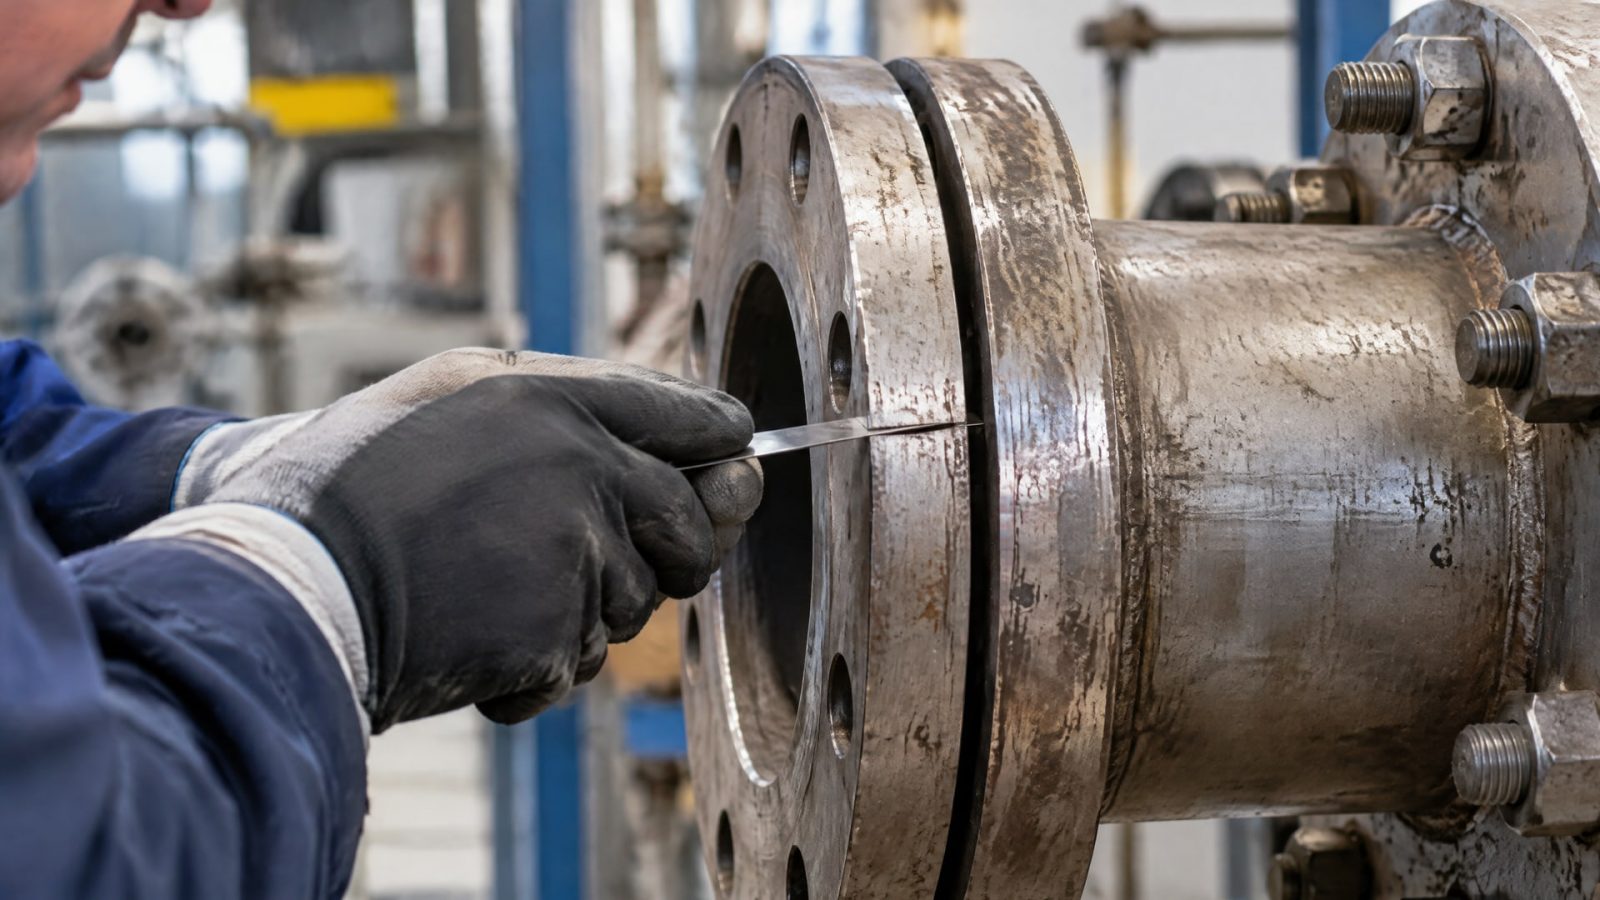
На самом деле важен именно зазор в затянутом состоянии, когда фланцы прижаты болтами. Практический алгоритм проверки:
разберите фланцевое соединение и визуально осмотрите поверхности на предмет коробления, грязи, остатков старой прокладки или краски;
соберите соединение и равномерно затяните болты крест-накрест, с постепенным увеличением усилия;
используйте щуп или штангенциркуль, чтобы измерить фактический зазор в нескольких точках по периметру фланца;
если показания варьируются более чем на 50%, это признак деформации или плохой плоскостности.
Чем более однородный зазор вы получите, тем выше вероятность надежного отверждения анаэробного герметика. Если плоскостность оставляет желать лучшего, лучше провести механическую доработку фланцев или выбрать другой тип уплотнения.
Выбор вязкости герметика в зависимости от величины зазора
Анаэробные формирователи прокладок выпускаются в разных вязкостях, и это прямо влияет на способность заполнить больший зазор.
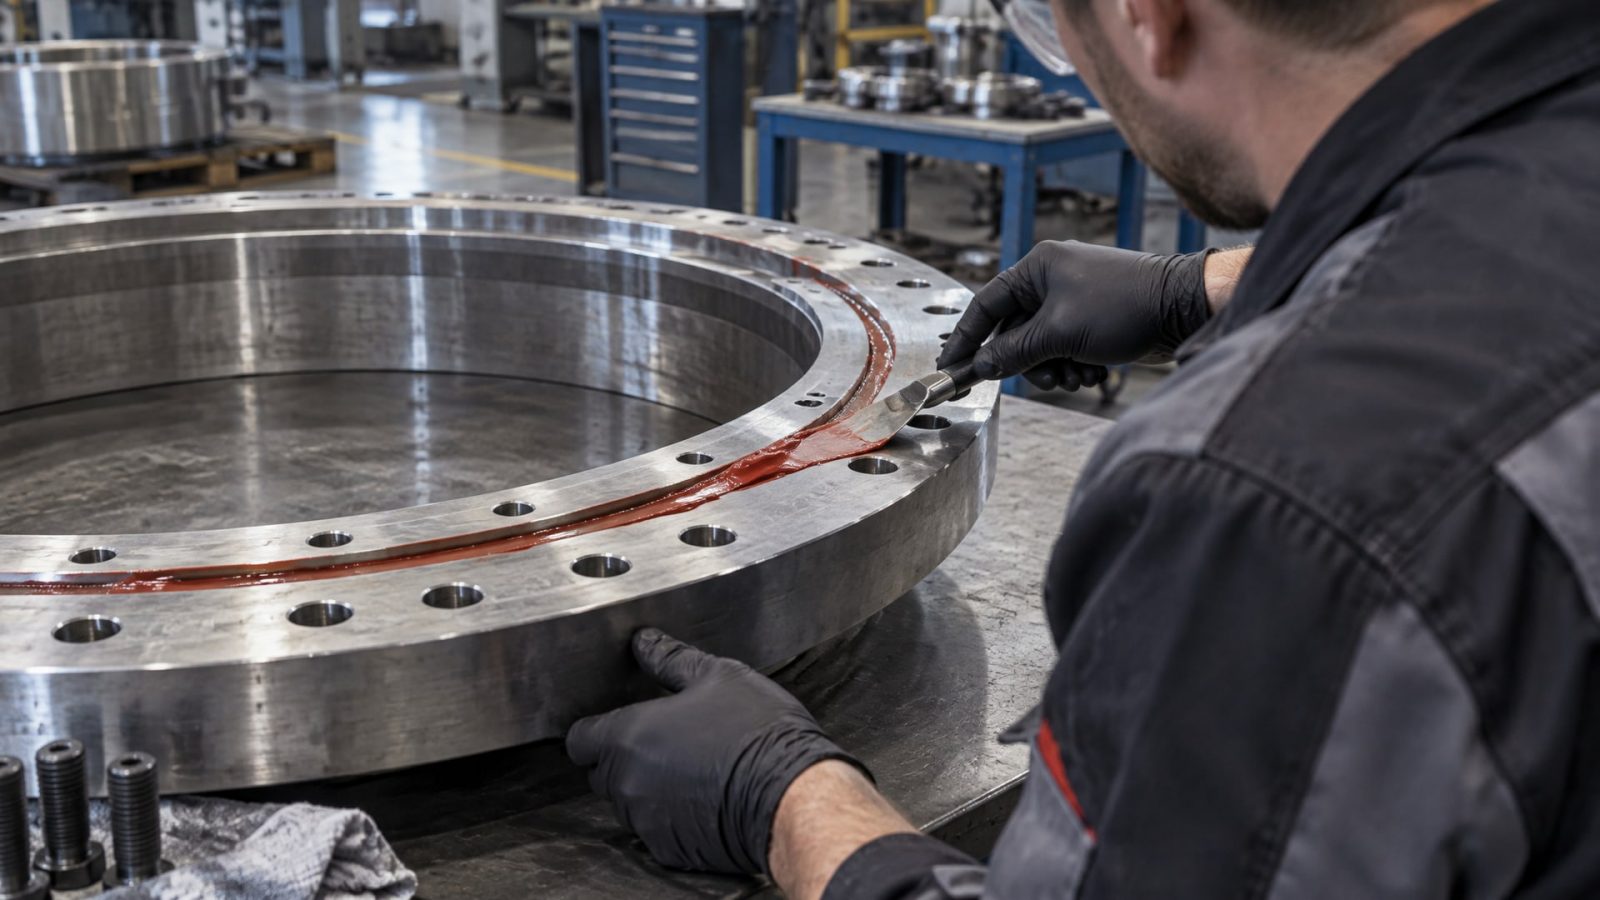
Стандартные жидкие составы имеют вязкость около 150–250 мПа·с и рассчитаны на зазоры до 0,25 мм. Высоковязкие тиксотропные (гелеобразные) составы с вязкостью 1000–3000 мПа·с могут работать при зазорах до 0,5 мм.
Тиксотропная консистенция означает, что состав ведет себя как гель в покое, но становится текучим при нанесении и смешивании с поверхностью. Это позволяет:
заполнить толстый слой без чрезмерного вытекания на соседние детали;
сохранить достаточный контакт с металлом для отверждения;
избежать подтекания при вертикальном расположении фланца.
Однако увеличение вязкости имеет предел. Если состав слишком густой и зазор все еще велик, герметик просто не заполнит щель полностью, оставив воздушные карманы, через которые может произойти утечка. Поэтому при выборе между стандартным и высоковязким герметиком нужно четко знать, что зазор останется в пределах 0,4–0,5 мм.
Подготовка поверхностей фланцев для анаэробного герметика
Качество герметизации зависит не только от выбора состава, но и от тщательности подготовки металлических поверхностей.
Анаэробный герметик требует:
полной очистки от масла, грязи, ржавчины и остатков старых прокладок - даже тонкий слой загрязнения блокирует контакт между герметиком и металлом;
сухой поверхности - влага замедляет или полностью停止 отверждение;
чистых краев без заусенцев и наплывов материала, чтобы избежать бокового смещения при сборке.
После очистки фланцы должны быть осмотрены при хорошем освещении. Если поверхность имеет следы коррозии, копоти или старого герметика, их нужно удалить механически - абразивной щеткой, чистой тканью или специальным очищающим средством.
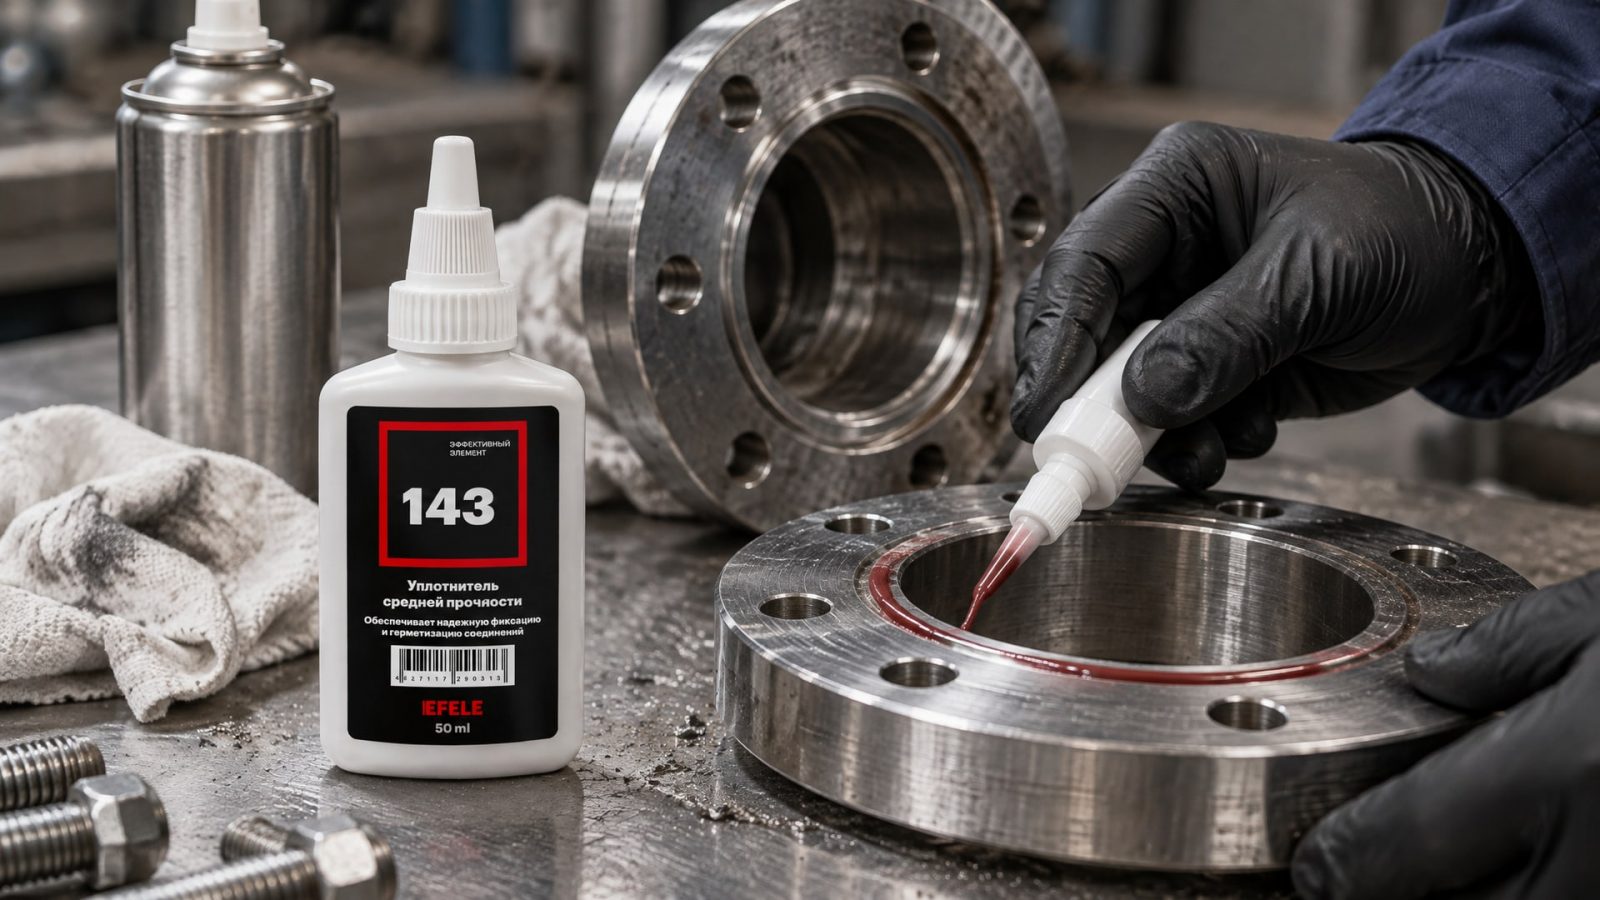
При обработке менее активных металлов (нержавеющей стали, алюминия) и в холодных условиях производители рекомендуют применять праймер-активатор, который наносится на одну из поверхностей перед сборкой. Активатор ускоряет полимеризацию и позволяет достичь уверенного отверждения даже при неблагоприятных условиях. Для герметизации фланцевых соединений с большими зазорами рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который обладает высокой вязкостью и термостойкостью, что позволяет обеспечить надежное заполнение увеличенного зазора при одновременном сохранении скорости отверждения.
Нормирование зазоров по стандартам фланцевых соединений
Фланцевые соединения нормированы несколькими международными стандартами, каждый из которых предусматривает допустимые отклонения плоскостности и боковых смещений.
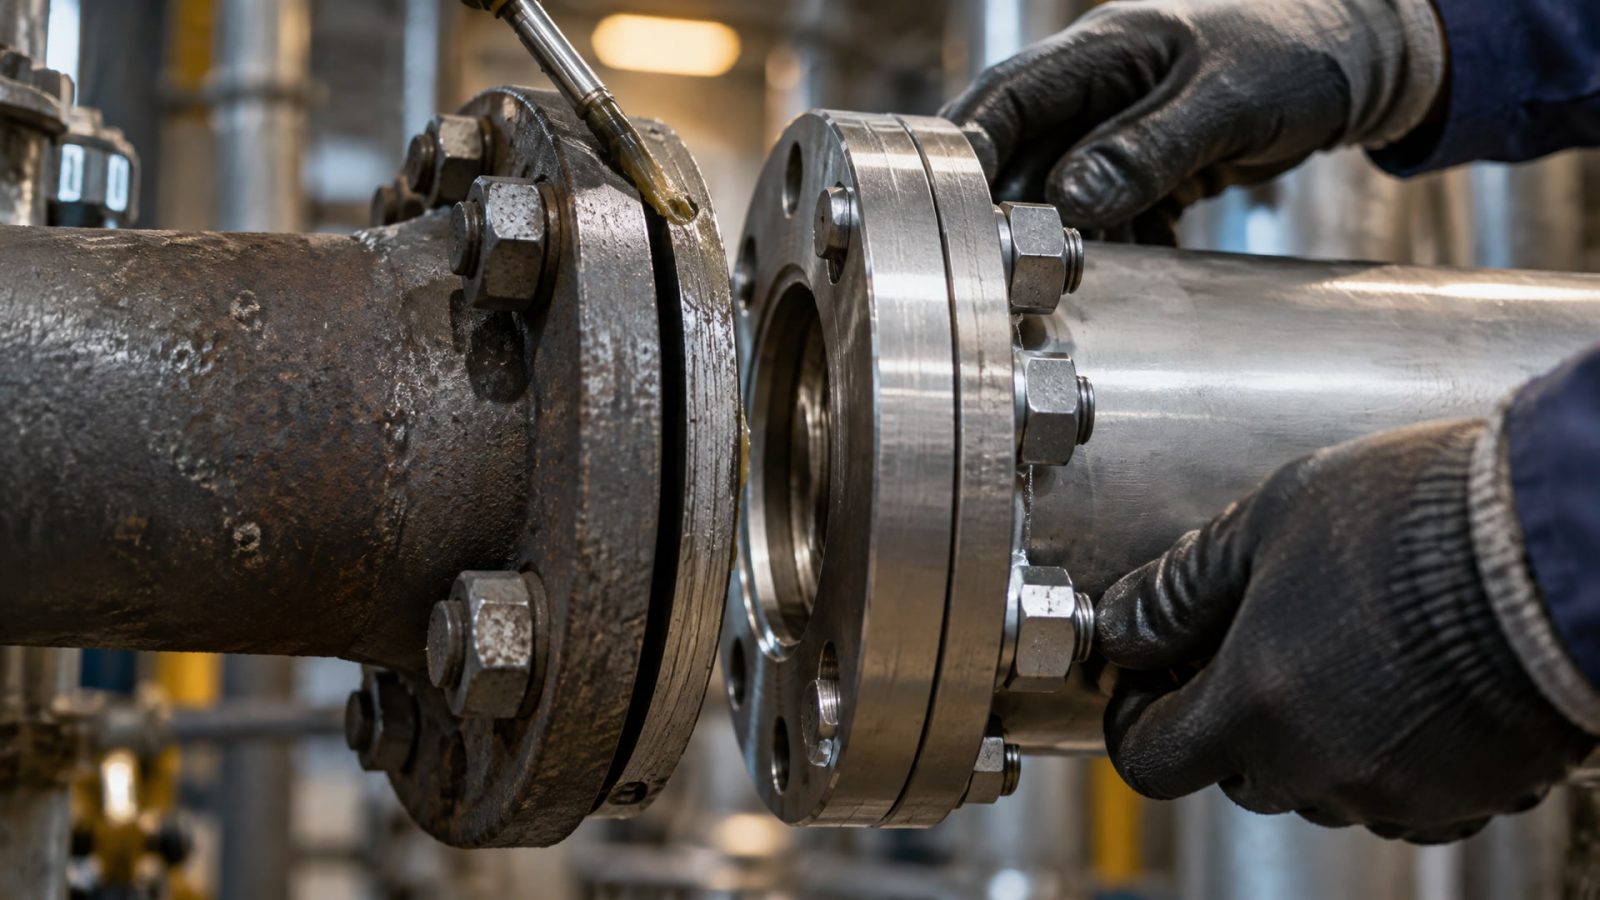
Для компактных фланцевых соединений под давлением и температурой применяется ISO 27509, который ограничивает боковое смещение и общее коробление. Для вакуумных фланцев стандарт ISO 1609 определяет еще более жесткие требования к плоскостности.
В обоих случаях предполагается, что рабочий зазор после полной стяжки соединения останется минимальным и однородным по периметру. Если фланцы изготовлены в соответствии с этими стандартами, анаэробный герметик должен работать хорошо. Но если соединение имеет конструктивные особенности (например, фланец с волнистостью, отливки с микротрещинами или неравномерным прилеганием), стандартный герметик может оказаться недостаточным.
Когда анаэробный герметик неэффективен и что выбрать вместо него
Даже высоковязкий анаэробный герметик имеет верхний предел - около 0,5–0,6 мм.
Если реальный зазор в фланце больше или более, отверждение может быть неполным, что приведет к преждевременной утечке. В таких ситуациях нужно рассмотреть альтернативные варианты:
Традиционные прокладки (паронит, фторкаучук, графит) работают при любых зазорах и нечувствительны к неровностям фланцев. Минус - требуют замены при разборке соединения и добавляют шаг в процесс ремонта.
RTV-силиконы формируют прокладку в месте нанесения, обладают гибкостью и могут компенсировать небольшие деформации фланцев. Отверждаются дольше (часы или сутки), но допускают толстый слой без потери прочности.
Эпоксидные двухкомпонентные системы обеспечивают максимальную прочность и давление, но требуют смешивания и не допускают длительного хранения открытого состава.
Выбор между этими вариантами зависит от давления в соединении, температуры эксплуатации, материала фланца и частоты разборки. Если давление невысокое, температура не превышает 80–100 °C и соединение разбирается редко, традиционная прокладка часто остается наиболее надежным и экономичным решением.
Практические ошибки при применении анаэробного герметика
Даже если вы выбрали правильный герметик и подготовили поверхности, результат может разочаровать, если нарушить технологию нанесения:
Нанесение слишком толстого слоя - люди часто предполагают, что больше герметика = лучшая герметизация. На самом деле избыток материала замедляет отверждение в центре слоя и может привести к образованию пустот.
Боковое смещение при сборке - если при затяжке болтов фланцы сдвинуться боком, мягкий анаэробный состав может размазаться и перестанет герметизировать.
Сборка до полного отверждения - многие техники считают, что можно начинать эксплуатацию через 30 минут. На самом деле полное отверждение анаэробного герметика занимает 24 часа, и именно в этот период велика опасность вымывания.
Пропуск очистки и сушки - даже микротонкая пленка масла или ржавчины на поверхности может предотвратить хороший контакт герметика с металлом.
Забывание про праймер на неактивных металлах - если фланцы из нержавеющей стали или алюминия, без активатора отверждение может быть очень медленным или неполным.
Часто задаваемые вопросы
Можно ли использовать анаэробный формирователь прокладок для больших щелей в фланцах?
Анаэробный герметик рассчитан на зазоры 0,05–0,25 мм, высоковязкие составы - до 0,5 мм. При зазоре свыше 0,5 мм отверждение становится неполным, и герметичность не гарантируется. Для больших щелей лучше выбрать прокладку, RTV-силикон или эпоксидную систему.
Как правильно измерить зазор в собранном фланце?
Разберите соединение, очистите поверхности, соберите фланцы и равномерно затяните болты. Используйте щуп или штангенциркуль, чтобы измерить расстояние между поверхностями в нескольких точках по периметру. Если показания варьируются значительно, это признак плохой плоскостности.
Нужно ли использовать активатор с анаэробным герметиком?
Активатор не всегда необходим, но рекомендуется при работе с нержавеющей сталью, алюминием или в холодных условиях (ниже 15 °C). Он ускоряет отверждение и повышает надежность герметизации менее активных металлов.
Через сколько времени можно начинать эксплуатацию соединения после герметизации?
Начальное отверждение происходит за 10–20 минут, но полное отверждение анаэробного герметика занимает 24 часа. В первые сутки соединение чувствительно к вибрации и давлению, поэтому эксплуатацию лучше отложить.
Можно ли смешивать анаэробный герметик с другими составами?
Нет. Анаэробный герметик - это готовый продукт, не требующий смешивания. Добавление других материалов может нарушить его химический состав и привести к невозможности отверждения.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором требует точного понимания физических ограничений этого типа герметика. Стандартные составы работают надежно при зазорах до 0,25 мм, высоковязкие - примерно до 0,5 мм. Главное правило: нужно измерить реальный зазор в собранном состоянии, проверить плоскостность фланцев и обеспечить правильную подготовку поверхностей. Если зазор превышает допустимые пределы, лучше не пытаться компенсировать его увеличенным количеством герметика, а выбрать прокладку, RTV-силикон или эпоксидную систему.
Ваш следующий шаг: измерьте зазор в вашем фланцевом соединении, определите материал фланца и условия эксплуатации (давление, температура, наличие вибрации), а затем обратитесь к технической документации соответствующего герметика или альтернативного уплотнения. Если зазор подтверждается в диапазоне 0,05–0,5 мм, анаэробный герметик будет хорошим выбором; в противном случае рассмотрите механическую доработку фланцев или переход на традиционную прокладку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери гаража зимой, чтобы защитить его от замерзания и коррозии. Подробное руководство по выбору и применению смазочных материалов.
Узнайте, как открутить заржавевший болт на выхлопной трубе, смесителе или производственном оборудовании, используя проверенные методы.
Узнайте, почему анаэробный герметик для пластика может быть опасен и в каких случаях требуется обязательная проверка совместимости.