
Как выбрать СОЖ для глубокого сверления жаропрочных сплавов без налипания
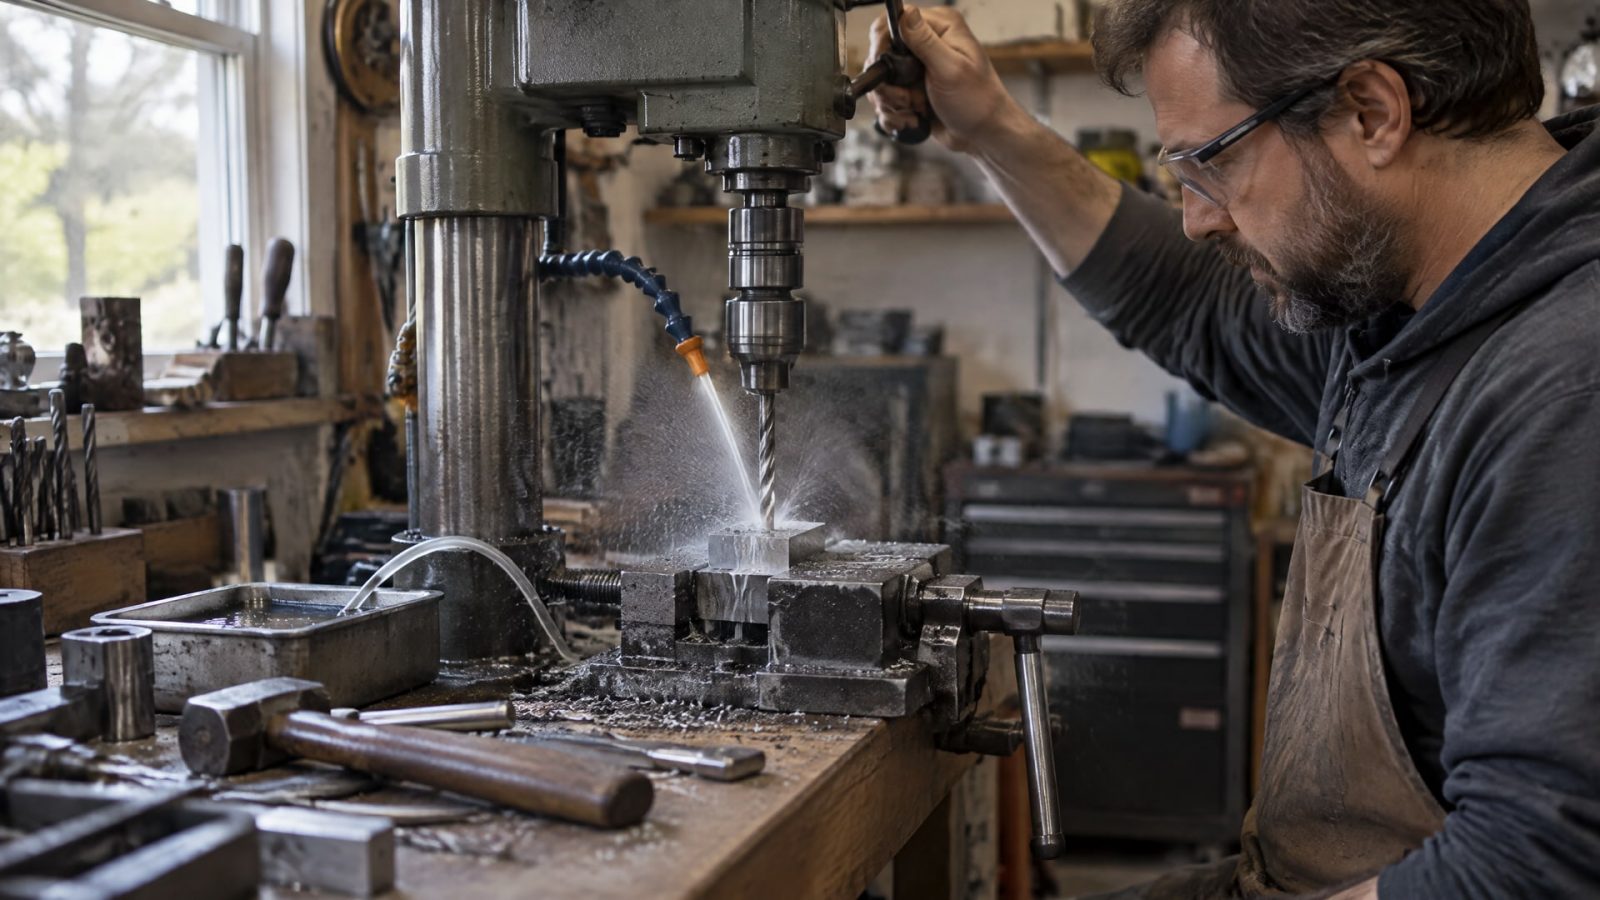
Для глубокого сверления жаропрочных сплавов выбирают СОЖ с EP-присадками, которая снижает трение и помогает предотвратить налипание стружки. Не менее важен способ подачи: при глубине отверстия более 3–4 диаметров предпочтительна подача жидкости через инструмент. Для титана и никелевых сплавов также оценивают, что важнее в конкретном режиме: интенсивное охлаждение или смазывание под высокой нагрузкой.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают СОЖ для глубокого сверления титана, жаропрочных сталей и никелевых сплавов. Разберем, как сопоставить состав жидкости с материалом и режимом обработки, почему наружного облива может быть недостаточно и какие параметры проверить перед запуском.
СОЖ для обработки жаропрочных сплавов: что определяет выбор
При обработке жаропрочных сплавов недостаточно ориентироваться на общее обозначение материала или на то, что жидкость подходит для сверления.
Титан, никелевые сплавы и жаропрочные стали создают высокую нагрузку на инструмент и СОЖ. В зоне резания важны одновременно отвод тепла и снижение трения: при недостаточном смазывании возрастает риск налипания и прихвата стружки.
Для труднообрабатываемых материалов, включая титан и никелевые сплавы, в рекомендациях по обработке указывают EP-присадки. Они помогают сформировать защитную химически активную пленку в зоне контакта инструмента и стружки, снижая трение. Для жаропрочных сплавов, включая высоконикелевые, отмечается действие EP-пакета при температурах до 520 °C в зоне контакта инструмента и стружки. Это характеристика контактной зоны, а не рабочая температура всей СОЖ.
При выборе учитывают, какой эффект нужен прежде всего:
Водосмешиваемая СОЖ подходит, когда существенную роль играет охлаждение и требуется стабильная подача жидкости.
Неразбавленное масло с высоким содержанием EP-присадок рассматривают, когда на первый план выходят смазывание и защита от налипания.
Для титана и суперсплавов среди приоритетных вариантов называют масла с высоким содержанием серных EP-присадок.
Эти варианты не стоит считать взаимозаменяемыми без проверки процесса. Для одной операции важнее охлаждение, для другой - смазывание под нагрузкой; в глубоком отверстии к этому добавляется задача выноса стружки. Поэтому сож для жаропрочных сплавов подбирают под материал, глубину отверстия, инструмент и доступный способ подачи, а не только по названию группы металлов.
Подача СОЖ при глубоком сверлении: почему важен внутренний подвод
Чем глубже инструмент входит в материал, тем труднее жидкости достигать режущей зоны при наружном обливе.
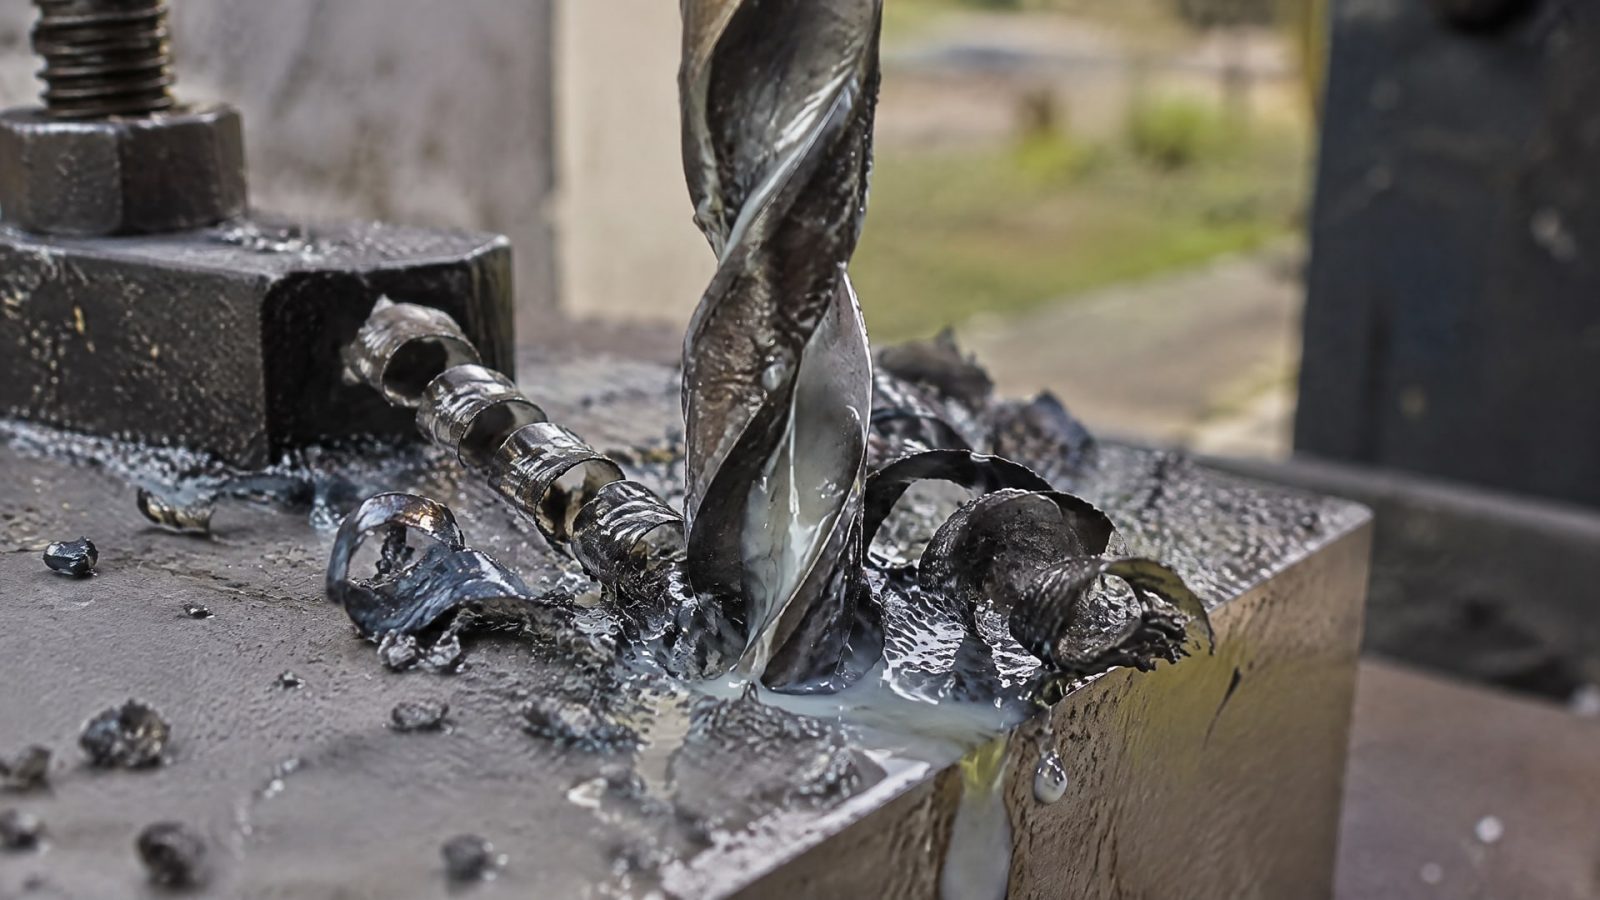
Для отверстий глубже 3–4 диаметров рекомендуется подавать СОЖ через инструмент или использовать стратегию с периодическим выводом стружки. Внутренняя подача помогает доставить жидкость к зоне резания и уменьшить риск заклинивания стружки и перегрева.
Для глубоких отверстий недостаточно выбрать подходящий состав: имеют значение также объем и давление подачи. Недостаточный поток ухудшает вынос стружки из канала. Если стружка задерживается у режущей кромки, жидкость хуже справляется со своей задачей, а риск перегрева и повреждения инструмента возрастает. Поэтому до запуска проверяют, поддерживает ли станок подачу через инструмент и обеспечивает ли она требуемый для операции поток.
Для титана в рекомендациях приводится высоконапорная подача через инструмент в диапазоне 40–70 bar. Там же указана водосмешиваемая СОЖ с концентрацией 8–10%; обычное внешнее охлаждение при тяжелой обработке может оказаться недостаточным. Эти параметры относятся к приведенным рекомендациям по обработке титана и не задают универсальный режим для всех жаропрочных сплавов.
При выборе режима учитывают и длину отверстия относительно диаметра:
Для глубины более 3 диаметров внутренний подвод СОЖ предпочтителен.
Для глубины более 3–4 диаметров следует оценить внутреннюю подачу или стратегию вывода стружки.
При сверлении титана проверяют, можно ли обеспечить высоконапорный подвод через инструмент.
Если станок не подает СОЖ внутрь инструмента, наружный облив не следует считать равноценной заменой при глубоком сверлении.
Эмульсия или масло: как выбрать состав без налипания
При сравнении эмульсии и неразбавленного масла важно рассматривать их не как два универсальных решения, а как варианты с разным балансом охлаждения и смазывания.
Эмульсию выбирают, когда необходим эффективный отвод тепла и стабильная подача. Неразбавленное масло с высоким EP-пакетом рассматривают, когда важнее смазывание и снижение риска налипания при тяжелом резании и глубоком сверлении.
Для нержавеющих и жаропрочных материалов в рекомендациях указана эмульсия с содержанием масла 10–15%. В других рекомендациях для нержавеющих и жаропрочных материалов встречается более широкий диапазон 5–12%, а для нержавеющих сталей и жаропрочных сплавов отдельно приводится 10–15%. Поскольку диапазоны зависят от рекомендаций и условий применения, их следует сверять с требованиями выбранной СОЖ и технологическим режимом, а не объединять в одно универсальное значение.
Для титана в отдельном материале указана концентрация водосмешиваемой СОЖ 8–10%. Она относится к приведенной рекомендации по титановым сплавам; переносить ее на любую жаропрочную сталь или никелевый сплав без проверки не следует. Избыточное внимание только к охлаждению также не решает задачу: без достаточного смазывания налипание и износ инструмента могут сохраняться.
При подборе сож без налипания инженер сопоставляет:
материал заготовки: титан, никелевый сплав или жаропрочная сталь;
требуемый баланс охлаждения и смазывания;
наличие EP-присадок в составе;
возможность подачи жидкости через инструмент и параметры этой подачи;
требования к концентрации, если выбран водосмешиваемый состав.
Если рассматривается водосмешиваемая СОЖ, EFELE CF-627 - концентрат такого типа; его применимость к конкретному режиму глубокого сверления нужно проверить по технической документации, включая требования к обработке выбранного сплава и наличию нужных EP-свойств.
Обработка жаропрочных сталей и сплавов: настройка процесса
Даже подходящая СОЖ не компенсирует особенности процесса глубокого сверления.
Для никелевых и жаропрочных сплавов важна также прочная геометрия инструмента, способная работать под высокой нагрузкой. Одновременно требуется обеспечить подвод жидкости в зону резания и эффективный вынос стружки. Если один из этих факторов не учтен, смена состава СОЖ может не устранить налипание.
Перед пробной обработкой полезно зафиксировать исходные условия: материал, глубину и диаметр отверстия, тип подачи СОЖ, состав или тип жидкости и наблюдаемые признаки проблем. При изменении процесса оценивают, меняются ли налипание, отвод стружки и нагрев инструмента. Так проще понять, связан ли результат с составом СОЖ или с подачей и режимом сверления.
Для глубокого сверления титана MQL не рекомендуется как основной режим серийной обработки, если требуется интенсивный отвод тепла. Ограниченный теплоотвод может сделать такой способ подачи недостаточным для тяжелой операции. Поэтому при выборе сож для титана важно рассматривать не только состав, но и возможность стабильного высоконапорного подвода через инструмент.
Практическая проверка процесса может идти по шагам:
Уточнить марку материала и глубину отверстия.
Проверить, доступна ли внутренняя подача СОЖ; для отверстия глубже 3–4 диаметров оценить ее приоритетность.
Установить, нужен ли процессу прежде всего отвод тепла, смазывание или сочетание обоих эффектов.
Сверить состав СОЖ с требованиями к EP-присадкам и допустимой концентрацией.
На пробной обработке оценить вынос стружки, признаки налипания и состояние инструмента.
Особенности обработки жаропрочного сплава ЭИ868 и границы подбора по марке
Для выбора СОЖ важно знать конкретный материал, однако одной марки сплава недостаточно, чтобы назначить состав, концентрацию и параметры подачи.
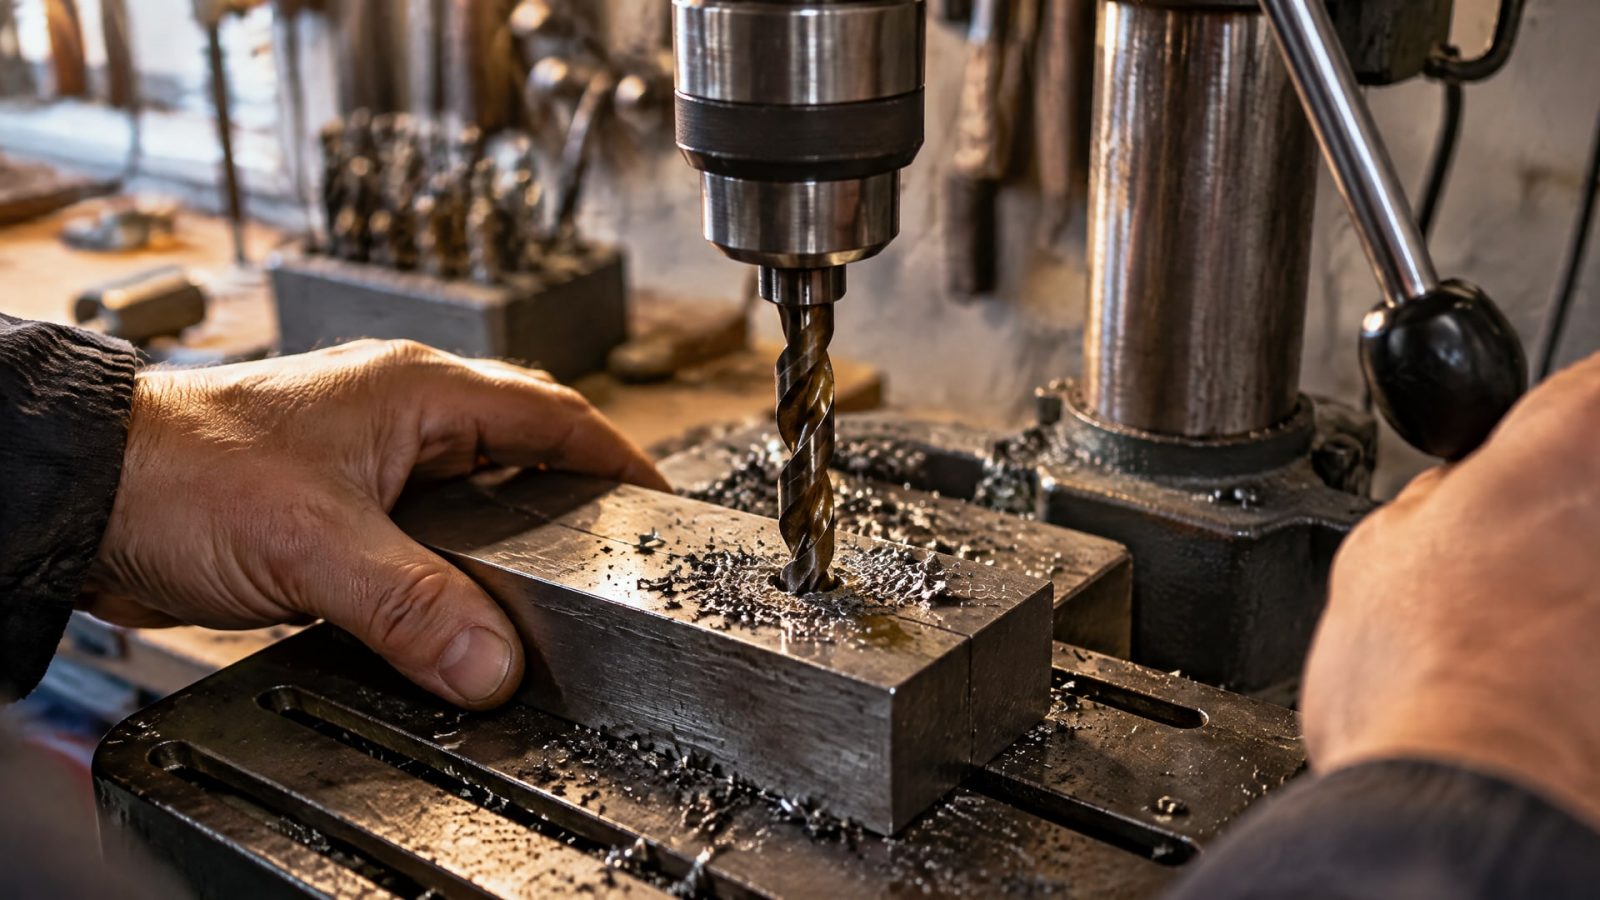
В доступных данных нет отдельных режимов сверления или характеристик СОЖ именно для ЭИ868. Поэтому особенности обработки жаропрочного сплава ЭИ868 нельзя достоверно описать через неподтвержденные значения или автоматически приравнять к режимам для титана и никелевых сплавов.
Термическая обработка жаропрочных сплавов и механическая обработка - разные процессы. В этой статье речь идет о сверлении и выборе СОЖ, поэтому режимы термической обработки здесь не определяют. Для подбора жидкости по конкретной марке нужны технологические требования к операции, сведения об инструменте и данные по допустимому составу и подаче СОЖ.
Справочник по мехобработке жаропрочных никелевых сплавов может помочь сориентироваться в особенностях материала, но при выборе жидкости следует дополнительно сверять рекомендации для конкретной операции. Данные о титановых сплавах нельзя переносить на ЭИ868 без проверки. То же относится к диапазонам концентрации, давления и составу EP-пакета: приведенные для других материалов значения не становятся автоматически режимом обработки этой марки.
Если технологическая документация по сплаву не задает готовых параметров, начинать следует с уточнения условий у поставщика СОЖ и инструмента. Для производственной проверки фиксируют способ подачи, состав жидкости и результат по стружке и налипанию. Такой подход помогает подобрать режим по фактической операции, а не по сходству названий материалов.
Часто задаваемые вопросы
Какая СОЖ лучше подходит для глубокого сверления титана?
Для глубокого сверления титана рассматривают СОЖ с EP-присадками и подачу через инструмент. В рекомендациях указаны давление 40–70 bar и концентрация водосмешиваемой СОЖ 8–10%. Это ориентиры для обработки титана, а не универсальные параметры: перед применением их сверяют с оборудованием, инструментом и требованиями к конкретной операции.
Какую концентрацию эмульсии выбрать для жаропрочных сплавов?
Для нержавеющих сталей и жаропрочных сплавов в рекомендациях приводится масляная фаза 10–15%. Также встречается диапазон 5–12% для нержавеющих и жаропрочных материалов. Для титана отдельно указана концентрация 8–10%. Выбирать значение нужно по технической документации СОЖ и требованиям процесса, не смешивая рекомендации для разных материалов.
Можно ли использовать MQL при глубоком сверлении жаропрочных сплавов?
Для серийной тяжелой обработки титана MQL не рекомендуют как основной режим, когда требуется эффективный отвод тепла. При глубоком сверлении жидкость должна достигать режущей зоны и помогать выносить стружку; поэтому в рекомендациях отдают приоритет подаче через инструмент. Пригодность MQL для другой операции проверяют отдельно.
Нужны ли EP-присадки для жаропрочных сплавов?
Для труднообрабатываемых материалов, включая титан и никелевые сплавы, EP-присадки помогают сформировать защитную пленку в зоне резания и снизить трение. При выборе СОЖ для глубокого сверления проверяют, предусмотрен ли такой пакет в составе. Одновременно оценивают подачу жидкости и вынос стружки: одни присадки не заменяют правильную организацию процесса.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирают СОЖ с EP-присадками и подачей, достаточной для охлаждения и удаления стружки. При отверстиях глубже 3–4 диаметров предпочтителен внутренний подвод через инструмент. Эмульсию или неразбавленное масло выбирают с учетом того, что важнее в конкретном процессе: отвод тепла или смазывание и защита от налипания.
Следующий шаг для инженера или снабженца - уточнить материал, глубину отверстия и возможности подачи СОЖ на станке, затем сверить состав и концентрацию жидкости с технической документацией. Для нового режима стоит провести пробную обработку и оценить налипание, вынос стружки и состояние инструмента.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Силиконовая смазка для резиновых уплотнителей защитит резину дверей авто от высыхания и растрескивания.
Узнайте, какая смазка для направляющих гаражных ворот подходит, чтобы избежать заедания зимой и продлить срок службы механизмов.
Выбор и обслуживание смазки подшипников конвейера на пищевом производстве: допуски, водостойкость, интервалы и уплотнения.