
Обработка каналов смазкой методом окунания: технология для сложной геометрии
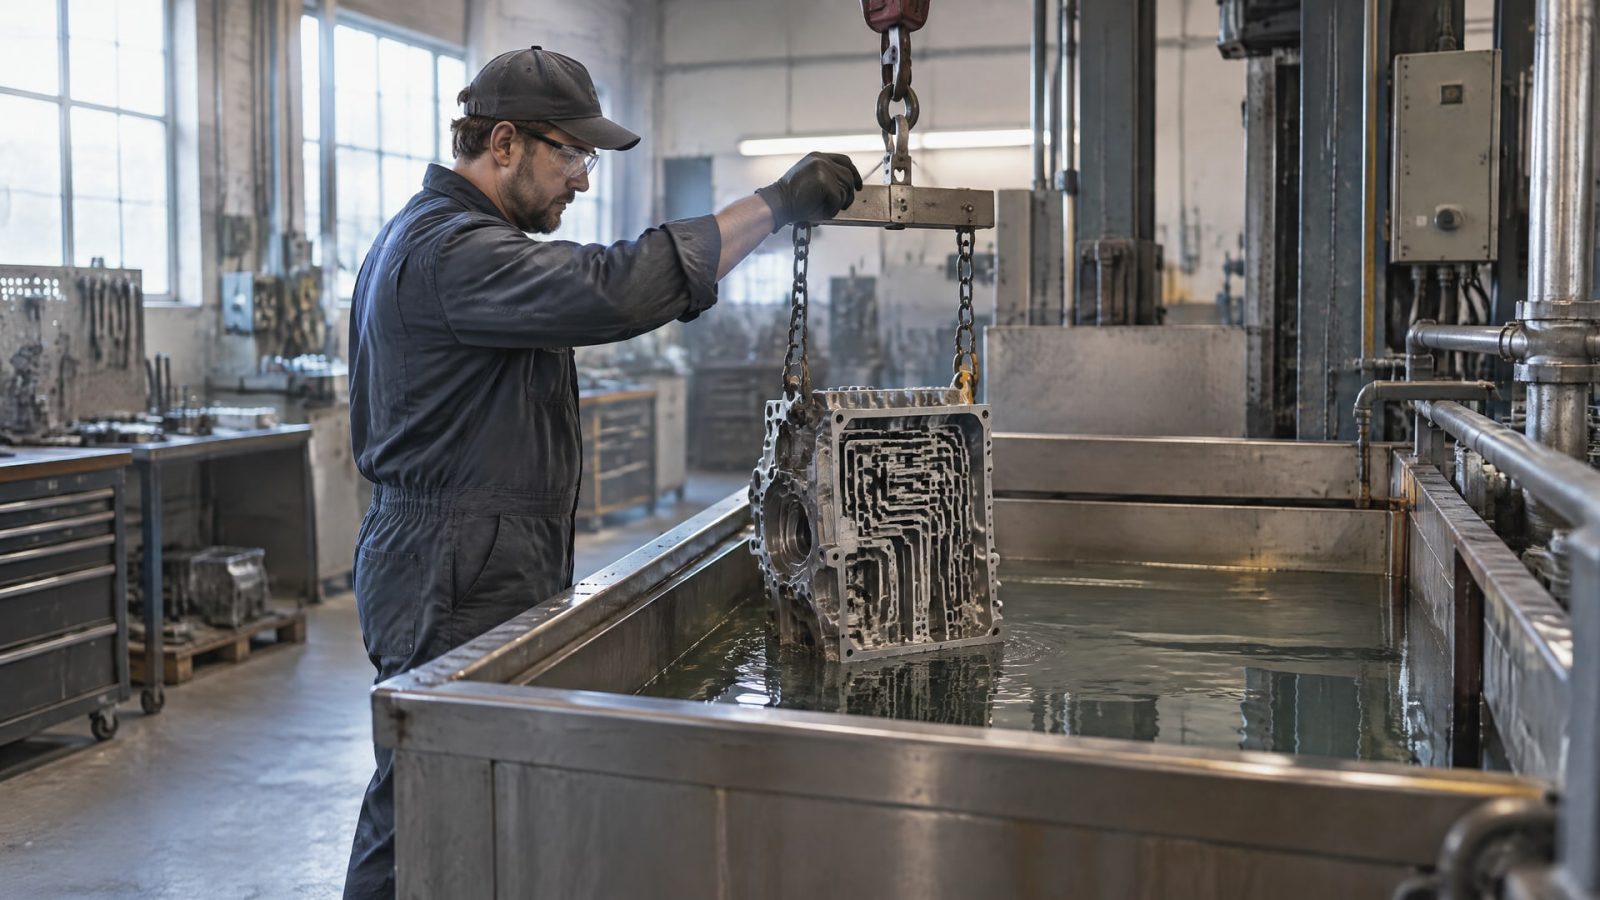
Обработка каналов смазкой методом окунания подходит для деталей с внутренними полостями, отверстиями и участками, которые сложно равномерно покрыть распылением. Чтобы получить пленку внутри каналов, важно не только полностью погрузить деталь в состав, но и обеспечить смачивание внутренних поверхностей, контролировать извлечение и организовать удаление растворителя.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ нанесения твердосмазочного покрытия на детали сложной формы. Разберем, когда окунание предпочтительнее распыления, какие параметры влияют на толщину пленки и как организовать обработку внутренних каналов и плунжерных отверстий.
Когда обработка каналов смазкой методом окунания эффективнее распыления
Распыление может оставить непрокрытыми поверхности, закрытые выступами, стенками или углублениями.
Окунание позволяет подвести состав к отверстиям и внутренним полостям всей детали. Поэтому метод рассматривают для геометрии, в которой есть каналы, выемки и труднодоступные участки.
Однако само погружение не гарантирует покрытия каждой внутренней поверхности. Состав должен проникнуть в канал и смочить его стенки. Для этого важны свойства носителя, геометрия детали и режим обработки. Внутренние трубчатые полости требуют дополнительного внимания: без организованного потока и условий для удаления растворителя пленка внутри может сформироваться нестабильно.
Выбор метода зависит от задачи и конструкции:
Окунание рассматривают, если нужно покрыть внешние и внутренние поверхности детали за один технологический цикл.
Окунание с центрифугированием или сливом применяют, когда важно удалить излишки состава из отверстий и выемок.
Распыление целесообразно оценивать отдельно, если геометрия не создает экранированных зон и обеспечивает доступ состава к нужным поверхностям.
Для массовой обработки мелких деталей окунание с центрифугированием может быть производительным вариантом с меньшими потерями материала. Но и в этом случае режим подбирают под конкретную геометрию: при сложных переходах одного цикла может не хватить для равномерной пленки.
Таким образом, окунание внутренних каналов - не универсальная замена распылению, а способ нанесения для деталей, где необходимо обработать скрытые поверхности. До запуска серии следует проверить, смачивает ли состав внутренние стенки и выходит ли избыток жидкости из полости. Если канал длинный или имеет сложную конфигурацию, отдельно оценивают движение состава внутри детали и удаление растворителя.
Окунание внутренних каналов и плунжерных отверстий
Чтобы покрытие сформировалось внутри канала, состав должен пройти по его длине, смочить поверхность и затем выйти без скопления в полости.
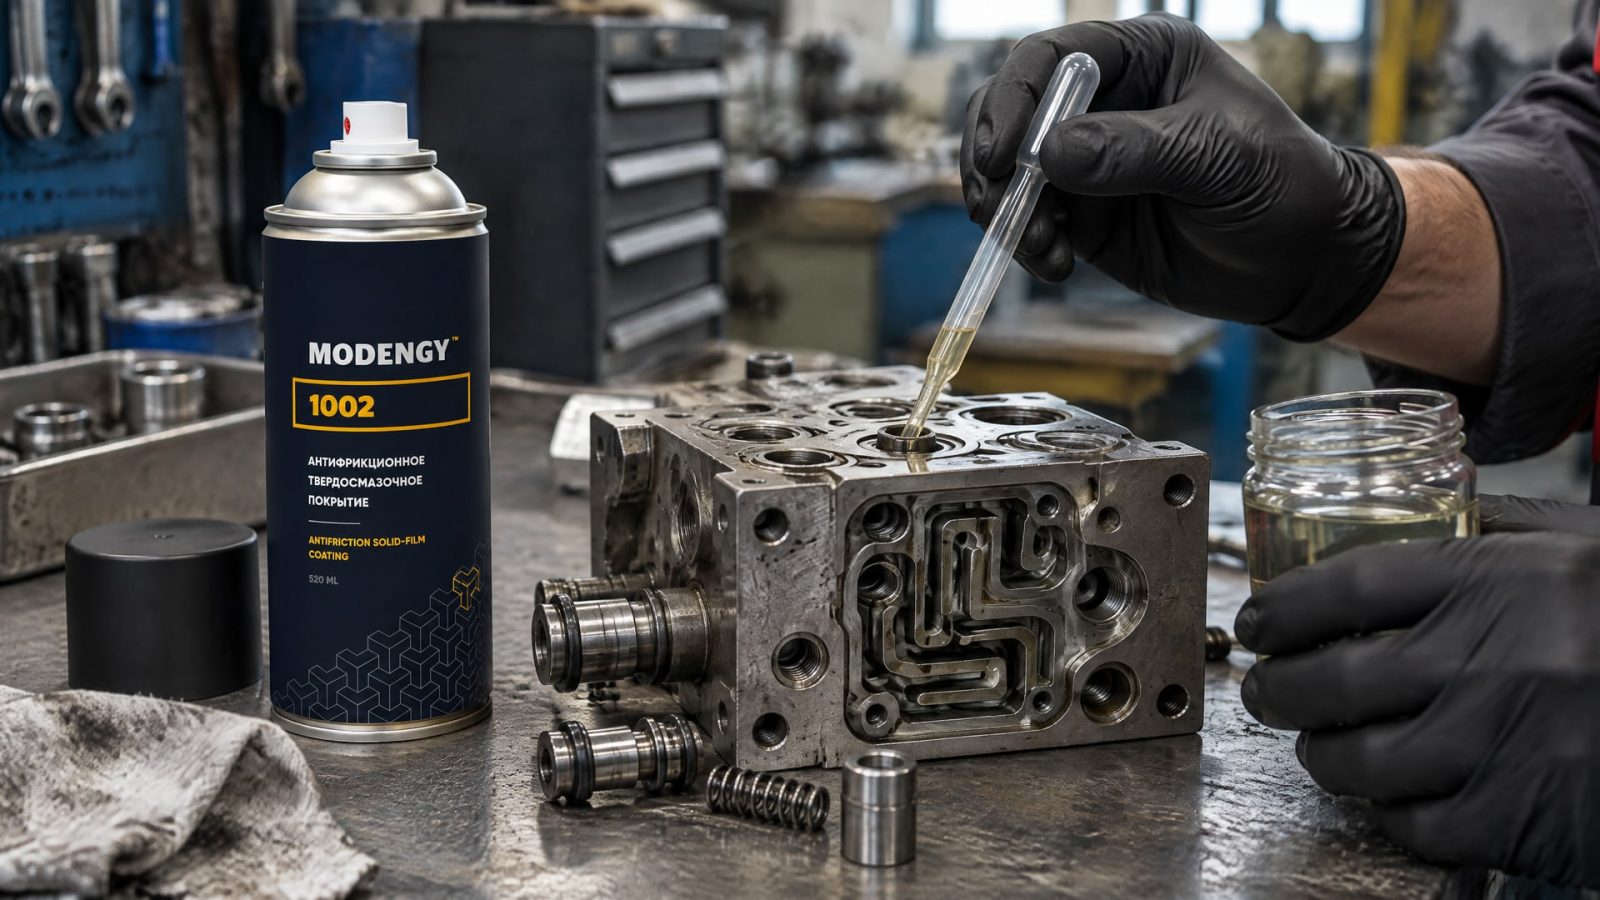
Для этого используют достаточно низковязкий носитель. Слишком густой состав не становится автоматически более эффективным: для внутренних каналов важна его способность проникать в полость и покрывать стенки.
У трубчатых деталей особое значение имеет движение жидкости внутри полости. В материалах по технологии окунания отмечается важность организованного ламинарного потока и условий для удаления растворителя. Если растворитель остается внутри, пленка может получиться нестабильной. Поэтому для деталей с каналами оценивают не только погружение, но и положение детали при извлечении, стекании и сушке.
При обработке плунжерных отверстий и других внутренних поверхностей стоит проверить несколько условий:
Состав смачивает стенки канала, в том числе в переходах и углублениях.
При извлечении из полости удаляются излишки, а не формируются скопления.
Растворитель может покинуть внутренний объем при сушке.
Деталь сохраняет положение, необходимое для стекания состава и последующей сушки.
Для задач, где важны низкое трение и защита от коррозии, в работе с внутренними каналами и плунжерными отверстиями применяют MODENGY 1002 - антифрикционное твердосмазочное покрытие, предназначенное для нанесения методом окунания. При выборе покрытия учитывают условия эксплуатации детали, включая риск вымывания смазочного материала, фреттинг и затрудненный холодный пуск. При этом покрытие не заменяет проверку технологического режима: смачивание, извлечение и удаление растворителя по-прежнему определяют, сформируется ли пленка внутри полости.
Проверку проводят на детали или образце с сопоставимой геометрией. Важно оценить не только внешний вид, но и результат на внутренних стенках. Если в канале остаются непрокрытые зоны или избыток состава, корректируют положение детали и параметры окунания, а не исходят из предположения, что полного погружения достаточно.
Сложная геометрия и толщина смазочного покрытия
При окунании толщину пленки определяют концентрация твердых частиц, скорость извлечения детали и число нанесений.
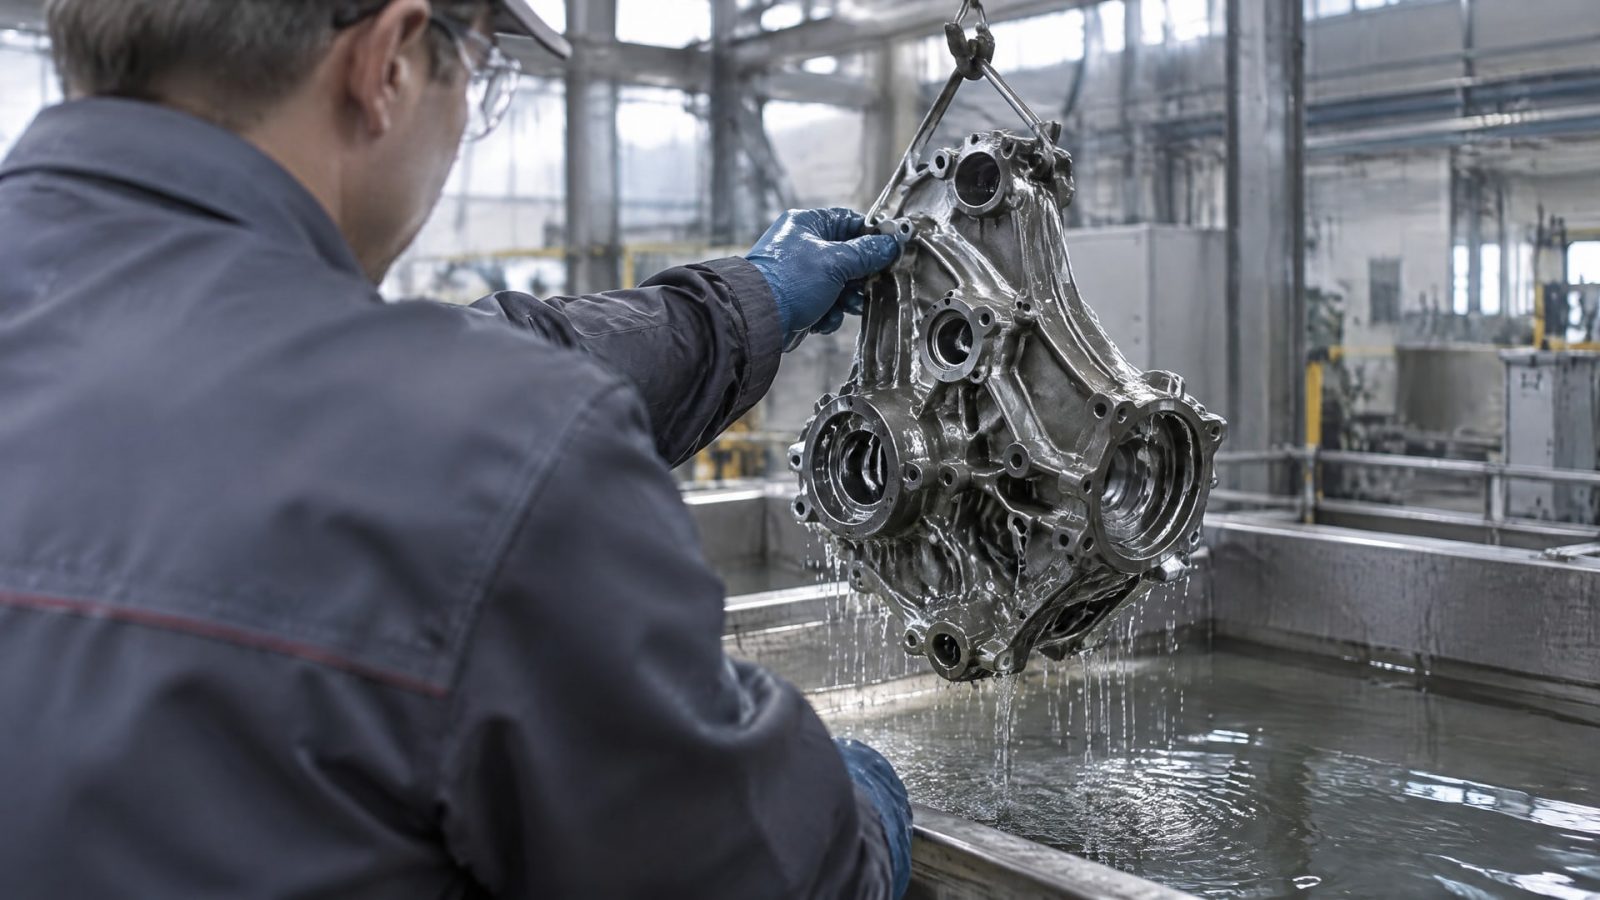
Время нахождения в ванне само по себе не описывает итоговый слой. Поэтому одинаковое время выдержки не гарантирует одинаковую толщину на деталях с разной геометрией или при отличающихся параметрах состава.
Скорость извлечения нужно контролировать: вместе с концентрацией твердых частиц она влияет на количество состава, остающегося на поверхности. Для детали с отверстиями и внутренними полостями важно учитывать также стекание. Если состав задерживается в углублениях, наружная поверхность может выглядеть равномерно, хотя внутри сформировались скопления или неоднородности.
Когда требуется большая толщина, могут понадобиться несколько циклов нанесения. Один проход не всегда дает однородную пленку на сложной геометрии. При этом каждый дополнительный цикл должен быть частью согласованного процесса, учитывающего сушку и, если это предусмотрено, отверждение.
Для подбора режима полезно последовательно проверить:
Концентрацию твердых частиц в составе.
Скорость погружения и извлечения.
Направление и время стекания после выхода из ванны.
Число циклов нанесения, необходимое для получения требуемой пленки.
Параметры фиксируют для конкретной детали и состава. Это особенно важно при повторении процесса: изменение скорости извлечения или концентрации может повлиять на толщину покрытия. Если внутренний канал отличается от наружной поверхности, оценивать результат нужно по обеим зонам, а не только по видимой части детали.
При окунании сложная геометрия смазочного покрытия становится не просто вопросом выбора метода. Результат зависит от согласованности состава и последовательности операций. Поэтому режим лучше подтверждать на образце, проверяя проникновение в каналы, стекание и состояние пленки после сушки.
Режим окунания по EN 2491: подготовка, выдержка и сушка
Для молибдендисульфидных сухих пленочных смазок стандарт EN 2491 описывает нанесение с контролем скорости погружения и извлечения, стеканием или центрифугированием и последующей сушкой без касания.
Если это предусмотрено технологией, после сушки проводят отверждение в печи. Эти операции важны и для деталей с внутренними полостями: до завершения сушки покрытие уязвимо к повреждениям.
EN 2491 задает технологические ориентиры для рабочей среды: температура 20 ± 5 °C и относительная влажность 40-75 %. Выдержка детали в ванне составляет 2-10 с. Эти значения относятся к описанному стандартом процессу нанесения сухих пленочных смазок, поэтому их сверяют с требованиями конкретного материала и технологической документацией.
Стандарт также рекомендует наносить покрытие в течение 24 часов после подготовки поверхности. Это помогает ограничить загрязнение и риск коррозии до нанесения. Чистота и сухость детали перед окунанием важны для соблюдения заданного процесса, а обращение с покрытием до сушки не должно приводить к механическому повреждению.
Вязкость ванны контролируют по требованиям производителя. Для измерения могут применяться EN ISO 2431 или EN ISO 2884. Подменять требуемое значение произвольным подбором вязкости нельзя: для внутренних каналов нужна текучесть, достаточная для смачивания, а для всего покрытия - режим, соответствующий материалу.
Перед запуском процесса следует сверить между собой подготовку поверхности, условия рабочей среды, выдержку, скорость извлечения и последующую сушку. Для каналов отдельно проверяют, что положение детали обеспечивает стекание и выход растворителя из внутренней полости. Режимы стандарта служат технологическими ориентирами, но не отменяют требований изготовителя покрытия.
Контроль качества и запуск обработки в производство
При запуске процесса оценивают не только то, покрыта ли наружная поверхность.
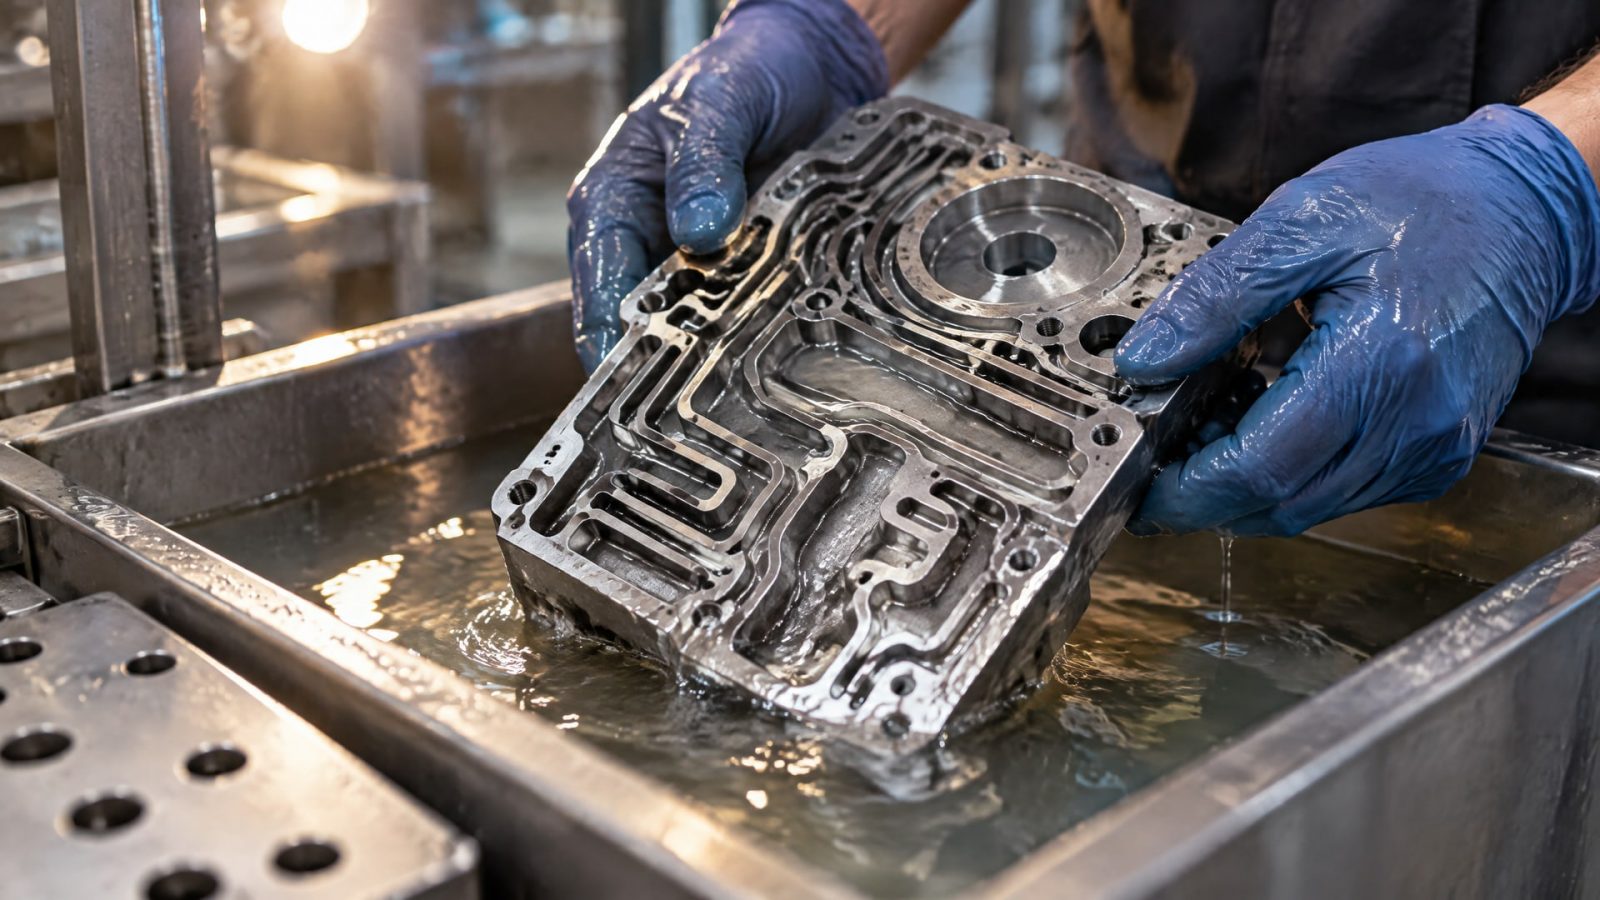
Для деталей со сложной геометрией важно убедиться, что состав смачивает внутренние стенки, а после извлечения не остается в каналах в виде избытка. Отдельно проверяют сушку: при наличии внутренней полости растворитель должен иметь возможность выйти из нее.
Первую проверку удобно строить вокруг этапов процесса. Сначала подтверждают чистоту и сухость поверхности, затем соблюдение параметров ванны и выдержки. После извлечения оценивают стекание и положение детали, а по завершении сушки проверяют покрытие в доступных для контроля зонах. Для внутренних участков способ проверки выбирают с учетом конструкции детали.
Если результат неоднороден, причину ищут в параметрах процесса и геометрии. Например, оценивают, достаточно ли состав смачивает полость, не слишком ли быстро извлекают деталь и может ли растворитель выйти при сушке. При необходимости меняют скорость извлечения, число нанесений или положение детали. Изменения следует проверять по одному, чтобы установить, какой параметр повлиял на результат.
Для производственной обработки полезно закрепить согласованный порядок операций:
Подготовить поверхность и выполнить нанесение в установленный срок.
Зафиксировать параметры состава и выдержки в ванне.
Контролировать скорость извлечения и стекание из внутренних полостей.
Сушить покрытие без касания и выполнять отверждение, если оно предусмотрено.
Проверять внешний слой и участки, доступные внутри канала.
Такой подход помогает перейти от пробного окунания к воспроизводимому процессу. Для закупщика и инженера итоговый выбор должен опираться на совместимость покрытия с задачей и подтвержденный режим обработки, а не только на то, что деталь полностью погружается в ванну.
Часто задаваемые вопросы
Покрываются ли внутренние каналы при полном погружении детали?
Не всегда. Полное погружение не гарантирует, что состав смочит все внутренние поверхности и равномерно выйдет из канала. Результат зависит от вязкости носителя, геометрии полости, скорости извлечения и возможности удалить растворитель при сушке. Поэтому внутренние зоны проверяют отдельно.
Как обработать плунжерные отверстия методом окунания?
Нужно подобрать состав, который смачивает внутренние стенки, и обеспечить стекание избытка после извлечения детали. Для плунжерных отверстий также оценивают удаление растворителя и состояние пленки после сушки. Само погружение детали не заменяет проверку покрытия внутри отверстия.
От чего зависит толщина покрытия при окунании?
Толщина зависит от концентрации твердых частиц, скорости извлечения и числа циклов нанесения. Время выдержки в ванне - не единственный параметр. Для сухих пленочных смазок EN 2491 указывает выдержку 2-10 с, но режим также сверяют с требованиями производителя состава.
Можно ли сразу использовать деталь после нанесения покрытия?
Нет, сначала покрытие должно пройти сушку, а при необходимости - отверждение в печи. EN 2491 предусматривает сушку без касания. До завершения этого этапа грубое обращение может повредить слой, поэтому порядок перемещения детали включают в технологический процесс.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей со сложной геометрией, если состав смачивает внутренние поверхности, а процесс обеспечивает стекание и удаление растворителя. Толщина пленки зависит от концентрации твердых частиц, скорости извлечения и числа нанесений. Для сухих пленочных смазок режим включает сушку, а при необходимости - отверждение.
Следующий шаг - проверить технологию на детали или образце с сопоставимыми каналами: согласовать состав и режим окунания, оценить покрытие внутри полостей и зафиксировать параметры, которые обеспечивают воспроизводимый результат.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита для выбора оптимального решения.
Измерение коэффициента трения скольжения на трибометре по схеме пин-диск: методика, выбор режима, обработка данных и ограничения.
Узнайте, как правильно подобрать режимы и нагрузки для образцов при испытаниях узлов трения, чтобы получить достоверные результаты.