
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
Стойкость инструмента при фрезеровании титановых сплавов повышают не одним изменением режима, а сочетанием эффективного охлаждения, смазывающей способности СОЖ и точной подачи жидкости в зону резания. Важны также умеренная скорость резания и стратегия фрезерования, которая снижает тепловую нагрузку на кромку. Сам факт подачи большого объема жидкости не гарантирует результата: имеют значение давление, направление струи и доступ СОЖ к режущей зоне.
Материал будет полезен инженерам, технологам и закупщикам, которые подбирают СОЖ для обработки титана или пересматривают параметры фрезерования. Ниже разобраны тип жидкости, способы ее подачи, режимы резания и практические проверки, которые помогают снизить износ инструмента. Конкретные параметры необходимо соотносить с обрабатываемым сплавом, инструментом и возможностями станка.
Почему при фрезеровании титана быстро изнашивается инструмент
Титановые сплавы предъявляют высокие требования к отводу тепла из зоны резания.
Если СОЖ не достигает кромки или не отводит тепло достаточно эффективно, температура растет, а износ инструмента ускоряется. Поэтому оценивать систему охлаждения следует по ее работе непосредственно в зоне резания, а не только по наличию жидкости в станке.
Для инструмента важны и охлаждение, и смазывающая способность жидкости. Снижение трения помогает уменьшить адгезию и налипание материала на кромку. Если подобрать только охлаждение, не учитывая смазывающие свойства, нельзя считать, что задача решена: оба фактора влияют на условия контакта инструмента с заготовкой.
В исследованиях водные и эмульсионные СОЖ снижали силы резания, износ инструмента и шероховатость по сравнению с сухой обработкой. В одном сравнительном исследовании Ti-6Al-4V эмульсия обеспечила наибольшую стойкость инструмента среди испытанных жидкостей. Вода и водные СОЖ снижали температуру резания более чем на 300 °C относительно сухой обработки, хотя в отдельных случаях отмечался рост надрезного износа. Это результат конкретного исследования, а не гарантия такого же эффекта на любом станке и при любых режимах.
Температурная нагрузка важна и для детали. В одной промышленной рекомендации отмечено, что температуры в зоне резания выше 600 °C нежелательны: они могут привести к alpha casing и ухудшению службы детали. Поэтому цель состоит не в максимальном увеличении подачи жидкости как таковой, а в управлении теплом и контактом инструмента с материалом.
Практическое следствие для технолога: стойкость инструмента нужно анализировать вместе с характером износа, состоянием поверхности и стабильностью процесса. Если кромка быстро теряет работоспособность, проверьте сначала, доходит ли струя до точки резания, а затем оцените свойства СОЖ и режим. Такая последовательность помогает не сводить проблему к одной причине и не менять инструмент или жидкость без проверки условий обработки.
СОЖ для обработки титана: как выбрать жидкость
Для фрезерования титановых сплавов выбирают СОЖ с выраженными охлаждающими и смазывающими свойствами.
Универсальная жидкость может подойти для отдельных операций, но для стабильной работы при обработке титана в источниках рекомендуют высокоэффективные составы, рассчитанные на тяжелые условия резания. Сравнивать варианты стоит по результатам обработки и совместимости с конкретной операцией, а не по одному обозначению типа жидкости.
Водные и эмульсионные составы показали преимущества перед сухой обработкой по силам резания, износу инструмента и шероховатости. При этом выбор нельзя сводить к формуле «чем выше концентрация, тем лучше»: исследования и рекомендации отмечают пользу повышения концентрации для результата, но точное значение зависит от конкретного продукта и условий применения. Его устанавливают по технической документации и проверяют на рабочем процессе, не перенося параметры одной СОЖ на другую.
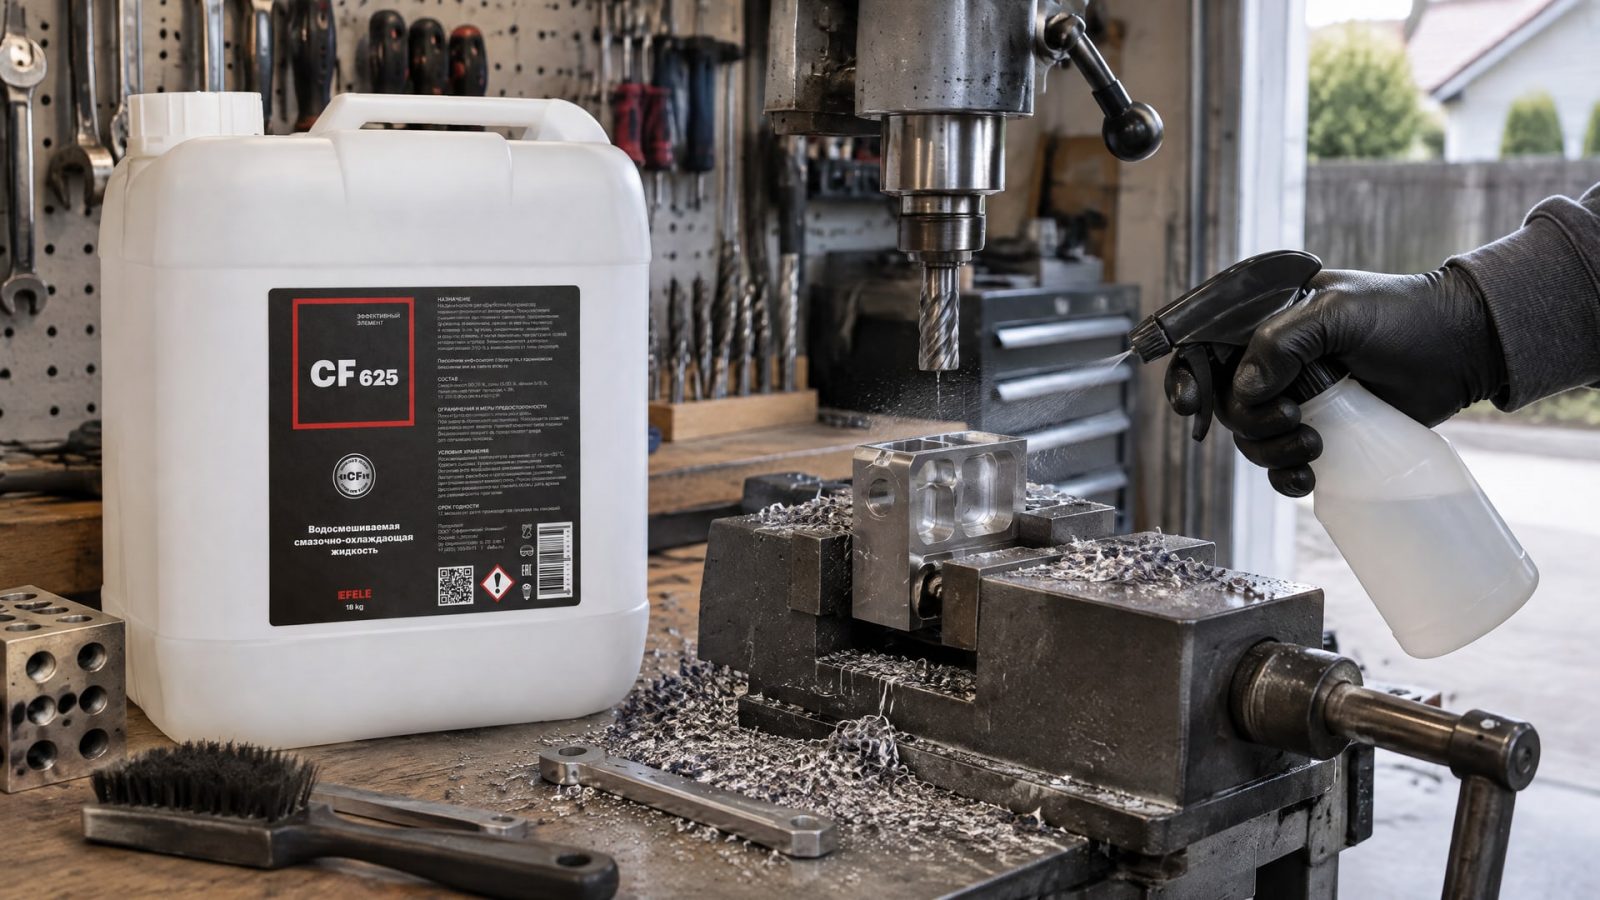
При фрезеровании титановых сплавов для задачи охлаждения и смазывания применяют полусинтетическую водорастворимую СОЖ EFELE CF-625. Ее используют в этом контексте как состав, рассчитанный на обработку титана: для продукта заявлены высокая стойкость инструмента и устойчивость к биопоражениям. При оценке результата важно одновременно отслеживать износ кромки и стабильность рабочей жидкости, а не судить только по субъективному ощущению охлаждения.
Для сравнения вариантов организуйте испытание при одинаковых условиях: один и тот же сплав, инструмент и режим, сопоставимая подача жидкости и одинаковый критерий оценки стойкости. Фиксируйте характер износа, качество обработанной поверхности и повторяемость результата. Если меняются несколько параметров одновременно, будет сложнее понять, что именно повлияло на ресурс инструмента.
Учитывайте и состояние смеси в процессе работы. В рекомендациях по выбору СОЖ среди значимых параметров перечислены концентрация, стабильность эмульсии, совместимость с материалом и фильтрация. Это не формальность: нестабильный состав или загрязнение могут затруднить воспроизводимость испытаний. Поэтому при подборе СОЖ для титановых сплавов оценивайте не только начальный результат, но и то, сохраняется ли он при обычной эксплуатации системы.
Подача СОЖ в зону резания: давление и способ
Даже подходящая СОЖ не обеспечит ожидаемого эффекта, если струя не попадает в зону контакта инструмента с заготовкой.
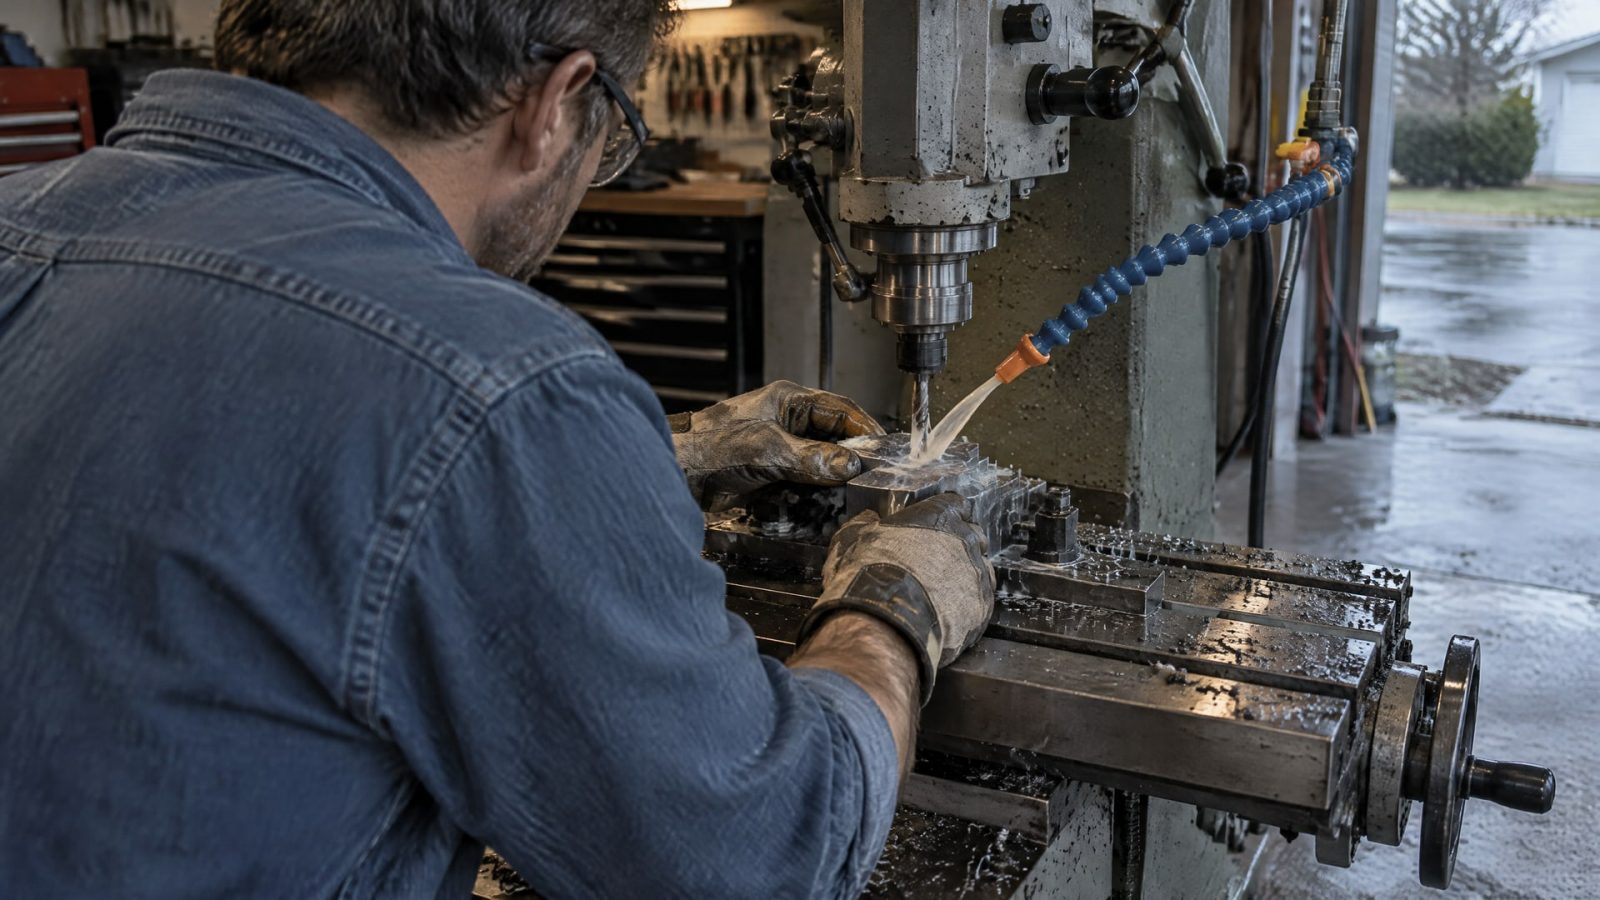
Для фрезерования титана важны направление подачи, давление и способ доставки жидкости. При оценке подачи смотрите, достигает ли СОЖ режущей кромки и помогает ли удалять стружку, а не только на общий объем жидкости в станке.
В литературе по обработке титана приводится ориентир около 70 bar для систем подачи СОЖ под высоким давлением. Такой режим может улучшать охлаждение и ломку стружки, но это не универсальная настройка: возможность его применения зависит от оборудования, инструмента и операции. Для ряда условий также рассматривают подачу через шпиндель или инструмент, чтобы доставить жидкость ближе к зоне резания.
В одной сводке по обработке титана отмечено, что высокое давление, большой расход и подача через шпиндель могут увеличить стойкость инструмента более чем в 4 раза. Этот результат нельзя трактовать как гарантированное увеличение ресурса на любом производстве: он показывает потенциальную значимость всей системы подачи, а не только отдельного параметра. Сравнивать эффект следует при неизменных остальных условиях.
Если предприятие рассматривает MQL, важно понимать отличие этой технологии от подачи эмульсии. Для некоторых режимов обработки приводится расход смазки от 10 до 500 мл/ч, а в исследованиях отмечается возможность снизить износ по сравнению с сухой обработкой. Однако эффективность MQL при тяжелом фрезеровании титана зависит от режима, инструмента и станка. При высокой тепловой нагрузке высоконапорная подача жидкости может быть надежнее, поэтому замену обычной СОЖ проверяют испытанием.
При наладке удобно менять параметры последовательно: сначала проверить направление струи и ее доступ к кромке, затем оценить давление и способ подачи. Если система допускает подачу через шпиндель, сравните ее с внешней подачей при одинаковых режимах. Такой подход позволяет установить, вызвана ли проблема недостаточной доставкой жидкости или причина связана с режимом резания и свойствами инструмента.
Фрезерование титана: режимы и геометрия инструмента
Высокая скорость резания не всегда означает более производительную и экономичную обработку.
Для титана рост скорости быстро увеличивает тепловыделение, что может сокращать стойкость инструмента. В одном исследовании Ti-6Al-4V наибольшую стойкость получили при низкой скорости резания 70 м/мин; авторы связывали результат с меньшим тепловыделением. Это ориентир из конкретной работы, а не универсальная настройка для всех марок титана и операций.
При выборе режима учитывают конкретный сплав, инструмент, покрытие, геометрию и способ подачи СОЖ. Поэтому режимы фрезерования титана нельзя переносить с одной операции на другую без проверки. Начинайте с параметров, подходящих для установленной комбинации инструмента и материала, а затем корректируйте их по фактическому износу и качеству детали. Если скорость повышают, одновременно оценивают, справляется ли система охлаждения с дополнительной тепловой нагрузкой.
Для контроля тепла при фрезеровании полезно уменьшать ширину контакта фрезы с материалом и сокращать время контакта зуба с заготовкой. В промышленной рекомендации для работы на старых станках указана ширина фрезерования не более 30% диаметра инструмента. Эту величину рассматривают как практический ориентир из конкретного материала, а не как обязательное значение для любой фрезы или станка.
На износ влияет и геометрия режущей кромки. В рекомендациях по титану советуют использовать максимально возможный радиус вершины или скругление кромки, чтобы распределять силы и тепло и снижать точечный износ. Подходящую геометрию выбирают с учетом операции и инструмента: изменение радиуса не заменяет правильную подачу СОЖ и настройку режима.
Если стойкость остается низкой, сопоставьте наблюдения по инструменту с температурной нагрузкой, шириной фрезерования и доступом СОЖ к режущей зоне. Не меняйте скорость, геометрию и жидкость одновременно: последовательная корректировка параметров помогает определить причину изменения ресурса. Особое внимание уделяйте стабильности подачи при повторных проходах и при изменении траектории инструмента.
Как проверить результат и закрепить рабочий режим
Подбор СОЖ и режима фрезерования лучше вести как контролируемое сравнение.
Сначала зафиксируйте исходные условия: обрабатываемый сплав, инструмент, режим резания, способ подачи СОЖ и критерий окончания испытания. Затем меняйте один параметр за раз. Если параллельно заменить жидкость, скорость и стратегию фрезерования, установить причину улучшения или ухудшения будет затруднительно.
Оценивайте не только время работы инструмента. Записывайте характер износа, наличие надрезного износа, состояние поверхности и повторяемость результата. Это особенно важно, поскольку в сравнительном исследовании эмульсия дала наибольшую стойкость, но для отдельных условий отмечался рост надрезного износа. Один показатель не всегда описывает поведение инструмента полностью.
Для проверки самой системы подачи наблюдайте за тем, достигает ли струя зоны резания и способствует ли отводу стружки. Если рассматривается высокое давление около 70 bar или подача через шпиндель, сравнивайте варианты только в пределах возможностей оборудования. Результат, связанный с увеличением стойкости более чем в 4 раза, относится к сочетанию высокого давления, большого расхода и подачи через шпиндель в одной сводке, а не к любому отдельному изменению системы.
Параметры эмульсии также должны оставаться стабильными во время испытания. В число значимых условий выбора входят концентрация, стабильность смеси, совместимость с материалом и фильтрация. Конкретную концентрацию берут из документации на продукт и не переносят механически с другой СОЖ. Если состав меняется, это может повлиять на корректность сравнения и затруднить оценку ресурса инструмента.
После испытаний закрепите режим, при котором одновременно приемлемы стойкость инструмента, качество поверхности и стабильность процесса. Для снабженца это дает ясные критерии при выборе СОЖ, а для технолога - проверяемую основу для настройки операции. Если условий оборудования недостаточно для эффективной подачи жидкости, стоит отдельно оценить возможность изменить способ доставки СОЖ или стратегию фрезерования, а не компенсировать проблему только ростом расхода.
Часто задаваемые вопросы
Какая СОЖ лучше подходит для обработки титана?
Для обработки титановых сплавов нужна СОЖ, сочетающая охлаждающую и смазывающую способность. Водные и эмульсионные составы в исследованиях снижали износ по сравнению с сухой обработкой, а в одном сравнении Ti-6Al-4V эмульсия обеспечила наибольшую стойкость инструмента. Окончательный выбор проверяют на конкретном сплаве и операции.
Помогает ли высокое давление СОЖ при фрезеровании титана?
Высокое давление может улучшить охлаждение и ломку стружки, если струя направлена в зону резания. В материалах по титану приводится ориентир около 70 bar, а подача через шпиндель также рассматривается как способ повысить эффективность доставки жидкости. Применимость такого решения зависит от станка, инструмента и условий операции.
Можно ли фрезеровать титан с MQL?
MQL применяют для некоторых режимов обработки титана; в источниках приводится расход смазки от 10 до 500 мл/ч. Однако эффективность зависит от режима, инструмента и станка. При тяжелом фрезеровании с высокой тепловой нагрузкой высоконапорная подача жидкости может быть надежнее, поэтому MQL следует проверять на конкретной операции.
Почему увеличение объема СОЖ не всегда повышает стойкость инструмента?
Объем сам по себе не гарантирует, что жидкость попадет к режущей кромке и отведет тепло. Значение имеют давление, направление струи, проникновение в зону резания и способ подачи. Если поток проходит мимо контакта инструмента с материалом, увеличение расхода может не дать ожидаемого эффекта.
Заключение
Максимальная стойкость инструмента при фрезеровании титана зависит от согласованной работы нескольких факторов: СОЖ должна охлаждать и смазывать, а система подачи - доставлять ее непосредственно в зону резания. Дополнительно контролируют скорость, ширину фрезерования и геометрию инструмента. Значения из исследований, включая скорость 70 м/мин и давление около 70 bar, служат ориентирами, а не универсальными режимами.
Следующий шаг - провести сравнение на конкретном сплаве при фиксированных условиях, отдельно проверить свойства СОЖ и способ ее подачи, а затем корректировать режим по характеру износа и качеству детали. Так технолог и снабженец смогут выбрать рабочее решение на основании воспроизводимого результата, а не только номинального расхода жидкости.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему адгезия герметика к краске может быть проблематичной и как правильно подготовить поверхность для надежного соединения.
Узнайте, как предотвратить образование смолы в СОЖ при обработке меди, чтобы избежать проблем с оборудованием и качеством продукции.
Узнайте, как правильно выбрать и использовать смазку для мясорубки и куттера класса H1, чтобы обеспечить безопасность пищевого производства.