
Обучение нанесению антикоррозионного покрытия на промышленной площадке
Обучение технологии нанесения антикоррозионного покрытия на площадке заказчика помогает связать требования стандартов с конкретным объектом, оборудованием и условиями работы. Программа должна охватывать выбор системы по среде эксплуатации, подготовку поверхности, нанесение, контроль толщины и адгезии, а также действия при ремонте покрытия. Для трубопроводов и термонапыленных систем учитывают отдельные требования профильных стандартов.
Такой формат полезен техническим специалистам, инженерам и закупщикам: участники понимают, какие параметры проверять до начала работ и как оценивать результат. В статье разобраны принципы подготовки обучения, различия между внутренними и наружными системами, особенности нанесения покрытия на трубопроводах и подход к замене импортного решения без упрощенного сравнения только по толщине слоя.
Как организовать обучение технологии нанесения покрытий
Перед обучением заказчик и подрядчик определяют, какие операции будут выполняться на площадке и по каким документам принимают результат.
Для стальных конструкций базовой рамкой служит ISO 12944: серия связывает коррозионную среду, систему покрытий и методы испытаний. В ней выделены 6 категорий атмосферной агрессивности - от C1 до CX - и 4 категории погружения - Im1-Im4.
Учебную программу формируют вокруг конкретных задач объекта. Если предстоит нанесение термонапыленного цинкового, алюминиевого или сплавного покрытия, учитывают ISO 2063-2:2017. Этот стандарт охватывает подготовку поверхности, напыление, контроль, постобработку и герметизацию, а также требования к оборудованию, рабочей площадке и квалификации персонала. Диапазон температур применения таких покрытий в стандарте указан от -50 °C до +200 °C.
Что включить в практическую часть
Разбор спецификации: основание, условия эксплуатации, требуемая система и критерии приемки.
Подготовку поверхности и проверку того, что она соответствует требованиям проекта.
Последовательность нанесения и контроль параметров, предусмотренных технологией.
Измерение толщины и проверку адгезионной прочности, если эти требования заданы спецификацией.
Постобработку или герметизацию, когда они предусмотрены выбранной системой.
Разбор типовых отклонений и порядок фиксации результатов.
Для термонапыленного покрытия ISO 2063-2 требует заранее задать в спецификации толщину, минимальную адгезионную прочность и состояние поверхности. Поэтому обучение не должно сводиться к демонстрации работы оборудования. Участникам важно показать, как технологические требования связаны с критериями приемки и кто отвечает за контроль каждого этапа.
До начала работ полезно согласовать, какие действия выполняют специалисты заказчика, а какие - подрядчик. Это помогает не смешивать обучение нанесению с приемкой: участники осваивают технологию, а затем проверяют результат по согласованным требованиям.
Как выбрать антикоррозионное покрытие по условиям эксплуатации
Внутренние и наружные антикоррозионные покрытия выбирают по среде и сценарию эксплуатации, а не только по типу краски.
Для стальных конструкций ISO 12944 использует категории атмосферной агрессивности C1-CX и категории погружения Im1-Im4. При выборе учитывают, будет ли поверхность контактировать с атмосферой, находиться под водой или подвергаться конденсации и воздействию промышленной химии.
Эта логика важна и при обучении технических специалистов. Участникам нужно объяснить, почему одна система не подходит автоматически для разных зон объекта, даже если основание одинаковое. Внутреннее покрытие стальной емкости и антикоррозионное покрытие наружное могут работать в разных условиях, поэтому требования к ним задают отдельно.
Как оценивать систему
Определить категорию среды для конкретного участка.
Уточнить тип основания: неокрашенная сталь, горячеоцинкованная сталь или сталь с термонапыленным металлическим слоем.
Сверить требования к подготовке поверхности, толщине и адгезии со спецификацией.
Проверить, какими методами подтверждают работоспособность системы.
Разделить требования для участков с атмосферным воздействием и для зон погружения.
ISO 12944-6:2018 описывает лабораторные методы и условия испытаний систем покрытий по углеродистой стали. Документ распространяется на системы для неокрашенной и горячеоцинкованной стали, а также стали с термонапыленным металлическим слоем. При этом он не применяется к электроосажденным или окрашенным поверхностям стали.
Лабораторные испытания помогают оценить систему, но не заменяют привязку к объекту. При обучении стоит разбирать спецификацию и условия эксплуатации вместе: так проще понять, почему одинаковая толщина не гарантирует одинаковую защиту. Этот принцип важен и при замене импортного покрытия: сравнивают системы для одной категории среды и по сопоставимым требованиям испытаний.
Антикоррозионное покрытие трубопроводов: заводские и полевые работы
Антикоррозионное покрытие трубопроводов требует отдельного подхода, поскольку заводское нанесение, защита полевых стыков, ремонт и реабилитация эксплуатируемого покрытия - разные задачи.
Для трубопроводов применяют серию ISO 21809. В нее входят требования к наружным системам, включая покрытия на основе полиолефинов, эпоксидные покрытия, покрытия полевых стыков и ремонт трубопроводов.
ISO 21809-11:2019 посвящен полевому нанесению, ремонту и реабилитации наружных покрытий на подземных трубопроводах. Он охватывает оценку состояния покрытия, удаление деградировавших слоев, подготовку поверхности и нанесение материала на месте. Стандарт применим к трубопроводам для нефти и газа с катодной защитой или без нее.
Что отрабатывать на площадке
Как оценить состояние существующего покрытия перед ремонтом.
Как отделить локальный ремонт от реабилитации покрытия.
Как подготовить поверхность и нанести систему в полевых условиях.
Как контролировать покрытие изгибов, тройников, фитингов и арматуры.
Как учитывать переходные зоны «грунт-воздух» и взаимодействие с катодной защитой.
При обучении нельзя считать полевое нанесение точной копией заводского процесса. На площадке есть собственные ограничения по условиям работы и доступу к поверхности, поэтому последовательность контроля нужно увязать с технологией ремонта. Для полевых стыков при использовании ленточных и термоусаживаемых материалов также встречается EN 12068, учитывающий практические нагрузки на объекте.
Для закупщика и инженера важно, чтобы в документации были разделены тип покрытия и вид операции. Это позволяет сопоставить требования к материалу и работе подрядчика, а затем организовать приемку по соответствующим критериям, а не по общему описанию «наружная защита труб».
Замена импортного покрытия и экономия растворителя
Замена импортного покрытия требует сопоставить системы по условиям работы, основанию и требованиям к испытаниям.
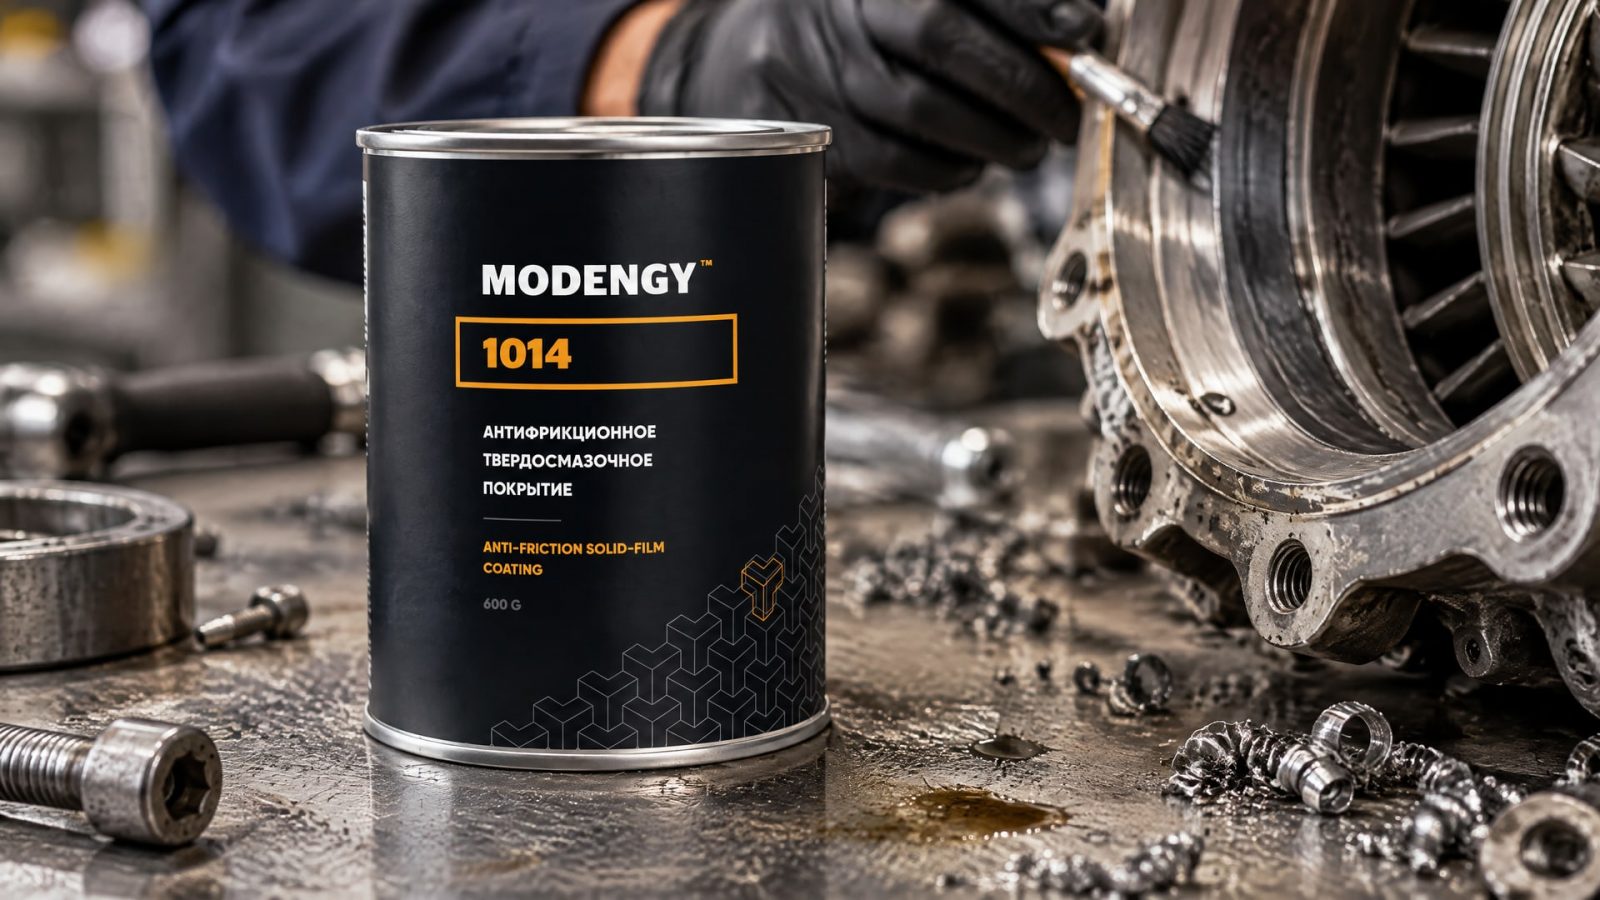
Одной толщины слоя для такого решения недостаточно: ISO 12944 связывает выбор с категорией среды и подтверждением работоспособности системы, а ISO 2063-2 учитывает подготовку поверхности и требования к покрытию. Поэтому обучение заказчика должно включать разбор спецификации и критериев, по которым сравнивают исходное и новое решения.
На практике сложность возникает, когда сравнение сводят к цене или номинальной толщине. Такой подход не отвечает на вопросы о подготовке поверхности, условиях нанесения, контроле адгезии и соответствии среды эксплуатации. Для авиационного покрытия особенно важно сверяться со спецификацией конкретного применения: имеющиеся здесь данные не задают универсальных критериев для всех авиационных деталей.
В кейсе замены импортного покрытия в авиационной отрасли на MODENGY 1014 внимание уделили не только переходу на отечественное решение, но и расходу растворителя. Низкий расход позволяет рассматривать экономию растворителя как часть практического результата, однако универсальную величину сокращения нельзя переносить на другие системы: она зависит от технологии и требований конкретного проекта.
При обучении экономию растворителя рассматривают системно. Снижение расхода и выбросов летучих органических соединений не должно ухудшать подготовку поверхности, нанесение, межслойную выдержку и контроль качества. Универсальной нормы сокращения растворителя в рассмотренных стандартах нет, поэтому сравнение проводят по фактическим параметрам согласованной технологии.
Для перехода на новую систему полезно заранее определить, какие документы подтверждают ее пригодность для объекта и какие показатели будут проверять на площадке. Тогда замена не сводится к поиску аналога по названию или цене, а становится техническим решением с понятными критериями приемки.
Контроль качества и квалификация персонала
Результат зависит не только от выбранного материала, но и от того, как подготовили поверхность, организовали рабочее место и выполнили контроль.
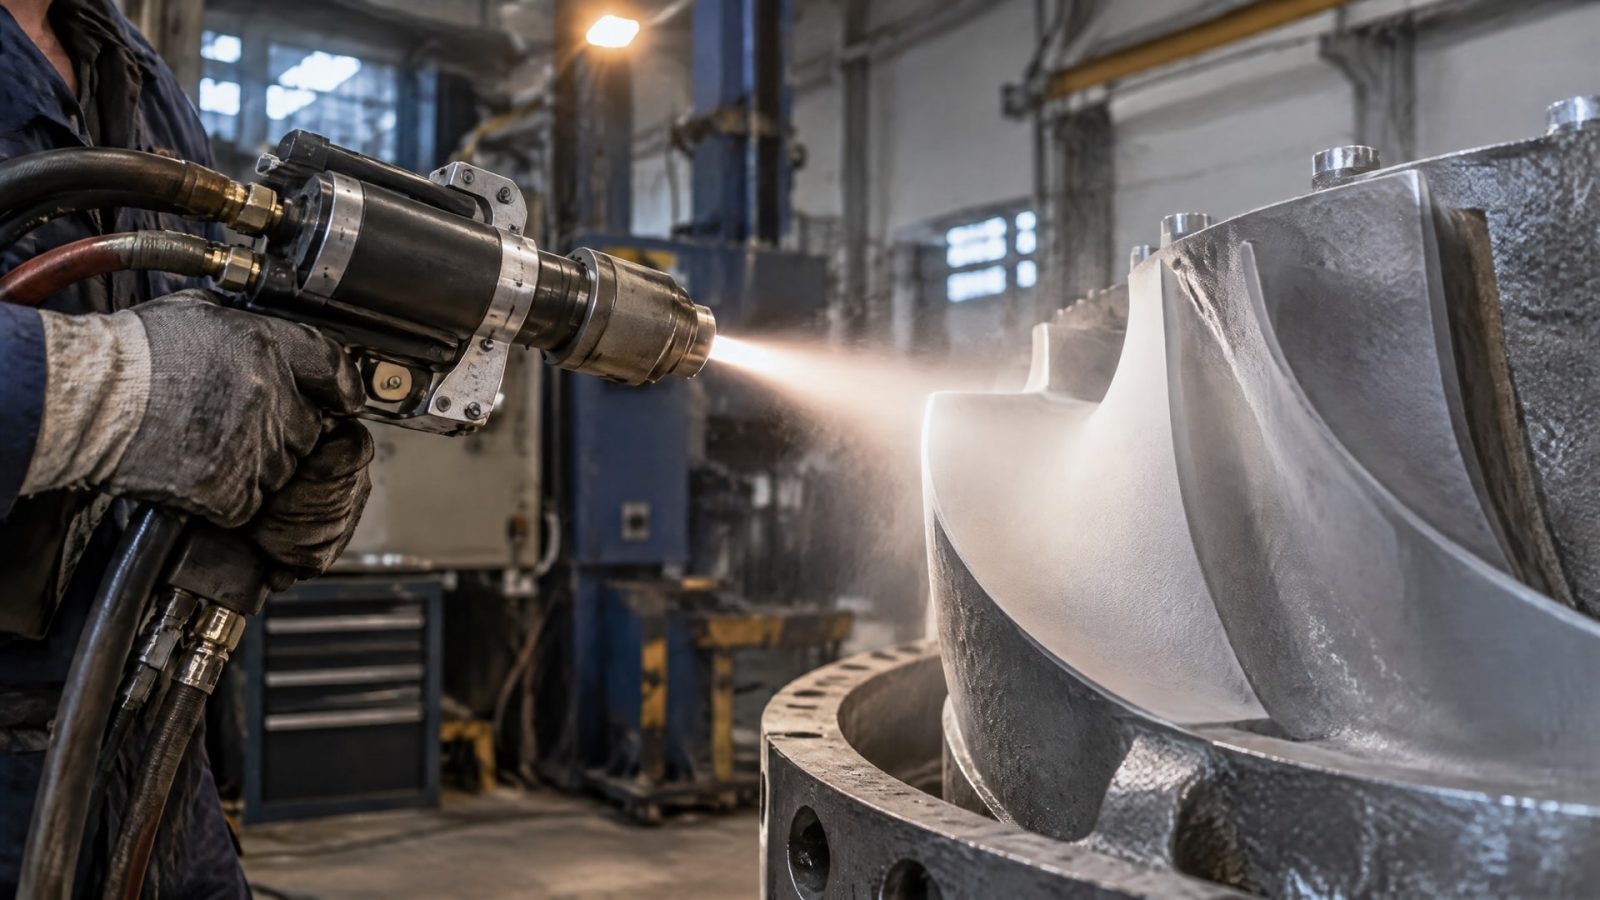
ISO 2063-2:2017 включает требования к квалификации персонала и оборудованию для термического напыления. В спецификации для такой системы должны быть заданы толщина покрытия, минимальная адгезионная прочность и состояние поверхности.
Поэтому оценивать обучение стоит не по факту проведения демонстрации, а по тому, может ли участник объяснить ход работ и связать контроль с требованиями проекта. Специалист должен понимать, какие параметры проверяют до нанесения, какие - во время работы, а какие подтверждают после нее. Конкретный перечень зависит от стандарта и спецификации объекта.
Что согласовать до начала работ
Какие операции входят в обучение, а какие выполняет только подрядчик.
Кто отвечает за подготовку поверхности и проверку ее состояния.
Какие требования предъявляют к оборудованию и рабочей площадке.
Какими методами контролируют толщину и адгезионную прочность.
Как оформляют результаты и действия при выявлении отклонений.
ISO 12944-6:2018 задает лабораторные методы и условия испытаний для систем по углеродистой стали. Его результаты не означают автоматическую пригодность покрытия для любого объекта: систему все равно соотносят с категорией среды и конкретными условиями эксплуатации. В обучении полезно разделять лабораторную оценку системы и контроль работ непосредственно на площадке.
Такой подход помогает заказчику точнее принимать работы, а подрядчику - понимать требования до начала нанесения. Для закупщика это также снижает риск сравнения предложений только по цене: в спецификации видны не только свойства материала, но и требования к технологии, персоналу и подтверждению результата.
Часто задаваемые вопросы
Как выбрать антикоррозионное покрытие для стальных труб?
Начните с условий эксплуатации и типа участка: заводское наружное покрытие, полевой стык, ремонт или реабилитация. Для трубопроводов применяют серию ISO 21809, а ISO 21809-11:2019 описывает полевое нанесение, ремонт и восстановление наружных покрытий подземных трубопроводов. Требования к конкретной системе сверяют со спецификацией объекта.
Чем отличаются внутреннее и наружное антикоррозионные покрытия?
Их выбирают для разных сценариев воздействия, поэтому одинаковое основание не означает одинаковую систему. Для стальных конструкций учитывают категории ISO 12944: от C1 до CX для атмосферных условий и Im1-Im4 для погружения. Для наружных покрытий трубопроводов применяют профильную серию ISO 21809.
Можно ли заменить импортное покрытие системой такой же толщины?
Одинаковая толщина сама по себе не подтверждает эквивалентность. Сопоставляют категорию среды, основание, требования к подготовке поверхности, методы испытаний и критерии приемки. Для корректной замены исходную и новую системы оценивают по одной спецификации и условиям эксплуатации, а не только по цене или толщине.
Сколько растворителя можно сэкономить при нанесении покрытия?
Универсальную величину сокращения нельзя определить без данных о конкретной системе и технологии. Экономию оценивают вместе с подготовкой поверхности, нанесением, межслойной выдержкой и контролем качества. Снижение расхода растворителя допустимо только при сохранении требований проекта; общая норма для всех покрытий здесь не задана.
Заключение
Обучение нанесению антикоррозионного покрытия на промышленной площадке должно опираться на условия эксплуатации, профильный стандарт и требования спецификации. Для стальных конструкций важны категории ISO 12944, для термонапыленных систем - требования ISO 2063-2:2017, а для полевых работ на трубопроводах - ISO 21809-11:2019. Отдельно отрабатывают подготовку поверхности, нанесение и контроль результата.
Следующий шаг - определить операции на объекте, собрать требования к системе и согласовать критерии приемки с подрядчиком. На этой основе можно составить программу обучения для специалистов заказчика и разделить контроль заводского нанесения, полевых стыков, ремонта и реабилитации покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для высокооборотистых подшипников правильно, учитывая скорость, температуру и нагрузку, а также вязкость и консистенцию.
Выбирайте смазку для подшипников, учитывая адгезию, термостойкость и скоростной фактор. Узнайте, как сравнивать серии 221 и 252.
Твердая смазка подшипников применяется в условиях высоких температур, вакуума и граничного трения, а также для тихоходных шарниров и механизмов скольжения.