
Окунание с центрифугированием: технология нанесения твердосмазочных покрытий
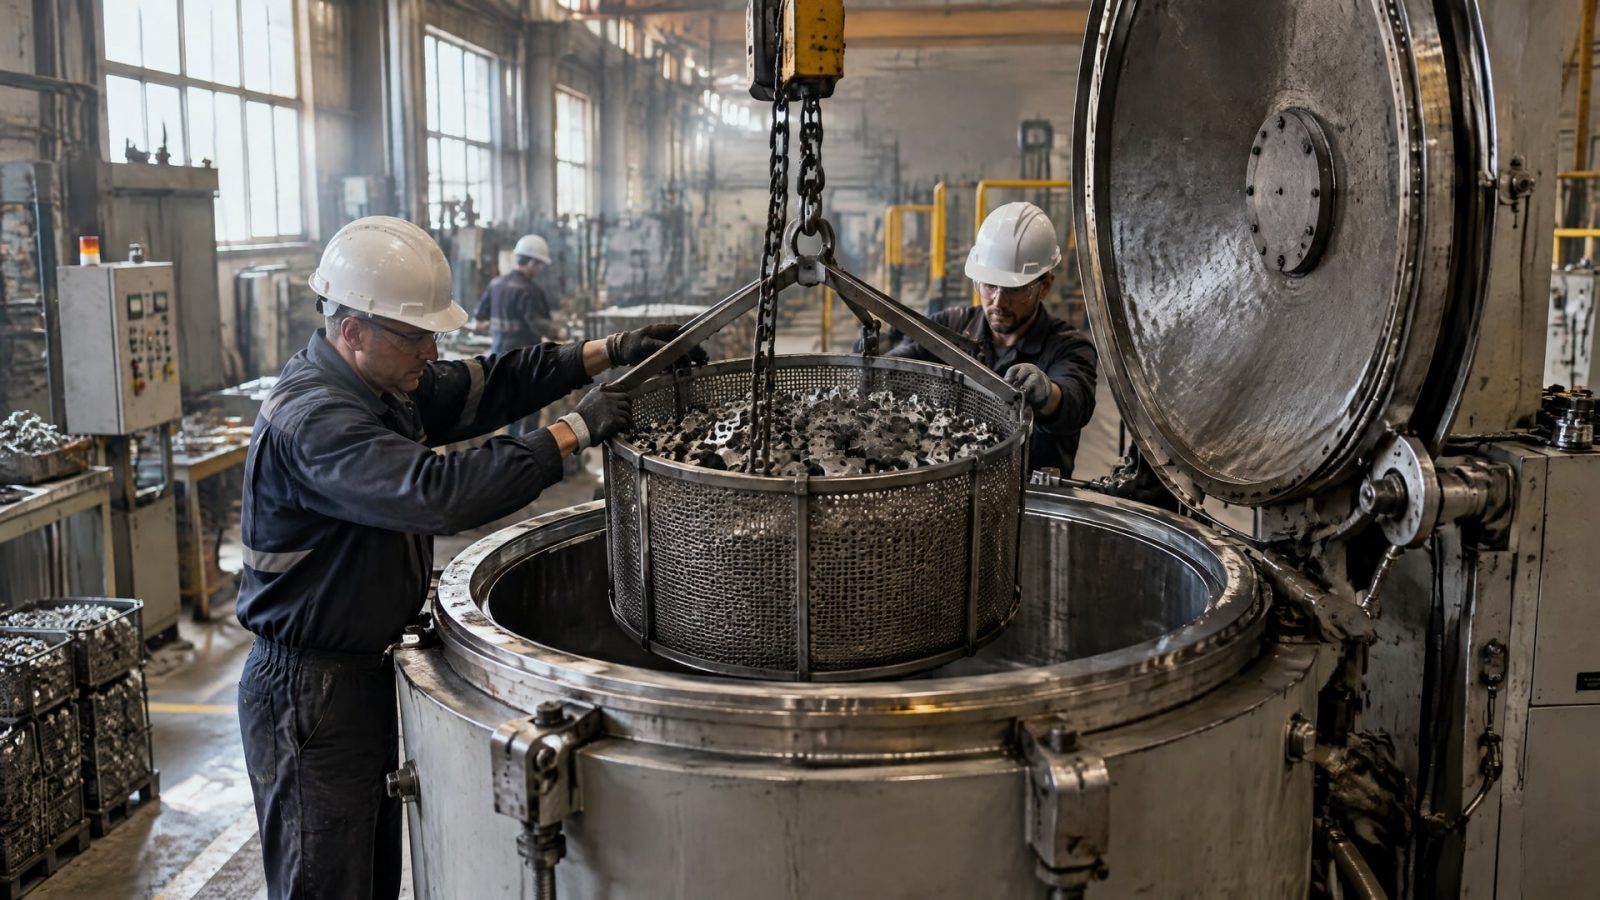
Окунание с центрифугированием позволяет наносить покрытие на небольшие детали сложной формы и удалять его избыток вращением. Метод применяют, когда важно обработать отверстия и углубления, получить равномерный слой и не перекрыть функциональные поверхности, резьбу или посадки. Толщина покрытия зависит не только от состава, но и от параметров погружения, загрузки корзины и центрифугирования.
Статья полезна инженерам, технологам и закупщикам, которые подбирают твердосмазочное покрытие для серийной обработки деталей. Разберем этапы процесса, факторы, влияющие на качество, особенности нанесения на кольцевые детали, варианты сушки и отверждения, а также способы проверки готового слоя.
Как работает окунание с центрифугированием
При окунании с центрифугированием детали сначала погружают в ванну с покрытием.
Затем корзину с деталями быстро вращают: центробежная сила удаляет избыток состава, а оставшаяся пленка распределяется по поверхности. В отличие от нанесения покрытия на одну деталь вручную, такой процесс подходит для массовой обработки небольших изделий сложной формы.
Метод особенно уместен для деталей с отверстиями, углублениями и другими труднодоступными зонами. Центрифугирование помогает убрать избыток материала с резьбы, уступов и посадочных поверхностей. Это важно, когда дополнительная толщина слоя может повлиять на функциональные размеры или сборку изделия.
В типовых промышленных примерах для dip-spin приводят диапазон толщины покрытия от 5 до 25 мкм. Фактическая толщина зависит от системы покрытия и настроек процесса, поэтому этот диапазон не заменяет технологическую спецификацию конкретного состава. Его используют как ориентир при обсуждении метода, а не как универсальное требование для любой детали.
Окунание с центрифугированием не означает, что деталь достаточно просто погрузить в ванну и сразу извлечь готовой. После погружения нужны контролируемое удаление избытка материала и последующая сушка или отверждение, если этого требует покрытие. При необходимости процесс нанесения повторяют, чтобы получить нужную пленку.
Метод не устраняет потребность в подготовке поверхности и контроле. На результат влияют состояние детали, свойства состава, режим обработки и дальнейшая сушка. Поэтому технологию оценивают как связанную цепочку операций, а не как отдельный прием нанесения.
Этапы нанесения покрытия методом окунания
Технологический цикл начинается с подготовки деталей и состава.
Для твердосмазочных покрытий состояние поверхности влияет на адгезию и качество слоя. В самом составе важно равномерное распределение твердого компонента: для этого используют высоконапорную гомогенизацию. Если дисперсия недостаточно однородна, нельзя рассчитывать, что центрифугирование само исправит состав.
После подготовки детали загружают в корзину и погружают в ванну. Здесь имеют значение время погружения и равномерность загрузки. Для процесса также подбирают размер корзины, чтобы детали могли обрабатываться без нежелательного скопления материала и мешающих контактов между изделиями. Конкретный режим зависит от оборудования и характеристик покрытия.
Затем корзину вращают, удаляя избыток состава. Важны скорость и длительность вращения: они влияют на стекание материала и распределение пленки. После центрифугирования покрытие сушат или отверждают в соответствии с его технологией. В некоторых случаях требуется повторный цикл нанесения, но решение о нем принимают по заданной толщине и требованиям к поверхности, а не по принципу «чем больше слоев, тем лучше».
Основные этапы можно представить так:
подготовить поверхность и проверить состояние состава;
загрузить детали в корзину;
погрузить корзину в ванну на заданное время;
удалить избыток покрытия центрифугированием;
высушить или отвердить покрытие;
при необходимости повторить цикл и проверить готовый слой.
На каждом этапе важно соблюдать установленный режим. Изменение загрузки, вязкости или времени вращения может повлиять на равномерность пленки и расход материала, даже если остальные параметры остались прежними.
Какие параметры влияют на толщину и равномерность слоя
Для процесса окунания с центрифугированием нельзя выбрать один параметр и считать его определяющим.
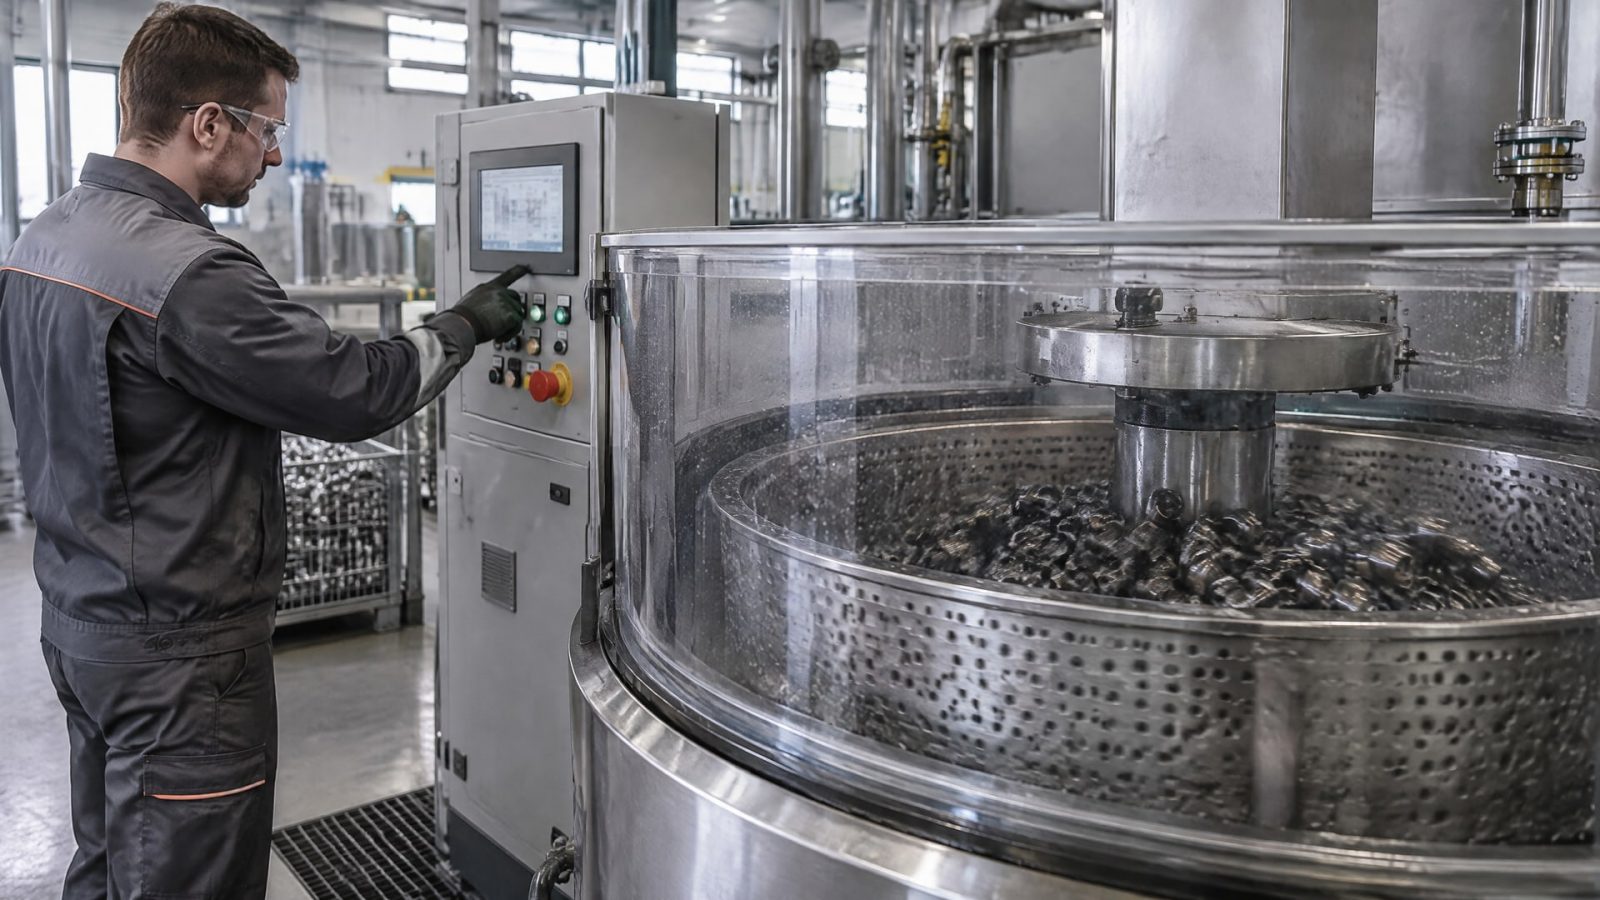
На результат одновременно влияют вязкость материала, загрузка, размеры корзины, время погружения, скорость и длительность вращения. Если параметры меняются от партии к партии, слой может стать менее равномерным, а расход состава - менее предсказуемым.
На стадии погружения формирование пленки зависит от состава раствора, его концентрации, температуры и влажности окружающей среды. В классическом dip-coating на толщину влияют вязкостные, капиллярные и гравитационные силы. При увеличении скорости извлечения толщина покрытия растет. Эти закономерности полезны для понимания процесса, но режим нанесения dip-spin дополнительно зависит от центрифугирования и загрузки корзины.
Во время вращения тонкая пленка становится тоньше под действием центробежных и вязкостных сил. Итоговая толщина и однородность зависят от скорости вращения, условий движения газа или воздуха и реологии состава. Поэтому для настройки процесса учитывают свойства материала вместе с геометрией корзины и характером загрузки.
При отработке режима полезно фиксировать:
время погружения;
размер корзины и загрузку;
скорость и длительность вращения;
вязкость и состояние состава;
температуру и влажность окружающей среды;
параметры сушки и необходимость повторного цикла.
При изменении одного из этих условий следует проверить результат на деталях, а не переносить прежние настройки без оценки. Для массовой обработки особенно важно контролировать вязкость состава и параметры оборудования: их несогласованность повышает риск неравномерного слоя и перерасхода материала.
Покрытие кольцевых деталей и других изделий сложной формы
Кольцевые детали требуют равномерного распределения покрытия по поверхности с сохранением рабочих размеров.
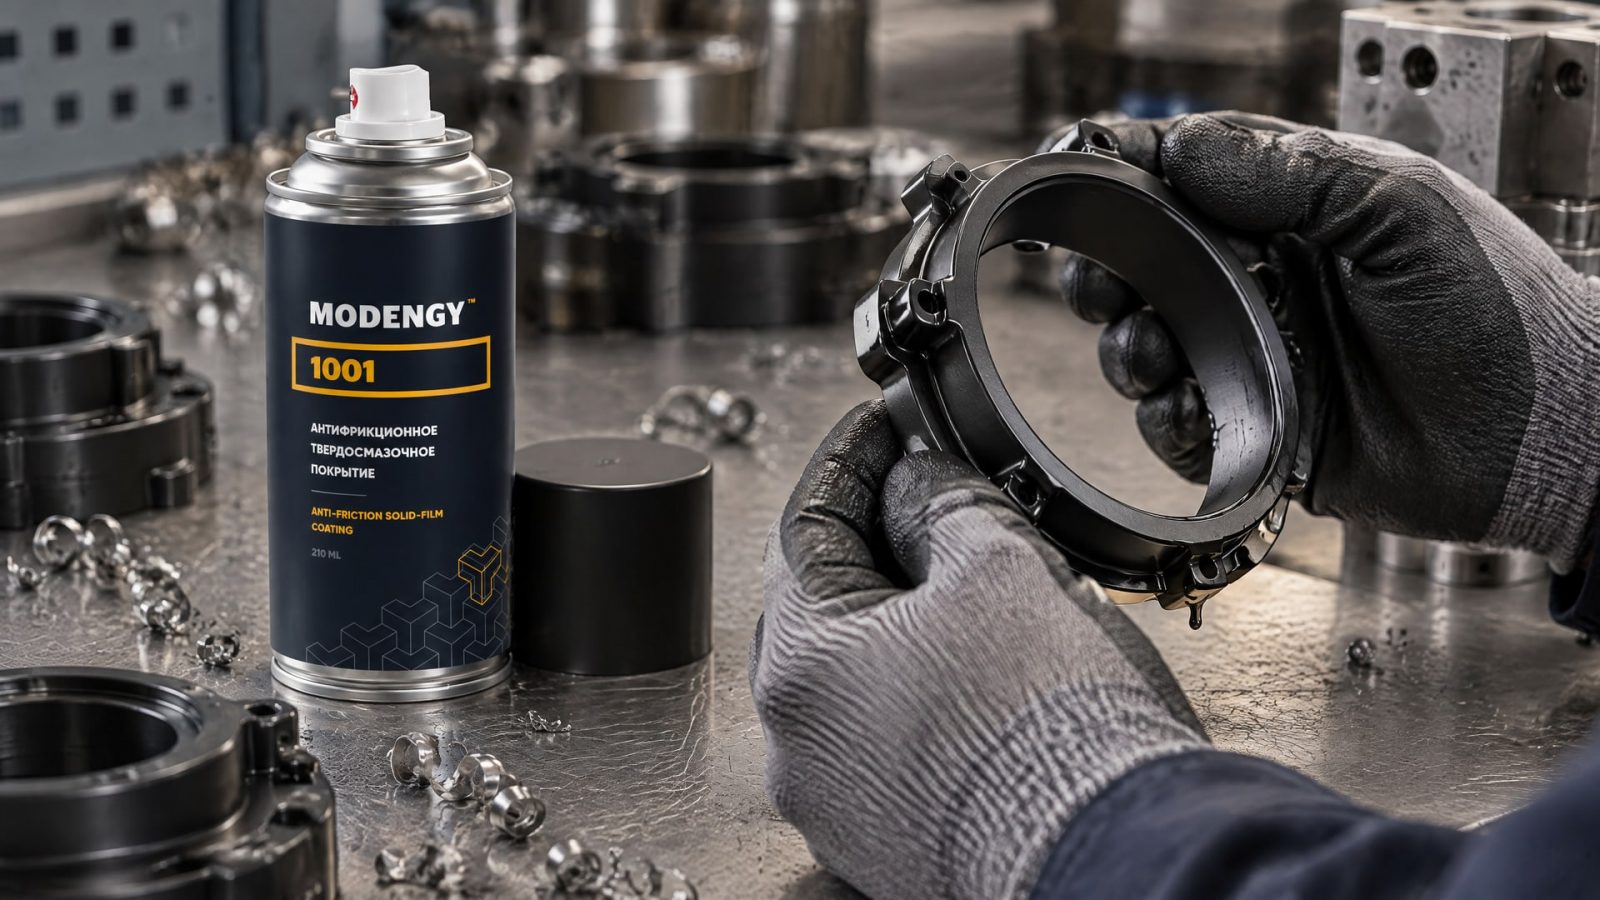
При избытке материала покрытие может собираться в отдельных зонах, а недостаточное распределение - оставлять участки с неполной пленкой. Для деталей с отверстиями, уступами и внутренними поверхностями важно оценивать не только наружную сторону, но и труднодоступные зоны.
Окунание с центрифугированием применяют для массовой обработки небольших деталей сложной геометрии. Вращение помогает убрать избыток покрытия с отверстий, резьбы и уступов, что снижает риск нарушения размеров посадок. Однако один лишь выбор метода не гарантирует нужный результат: значение имеют загрузка корзины, вязкость состава и режим вращения.
Если кольцевая деталь работает в условиях трения и высоких нагрузок, при подборе покрытия учитывают характер контакта и требуемые свойства слоя. Для задач снижения трения и защиты от износа на таких деталях применяют антифрикционное твердосмазочное покрытие MODENGY 1001, отверждаемое при комнатной температуре. Перед выбором важно сопоставить требования детали с характеристиками покрытия и режимом нанесения.
Для кольцевых и резьбовых изделий проверяют, не изменились ли функциональные размеры после обработки. Оценивают покрытие на рабочей поверхности и в зонах, где возможен избыток или недостаток материала. Если изделие проходит сборку, результат нанесения следует проверять с учетом посадок и сопряженных деталей.
При выборе технологии полезно заранее определить, какие поверхности должны быть покрыты, а какие должны сохранить исходные размеры и состояние. Это помогает задать способ загрузки, режим центрифугирования и критерии приемки партии.
Сушка, отверждение и контроль качества
После погружения и удаления избытка состава покрытию необходима стадия сушки или отверждения.
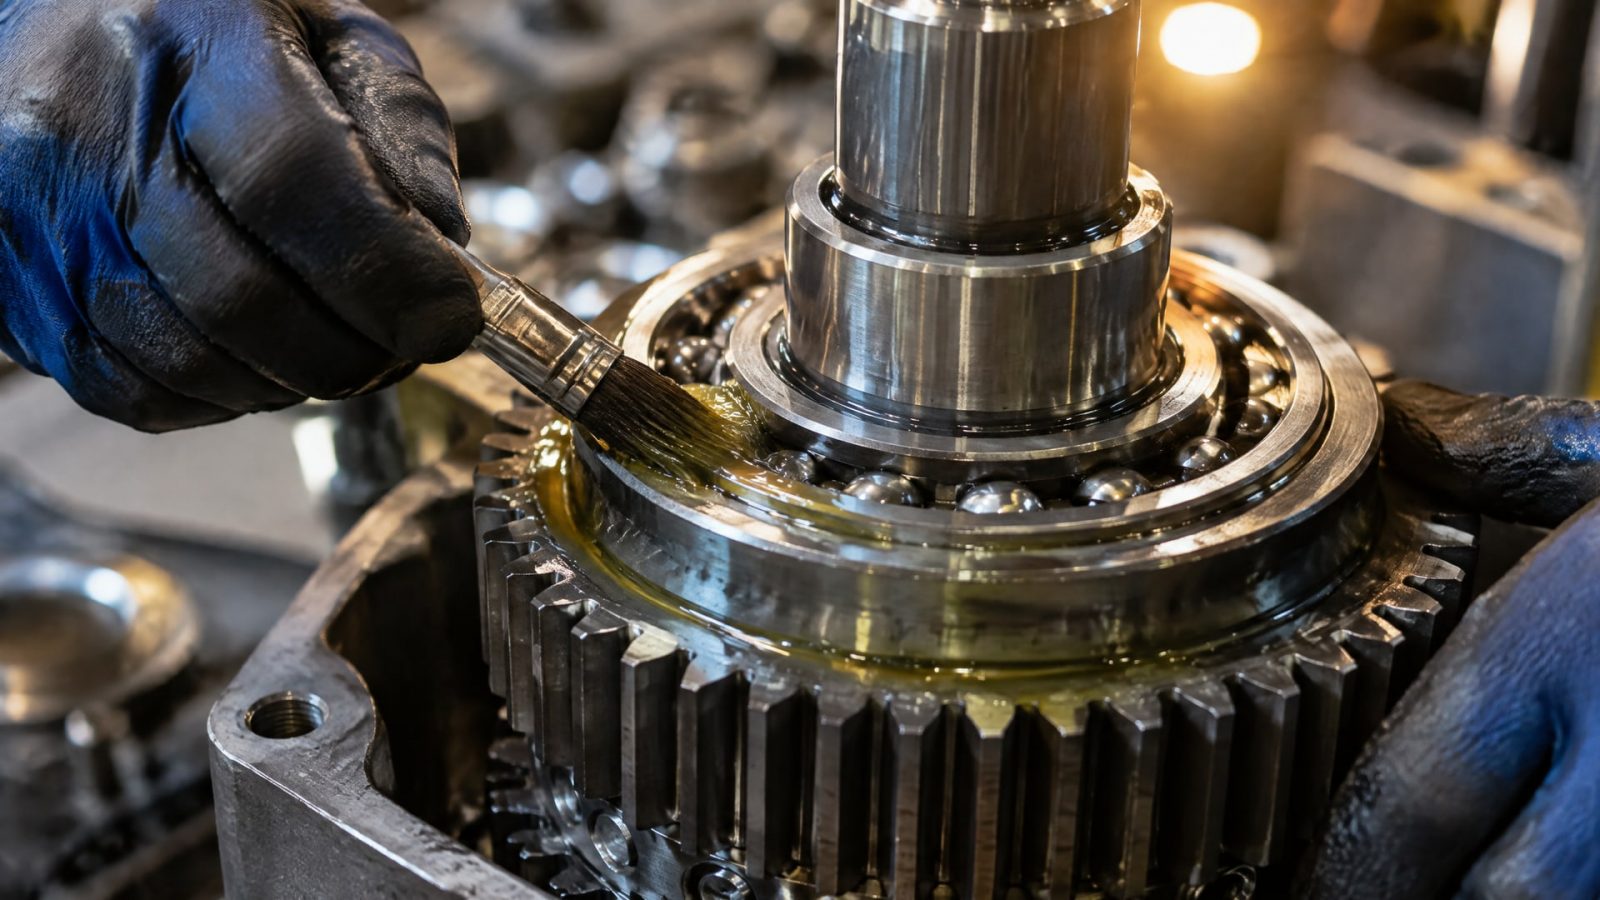
Испарение и сушка завершают формирование пленки после стекания материала. Если ограничиться погружением и центрифугированием, не выполнив предусмотренную технологией последующую стадию, стабильность слоя не будет подтверждена.
Универсального способа отверждения для всех покрытий источники не задают. Его выбирают по требованиям конкретного материала. Поэтому нельзя автоматически переносить режим одного состава на другой или считать, что любой слой должен отверждаться одинаково. Для MODENGY 1001 в задаче для кольцевых деталей указано отверждение при комнатной температуре; для других покрытий режим следует определять отдельно.
Контроль качества сухой пленки включает проверку толщины, адгезии и финиша поверхности. Для твердосмазочных покрытий также оценивают трение и износ. Визуальный осмотр помогает заметить очевидные дефекты, но не заменяет испытания: внешний вид сам по себе не показывает адгезию или поведение слоя в контакте.
Для оценки адгезии сухих смазочных пленок применяют метод ASTM D2510-22. Для проверки крепежных соединений и характеристик трения и момента рассматривают DIN EN ISO 16047, а DIN 51834-8 используют для оценки коэффициента трения и износа в осциллирующем контакте. Метод испытания выбирают под рабочую задачу, а результаты сопоставляют с требованиями к детали и покрытию.
Подбор твердосмазочного покрытия для процесса dip-spin
Подбор твердосмазочного покрытия начинается с условий работы детали.
Нужно определить, какие поверхности участвуют в трении, какие нагрузки испытывает узел и какие требования предъявляются к износу и размерам. Для серийной обработки к этим условиям добавляют геометрию изделия и возможности оборудования: доступность отверстий, уступов, резьбы и внутренних зон для нанесения и контроля.
Затем учитывают технологические свойства состава. Вязкость и реология влияют на то, как пленка формируется при погружении и меняется при вращении. На результат также воздействуют концентрация, температура и влажность среды. Если твердосмазочный компонент распределен неравномерно, качественный слой трудно получить одним лишь выбором режима; важна подготовка состава и его однородная дисперсия.
Следующий шаг - определить критерии приемки. Для одних задач первостепенна толщина, для других - адгезия, финиш поверхности, трение или износ. На практике эти свойства рассматривают совместно, поскольку слой может выглядеть равномерным, но не отвечать требованиям к сцеплению с поверхностью или работе в контакте.
При подборе удобно последовательно ответить на вопросы:
Какие зоны детали должны получить покрытие?
Какие участки должны сохранить функциональные размеры?
Какие условия трения и нагрузки характерны для узла?
Какие параметры нанесения доступны для контроля на оборудовании?
Какими испытаниями будут подтверждать толщину, адгезию и трибологические свойства?
Такой порядок помогает связать требования к покрытию с технологией нанесения. В результате выбранный состав оценивают не отдельно, а вместе с подготовкой поверхности, режимом окунания и центрифугирования, сушкой и методами контроля.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод особенно подходит для массовой обработки небольших деталей сложной формы, в том числе с отверстиями и углублениями. Центрифугирование помогает удалить избыток покрытия с резьбы, уступов и посадок. Возможность нанесения на конкретную деталь оценивают по ее геометрии, функциональным размерам и требованиям к слою.
От чего зависит толщина покрытия при dip-spin?
На нее влияют вязкость и реология состава, время погружения, загрузка корзины, скорость и длительность вращения. Также учитывают концентрацию, температуру и влажность окружающей среды. В промышленных примерах для dip-spin приводят толщину 5-25 мкм, но фактический результат зависит от системы покрытия.
Какие способы отверждения покрытий применяют после окунания?
После нанесения покрытие сушат или отверждают согласно технологии конкретного состава. Испарение и сушка завершают формирование пленки после удаления избытка материала. Универсальный режим для всех покрытий не задан: его проверяют по документации на состав и подтверждают контролем готового слоя.
Достаточно ли визуально проверить твердосмазочное покрытие?
Нет. Внешний осмотр не подтверждает толщину, адгезию, трение и износ. Для сухих смазочных пленок адгезию можно оценивать методом ASTM D2510-22. Для других характеристик выбирают соответствующие испытания, например DIN 51834-8 для коэффициента трения и износа в осциллирующем контакте.
Заключение
Окунание с центрифугированием подходит для массового нанесения покрытий на небольшие детали сложной формы, когда важно обработать труднодоступные зоны и удалить избыток материала с резьбы, отверстий и посадок. Равномерность слоя определяется сочетанием свойств состава, загрузки, режима погружения и вращения, а качество подтверждают измерением толщины и испытаниями на адгезию, трение и износ.
Перед запуском процесса зафиксируйте требования к детали, определите контролируемые параметры корзины и состава, а затем согласуйте режим сушки и критерии приемки покрытия. Для конкретной детали следующий шаг - провести пробную обработку и проверить результат выбранными методами контроля.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему качественное масло резьбонарезного станка критично для долговечности инструмента и точности резьбы.
Подбираем масло для нарезки резьбы по стали, нержавеющим и оцинкованным трубам, учитывая материал, способ подачи и вязкость.
Узнайте, как правильно выбрать масло для нарезки резьбы с учетом материала и условий обработки, чтобы получить качественный результат.