
Пищевая смазка высокие температуры: как выбрать для оборудования пекарни и не ошибиться
Высокие температуры в пищевом производстве требуют не просто пищевой смазки, а смазки пищевой, которая одновременно выдерживает нагрев. Многие специалисты по закупкам ошибаются, думая, что обозначение NSF H1 уже гарантирует термостойкость. На деле H1 - это санитарный допуск для случайного контакта с пищей, а не характеристика жаропрочности. Температурная стойкость определяется совсем другими параметрами: вязкостью, окислительной стабильностью, типом базового масла, присадками и заявленным диапазоном работы. Эта статья разберет, как отличить пищевую смазку, которая действительно работает в печи или на сушильной цепи, от той, что пригорит и почернеет при первом же нагреве.
Статья полезна технологам, инженерам и снабженцам, которые подбирают смазку для пекарни, кондитерского производства, сушилок или другого оборудования, где смазываемые узлы попадают в зону высокого тепла и одновременно могут соприкасаться с продуктом или его упаковкой.
Что такое пищевая смазка NSF H1 и чем она отличается от обычной
NSF H1 - это не тип смазки, а санитарный допуск, установленный NSF International для смазок в пищевой промышленности.
Допуск гарантирует, что при случайном, технически неизбежном контакте смазки с продуктом или упаковкой остаток смазки не будет превышать 10 mg/kg (это 10 ppm, частей на миллион). Смазка должна быть нетоксичной, без запаха и вкуса; производство должно соответствовать стандарту ISO 21469, который регулирует весь жизненный цикл: от выбора базового масла и присадок до фасовки, хранения и применения на оборудовании.
Обычная смазка не имеет этого допуска и при контакте с продуктом запрещена даже в минимальных количествах. Это не означает, что обычная смазка хуже по качеству - просто она не прошла строгую гигиеническую сертификацию. H1 важна только в тех местах, где контакт с пищей или упаковкой возможен: направляющие упаковочных автоматов, подшипники цепей на транспортерах, конвейерные валки, узлы рядом с продуктом. В закрытых редукторах, в скрытых цапфах - H1 не требуется.
Вот в чем подвох: смазка может иметь допуск NSF H1 и одновременно работать при температурах всего до 100–120 °C. И наоборот, смазка может быть рассчитана на 200 °C и вовсе не иметь H1, потому что ее кладут в закрытый редуктор печи. Поэтому при подборе смазки для пекарни нельзя ориентироваться только на букву H1 или только на температуру - нужно проверить оба параметра вместе.
Высокие температуры в пищевом производстве: где они бывают и какие требования
Под «высокими температурами» в пищевой отрасли понимают не одно значение, а диапазон.
Для масел работа выше 100–120 °C уже считается высокотемпературной при нормальном или длительном интервале замены. Для пластичных смазок барьер выше.
Вот типичные узлы и их температуры:
Подшипники пекарских печей -160–180 °C в непрерывном режиме; некоторые уходят к 200 °C и выше в местах прямого нагрева.
Цепные передачи духовок и сушилок - до 280 °C для цепей, работающих рядом с нагревательными элементами; для цепей на конвейерах перед печью -80–120 °C.
Направляющие и ролики конвейеров -100–160 °C в зависимости от зоны цеха.
Уплотнения, гидроцилиндры, пневмоцилиндры рядом с печью или в горячем отделении -150–200 °C.
Температуру нужно измерить именно на смазываемом узле, а не снять показание с датчика печи. Подшипник может быть горячее окружающего воздуха на 30–50 °C из-за трения. Наоборот, узел в тени, даже если печь работает на 300 °C, может быть на 100 °C холоднее.
Заявленный диапазон работы смазки (например, -20 °C до +230 °C) - это гарантированная температура, при которой смазка сохраняет минимально допустимые свойства: пленкообразование, вязкость и надежность. Выше этого диапазона смазка может потечь, испариться, закоксоваться или потерять присадки. Это не значит, что она сразу перестанет работать, но ресурс ее падает резко, и интервал переноса укорачивается в разы.
Как не спутать H1 с термостойкостью: главные параметры выбора
Смазка для высокотемпературной пищевой работы должна быть оценена по нескольким независимым характеристикам.
Вот чек-лист:
Температурный диапазон
Самое главное - рабочий диапазон смазки. Например, одна смазка работает от -20 до +160 °C, вторая от -10 до +230 °C. Второй выбор очевиден, если узел требует +180 °C. Но если узел требует только +140 °C, первая смазка может быть проще и дешевле. Никогда не берут смазку, у которой верхняя граница диапазона ниже температуры узла.
Dropping point (точка каплепадения)
Это температура, при которой смазка начинает вытекать из шприца. Точка каплепадения выше 300 °F (150 °C) считается хорошей базой для высокотемпературной работы. Но сама по себе точка каплепадения не говорит о стабильности. Из нее можно грубо прикинуть допустимую работу: если dropping point находится в диапазоне 300–400 °F, то рабочая температура на 100 °F ниже; если выше 400 °F - на 150 °F ниже. Но это не закон, а ориентир, и надежнее смотреть на заявленный в техпаспорте диапазон.
Вязкость и NLGI
NLGI (National Lubricating Grease Institute) - это класс консистенции для пластичных смазок, от 00 (жидкая) до 6 (твердая). NLGI 2 - самый распространенный: он подходит для большинства подшипников и узлов с умеренной нагрузкой. NLGI 3 - гуще, держится лучше под вибрацией и наклоном, но требует более частого переноса и подойдет для высокоскоростных узлов. Для высоких температур вязкость масла внутри смазки часто выбирают на ступень выше, чтобы пленка не разрушилась. Если нормально работает вязкость ISO VG 32, то для +180 °C берут ISO VG 46 или 68.
Базовое масло: минеральное или синтетическое
Минеральные смазки работают до 160–180 °C, синтетические (на основе эстеров, ПАО, PAG) - до 230–280 °C. Синтетика дороже, но окисляется медленнее, дольше держит пленку и допускает более длинный интервал замены. Для цепей печей часто требуется синтетическое масло, потому что минеральное испаряется и закоксовывается за считаные недели при 250–280 °C.
Совместимость с OEM и предыдущей смазкой
Производитель оборудования часто указывает точную смазку или ее класс (вязкость, NLGI, базу). Если в подшипнике уже лежит смазка одного типа (например, литиевая), то переход на другую базу (например, полиурию) может привести к расслоению, вымыванию и потере пленки. Перед сменой смазки нужно проверить совместимость или вычистить узел от старой смазки.
Стойкость к окислению
В техпаспорте это иногда обозначают через ASTM D2272 (RPVOT, Rotary Pressure Vessel Oxidation Test) или ASTM D942 (Oil Oxidation Stability). Чем выше показатель (минуты), тем дольше смазка не деградирует в присутствии кислорода, воды и тепла. Для высокотемпературной работы нужен показатель не ниже 500–1000 минут.
Пищевые смазки для подшипников печей: на что смотреть
Подшипники пекарских печей работают в сложных условиях: с одной стороны, температура 160–200 °C, с другой - влажность, пар, пыль муки.
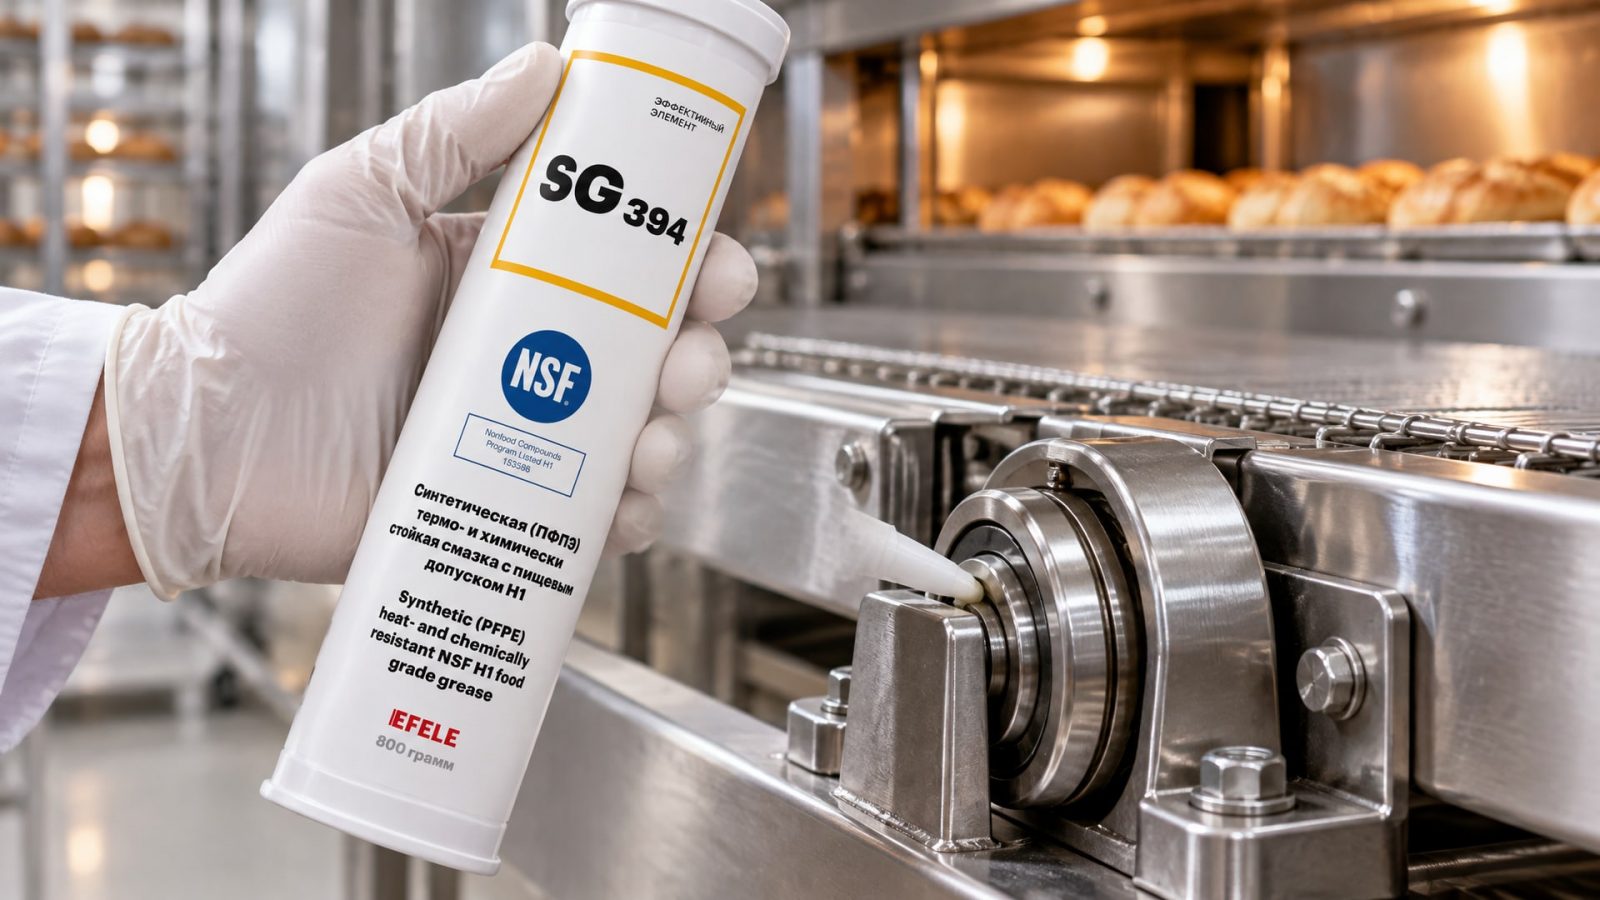
Смазка должна не только выдержать нагрев, но и защитить от ржавления и вымывания. Кроме того, подшипник часто расположен близко к продукту - требуется NSF H1.
В таких условиях нужна пластичная смазка, класса NLGI 2–3, на синтетической или высокорафинированной минеральной базе с улучшенной окислительной стабильностью. Смазка должна содержать противозадирные присадки (EP - extreme pressure additives) и антиокислители. Некоторые производители добавляют PTFE (политетрафторэтилен) - твердую смазку, которая заполняет микропоры и создает дополнительный слой защиты. Для подшипников печей запаечного и упаковочного оборудования, работающих при температурах до +260 °C, рекомендуется использовать EFELE SG-394, которая обеспечивает длительную защиту от вымывания и окисления.
Интервал повторной смазки для высокотемпературных подшипников снижается. Если обычный подшипник смазывают раз в полгода, то при 180 °C это нужно делать раз в 2–3 месяца. Если смазка попадает в пар или воду, интервал еще короче. Лучше перенести чаще, чем допустить высыхание смазки и развал пленки.
Цепные масла для печей и сушилок: когда нужно масло, а не смазка
Цепные передачи, работающие при 230–280 °C (например, цепи рядом с нагревательными элементами духовок или в ленточных сушилках), требуют иного подхода.
Пластичная смазка для них неподходяща, потому что:
Она не течет достаточно быстро, чтобы дойти до каждого звена цепи.
При высокой температуре смазка теряет консистенцию и вытекает из зазоров, оставляя звенья без защиты.
Окислы смазки прилипают к звеньям и образуют черный налет, который затрудняет движение.
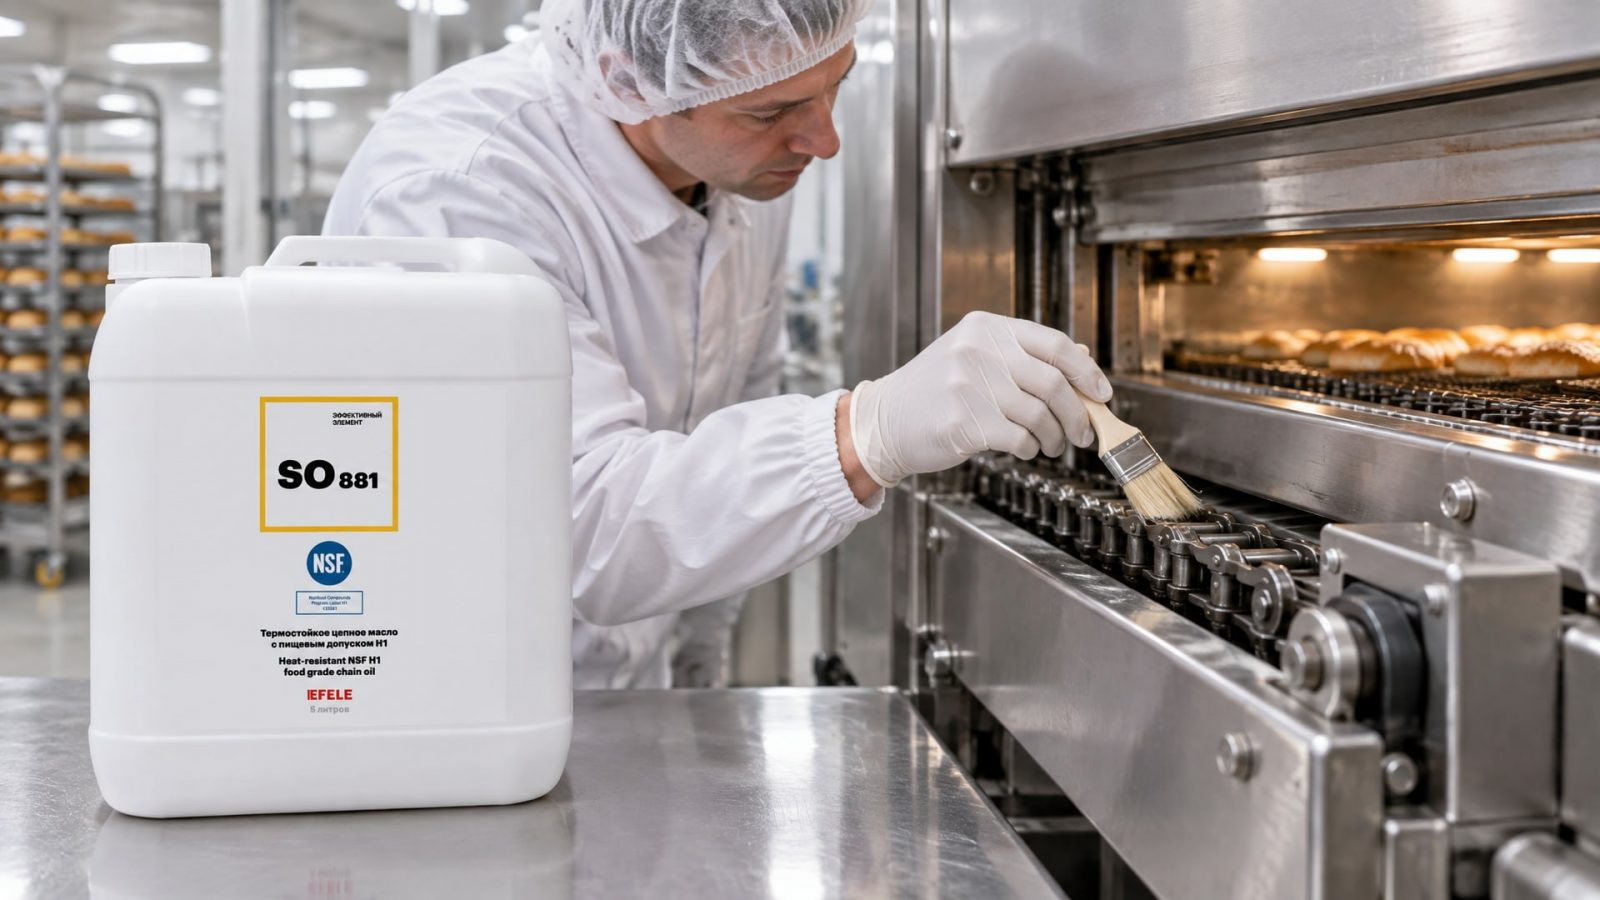
Для таких цепей используют жидкие масла - цепные, не загущенные. Они стекают по цепи, смазывают каждый шарнир, испаряются и выгорают при нагреве, не оставляя нагара. Хорошее цепное масло для печи должно иметь:
Диапазон работы минимум до 230–250 °C, в идеале до 280 °C.
NSF H1, если цепь может касаться продукта или упаковки.
Вязкость ISO VG 10–32 (жидкое, прозрачное или слегка желтоватое).
Высокую окислительную стабильность (минимум 1000 RPVOT).
Отсутствие хлора и серы, которые могут вступить в реакцию с металлом при нагреве.
Для цепных передач, работающих при высоких температурах до +230 °C, подойдет термостойкое цепное масло EFELE SO-881, которое имеет NSF H1 и обеспечивает долгий ресурс без образования коксов. Интервал замены цепного масла в печи обычно 1–2 месяца; перенос проводят по наблюдению: если масло потемнело или появился нагар, нужна замена.
Выбор между минеральной и синтетической базой: где экономить, где нет
Минеральные смазки дешевле синтетических на 30–50 % в среднем.
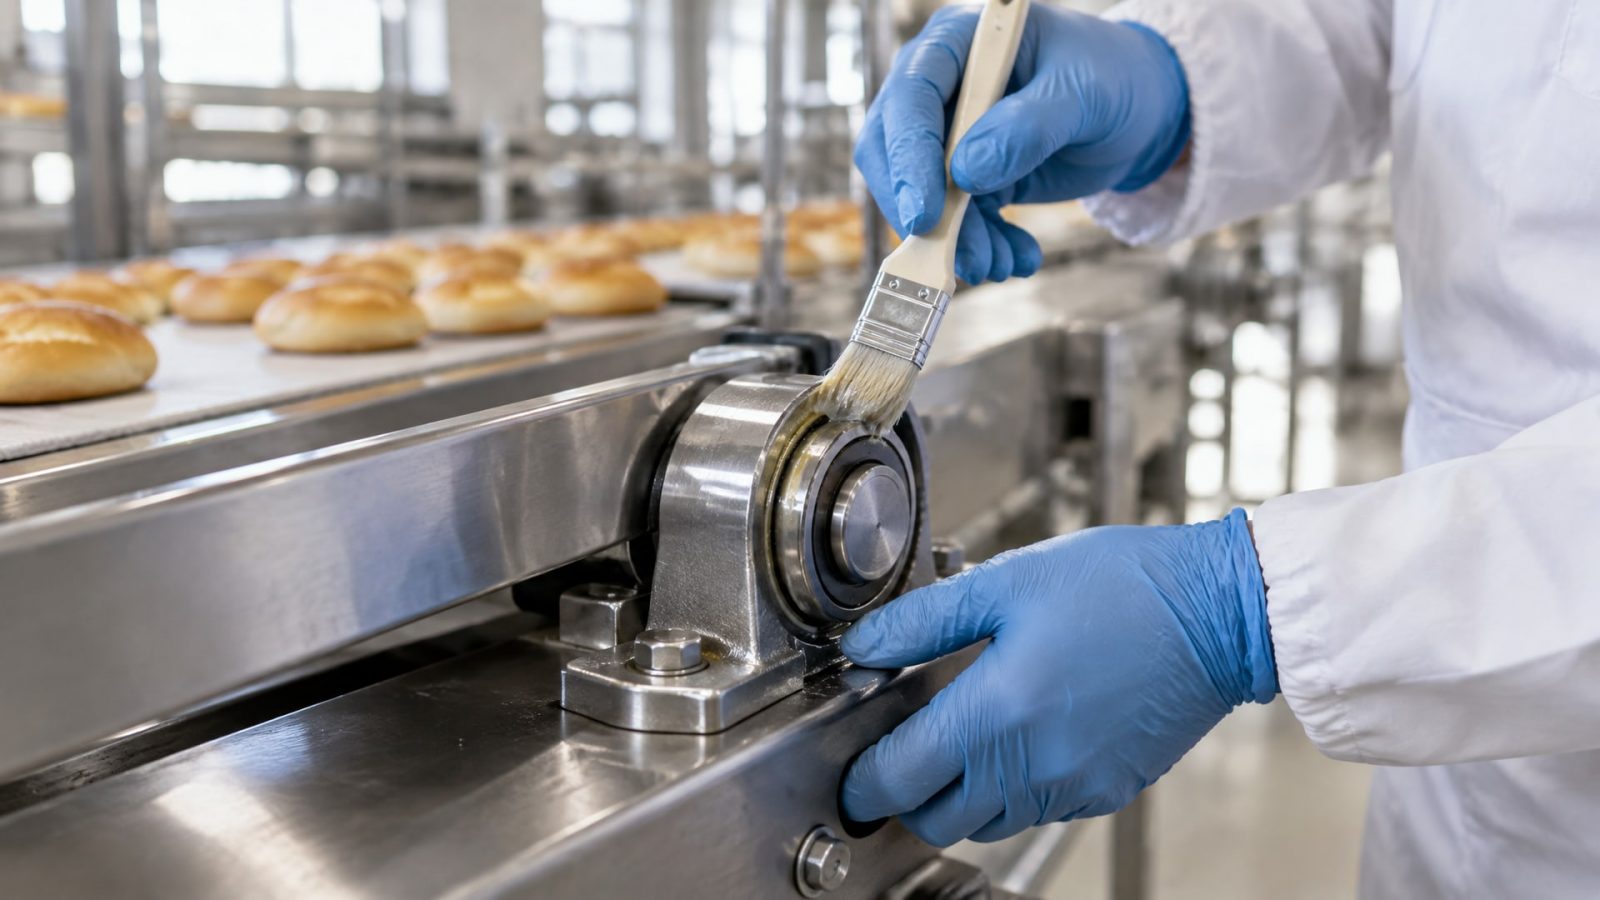
Они работают при температурах до 160–180 °C и хорошо подходят для закрытых подшипников, направляющих и гидроцилиндров в зонах, где температура умеренная. Минеральная база уже известна производителям оборудования в России, поэтому совместимость проблем обычно не вызывает.
Синтетические смазки на базе эстеров, ПАО или полиурии работают до 230–280 °C, не окисляются годами, держат пленку при экстремальных нагрузках. Синтетика нужна в печах, в сушилках, в узлах, где минеральная смазка пргоревает за несколько недель. Кроме того, синтетические смазки лучше работают в агрессивных средах (кислоты, щелочи, водяной пар).
Перейти с минеральной на синтетическую нужно, если подшипники начали греться, если смазка часто загрязняется, если расход смазки неоправданно высок, или если температура узла стабильно выше 180 °C. Часто этот переход экономит на интервалах замены и на ремонте подшипников, так что дополнительная стоимость синтетики окупается за год-два.
Типичные ошибки при выборе пищевой смазки для высоких температур
Ошибка 1: покупка смазки только потому, что она «пищевая H1»
Закупщик видит на упаковке логотип NSF H1 и считает, что смазка универсальна. На деле, если смазка работает до 120 °C, а подшипник печи нагревается до 180 °C, смазка расплавится, потечет и подшипник заклинит. Всегда проверяйте верхний предел температурного диапазона перед покупкой.
Ошибка 2: путаница между NLGI и вязкостью
NLGI - это мера консистенции (густоты), а не вязкость масла внутри смазки. NLGI 3 гуще NLGI 2, но это не означает, что масло внутри гуще. Для высоких температур может потребоваться NLGI 2 на базе вязкого масла ISO VG 68, или наоборот, NLGI 3 на базе легкого масла ISO VG 32. Всегда смотрите на вязкость базового масла.
Ошибка 3: применение пластичной смазки для цепей печей
Цепь при 250–280 °C не смажешь густой смазкой. Нужна текучесть. Цепные масла специально для этого разработаны. Если использовать густую смазку, она оставит налет, шум от цепи возрастет, и она заклинит.
Ошибка 4: игнорирование совместимости с уже примененной смазкой
Если в подшипнике лежит смазка на литиевом мыле, а вы купили полиуретановую, они могут расслоиться. Старую смазку надо вычистить, иначе есть риск потери пленки. Если не уверены, посоветуйтесь с техподдержкой производителя смазки.
Ошибка 5: надежда на dropping point как на полную характеристику
Dropping point 200 °C - хороший знак, но не гарантия. Смазка может потечь при 180 °C, если ее вязкость упала. Dropping point - это ориентир, а не окончательный вердикт. Смотрите на полный технический паспорт.
Ошибка 6: выбор смазки по цене без проверки спецификации OEM
Самая дешевая смазка может потребовать замены каждый месяц, а дорогая - два раза в год. Считайте стоимость владения, а не покупку. Кроме того, некоторые производители печей требуют конкретный класс вязкости или тип базы, иначе гарантия не действует.
Часто задаваемые вопросы
Можно ли использовать обычную смазку вместо H1, если изолировать узел от продукта?
Технически можно, если вы уверены, что контакт исключен полностью. На практике, изоляция часто неполна: брызги, пар, щели в кожухах. Если требование по контакту есть в регламенте или нормативе цеха, используйте H1. Цена разницы между H1 и обычной смазкой часто меньше, чем риск штрафов или отзыва продукции.
Как часто менять смазку подшипника при температуре 180 °C?
Зависит от условий. В чистом сухом помещении - раз в 3 месяца. При влажности, пыли, попаданиях воды - раз в месяц или чаще по наблюдению. Лучше открыть подшипник и посмотреть: если смазка потемнела, высохла или содержит грязь, пора менять. Рекомендуемые интервалы из техпаспорта часто даны для температур 20–60 °C, поэтому при +180 °C интервалы сокращаются в 2–4 раза.
Почему цепь печи загрязняется и требует частой чистки?
Если используете пластичную смазку на масле невысокой окислительной стабильности, она окисляется и коксуется при 250 °C. Это дает черный налет. Решение: перейти на синтетическое цепное масло с высокой RPVOT (минимум 1000), которое не оставляет нагара.
Какая разница между «высокотемпературной смазкой» и «пищевой высокотемпературной смазкой»?
Первая просто работает в жаре. Вторая работает в жаре И имеет NSF H1 (безопасность при случайном контакте с пищей). Вторая дороже и требует тщательный контроль на каждом этапе производства. Выбирайте вторую, если узел находится в зоне пищевой обработки.
Можно ли смешивать две разные смазки разных производителей в одном подшипнике?
Не рекомендуется. Разные присадки могут вступить в реакцию и образовать отложения. Кроме того, неизвестно, как две базы будут взаимодействовать при нагреве. Вычистите подшипник полностью перед переходом на новую смазку или на новый производителя.
Заключение
Выбор пищевой смазки для высокотемпературной работы - это не просто покупка дешевого продукта с логотипом H1 на упаковке. Нужно проверить температурный диапазон, вязкость, класс NLGI, тип базы, совместимость с оборудованием и с уже примененной смазкой. H1 гарантирует только гигиеническую безопасность при случайном контакте с пищей, но не жаропрочность. Для подшипников печей с температурой 160–200 °C подходят синтетические пластичные смазки класса NLGI 2–3 с высокой окислительной стабильностью. Для цепей при 230–280 °C требуются жидкие цепные масла, а не смазки.
Следующий шаг: найдите в техпаспорте оборудования точные требования (температура, вязкость, базовое масло), измерьте реальную температуру узла, проверьте совместимость с уже примененной смазкой, выберите смазку по критериям выше, установите интервал замены и мониторьте состояние смазки раз в месяц. Правильно подобранная смазка прослужит долго и сэкономит на ремонтах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов быстро и безопасно, используя проверенные методы и инструменты.
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и проблем с надзорными органами.
Цепное масло пищевое: как выбрать смазку с допуском NSF H1 для конвейерных цепей, чтобы снизить износ и обеспечить безопасность продукта.