
Почему покрытие алюминиевого сплава с PTFE не всегда подходит для промышленного механизма
Низкое трение само по себе не делает покрытие подходящим для промышленного узла. Для детали важна вся система: алюминиевая основа, подготовка поверхности, анодный слой, способ нанесения PTFE и контроль результата. Поэтому привычное бытовое антипригарное покрытие нельзя считать готовым решением для механизма только потому, что оно тоже содержит политетрафторэтилен.
В статье разберем, чем промышленные покрытия алюминиевых сплавов отличаются по назначению и проверке, когда применяют сочетание твердого анодирования и PTFE и что учитывать при восстановлении поврежденного слоя. Материал будет полезен инженерам, техническим специалистам и закупщикам, которым нужно сформулировать требования к покрытию и оценить, подходит ли оно для конкретного узла.
Чем промышленное покрытие алюминиевого сплава отличается от бытового
Слово «тефлон» часто используют как общее обозначение скользкой поверхности, но для промышленной детали этого недостаточно.
По одному названию нельзя определить, как покрытие связано с металлом, как оно будет сопротивляться износу и каким методом проверят его толщину. Бытовое антипригарное покрытие и промышленная система на алюминии отличаются прежде всего основой, технологией нанесения и требованиями к контролю.
В промышленности PTFE нередко используют вместе с твердым анодированием. Анодный слой формирует износостойкую основу и помогает закрепить покрытие, а PTFE обеспечивает низкое трение. Это важно для механизмов, где поверхность детали скользит относительно другой поверхности: одного свойства «неприлипание» здесь недостаточно. Нужно понимать, какую нагрузку несет слой и какая часть системы отвечает за износостойкость.
В одном промышленном обзоре для PTFE-анодированного покрытия приведен коэффициент трения 0,05-0,15. Для стандартного твердого анодирования без PTFE указан диапазон 0,3-0,5. Эти значения показывают разницу в трении между описанными системами, но не гарантируют такой же результат на любой детали: на него влияют материал, подготовка и условия контакта.
Для сравнения трения и износа применяют испытание по ASTM G99. Оно дает более предметную основу для оценки, чем субъективная проверка «скользит или не скользит». Поэтому, выбирая тефлон для промышленных деталей, нужно запрашивать сведения о составе покрытия, подложке, технологии нанесения и методе испытания, а не ориентироваться только на бытовое название или визуальную гладкость поверхности.
Как устроены защитные покрытия алюминиевых сплавов
Одна из промышленных схем для алюминия - твердое анодирование с PTFE-импрегнацией или соосаждением.
В этой системе функции распределены между слоями: анодирование создает твердую основу, а PTFE снижает трение. Такое сочетание применяют, когда детали нужны одновременно скольжение и износостойкая поверхность, а не только антипригарный эффект.
Для обработки алюминиевых сплавов с PTFE указана спецификация AMS 2482. Она относится к твердому анодному покрытию алюминиевых сплавов с PTFE-импрегнацией. Это конкретный ориентир для обсуждения требований к такой системе, но его нельзя автоматически переносить на любой вид обработки алюминия или считать универсальным стандартом для всех покрытий алюминиевых сплавов.
Состав сплава тоже имеет значение. В описании требований AMS 2482 приведены ограничения для материалов с высоким содержанием меди и кремния: менее 5% Cu или 8% Si, либо суммарно до 8%. Поэтому перед заказом обработки важно сверить марку сплава и его состав с требованиями к процессу. Само обозначение «алюминиевый сплав» не подтверждает, что деталь подходит для выбранной технологии.
При подготовке технического задания полезно разделить требования на несколько частей:
материал детали и допустимые для него процессы;
тип покрытия: твердое анодирование, PTFE-импрегнация или другая система;
требования к трению и износу;
допустимые изменения размеров;
методы контроля покрытия и критерии приемки.
Такой перечень помогает обсуждать защитные покрытия алюминиевых сплавов предметно. Если в документации указано только «покрытие алюминиевого сплава» или «антипригарный слой», подрядчику неясно, какие свойства и методы контроля считать обязательными.
Почему подготовка поверхности влияет на ресурс покрытия
Промышленное покрытие начинается не с нанесения PTFE, а с подготовки детали.
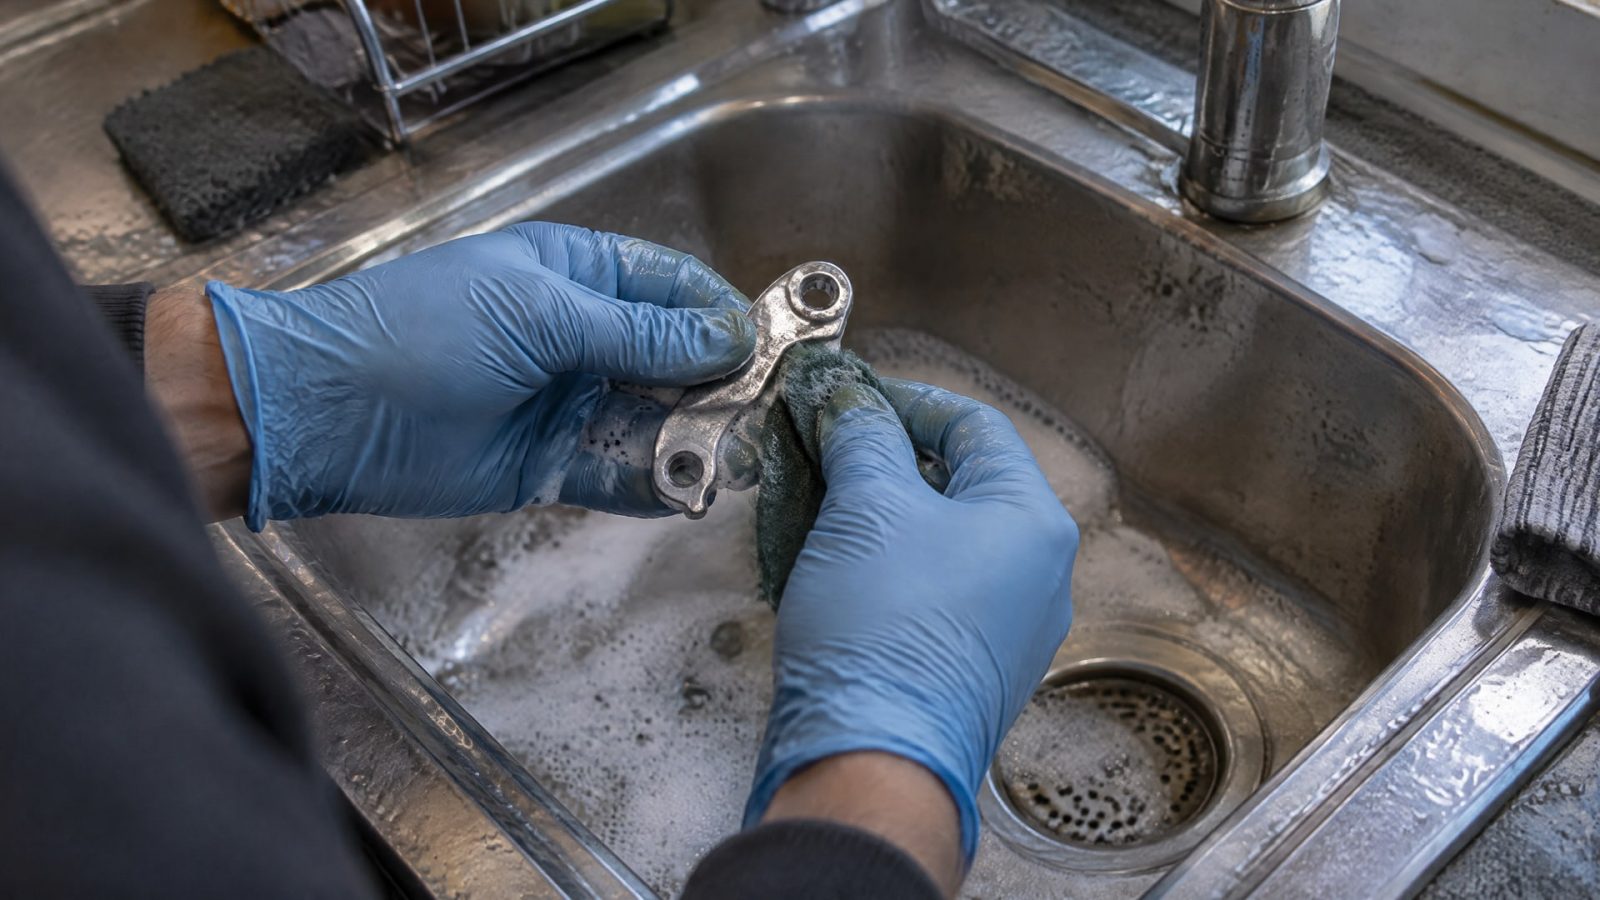
Для алюминия важны обезжиривание, промывка и сушка, абразивная обработка для создания якорного профиля, маскирование критических зон и финальный контроль чистоты. Если поверхность загрязнена или профиль подготовлен неправильно, слой может удерживаться хуже и быстрее разрушаться при работе.
Есть и временной фактор: оксидная пленка алюминия быстро восстанавливается. Поэтому интервал между подготовкой поверхности и нанесением покрытия имеет значение для адгезии. Подготовленная деталь не должна надолго оставаться без дальнейшей обработки, если это нарушает установленный технологический процесс.
Предварительное анодирование рассматривают как надежную основу для сцепления и ресурса PTFE-покрытия. Прямое нанесение на голый алюминий описывается как менее предсказуемое. Это не означает, что любой узел требует одной и той же схемы: ее выбирают с учетом сплава, функции детали и требований к рабочей поверхности.
При проектировании важно учитывать и толщину покрытия. Она изменяет размер детали, поэтому ее нужно закладывать в допуски до обработки, а не проверять только после сборки узла. Для тонких покрытий толщину рекомендуется контролировать вихретоковым методом по ASTM B244: микрометр дает лишь косвенную оценку и не заменяет подходящий метод измерения.
Температурный режим также задают для конкретной системы. В технических обзорах для некоторых PTFE-пленок приведен диапазон отверждения или спекания 700-800 °F, что соответствует 371-427 °C. Переносить эти значения на любое покрытие нельзя: технологический режим должен соответствовать выбранному материалу и процессу.
Восстановление тефлонового покрытия и ремонт анодированного слоя
При повреждении покрытия сначала нужно определить, какой именно слой пострадал.
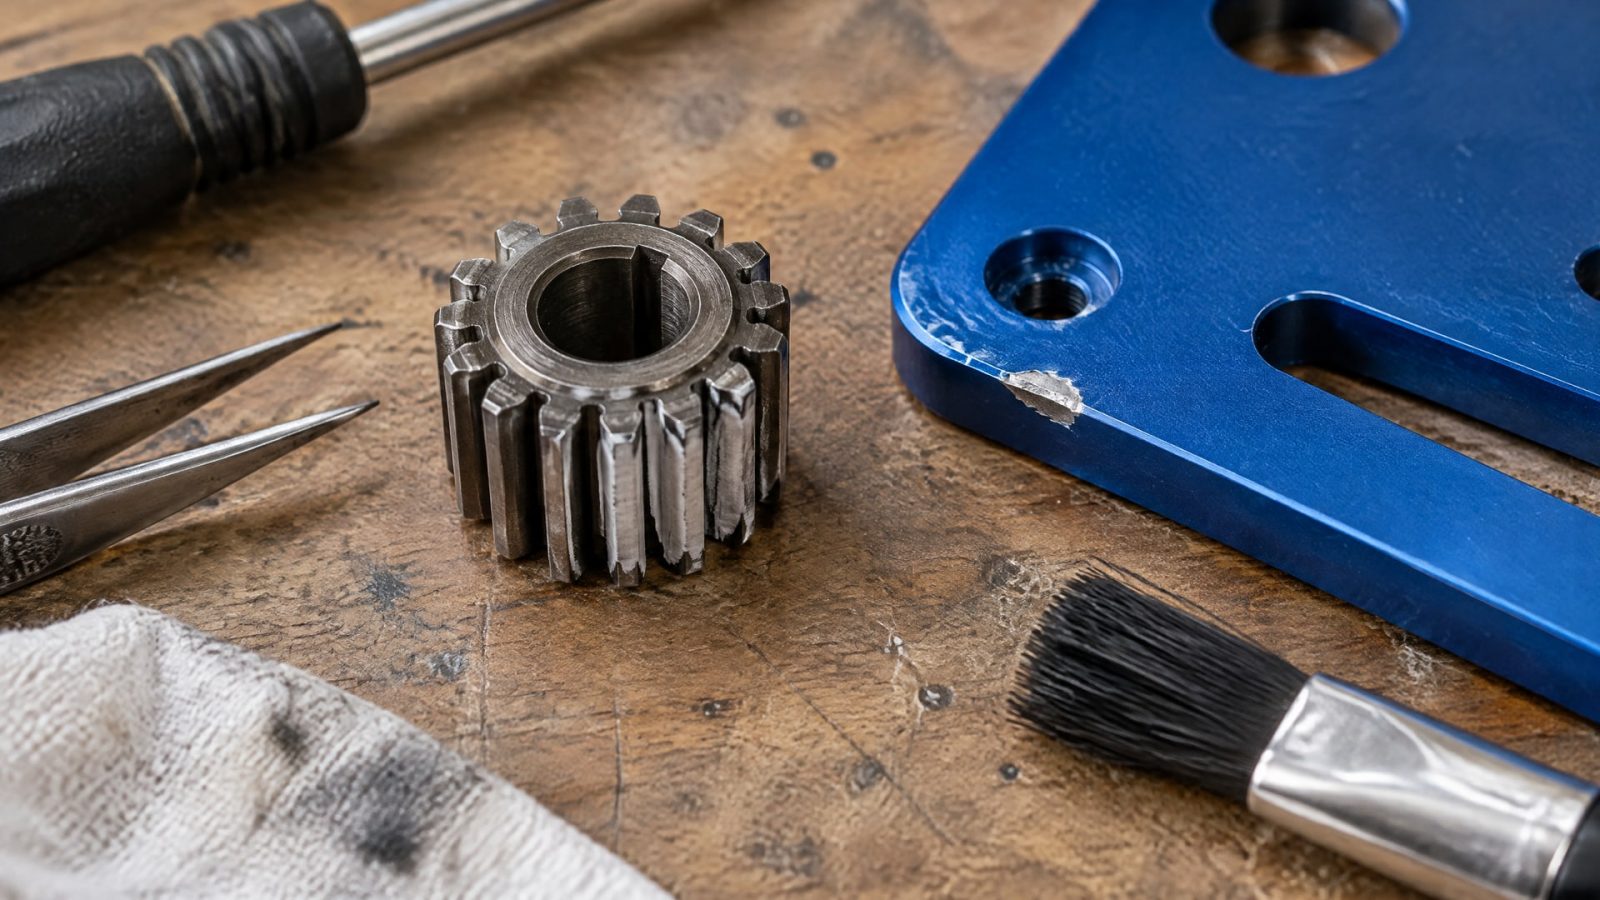
Поверхностный износ PTFE и разрушение твердого анодного слоя - разные ситуации. Локальная функциональная доработка иногда может восстановить скольжение, но она не возвращает поврежденному анодному слою исходную структуру.
Если разрушена анодная основа, локальный ремонт обычно не решает задачу полностью. Для восстановления слоя указывают снятие покрытия и повторную обработку детали. Это важно учитывать до принятия решения о ремонте: нанесение нового скользящего материала поверх поврежденной основы не равнозначно восстановлению всей системы.
Перед выбором способа восстановления осмотрите рабочую поверхность и выясните, затронут ли только PTFE или также анодный слой. Затем сопоставьте состояние детали с ее требованиями к размерам и функции. Если покрытие изменило геометрию или повреждение находится на рабочей зоне, нужно оценить возможность повторной обработки и последующего контроля.
Практический порядок действий:
определить материал детали и тип исходного покрытия;
установить, поврежден ли PTFE-слой, анодная основа или оба слоя;
проверить требования к размерам и допустимым изменениям геометрии;
согласовать способ восстановления и критерии приемки;
после обработки проверить толщину подходящим методом и, если это предусмотрено требованиями узла, оценить трение и износ.
Такой подход помогает не путать восстановление скольжения с ремонтом анодированного слоя. Если требуется именно восстановление твердой основы, решение о локальной обработке нужно принимать осторожно: по имеющимся рекомендациям поврежденный твердый анодный слой обычно перерабатывают заново.
Как выбрать покрытие алюминиевых сплавов и проверить результат
Начните с функции детали.
Если задача состоит в снижении трения скольжения, оцените характер контакта и требования к износу. Для узла, где важна только низкая склонность к заеданию, требования будут отличаться от тех, где поверхность испытывает выраженное истирание или должна сохранять точные размеры. Одного значения коэффициента трения недостаточно, чтобы подтвердить пригодность покрытия для любого режима.
Затем проверьте марку и состав алюминиевого сплава. Для PTFE-анодирования есть ограничения по содержанию меди и кремния: в описании AMS 2482 указаны значения менее 5% Cu или 8% Si, либо суммарно до 8%. Если состав неизвестен, сначала уточните его, а затем выбирайте технологию. Это особенно важно, когда в спецификации фигурируют защитные покрытия алюминиевых сплавов без указания конкретного процесса.
В техническом задании зафиксируйте не только название покрытия, но и ожидаемые свойства, толщину, допустимое изменение размеров, зоны маскирования и методы контроля. Для анодных покрытий толщину можно проверять вихретоковым методом по ASTM B244. Для сравнения коэффициента трения и износа применяют ASTM G99. Эти методы отвечают на разные вопросы, поэтому один не заменяет другой.
Если закупщик видит формулировку «покрытия алюминиевых сплавов ГОСТ», стоит уточнить номер стандарта и область его применения. Без конкретного документа и требований такая формулировка не объясняет, какой процесс нужен детали. Для PTFE-импрегнированного твердого анодирования в промышленной документации фигурирует AMS 2482, но применимость спецификации необходимо сверять с материалом и задачей.
| Что уточнить | Зачем это нужно |
|---|---|
| Марку и состав сплава | Чтобы проверить совместимость материала с процессом |
| Тип покрытия и его слои | Чтобы отличить PTFE-слой от анодной основы |
| Допуски на размеры | Чтобы учесть толщину при проектировании и сборке |
| Метод контроля толщины | Чтобы не полагаться только на косвенное измерение микрометром |
| Требования к трению и износу | Чтобы согласовать испытания и критерии приемки |
Часто задаваемые вопросы
Подходит ли покрытие с PTFE для любого алюминиевого сплава?
Нет. Для PTFE-анодирования учитывают состав алюминиевого сплава. В описании AMS 2482 указаны ограничения для материалов с высоким содержанием меди и кремния: менее 5% Cu или 8% Si, либо суммарно до 8%. Перед выбором технологии нужно сверить марку и состав материала с требованиями к обработке.
Можно ли локально восстановить твердое анодированное покрытие?
Локальная обработка иногда помогает вернуть скольжение, но не восстанавливает структуру поврежденного твердого анодного слоя. Для такого слоя обычно требуется снять покрытие и выполнить обработку заново. Поэтому сначала нужно установить, поврежден только PTFE или также анодная основа.
Как проверить толщину PTFE-анодированного покрытия?
Для алюминиевых сплавов с PTFE-покрытием рекомендуют вихретоковый контроль по ASTM B244. Микрометр дает косвенную оценку и не заменяет метод, предназначенный для измерения тонких покрытий. Требования к толщине и способу контроля следует согласовать до начала обработки детали.
Чем подтверждают снижение трения скольжения?
Для оценки трения и износа применяют испытание по ASTM G99 методом pin-on-disk. В одном промышленном обзоре для PTFE-анодированного покрытия приведен коэффициент трения 0,05-0,15, а для твердого анодирования без PTFE - 0,3-0,5. Эти ориентиры не заменяют испытаний для конкретной системы.
Заключение
Покрытие алюминиевого сплава с PTFE выбирают не по сходству с бытовой антипригарной поверхностью, а по сочетанию основы, технологии нанесения, трения, износа и требований к размерам. Для промышленной детали часто рассматривают твердое анодирование с PTFE, учитывают состав сплава и заранее задают методы контроля по ASTM B244 и ASTM G99.
Следующий шаг - зафиксировать в техническом задании марку и состав алюминиевого сплава, требуемую систему покрытия, допуски и критерии приемки. Если деталь уже повреждена, сначала установите, затронут ли только PTFE или твердый анодный слой: от этого зависит, достаточно ли функционального восстановления скольжения или потребуется повторная обработка всей поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему подшипники на пищевом производстве быстро изнашиваются и как правильно выбрать смазку с допуском H1.
Узнайте, как вязкость смазки подшипников влияет на износ и ресурс, и как правильно подобрать смазочный материал для вашего оборудования.
Смазка с дисульфидом молибдена: как выбрать для пар трения металл-пластик и металл-резина, учитывая совместимость материалов и условия эксплуатации.