
Подготовка поверхности фосфатированием: совместимость с покрытиями MODENGY
Фосфатирование может служить подосновой для антифрикционного покрытия, но совместимость нельзя считать автоматической. Она зависит от качества очистки, равномерности и структуры фосфатного слоя, а также от требований к конкретной системе покрытий. Для надежного результата важно оценивать всю последовательность подготовки и нанесения, а не только сам факт фосфатирования.
Статья полезна инженерам, технологам и снабженцам, которые выбирают подготовку металлических деталей перед нанесением защитного слоя. Разберем, как устроен процесс, когда нужна механическая очистка, что учитывать при обработке внутренних диаметров и как проверять сочетание фосфатирования с антифрикционными покрытиями MODENGY.
Что дает подготовка поверхности фосфатированием
Фосфатирование относится к конверсионным методам подготовки: на металле формируется кристаллический фосфатный слой.
Его используют как подоснову под последующее покрытие, в том числе под краску, порошковый слой, масло или воск. Поэтому фосфатирование и финишная защита выполняют разные функции: первое подготавливает поверхность, второе создает рабочий защитный слой.
Для стали, черных металлов и цинковых поверхностей фосфатирование рассматривают как типовой этап перед нанесением покрытий. Однако результат определяется не одним составом ванны. На него влияют состояние металла, удаление технологических загрязнений, активация поверхности и промывка. Если на детали остаются масла или смазки, они мешают активации и формированию однородного слоя.
Фосфатирование совместимо с последующим покрытием не просто потому, что оба материала наносят на одну деталь. Нужно, чтобы подготовленный слой подходил для выбранной технологии нанесения и эксплуатации. Если покрытие предъявляет повышенные требования к сцеплению, одного наличия фосфатного слоя недостаточно: оценивают его структуру, чистоту поверхности и состояние после промывки и сушки.
Важно также учитывать материал основы. Фосфатирование широко применяют для углеродистых сталей, литого железа и некоторых других металлов. Для нержавеющих сталей требуется более тщательная предварительная подготовка, поэтому переносить на них технологический режим, разработанный для другой основы, без проверки не следует.
Перед выбором процесса полезно разделить задачу на два вопроса: какой слой должен обеспечить фосфатирование и какую функцию выполняет финишное покрытие. Такой подход помогает не ожидать от конверсионной обработки свойств, которые должны обеспечиваться последующим материалом, и заранее определить, какие параметры проверять на готовой детали.
Этапы подготовки перед фосфатированием
Надежное фосфатирование начинается с удаления загрязнений.
Остатки масел, смазок, технологических составов и окалины мешают активации поверхности и могут приводить к неоднородному слою. Механическая очистка тоже применяется, но в обзорах она упоминается реже, чем химическая очистка и обезжиривание. Выбор зависит от состояния детали и требований к ее поверхности после обработки.
Для стальных деталей типовая последовательность включает обезжиривание, промывку, травление или удаление окалины, повторную промывку, фосфатирование, заключительную промывку и сушку. Конкретные операции и их режимы выбирают с учетом материала, загрязнений и следующего покрытия. Пропуск этапа очистки или промывки может повлиять на формирование слоя и его пригодность в качестве подосновы.
Что проверить перед нанесением покрытия
Удалены ли масла, смазки, ржавчина, окалина и технологические загрязнения.
Равномерно ли очищена поверхность, включая отверстия и труднодоступные зоны.
Выполнены ли промывка и сушка после предусмотренных технологией операций.
Соответствует ли полученный фосфатный слой требованиям последующего покрытия.
Не изменяет ли дополнительная подготовка требуемую шероховатость детали.
Для активационных ванн в одном из материалов приведен ориентир pH 8.5–9.5 и минимальная концентрация Ti 10 ppm при формировании мелкокристаллического слоя. Это ориентиры из конкретного материала, а не универсальный режим для любой линии фосфатирования. Технологические параметры необходимо сверять со спецификацией процесса и требованиями к детали.
Контроль не стоит ограничивать визуальной оценкой готовой поверхности. Для инженера важны стабильность повторяемого результата и соответствие слоя задаче. Если деталь будет покрываться антифрикционным составом, согласуйте подготовку с технологией нанесения этого покрытия до запуска серии: так проще выявить несовместимость процесса, а не искать ее после сборки или эксплуатации.
Адгезия покрытия к фосфатированному слою
Адгезия покрытия к фосфатированному металлу зависит от состояния обеих поверхностей контакта.
Для последующего органического покрытия важна тонкая и равномерная фосфатная структура. Крупные кристаллы могут формировать пустоты, из-за чего сцепление и коррозионная стойкость ухудшаются. Поэтому цель подготовки - не получить максимально грубый слой, а обеспечить структуру, подходящую для выбранного покрытия.
В одном из исследований по отслаиваемым покрытиям приведен ориентир оптимальной прочности адгезии 50–100 N/m. Это значение относится к конкретному материалу и методу оценки, а не служит универсальным нормативом для всех покрытий MODENGY или всех типов деталей. При сравнении результатов важно учитывать метод испытания и условия подготовки образцов.
Исследование полиуретановых покрытий показало, что предварительная обработка фосфорной кислотой улучшала результат относительно некоторых других вариантов предподготовки. При этом уретановый праймер давал более выраженное улучшение, чем одно фосфатирование. Практический вывод состоит не в том, что праймер обязателен для любой системы, а в том, что одна операция подготовки не гарантирует максимальную адгезию.
Проверка нужна и при изменении технологии. Новый режим очистки, другая структура фосфатного слоя или изменение последующего покрытия могут повлиять на результат. Для квалификации процесса сравнивают образцы, подготовленные по предполагаемой схеме, и оценивают сцепление и состояние покрытия после предусмотренных испытаний. Если для детали заданы требования к остаточной шероховатости, их учитывают на всех этапах механической обработки.
Таким образом, выражение «адгезия покрытия при фосфатировании» описывает не отдельное свойство химической ванны, а результат всей цепочки: очистка, активация, формирование слоя, промывка, сушка и нанесение финишного материала. При отсутствии данных испытаний не следует считать комбинацию совместимой только по названию процессов.
Фосфатирование или пескоструйная обработка
Фосфатирование и пескоструйная обработка не всегда являются альтернативами.
Абразивная обработка удаляет ржавчину и плотную окалину, а фосфатирование формирует химически активную подоснову под последующий слой. В некоторых технологических схемах методы применяют последовательно: сначала очищают металл, затем проводят фосфатирование.
Для тяжелого фосфатирования стандарт MIL-DTL-16232H указывает на применение абразивной обработки перед процессом, если чертежом или контрактом не установлено иное. В документе перечислены варианты абразивов, включая песок, стальную дробь, оксид алюминия, стеклянные и пластиковые гранулы. Если задана остаточная шероховатость RMS, ее требуется учитывать при выборе режима подготовки.
Выбор между методами зависит от исходного состояния детали и задачи. Если есть ржавчина или плотная окалина, может понадобиться механическая очистка до фосфатирования. Если поверхность уже очищена и процесс предусматривает конверсионный слой, абразивная обработка не заменяет этот этап. И наоборот, само фосфатирование не следует считать гарантированной заменой удаления стойких загрязнений и окалины.
При подборе процесса учитывают геометрию изделия и требования к поверхности после обработки. Слишком интенсивная механическая подготовка может изменить шероховатость, а неподходящий режим фосфатирования - сформировать структуру, которая не даст требуемого сцепления с финишным покрытием. Поэтому последовательность операций задают не по принципу «чем больше обработок, тем лучше», а по состоянию металла, чертежу и требованиям покрытия.
Защита внутренних диаметров металла
Внутренние диаметры и труднодоступные зоны требуют отдельного внимания: загрязнения в них сложнее обнаружить и удалить, а качество фосфатирования зависит от равномерности очистки, активации и промывки.
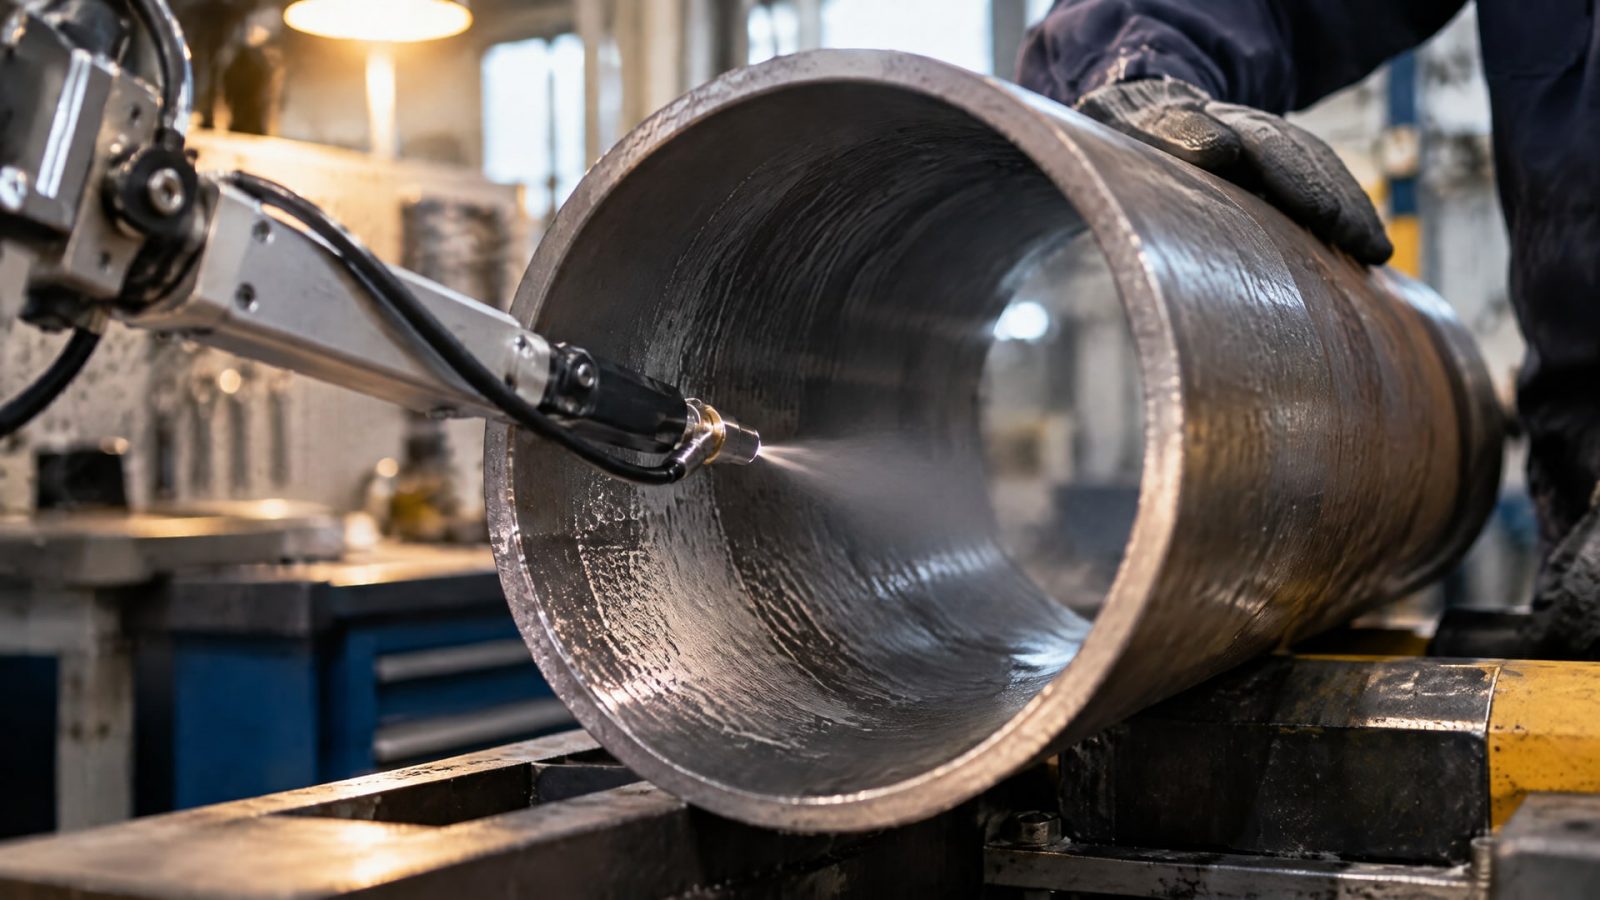
Если жидкость плохо контактирует с участком или недостаточно удаляются остатки технологических составов, сформированный слой может отличаться от покрытия на открытой поверхности.
До запуска процесса проверьте, как технологическая схема обеспечивает доступ растворов и промывочной воды к внутренней поверхности. Важно оценить не только подачу состава, но и возможность удаления остатков после обработки. При наличии ржавчины или окалины также нужно установить, достигает ли выбранный способ механической очистки внутренних участков. Для сложной геометрии проверка на образце или пробной детали помогает выявить ограничения процесса до серийного выпуска.
Универсального решения для всех отверстий нет: результат зависит от геометрии, исходной чистоты металла и применяемой технологии. Поэтому в техническом задании полезно отдельно зафиксировать требования к внутренним поверхностям, а при приемке оценивать их по согласованным критериям. Одна лишь чистота наружной поверхности не подтверждает, что внутренний диаметр подготовлен так же качественно.
Для покрытия MODENGY способ подготовки внутренних участков согласуют с процессом его нанесения. Если покрытие должно работать внутри отверстия, проверяют возможность равномерно подготовить и покрыть эту зону. Не следует переносить на нее выводы, полученные только на плоском образце: геометрия влияет и на очистку, и на нанесение, и на контроль результата.
Как оценить совместимость фосфатирования с покрытиями MODENGY
Антифрикционные покрытия MODENGY применяют для снижения трения и защиты от износа.
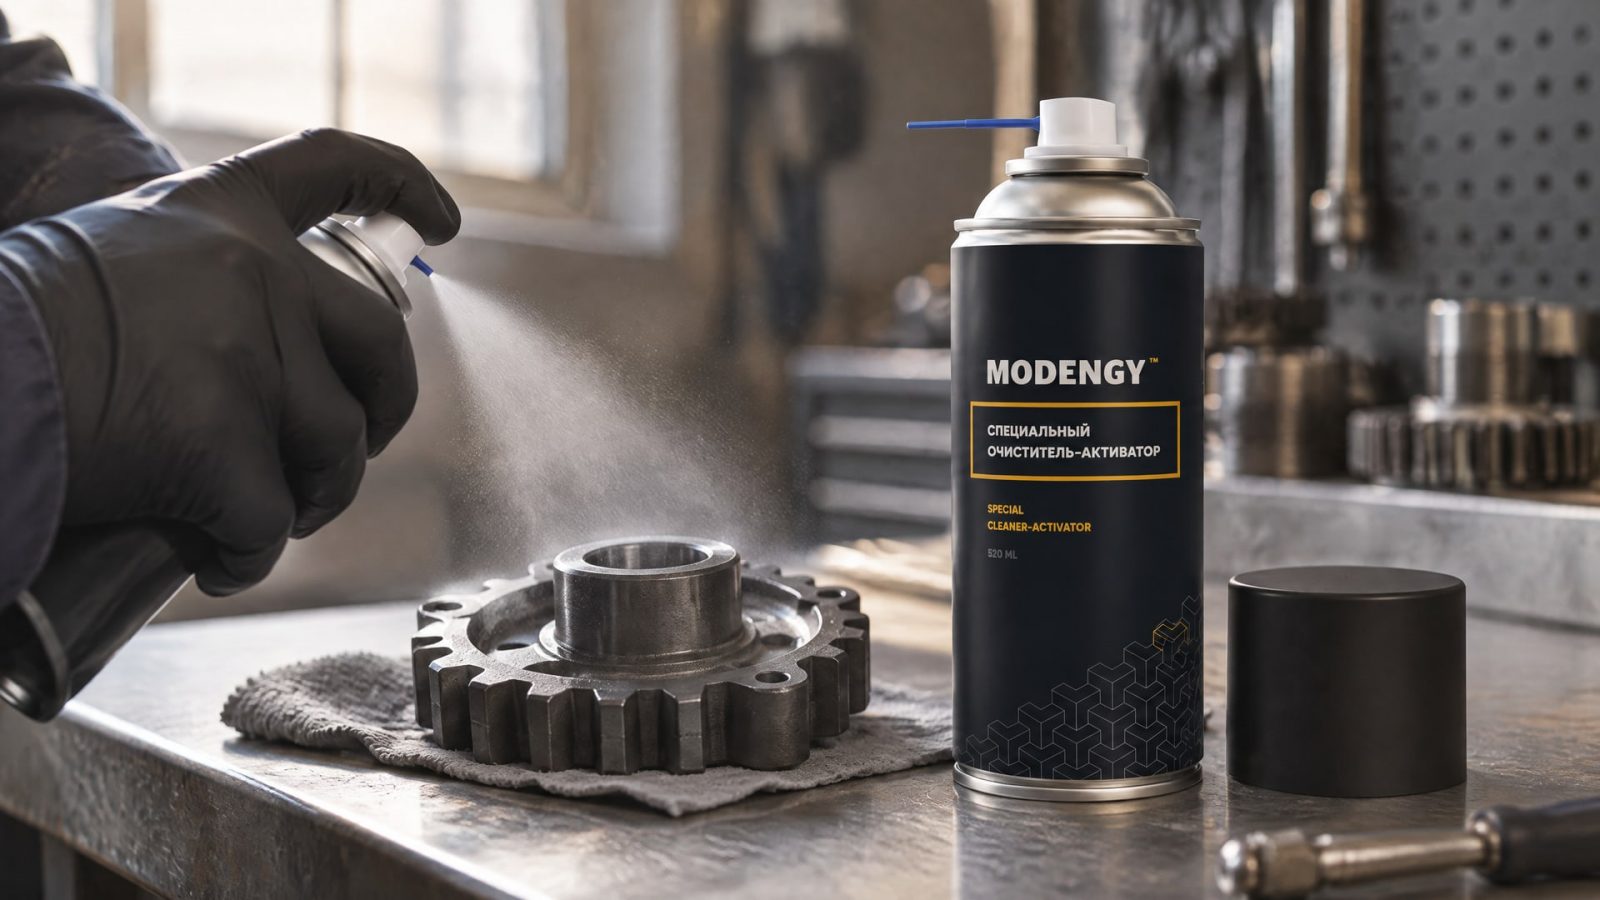
При включении фосфатирования в подготовку важно оценивать не название покрытия, а сочетание конкретной основы, состояния фосфатного слоя и способа нанесения. Совместимость подтверждают для технологической схемы, которую планируют использовать на детали.
До серийного нанесения зафиксируйте маршрут подготовки: очистка, удаление окалины при необходимости, активация, фосфатирование, промывка, сушка и нанесение покрытия. Затем проверьте, сохраняется ли требуемое сцепление на образцах или пробных деталях. Если в процессе меняются материал основы, состояние поверхности или режим подготовки, результат следует оценить повторно.
Отдельный риск - остаточные загрязнения перед нанесением. Даже правильно сформированный фосфатный слой не устраняет проблему масел, смазок или следов обработки, оставшихся на поверхности. В такой ситуации для подготовки поверхности в технологическую схему включают MODENGY Очиститель-активатор; сам факт его применения не отменяет проверки качества очистки и совместимости полного маршрута.
План проверки должен учитывать требования к детали и условия ее работы. Инженер определяет критерии приемки и способ испытания, а закупщик сверяет состав поставки и техническую документацию с согласованным процессом. Если фосфатирование применяют впервые или меняют параметры линии, сначала оценивают пробную партию, а затем утверждают маршрут для серийного производства.
Часто задаваемые вопросы
Нужно ли обезжиривать металл перед фосфатированием?
Да. Масла, смазки и технологические загрязнения могут мешать активации поверхности и формированию равномерного фосфатного слоя. Обезжиривание включают в подготовительный маршрут до фосфатирования, а после предусмотренных операций выполняют промывку. Для деталей сложной формы отдельно проверяют, очищены ли внутренние и труднодоступные участки.
Что лучше для адгезии: фосфатирование или пескоструй?
Это разные операции. Абразивная обработка помогает удалить ржавчину и окалину, а фосфатирование формирует конверсионный слой под последующее покрытие. В зависимости от состояния детали и требований процесса их применяют по отдельности или последовательно. Выбор подтверждают с учетом требуемой шероховатости и результата испытания покрытия.
Можно ли считать фосфатный слой окончательной защитой от коррозии?
Обычно фосфатный слой рассматривают как подоснову под последующее покрытие, например краску, порошковый слой, масло или воск. Поэтому его не следует автоматически считать заменой финишной защиты. Требуемая система зависит от материала основы, условий эксплуатации и технических требований к детали.
Подходят ли покрытия MODENGY для нанесения на фосфатированную поверхность?
Совместимость нужно подтвердить для конкретной основы и технологического маршрута. Проверяют очистку, структуру и равномерность фосфатного слоя, промывку, сушку и способ нанесения покрытия. Если меняются материал детали или параметры подготовки, оценку проводят заново, а не переносят результат с другой поверхности без проверки.
Заключение
Подготовка поверхности фосфатированием совместима с последующим защитным покрытием, если загрязнения удалены, слой сформирован равномерно, а сцепление подтверждено для конкретной системы. Фосфатирование не заменяет автоматически механическую очистку и не всегда обеспечивает требуемую адгезию без дополнительных операций. При обработке внутренних диаметров отдельно контролируют доступ к поверхности, промывку и равномерность подготовки.
Следующий шаг для технического специалиста - зафиксировать полный маршрут обработки и требования к финишному покрытию, затем проверить его на пробной детали или образцах. Для производственного внедрения согласуйте критерии приемки и подтвердите, что они распространяются на внутренние и труднодоступные зоны.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить защиту внутренних диаметров перед нанесением твердосмазочного покрытия, чтобы обеспечить его долговечность и эффективность.
Узнайте, как правильно выбрать пищевую смазку с консервационными свойствами для оборудования, учитывая допуски, консистенцию и условия эксплуатации.
Узнайте, как негигроскопичная пищевая смазка обеспечивает надежную защиту оборудования во влажной среде и как правильно ее выбрать.