
Покрытие для цинка: почему обычная краска не подходит для контакта с расплавом
Обычная краска не подходит для поверхностей, которые погружают в расплав цинка: горячее цинкование формирует на стали металлургически связанный слой Zn/Fe, а лакокрасочная пленка такого слоя не образует и не рассчитана на условия цинковой ванны. Для деталей, которые нужно оцинковать, применяют технологию горячего цинкования по профильным стандартам. Для оснастки, контактирующей с расплавом, выбирают специальные покрытия с учетом задачи и условий работы.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают покрытие для стальных изделий или защищают оборудование от налипания цинка. Разберем, чем отличаются горячее цинкование и краска с цинковым порошком, какие параметры проверять по стандартам и почему покрытие для оснастки нельзя выбирать по одному признаку, например по толщине.
Почему краска для цинка не заменяет горячее цинкование
Горячее цинкование основано на взаимодействии железа с расплавом цинка.
В результате на стальной поверхности образуются слои Zn/Fe, прочно связанные с основой. У обычной краски другой принцип: она формирует пленку из связующего и пигментов, но не создает металлургического соединения между железом и цинком.
Поэтому высокая толщина лакокрасочного слоя сама по себе не означает, что он пригоден для погружения в цинковую ванну. В технических требованиях к горячему цинкованию оценивают толщину покрытия, внешний вид, адгезию к металлу и отсутствие дефектов. Эти параметры относятся к сформированному цинковому слою, а не к произвольной краске.
Рабочая температура ванны составляет примерно 443 °C. При таком нагреве обычное органическое покрытие не предназначено для работы. Выбирать краску для цинка только по заявленной стойкости к коррозии или по толщине пленки недостаточно: эти характеристики не подтверждают пригодность к контакту с расплавом.
Для изделий из железа и стали требования к горячецинковому покрытию задает EN ISO 1461:2022. Стандарт описывает нанесение покрытия путем погружения изделия в цинковый расплав, в котором суммарная доля других элементов не должна превышать 1,5 % по массе. Для готовых стальных изделий также применяют ASTM A123/A123M, а для крепежа и мелких деталей - ASTM A153/A153M.
Таким образом, ответ на вопрос о замене горячего цинкования краской однозначен: эти технологии решают разные задачи. Если изделие должно получить цинковое покрытие при погружении, нужна технология, предусмотренная соответствующим стандартом. Если нужно защитить от контакта с цинком отдельный элемент оборудования, требуется подбирать покрытие именно для этой эксплуатационной задачи.
Что происходит с покрытием в цинковой ванне
При горячем цинковании поверхность стальной детали взаимодействует с расплавом, а не просто покрывается нанесенным сверху материалом.
Именно этим объясняется сцепление слоев Zn/Fe со сталью. Адгезия к металлу возникает в ходе процесса цинкования; у обычной краски такого механизма нет.
Условия ванны задают высокую тепловую нагрузку: справочные материалы указывают температуру порядка 830 °F, или около 443 °C. Поэтому краска, предназначенная для обычной антикоррозионной защиты, не становится подходящей для цинковой ванны только из-за хорошего сцепления со сталью при стандартной эксплуатации. Показатель адгезии без учета температуры и химико-металлургического взаимодействия не дает полного ответа о пригодности покрытия.
Важно различать изделие, которое оцинковывают, и оборудование, которое контактирует с расплавом в процессе производства. Для первого выбирают технологию горячего цинкования по стандарту. Для второго оценивают, как именно цинк воздействует на конкретную поверхность и какую функцию должно выполнять покрытие: препятствовать налипанию или защищать оснастку при рабочем контакте. Это не одно и то же, что нанести обычную краску на сталь.
При выборе решения для оснастки стоит уточнить:
Контактирует ли поверхность с расплавом непосредственно или находится рядом с ванной.
Нужно ли получить цинковый слой на самой детали или предотвратить налипание цинка на оборудование.
Какие требования к поверхности и ее состоянию задает технологический процесс.
Предназначено ли выбранное покрытие именно для заявленных условий применения.
Такая проверка помогает не смешивать горячее цинкование, окраску цинковым составом и специальные покрытия для оборудования. Внешне эти решения могут быть связаны с цинком, но работают по-разному. Для инженерного выбора важна не формулировка «защита от цинка», а конкретная задача и подходящая для нее технология.
Как проверить покрытие для цинка по стандарту
Стандарт выбирают с учетом типа изделия и способа нанесения покрытия.
EN ISO 1461:2022 относится к горячецинковым покрытиям на изготовленных изделиях из железа и стали. ASTM A123/A123M устанавливает требования к горячему цинкованию изделий из железа и стали, а ASTM A153/A153M применяется для крепежа и мелких изделий. Эти документы не следует воспринимать как взаимозаменяемые без учета назначения детали.
Для непрерывно оцинкованного листа применяется DIN EN 10346. Типовые классы покрытия по массе начинаются с Z100, что соответствует 100 г/м², и доходят до Z600, или 600 г/м². Ориентировочная толщина на одну сторону для этого диапазона составляет примерно 7-42 мкм. Эти значения описывают покрытия листового материала, а не допустимую толщину краски для погружения в расплав.
Для горячего цинкования конструкций в справочных материалах приводится ориентир 85 мкм как средняя минимальная толщина для мостовых конструкций. Этот показатель нельзя автоматически переносить на другие изделия: требуемые параметры зависят от применимого стандарта и категории продукции. Поэтому закупщику или инженеру следует сверять документы на изделие с его назначением, а не выбирать покрытие только по максимальной цифре толщины.
При приемке покрытия обращают внимание не только на толщину. Важны внешний вид, адгезия и отсутствие дефектов, включая непрокрытые участки, пузыри, включения флюса и шлака. Критерии должны соответствовать стандарту, который заявлен для конкретной группы изделий.
| Изделие или материал | Применимый документ | На что обратить внимание |
|---|---|---|
| Изделия из железа и стали после горячего цинкования | EN ISO 1461:2022 | Требования к покрытию и условиям нанесения |
| Стальные изделия после горячего цинкования | ASTM A123/A123M | Толщина, внешний вид, адгезия и дефекты |
| Крепеж и мелкие изделия | ASTM A153/A153M | Требования к горячецинковому покрытию этой группы |
| Непрерывно оцинкованный лист | DIN EN 10346 | Класс покрытия по массе, например Z100-Z600 |
Чем цинковая краска отличается от горячего цинкования
Под цинковой краской понимают состав, в котором цинковый порошок находится в связующем.
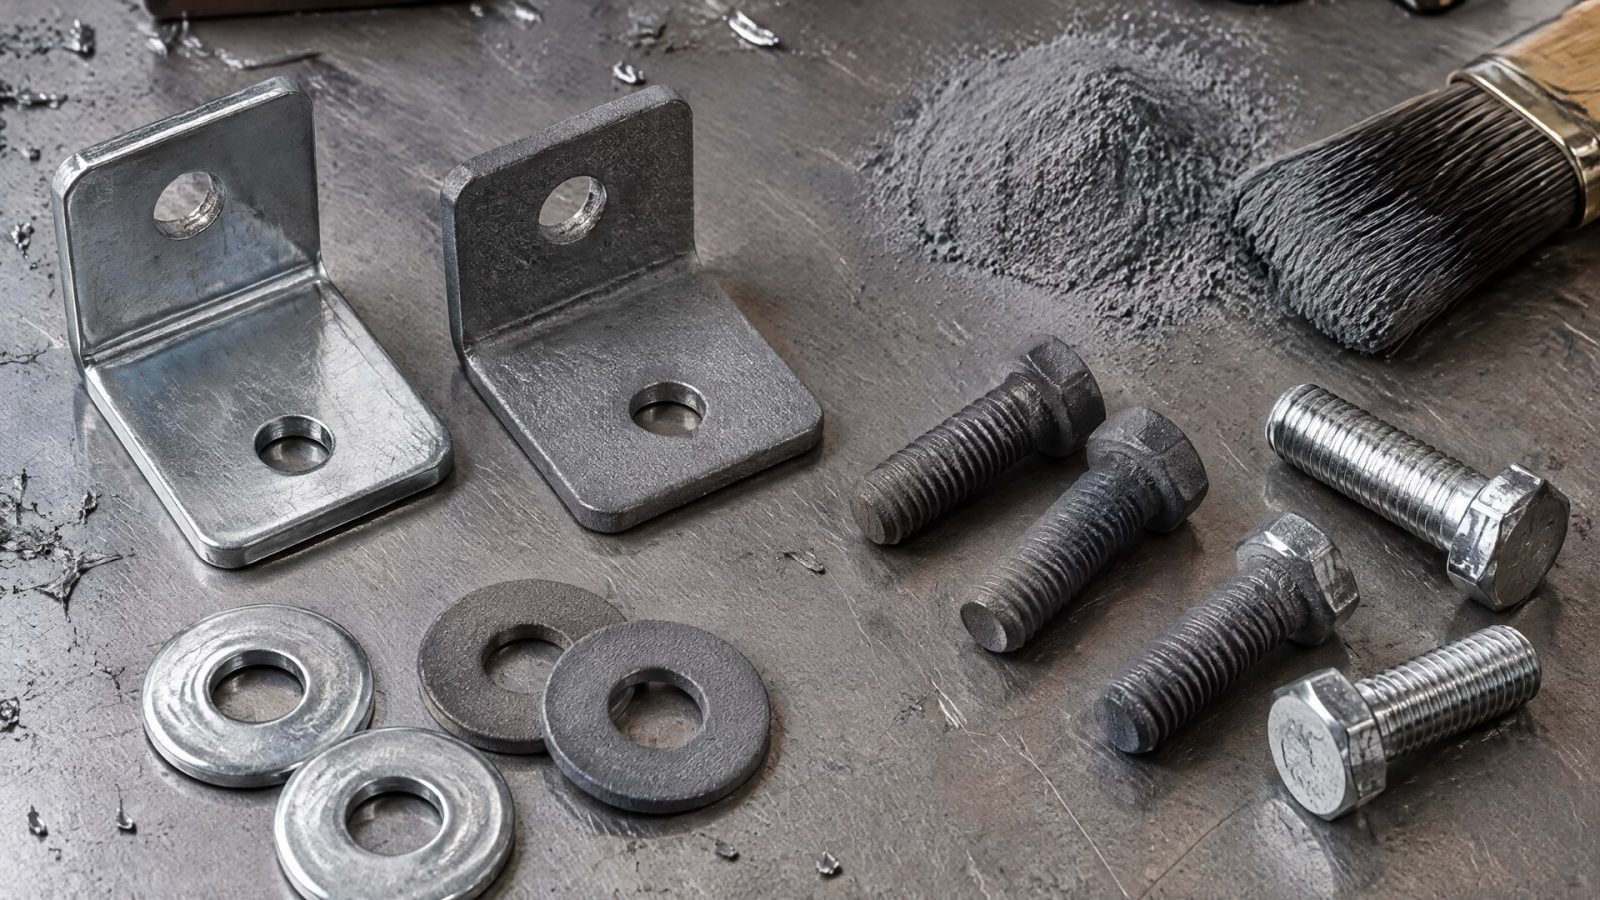
Такой материал наносят как лакокрасочное покрытие. Он не формирует слои Zn/Fe путем погружения изделия в расплав, поэтому его нельзя считать горячим цинкованием или заменой технологии, описанной в EN ISO 1461:2022 и ASTM A123/A123M.
Это различие важно и при выборе защиты от коррозии, и при работе с оборудованием, контактирующим с цинком. Упоминание цинка в названии состава не доказывает, что он выдерживает погружение в ванну при температуре около 443 °C. Для такого вывода нужны данные о назначении покрытия и его допустимых условиях применения, а не только сведения о составе.
Если требуется купить цинк для покрытия металла, сначала стоит уточнить, что именно подразумевается под этим материалом. Для горячего цинкования стальной детали нужен технологический процесс с погружением в расплав. Для локального ремонта или дополнительной защиты может рассматриваться лакокрасочный состав с цинковым порошком, но его функция и условия применения отличаются. Смешивать эти варианты в спецификации нельзя.
Окрашивание уже оцинкованной поверхности возможно, когда нужна дополнительная долговечность или декоративный эффект. В этом случае речь идет о комбинированной системе «цинк + краска». Краска дополняет цинковое покрытие, но не заменяет его при производстве горячецинкованного изделия.
Перед согласованием закупки проверьте формулировки в технической документации:
Указано ли горячее цинкование или нанесение цинкового порошка в связующем.
Для какой группы изделий предназначен материал или технологический процесс.
Какие требования к толщине, адгезии и дефектам применимы.
Подтверждена ли пригодность покрытия для реальных условий контакта.
Такой подход помогает избежать ситуации, когда цинковую краску принимают за горячее цинкование только из-за похожего назначения. Для оцинкованного листа, крепежа и конструкций действуют разные документы и параметры; для оборудования у расплава дополнительно учитывают характер контакта и функцию покрытия.
Как защитить оснастку от налипания расплавленного цинка
Покрытие для изделия, которое погружают в ванну, и покрытие для оснастки рядом с расплавом - разные решения.
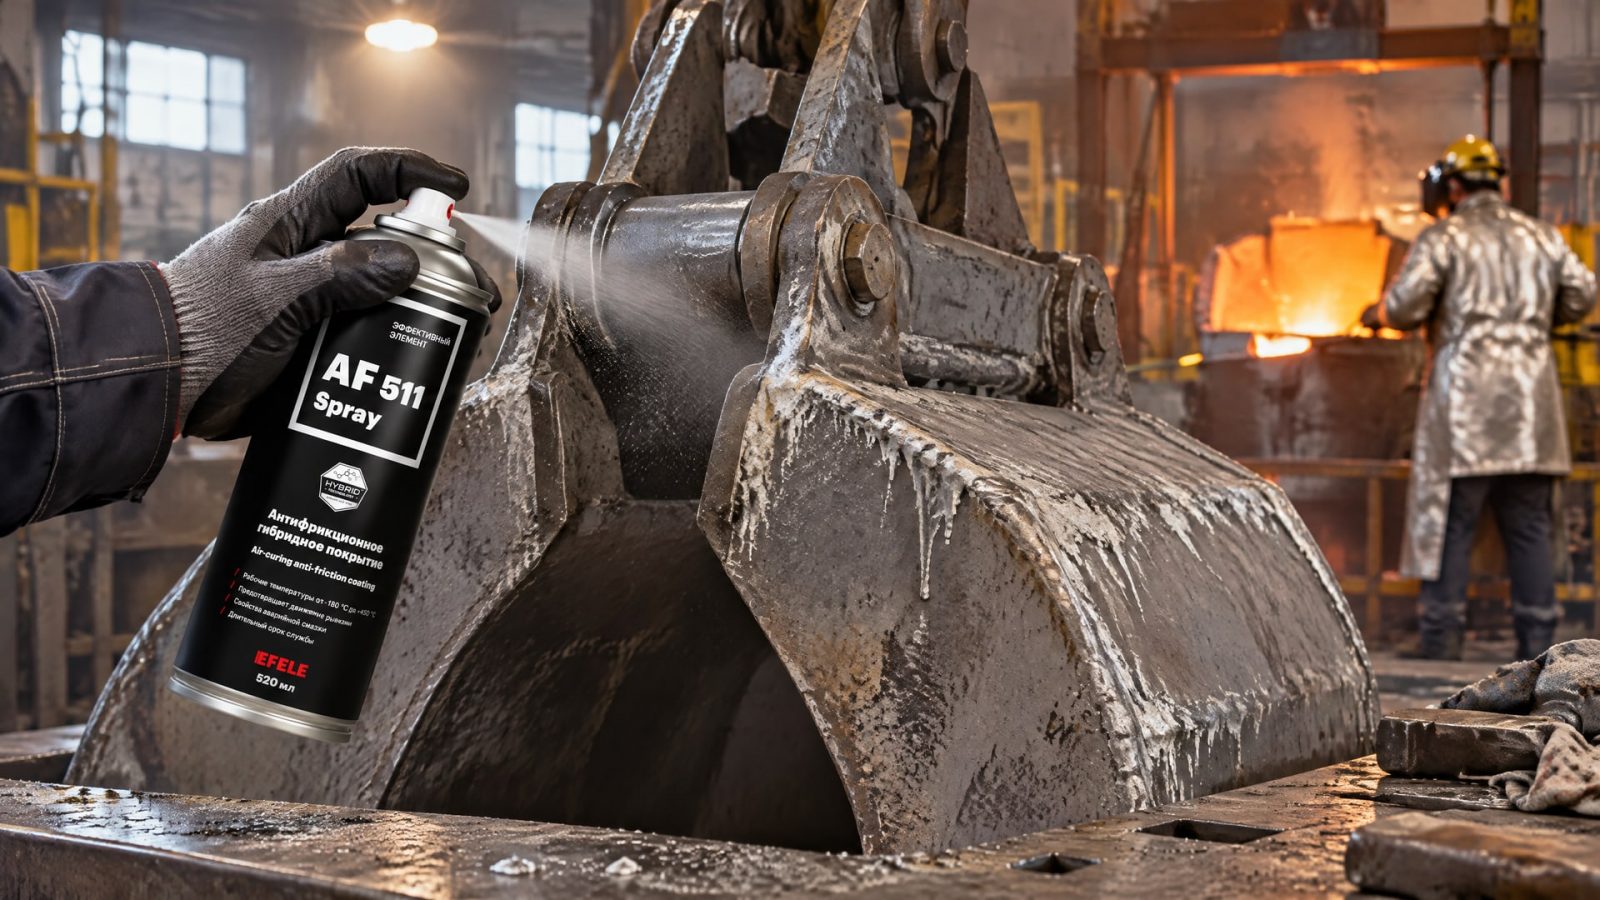
В первом случае задача состоит в формировании цинкового слоя на стали по стандарту. Во втором требуется оценить контакт оборудования с расплавом и снизить нежелательное налипание. Обычная краска не становится подходящим вариантом ни по одному из этих признаков автоматически.
В частности, для грейферного ковша важна не защита оцинковываемой детали, а состояние рабочих поверхностей оснастки при контакте с расплавом. Налипший цинк может мешать работе оборудования, поэтому при подборе покрытия учитывают его назначение и способность предотвращать налипание. Если применить краску без подтверждения соответствия такой задаче, ее наличие само по себе не гарантирует нужного результата.
В этой задаче используют специализированные твердосмазочные решения. Для грейферного ковша в качестве такого варианта применяют антифрикционное покрытие EFELE AF-511 Spray: оно предназначено для защиты от агрессивного воздействия расплавленного цинка и предотвращения налипания. Это не замена горячему цинкованию деталей и не универсальная краска для любых поверхностей; выбор должен соответствовать конкретному узлу и условиям его эксплуатации.
В техническом задании полезно отдельно описать объект и результат, которого ждут от покрытия. Например, уточнить, что материал нужен для оснастки, контактирующей с расплавом, а не для получения цинкового слоя на стальной детали. Затем сверить назначение покрытия с документацией и требованиями технологического процесса. Так инженер и снабженец сравнивают решения по реальной функции, а не по общему слову «цинк» в описании.
Часто задаваемые вопросы
Можно ли обычной краской заменить горячее цинкование?
Нет. При горячем цинковании на стали образуются металлургически связанные слои Zn/Fe, а обычная краска формирует лакокрасочную пленку. Для ванны с температурой около 443 °C такую пленку нельзя считать заменой технологии. Для стальных изделий выбирают горячее цинкование по применимому стандарту.
Цинковая краска и горячее цинкование - одно и то же?
Нет. Цинковая краска содержит порошок цинка в связующем и наносится как лакокрасочный материал. Горячее цинкование получают погружением изделия в расплав, при этом формируются слои Zn/Fe. Цинковый порошок в составе краски не означает, что изделие прошло горячее цинкование.
Можно ли купить жидкий цинк для покрытия металла вместо горячего цинкования?
Сначала нужно определить задачу. Состав с цинковым порошком в связующем может использоваться как лакокрасочное покрытие, но он не создает металлургически связанный слой Zn/Fe при погружении в расплав. Если требуется горячее цинкование, ориентируются на профильный стандарт и технологию обработки изделия.
Можно ли красить оцинкованную сталь?
Да, окрашивание оцинкованной поверхности используют как дополнительный слой, в том числе для декоративных требований или увеличения долговечности системы. В этом случае покрытие состоит из цинка и краски. Краска дополняет оцинковку, но не заменяет горячее цинкование.
Заключение
Обычная краска не подходит для погружения в расплав цинка, потому что не формирует металлургически связанный слой Zn/Fe и не предназначена для условий цинковой ванны, работающей примерно при 443 °C. Для стальных изделий выбирают горячее цинкование по стандарту, соответствующему типу продукции; для оснастки отдельно подбирают покрытие под контакт с расплавом и задачу предотвращения налипания.
Следующий шаг - зафиксировать в техническом задании, что именно нужно защитить: изделие, которое предстоит оцинковать, уже оцинкованную поверхность или оборудование у ванны. Затем укажите применимый стандарт либо требования к покрытию оснастки и проверьте назначение выбранного решения по документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите оптимальный промышленный очиститель для удаления СОЖ и герметиков, учитывая тип загрязнения, материал поверхности и требования к очистке.
Узнайте, как выбрать щелочное средство для очистки масляных загрязнений, учитывая стойкость загрязнений и материалы оборудования.
Эффективное средство для очистки оборудования лабораторий, работающих со смазочными материалами: выбор детергентов, растворителей и режимов мойки.