
Противозадирные присадки в масло: связаны ли нагрузка сваривания и диаметр пятна износа?
Нагрузка сваривания и диаметр пятна износа связаны с противозадирными свойствами смазки, но прямой линейной зависимости между ними нет. Высокая нагрузка сваривания не гарантирует, что пятно износа будет небольшим: показатели отражают разные режимы работы и могут меняться несинхронно. Поэтому противозадирные присадки в масло оценивают не по одному числу, а по результатам испытаний, проведенных по одной методике.
Статья поможет инженерам и техническим специалистам разобраться, что именно показывают эти параметры и как сопоставлять данные в паспортах смазочных материалов. Закупщик сможет проверить, по какому стандарту получен результат, для какого материала он приведен и достаточно ли сведений для сравнения.
Что показывают нагрузка сваривания и диаметр пятна износа
Нагрузка сваривания показывает, при каком воздействии трущиеся поверхности схватываются и затем свариваются либо испытание фиксирует установленный стандартом критерий.
Это характеристика поведения смазки в условиях экстремальной нагрузки. Диаметр пятна износа, напротив, описывает след, который остается на поверхности после испытания. Он помогает оценить износ, но сам по себе не сообщает, при какой нагрузке произойдет схватывание.
В ASTM D2596 и ASTM D2783 наряду с этими показателями рассматривают last non-seizure load и load-wear index. Первый характеризует нагрузку, при которой еще не возникает схватывания, второй обобщает результаты испытания на износ и предельную нагрузку. Эти параметры дополняют картину, но не превращают ее в одну универсальную оценку качества.
| Показатель | Что описывает | Чего сам по себе не подтверждает |
|---|---|---|
| Нагрузка сваривания | Поведение смазки при предельной нагрузке и схватывании поверхностей | Низкий износ во всем диапазоне нагрузок |
| Диаметр пятна износа | Размер следа износа после испытания | Нагрузку, при которой произойдет сваривание |
| Last non-seizure load | Последнюю нагрузку до схватывания по методике испытания | Результат испытания по другому стандарту |
| Load-wear index | Совокупную характеристику по нескольким ступеням нагрузки | Универсальную пригодность смазки для любого узла |
Важно учитывать не только число, но и тип материала, который испытывали: жидкую смазку, пластичную смазку или присадку. Даже одинаковое название показателя не означает, что все результаты получены в одинаковых условиях. Для закупщика это означает, что сравнение паспортов начинается с проверки метода испытания, а не с поиска наибольшего значения нагрузки сваривания.
Нагрузка сваривания и пятно износа по ГОСТ
ГОСТ 9490-75 определяет нагрузку сваривания как наименьшую нагрузку, при которой машина автоматически останавливается при достижении момента трения 1180 ± 25 Н·см или происходит сваривание шариков.
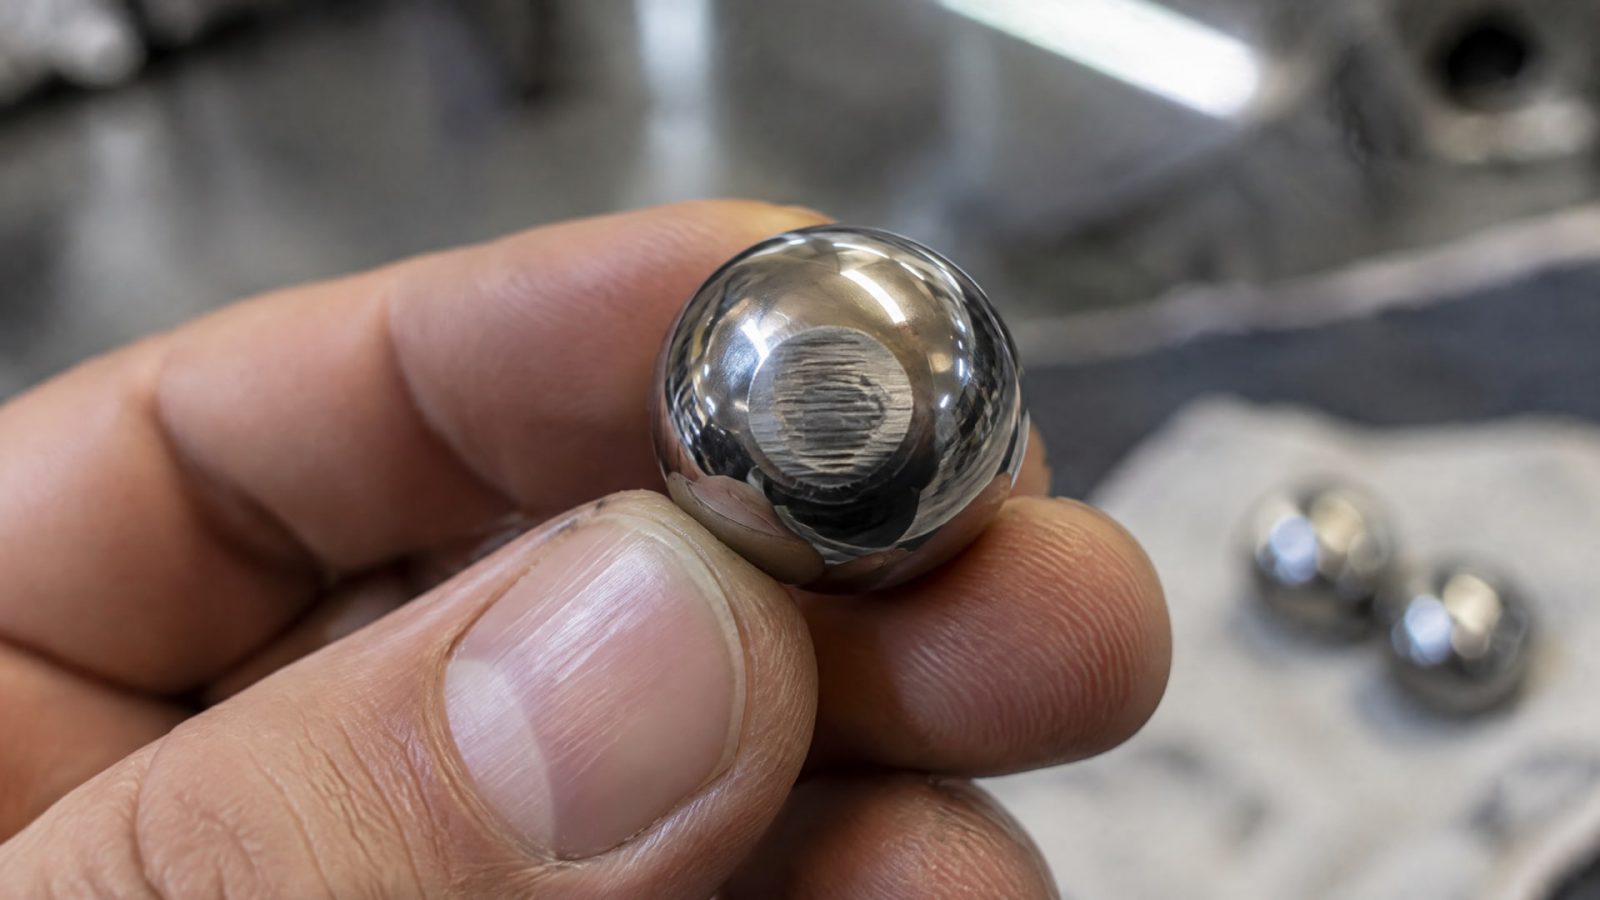
Если сваривания нет, а момент трения остается ниже предельного, стандарт связывает показатель с образованием пятна износа со средним диаметром 3 мм и более. Это отдельный критерий испытания, а не доказательство линейной зависимости между двумя характеристиками.
Для пластичных смазок ГОСТ 32501-2013 определяет нагрузку сваривания как минимальную нагрузку, при которой поверхности сначала схватываются, а затем свариваются. Если истинного сваривания нет, но образуется очень глубокая борозда, стандарт использует критерий пятна износа диаметром не более 4 мм. Следовательно, даже в рамках ГОСТ нагрузку сваривания нельзя читать без контекста: нужно знать, какой именно стандарт применен и по какому условию зафиксирован результат.
Эти пороги нельзя сводить к простой шкале «меньше пятно - выше нагрузка сваривания». В ГОСТ 9490-75 пятно диаметром 3 мм и более выступает условием для определения нагрузки в описанной ситуации без сваривания. В ГОСТ 32501-2013 диаметр не более 4 мм связан с оценкой случая, когда нет истинного сваривания, но присутствует глубокая борозда. Условия и формулировки различаются, поэтому цифры нельзя переносить из одного метода в другой без пояснений.
Если в паспорте указана только нагрузка сваривания, попросите уточнить стандарт и полный протокол испытания. Для интерпретации результата также важно установить, испытывали жидкую или пластичную смазку. Только при таких исходных данных можно понять, с каким режимом контакта связан показатель и насколько он применим к конкретному узлу.
Почему прямой зависимости между показателями нет
Износ и сваривание - разные механизмы отказа.
Пятно износа отражает изменение поверхности в ходе испытания, тогда как нагрузка сваривания характеризует достижение предельного режима, связанного со схватыванием и свариванием. Поэтому одинаковый диаметр следа не означает одинаковой способности смазок выдерживать экстремальную нагрузку. И наоборот, высокий показатель нагрузки сваривания не сообщает автоматически, насколько малым будет пятно износа.
На результаты влияют химия присадки и базовое масло. В испытаниях EP-присадок повышение концентрации может сопровождаться ростом нагрузки сваривания и уменьшением диаметра пятна износа, однако изменения не обязаны происходить синхронно. Для одних составов пятно уменьшается, для других может увеличиваться. Универсальное правило «чем выше нагрузка сваривания, тем меньше пятно» из этих данных не следует.
Это важно и при оценке серосодержащих составов. Наличие серы в противозадирной присадке для трансмиссионного масла само по себе не доказывает, что смазка покажет более высокую нагрузку сваривания или меньший диаметр пятна износа. Результат зависит не только от элемента в составе, но и от конкретной химии присадки, ее концентрации и основы смазочного материала. Нужны результаты испытания, а не вывод по одному компоненту.
Поэтому диаметр пятна износа и нагрузка сваривания - взаимодополняющие характеристики. Первая помогает оценить износ в условиях конкретной проверки, вторая - поведение при достижении предельного режима. Их совместное рассмотрение информативнее, чем выбор смазки только по одному значению.
Как сравнивать результаты испытаний
Сравнивать смазки корректно только при одинаковом стандарте и сопоставимой методике.
ГОСТ 9490-75, ГОСТ 32501-2013 и методы ASTM описывают испытания и критерии по-разному. Поэтому прямое сопоставление значения по ГОСТ со значением по ASTM без оговорок может привести к неверному выводу о том, какой материал лучше.
ASTM D2596 и ASTM D2783 учитывают несколько параметров, в том числе wear scar diameter, weld point, last non-seizure load и load-wear index. При этом для ASTM D2596 и ASTM D2783 предусмотрено, что при истинном сваривании и сильном задирании нагрузка, при которой максимальный диаметр пятна достигает 4 мм, может быть указана как weld point. Это специальное правило отчетности, а не универсальное соответствие между диаметром и нагрузкой сваривания.
Перед сравнением паспортов проверьте:
По какому стандарту проведено испытание: ГОСТ 9490-75, ГОСТ 32501-2013, ASTM D2596 или ASTM D2783.
Какой материал испытывали: жидкую смазку, пластичную смазку или присадку.
Приведены ли оба показателя: нагрузка сваривания и средний диаметр пятна износа.
Указаны ли дополнительные результаты, например last non-seizure load и load-wear index.
Одинаково ли трактуется критерий фиксации результата в сравниваемых документах.
Если методики отличаются, показатели лучше рассматривать раздельно, а не ранжировать смазки по одной таблице. При отсутствии полного протокола запросите у поставщика название стандарта и уточнение условий испытания. Так инженер сможет оценить применимость данных к узлу, а снабженец - избежать выбора только по привлекательному числу в паспорте.
Как подбирать противозадирные присадки в масло
Подбор начинают с требований узла и рекомендаций производителя оборудования.
Для моторного и трансмиссионного масла важно учитывать назначение готового продукта и его допуски: дополнительная противозадирная присадка в масло не становится автоматически полезной только потому, что показывает высокий результат в отдельном испытании. Совместимость состава и требования изготовителя оборудования имеют приоритет перед попыткой улучшить один показатель.
При выборе смазки для нагруженного контакта сопоставляйте нагрузку сваривания с диаметром пятна износа и данными по другим параметрам испытания. Если в документации приведена только нагрузка сваривания, этого недостаточно для полной оценки износостойкости. Если указан только диаметр пятна, он также не позволит однозначно определить поведение смазки при экстремальной нагрузке.
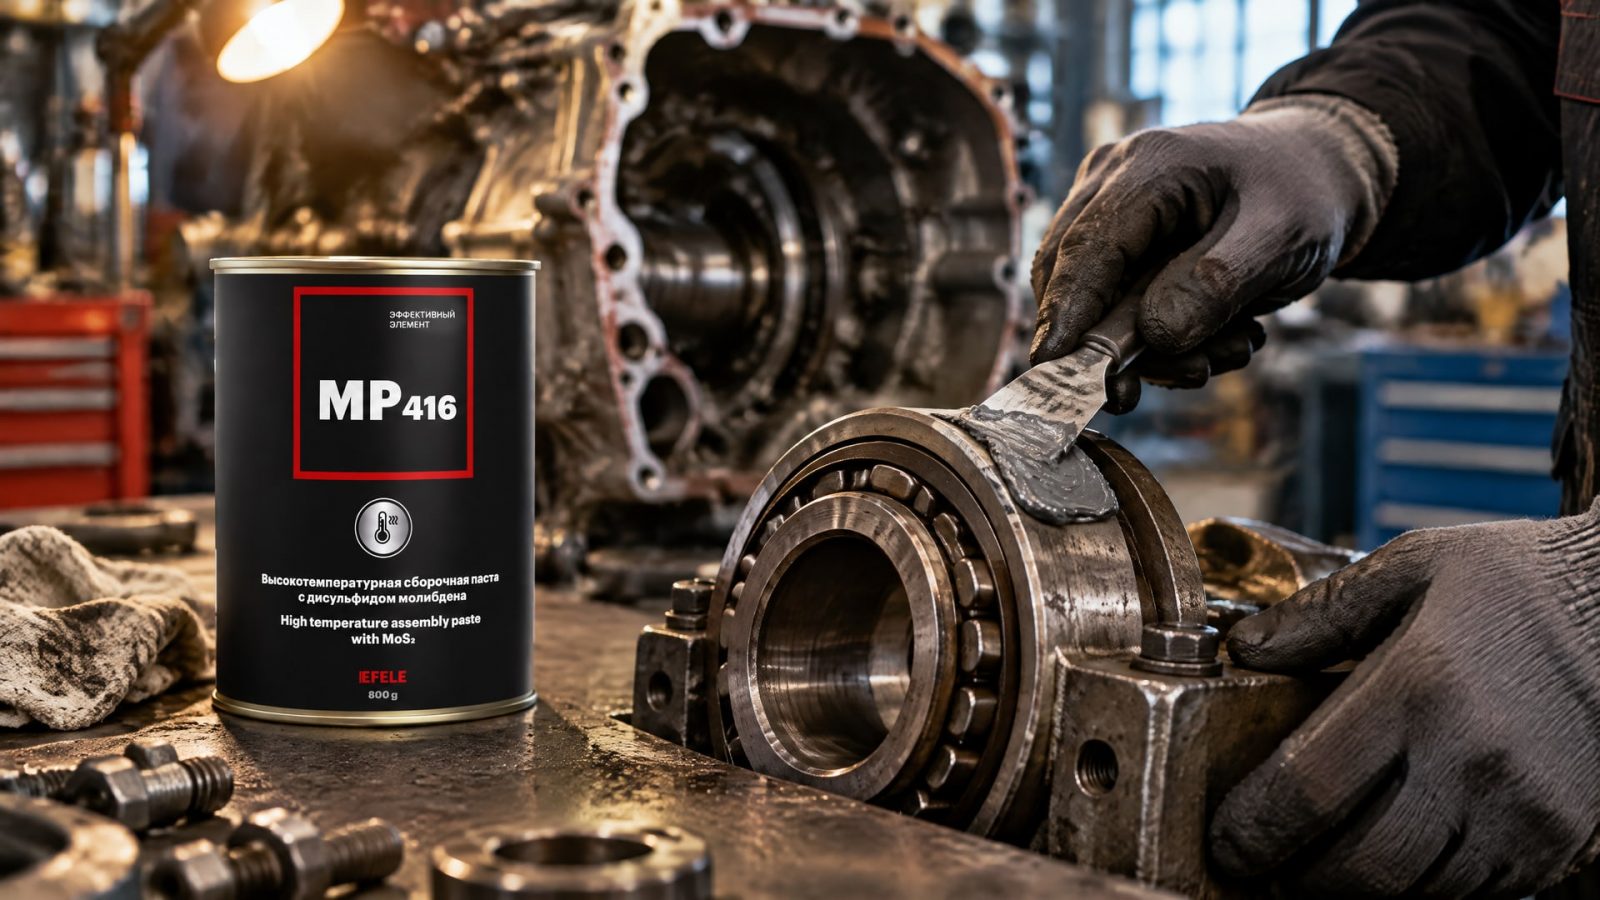
При проблемах с вымыванием, фреттингом или холодным пуском подбирают не просто присадку с высоким значением в испытании, а материал под конкретный режим, поверхность и способ нанесения. В задачах, где нужна противозадирная термостойкая паста, EFELE MP-416 можно рассматривать как вариант с высокими показателями нагрузки сваривания; перед заменой важно сверить паспортные данные и подтвердить соответствие условиям узла. Высокая нагрузка сваривания здесь служит одним из критериев, но не заменяет оценку остальных требований.
Для практического сравнения запросите у поставщика документы на конкретный материал и проверьте, по какой методике получены результаты. Уточните, приведены ли в них и нагрузка сваривания, и диаметр пятна износа. Если используются данные по серосодержащей противозадирной присадке, оценивайте фактические результаты испытаний и совместимость с маслом, а не наличие серы как самостоятельное преимущество.
Часто задаваемые вопросы
Высокая нагрузка сваривания означает маленький диаметр пятна износа?
Нет. Это связанные, но разные показатели: нагрузка сваривания характеризует поведение при предельной нагрузке, а диаметр пятна износа - размер следа после испытания. В зависимости от химии присадки и базового масла значения могут изменяться несинхронно. Для оценки смазки нужны оба показателя и сведения о методике.
Какое испытание смазки по ГОСТ показывает нагрузку сваривания?
ГОСТ 9490-75 описывает определение показателя для жидких и пластичных смазочных материалов, а ГОСТ 32501-2013 посвящен противозадирным свойствам пластичных смазок на четырехшариковой машине. Метод и критерии различаются, поэтому в паспорте нужно проверять полный номер стандарта и тип испытанного материала.
Стоит ли добавлять противозадирные присадки в моторное масло?
Не следует считать такую добавку полезной для любого двигателя. Результат зависит от назначения масла, требований изготовителя оборудования, совместимости присадки с составом и подтвержденных испытаний. Перед применением проверьте допуски и рекомендации производителя двигателя, а не ориентируйтесь только на нагрузку сваривания в отдельном тесте.
Сера в присадке для трансмиссионного масла гарантирует лучшую защиту?
Нет. Наличие серы само по себе не гарантирует ни повышения нагрузки сваривания, ни уменьшения пятна износа. Результат зависит от химии присадки, ее концентрации и базового масла. Оценивать состав нужно по данным испытаний, полученным по указанному стандарту, и по совместимости с трансмиссионным маслом.
Заключение
Прямой линейной зависимости между нагрузкой сваривания и диаметром пятна износа нет. Эти показатели дополняют друг друга: нагрузка сваривания характеризует поведение смазки при предельной нагрузке, а пятно износа помогает оценить износ в условиях испытания. Сопоставлять их можно только с учетом стандарта, типа смазки и критериев оценки.
Следующий шаг при подборе - запросить паспорт или протокол испытаний, где указаны оба показателя, номер стандарта и тип испытанного материала. Затем сравните данные с требованиями узла и оборудования: так выбор противозадирных присадок в масло будет опираться на сопоставимые результаты, а не на одно число.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для высокоскоростных подшипников: узнайте, почему твердые присадки могут повредить и как выбрать правильный состав.
Узнайте, как графит в узлах трения втулок улучшает работу оборудования, снижая зависимость от масла и обеспечивая надежность.
Антифрикционные покрытия для нагруженных узлов: как оценить несущую способность, какие испытания важны и как подготовить поверхность.