
Российские аналоги антифрикционных покрытий для авиастроения: как выбрать замену
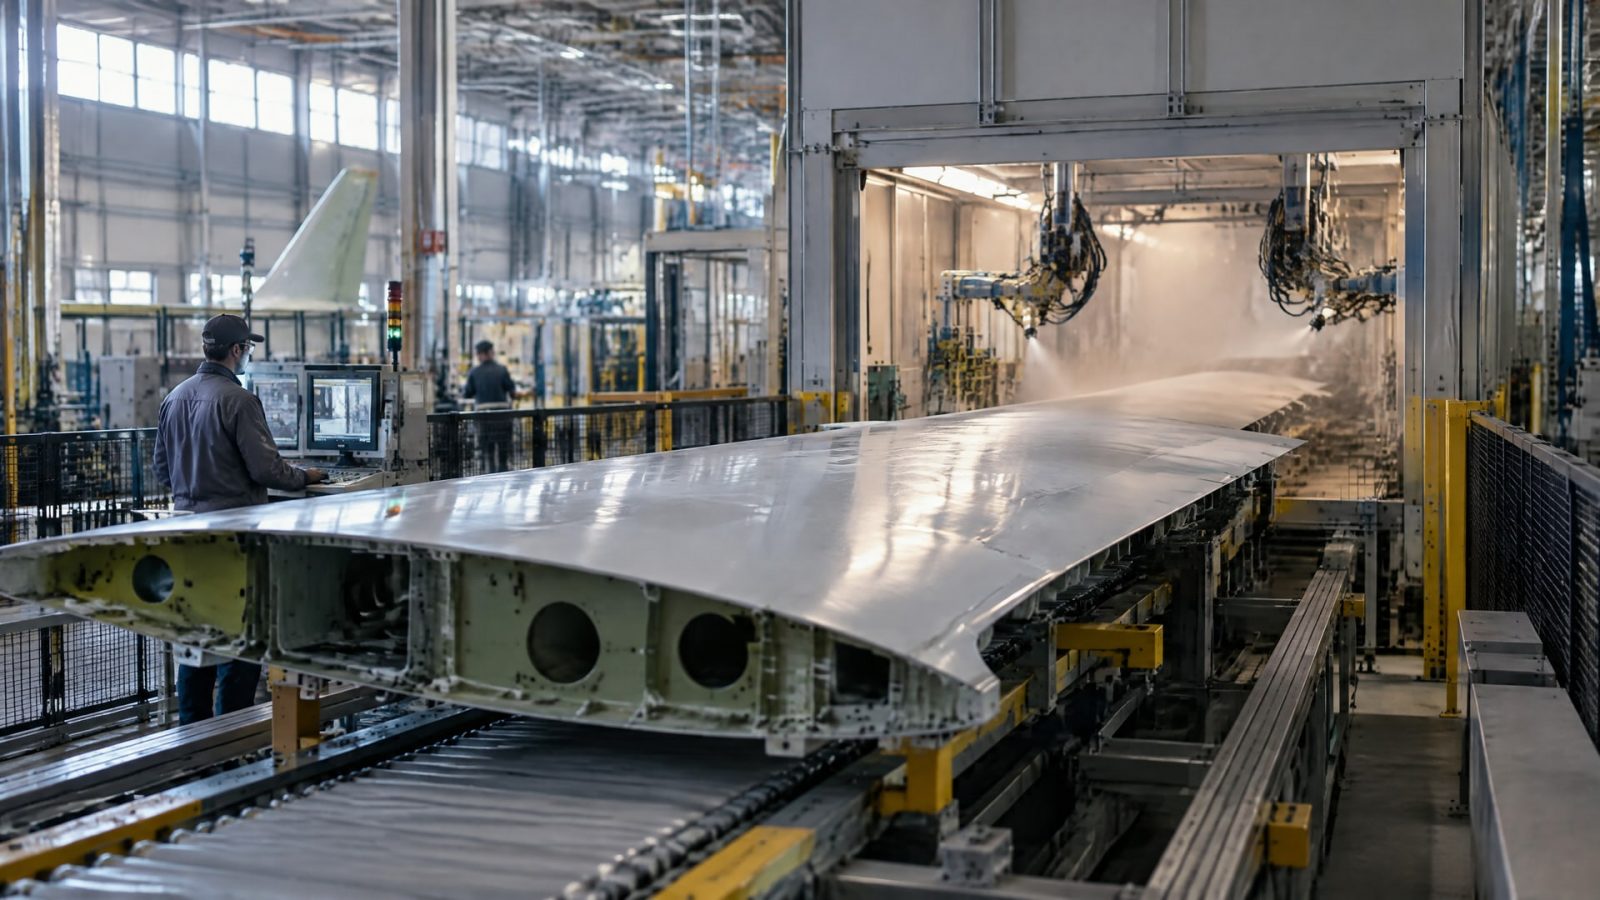
Российскую замену зарубежному антифрикционному покрытию в авиастроении выбирают не по совпадению названий, а по рабочим условиям узла, составу покрытия и результатам испытаний. Сначала определяют тип контакта и требования к трению, износу, адгезии и температурной стойкости, затем проверяют совместимость материала с основой и технологией нанесения.
Статья будет полезна инженерам, технологам и закупщикам, которые оценивают отечественные покрытия для авиационных узлов. Разберем, чем отличаются сухие пленочные покрытия, какие параметры сравнивать и как организовать квалификационную проверку до серийного внедрения.
Как выбрать российскую замену антифрикционного покрытия
Сухие антифрикционные покрытия применяют там, где масла и пластичные смазки использовать нельзя или нежелательно.
Это тонкие твердые смазочные слои на основе PTFE, MoS2, графита или h-BN в полимерной либо неорганической матрице. В авиации от них ожидают снижения трения, защиты от заедания и износа, а также стабильности при рабочей температуре и контакте с химическими средами.
Выбор начинают с фиксации условий эксплуатации. Для конкретного узла нужно описать нагрузку, скорость, температуру, среду, материалы контактирующих деталей, режим смазки и требуемый ресурс. Также учитывают обслуживание: можно ли нанести покрытие при изготовлении детали, потребуется ли ремонт и как контролировать качество слоя.
При сравнении важно не ограничиваться коэффициентом трения. Два покрытия с близким значением этого параметра могут различаться по адгезии, толщине, износостойкости, химической стойкости и совместимости с основой. Поэтому подходящую замену определяют по совокупности показателей и условиям испытаний.
| Критерий | Что нужно установить |
|---|---|
| Состав | Тип связующего и твердой смазки |
| Режим работы | Нагрузка, скорость, температура и среда |
| Контакт | Материал основы и ответной детали |
| Покрытие | Толщина, адгезия и стойкость к износу |
| Технология | Подготовка поверхности, нанесение, сушка или полимеризация |
| Подтверждение | Протоколы испытаний и требования предприятия |
Такой порядок помогает сформулировать техническое задание на замену и запросить у поставщика сведения, которые можно проверить. Если исходные условия неизвестны, корректно сопоставить покрытия не получится: подходящий вариант для легкого скольжения может не выдержать нагрузок или повторных циклов в другом узле.
PTFE, MoS2 и другие твердые смазки: в чем разница
Антифрикционные покрытия для авиации не образуют единую группу взаимозаменяемых материалов.
Их свойства зависят от твердой смазки, связующего, толщины слоя и технологии нанесения. Поэтому формулировки «покрытие с низким трением» недостаточно для выбора.
Покрытия на основе PTFE применяют для снижения трения в узлах скольжения. Составы на основе MoS2 и графита используют в более тяжелых режимах трения и для повышения ресурса узлов. Это не означает, что один тип всегда предпочтительнее другого: выбор зависит от нагрузки, скорости, температуры и окружающей среды.
Гибридные системы могут рассматриваться, когда требуется сочетать низкое трение и несущую способность. Но их пригодность также подтверждают для конкретной пары трения и условий эксплуатации. Нельзя переносить свойства покрытия на основе PTFE на все материалы с этой твердой смазкой: матрица, адгезия и толщина слоя влияют на итоговую работу.
При выборе следует проверить, как покрытие ведет себя при стартовом моменте, повторных циклах, контактном давлении и вибрации, если эти воздействия характерны для узла. Для резьбовых соединений, направляющих и шарниров набор испытаний будет зависеть от функции детали. Ключевой критерий - подтвержденная работоспособность в заданном режиме, а не принадлежность к определенному химическому типу.
Какие параметры проверить перед заменой
Спецификацию на российское покрытие составляют для конкретного узла, а не для абстрактной категории «авиация».
В ней фиксируют рабочую температуру, нагрузку, скорость, среду, материалы деталей и требования к ресурсу. Дополнительно описывают ограничения по нанесению, сушке или полимеризации и ремонту слоя.
Отдельно проверяют адгезию покрытия к основе, стойкость к износу и коррозии, а также толщину слоя. Толщина и контроль нанесения влияют на результат не меньше, чем заявленные трибологические свойства. В отраслевых материалах для контроля толщины упоминаются ISO 2178 и ASTM B499; метод контроля выбирают с учетом материала детали и требований документации.
Для сухих смазочных покрытий в авиационном контексте также упоминаются MIL-PRF-46010 и SAE AS1701. Само упоминание этих документов не подтверждает соответствие им конкретного материала. Инженеру и закупщику нужно уточнить, какая спецификация применима к узлу, какие требования предъявляет предприятие и какие документы поставщик может предоставить.
Для серийного внедрения одного заявленного коэффициента трения недостаточно. Нужны протоколы испытаний, прослеживаемость партии и подтверждение соответствия применимым отраслевым или корпоративным требованиям. В техническом задании полезно перечислить проверяемые показатели, метод испытаний и критерии приемки, чтобы результаты можно было сопоставить с исходным покрытием.
Подготовка поверхности и нанесение покрытия
Сухая пленка чувствительна к состоянию основы.
Поэтому подготовку поверхности и технологию нанесения оценивают вместе с материалом покрытия. Если изменить только состав, оставив без проверки прежние режимы подготовки, сушки или полимеризации, результат может отличаться от ожидаемого.
До испытаний следует согласовать последовательность операций: подготовку детали, нанесение, отверждение и контроль готового слоя. Параметры процесса берут из документации на конкретное покрытие и технологических требований предприятия. Универсальные режимы для всех покрытий применять нельзя.
При квалификации проверяют не только образцы, но и воспроизводимость процесса на деталях или представительных образцах. В план испытаний включают условия, характерные для узла: контактное давление, стартовый момент, повторные циклы и вибрацию, если они присутствуют в эксплуатации. Для высоких температур или вакуума нужна подтвержденная работоспособность именно в этих режимах.
Для закупщика это означает, что сравнивать следует не только цену материала. Важны доступность технической документации, возможность контролировать партию, требования к нанесению и наличие подтвержденных результатов испытаний. Так оценка охватывает стоимость владения и риски внедрения, а не только стоимость единицы покрытия.
MODENGY в авиастроении: как оценивать решение для конкретного узла
При замене покрытия на детали с повторными циклами трения нужно учитывать износ, возможное заедание, нагрузку и поведение слоя при температуре.
Если в узле присутствуют вибрация или высокое контактное давление, одного подтверждения снижения трения недостаточно. Покрытие также должно удерживаться на основе и сохранять требуемые свойства в заданной среде.
В материалах по авиационным применениям описаны покрытия для поршней двигателей малой авиации, где они снижают трение и защищают детали от задиров. Отдельно приводится пример узлов микротурбин с защитой от износа при температурах до +550 °C. Этот показатель относится к конкретному описанному применению и не должен переноситься на другие материалы или узлы без подтверждения.
Если рассматривается MODENGY 1014, его следует включать в квалификационную проверку только после сопоставления документации с требованиями детали. Сначала подтверждают совместимость с основой и процессом нанесения, затем проверяют трение, адгезию и износ в предусмотренных режимах. Без данных о конкретной конструкции и результатах испытаний нельзя утверждать, что покрытие подходит для любого авиационного узла.
Такой подход помогает оценивать покрытия MODENGY в авиастроении по инженерным критериям, а не по общему описанию применения. Для решения о замене нужны данные по конкретному изделию, технологической цепочке и применимым требованиям предприятия.
Как организовать квалификацию отечественного покрытия
Проверку замены удобно проводить последовательно.
Сначала описывают исходную деталь и режим работы, затем формируют перечень параметров, по которым будут сравнивать покрытия. После этого согласуют технологию подготовки и нанесения, а также программу испытаний.
В программу включают показатели, значимые для функции узла: трение, адгезию, износ, толщину и стойкость к рабочей среде. Испытания должны соответствовать условиям эксплуатации и требованиям предприятия. Если испытательная база не подтверждает важный режим, вывод о пригодности покрытия для этого режима делать нельзя.
До серийного внедрения проверяют документы на материал, прослеживаемость партии и воспроизводимость процесса нанесения. Инженер оценивает техническую применимость, технолог - выполнимость процесса, а закупщик - доступность документации и стабильность поставок. Итогом становится не только выбор материала, но и закрепленная процедура контроля качества.
Часто задаваемые вопросы
Можно ли заменить зарубежное покрытие любым составом на основе PTFE?
Нет. PTFE-покрытия различаются по связующему, адгезии, толщине, температурной стойкости и износостойкости. Совпадение типа твердой смазки не доказывает взаимозаменяемость. Сначала сопоставляют условия работы и требования к детали, затем проводят испытания покрытия на совместимость с основой и работоспособность в заданном режиме.
Когда для авиационного узла выбирают покрытие с MoS2?
Покрытия на основе MoS2 и графита рассматривают для более тяжелых режимов трения и повышения ресурса узла. Однако они не всегда предпочтительнее PTFE-систем. Выбор зависит от нагрузки, скорости, температуры и среды, а пригодность подтверждают испытаниями, соответствующими условиям конкретного узла.
Какие стандарты учитывать при выборе сухого смазочного покрытия?
В материалах по авиационным покрытиям упоминаются MIL-PRF-46010 и SAE AS1701. Для контроля толщины приводятся ISO 2178 и ASTM B499. Применимость конкретного документа зависит от детали и требований предприятия. Наличие номера стандарта в описании материала само по себе не подтверждает соответствие ему.
Достаточно ли сравнить покрытия по коэффициенту трения?
Нет. Для авиационной детали также важны адгезия, износостойкость, толщина, химическая стойкость, температурная стабильность и совместимость с материалом основы. Для серийного внедрения дополнительно проверяют технологию нанесения, протоколы испытаний и прослеживаемость партии. Один показатель не подтверждает надежность покрытия в эксплуатации.
Заключение
Российскую замену зарубежного антифрикционного покрытия для авиастроения выбирают по условиям работы узла, составу и толщине слоя, адгезии, износу, температурной и химической стойкости. PTFE, MoS2 и гибридные системы применяют для разных режимов, поэтому сравнение по названию или только по коэффициенту трения не дает достаточного основания для замены.
Следующий шаг - оформить условия эксплуатации детали и требования к покрытию в техническом задании, затем согласовать методы испытаний и контроль нанесения. Для конкретного материала нужно запросить документацию, проверить применимые спецификации и подтвердить результаты на представительных образцах до серийного применения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте СОЖ для обработки чугуна с учетом операции и настраивайте подачу для снижения масляного тумана.
Узнайте, как выполняется герметизация изношенной резьбы, чтобы избежать утечек и продлить срок службы соединения.
Узнайте, как правильно выбрать и нанести смазку дверей холодильника, чтобы уменьшить трение и примерзание уплотнений.