
Сравнение пищевых смазок H1 для цепных приводов: что лучше для разных нагрузок
Выбор правильной смазки для цепных приводов в пищевом производстве - задача, требующая понимания не только вязкости и базовых свойств, но и принципиальных различий между типами допусков и условиями применения. NSF H1 означает одно: смазка может использоваться в местах случайного, технически неизбежного контакта с продуктом, при условии, что возможное попадание не превышает 10 мг/кг. Это не универсальный сертификат безопасности, а строго определенный стандарт, привязанный к 21 CFR 178.3570 и допущенным FDA ингредиентам.
Для цепей в пищевой промышленности выбор смазки зависит от температуры узла, скорости вращения, нагрузки на шарниры, среды (сухие цеха, влажные участки, моечные зоны) и способа нанесения. Статья разбирает, как подобрать смазку под конкретные условия и почему одна формула может быть идеальна для конвейера при 20 °C, а для печной цепи при 200 °C окажется бесполезной.
Что означает NSF H1 и почему его недостаточно одного
NSF H1 - это допуск Национального санитарного фонда США для смазочных материалов, которые могут находиться в зоне возможного контакта с пищей.
Ключевое слово - случайный. Это означает, что конструкция оборудования предусматривает минимизацию попадания смазки в продукт, но полное исключение невозможно по техническим причинам. Допустимое количество - до 10 мг/кг продукта.
Часто встречается заблуждение: если смазка имеет H1, она универсальна. На деле H1 - это один из множества параметров выбора. Смазка должна одновременно обладать адгезией (прилипаемостью к металлу), проникающей способностью (чтобы попасть в узкие зазоры шарниров цепи), стойкостью к центробежному сбросу при вращении и, зачастую, защитой от воды и моющих средств. Все эти требования относятся к одной смазке.
Для пищевого производства смазка должна еще соответствовать ISO 21469 - международному стандарту гигиенических требований к составу и производству смазочных материалов. H1 и ISO 21469 дополняют друг друга: первый отвечает за допустимость попадания в пищу, второй - за безопасность производственного процесса (отсутствие микробного загрязнения, соответствие чистоте изготовления).
Из-за ограничений H1 (не более 10 ppm, только одобренные FDA ингредиенты) выбор базовых масел сужается. Смазки часто строятся на белых минеральных маслах (white mineral oil), синтетических гидрокарбонах (PAO), полиол-эфирах (polyol esters) или силиконовых жидкостях. Для силиконовых формул допускаемый предел загрязнения еще ниже -1 ppm, что требует особого контроля в производстве.
Цепные масла для обычных конвейеров и приводов
Большинство цепных приводов в пищевой промышленности работают при комнатной температуре или в диапазоне 20–80 °C.
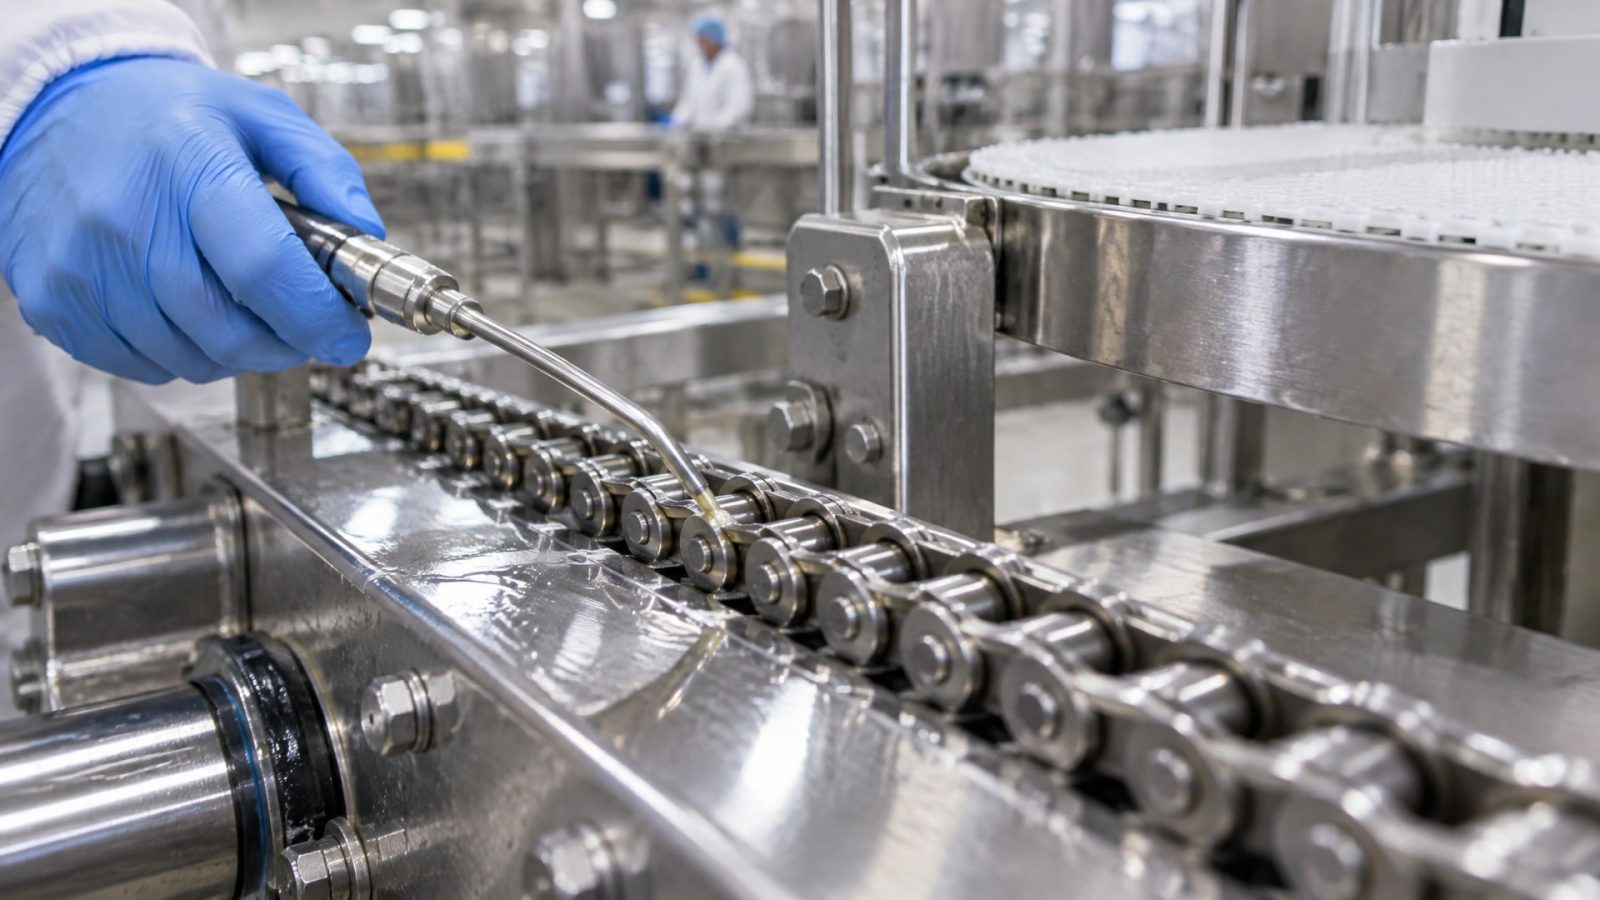
Это конвейерные цепи для транспортировки готовых изделий, муки, упаковки, замороженных продуктов. Для таких условий выбирают смазки вязкостью ISO VG 46–100, с предпочтением более легких формул.
Почему вязкость именно такая? Смазка должна проникать в шарниры цепи - в места, где вал соединяется с внутренней втулкой. Если масло слишком густое, оно не доберется до критичной зоны трения и будет просто стекать с боков цепи. Слишком жидкое масло вымывается центробежной силой при высокой скорости вращения и не создает защитную пленку. ISO VG 46–68 - оптимальный выбор для конвейеров со скоростью до 2–3 м/с, ISO VG 100 - для более медленных цепей с высокой нагрузкой.
При выборе смазки для обычного конвейера обращают внимание на адгезию - способность прилипать к металлу и держаться на цепи, несмотря на центробежную силу. Хорошая адгезия означает, что смазка не стекает на пол через 10 минут работы. Это особенно важно в цехах с частой влажной уборкой.
Проникающая способность - второй ключевой параметр. Смазка должна не только лежать на поверхности цепи, но и проникать в шарниры и в промежутки между звеньями. На старых машинах с большим люфтом это происходит быстро; на новых, с тесными допусками, требуется активная капельная подача. Если смазка густа, капельница будет забиваться или работать неравномерно.
Для сухих цехов (без влажной уборки) подходят классические минеральные H1-смазки с хорошей противоокислительной стабильностью. Они держат вязкость при нагреве, недорогие и доступны. Для влажных участков нужна дополнительная защита от вымывания - об этом отдельный раздел.
Высокотемпературные цепные масла для печей и тепловых узлов
Когда цепь работает при 150 °C, 200 °C или выше - в печах, жаровых машинах, коптильнях - требования к смазке кардинально меняются.
При таких температурах минеральное масло ISO VG 100 начинает окисляться, теряет вязкость, оставляет осадок и нагар, дымит. На цепи скапливается темный налет, что затрудняет ее чистку и создает санитарные проблемы.
Для высокотемпературных цепей переходят на синтетические базы: полиальфаолефины (PAO) или полиол-эфиры. Эти базы стабильнее при нагреве, дольше держат вязкость, генерируют меньше дыма и лучше смазывают при 150–250 °C. В зависимости от конструкции цепи и температуры выбирают ISO VG 100–220 для цепей печей с рабочей температурой до 232 °C.
Важное требование для печных цепей - низкое дымообразование (smokeless formulation). Когда смазка нагревается, она испаряется, и пары могут отрицательно влиять на качество продукта и комфорт работников. Специальные high-temp H1 chain lube разработаны именно для минимизации дыма: они содержат компоненты, которые испаряются минимально даже при 232 °C.
Адгезия при высокой температуре - особый случай. Обычная адгезия работает за счет вязкости: чем гуще масло, тем лучше оно держится. Но при 200 °C минеральное масло ISO VG 46 становится совсем жидким и стекает, а вязкое PAO масло ISO VG 220 может быть слишком вязким для капельной подачи. Поэтому производители синтетических high-temp смазок используют специальные присадки адгезии (липкие компоненты на основе полимеров), которые удерживают смазку на металле независимо от температурного разжижения.
Для цепей, работающих при 250 °C и выше, подходят только специальные высокотемпературные формулы с экстремальной синтетической базой. Такие смазки редко встречаются среди массовых H1-продуктов; их подбирают по техническому руководству производителя оборудования.
Защита цепей во влажных условиях и моечных зонах
В зонах влажной очистки (washdown areas) цепь постоянно подвергается воздействию воды, пара и часто щелочных моющих растворов.
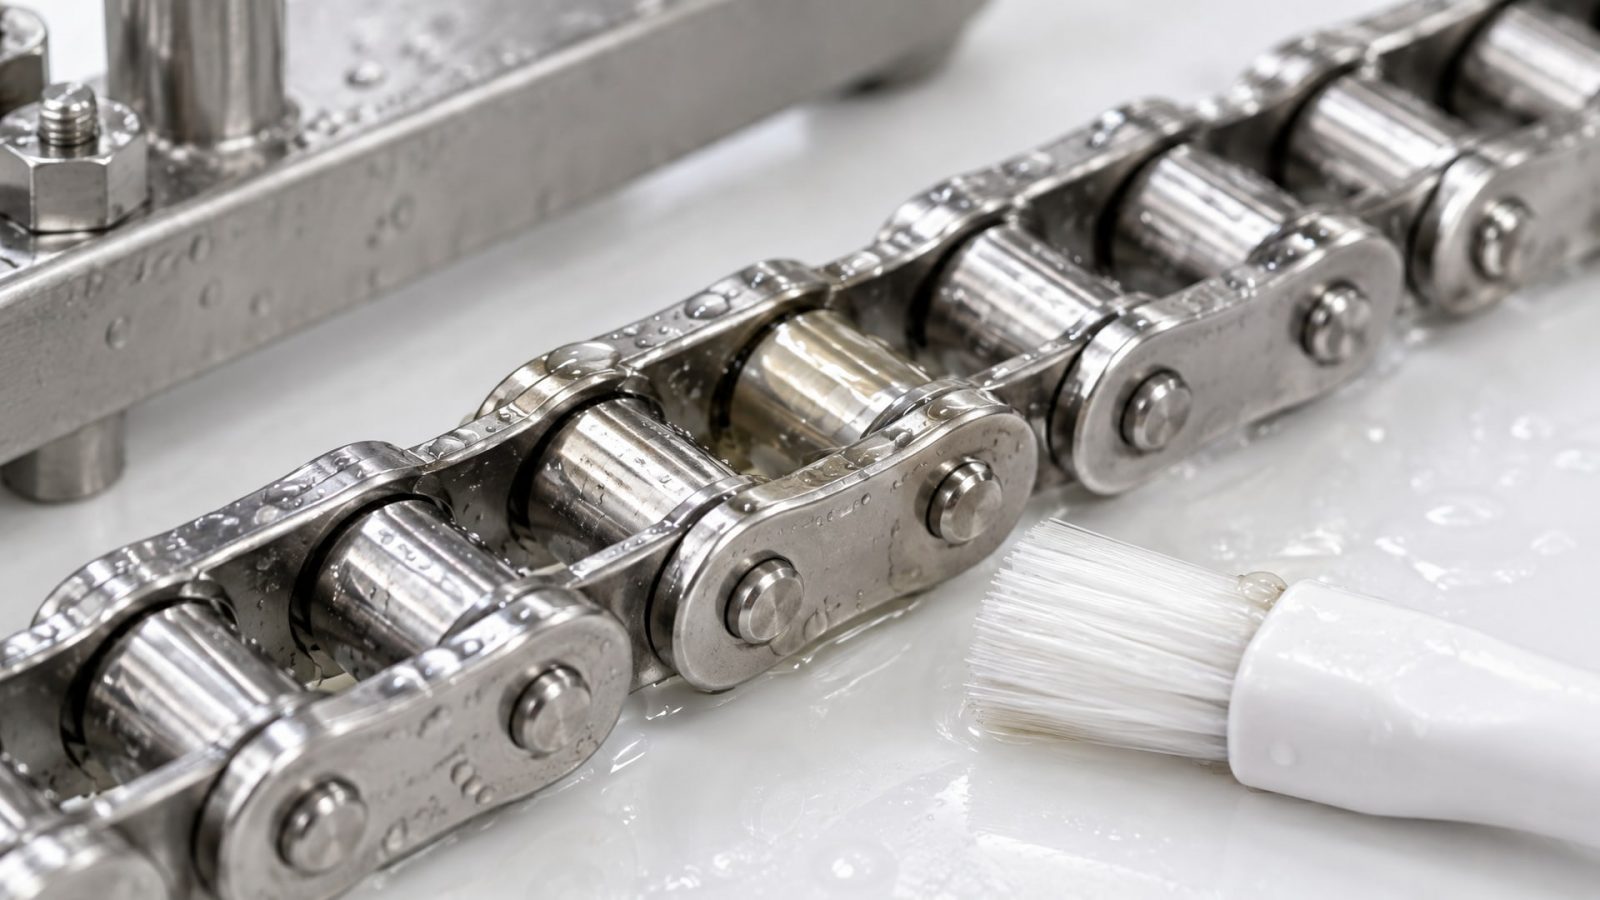
Обычная смазка здесь вымывается за часы или дни; цепь быстро ржавеет, начинает скрежетать, требует частого переколебывания и в итоге выходит из строя раньше времени.
Водостойкая H1-смазка должна обладать гидрофобностью - способностью отталкивать воду, не смешиваться с ней и оставаться на металле даже при прямом контакте с водяной струей. Это достигается за счет специальных присадок и выбора базового масла. Ряд производителей используют для этого воски (wax additives) или полимерные загустители, которые создают дополнительный барьер.
Стойкость к моющим растворам - другой параметр. Щелочные средства разрушают обычную смазку, вызывая ее эмульгирование (смешивание с водой, образование эмульсии). Смазка становится молочно-белой, теряет смазывающие свойства и стекает. Для моечных зон нужны смазки, которые не эмульгируются - остаются масляными даже при контакте с 3–5%-ным раствором щелочи.
На практике в цехах с интенсивной мойкой часто используют несколько стратегий: 1) выбирают смазку с повышенной водостойкостью и проверяют ее по тесту эмульгирования (ASTM D1401); 2) переходят на более частую переподачу смазки через капельницу - смывается быстрее, но и система работает почти постоянно; 3) устанавливают защитные кожухи цепи, чтобы ограничить прямой контакт с водой.
Для промежуточных условий (периодическая влажность, но не постоянная мойка) подходят H1-смазки с умеренной водостойкостью, ISO VG 68–100. Для экстремальной влажности выбирают специализированные формулы с максимальной гидрофобностью и проверяют, что они не оставляют на продукте посторонний запах или привкус (в подборках H1 это отдельно проверяется для пищевых допусков).
Как подбирать смазку: матрица нагрузок, температур и сред
На практике выбор цепного масла с пищевым допуском строится не на одном факторе, а на сочетании трех: температуре, нагрузке и среде.
Вот упрощенная матрица:
| Условие | Температура узла | Рекомендуемая вязкость | База | Дополнительные требования |
|---|---|---|---|---|
| Сухой конвейер, нормальная нагрузка | 20–40 °C | ISO VG 46–68 | Минеральная, PAO | Хорошая адгезия, проникновение |
| Холодная зона, высокая нагрузка | 10–30 °C | ISO VG 100 | Синтетическая (PAO) | Текучесть при холоде, адгезия |
| Влажный конвейер, нормальная нагрузка | 20–50 °C | ISO VG 68–100 | Минеральная с присадками, PAO | Водостойкость, не вымывается |
| Печная цепь, высокая температура | 150–220 °C | ISO VG 100–220 | Синтетическая (PAO, эфир) | Низкое дымообразование, термостойкость |
| Моечная зона, интенсивная влажность | 30–60 °C | ISO VG 100 | Синтетическая, гидрофобная | Максимальная водостойкость, не эмульгируется |
При выборе сначала определяют температуру: измеряют или уточняют по техническому паспорту оборудования. Потом оценивают нагрузку на шарниры (низкая - до 50 Н/мм², средняя -50–100, высокая - свыше 100). Затем учитывают среду: сухо, влажно, контакт с моющими средствами.
Например, конвейерная цепь в цехе с периодической уборкой, работающая при 35 °C и среднерассыпчатой нагрузке (передача расфасованных хлопьев), подходит ISO VG 68–100 с хорошей адгезией и умеренной водостойкостью. Если же это цепь в печи для копчения рыбы при 180 °C, нужно переходить на высокотемпературную синтетику, даже если H1 требуется.
Важный момент: при работе во влажной среде недостаточно только выбрать смазку. Нужно проверить, как система подачи смазки взаимодействует с этой средой. Если капельница установлена неправильно или засорена, хороша смазка не спасет. На практике в цехах с интенсивной мойкой часто монтируют автоматические системы с дозированием по времени, чтобы компенсировать потери.
Частые ошибки при выборе пищевых смазок для цепей
Первая ошибка: выбрать смазку только по допуску H1, игнорируя температуру и нагрузку.
Результат: при правильном допуске цепь заржавеет за месяц, потому что выбранная вязкость не подходит или смазка вымывается.
Вторая ошибка: предположить, что более вязкая смазка (например, ISO VG 220) лучше защитит цепь от износа. На деле очень вязкая смазка не проникает в шарниры, плохо распределяется и создает пробки, через которые не проходит смазка. Цепь начинает работать «всухую» в точках трения - фреттинг растет, износ ускоряется.
Третья ошибка: путать H1 с требованиями к гигиене производства. H1 означает, что смазка безопасна при случайном контакте с продуктом, но это не гарантирует отсутствие микробного загрязнения смазки при хранении или применении. Смазка может иметь H1, но если на производстве нарушается HACCP-протокол (плохое хранение, грязный инструмент для подачи), допуск теряет смысл.
Четвертая ошибка: применять одну смазку для всех цепей на предприятии. На молочном заводе часто есть конвейеры при 5 °C (холодильные), при 40 °C (упаковка), при 90 °C (стерилизация) и отдельные цепи при 200 °C (варка). Одна универсальная смазка для всех этих условий не существует. На больших производствах держат 2–3 смазки разных вязкостей или типов.
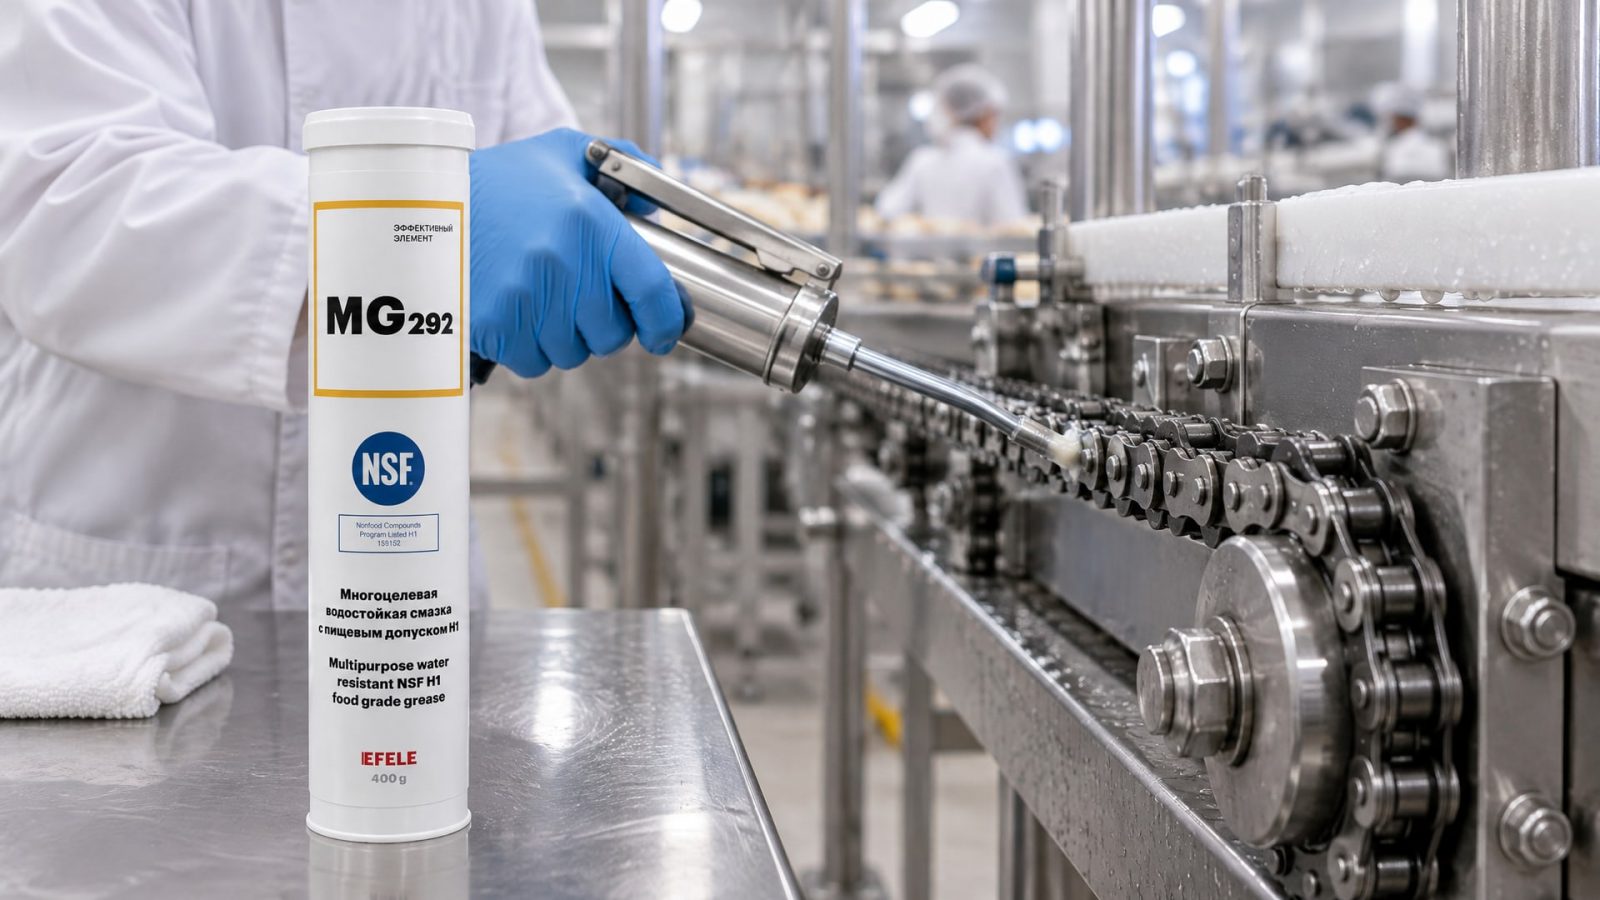
В условиях повышенной влажности и необходимости защиты от воды, когда стандартные минеральные смазки не справляются с вымыванием, закупщики часто обращаются к водостойким H1-смазкам. Такие составы, как водостойкая многоцелевая смазка EFELE MG-292 с допуском NSF H1, обеспечивают надежную работу цепных приводов даже в условиях интенсивной влажности. Эта смазка разработана специально для применения в пищевом производстве, где цепи постоянно контактируют с водой и щелочными моющими средствами.
Пятая ошибка: не проверить совместимость смазки с материалами цепи и корпуса. Редко, но встречается, что синтетическая смазка на основе эфира или PAO несовместима с пластиковыми защитными кожухами цепи - они разбухают и деформируются. Всегда нужно сверяться со спецификацией оборудования производителя.
Для высоконагруженных цепей в экстремальных условиях
Цепи, которые одновременно требуют H1, высокой температуры и высокой нагрузки - это редкий, но встречающийся случай.
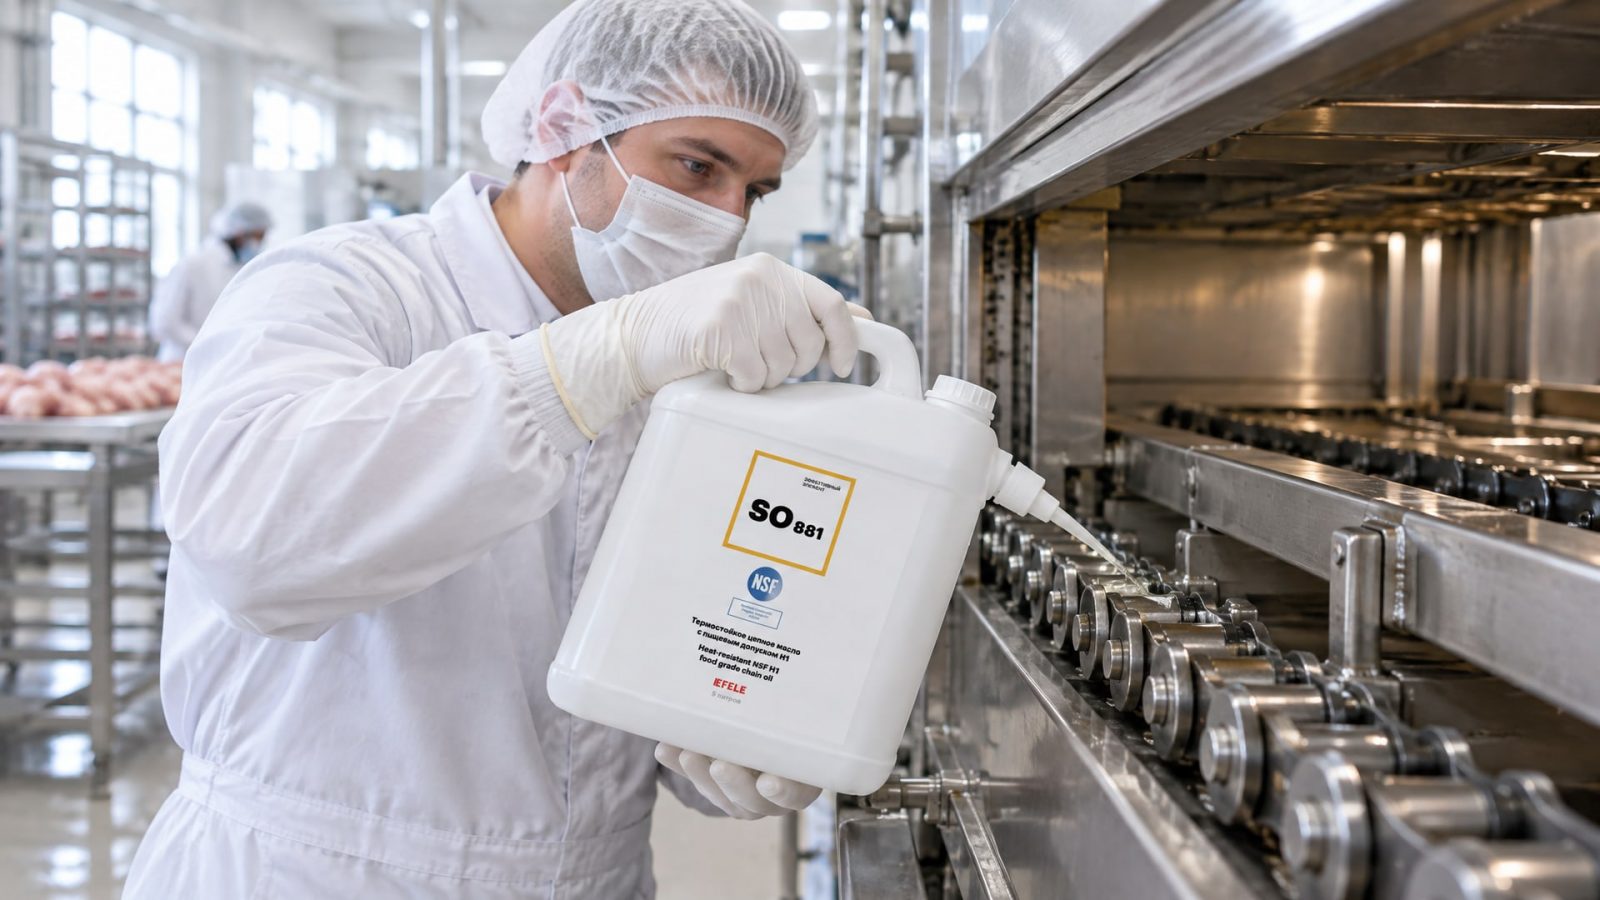
Например, цепи в печах для обработки белкового сырья (температура 180–220 °C, давление в шарнирах 120–150 Н/мм²). Для таких приложений выбирают синтетические H1-смазки на основе PAO или полиол-эфиров с высокой термостойкостью и противозадирными присадками.
Для цепей, работающих при высоких температурах и требующих пищевого допуска H1, термостойкое эфирное цепное масло EFELE SO-881 рекомендуется как решение, сочетающее экстремальную термостойкость с допуском на безопасный контакт с пищей. Такие специализированные смазки обеспечивают защиту шарниров при 220–250 °C и одновременно поддерживают допуск NSF H1.
Проверка высокотемпературной смазки проводится по ASTM D92 (температура вспышки - должна быть выше 250 °C) и по данным производителя о рабочем диапазоне. Кроме того, такие смазки тестируют на дымообразование при нагреве - это важно для пищевого производства, где дым недопустим.
При выборе смазки для экстремальных условий всегда консультируются с техподдержкой производителя оборудования. Иногда оказывается, что цепь может работать в менее экстремальных условиях, чем предполагалось, или что нужна комбинация: одна смазка для шарниров (под нагрузкой) и другая для внешней поверхности (защита от окисления).
Часто задаваемые вопросы
Что такое NSF H1 и почему это важно для пищевого производства?
NSF H1 - это допуск, позволяющий применять смазку в местах случайного контакта с пищей. Попадание смазки в продукт допускается не более 10 мг/кг. Это важно, потому что цепи часто располагаются над или рядом с линиями упаковки, и полностью исключить микрокапли масла невозможно. H1 гарантирует, что смазка не токсична и безопасна в таком количестве. На производствах без прямого контакта цепи с пищей H1 необязателен, но часто выбирается для универсальности.
Как выбрать вязкость цепного масла, если производитель не указал?
Начните с общего правила: конвейеры при 20–80 °C обычно берут ISO VG 46–100, печи при 150–220 °C - ISO VG 100–220 синтетические. Затем проверьте: если цепь скоростная (свыше 3 м/с), выбирайте более легкое масло (VG 46), если медленная с высокой нагрузкой - более вязкое (VG 100). Попросите пробу смазки и проверьте, хорошо ли она проникает в шарниры за 15 минут работы. Если масло стекает за минуту, оно слишком жидкое; если цепь остается сухой, слишком вязкое.
Почему в моечной зоне обычное цепное масло вымывается за день?
Вода и щелочные растворы разрушают адгезию смазки и начинают вытеснять ее с металла. Обычное минеральное масло не содержит специальных гидрофобных присадок, которые создают «отталкивающий» слой. Для моечных зон нужна смазка с водостойкостью; она дороже обычной, но держится на цепи в 10–20 раз дольше. Также помогает более частая переподача смазки через автоматическую капельницу.
Можно ли использовать обычное минеральное масло вместо дорогой синтетической смазки для печной цепи?
Технически можно, но результат будет неудовлетворительным. При 180 °C минеральное масло окисляется, дымит, оставляет нагар, теряет вязкость. Цепь быстро загрязняется, ее сложнее чистить, повышается риск пригорания. Синтетическое PAO или ester-based масло при этой же температуре стабильно, не дымит, держит вязкость. Цена выше, но ресурс цепи также выше в 2–3 раза, что оправдывает затраты.
Нужно ли менять смазку каждый сезон для цепей в холодильных и теплых цехах?
Если холодильный цех работает при 5 °C и цепь выбирается по ISO VG 100, то да - при сезонном переходе в теплые условия (40 °C) эта смазка может загустеть при холоде и плохо проникать. Обратное тоже верно: синтетическое PAO ISO VG 46, хорошо работающее при 60 °C, при 5 °C может быть слишком густым. На крупных производствах обычно держат две смазки и меняют их или корректируют подачу в зависимости от сезона.
Заключение
Выбор пищевой смазки для цепных приводов - это не выбор между одним хорошим и одним плохим вариантом, а поиск правильного баланса между вязкостью, базой масла, присадками и допусками. NSF H1 дает гарантию безопасности при случайном контакте с пищей, но сам по себе не решает проблемы с износом, коррозией или вымыванием. Окончательный выбор зависит от трех факторов: рабочей температуры цепи, нагрузки на шарниры и характера окружающей среды (сухо, влажно, моечная зона).
Для большинства конвейерных и приводных цепей в пищевом производстве подходят минеральные или PAO H1-смазки ISO VG 46–100 с хорошей адгезией. Для печей и высокотемпературных узлов требуются синтетические формулы с низким дымообразованием и термостойкостью до 250 °C. Для влажных и моечных зон - специальные водостойкие составы, которые сопротивляются смыванию и не эмульгируются с щелочными растворами. Начните с уточнения температуры и среды работы цепи, обратитесь к техническому паспорту оборудования и проверьте совместимость выбранной смазки с материалами конструкции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии: как выбрать и применить для герметизации трубопроводов с агрессивными жидкостями.
Узнайте, почему сож сильно пенится, и как эффективно устранить эту проблему на производстве, чтобы избежать брака и простоев.
Узнайте, какое масло для пневмоинструмента выбрать, как часто его заливать и почему нельзя использовать моторное или трансмиссионное масло.