
Темные пятна на медной проволоке: причины и способы устранения
Темные пятна на медной проволоке возникают из-за окисления поверхности, загрязнения или нестабильной смазки, а также из-за условий волочения и отжига. Чтобы устранить дефект, нужно определить, на каком этапе появляются пятна, проверить состояние эмульсии, качество воды, рабочую температуру и остатки смазки. Увеличивать концентрацию без проверки не следует: избыток смазки тоже может ухудшить чистоту поверхности.
Статья полезна инженерам, техническим специалистам и закупщикам, которые отвечают за качество проволоки и стабильность процесса. Ниже разобраны причины потемнения медной проволоки, способы диагностики и критерии подбора смазки волочения проволоки для разных этапов производства.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки не всегда указывает на одну конкретную неисправность.
Поверхность может окисляться при хранении или после отжига, а нестабильная либо загрязненная смазка способна оставлять налет и пятна непосредственно в процессе волочения. Поэтому внешний вид проволоки нужно оценивать вместе с условиями производства и этапом, на котором проявился дефект.
Остатки технологической смазки могут выглядеть как темные участки. Нормативные требования также не всегда трактуют любое изменение цвета как брак. Например, в нормативном описании проволоки прямоугольного сечения и шин по ГОСТ 434-78 допускаются местные цвета побежалости и поверхностное потемнение вследствие окисления, а также следы технологической смазки на твердой проволоке и шинах. Это не отменяет требований конкретного заказчика: для проволоки под покрытие, эмалирование или ответственную сборку пятна могут быть недопустимы.
В технических материалах по медному волочению от смазок требуют защиты от коррозии, обесцвечивания и пятен. При этом для процесса важны и граничная, и гидродинамическая смазка. Если состав не обеспечивает нужный режим или теряет стабильность, вероятны загрязнение поверхности и отложения на волоках и конусах оборудования.
Ориентиром для первичной проверки служат условия применения, а не только цвет проволоки:
Если потемнение появляется после отжига, проверьте совместимость смазки с этим этапом и наличие остаточной пленки.
Если пятна возникают во время волочения, оцените стабильность и чистоту эмульсии.
Если дефект проявляется после хранения, проверьте условия хранения и возможное окисление поверхности.
Если проволока идет на последующее покрытие, учитывайте требования к чистоте и остаткам смазки.
Для водосмешиваемых смазок в источниках приводится широкий рабочий диапазон концентраций 2-15% в зависимости от операции. Сам по себе этот диапазон не задает настройку конкретной линии: значение нужно соотносить со стадией процесса, оборудованием и требованиями к поверхности.
Смазка волочения проволоки: какие параметры проверить
Если пятна связаны с эмульсией, проверьте ее концентрацию, стабильность, чистоту, температуру и воду для приготовления.
Один параметр редко объясняет проблему полностью. Например, концентрация может оставаться прежней, но при изменении качества воды эмульсия станет менее стабильной, а на поверхности появятся пятна или отложения.
Для медного волочения приводятся разные концентрации по стадиям: при грубом волочении 10-12%, среднем 6-8%, тонком 4-6%. Для отдельной СОЖ или концентрата, применяемого при отжиге, указана рекомендация 1-2%. Эти значения относятся к описанным в технических материалах режимам и не заменяют проверку требований к конкретной линии.
Для высокоскоростного волочения меди в одном из технических описаний рекомендуют готовить эмульсию на воде жесткостью 60-100 ppm CaCO3. Там же допускается вода жесткостью до 200 ppm CaCO3, а рабочая температура эмульсии указана в пределах 35-40 °C. Это ориентиры для контроля: если параметры выходят за используемый на предприятии режим, не меняйте концентрацию наугад, а сопоставьте все условия с документацией на смазку и процесс.
При подборе смазки для волочения проволоки учитывайте, что хорошая стабильность эмульсии снижает риск окрашивания поверхности и образования отложений на рабочих элементах оборудования. Для тонких диаметров и высоких скоростей также важны антиокислительные свойства, низкое пенообразование и малое количество остаточной пленки. Состав должен обеспечивать чистую поверхность после волочения и быть совместимым с последующим отжигом или покрытием.
Практическая проверка параметров может идти по порядку:
Измерьте фактическую концентрацию и сравните ее с рабочей настройкой для конкретной стадии.
Проверьте жесткость воды, используемой для приготовления эмульсии.
Зафиксируйте температуру эмульсии в рабочем режиме.
Оцените наличие пены, загрязнений и отложений на волоках и конусах.
Сопоставьте остатки на проволоке с требованиями следующей операции.
При этом не стоит считать, что увеличение концентрации автоматически улучшит поверхность. Избыточное количество смазки может мешать чистоте проволоки и повышать риск пятен. Рабочий процент должен соответствовать операции, а не принципу «чем больше, тем надежнее».
Как определить источник дефекта по поверхности
Для диагностики важны место появления пятен, их повторяемость и связь с технологическими этапами.
Осмотрите проволоку сразу после волочения, после отжига и после хранения. Если потемнение появляется только после определенной операции, круг возможных причин сужается. Такой подход помогает не менять смазку, когда причина связана с водой, остатками на оборудовании или условиями отжига.
| Когда заметны пятна | Что проверить в первую очередь | Возможная причина |
|---|---|---|
| Сразу после волочения | Состояние эмульсии, ее концентрацию и стабильность | Загрязнение или нестабильность смазки |
| После отжига | Совместимость смазки с отжигом и остаточную пленку | Окисление или следы смазки |
| После хранения | Условия хранения и состояние поверхности | Окисление меди |
| На отдельных участках | Отложения на волоках и конусах, чистоту системы | Локальное загрязнение |
Различайте равномерное изменение оттенка и отдельные пятна. Локальный дефект может указывать на неодинаковые условия контакта или загрязнение участка оборудования, тогда как потемнение после отжига требует оценки влияния теплового этапа. Это диагностические направления, а не готовый вывод: окончательную причину устанавливают по результатам проверки конкретной линии.
Учитывайте и требования к готовому изделию. ГОСТ 434-78 допускает местные цвета побежалости и поверхностное потемнение вследствие окисления для проволоки прямоугольного сечения и шин. Но если проволока предназначена для дальнейшего покрытия, эмалирования или ответственной сборки, важна чистота поверхности и низкое количество остаточной пленки. Поэтому приемочные критерии следует сверять со спецификацией на продукцию и требованиями следующего технологического этапа.
Для сравнения результатов полезно фиксировать параметры каждой партии: концентрацию, жесткость воды, температуру эмульсии и момент появления дефекта. В материалах по высокоскоростному волочению в качестве ориентиров приведены 60-100 ppm CaCO3 для жесткости воды и 35-40 °C для температуры эмульсии. Такие записи помогут увидеть связь между изменением параметров и потемнением, не подменяя диагностику случайной корректировкой режима.
Если одновременно появились пятна и отложения на оборудовании, проверьте не только состав, но и чистоту системы. Следы загрязнений в циркуляции могут снова попасть на проволоку даже после корректировки концентрации. Поэтому результат оценки поверхности сопоставляют с состоянием емкости, волок и конусов.
Замена смазки волочения: промывка и контроль системы
Замена смазки волочения может не устранить пятна, если в системе остались шлам и загрязнения.
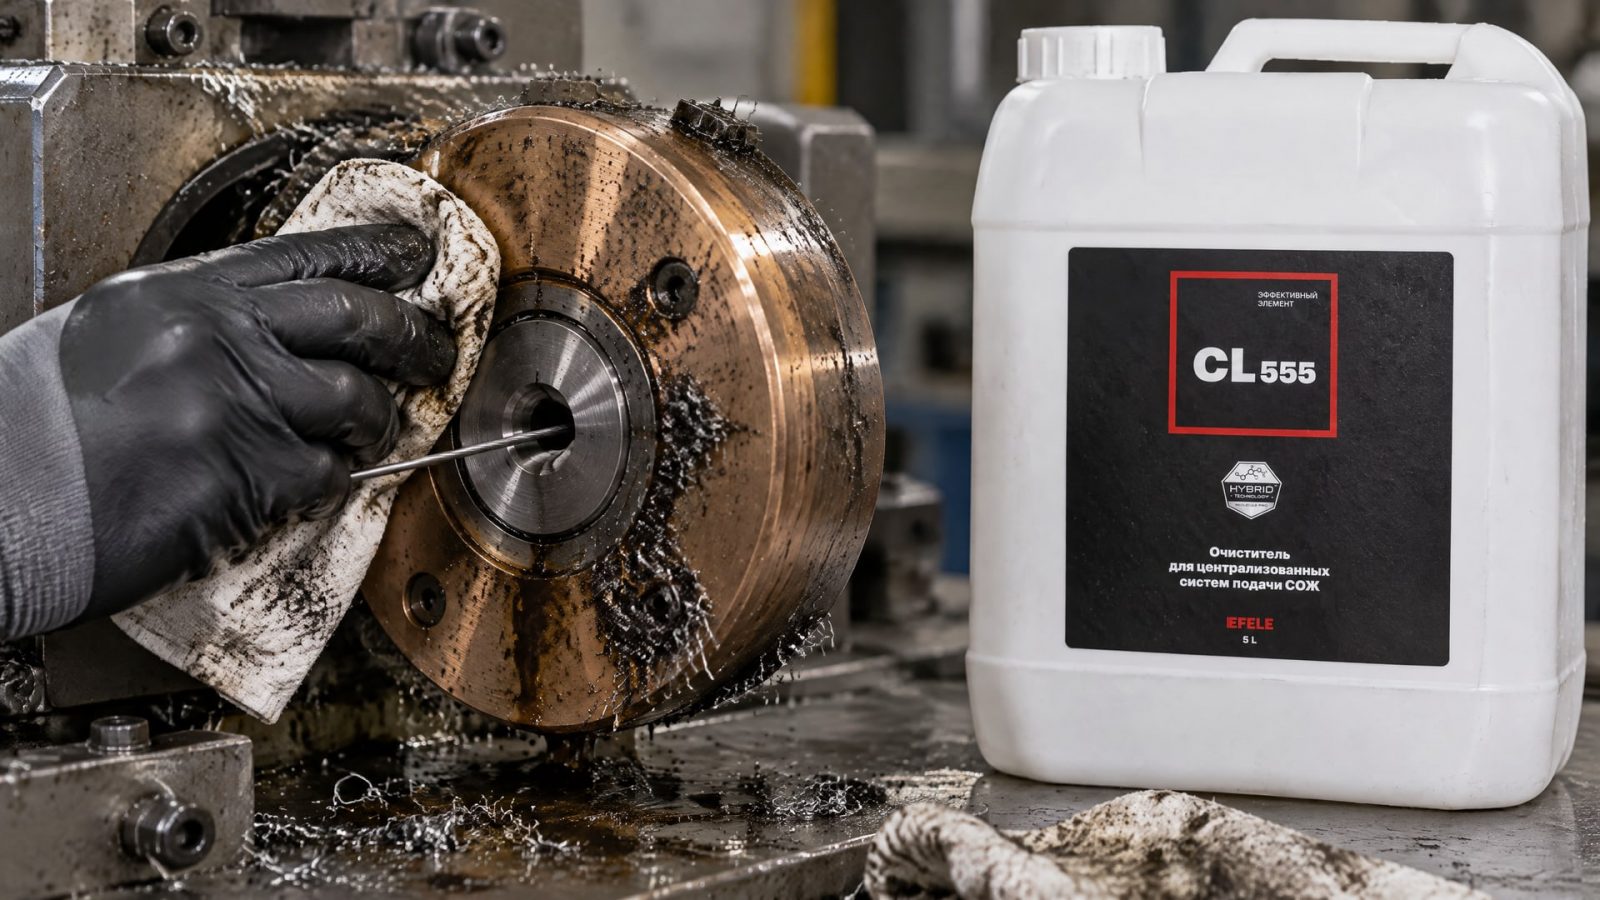
Остатки старого состава способны попасть в новую эмульсию и поддерживать нестабильность процесса. В таком случае одной заливки свежей смазки недостаточно: перед заменой нужно оценить состояние системы и предусмотреть ее промывку.
Во время осмотра проверьте, есть ли загрязнения в циркуляции и отложения на волоках и конусах. Уточните, когда проводилась предыдущая замена и менялись ли параметры воды или концентрации. Если новая эмульсия приготовлена на воде, выходящей за привычный для линии диапазон, оцените ее стабильность до того, как связывать дефект только с составом смазки. Для высокоскоростного медного волочения в качестве ориентира приводятся жесткость 60-100 ppm CaCO3 и температура 35-40 °C.
При сильном загрязнении промывку следует включить в план замены, а не ограничиваться сливом отработанной жидкости. Для удаления шлама и загрязнений из системы СОЖ в таком сценарии применяют специализированный очиститель EFELE CL-555. После очистки систему заполняют рабочим составом с концентрацией, соответствующей стадии волочения, и повторно оценивают поверхность проволоки.
Для проверки результата сравните состояние проволоки до и после замены при сопоставимых условиях. Не меняйте одновременно несколько параметров, если это не требуется для устранения выявленной причины: иначе будет сложнее понять, что именно повлияло на поверхность. Концентрации, указанные для меди, заметно различаются по операции: 10-12% для грубого, 6-8% для среднего и 4-6% для тонкого волочения. Отдельно для смазки или добавки при отжиге приводится рекомендация 1-2%.
После запуска проверьте:
исчезли ли пятна или уменьшилась ли их выраженность;
сохраняется ли стабильность эмульсии;
не появляются ли новые отложения на рабочих элементах;
соответствует ли поверхность требованиям следующего этапа;
не остались ли в системе загрязнения, способные попасть в новую эмульсию.
Если дефект сохраняется, вернитесь к диагностике воды, температуры и этапа появления потемнения. Замена состава без проверки этих факторов не гарантирует устранения причины.
Смазки для сухого волочения проволоки и водосмешиваемые составы
Выбор между сухим и водосмешиваемым волочением зависит от операции, скорости, диаметра проволоки и требований к остаткам на поверхности.
Нельзя считать сухую смазку автоматически более чистым решением: для меди выбор системы связан с требуемым режимом смазывания, качеством поверхности и следующей операцией. В источниках для смазок при волочении отмечена необходимость одновременно обеспечивать граничную и гидродинамическую смазку.
Для водосмешиваемых смазок по медной проволоке приведен общий диапазон 2-15%, а для отдельных стадий указаны 10-12% при грубом, 6-8% при среднем и 4-6% при тонком волочении. Эти данные показывают, почему нельзя переносить концентрацию с одной операции на другую. Условия конкретной линии и требования к чистоте должны определять выбор и режим применения.
Если после волочения проволока идет на покрытие или другую операцию, для которой нужна легкая очистка, значимы низкие остатки смазки и чистая поверхность. Для медного волочения источники отдельно подчеркивают важность низкой остаточной пленки после обработки и отжига. Поэтому сравнивайте системы не только по снижению трения, но и по тому, что остается на проволоке после процесса.
Смазки для волочения нержавеющей проволоки нельзя автоматически применять для меди. Требования к смазочным системам различаются в зависимости от металла и последующей обработки: источники отмечают отличия по противозадирным свойствам, остаткам и требованиям к очистке. Аналогично, состав для меди следует выбирать с учетом чистоты поверхности и защиты от коррозии и окрашивания, а не только по общему назначению «для волочения».
При выборе проверьте в технической документации, для какого металла и операции предназначен состав, какие рабочие параметры предусмотрены и совместим ли он с отжигом или покрытием. Если данных для конкретного режима недостаточно, сначала уточните требования к процессу и проверьте их на линии. Это надежнее, чем переносить настройки смазки с другого металла или стадии производства.
Как снизить риск повторного потемнения
После устранения дефекта закрепите режим, при котором поверхность остается чистой, а эмульсия стабильна.
Для этого контролируйте не только концентрацию, но и жесткость воды, температуру, состояние смазки и чистоту системы. Для высокоскоростного волочения меди в технических материалах указан диапазон жесткости воды 60-100 ppm CaCO3; допускается вода до 200 ppm CaCO3. Рабочая температура эмульсии в том же описании составляет 35-40 °C.
Соблюдайте концентрацию, предназначенную для текущей операции. Для грубого волочения приведено 10-12%, для среднего 6-8%, для тонкого 4-6%; общий диапазон для водосмешиваемых смазок по меди составляет 2-15%. Эти значения не следует смешивать в одну универсальную норму: режим зависит от стадии и используемой системы.
Включите в регулярный контроль осмотр эмульсии и рабочих элементов. Стабильность смазки помогает снизить риск пятен и отложений на волоках и конусах. Если меняются вода, скорость, диаметр или этап обработки, повторно оценивайте качество поверхности, а не полагайтесь только на прежние настройки.
Для проволоки под покрытие или эмалирование отдельно установите требования к чистоте и остаточной пленке. Состав, который подходит для одного этапа, может не обеспечить нужный результат перед следующим. Если потемнение появляется после отжига, оцените совместимость смазки с нагревом и следы, остающиеся на металле. Если пятна заметны сразу после волочения, начните с эмульсии и загрязнений в системе.
Часто задаваемые вопросы
Темные пятна на медной проволоке всегда означают брак?
Нет. В нормативном описании по ГОСТ 434-78 для проволоки прямоугольного сечения и шин допускаются местные цвета побежалости и поверхностное потемнение вследствие окисления. Однако требования зависят от назначения продукции: перед покрытием, эмалированием или ответственной сборкой состояние поверхности нужно оценивать по спецификации.
Какая смазка для волочения проволоки уменьшает риск пятен?
Для медной проволоки выбирают состав, который обеспечивает смазывание, защиту от коррозии и окрашивания, стабильность в системе и чистую поверхность. Учитывают стадию волочения, воду, рабочую температуру, скорость и последующую обработку. Повышать концентрацию без проверки не следует: избыток смазки способен ухудшить чистоту поверхности.
Подходят ли смазки для сухого волочения проволоки для меди?
Само обозначение «для сухого волочения» не позволяет определить пригодность состава для конкретной медной проволоки. Выбор зависит от режима, диаметра, требований к поверхности и следующей операции. Сверьте назначение смазки и рабочие параметры с документацией на процесс, а после изменения состава оцените остатки и качество проволоки.
Можно ли одной смазкой обрабатывать медную и нержавеющую проволоку?
Не следует считать смазки взаимозаменяемыми только потому, что обе применяются при волочении. Для разных металлов различаются требования к смазыванию, остаткам и очистке после процесса. Подбирайте состав под материал проволоки и последующую операцию, а не по общему назначению смазки.
Заключение
Темные пятна на медной проволоке могут быть вызваны окислением, загрязнением, нестабильной эмульсией или остатками технологической смазки. Чтобы устранить их, установите этап появления дефекта, проверьте концентрацию, жесткость воды, температуру и чистоту системы. Для замены смазки учитывайте параметры конкретной стадии и очищайте систему, если в ней есть шлам и загрязнения.
Следующий шаг - зафиксировать параметры процесса и осмотреть проволоку после волочения, отжига и хранения. Затем сопоставьте результат с требованиями к дальнейшей обработке и скорректируйте только подтвержденную причину. Такой порядок поможет выбрать смазку волочения проволоки по условиям линии и снизить риск повторного потемнения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите фильтровальное полотно для волочильной эмульсии, учитывая состав загрязнений, требуемую чистоту и условия эксплуатации.
Узнайте, как правильно заменить смазку для волочения, чтобы избежать проблем с оборудованием и улучшить качество продукции.
Узнайте, возможна ли финишная обработка покрытия после нанесения антифрикционного слоя и как избежать повреждений.