
Температурный диапазон смазок и совместимость растворителей с антифрикционными покрытиями
Температурный диапазон смазок нельзя переносить на антифрикционное покрытие только по наличию в составе MoS₂, графита или меди. При выборе учитывают весь состав покрытия: растворитель должен обеспечить нанесение и испариться, связующее - сформировать пленку, а базовая смазка не должна нарушить ее структуру или адгезию. Совместимость проверяют для конкретных материалов и условий работы узла.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку или сухое покрытие, планируют распыление и оценивают работу узла при нагреве. Ниже разобраны риски взаимодействия растворителя с базовой смазкой, особенности нанесения MoS₂ и причины, по которым температурные пределы разных составов нельзя сравнивать напрямую.
Как растворитель влияет на антифрикционное покрытие
Растворитель в составе антифрикционного покрытия нужен не только для удобства нанесения.
Он помогает растворить связующее и распределить композицию по металлической поверхности, после чего должен испариться, чтобы могла сформироваться пленка. Поэтому химический состав, летучесть и доля растворителя влияют на распыление, равномерность покрытия и его адгезию.
В патентных описаниях антифрикционных покрытий встречаются вода, спирты, кетоны, эфиры, ароматические растворители и N-метилпирролидон. Для некоторых составов предпочтительны смеси спиртов и эфиров в массовом соотношении от 10:90 до 50:50. Доля растворителя в композиции может составлять 30-80% по массе. Эти значения описывают примеры составов, а не универсальную рецептуру для любого покрытия.
Отдельно учитывают температуру вспышки растворительной смеси. Для смеси бутилацетата и н-бутанола в патентном описании указан показатель выше 23 °C. Он не заменяет требований безопасности при хранении, подготовке и распылении состава: их сверяют с документацией конкретного материала и условиями производства.
Если на поверхности остается базовая смазка, растворитель может изменить ее вязкость или повлиять на загуститель. Одновременно загрязненная смазкой поверхность мешает сцеплению покрытия с металлом. Поэтому перед нанесением проверяют состояние поверхности, а контакт неотвержденного покрытия с базовым маслом или пластичной смазкой по возможности исключают.
Такой подход особенно важен, если покрытие наносится на деталь, которая позднее будет смазываться. Совместимость растворителей и смазки оценивают не только по отсутствию видимой реакции: нужно убедиться, что не нарушаются формирование пленки и ее адгезия. Нельзя считать составы совместимыми только потому, что оба предназначены для металлических деталей.
Совместимость растворителей и базовой смазки: что проверить
Растворитель и базовая смазка могут взаимодействовать до того, как покрытие сформирует устойчивую пленку.
В зависимости от состава растворитель способен разжижать смазку, менять ее вязкость, нарушать структуру загустителя или ухудшать сцепление покрытия с поверхностью. Особенно внимательно проверяют системы на основе спиртов и эфиров, а также кетоновые растворители.
До нанесения покрытия полезно определить, когда именно поверхности соприкоснутся: до испарения растворителя, во время сушки или уже после отверждения. Если деталь смазана заранее, растворитель может контактировать с маслом или загустителем непосредственно. Если смазку наносят после сушки, главным вопросом становится устойчивость сформированной пленки к выбранному смазочному материалу.
Для проверки совместимости учитывают несколько параметров:
Состав растворителя и связующего, указанный для покрытия.
Тип базовой смазки или масла, которое будет контактировать с пленкой.
Способ нанесения и условия испарения растворителя.
Режим сушки или отверждения, если он предусмотрен для конкретного покрытия.
Изменение внешнего вида, равномерности и адгезии пленки после контакта со смазкой.
Практическая проверка на образце помогает обнаружить дефекты до нанесения на рабочую деталь. Для нее используют те же материалы и последовательность операций, что и в производстве: покрытие наносят на подготовленную поверхность, выдерживают по предусмотренному режиму, затем проверяют контакт с базовой смазкой. Без такого сопоставления нельзя надежно судить о совместимости по одному только названию растворителя или типу масла.
Важно разделять растворитель и базовую смазку как разные компоненты системы. Само присутствие MoS₂ в покрытии или смазке не гарантирует совместимости: результат зависит от связующего, растворителя, загустителя и условий контакта. Поэтому нельзя считать, что любое масло совместимо с любым антифрикционным покрытием.
Дисульфид молибдена: нанесение и различия между составами
Дисульфид молибдена используют в пластичных смазках и сухих покрытиях, но это разные формы смазочного материала.
В источниках для MoS₂-смазки указан температурный диапазон от -30 до 130 °C. Для сухого покрытия на основе MoS₂ приводятся другие пределы: от -185 до 400 °C в воздухе и до 1100 °C в инертной среде. Эти значения нельзя переносить с одного типа материала на другой.
Для MoS₂-составов в смазках встречается содержание дисульфида молибдена 0,5-5,0% по массе. Такие составы могут иметь минеральное или синтетическое базовое масло и разные загустители. Поэтому даже одинаковое содержание MoS₂ не означает одинакового рабочего диапазона или поведения смазки.
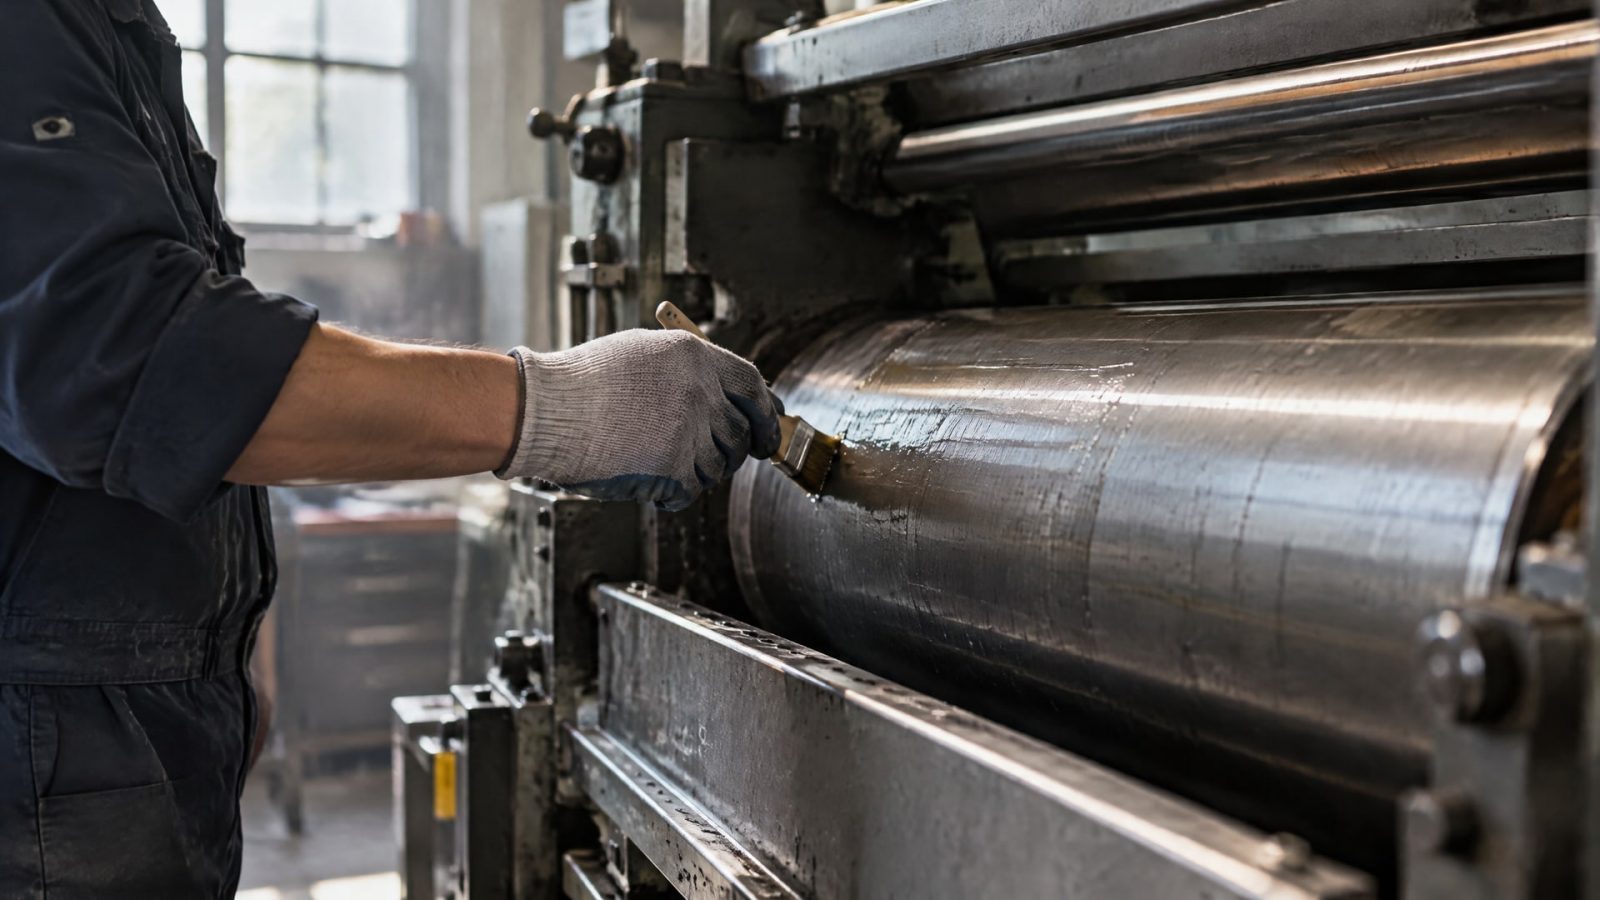
Для нанесения покрытий применяют распыление, окунание или кисть. В одном из описаний для покрытия указана толщина мокрой пленки 50-200 мкм и термоотверждение при 150-250 °C в течение 1-4 часов. Для сухих MoS₂-пленок также встречается толщина 5-25 мкм и отверждение при 150-350 °C в зависимости от связующего. Эти режимы относятся к разным составам, поэтому рабочую технологию выбирают по документации конкретного материала.
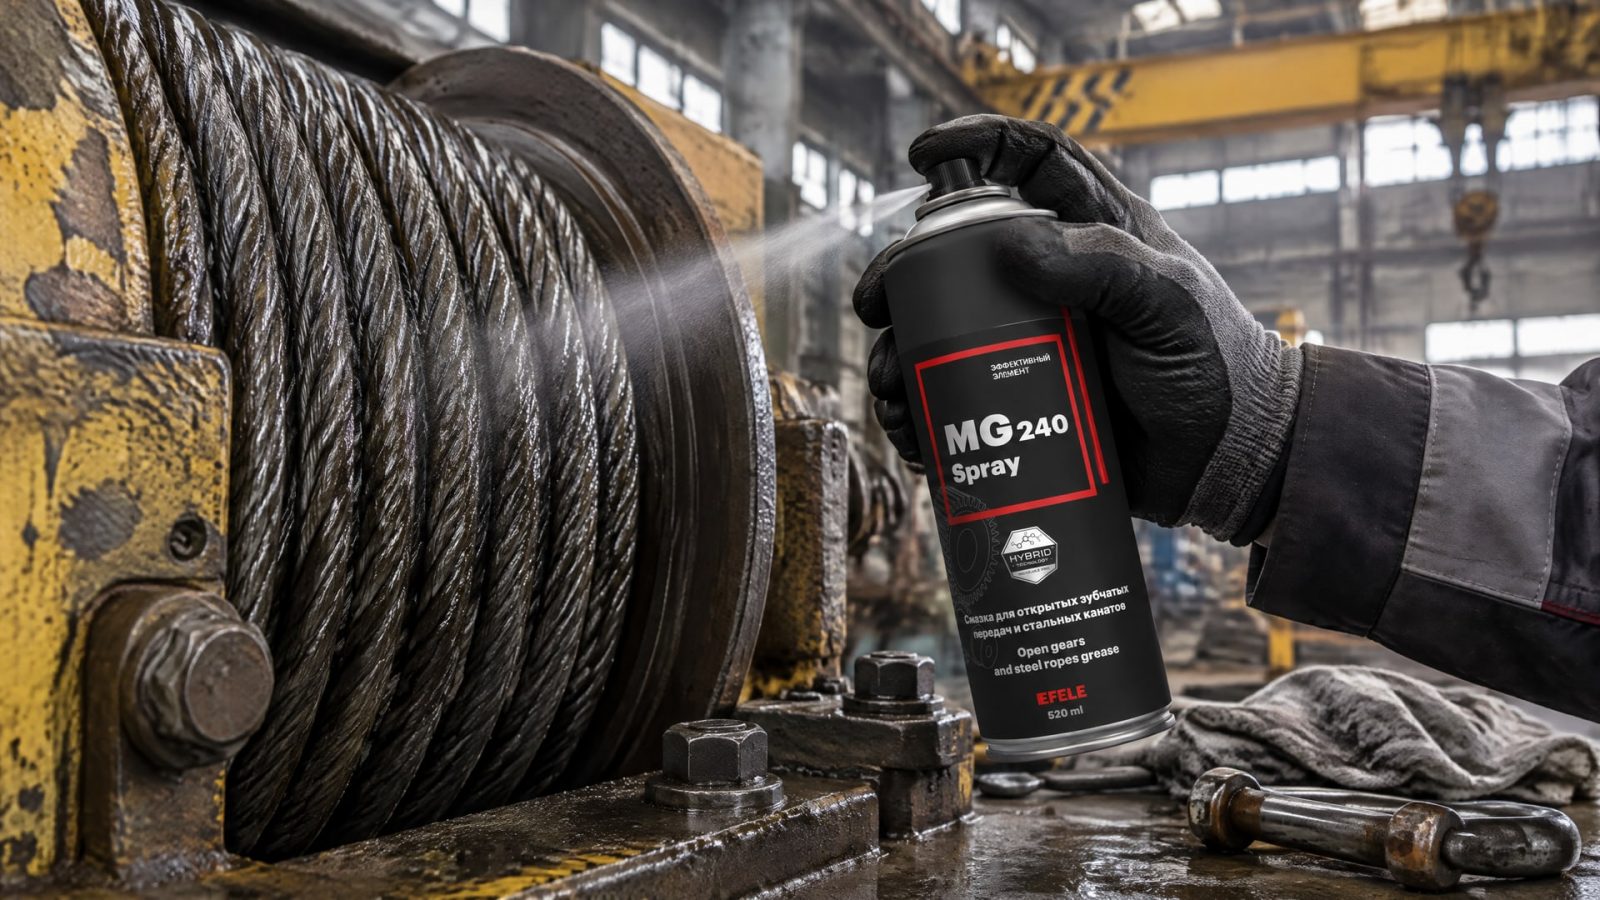
На стальных канатах задача может быть иной: требуется удержание смазки на поверхности, в том числе при воздействии влаги и фреттинге. В таких условиях важно оценивать не только содержание MoS₂, но и адгезию состава, то есть его способность удерживаться на поверхности. Для нанесения на канаты в этой задаче применяют EFELE MG-240 Spray - адгезивную смазку-спрей с MoS₂. Ее нельзя приравнивать к сухому покрытию: это смазочный состав, а не пленка, формируемая испарением растворителя и отверждением связующего.
Температурный диапазон смазки: MoS₂, графит и медь
Температурный диапазон смазки определяют по конкретному продукту и его назначению, а не только по типу твердого смазочного компонента.
Для MoS₂-смазок в одном материале приведен диапазон от -30 до 130 °C, тогда как сухое покрытие на основе MoS₂ в воздухе описано для работы от -185 до 400 °C. В инертной среде для такого покрытия указано значение до 1100 °C.
При этом высокие температурные пределы сухой пленки требуют уточнения условий. Для MoS₂ отмечено практическое ограничение применения в воздухе около 350 °C и ускорение окисления выше 400 °C. Значит, значение до 400 °C нельзя читать как универсальную гарантию для любого связующего, покрытия и режима эксплуатации. Учитывают атмосферу, конструкцию пленки и требования к узлу.
С графитовыми составами разброс также велик. В одном источнике для графитовой смазки указан максимум 60 °C, в другом - до 650 °C. Поэтому формулировки «графитовая смазка» и «графитная смазка» сами по себе не позволяют определить температурный диапазон применения. Нужно уточнить состав, назначение и паспортные ограничения конкретного продукта.
Для медных составов встречаются значения до 1093 °C и до 1100 °C, но они относятся к противозадирным или контактным пастам, а не к обычным подшипниковым смазкам. Переносить такие пределы на любой медный смазочный материал нельзя. При подборе сопоставляют тип узла, режим нагрева и назначение состава, а затем сверяются со спецификацией.
| Тип материала | Приведенный температурный ориентир | Что важно учитывать |
|---|---|---|
| MoS₂-смазка | от -30 до 130 °C | Это смазка, не сухое покрытие |
| Сухое MoS₂-покрытие в воздухе | от -185 до 400 °C | Практический предел зависит от состава и окислительной среды |
| Графитовая смазка | от максимума 60 °C до 650 °C в разных материалах | Название не определяет состав и рабочий диапазон |
| Медный противозадирный или контактный состав | до 1093-1100 °C в отдельных материалах | Эти значения не относятся автоматически к подшипниковым смазкам |
Как выбрать покрытие и избежать ошибок при нанесении
Сначала определяют, что нужно узлу: пластичная смазка, сухое антифрикционное покрытие или противозадирный состав.
У этих материалов разные механизмы работы и температурные окна. Например, MoS₂-смазка, сухая пленка с MoS₂ и паста для высокотемпературного контакта не взаимозаменяемы только потому, что содержат твердый смазочный компонент.
Затем оценивают последовательность нанесения. Если покрытие наносят распылением, учитывают испарение растворителя, толщину мокрой пленки и предусмотренную температуру сушки или отверждения. Для некоторых MoS₂-покрытий описаны мокрая пленка 50-200 мкм и отверждение при 150-250 °C в течение 1-4 часов, а для других сухих пленок - толщина 5-25 мкм и отверждение при 150-350 °C. Эти параметры показывают, насколько режим зависит от связующего.
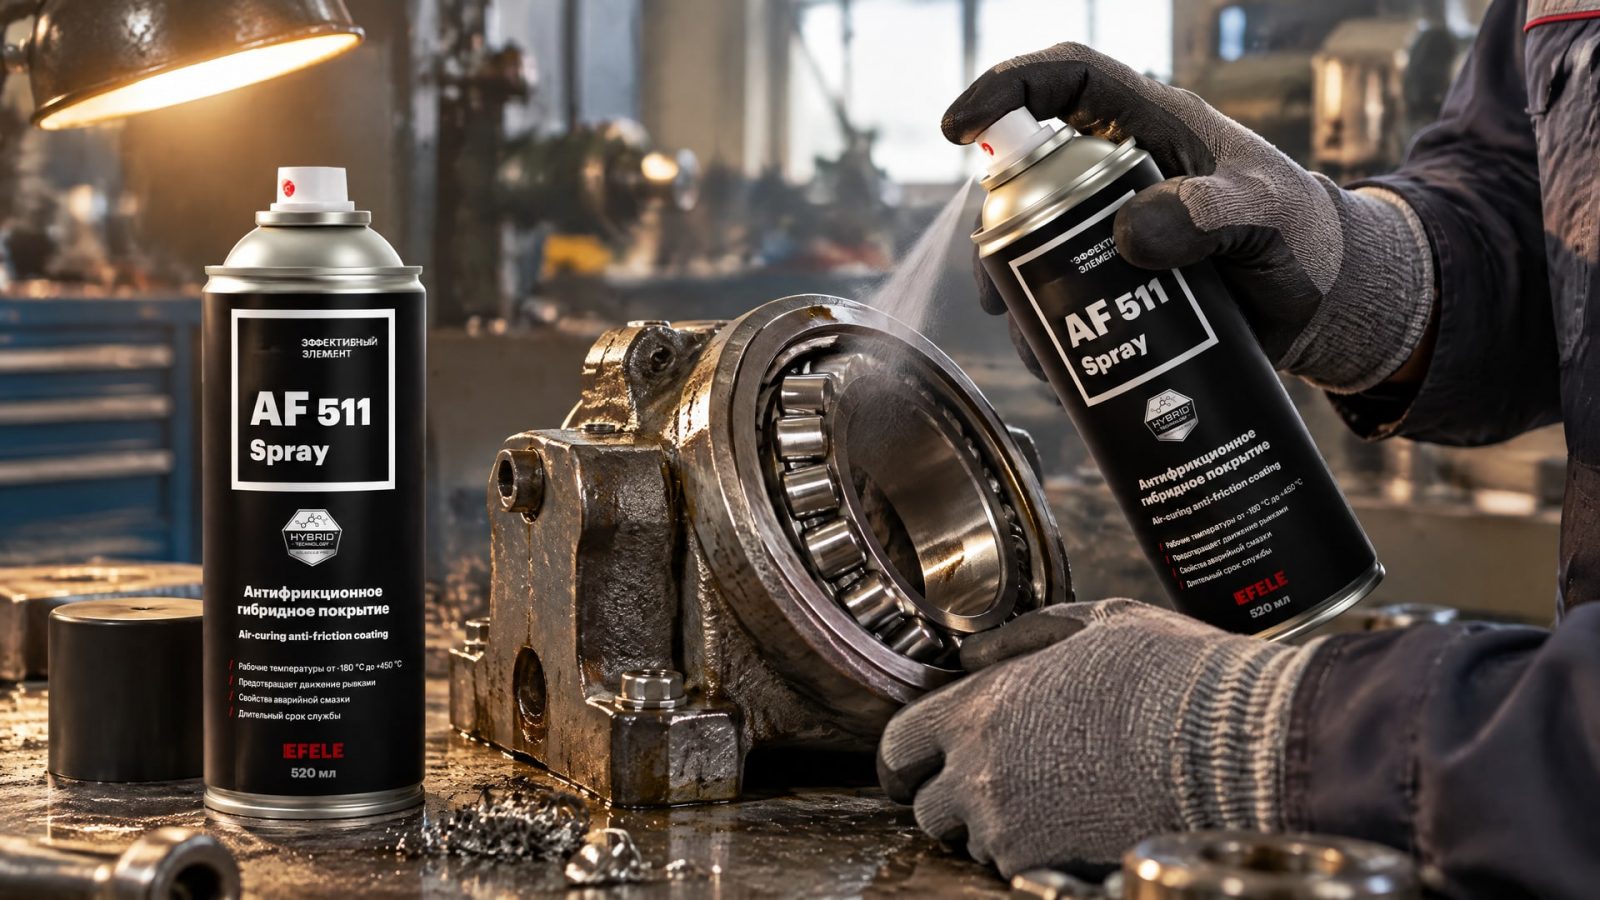
Если технологически нежелательны растворитель и термоотверждение, рассматривают сухие покрытия с иным режимом формирования пленки. При задаче получить сухой смазочный слой, отверждаемый при комнатной температуре, в практике применяют EFELE AF-511 Spray. Это решение рассматривают именно как сухое покрытие, а не как замену пластичной смазке или составу для высокотемпературного противозадирного контакта.
Перед внедрением проверяют совместимость покрытия с базовой смазкой на образце и в той же последовательности операций, что предусмотрена на производстве. Фиксируют состояние поверхности до нанесения, режим сушки или отверждения и изменения пленки после контакта со смазочным материалом. Такой тест помогает выявить разжижение смазки, нарушение структуры покрытия или потерю адгезии до обработки деталей.
Для закупщика важны не только заявленные температурные пределы, но и точное назначение материала, доступность технической документации и возможность подобрать состав под существующий процесс. Снабженцу стоит запрашивать данные отдельно для базовой смазки и покрытия: температурный диапазон одного материала не подтверждает совместимость всей системы.
Часто задаваемые вопросы
Как проверить совместимость растворителя и смазки?
Проверьте состав покрытия и смазки, а затем воспроизведите на образце производственную последовательность нанесения, сушки и контакта материалов. Оцените, не меняется ли вязкость смазки, не нарушается ли структура загустителя и сохраняются ли равномерность и адгезия пленки. Совпадение назначения или наличие общего компонента совместимость не гарантирует.
Какой температурный диапазон у смазки с MoS₂?
Для MoS₂-смазки в приведенных материалах указан диапазон от -30 до 130 °C. Сухое покрытие с MoS₂ описано отдельно: от -185 до 400 °C в воздухе и до 1100 °C в инертной среде. Эти значения относятся к разным формам материала и не должны использоваться как взаимозаменяемые характеристики.
Как определить температурный диапазон графитовой смазки?
По одному названию состава определить диапазон нельзя. В разных материалах для графитовой смазки приведены значения от максимума 60 °C до 650 °C. Такой разброс показывает, что нужно уточнить рецептуру и назначение конкретного продукта, а затем свериться с его спецификацией и условиями эксплуатации узла.
Подходит ли медная смазка для подшипника при высокой температуре?
Высокие значения до 1093 °C и до 1100 °C в материалах относятся к отдельным противозадирным или контактным составам. Их нельзя автоматически переносить на подшипниковую смазку. Для выбора уточняют назначение продукта, температурный режим узла и требования производителя оборудования.
Заключение
Температурный диапазон смазок и антифрикционных покрытий зависит не только от MoS₂, графита или меди, но и от связующего, растворителя, базового масла и среды эксплуатации. Совместимость растворителя со смазкой проверяют с учетом последовательности нанесения, испарения и отверждения покрытия; температурные пределы разных форм материала не переносят друг на друга.
Перед запуском процесса сверьте спецификации покрытия и базовой смазки, определите режим нанесения и проверьте совместимость на образце. Это позволит оценить формирование пленки и ее контакт со смазкой до обработки деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите методы нанесения смазки с дисульфидом молибдена: распыление из баллончика и автоматизированную подачу.
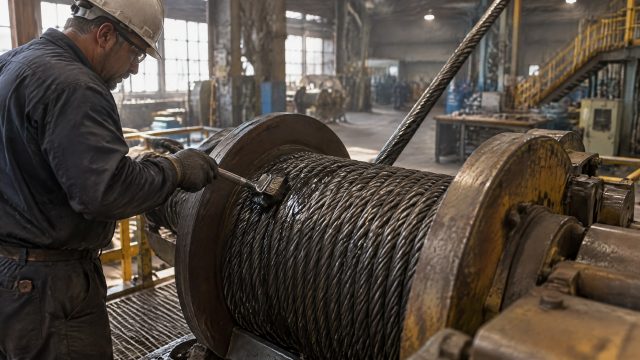
Смазка с дисульфидом молибдена защищает стальные канаты от износа. Узнайте, как выбрать подходящий состав и правильно его нанести.
Смазка агрессивные среды: как выбрать подходящий состав для высоких температур, вакуума и химически активных сред.