
Цепное масло пищевое: как выбрать для разных нагрузок в пищевом производстве
Цепной привод в пищевом цехе - это не просто механизм, это точка, где смазка может непредвиденно попасть на продукт. Поэтому выбор цепной смазки пищевое производство рассматривает не как маркетинговый ход, а как производственную необходимость. Статья разбирает, чем отличаются пищевые цепные масла друг от друга, на какие параметры смотрят инженеры при подборе и как температура, нагрузка и влажность влияют на итоговое решение. Вы узнаете, какие допуски действительно нужны вашему оборудованию, какие вязкостные классы применяют на конвейерах, печах и высоконагруженных звездочках, а также как избежать типичных ошибок при закупке смазки.
Что означает пищевой допуск H1 и почему он важен для цепей
NSF H1 - классификация, которая разрешает случайный, непредвиденный контакт смазки с продуктом.
Это не означает, что смазку вносят в пищу целенаправленно; напротив, H1-состав подобран так, чтобы при техническом попадании (капля с цепи на конвейер, микроконтакт с продуктом) общее загрязнение не превышало допустимого уровня -10 ppm для стандартных составов.
Цепные масла пищевые получают эту классификацию благодаря специальному подбору базовых масел: белые минеральные масла, PAO-синтетика, полиоловые эфиры. Все ингредиенты - масло, присадки, загустители (если это смазка, а не масло) - должны соответствовать FDA 21 CFR 178.3570, а сам процесс изготовления подлежит требованиям гигиены, описанным в ISO 21469. Это не избыточное дублирование: H1 - о допустимости контакта, ISO 21469 - о чистоте и честности производства самого смазочного материала.
На практике цепи в пищевом цехе работают либо над продуктом (например, конвейер в зоне фасовки), либо в соседстве с ним. Попадание обычного индустриального масла в такую зону рассчитано на аварийные ситуации, а не на штатный режим. H1-масло предусмотрено именно для штатной работы, когда риск контакта есть, но минимален и случаен.
Классификация цепных масел по вязкости и температурным диапазонам
Вязкость цепного масла определяет, насколько хорошо оно проникает в зазоры цепи, смачивает рабочие поверхности и удерживается там под нагрузкой.
Неправильный выбор вязкости ведет либо к быстрому износу (масло слишком жидкое), либо к холодному пуску и перегреву (масло слишком густое).
Для конвейерных цепей при нормальных температурах (до +40…+60 °C) используют более легкие масла класса ISO VG 46–68. Они обеспечивают хорошую проникаемость в шарниры, не создают избыточного сопротивления и легче удаляются при техническом обслуживании. Такие масла применяют на скоростных конвейерах, где цепь движется плавно и не подвергается ударным нагрузкам.
Для печных цепей, сушильных конвейеров и других узлов, работающих в диапазоне +100…+180 °C, переходят на классы ISO VG 100–220. Здесь требуется повышенная стойкость к окислению и испарению; масло должно оставаться на поверхности трения дольше, несмотря на высокую температуру. Для особо горячих режимов (печи, сушилки выше +200 °C) применяют цепные масла с рабочим диапазоном до +230 °C и выше; такие составы часто относят к высокотемпературным и используют классы ISO VG 150–220.
Важно отметить: высокая вязкость (например, ISO VG 460) не универсальный выбор для всех пищевых цепей. Она нужна только для особо нагруженных узлов при высокой температуре; для обычного конвейера такое масло усложнит нанесение и увеличит гидравлическое сопротивление.
Роль присадок и особые требования к противоизносности
Цепная смазка h1 для пищевого оборудования содержит присадки, которые улучшают смазывающие свойства, но при этом остаются безопасными при случайном контакте с пищей.
Главные из них - противоизносные компоненты (anti-wear) и антиокислители.
Anti-wear присадки образуют микроскопическую защитную пленку на металле цепи, шарнирах и звездочках. Это критично для высоконагруженных приводов, где цепь вытягивается, шарниры изнашиваются, а любое усиление трения ведет к отказу. При выборе цепного масла с пищевым допуском важно убедиться, что состав содержит достаточное количество anti-wear присадок, но не использует вредные для пищи элементы (например, соединения тяжелых металлов, которые иногда применяют в индустриальных маслах).
Антиокислители защищают масло от деградации под воздействием кислорода, тепла и света. Пищевые цепные масла обычно работают на открытых конвейерах или в теплых зонах, где окисление ускорено. Хорошее пищевое цепное масло с h1 допуском сохраняет вязкость и смазывающие свойства не менее 1–2 лет при правильном хранении, а при работе в строгих температурных рамках держит параметры несколько тысяч часов.
Когда цепь работает во влажной среде (например, рядом с моечными узлами в пищевом цехе), выбирают составы с лучшей адгезией - способностью удерживаться на металле несмотря на влагу. Пищевые цепные масла для таких условий часто имеют пакет присадок, который препятствует смыванию, но остается нейтральным к пище.
Высокотемпературные цепные масла и их применение на печах
Печи, сушилки и жарочные узлы пищевого производства требуют масел, стойких к экстремальным температурам.
Цепь на печи может нагреваться до +200…+250 °C и выше; обычное масло в таких условиях просто испарится, окислится и оставит нагар на поверхности.
Высокотемпературное цепное масло пищевое проектируется под эти условия: оно остается вязким на холоде (при запуске печи), но не разлагается при рабочей температуре выше +230 °C. Для достижения этого часто используют PAO-синтетику или полиоловые эфиры как базовые жидкости; они лучше держат параметры в широком диапазоне температур, чем минеральное масло.
Масло для таких цепей также должно обладать низкой летучестью (минимальные потери при испарении) и хорошей адгезией. На нее влияет состав поверхностно-активных компонентов в присадках; правильный выбор означает, что масло не скатывается с цепи даже при вибрации и перепадах температуры. Закупщики часто выбирают смазку для конвейерных цепей печей, отталкиваясь от температурного диапазона из техлиста - и если там указано, что масло работает до +232 °C, значит, при 200 °C оно будет работать с необходимым запасом.
На практике высокотемпературные масла наносят точечно и чаще, чем на обычные конвейеры. Интервалы переподъема (дополнительного нанесения) сокращаются в 2–3 раза из-за испарения. Для правильного расхода смазки важна не только ее стойкость, но и рекомендация производителя по способу нанесения - капельное масло, масляная ванна или аэрозоль.
Сравнение подходов: когда менять вязкость и как избежать ошибок при выборе
Закупщик сталкивается с выбором: какое масло для цепи выбрать - более жидкое или более вязкое?
Правильный ответ зависит от одновременного учета температуры, нагрузки, скорости цепи и влажности на участке.
Низкие температуры (до +60 °C), нормальная нагрузка: ISO VG 46 или 68. Масло должно легко проникать, не создавать сопротивления, быстро впитываться в зазоры. Переиспользование более вязкого масла приведет к загустению на холоде и плохому смачиванию.
Средние температуры (+70…+130 °C), умеренная нагрузка: ISO VG 100–150. Масло должно сохранять текучесть при нагреве, но удерживаться на поверхности. Это компромиссный выбор для большинства конвейеров в цехах переработки и фасовки.
Высокие температуры (выше +150 °C), любые нагрузки: ISO VG 150–220 и выше, плюс требование к термостойкости (рабочий диапазон из техлиста должен перекрывать реальную температуру с запасом). На печах и сушилках пренебрежение этим правилом ведет к быстрому окислению и залипанию цепи.
Влажная среда, независимо от температуры: выбирают масло с лучшей адгезией; часто это означает обращение к спецсоставам с противовлажностными присадками, хотя базовая вязкость остается в рекомендованном диапазоне.
Типичная ошибка - выбрать одно масло «на все случаи». На практике закупщик пищевого производства часто держит в наличии два вида: легкое (ISO VG 46–68) для конвейеров и среднее (ISO VG 100–150) для печей. Это неудобно, но правильно; переплата за универсальное масло оборачивается либо преждевременным износом, либо излишним расходом.
Другая распространенная ошибка - ориентироваться только на цену или на наличие в каталоге. Цены на цепные масла пищевые варьируются в зависимости от базового масла (минеральное дешевле синтетики), вязкости и известности бренда. Однако выбор «самого дешевого H1» часто оборачивается проблемами: масло окисляется быстро, запасы вязкости мизерны, а техническая поддержка отсутствует. На производствах, где работают с тонкими продуктами (детское питание, фармацевтика), такая экономия недопустима.
Третья ошибка - путать H1 с гарантией качества. H1-допуск подтверждает, что смазка безопасна при случайном контакте с пищей, но это не гарантирует, что она хорошо работает при вашей температуре и нагрузке. Поэтому при выборе смазки для конвейерных цепей нужно проверять не только наличие допуска, но и соответствие параметров (вязкость, температурный диапазон, адгезия) конкретным условиям работы.
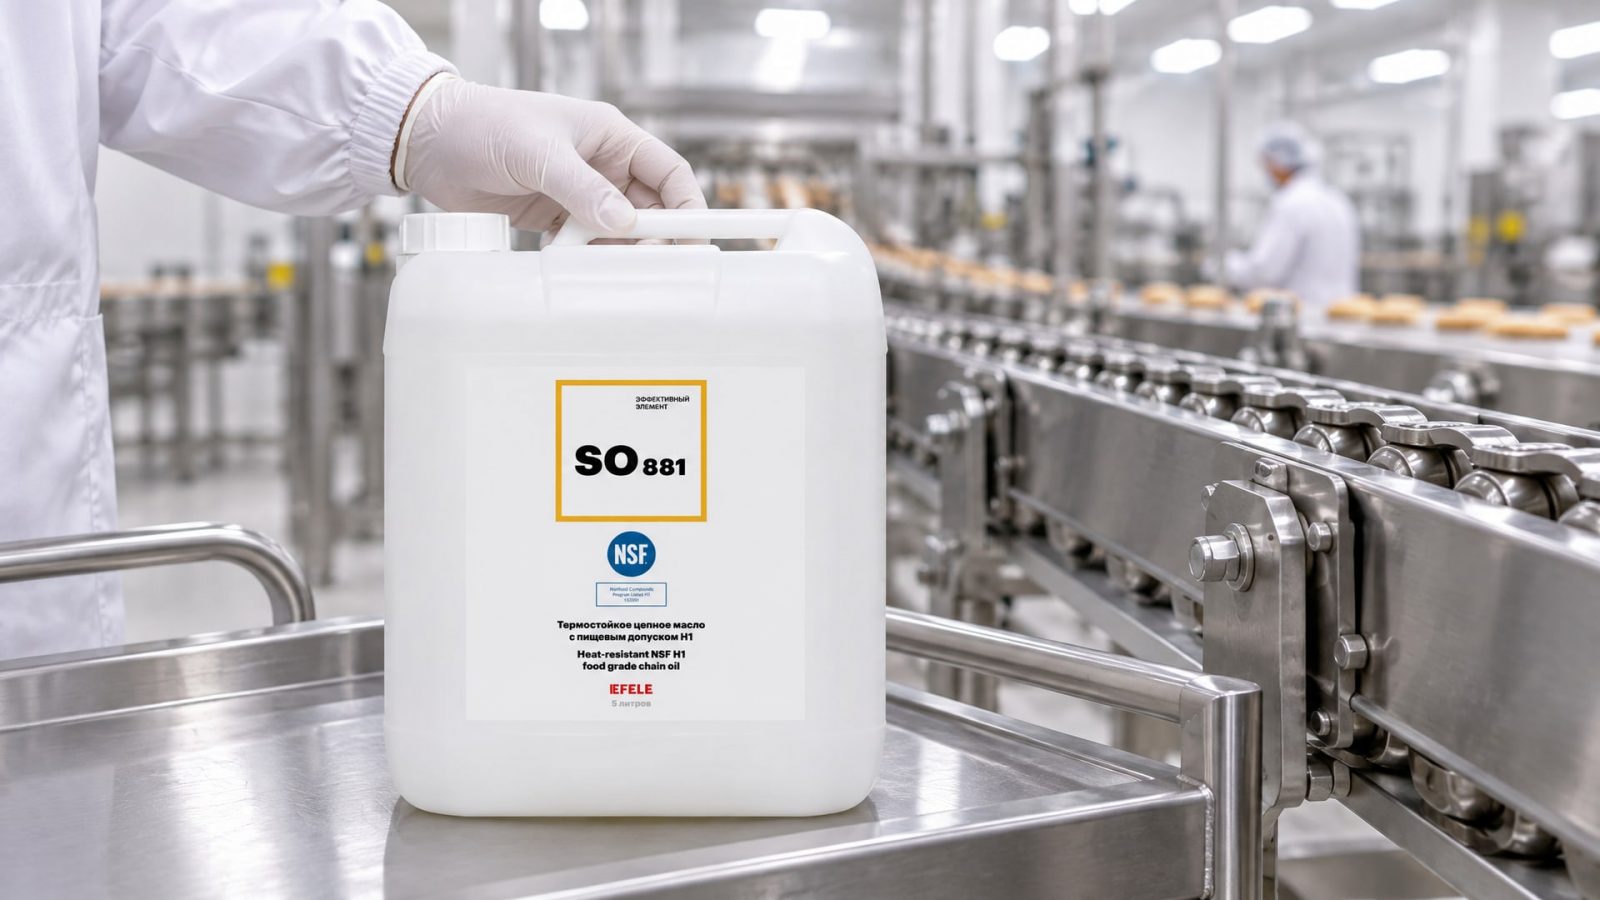
Практический подход: техспециалист берет техлист цепи (или цепного привода) и выписывает рекомендуемую вязкость и температурный диапазон. Затем смотрит на реальные условия работы: какова температура в самых горячих точках, есть ли влажность, какова нагрузка (от скорости и натяжения цепи). После этого выбирает масло, которое перекрывает эти условия с запасом. Для высокотемпературных режимов предпочтение часто отдают маслам на основе PAO или полиоловых эфиров; на производствах, где принята логика минимизации затрат и влажность невысока, хорошо работают минеральные H1-масла соответствующей вязкости. В условиях высоконагруженных узлов с влажностью, где требуется максимальная адгезия и противоизносность, закупщики часто обращаются к маслам с пакетом присадок, например, EFELE SO-881, которое обеспечивает стабильность при температурах до +230 °C и надежно удерживается на металле даже при влажности и вибрации.
Документирование и контроль качества при закупке
Закупка цепной смазки для пищевого производства - это не просто заказ материала, это начало цепочки документов, которые могут потребоваться при аудите, проверке HACCP или инспекции контрольного органа.
Минимальный набор для каждого H1-масла включает: - Сертификат NSF H1 (оригинал или заверенная копия) с номером регистрации; - SDS (Safety Data Sheet, лист данных безопасности) на русском или английском языке; - Подтверждение соответствия FDA 21 CFR 178.3570 - этот документ доказывает, что все ингредиенты масла разрешены для контакта с пищей; - Номер партии и дата выпуска на каждой емкости (особенно важно для масел с ограниченным сроком хранения); - Техлист (Technical Data Sheet) с указанием вязкости, температурного диапазона, плотности, точки вспышки и других параметров; - Для некоторых предприятий - сертификат ISO 21469 (гигиенические требования к производству смазок).
На практике многие закупщики сталкиваются с проблемой: поставщик присылает неполные документы или отказывает в подтверждении FDA и ISO 21469. Это красный флаг. Если документы неполные, значит, либо поставщик не уверен в своем продукте, либо экономит на сертификации. В первом случае риск покупки поддельного или неправильно классифицированного масла; во втором - скрытая экономия, которая позже оборачивается потерей надежности.
На производствах с жесткими требованиями (HACCP уровень 1–2) для каждой новой партии масла проводят проверку: открывают емкость, проверяют цвет (он должен соответствовать техлисту, если масло старое или неправильно хранилось, цвет может измениться), нюхают (пищевое масло не должно пахнуть прогорклым или резким химическим запахом), проверяют вязкость вязкозиметром (в отдельных случаях). Для серьезных производств - анализ на наличие воды и примесей. Эти меры дороги, но они защищают.
Часто задаваемые вопросы
Можно ли использовать обычное индустриальное цепное масло в пищевом цехе?
Если цепь может соприкасаться с пищей или находится над зоной выработки продукта, обычное масло категорически не подходит. При случайном контакте оно может испортить партию продукта и создать риск для потребителей. NSF H1 - единственно допустимый вариант в таких условиях. Для цепей, которые работают только в подсобных зонах (например, система подъема поддонов в складском помещении, если там нет пищи), индустриальное масло может применяться.
Как выбрать между минеральным и синтетическим H1-маслом для цепи?
Минеральные масла дешевле, хорошо работают при нормальных температурах (до +80…+100 °C) и достаточны для большинства конвейеров. Синтетика (PAO, полиоловые эфиры) необходима для высоких температур (выше +150 °C), влажной среды и высоконагруженных узлов; она дороже, но лучше держит параметры и служит дольше. Выбор зависит от условий работы: если цепь печи нагревается выше +180 °C, минеральное масло быстро окислится и потеряет вязкость.
Что означает класс NLGI для цепной смазки?
NLGI - это класс консистенции пластичной смазки (густой, как масло для намазывания). Для цепей обычно используют жидкие масла (ISO VG), а не пластичные смазки; пластичная смазка на цепи будет комковаться и плохо проникать в шарниры. NLGI уместен для подшипников и направляющих, но не для цепей.
Почему цепь быстро окисляется и становится вязкой после нанесения масла?
Если масло окисляется и загустевает за несколько недель, причины могут быть: (1) неправильное хранение (масло на солнце, в теплом помещении); (2) неправильная вязкость (масло слишком жидкое для температуры цепи, оно быстро испаряется и оставляет концентрат); (3) низкое качество масла (недостаточно антиокислителей). Решение: проверить условия хранения, выбрать масло с лучшей термостойкостью (если цепь горячая) и убедиться, что поставщик предоставляет документы о содержании присадок.
Как часто нужно переподъемывать (доливать) цепное масло на высокотемпературных печах?
На печах цепное масло испаряется и расходуется интенсивнее, чем на обычных конвейерах. Интервал переподъема зависит от температуры, скорости цепи и способа нанесения: капельное нанесение требует переподъема каждые 10–50 часов работы, масляная ванна - каждые 500–2000 часов. Для точного интервала нужно знать расход масла, установленный производителем оборудования, и наблюдать за состоянием цепи (не должно быть сухих пятен, коррозии, видимого износа).
Заключение
Выбор цепного масла пищевого для производства - это баланс между безопасностью продукта, надежностью оборудования и экономией средств. NSF H1 - обязательный допуск для смазок, которые могут контактировать с пищей; он гарантирует, что ингредиенты безопасны и чистота производства соответствует стандартам. Но сам допуск H1 не определяет вязкость, термостойкость и противоизносность - эти параметры нужно выбирать исходя из реальных условий работы цепи: температуры, нагрузки, скорости и влажности.
На практике закупщики пищевых производств работают по схеме: низкотемпературные конвейеры берут легкие масла (ISO VG 46–68), среднетемпературные узлы - средние (ISO VG 100–150), печи и сушилки - специализированные высокотемпературные составы. Обязательно проверяют документацию (NSF H1, FDA 21 CFR 178.3570, техлист), согласуют параметры с рекомендациями производителя оборудования, а при выборе ориентируются на баланс качества, надежности поставки и стоимости владения, а не просто на цену. Следующий шаг - составить спецификацию масла для вашего оборудования (вязкость, допуски, условия хранения) и согласовать ее с поставщиком; это займет час, но предотвратит дорогостоящие ошибки при закупке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов с агрессивными жидкостями.
Узнайте, как выполнить восстановление пластика салона автомобиля: выбрать смазку, правильно нанести и избежать типичных ошибок.
Узнайте, как выбрать анаэробный герметик для резьбы, чтобы заменить ФУМ-ленту и обеспечить надежное соединение.