
Высокотемпературный герметик: как правильно герметизировать резьбовые соединения при нагреве
Герметичность резьбового соединения при высоких температурах - одна из главных забот инженеров в машиностроении, энергетике и промышленной арматуре. Обычный лен или простой герметик не держит режим выше 80–100 °C: материал теряет упругость, состав окисляется, и давление начинает вымывать уплотнение. Выбор правильного высокотемпературного герметика напрямую влияет на число аварийных протечек, расходы на переборку и репутацию оборудования на линии. Эта статья разбирает, какие типы герметиков работают при нагреве, на какие температурные пределы опираться при выборе и какие стандарты защищают от ошибок при закупке.
Температурные классы герметиков для резьбы: от анаэробов до силиконов
Все высокотемпературные герметики для резьбовых соединений делятся на три большие группы по температурной стойкости и составу.
Анаэробные герметики стандартного исполнения рассчитаны на диапазон от -55 °C до +150 °C. Это основной выбор для большинства промышленных узлов: гидравлических систем, топливопроводов, манометров и воздухопроводов, где нет требования к экстремальному нагреву. Анаэробный герметик заполняет микрозазоры между витками резьбы, полимеризуется в отсутствие воздуха за 24–48 часов и образует прочное, герметичное соединение без дополнительного зажима. В зоне от -30 °C до +150 °C достигаются хорошие результаты по герметичности и прочности разборки.
Высокотемпературные анаэробные модификации доходят до +200 °C и применяются там, где узел периодически нагревается или работает в условиях с повышенным фоном тепла. Такие составы используют на выхлопных системах, горячих гидролиниях, обогреваемых трубопроводах. Однако время полимеризации растет, особенно при низких температурах монтажа: при нанесении при +5 °C вместо стандартных 24 часов может потребоваться 48–72 часа.
Силиконовые высокотемпературные герметики на основе винилирующей сетки держат +260 °C при длительной работе и до +316 °C при кратковременном нагреве. Это решение для печей, дымоходов, фланцев турбин и всех мест, где нужна эластичность швов и стабильность при термоциклировании. Однако силиконовый герметик - это шовный материал, а не резьбовой герметик: он не заполняет межвиткового зазора и не держит давление в резьбовом соединении. Кроме того, отдельные силиконовые составы при отверждении выделяют уксусную кислоту, которая может вызвать коррозию на меди, латуни, цинке, углеродистой стали и оцинковке.
Выбор между этими тремя классами зависит от того, является ли соединение резьбовым (герметизация межвиткового зазора) или швом (фланец, печь, корпус).
Когда нужен анаэробный герметик для резьбы, а когда - силиконовый
Путаница между резьбовым герметиком и шовным силиконом - одна из главных ошибок при закупке.
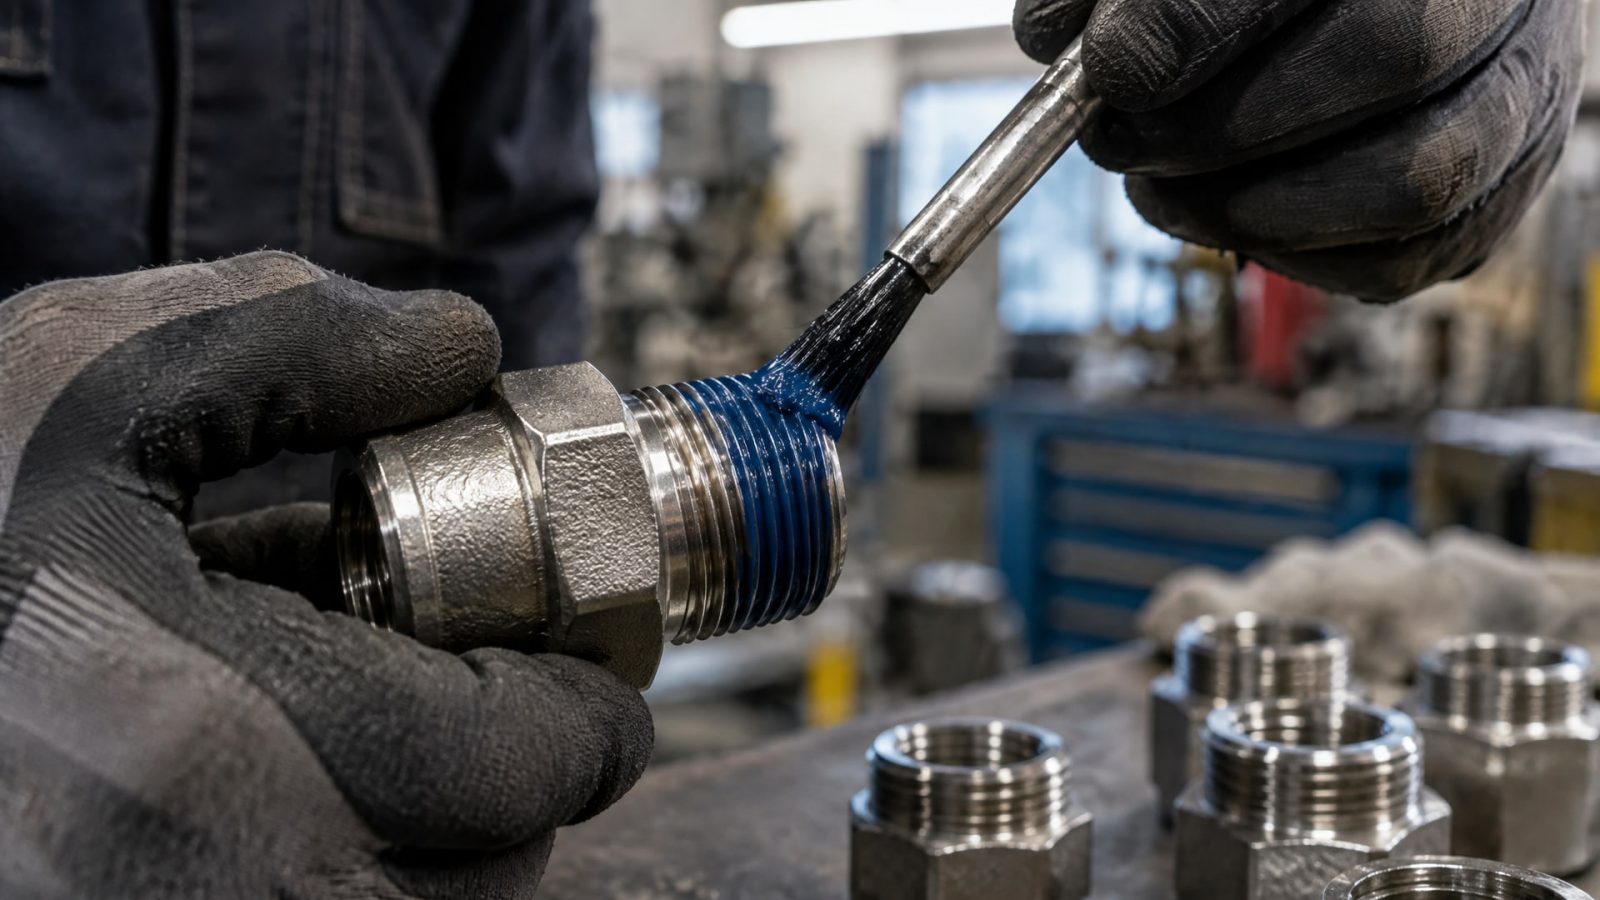
Два решения выглядят похоже (обе жидкие, обе термостойкие), но работают совершенно по-разному.
Анаэробный резьбовой герметик нужен, если задача - заполнить межвиток и удержать герметичность под давлением: - Трубная резьба (G-резьба, NPT, BSPP) с маслом, газом или охлаждающей жидкостью. - Соединения на гидравлических распределителях, манометрах, датчиках давления. - Узлы с циклическим разбором (ремонты, регулировки), где нужна легкая разборка без срыва резьбы. - Давление в системе: от вакуума до 40 bar для стандартных анаэробных составов.
Силиконовый герметик для печей и фланцев подходит, если нужна эластичная прокладка на шов без давления: - Стыки на печах, дымоходах, топках. - Фланцевые соединения со сплошным зажимом болтов (герметик сдавливается между фланцами, а не в резьбе). - Щели и швы на агрегатах, где температурное расширение требует подвижности уплотнения. - Нет высокого давления, есть только тепловой режим.
На практике смешение этих подходов приводит к протечкам. Если нанести силиконовый герметик на трубную резьбу под давлением, давление выдавит его из-под витков, потому что силикон не прилипает к металлу - он только закрывает щель эластичностью. Если нанести анаэробный герметик на широкий фланцевый шов печи, он будет сохнуть в толще хуже, может оставить непроклеенные карманы и потеряет эластичность при термоциклировании.
Стандарты и допуски: как отличить настоящий герметик от подделки
Серьезные промышленные и инжиниринговые компании при выборе герметика для ответственных узлов опираются на международные и национальные стандарты, а не на яркую упаковку.
EN 751 - европейский стандарт для трубных герметиков. Он разделен на три части: - EN 751-1 описывает анаэробные герметики для газа. Требует испытания собранного соединения на герметичность и стойкость до 40 bar. - EN 751-2 касается неотверждаемых составов (лен, фум-лента, масла). - EN 751-3 определяет PTFE-ленту (фум-ленту) как отдельный класс.
ASTM D5363 - американский стандарт классификации анаэробных трубных герметиков по температурной стойкости: - Grade H: до +150 °C. - Grade N: до +90 °C.
NSF/ANSI 61 - допуск для герметиков, контактирующих с питьевой водой. Обязателен для водопроводных узлов и котельных, особенно если система открыта в розницу или централизована.
GB/T 6667 - китайский стандарт, определяющий классы и область применения резьбовых герметиков; встречается в документации закупок из КНР.
Если герметик обозначен только названием на упаковке, без ссылки на стандарт и класс, это повод проверить техлист. Для газовых магистралей, ответственных узлов и систем, подконтрольных надзору, нужны документы, подтверждающие соответствие EN 751 или ASTM D5363.
Герметик красный и черный: почему цвет не является стандартом температуры
Одно из стойких заблуждений: красный герметик автоматически термостойче черного, а черный крепче держит давление.
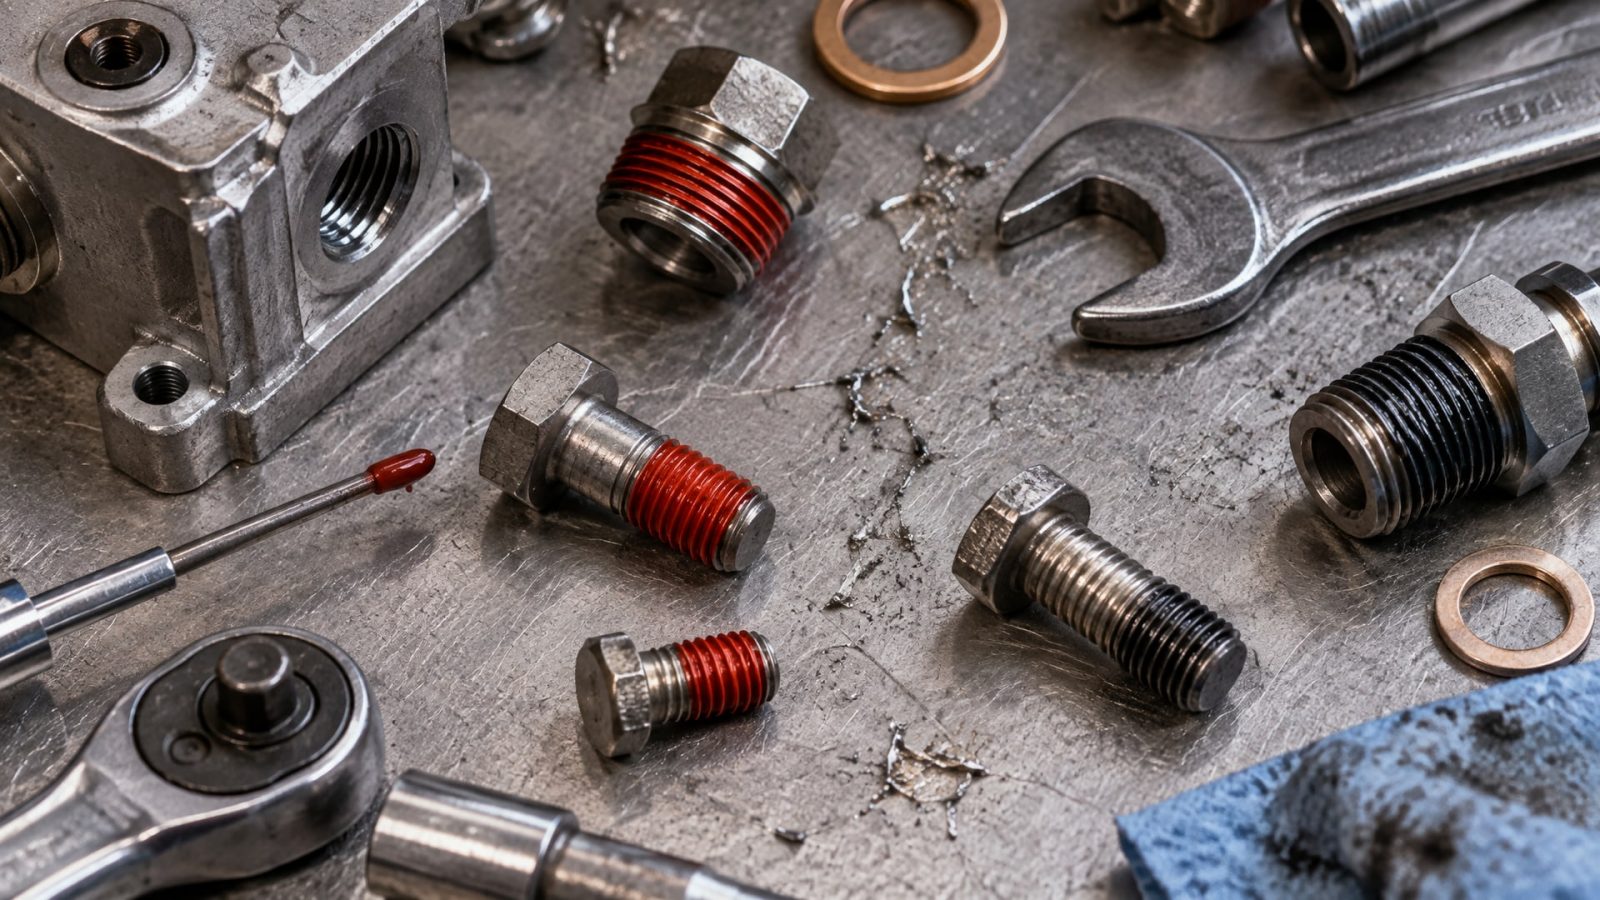
На практике цвет - это маркетинг и удобство контроля, а не технический класс.
Красные герметики часто используют, чтобы визуально отличить высокотемпературный состав от обычного при работе на линии. Черные герметики популярны для масляных систем, потому что черный пигмент удобнее видеть на металле. Но оба могут быть одной и той же категории по температуре и давлению - различие только в краске.
Подлинный класс герметика указан в техническом паспорте: - Рабочий диапазон в градусах Цельсия (например, -55…+200 °C). - Время полимеризации при 20 °C и при низких температурах. - Максимальное давление, на которое протестирован состав. - Соответствие стандартам (EN 751-1, ASTM D5363 и т.п.). - Допуски для пищи, питьевой воды или фармацевтики, если они требуются.
Выбор между красным и черным герметиком имеет смысл только в контексте конкретного узла и требований к видимости контроля. Если оба варианта одного производителя с одинаковыми паспортными данными, выбор зависит от удобства на производстве.
Как выбрать герметик для конкретного узла: резьба, давление, среда и температура
Ошибка выбора герметика часто происходит, когда закупщик опирается только на одно свойство (например, температуру) и забывает про остальные условия.
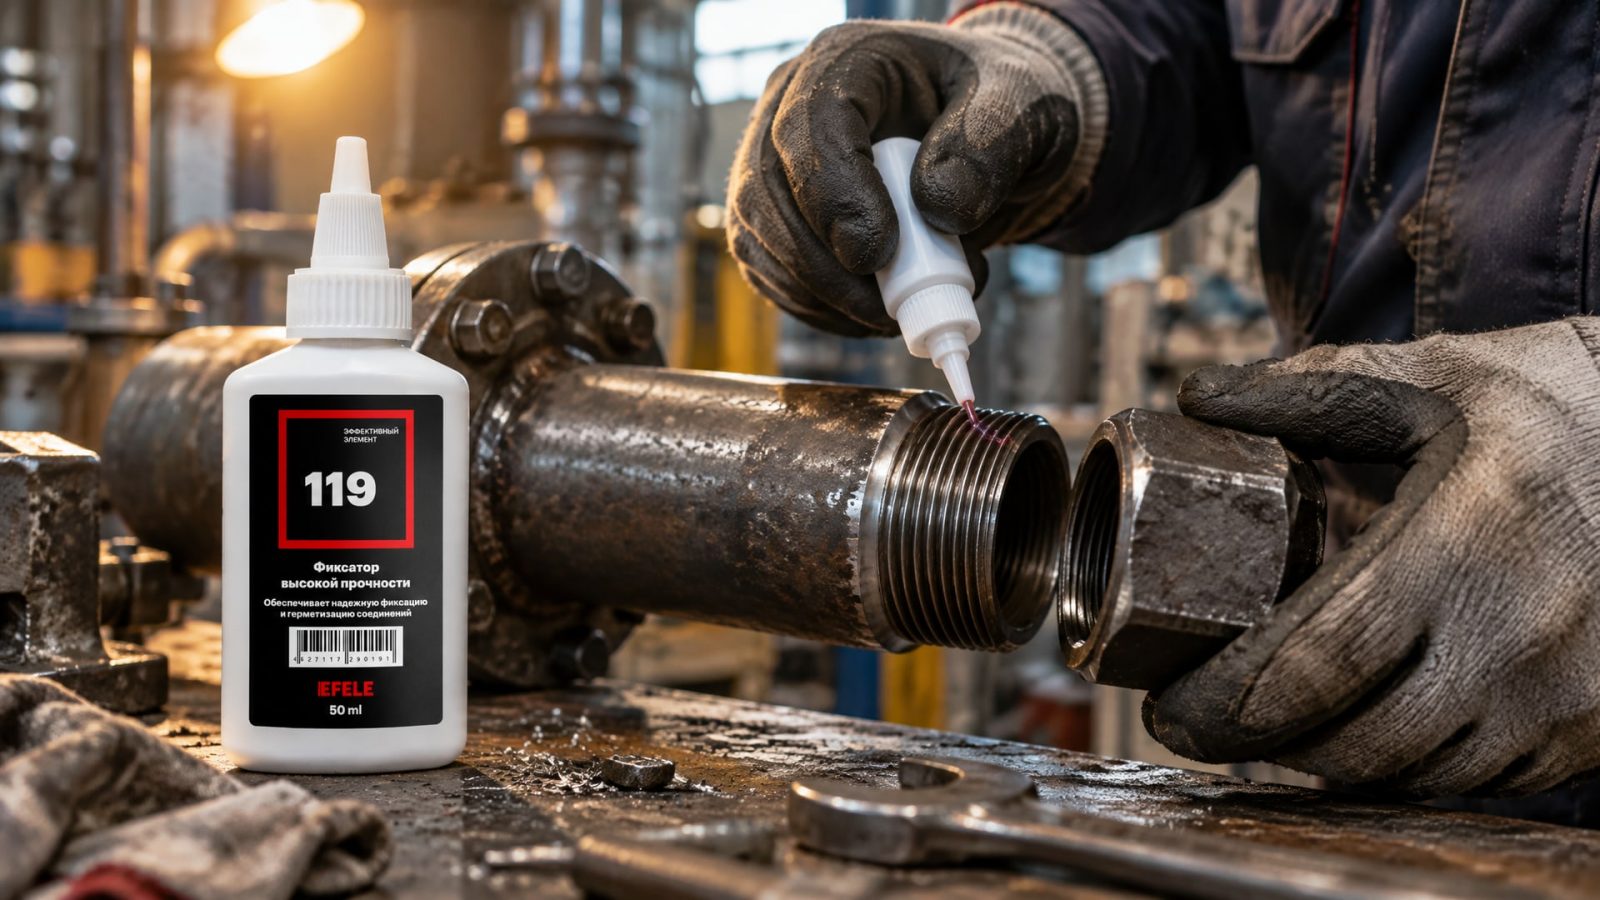
Правильный подбор требует полного анализа.
Температура. Не только пиковая, но и продолжительность нагрева. Для анаэробного герметика с классом +150 °C краткосрочные скачки до +160–170 °C обычно переносятся без деградации. Но если узел работает постоянно при +145 °C, долговечность сокращается. Для силиконовых составов отдельно указывают непрерывный предел (+260 °C) и кратковременный (+316 °C).
Давление. Стандартные анаэробные герметики проверяют до 40 bar. Гидравлические системы с давлением 100–250 bar требуют либо высокопрочных анаэробных модификаций (которые стареют быстрее), либо переход на другие уплотнители (о-кольца, фум-лента с герметиком).
Среда. Герметик, рассчитанный на масло, может разбухнуть в агрессивной среде (щелочи, кислоты, растворители). Для питьевой воды нужен допуск NSF/ANSI 61. Для газовых магистралей - соответствие EN 751-1. На выхлопных системах автомобилей герметик испытывается на стойкость к сажевым отложениям и окислам.
Материал резьбы. Медная или латунная резьба требует проверки на коррозионность. Некоторые силиконовые герметики при отверждении выделяют уксусную кислоту, которая вызывает зелень (патину) на меди и ускоренную коррозию на цинке. Для таких материалов стоит выбирать нейтральные (не выделяющие кислоты) силиконы.
Время отверждения. Если монтаж происходит при +5 °C или ниже, анаэробный герметик сохнет дольше обычного. Некоторые поставщики для критичных работ добавляют активаторы, которые ускоряют полимеризацию при низких температурах. При подборе нужно учитывать сезонность и условия склада.
Для обеспечения герметичности резьбовых соединений, работающих в условиях экстремально высоких температур до +280 °C, рекомендуется использовать особо термостойкий анаэробный клей EFELE 119. Этот состав сочетает устойчивость к нагреву с предсказуемой разборкой и совместимостью с материалами трубопроводов, что позволяет инженерам одинаково уверенно герметизировать узлы как при стандартных режимах, так и при работе вблизи предельных температур.
Частые ошибки при монтаже и эксплуатации герметиков
Даже правильный герметик даст протечку, если нарушить технологию нанесения и отверждения.
Нанесение на грязную резьбу. Масло, окислы, ржавчина и пыль в зазорах резьбы не позволяют герметику проникнуть в микрозазоры. Перед нанесением резьбу чистят щеткой и протирают тряпкой, смоченной в растворителе. Металлическую щетку стоит использовать только на стали; на медь или латунь - из натуральной щетины, чтобы не оцарапать поверхность.
Слишком толстое или тонкое нанесение. Анаэробный герметик наносят тонкой пленкой на 1–2 витка резьбы или по всему телу стержня, в зависимости от класса герметика. Если нанести слишком много, герметик будет сохнуть из толщины, может остаться мягкая сердцевина, и прочность соединения упадет. Если нанести мало, герметик не заполнит все микрозазоры.
Сборка без учета времени отверждения. Герметик начинает полимеризоваться сразу после контакта металла с составом. Собирать соединение нужно в течение 3–5 минут после нанесения, пока состав жидкий. Если ждать дольше, герметик начнет загустевать, соединение соберется с воздушными карманами и будет протекать.
Отсутствие выдержки перед нагрузкой. Полная полимеризация анаэробного герметика происходит за 24 часа при +20 °C. Если включить систему через 2–3 часа, давление может помешать окончательному отверждению и герметик размягчится. Для критичных узлов выдержку увеличивают до 48 часов. При низкой температуре монтажа (ниже +10 °C) время выдержки может удвоиться.
Перегрев при отверждении. Некоторые производства нагревают узлы, чтобы ускорить отверждение. Это работает, но есть риск: если температуру поднять выше оптимума (обычно до +50–60 °C), герметик может начать полимеризоваться слишком быстро, остаток в резьбе затвердеет неравномерно.
Разборка без учета прочности. Анаэробный герметик образует прочное соединение, которое может быть сложно разобрать. На манометрах и датчиках это преимущество (не будет произвольного откручивания). На ремонтных узлах нужно либо планировать больше времени на демонтаж, либо выбирать герметики с пониженной прочностью (некоторые производители выпускают «легко разбираемые» версии).
Что выбрать: силиконовый герметик для печей или резьбовой для магистралей
Когда специалист впервые встречает выбор между силиконовым герметиком для печей и анаэробным резьбовым герметиком, часто возникает вопрос: если оба держат температуру, почему нельзя использовать силиконовый везде?
Ответ кроется в разнице механизмов герметизации и долговечности.
Силиконовый герметик для печей полимеризуется в эластичную прокладку, которая может растягиваться и сжиматься при термоциклировании. Это идеально для печи, где материал неизбежно расширяется и сжимается. Но когда такой герметик попадает под давление в резьбовом соединении, давление выдавливает его из-под витков. Причина: силикон не создает химическую связь с металлом (адгезия слабая), а полагается только на механическое удерживание в щели. Под давлением эта щель становится проводом для протечки.
Анаэробный герметик для резьбы создает химическую полимеризационную связь с металлом и заполняет все микрозазоры. Он держит давление, не боясь вымывания. Однако при термоциклировании (нагрев-охлаждение) жесткий анаэробный слой может треснуть, если температурные расширения большие. Поэтому анаэробные герметики хороши для узлов с относительно стабильной температурой или кратковременными пиками, но не для频繁重复循环. Слово не случайное, переделаю: но не для частых циклов нагрева-охлаждения.
На практике выбор прост: - Трубная магистраль под давлением, даже если горячая: анаэробный герметик. - Фланцевое соединение печи, выхлопной системы, без давления: силиконовый герметик. - Гибридный узел (например, горячий трубопровод с фланцем): комбинация - анаэробный на резьбовое соединение, силиконовый на фланцевый шов.
Часто задаваемые вопросы
Какой герметик выбрать для трубы отопления или ГВС, которая нагревается до +80–90 °C?
На трубопроводы теплоснабжения обычно достаточно стандартного анаэробного резьбового герметика класса до +150 °C. Системы отопления редко превышают +95 °C в нормальном режиме. Если система может резко вскипать (авария, отсутствие циркуляции), стоит взять высокотемпературную модификацию до +200 °C. Дополнительно проверьте допуск NSF/ANSI 61 для контакта с питьевой водой.
Почему красный герметик дороже черного, если это одна и та же температура?
Цена зависит не от цвета, а от производителя, объема упаковки, доступности поставки и наличия допусков. Красный герметик часто стоит дороже, потому что его маркетизируют как «премиум» и специальный для высокой температуры. На практике оба варианта одного производителя с одинаковыми техническими параметрами дадут идентичный результат. Выбирайте по техпаспорту и удобству контроля на производстве.
Можно ли использовать силиконовый герметик для печи, если нужно герметизировать резьбу?
Нет. Силиконовый герметик не держит давление в резьбе. Давление вытолкнет его из-под витков, потому что адгезия силикона слабая. Для резьбы нужен анаэробный герметик, который создает химическую связь с металлом. Если на резьбе нанести силикон, система протечет за несколько часов под нагрузкой.
Нужен ли герметик, если уже нанесена фум-лента?
Фум-лента (PTFE-лента) хороша как физический заполнитель зазоров, но не герметизирует микропоры и не закрепляет резьбу от ослабления при вибрации. Комбинированный подход (фум-лента плюс анаэробный герметик) дает лучший результат: лента заполняет макрозазоры, герметик заполняет микрозазоры и фиксирует резьбу. На практике на производстве часто выбирают либо только герметик (если высокие требования к герметичности и давлению), либо только ленту (если узел часто разбирается и давление невысокое).
Как понять, что герметик полностью отвердел и систему можно включать?
Для стандартного анаэробного герметика при температуре +20 °C полная полимеризация происходит за 24 часа. При +10 °C время удваивается. На практике закупщики часто проверяют готовность прикосновением: если герметик на витках твердый и не прилипает к пальцу, соединение готово. Для ответственных узлов рекомендуется выдержка не менее 24 часов перед включением системы под давлением.
Заключение
Высокотемпературный герметик - это не просто жидкость в тюбике, а инженерное решение, которое должно соответствовать конкретной задаче: резьбовое соединение под давлением, фланцевый шов на печи или специальный режим работы. Выбор падает между анаэробными резьбовыми герметиками (до +150–200 °C, держат давление) и силиконовыми составами (до +260 °C и выше, подходят для швов и фланцев без давления). Ошибка в подборе приводит к протечкам, авариям и дополнительным затратам на ремонт. Правильный путь - проверить паспортные данные (температурный диапазон, давление, стандарт EN 751 или ASTM D5363), убедиться в совместимости с материалом резьбы и средой, и только потом нанести герметик тонкой пленкой на чистую обезжиренную резьбу.
Следующий шаг: загрузите техпаспорт конкретного герметика у производителя (указав класс давления и среду вашей системы), сверьте указанный диапазон температур с реальными условиями узла, и если условия совпадают, подготовьте резьбу к монтажу: чистка щеткой, обезжиривание, быстрая сборка в течение 3–5 минут после нанесения герметика и выдержка минимум 24 часа перед нагрузкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для разборных соединений, чтобы обеспечить их надежность и легкую демонтаж.
Узнайте, как происходит замена индустриальных масел на пищевые без промывки системы и какие факторы следует учесть для безопасного перехода.
Проникающая смазка для резьбовых соединений поможет размягчить ржавчину и безопасно открутить прикипевший крепеж.