
Замена прокладок фланцевых на анаэробные герметики
Вырубные прокладки из картона, паронита и резины - стандартное уплотнение для фланцевых соединений уже несколько десятилетий. Однако они подвержены фреттингу, вымыванию при холодных пусках и требуют регулярной замены. Анаэробные герметики предлагают иной подход: вместо физического прокладочного слоя они образуют тонкую полимерную пленку прямо в зазоре между сопряжениями металла. Такой переход возможен только при соблюдении ряда условий - качество фланцев, правильная подготовка поверхностей и точная технология нанесения. Статья разберет, когда замена прокладок фланцевых действительно имеет смысл, как выбрать герметик и как провести переоснащение без рисков.
Информация полезна для инженеров и закупщиков, работающих с газопроводами, системами теплоснабжения, энергетическим оборудованием и агрегатами с фланцевыми соединениями.
Когда анаэробный герметик имеет смысл
Замена прокладок фланцевых соединений на герметик целесообразна не всегда.
Анаэробные составы рассчитаны на конкретные условия. Они работают оптимально на жестких металлических фланцах со слабой деформацией и равномерным малым зазором. Типичный диапазон зазора - от 0,1 до 0,25 мм; допустимый предел - до 0,5 мм. Если фланец имеет видимую коробку, глубокие риски, коррозию или износ, герметик не компенсирует такие дефекты. Поверхность требует механической доработки либо замены самого фланца.
Герметик хорошо подходит для критических соединений, где вымывание старой прокладки под воздействием вибрации и перепадов температуры приводит к регулярным утечкам. На газопроводах и системах теплоснабжения это особенно актуально: эксплуатация на морозе при холодных пусках нередко вызывает адгезионный отказ прокладок. Герметик не подвергается циклам «замораживание - оттаивание» так же остро, как картон или паронит.
Однако для больших зазоров (более 0,5 мм), гибких фланцев, соединений с частыми разборками и для узлов, где требуется быстрый останов давления и вентиляция внутреннего объема, прокладка остается правильным выбором. Замена прокладок фланцевых соединений на наружных участках газопроводов, где механическое воздействие и вибрация особенно велики, тоже требует предварительного расчета нагрузок и консультации с конструктором.
Стандарты и требования для фланцевых герметиков
Анаэробные герметики для фланцевых соединений подчиняются международным стандартам, которые определяют их свойства, условия применения и ограничения.
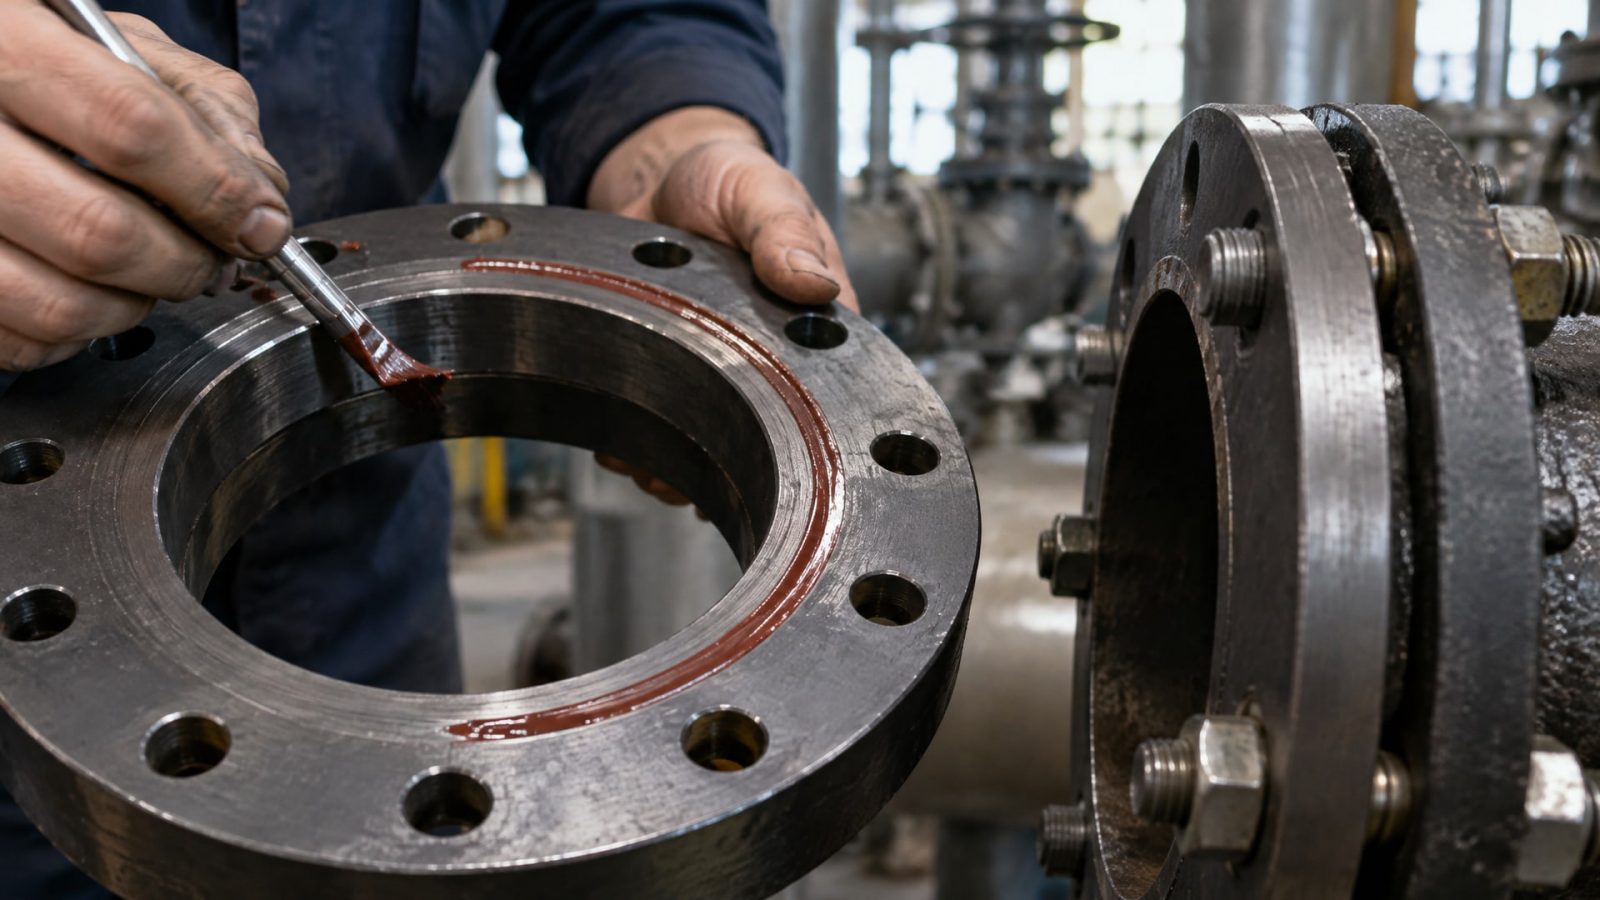
Основные ориентиры - ASTM D5363 (для новых конструкций с модульным подходом) и MIL-S-22473E (для более жестких требований к надежности и существующих узлов).
По ГОСТ 34233.4-2017 герметичность фланцевого соединения обеспечивается расчетным усилием затяжки и сжатием прокладочного слоя. При переходе на герметик принцип остается тот же: герметик должен образовать непрерывный слой в зазоре, а затяжка должна равномерно прижать фланцы друг к другу. Неравномерная затяжка приводит к локальным перекосам и нарушению герметичности.
Герметик не заменяет расчет и не отменяет требование к чистоте и качеству поверхностей. Стандарты требуют удаления любых загрязнений - окиси, краски, остатков масла, старого герметика или прокладочного материала. Рабочая плоскость фланца должна быть сухой и гладкой; глубокие риски и сколы недопустимы.
Подготовка фланцевых поверхностей: чистота и обезжиривание
Успех герметизации фланцевых соединений на 80% зависит от подготовки поверхностей.
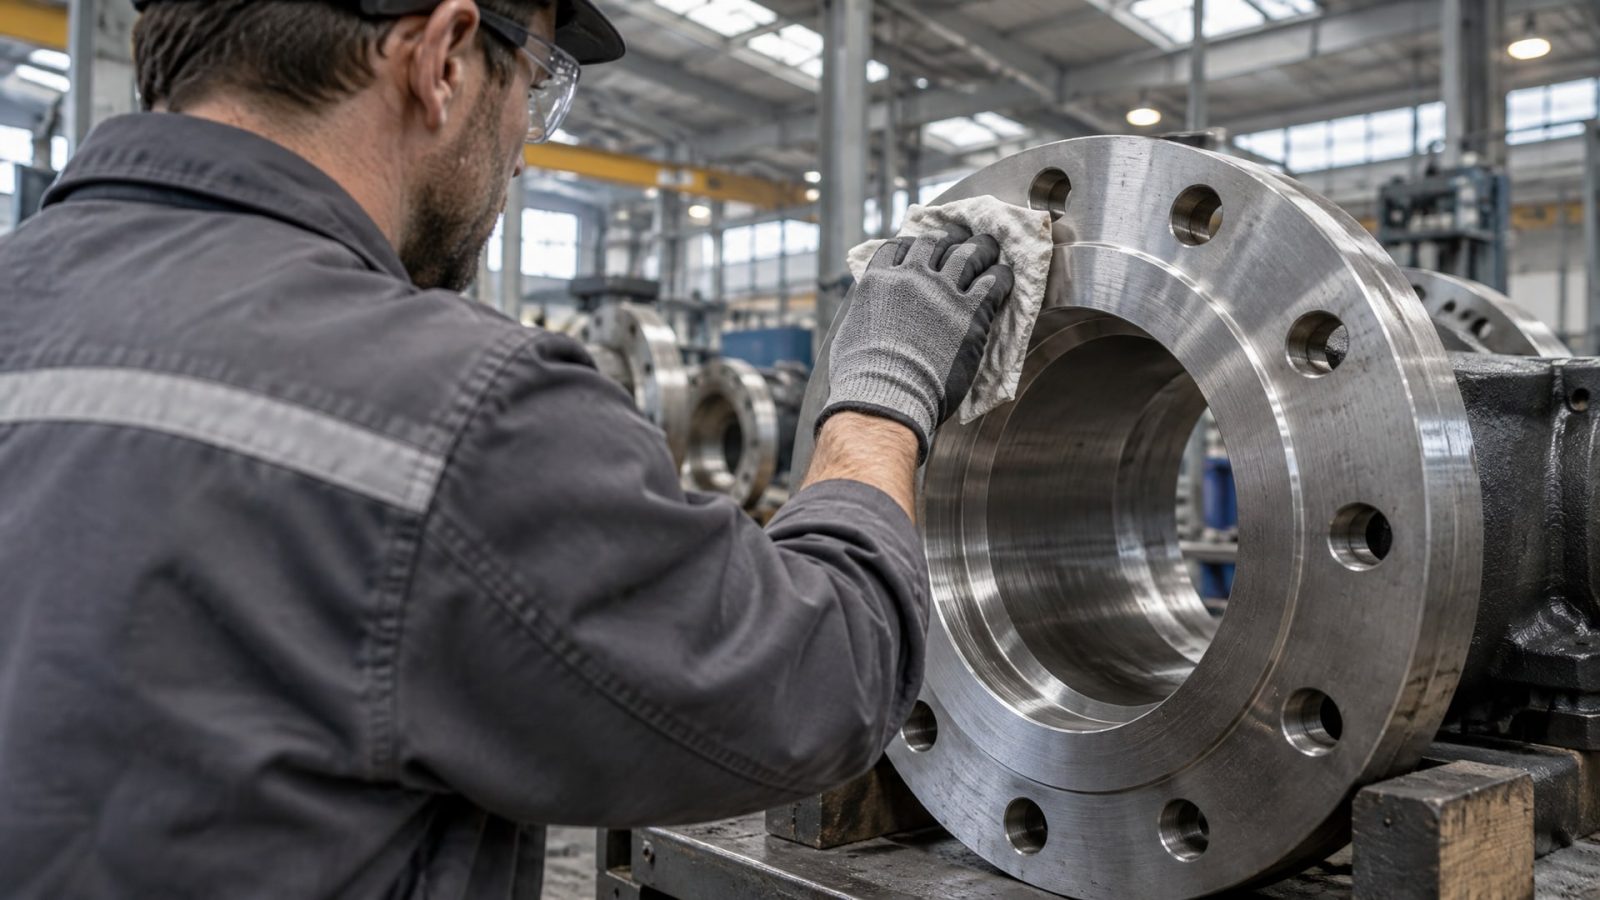
Анаэробные герметики не содержат растворителей, которые могли бы вытеснить старые загрязнения; они работают только на чистом металле. Если оставить под герметиком даже тонкий слой масла, коррозии или остатки вырубной прокладки, адгезия нарушится и герметик просто сдвинется при давлении.
Процедура подготовки строгая и состоит из нескольких этапов. Во-первых, полностью снимают старую прокладку, используя пластиковые скребки или мягкие щетки. Жесткие лезвия и грубые металлические щетки могут создать новые микроканалы, по которым давление протолкнет герметик. Затем механически удаляют ржавчину - не до блеска, но до светлого металла. Остатки окиси мешают отверждению.
После механической очистки обязательно обезжиривают поверхность. Используют обезжиривающие спреи или растворители, совместимые с металлом и герметиком; обычно рекомендуются спирт или специальные очистители без маслянистого остатка. Поверхность протирают чистой сухой тряпкой или салфеткой до полного удаления влаги. Влага и растворитель блокируют отверждение герметика, особенно для пассивных металлов.
На практике перед нанесением герметика проверяют поверхность на ощупь: она не должна быть липкой или холодной (холодная означает наличие конденсата). Если фланцы хранились в холодном цехе, перед сборкой дайте им время прогреться до комнатной температуры. Только после этого наносят герметик.
Нанесение герметика и сборка фланцевого соединения
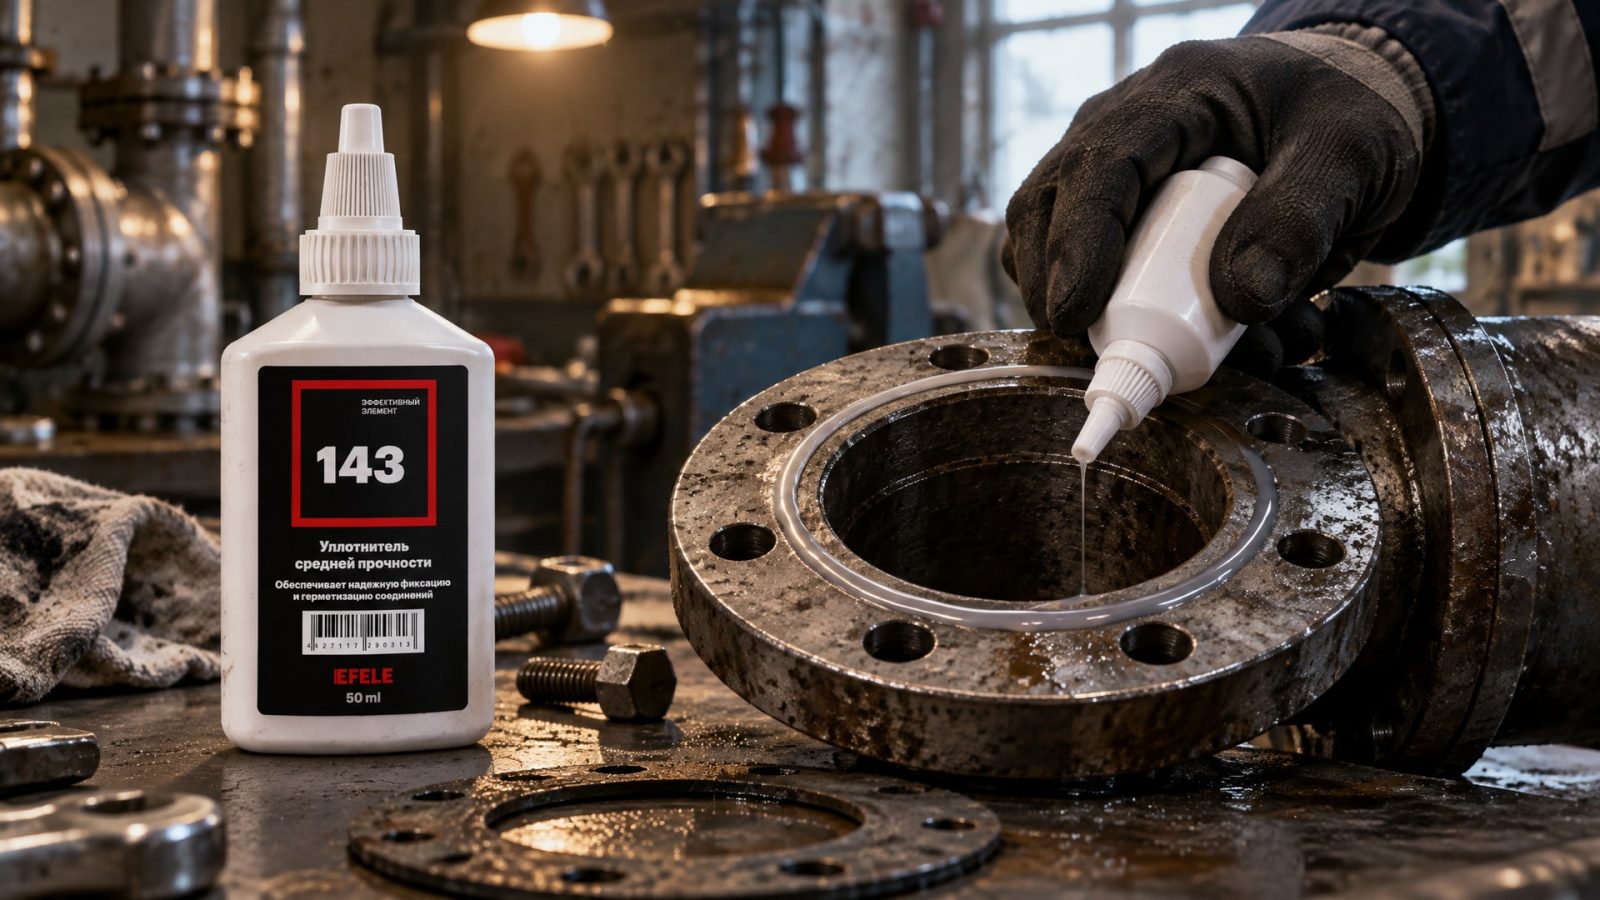
Герметик наносят тонким непрерывным валиком непосредственно перед сборкой, на одну из фланцевых поверхностей.
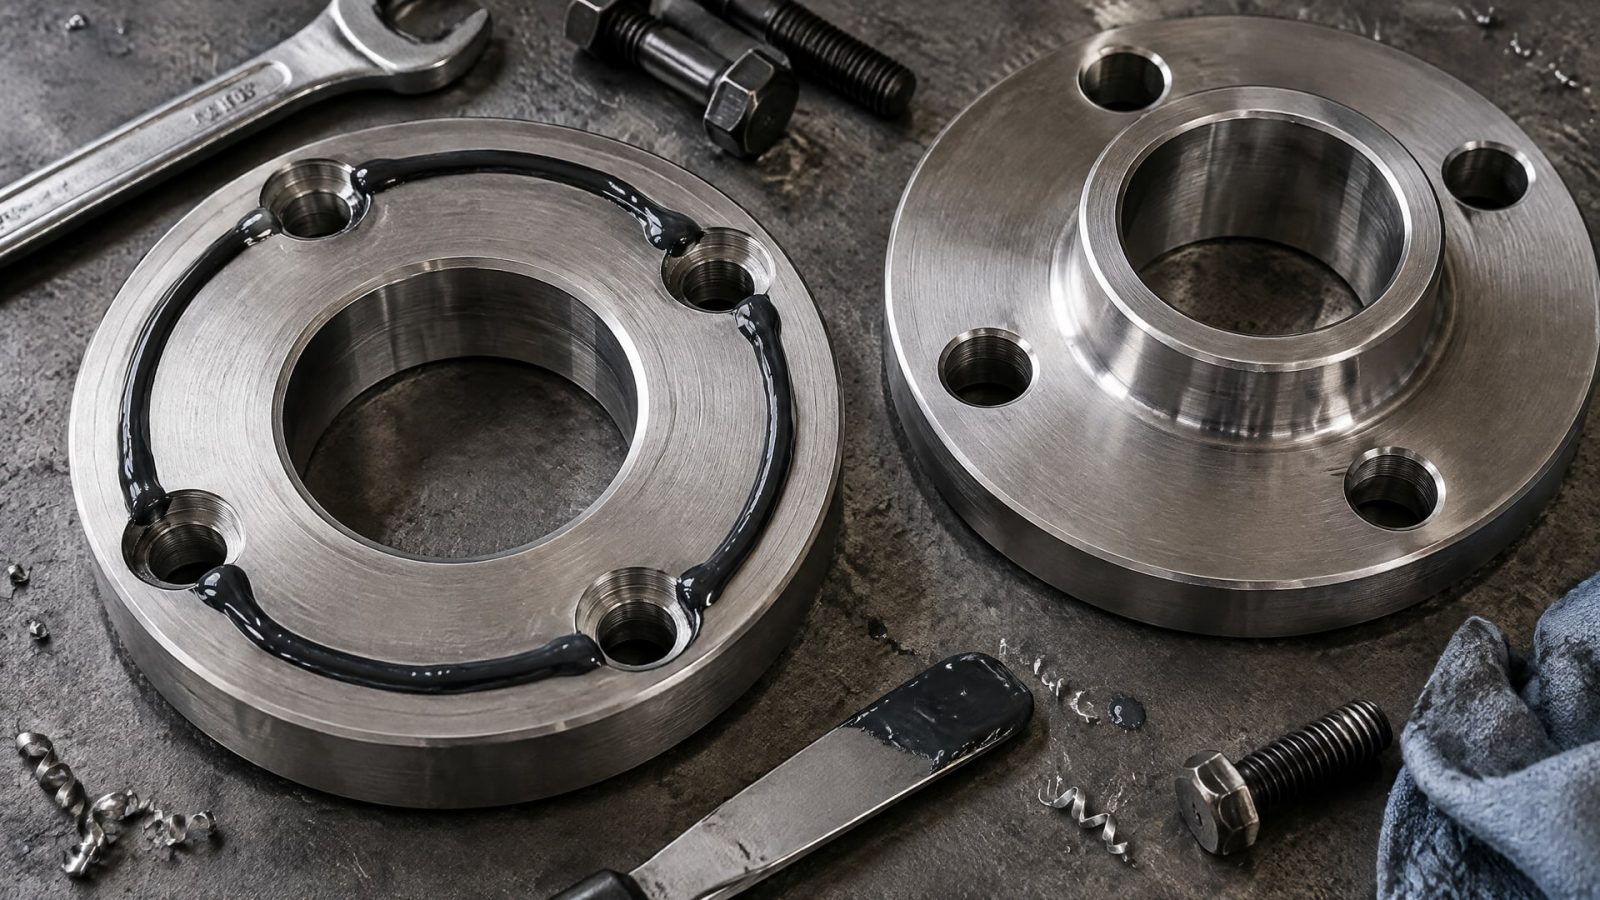
Оптимальное расположение линии герметика - ближе к внутреннему диаметру фланца и вокруг каждого болтового отверстия, чтобы обеспечить полный обход контура и защиту отверстий от утечек. Толщина слоя не должна быть массивной: достаточно валика толщиной 1–2 мм. Чрезмерное количество герметика только выдавится наружу при сборке и не улучшит герметичность.
После нанесения герметика фланцы соединяют быстро, без бокового смещения и перекоса. Медленная сборка или сдвиг смазывают валик и нарушают его целостность. Болты затягивают крест-накрест, постепенно, чтобы фланцы сходились равномерно. Затяжку выполняют в соответствии с моментом, указанным в спецификации оборудования. Недозатяжка приводит к неполному контакту фланцев и утечкам; перезатяжка может деформировать болты и рабочие поверхности.
Излишний герметик, выдавленный наружу, удаляют только после сборки и тоже до начала отверждения. Внутри соединения неотвержденный слой остается частью рабочего шва и не удаляется. На практике достаточно протереть наружный обод чистой тряпкой, смоченной в растворителе, чтобы убрать избыток без ущерба герметичности.
Активаторы и металлургические особенности
Анаэробные герметики отверждаются за счет контакта с активным металлом в отсутствие воздуха.
Для активных металлов - стали, латуни, меди - процесс идет автоматически. Однако для пассивных металлов и покрытых поверхностей отверждение замедляется или не начинается вообще. К пассивным относятся алюминий, нержавеющая сталь (особенно 304 и 316), хромированные, анодированные и окрашенные фланцы.
В таких случаях используют активаторы - химические вещества, которые наносят на одну из фланцевых поверхностей перед нанесением герметика. Активатор инициирует отверждение за счет химической реакции, не зависит от типа металла и работает даже при низких температурах. Типичный активатор - средство на основе гидроксидов или органических веществ; его наносят тонким слоем, дают высохнуть 1–2 минуты, а потом применяют герметик.
На практике опытные сборщики используют активатор даже для стали, если работают в неблагоприятных условиях: при низкой температуре, высокой влажности или при сборке покрытых и загрязненных поверхностей. Это гарантирует надежное отверждение и сокращает время выхода на прочность.
Для герметизации фланцевых соединений вместо вырубных прокладок в условиях холодных пусков и переменных нагрузок хорошо зарекомендовал себя состав EFELE 143. Он обеспечивает стабильное отверждение на стали и цветных металлах, устойчив к вибрации и циклическим воздействиям, не требует активатора при соблюдении стандартной процедуры подготовки.
Время отверждения и ввод в эксплуатацию
Полная герметичность герметика достигается не мгновенно.
После сборки герметик остается в мягком состоянии и продолжает отверждаться. На этапе отверждения нельзя смещать или вибрировать соединение, так как герметик не удержит фланцы в нужном положении.
Первичное схватывание, при котором герметик теряет текучесть и не выдавится из под давления, обычно занимает 3–5 часов при комнатной температуре (20–25 °C). На этом этапе соединение получает минимальную механическую прочность, но герметичность еще неполная. Полное отверждение и выход на номинальную рабочую прочность требуют около 24 часов при той же температуре.
Если температура окружающей среды ниже, процесс замедляется пропорционально. При 10 °C время удвоится; при 5 °C еще больше. Низкие температуры - один из факторов, который заставляет снабженцев брать активаторы для зимней сборки.
На практике принято выдерживать соединение без нагрузки минимум 3–5 часов перед включением системы на давление, а идеально -24 часа. Для критических линий, особенно на газопроводах и энергооборудовании, всегда выдерживают полные сутки. Это гарантирует, что герметик вошел в рабочий режим и не начнет выходить из щели под первым скачком давления.
Ускорители отверждения существуют (часто это агенты на основе активаторов), но они нетипичны и используются в исключительных случаях, когда требуется срочный ввод линии. Обычный подход - планировать сборку с запасом времени.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик поверх старой прокладки?
Нет. Старый прокладочный материал - картон, паронит, резина - должен быть полностью удален. Герметик не проникнет сквозь остатки прокладки и не свяжется с металлом. Соединение останется негерметичным. Поверхность требует механической очистки до светлого металла.
Какой зазор между фланцами допустим для анаэробного герметика?
Оптимальный зазор -0,1–0,25 мм. Допустимый верхний предел -0,5 мм. Больший зазор герметик не может эффективно герметизировать: слой будет нестабильным и не выдержит давление. Если зазор больше, нужна прокладка или выбор другого типа герметика.
Требуется ли активатор при работе со стальными фланцами?
Обычно нет, если поверхность чистая и сухая. Сталь - активный металл, герметик на ней отверждается самостоятельно. Активатор применяют для алюминия, нержавейки, покрытых поверхностей или при сборке в холодных условиях.
Когда можно дать полное давление на соединение?
Минимум через 3–5 часов при комнатной температуре герметик теряет текучесть и получает первичную прочность. Однако полное рабочее отверждение происходит около 24 часов. Для критических линий (газопроводы, энергооборудование) рекомендуется выдержать полные сутки перед включением на давление.
Различается ли периодичность замены прокладок фланцевых соединений, если перейти на герметик?
При правильном применении герметик служит на порядок дольше вырубной прокладки. Прокладки требуют замены каждые 1–3 года в зависимости от вибрации и температурных циклов. Герметик, один раз установленный при соблюдении технологии, работает 5–10 лет и более. Однако это не означает «никогда не менять»: при появлении течи герметик удаляют и проводят повторную герметизацию.
Заключение
Замена прокладок фланцевых на анаэробные герметики - это не универсальное решение, а точечный инструмент для конкретных типов соединений. Герметик имеет смысл для жестких металлических фланцев с малым равномерным зазором, на оборудовании, где вибрация и холодные пуски регулярно вызывают отказ традиционных прокладок. Успех зависит от трех факторов: чистоты поверхности, правильного нанесения и соблюдения времени отверждения.
Перед решением о переходе на герметик убедитесь, что фланцы соответствуют условиям применения, проконсультируйтесь с конструктором оборудования и проведите пилотное испытание на некритичном участке. После успешной сборки документируйте процедуру нанесения, метраж герметика и сроки замены - это позволит снижать себестоимость обслуживания и предотвращать импульсные утечки на ответственных линиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для холодильного оборудования, работающего при экстремально низких температурах, с учетом допуска NSF H1.
Узнайте, как правильное хранение инструмента продлевает его срок службы и защищает от ржавчины и заклинивания.
Узнайте, как открутить болт глушителя, используя проверенные методы для заржавевшего крепежа, и предотвратить повторное прикипание.