
Аналоги пищевых смазок H1: как выбрать по цене и качеству
На производствах пищевой и фармацевтической отрасли смазка должна не только обеспечивать надежную работу оборудования, но и соответствовать нормам безопасности при возможном контакте с продуктом. Классификация NSF H1 - это стандарт для смазок, которые допускают случайное попадание в пищу на уровне 10 ppm (10 мг/кг). Но выбор H1-смазки требует больше, чем просто проверка надписи "food grade" на этикетке: нужно сопоставить технические параметры, стандарты, надежность в конкретных условиях и реальную стоимость владения. Эта статья разберет, какие критерии сравнивают закупщики и инженеры, как избежать типовых ошибок и на что смотреть при подборе аналога.
Целевая аудитория - технические специалисты, закупщики и инженеры, которые работают с оборудованием в пищевой, фармацевтической, молочной и перерабатывающей отраслях. Статья даст конкретные ориентиры для выбора, покажет, чем отличаются смазки с одинаковым допуском H1, и объяснит, почему сравнение только по цене за килограмм ведет к ошибкам.
Что такое H1 и почему это не универсальное решение
Смазка с допуском NSF H1 - это материал, который может применяться в зонах, где существует риск случайного, непредвиденного контакта с пищевым продуктом.
Предел такого контакта жестко определен: 10 ppm, то есть примерно 0,001%. Это означает, что если капля смазки случайно попадет в продукт на открытой линии фасовки или в момент обслуживания оборудования, такое количество остается в допустимых рамках по нормативу FDA 21 CFR 178.3570.
Однако наличие допуска H1 не решает техническую задачу. Если узел работает при температуре 80 °C и испытывает высокие нагрузки, смазка, которая теряет консистенцию выше 60 °C или не держит несущую способность, станет причиной выхода оборудования из строя независимо от ее пищевого одобрения. Поэтому первый шаг при выборе - это определение, действительно ли в данной точке есть риск контакта с пищей, и только затем подбор смазки по техническим параметрам.
В пищевой отрасли встречаются зоны трех типов: точки с высоким риском прямого контакта (конвейеры, направляющие прессов), зоны с эпизодическим контактом (подшипники редукторов над производственной линией, рабочие цилиндры) и узлы, полностью изолированные от пищи, где смазка может быть обычной промышленной. Ошибка закупщика часто в том, что он применяет H1 везде - это неправильно как с точки зрения эффективности (на каждое место свой режим), так и с точки зрения бюджета (H1 обычно дороже).
Стандарты и нормативная база
Основной международный стандарт для пищевых смазок - это регистрация NSF H1, которая подтверждает соответствие состава смазки требованиям FDA 21 CFR 178.3570.
Этот реглюляторный документ описывает допустимые типы масел и добавок, которые могут использоваться в смазках для пищевого применения. Регистрация NSF H1 означает, что продукт прошел испытания и одобрен для контакта с пищей в количестве до 10 ppm.
Параллельно существует более полный стандарт ISO 21469, который охватывает не только допустимость контакта с пищей, но и всю цепочку гигиены: от выбора базовых ингредиентов и добавок через производственные процессы до маркировки, хранения и применения на производстве. Если компания требует ISO 21469 в своих спецификациях, это означает, что она ориентируется не только на законодательное одобрение, но и на международный стандарт качества и безопасности. Оба стандарта дополняют друг друга: H1 - это обязательный минимум, ISO 21469 - это повышенное требование к системе контроля.
На практике при закупке смазки закупщик должен проверить наличие обоих допусков в документации продукта: регистрация H1 указывает на пищевое одобрение, а наличие ISO 21469 говорит о том, что производитель внедрил систему гигиены и контроля. Третий важный документ - техническая спецификация (TDS), которая содержит фактические параметры: вязкость по ISO 3448, класс консистенции NLGI для пластичных смазок, температуру каплепадения, водостойкость, несущую способность и другие эксплуатационные характеристики.
Как сравнивать цену и качество пищевых смазок H1
Сравнение смазок исключительно по цене за килограмм приводит к неправильным закупкам.
Смазка дешевле на 20% может быть дороже в обслуживании, если интервалы замены короче в два раза. Правильное сравнение строится на совокупной стоимости владения, которая включает несколько факторов.
Вязкость и диапазон температур. Для смазок в жидкой форме (масла, чистые смазочные материалы) характеристика - это класс вязкости по ISO 3448 (например, ISO VG 46, VG 100). Для цепных масел в открытых узлах часто требуется ISO VG 46–100 при комнатной температуре, а для высокотемпературных печей могут понадобиться составы вязкостью VG 100–460. Если смазка не соответствует вязкости, необходимой для узла, то либо она не будет циркулировать правильно, либо образует слишком толстую пленку, усилив трение и нагрев.
Консистенция пластичных смазок (NLGI-класс). Для пластичных смазок важный параметр - класс NLGI, который определяет твердость. NLGI 2 - это стандарт для большинства узлов; NLGI 1 или 0 используют для высокоскоростных подшипников; NLGI 3 и выше - для узлов, где нужна высокая степень удержания смазки. При выборе аналога нельзя менять NLGI, так как это изменит поведение смазки в узле.
Стойкость к воде и эмульгирование. В пищевой отрасли частая проблема - наличие воды (мойки, конденсат). Смазка с плохой водостойкостью будет вымыва́ться, образуя эмульсию и теряя свойства. Данные TDS должны содержать результаты теста на отделение воды (ASTM D1264 или подобный) и механическую стабильность. Хорошая смазка держит структуру даже при попадании воды.
Несущая способность и противоизносные свойства. Для узлов под нагрузкой (подшипники, редукторы, шарниры) важна несущая способность, которая часто указывается в виде диапазона (например, 500–3000 N по ASTM D2266 для четырехшарового теста). Если смазка будет слабее, произойдет преждевременный износ.
Интервал замены и срок службы. Не все H1-смазки имеют одинаковый срок службы в открытой среде. Одна смазка может деградировать за месяц, другая держит параметры полгода. Эту информацию нужно смотреть в TDS или уточнять у производителя, а затем пересчитать на количество килограммов в год.
Практический пример расчета
Предположим, узел требует 1 кг смазки в месяц. Вариант A стоит 500 руб/кг с интервалом замены 30 дней, вариант B -600 руб/кг, но работает 45 дней.
Вариант A: 500 × 12 месяцев = 6000 руб/год
Вариант B: 600 × (12 ÷ 1,5) ≈ 4800 руб/год
Вариант B дешевле, хотя кажется дороже при беглом сравнении. Кроме того, вариант B требует меньше остановок оборудования на замену, что снижает риск простоя.
Типовые параметры H1-смазок для пищевого оборудования
На рынке представлены несколько типов пищевых смазок, различающихся по назначению и техническим свойствам.
Правильный выбор зависит от конкретной задачи.
Универсальные многоцелевые смазки NLGI 2. Применяются в подшипниках, шарнирах, редукторах, направляющих - везде, где нет экстремальных температур. Диапазон работы обычно от -20 °C до +60…70 °C. В пищевой отрасли такие смазки работают с интервалом замены 3–12 месяцев в зависимости от влажности и чистоты среды. Примечание: многоцелевая смазка должна иметь хорошую водостойкость и адгезию (способность прилипать к поверхности и не стекать под вибрацией); при выборе аналога смотрите на эти параметры, так как у разных производителей они сильно различаются. Для защиты от коррозии в влажных зонах пищевого предприятия универсальные смазки часто содержат ингибиторы ржавчины, которые должны быть одобрены по H1.
Высокотемпературные и водостойкие смазки. Используются в узлах около печей, духовок, паровых линий, где смазка подвергается воздействию как высокой температуры, так и влаги. Диапазон работы: -10…+150 °C или выше. Такие смазки часто имеют более высокий класс NLGI и повышенную стойкость к вымыванию. Примечание: в таких составах часто применяют синтетические базы (PAO) и специальные загустители, которые сохраняют консистенцию при нагреве и не разжижаются в присутствии воды.
Цепные масла для открытых цепей. В пищевой отрасли часто встречаются открытые цепные приводы, которые требуют постоянной смазки. H1-масла для цепей обычно имеют вязкость ISO VG 46–100 и содержат присадки для прилипания к цепи и защиты от окисления. Интервал замены зависит от скорости и загрязнения, обычно 1–3 месяца.
Смазки для шпинделей и высокоскоростных узлов (NLGI 0–1). Для центрифуг, миксеров, быстровращающихся редукторов применяют более текучие смазки, которые не создают излишнего сопротивления. Температурный диапазон часто шире, так как при высокой скорости узел быстро нагревается.
Для конкретного оборудования параметры приведены в техдокументации производителя. Если там указано "смазка NSF H1, NLGI 2, диапазон -10…+80 °C", то подбирать нужно именно такой аналог, а не смазку NLGI 1 или NLGI 3, даже если она дешевле.
Когда выбирать высокотемпературные и водостойкие смазки
В пищевых производствах есть узлы, которые совмещают две критичные задачи одновременно: они работают в среде с водой (мойки, конденсат, парогенерация) и при повышенных температурах.
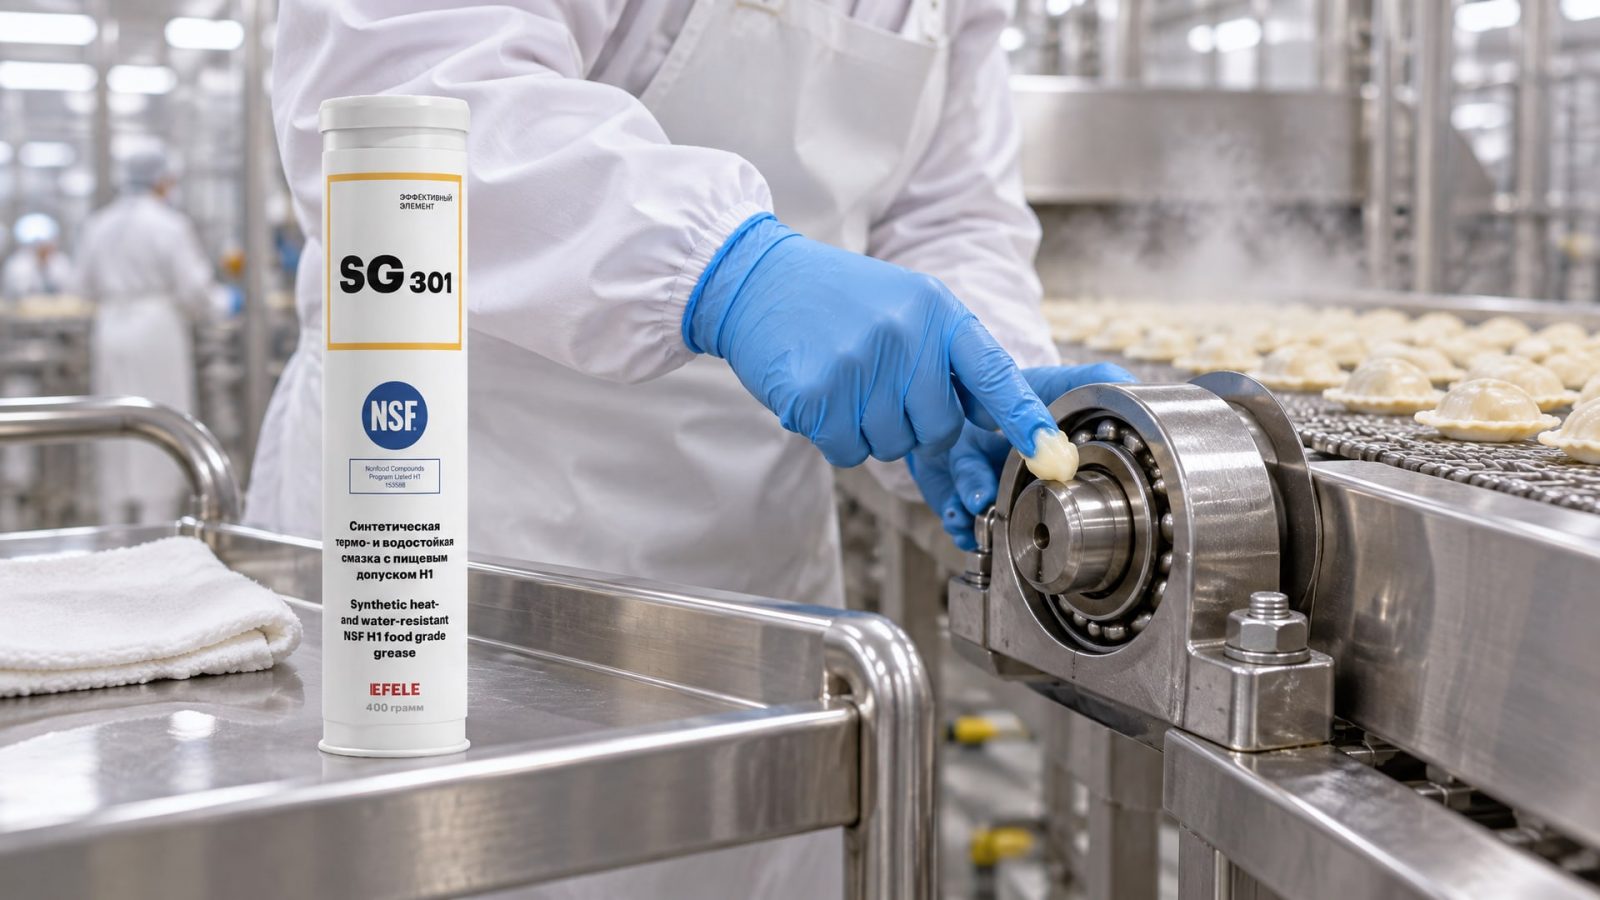
Типичные примеры - направляющие конвейеров над линией варки, подшипники редукторов в печах, шарниры над коптильными камерами.
Обычная пластичная смазка в таких условиях быстро деградирует: вода вымывает активные компоненты, высокая температура ускоряет окисление, структура распадается, и узел начинает производить шум и генерировать избыточное трение. При выборе смазки для таких условий нужны три критерия:
Температурный диапазон минимум на 10–20 °C выше максимальной рабочей температуры узла (припас для локального нагрева под нагрузкой).
Результаты теста на отделение воды не хуже 5 объемных процентов по ASTM D1264 (чем ниже цифра, тем лучше водостойкость).
Сохранение консистенции после механического перемешивания (тест на механическую стабильность) - изменение NLGI-класса не более чем на 0,5 единицы.
Когда все три параметра соблюдены, смазка остается рабочей даже в циклических условиях "температура-влага-температура". В числе таких составов встречаются смазки с повышенной адгезией (способностью держаться на вертикальных и наклонных поверхностях, не стекая под вибрацией). EFELE SG-301 - пример термо- и водостойкой смазки с допуском NSF H1, которая разработана именно для таких условий: она сохраняет консистенцию NLGI 2 в диапазоне от -20 до +100 °C, имеет отличную адгезию и держит структуру при контакте с водой, что позволяет использовать ее как на линиях мойки, так и в узлах около источников пара.
Сравнительная таблица H1-смазок по основным критериям
| Параметр | Универсальная NLGI 2 | Высокотемпературная | Цепное масло ISO VG 100 | Для скоростных узлов NLGI 1 |
|---|---|---|---|---|
| Диапазон температур (примерно) | -20…+70 °C | -10…+120…150 °C | -10…+90 °C | -20…+80 °C |
| Класс NLGI | 2 | 2–3 | - | 0–1 |
| Стойкость к воде (отделение, %) | 5–15 | 2–8 | 10–20 | 8–15 |
| Интервал замены | 3–12 мес | 6–18 мес | 1–3 мес | 2–6 мес |
| Несущая способность (средние значения) | 500–1500 N | 1000–3000 N | 200–800 N | 200–1000 N |
| Относительная цена (за кг) | 1,0x | 1,3–1,8x | 0,9–1,2x | 1,1–1,4x |
Таблица показывает, что выбор не ограничивается классом NLGI и стоимостью: каждый тип имеет свою "нишу". Высокотемпературная смазка дороже, но в печи она проработает 18 месяцев вместо 6–8. Цепное масло более жидкое и дешевле, но его нельзя применить в подшипнике. Для высокоскоростного узла нужна именно NLGI 1, иначе будет перегрев и боковое трение.
Типовые ошибки при выборе аналога H1-смазки
Ошибка 1: "Раз это H1, подходит везде." Допуск H1 касается только пищевого контакта, а не технической пригодности.
Смазка может быть одобрена для пищи, но не держать нагрузку в редукторе или не сохранять консистенцию при +100 °C. Каждый узел требует подбора по режиму.
Ошибка 2: Замена NLGI-класса. Если оборудование требует NLGI 2, подставить NLGI 3 означает увеличить трение и нагрев; NLGI 1 приведет к вытеканию смазки. Даже если новый вариант дешевле, эта "экономия" обойдется простоем оборудования.
Ошибка 3: Игнорирование водостойкости. На пищевом производстве регулярно бывают мойки и чистки. Если смазка плохо держит структуру в присутствии воды, она быстро расслаивается и теряет свойства, требуя частой замены. Расходы вырастают.
Ошибка 4: Ориентирование на цену за килограмм без учета интервала замены. Дешевая смазка может потребовать замены в два раза чаще, чем дорогая. Истинная стоимость владения рассчитывается исходя из количества килограммов в год и затрат на их замену.
Ошибка 5: Выбор смазки без консультации с производителем оборудования. Закупщик самостоятельно подбирает "аналог" без проверки совместимости с материалами сальников, подшипников и деталей. Результат - набухание резины, коррозия, отказ подшипника.
Ошибка 6: Путаница между H1 и ISO 21469. Закупщик требует ISO 21469, но смазка только зарегистрирована по NSF H1. Эти стандарты дополняют друг друга, но не взаимозаменяемы. Если спецификация требует ISO 21469, нужно именно это подтверждение в документации.
Ошибка 7: Игнорирование данных TDS и лист-спецификации. Закупщик полагается на устное уверение продавца, что смазка "подходит", а потом выясняет, что диапазон температур узкий, а механическая стабильность не соответствует сертификату ISO 21469. Всегда запрашивайте и изучайте полный TDS, а не только названия и цену.
Как правильно подбирать аналог пищевой смазки
Подбор аналога H1-смазки - это не просто замена одного продукта другим.
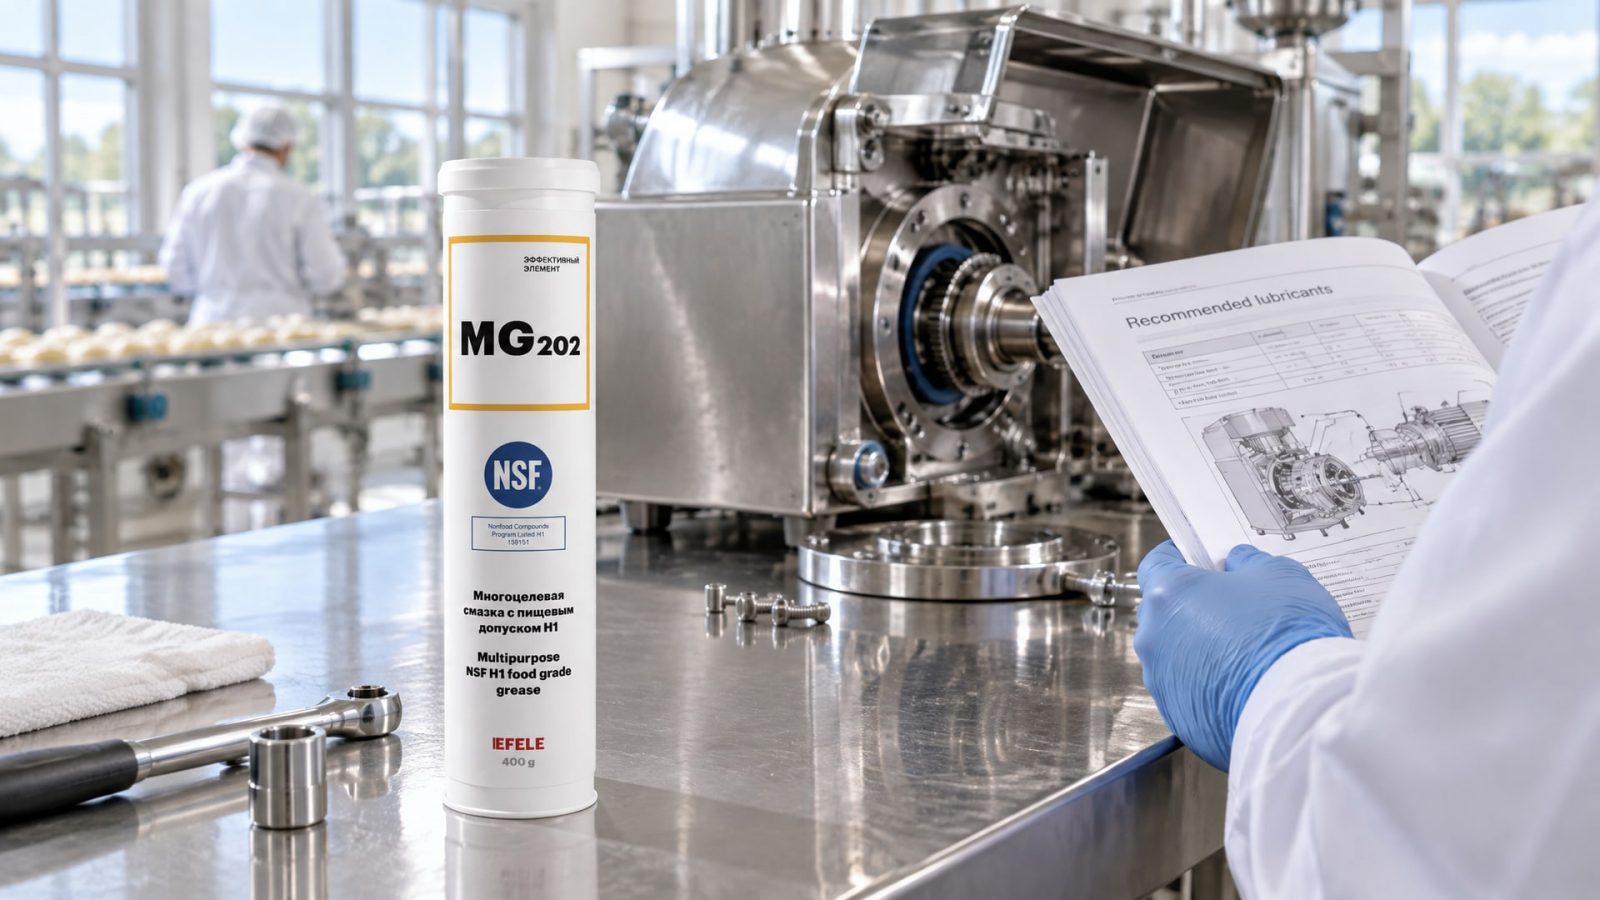
Процесс включает несколько шагов.
Шаг 1: Выяснить параметры исходной смазки. Загляните в техдокументацию оборудования или в строку "рекомендуемая смазка" сервисной инструкции. Там указаны: тип (пластичная, масло, специальный состав), класс NLGI (если пластичная), вязкость ISO VG (если масло), диапазон температур, требуемые допуски (H1, ISO 21469).
Шаг 2: Запросить TDS новой смазки и сопоставить параметры. При сравнении обратите внимание на совпадение: - NLGI-класса (должен быть идентичен). - Температурного диапазона (новая смазка должна перекрывать диапазон работы узла и иметь некоторый припас). - Стойкости к воде и механической стабильности (если оборудование находится в мойке). - Несущей способности (должна быть не ниже исходной). - Совместимости с материалами сальников (часто в TDS есть ссылка на тесты с эластомерами).
Шаг 3: Проверить наличие допусков H1 и (если требуется) ISO 21469. Потребуйте от продавца/поставщика копии сертификата NSF H1 и ISO 21469. Не принимайте "в скором времени получим" - должны быть актуальные документы.
Шаг 4: Испытать на малом объеме. Прежде чем переводить весь парк оборудования на новую смазку, закупите небольшое количество и испытайте на одной единице оборудования в течение 2–4 недель, наблюдая за шумом, температурой, чистотой смазки.
Шаг 5: Задокументировать переход. Ведите лог: дата замены смазки, объем, партия, поставщик. Это поможет отследить, если возникнут проблемы, и корректно списать материал.
Для многоцелевых пластичных смазок с широким применением часто ищут универсальный аналог, который подходил бы сразу нескольким узлам. Такие смазки должны иметь стабильные антикоррозионные свойства, хорошую адгезию и способность работать как на высоких, так и на низких скоростях. EFELE MG-202 - пример такой универсальной смазки с допуском NSF H1 для пищевого применения, которая работает с подшипниками скольжения и качения, шарнирами, направляющими в широком температурном диапазоне (от -20 до +80 °C) и имеет повышенную адгезию благодаря специальной формуле - это качество особенно ценно в условиях вибрации и периодического вымывания водой.
Часто задаваемые вопросы
Почему смазка с допуском H1 работает мне всего 2–3 месяца, а по паспорту должна год?
Интервал замены в TDS - это расчет для идеальных условий: отсутствие воды, температура в середине диапазона, минимальная вибрация. На практике пищевое производство - это влажная среда, перепады температур, загрязнение частицами и возможное смешивание с другими маслами. Когда смазка контактирует с водой регулярно или попадает на нее грязь, старение ускоряется в 2–3 раза. Кроме того, если смазка неправильно подобрана по вязкости или NLGI-классу, она быстро деградирует под нагрузкой. Рекомендуется контролировать состояние смазки через 4–6 недель (вид, консистенцию, запах) и не ориентироваться только на указанный в паспорте интервал.
Можно ли применять обычную промышленную смазку вместо H1, если узел расположен далеко от пищевого контакта?
Да, если риск контакта действительно нулевой - например, редуктор в отдельном техническом помещении без доступа на линию производства. Однако если смазка все же попадет на оборудование, а потом на конвейер, риск загрязнения продукта вырастет. Это часто происходит при техническом обслуживании, когда инженер смазывает узел и не полностью вытирает тряпкой излишки. Поэтому на пищевых производствах часто требуют H1 везде, кроме полностью герметичных редукторов. При закупке согласуйте зоны, где допустима обычная смазка, со специалистом по безопасности производства.
H1 дороже обычной смазки на 30–50%. Стоит ли экономить, если контакт редкий?
Цена H1 отражает не только пищевой допуск, но и качество базовых масел, отсутствие вредных присадок и более строгий контроль производства. Экономия на "редком" контакте часто оборачивается потерями: если произойдет инцидент с загрязнением продукта, затраты на отзыв, штрафы и потерю репутации будут на порядок больше. Кроме того, H1-смазки часто выходят дольше благодаря лучшему качеству, что с учетом интервалов замены может сделать их дешевле в пересчете на год. Рекомендуется подсчитать совокупную стоимость владения для обычной и H1-смазки и выбрать на основе этого, а не только на цене.
Что такое ISO 21469 и обязателен ли он для моего оборудования?
ISO 21469 - это международный стандарт гигиеничного дизайна и управления смазочными материалами. Он охватывает выбор компонентов, производственные процессы, хранение, маркировку и применение. NSF H1 - это "допуск на бумаге"; ISO 21469 - это подтверждение того, что производитель внедрил систему контроля гигиены на каждом этапе. Обязателен ли он для вашего оборудования? Это зависит от требований заказчика продукции или стандартов вашей компании. Крупные сети часто требуют ISO 21469. Если вы работаете с малыми производителями, может быть достаточно H1. При закупке уточняйте в техническом задании, какой именно допуск нужен.
Мне порекомендовали смазку "аналог" у конкурента. Как убедиться, что она действительно аналог?
Аналог должен полностью совпадать с исходной смазкой по трем ключевым параметрам: класс NLGI (для пластичных), вязкость ISO VG (для масел), температурный диапазон. Во вторую очередь смотрите на стойкость к воде (тест отделения воды), механическую стабильность и несущую способность - они должны быть не хуже исходной. Перед закупкой попросите TDS-лист и сопоставьте цифры с исходной смазкой пункт за пунктом. Если параметры совпадают, попробуйте на одной единице оборудования в течение месяца. Если оборудование работает без шума, перегрева и утечек смазки, это действительно аналог.
Заключение
Выбор аналога пищевой смазки H1 - это не просто замена одного названия на другое по цене. Это задача, требующая анализа режима работы узла, тщательной проверки технических параметров (NLGI-класса, вязкости, температурного диапазона, водостойкости), наличия актуальных допусков NSF H1 и, если требуется, ISO 21469, а также расчета реальной стоимости владения, учитывающей интервалы замены и расходы на обслуживание.
Ключевой вывод: сравнивайте не по цене за килограмм, а по совокупности параметров и интервалам замены. Внимательно изучайте TDS-лист любого нового продукта, запрашивайте сертификаты допусков, проводите испытание на малом объеме и документируйте переход. Правильный выбор аналога сбережет бюджет, предотвратит простои оборудования и исключит риск инцидентов, связанных с загрязнением продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для личинок замков лучше всего защитит механизм от морозов и влаги, предотвращая заклинивание.
Эффективное обслуживание системы СОЖ без простоев: удаление масляных отложений и шлама с помощью специальных очистителей.
Узнайте, как выполнить ремонт посадочного места подшипника с помощью анаэробных фиксаторов, избегая нагрева и прессования.