
Как зафиксировать подшипник на валу без пресса и нагрева
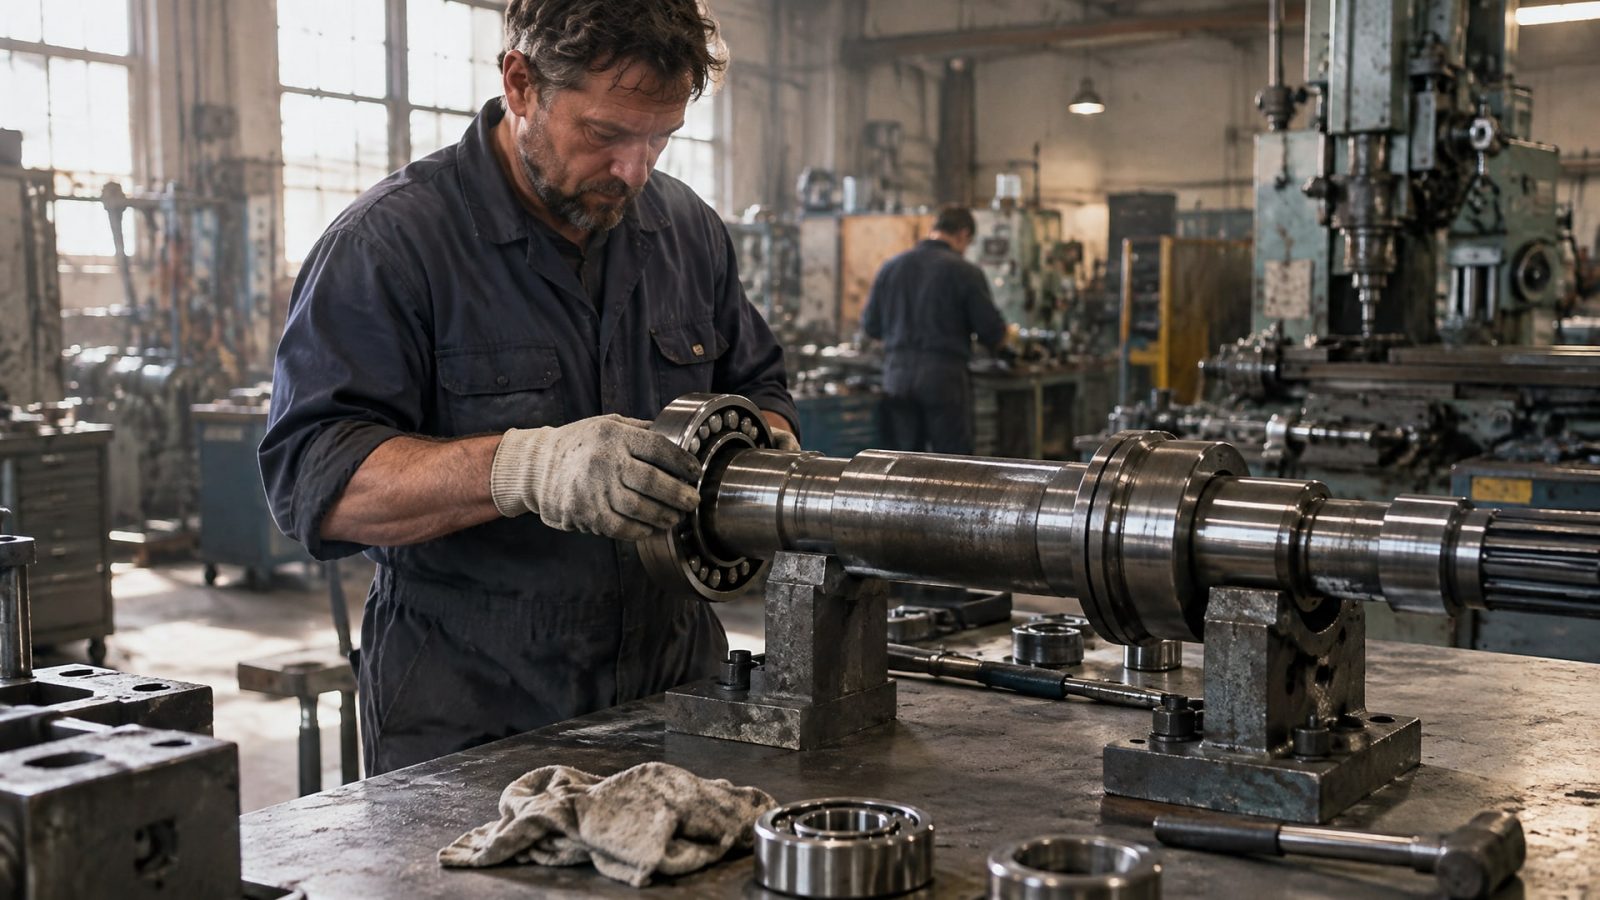
Ремонт посадочного места подшипника становится одной из самых частых задач на производстве, в ремонтных мастерских и сервисных центрах. Износ цилиндрических соединений между валом и подшипником приводит к люфтам, фреттингу и ускоренному выходу деталей из строя. Классический метод с нагревом или механическим прессом не всегда доступен: не везде есть оборудование, не всегда можно нагревать (риск для соседних деталей), а прессовка может повредить подшипник.
Рабочая альтернатива - анаэробные фиксирующие составы. Они заполняют зазор между валом и посадкой подшипника, полимеризуются без доступа воздуха и надежно фиксируют соединение без механического вмешательства. Статья расскажет, как правильно применить эту технологию, когда ее выбрать и какие ошибки приводят к отказу.
Что такое анаэробный фиксатор для подшипников
Анаэробный фиксирующий состав - это однокомпонентный полимер, который остается жидким в открытом воздухе и затвердевает только в безкислородной среде, то есть в узком зазоре между двумя плотно прилегающими металлическими поверхностями.
Для цилиндрических соединений подшипника на валу это идеальная среда: состав попадает в щель между внутренним диаметром подшипника и наружным диаметром вала, где нет кислорода, и там начинает полимеризоваться.
Такой подход лучше классической прессовки в нескольких отношениях. Во-первых, не нужно специальное оборудование - достаточно просто нанести состав кисточкой или шприцем. Во-вторых, нет риска повредить подшипник усилием пресса, что критично для дорогостоящих деталей. В-третьих, можно отремонтировать позиции там, где геометрия уже нарушена износом, но еще сохраняется минимальный контакт.
Полимеризация занимает время - в зависимости от типа состава и температуры металла от нескольких часов до суток. Затвердевший фиксатор создает упругий слой, который передает нагрузку с подшипника на вал и фиксирует соединение против проворачивания и осевого смещения.
Когда ремонт посадочного места эффективен и когда нужна замена
Анаэробный фиксирующий состав работает, когда зазор между валом и подшипником остается в допустимых границах.
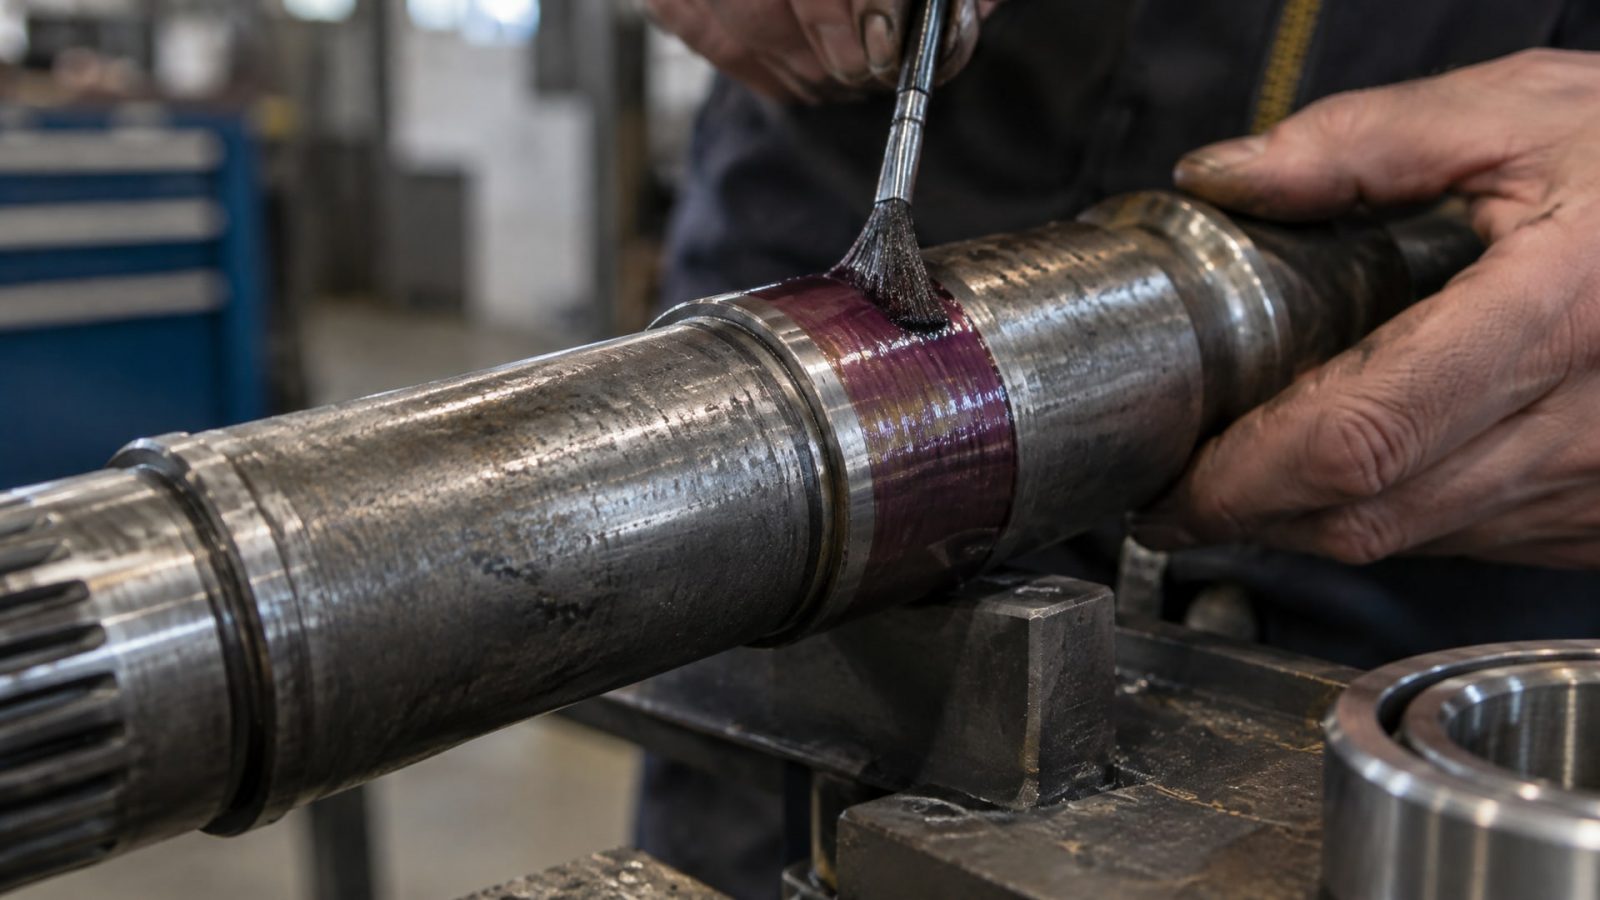
Производители ремонтных составов указывают, что обычный ретейнер берет зазор до 0,15 мм - это износ в пределах технического допуска для большинства промышленных подшипников. При таких условиях фиксатор надежно заполнит щель и создаст необходимое сопротивление вращению.
Если посадочное место разбито сильнее, то есть зазор превышает 0,5 мм, требуется специальный ремонтный состав повышенной вязкости. Такие составы содержат металлический наполнитель и рассчитаны на изношенные валы и посадки; они восстанавливают достаточную плотность соединения без механической переточки.
Однако есть критический порог, когда фиксатор перестает помогать. Если подшипник разбит так, что вал болтается в нем свободно, люфт слишком велик или посадка скорлупой трескается - ремонт этого места фиксатором не будет надежным. В таких случаях требуется замена подшипника или восстановление геометрии вала через шлифовку и переточку. Правило простое: фиксатор заполняет зазор, но не восстанавливает изломанную структуру металла.
На практике инженеры проверяют зазор щупом или индикатором часового типа. Если люфт видимый на глаз, но измеряется в миллиметрах (не сантиметрах), фиксатор имеет шанс. Если подшипник гремит и вращается в корпусе независимо от вала - нужна замена.
Подготовка поверхности: почему обезжиривание критично
Самая частая причина отказа анаэробного фиксатора - присутствие на металле масла, ржавчины или других загрязнений.
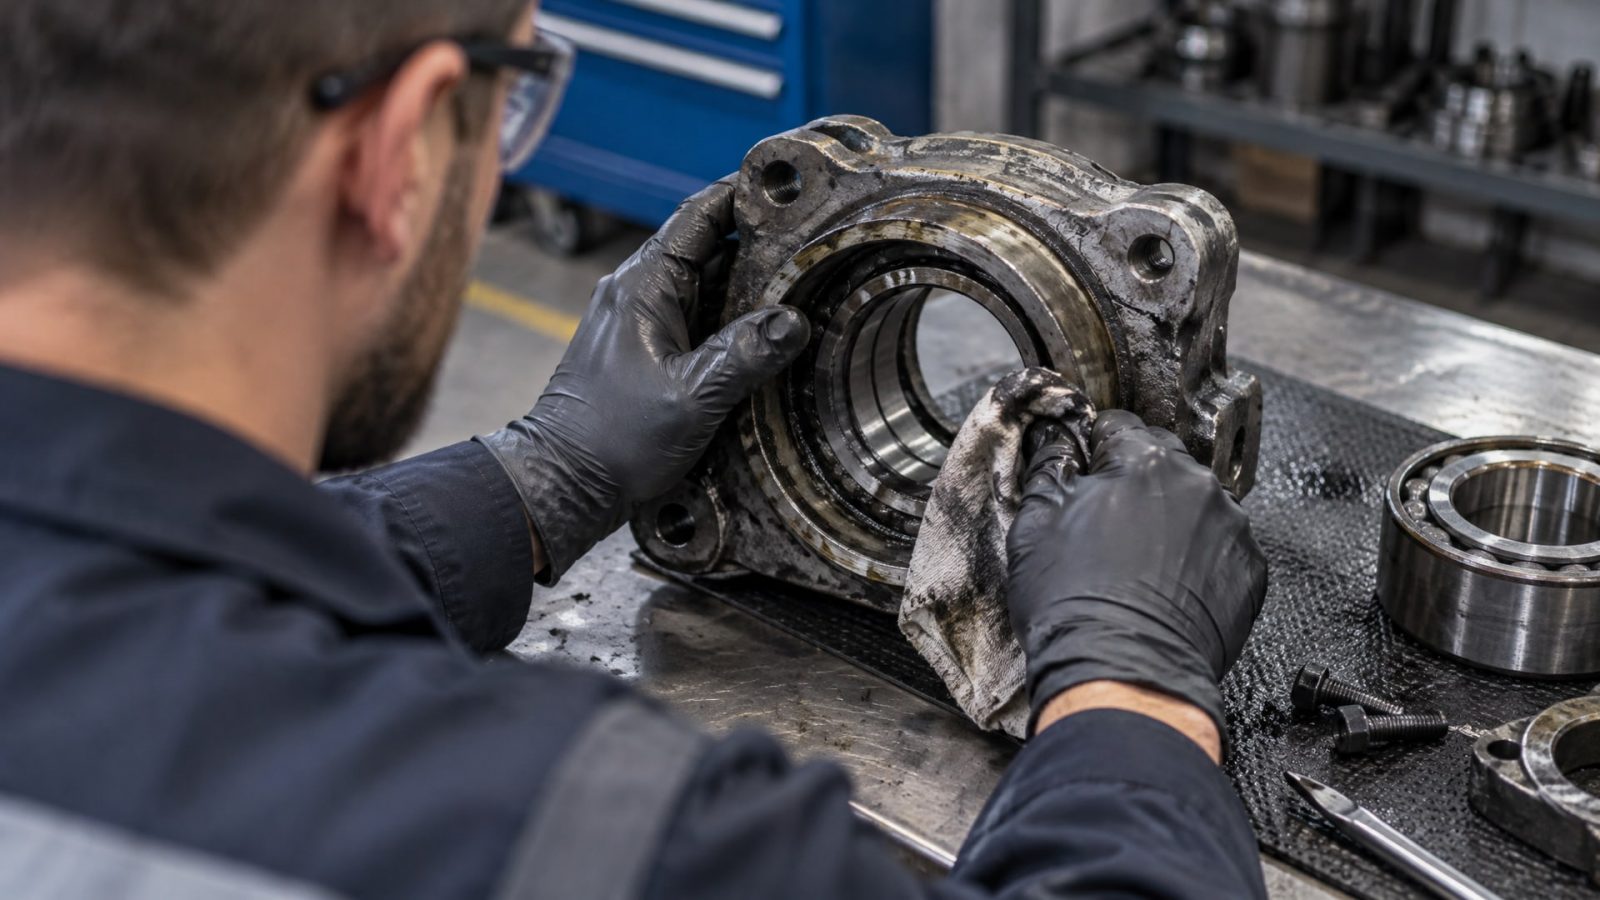
Масло образует тонкую пленку, которая препятствует прямому контакту полимера с металлом. Результат: состав полимеризуется медленнее, адгезия снижается и через несколько циклов нагрева-охлаждения фиксатор может разрушиться.
Подготовка включает три этапа. Сначала удаляют видимые загрязнения - окалину, ржавчину, остатки старой смазки - механическим способом: щеткой по металлу, наждачной бумагой средней зернистости или на крайний случай абразивной губкой. Поверхность должна выглядеть чистой и матовой.
Затем поверхность обезжиривают растворителем. На производстве для этого применяют ацетон, уайт-спирит или специальные обезжиривающие жидкости. Важно обезжирить не только вал, но и внутреннюю поверхность отверстия подшипника в корпусе - там часто скапливается старая смазка. Протирают чистой безворсовой тканью до тех пор, пока ткань не станет совсем чистой.
Наконец, детали высушивают. Остатки растворителя должны испариться - если собрать влажные детали, вода помешает полимеризации. На холодных валах (ниже комнатной температуры) сушку можно ускорить, протирая детали безворсовой тканью в течение нескольких минут.
Если соблюсти эту подготовку, адгезия анаэробного фиксатора будет максимальной, и соединение выдержит заявленные нагрузки.
Нанесение и сборка: техника, которая работает
После того, как поверхность подготовлена, состав наносят на ведущую кромку детали - обычно на верхний край вала перед входом в подшипник.
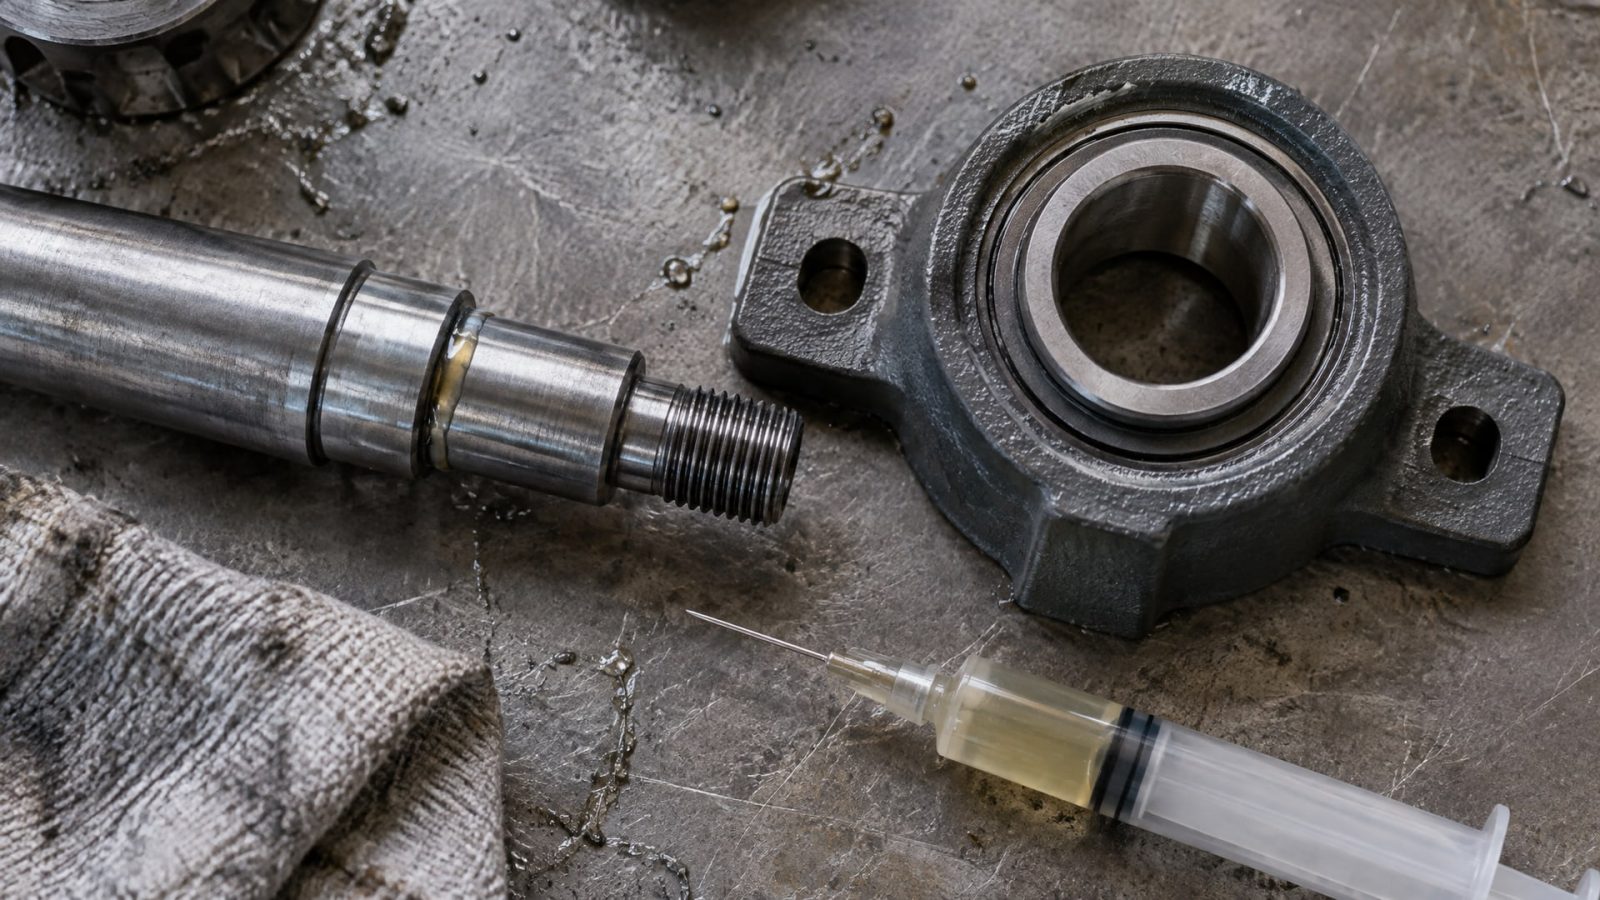
Можно наносить небольшое количество (несколько капель или штрих из шприца) либо сплошную линию по окружности, но не слишком толстый слой. Избыток состава не поможет; важна равномерная пленка в зазоре.
Затем деталь собирают, вводя вал в подшипник с медленным вращательным движением. Это вращение нужно для того, чтобы состав распределился по всей окружности зазора, заполнив его 360 градусов. Если просто вставить вал без вращения, состав может остаться на одной стороне, и надежность фиксации снизится. Вращение должно быть плавным и неторопливым - не нужно прилагать силу, это легко входящая деталь, не запрессовка.
После сборки детали оставляют без нагрузки до полного отверждения. Для стандартного ретейнера это занимает от 4 до 24 часов в зависимости от температуры металла и типа состава. На холодных валах время увеличивается. Если нужно ускорить отверждение, особенно при температуре воздуха ниже +5 °C или на пассивных металлах (нержавеющей стали, алюминии), применяют активатор: его наносят тонкой пленкой на поверхность металла перед укладкой состава.
Во время отверждения собранное соединение нельзя крутить, наклонять или двигать. Системы, которые несут нагрузку сразу после сборки, будут работать с фиксатором, не набравшим полной прочности, и это может привести к его разрушению и люфту.
Ремонт посадочных мест в корпусах: специфика для неподвижных деталей
Иногда проблема не в валу, а в гнезде подшипника внутри корпуса.
Если корпус алюминиевый, мягкий, или просто долгие годы вибрации расшатали посадку, подшипник может болтаться в корпусе, не фиксируясь. Попытка запрессовать его еще сильнее риск может расколоть корпус.
Здесь также применяют анаэробный фиксирующий состав, но с другой схемой. Очищают и обезжиривают наружную поверхность подшипника и внутреннюю поверхность гнезда в корпусе. Затем состав наносят на наружное кольцо подшипника (по окружности, тонкой пленкой) и вставляют подшипник в корпус, проворачивая его на четверть оборота несколько раз, чтобы состав распределился равномерно.
После этого конструкция оставляется на отверждение. В неподвижном соединении фиксатор работает даже лучше, чем на вращающихся валах, потому что нет циклических нагрузок, которые могут сдвинуть еще не полностью отвердевший слой.
Закупщики и ремонтные мастерские часто сталкиваются с ситуацией, когда вал вращается хорошо, но подшипник люфтит в корпусе. Фиксирующий состав решает эту проблему дешевле и быстрее, чем расточка корпуса или замена его на новый.
Когда нужен фиксатор повышенной вязкости для больших зазоров
Для нормальных условий подходит стандартный ретейнер.
Но если ремонтируется старое, сильно изношенное оборудование, где износ накопился годами, зазоры могут быть значительные - до нескольких миллиметров. Обычный состав в таком случае будет «утекать» из щели, не заполнив ее, или отвердеет слишком тонким слоем.
Для этого существуют ремонтные составы повышенной вязкости с металлическим наполнителем. Они рассчитаны на зазоры до 0,5 мм и выше. Вязкость такого состава выше - он более медленный, плотный, не стекает вниз и хорошо держит форму в большом зазоре. Металлический наполнитель (обычно железный порошок) увеличивает механическую прочность затвердевшего слоя.
На практике выбор между обычным и ремонтным фиксатором зависит от измеренного зазора. Если люфт примерно 0,1-0,15 мм, берут обычный. Если зазор 0,25-0,5 мм, переходят на ремонтный состав. Если зазор больше 0,5 мм, требуется либо специальный ремонтный состав для экстремальных зазоров, либо механическое восстановление (переточка вала, наплавка).
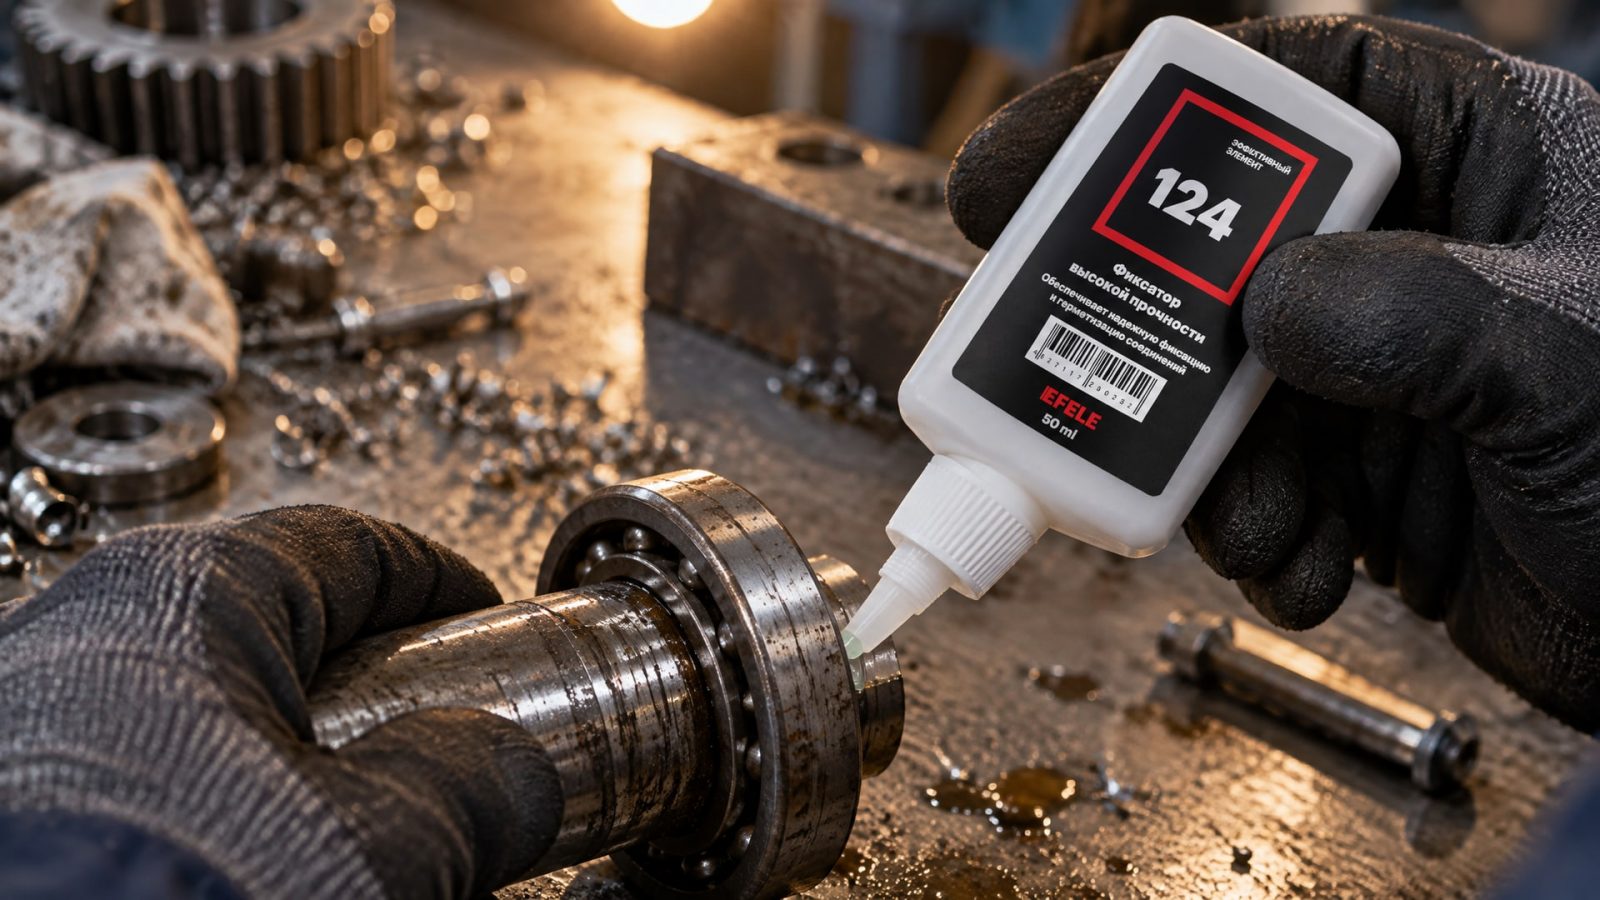
Для фиксации подшипников на валу без нагрева и пресса, особенно при наличии умеренного износа посадочных мест, на практике берут анаэробный фиксатор типа EFELE 124, который обеспечивает высокую прочность соединения и заполняет зазоры до 0,15 мм. Это решение прижилось в ремонтных мастерских и на производственных участках, где нужна быстрая фиксация без ожидания пресса или печи.
Демонтаж после фиксации: как разобрать соединение
Когда анаэробный фиксатор отвердевает, соединение становится очень прочным.
Разобрать его простым усилием вручную не получится. Однако производители указывают, что для демонтажа требуется локальный нагрев.
Обычно применяют несколько подходов. Первый и самый надежный - прямое нагревание феном промышленного типа или горелкой (не газовой, а спиртовой, чтобы не было копоти). Нагревают соединение до температуры примерно 60-80 °C, и затвердевший фиксатор размягчается. После этого вал можно вывернуть, хотя все равно придется приложить усилие, а то и использовать съемник.
Второй подход - использование ударного инструмента. Если подобраться с молотком и зубилом или использовать пневматический зубник, можно создать импульсные нагрузки, которые разрушат связь между полимером и металлом, и деталь поддастся. Это более грубый метод, и применяют его, когда нагрев недоступен.
На производстве демонтаж после фиксатора планируют заранее. Если соединение должно оставаться обслуживаемым, подбирают не максимальную прочность фиксации, а среднюю, чтобы в будущем разобрать было проще. Некоторые производители предлагают специальные ремонтные фиксаторы со сниженной прочностью именно для этой цели.
Ошибки, которые ведут к отказу фиксатора
Практика показывает, что большинство отказов происходят из-за нарушения технологии применения, а не из-за некачественности самого состава.
Первая ошибка - нанесение на грязную или жирную поверхность. Если перед применением не обезжирить вал должным образом, состав будет полимеризоваться слабо, и через несколько месяцев под вибрацией фиксация разрушится. На жирном металле адгезия почти нулевая.
Вторая ошибка - отсутствие вращения при сборке. Если просто вставить вал в подшипник без проворачивания, состав не распределится равномерно. Фиксация будет односторонней, и при первой же нагрузке соединение может провернуться.
Третья ошибка - нагрузка до полного отверждения. Если собранное соединение сразу же начать крутить или нагружать, отвердевание прерывается и фиксатор не наберет полную прочность. Требуется выдержка - минимум несколько часов в зависимости от температуры.
Четвертая ошибка - использование фиксатора для резьбы вместо ретейнера. Эти составы разные по назначению и химическому составу. Фиксатор резьбы (для винтов и болтов) не подходит для цилиндрических посадок, потому что работает по другому принципу.
Пятая ошибка - игнорирование размера зазора. Если в большой зазор (0,3-0,5 мм) залить обычный ретейнер, он просто не заполнит щель и вытечет снизу. Нужно правильно измерить люфт и выбрать состав с соответствующей вязкостью.
Шестая ошибка - применение на холодном валу без активатора. При температуре ниже +5 °C полимеризация резко замедляется. Если не использовать активатор, отверждение может занять не 24 часа, а несколько дней, а то и прерваться вовсе.
Выбор фиксатора: таблица соответствия по условиям
| Условие | Зазор | Рекомендация |
|---|---|---|
| Нормальная посадка, чистые детали | До 0,15 мм | Стандартный ретейнер, без активатора |
| Небольшой износ, возможен демонтаж | 0,1-0,2 мм | Ретейнер средней прочности |
| Умеренный износ, большой зазор | 0,25-0,5 мм | Ремонтный состав повышенной вязкости |
| Сильный износ, критический люфт | Свыше 0,5 мм | Ремонтный металлонаполненный состав или переточка |
| Холодный вал, низкая температура | Любой | Добавить активатор |
| Пассивный металл (нержавейка, алюмий) | Любой | Добавить активатор |
| Маслянистая поверхность, ржавчина | Любой | Сначала обезжирить и очистить |
Часто задаваемые вопросы
Можно ли наносить фиксатор на влажную поверхность?
Нет. Влага и остатки растворителя помешают полимеризации. После обезжиривания детали необходимо высушить. Если вал холодный, его температура медленнее высыхает; используйте безворсовую ткань для механического удаления влаги.
Сколько состава нужно наносить: много или мало?
Небольшое количество, примерно как тонкая линия по окружности. Излишек не улучшит фиксацию, а только выдавится при сборке. Важна равномерность покрытия, а не объем материала в зазоре.
Какая температура вала оптимальна для применения?
Комнатная (18-25 °C) идеальна. При холоде (ниже +5 °C) применяют активатор. При жаре выше +40 °C полимеризация ускоряется, но может стать неконтролируемо быстрой; это затруднит правильное распределение состава при сборке.
Можно ли разбирать соединение без нагрева?
Технически можно ударным инструментом, но это грубо и может повредить детали. Нагрев размягчает фиксатор и позволяет разобрать без разрушений. Нагревайте феном или теплым маслом, а не открытым пламенем.
Если вал болтается очень свободно (люфт в несколько миллиметров), поможет ли фиксатор?
Нет, обычный не поможет. Требуется либо ремонтный металлонаполненный состав для экстремальных зазоров, либо восстановление геометрии вала. Если люфт виден невооруженным глазом и подшипник гремит независимо, скорее всего нужна замена подшипника.
Заключение
Ремонт посадочного места подшипника с использованием анаэробных фиксирующих составов - это практический метод, который экономит время и деньги, когда геометрия соединения еще в пределах допуска. Главное условие успеха - тщательная подготовка поверхности (очистка и обезжиривание), правильный выбор состава в зависимости от размера зазора и соблюдение технологии сборки с обязательным распределением фиксатора по всей окружности.
Следующий шаг: измерьте люфт между валом и подшипником щупом или индикатором, определитесь с размером зазора, выберите подходящий фиксирующий состав (стандартный или ремонтный), подготовьте поверхность и выполните сборку с вращением, оставив соединение на полное отверждение. Если зазор слишком велик или подшипник разбит критически, перед применением фиксатора проконсультируйтесь с инженером или рассмотрите замену детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевая смазка для высоких температур: узнайте, как выбрать H1-смазку для печей и конвейеров, обеспечив надежную работу оборудования.
Узнайте, как выбрать цепное масло пищевое для конвейеров, чтобы снизить износ, обеспечить безопасность продукции и продлить срок службы оборудования.
Защита от ржавчины садового инструмента: узнайте, как правильно смазывать и хранить лопаты, грабли и секаторы, чтобы они служили дольше.