
Аналоги пищевых смазок H1: сравнение по цене, качеству и надежности
Выбор пищевой смазки с допуском H1 - это не только соблюдение стандарта, но и расчет на конкретный узел оборудования, его нагрузку, температурный режим и вероятность контакта с продуктом. На рынке представлены десятки вариантов, и закупщики часто сталкиваются с вопросом: чем одна H1-смазка отличается от другой, если у обеих есть допуск, и почему цена может различаться в два раза? Статья разбирает эти различия на основе технических параметров, стандартов и реальных условий применения, чтобы помочь инженеру и снабженцу выбрать оптимальный вариант для каждой точки смазки в цехе.
Целевой результат: вы сможете сравнивать H1-смазки не по названию бренда, а по измеримым критериям - вязкости, водостойкости, температурному диапазону, несущей способности и сроку службы. Это поможет обоснить выбор перед руководством и снизить расходы на содержание оборудования.
Что такое H1-допуск и чем он отличается от H2
NSF H1 - это категория смазок, которые допускаются в точках, где возможен случайный контакт с пищей.
Ключевое слово здесь - «случайный». Это означает, что смазка может попасть в продукт во время обслуживания оборудования, в результате брызг или конденсации, но не предусмотрена как прямой ингредиент рецептуры.
Допустимый уровень случайного попадания H1-смазки в продукт обычно установлен на уровне 10 ppm (миллионных долей), для некоторых силиконовых составов этот предел может быть более строгим -1 ppm.
H2 - это совершенно другая категория. H2-смазки применяются в механизмах, которые физически отделены от продукта и где контакт технически исключен. H2-смазки дешевле, так как к ним не предъявляются требования по инертности и безвкусности.
Частая ошибка закупщиков: думать, что H1 и H2 - это просто две версии одного продукта, отличающиеся уровнем безопасности. На самом деле это разные классы с разными стандартами состава. H1-смазка не может быть просто «улучшенной версией» H2: она формулируется из ограниченного перечня базовых масел и присадок, одобренных NSF, поэтому разработка такого продукта сложнее.
Критерии выбора H1-смазки: от теории к практике
Когда вы определили, что точка смазки действительно нуждается в H1, нужно подобрать продукт, подходящий именно этому узлу.
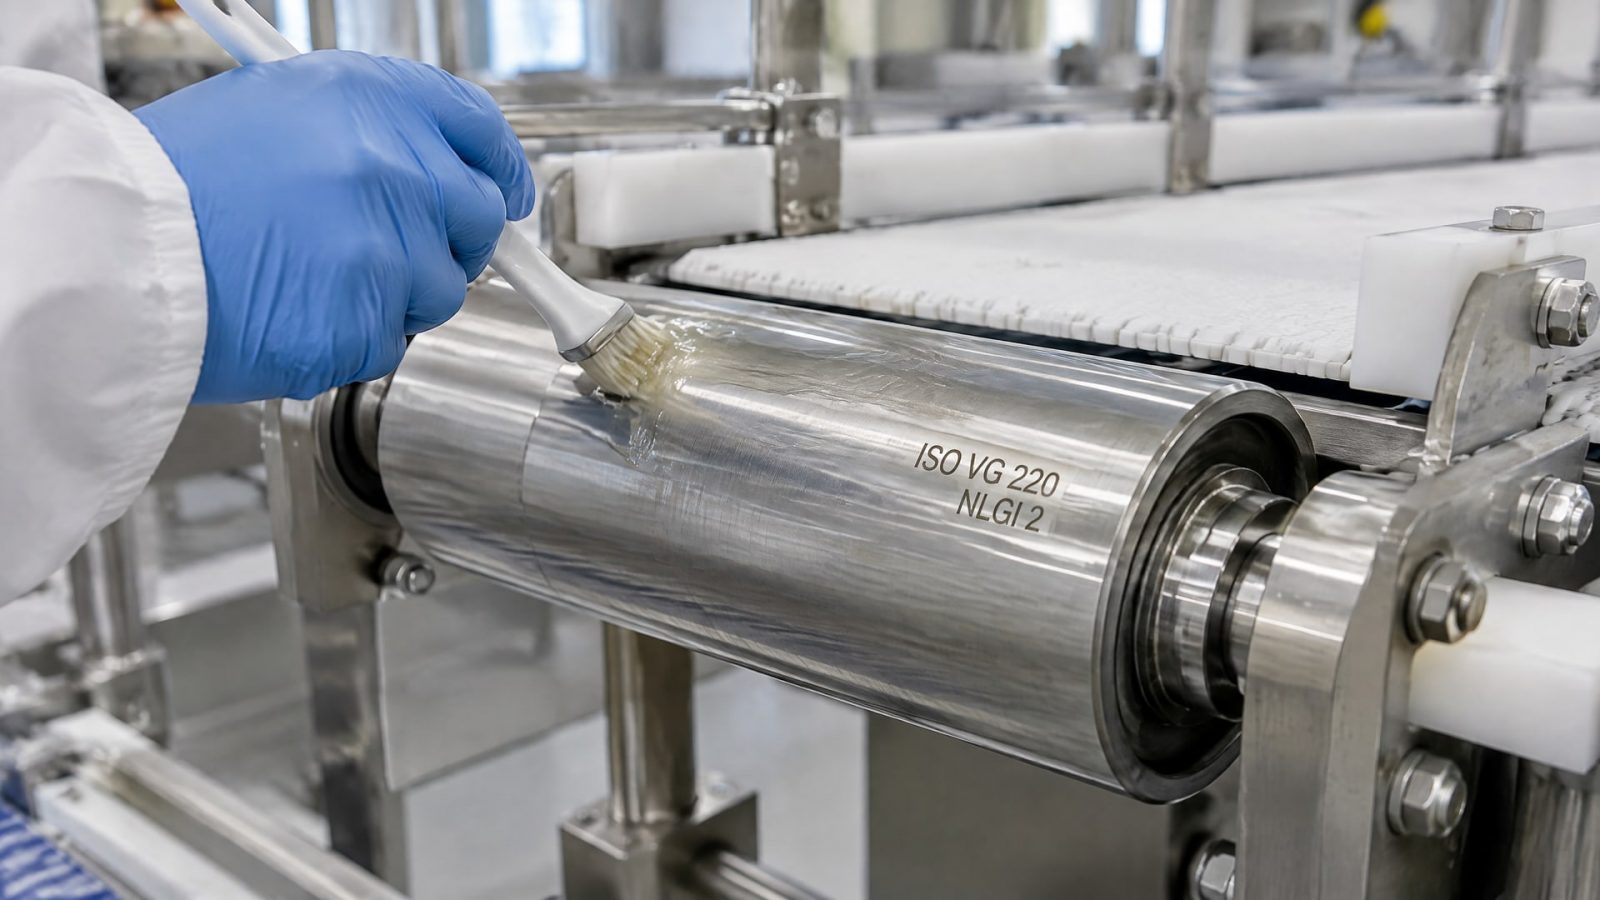
Маркировка «H1» - это только первый фильтр. Далее смотрят на технические параметры.
Вязкость и класс NLGI
Для жидких H1-масел указывают вязкость по ISO VG: 32, 46, 68, 100 и выше. Для пластичных H1-смазок важен класс NLGI (1, 2 или 3), который определяет консистенцию. NLGI 2 - универсальный выбор для большинства узлов; NLGI 1 - более жидкая, подходит для централизованных систем смазки; NLGI 3 - более плотная, держится в открытых подшипниках при высоких оборотах.
Мощность двигателя, частота вращения вала и люфт в подшипнике определяют, какой класс NLGI нужен. Выбор неправильной консистенции приводит либо к вытеканию смазки, либо к недостаточной защите от трения.
Температурный диапазон
Пищевое производство часто сочетает холодные зоны (холодильные камеры, -10…+5 °C) и горячие участки (варочные котлы, стерилизаторы с температурой 80-120 °C). H1-смазка должна оставаться текучей при минимальной температуре и не разлагаться при максимальной.
Типовой диапазон H1-смазок: от -10 до +60 °C или от -15 до +80 °C. Если оборудование работает в экстремальных условиях (ниже -20 °C или выше +100 °C), нужно искать специальные составы либо перепроектировать узел.
Водостойкость
Водостойкость - одно из главных различий между H1-смазками одного ценового диапазона. В пищевом производстве оборудование регулярно моется водой под давлением. Если смазка легко вымывается, узел остается без защиты через несколько часов после нанесения.
Водостойкость оценивают по времени удержания смазки в узле при контакте с водой. Хорошая H1-смазка должна сохранять адгезию (прилипание к металлу) и не образовывать эмульсию с водой. На паспортном листе это может быть указано как «стойкость к вымыванию» или результаты теста по ASTM D1264.
Практический совет: если оборудование находится на участке с ежедневной влажной уборкой, выбирайте H1-смазку с явно заявленной водостойкостью, а не продукт, у которого этот параметр в паспорте не упомянут.
Несущая способность и нагрузка
Некоторые узлы пищевого оборудования испытывают серьезные нагрузки: редукторы мясорубок, цепные приводы конвейеров, шпиндельные подшипники. H1-смазка должна не только быть безвредной, но и выдерживать давление в контактных зонах.
Несущую способность оценивают по результатам теста сварочной нагрузки (Welding Load, WL) или по испытанию FVA (DIN 51817). Смазка с низкой несущей способностью покажет синее пятно при испытании на четырех шариках - это признак недостаточной защиты от фреттинга и микросваривания при нагрузке.
Узел с высокой нагрузкой требует H1-смазки класса EP (с противозадирными присадками), что отражается на цене.
Различия между H1-смазками по цене и качеству
Закупщик видит в каталоге две H1-смазки: одна стоит 500 рублей за килограмм, другая -1200 рублей.
Обе имеют допуск NSF H1 и класс NLGI 2. На первый взгляд можно выбрать дешевую, но различия обычно скрыты в паспортных данных.
Базовое масло
Минеральные H1-смазки на основе нефтяного масла - самые доступные. Но они работают в узком температурном диапазоне (обычно от -10 до +60 °C) и требуют частой переподсмазки на прессах и редукторах.
Синтетические H1-смазки (полиальфаолефины, PAO, полиолы) дороже на 20-40%, но держат диапазон от -30 до +100 °C и часто служат в два раза дольше. Стоимость владения часто оказывается ниже, чем у дешевого минерального аналога.
Загуститель
Смазки на основе литиевого мыла - бюджетный вариант, но водостойкость у них ниже. Полиуретановые, полимочевинные и смешанные загустители обеспечивают лучшую адгезию и стойкость к вымыванию, но стоят дороже.
ISO 21469 и расширенная сертификация
H1 - базовый минимум. ISO 21469 - это международный стандарт гигиенических требований, охватывающий весь жизненный цикл смазки: рецептуру, производство, упаковку, хранение и применение. H1-смазка с полным сертификатом ISO 21469 доказывает, что к ней применялся более строгий контроль качества и отслеживаемость на всех этапах.
Такие смазки стоят дороже, но дают гарантию для предприятий, работающих с высокими стандартами безопасности пищи (HASCP, FSSC, BRC).
Ресурс и интервал переподсмазки
Смазка с ресурсом 500 часов работы требует переподсмазки в два раза чаще, чем смазка с ресурсом 1000 часов. Если в цехе установлено централизованное смазывание с автоматическим дозированием, частая переподсмазка требует более частого обслуживания системы и большего расхода смазки.
Экономия 100-200 рублей на закупке может обернуться переплатой в рабочую силу и смазку через полгода.
Структура сравнительной таблицы: на что смотреть при выборе
Когда стоит задача выбрать H1-смазку для конкретного оборудования, полезно выставить критерии в таблицу и оценить по каждому параметру.
Вот типовая структура:
| Параметр | Минимальный уровень для H1 | На что это влияет |
|---|---|---|
| H1-допуск | NSF H1 | Соответствие нормативу для контакта с пищей |
| NLGI (для пластичных) | Зависит от узла (1, 2 или 3) | Консистенция; влияет на растекаемость и удерживание в узле |
| ISO VG (для масел) | Зависит от типа узла | Текучесть; влияет на теплоотвод и скорость циркуляции |
| Минимальная температура | Не выше -15 °C (для холодных участков) | Текучесть при холодном пуске |
| Максимальная температура | Не ниже +80 °C (для участков с нагревом) | Стойкость к окислению и разложению |
| Водостойкость | Сохранение адгезии при контакте с водой | На пищевых участках с влажной уборкой - критична |
| Несущая способность (WL) | Для редукторов, цепей - WL ≥ 200 кг | Защита от фреттинга и задира при нагрузке |
| ISO 21469 | Желательна для сертифицированных производств | Доказательство гигиенической чистоты и отслеживаемости |
| Ресурс | 500-1000 часов | Влияет на интервал переподсмазки и расход |
| Цена за кг | Соотносится с параметрами выше | Основание для сметы, но не единственный критерий |
При заполнении этой таблицы для конкретного узла становится ясно, почему два продукта с одинаковой маркировкой могут отличаться по цене: один рассчитан на мягкий режим (монтировка при -5…+50 °C, без воды, низкая нагрузка), другой - на интенсивный режим (холодильник + горячий цех, ежедневная мойка, редуктор с нагрузкой).
Как картировать точки смазки и определить потребность в H1
Прежде чем закупить смазку, нужно честно ответить на вопрос: действительно ли в этой точке возможен контакт с пищей?
Практические сценарии:
Цепь конвейера, на котором лежит готовый продукт. На цепь капает смазка, капли падают на продукт или рядом. Контакт вероятен → нужна H1.
Редуктор под конвейером, закрытый защитным кожухом. Редуктор находится в герметичном корпусе, полностью отделен от продукта. Контакта нет → H2 достаточно, можно использовать обычную промышленную смазку.
Подшипник холодильной камеры, смазываемый вручную через отверстие в корпусе. Если отверстие находится внутри камеры или продукт проходит мимо, контакт возможен → H1. Если отверстие на внешней стороне и продукт туда не попадает → можно H2.
Направляющие линии фасовки с пакованием продукта. Направляющие находятся в зоне готового продукта, возможны брызги при уборке. Нужна H1.
Мотор насоса, смазываемый при производстве изделия. Корпус мотора герметичен, смазка нанесена изнутри при сборке и не требует переподсмазки. Контакта нет → H1 не требуется.
Логика простая: если узел закрыт и физически отделен от зоны, где находится или может оказаться продукт, H1 не требуется. Если узел открыт, доступен для уборки водой или находится в непосредственной близости к продукту, H1 обязательна.
Роль водостойкости H1-смазок на пищевых участках с влажной уборкой
Одно из главных различий между дорогой и дешевой H1-смазкой - это стойкость к вымыванию водой.
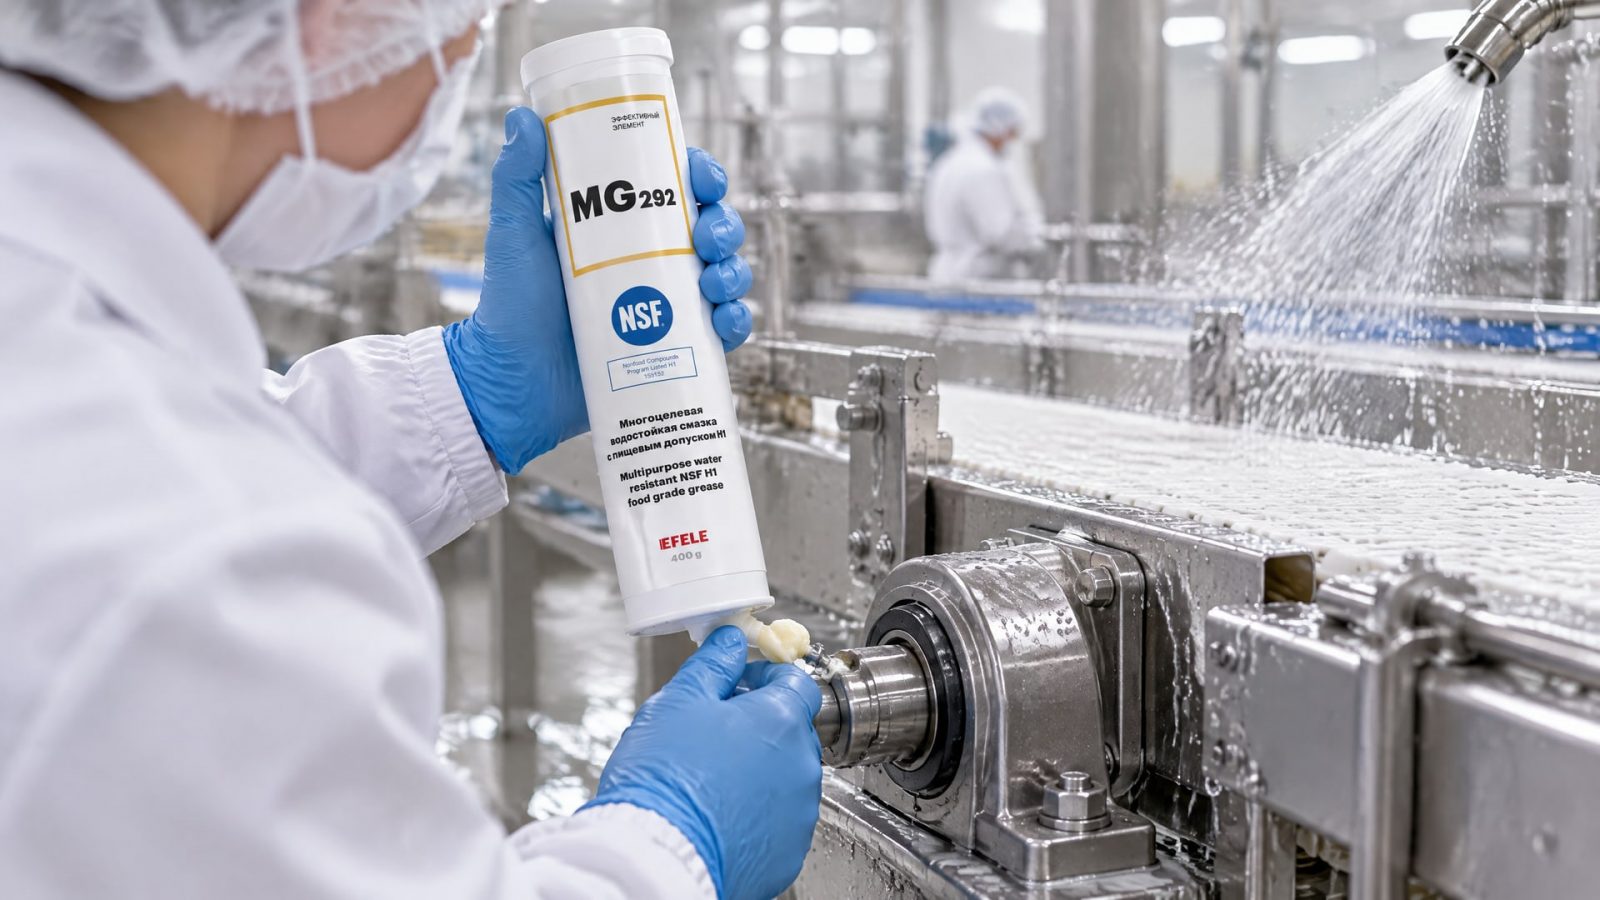
На пищевых производствах оборудование регулярно моется: пищевые линии спрыскиваются водой под давлением, моются щетками и дезинфицирующими растворами. Если смазка не держится на поверхности, узел остается без защиты от трения и коррозии.
Плохая водостойкость проявляется так:
Смазка через несколько часов после применения смывается и образует эмульсию с водой.
На металле остается влага и начинается поверхностная коррозия.
Узел требует переподсмазки каждый день, расход смазки увеличивается в 3-5 раз.
Из-за недостаточной пленки усиливается фреттинг и микросваривание в зонах контакта.
Хорошая водостойкая H1-смазка остается на поверхности металла, отталкивает воду и продолжает работать даже после влажной уборки. На паспортном листе это должно быть указано явно: тест ASTM D1264 на стойкость к вымыванию, или заявление о том, что смазка сохраняет 80-90% массы при контакте с водой.
В цехах, где оборудование моется каждый день, выбирайте H1-смазки на основе полиуретановых или смешанных загустителей - они держат адгезию лучше, чем простые литиевые мыла. Дополнительные 100-200 рублей за килограмм окупятся за счет сокращения интервала переподсмазки и снижения расхода.
На практике в точках с интенсивной мойкой берут многоцелевые H1-смазки с адгезионными добавками; водостойкая, NSF H1 смазка типа EFELE MG-292 применяется именно на таких участках - она удерживается на движущихся частях редукторов и узлах с высокой нагрузкой, не размываясь при санитарной уборке.
Сравнение стоимости владения: закупочная цена vs реальные расходы
Закупщик часто выбирает по одному критерию: цена за килограмм.
Но реальная стоимость владения H1-смазкой включает несколько факторов.
Закупочная цена
Это то, что указано в счете. Минеральная H1-смазка может стоить 400-600 рублей за кг, синтетическая -800-1500 рублей за кг. Разница очевидна, но нужно считать дальше.
Расход на смазку
Смазка с плохой адгезией и низкой водостойкостью требует переподсмазки в два раза чаще. Если в конвейер нужно добавлять смазку вручную каждые 24 часа вместо 48 часов, расход удваивается. За год это может быть 50-100 кг дополнительной смазки.
Трудозатраты на переподсмазку
Если смазку наносят вручную с помощью шприца, частая переподсмазка требует рабочего времени. Даже если процедура занимает 15 минут, но проводится ежедневно, это 1-2 часа в неделю. За год это 50-100 часов работы.
Стоимость простоя оборудования
Если смазка не держит нагрузку и возникает фреттинг, подшипник может выйти из строя раньше срока. Замена подшипника включает: закупку запасной части (5000-20000 рублей), вызов специалиста, простой оборудования.
Пример расчета
Сценарий 1: дешевая H1-смазка (500 рублей за кг) - Закупка: 50 кг в год × 500 = 25000 рублей - Переподсмазка вручную: 100 часов × 400 рублей/час = 40000 рублей - Риск поломки подшипника: 15000 рублей (в среднем) - Итого в год: 80000 рублей
Сценарий 2: качественная водостойкая H1-смазка (1000 рублей за кг) - Закупка: 25 кг в год × 1000 = 25000 рублей - Переподсмазка вручную: 50 часов × 400 рублей/час = 20000 рублей - Риск поломки подшипника: 5000 рублей (редкость) - Итого в год: 50000 рублей
Выбор в пользу качественной смазки сэкономит 30000 рублей в год.
Нормативы и сертификация H1: NSF vs ISO 21469
Когда говорят об H1-смазке, важно понимать, какие стандарты за этим стоят.
NSF H1 - это допуск американской Национальной санитарной ассоциации (National Sanitation Foundation). Смазка, имеющая этот допуск, зарегистрирована в базе NSF как безопасная для случайного контакта с пищей. Для получения допуска нужно предоставить рецептуру, данные о токсичности и острой токсичности (LD50) для компонентов.
NSF H1 - это минимальный норматив. Допуск подтверждает, что смазка не содержит запрещенных компонентов и безвредна при случайном контакте.
ISO 21469 - это международный стандарт гигиеничности смазок для пищевой промышленности. Он охватывает не только состав продукта, но и весь цикл: производство в контролируемых условиях, отслеживаемость сырья, упаковка, хранение и применение. Смазка с полным сертификатом ISO 21469 прошла более строгую проверку и имеет документированный контроль качества на каждом этапе.
На практике: - NSF H1 без ISO 21469 - недорогой выбор для предприятий с базовыми требованиями безопасности пищи. - NSF H1 + ISO 21469 - выбор для сертифицированных производств (HASCP, FSSC 22000, BRC), где требуется полная отслеживаемость и документирование.
Разница в цене: смазка с ISO 21469 может стоить на 15-25% дороже, но эта цена оправдана для крупного производства, где риск пищевого заражения очень высок.
Часто задаваемые вопросы
Могу ли я использовать обычную смазку вместо H1, если узел защищен кожухом?
Да, если узел полностью герметичен и контакт с пищей исключен технически. Например, закрытый редуктор под конвейером, куда не попадает вода и не доступны брызги продукта, может смазываться обычной H2-смазкой. Но если есть хоть малейшая вероятность контакта (открытая направляющая, съемный кожух, отверстие для переподсмазки внутри производственной зоны), нужна H1. Сомнения лучше разрешать в пользу H1.
Почему H1-смазка стоит в два раза дороже, чем обычная?
Разница в цене отражает три фактора: ограниченный перечень разрешенных компонентов (дороже в производстве), более строгий контроль качества (более дорогие тесты) и меньший объем производства (нет экономии на масштабе). Если добавить ISO 21469, стоимость еще вырастет на 15-25% из-за дополнительной документации и отслеживаемости.
Разница между NLGI 1, 2 и 3 - какой выбрать для конвейера?
NLGI 2 - универсальный выбор для большинства узлов пищевых конвейеров. NLGI 1 (более жидкая) подходит для централизованных систем смазки, где смазка должна текучая и легко прокачиваться. NLGI 3 (более плотная) подходит для открытых подшипников, работающих на высоких оборотах (200+ об/мин), где смазка должна оставаться в узле и не вытекать. Для типовой пищевой линии с конвейером на 50-100 об/мин нужна NLGI 2.
Нужна ли H1-смазка, если оборудование не контактирует с пищей напрямую?
Ответ зависит от того, может ли смазка теоретически попасть на продукт. Если узел находится над производственной линией (редуктор над конвейером, направляющие параллельно продукту), брызги смазки при уборке могут попасть на продукт - нужна H1. Если узел находится в отдельном отсеке, куда продукт не попадает (например, двигатель в отдельном электрошкафу), H1 не требуется. При сомнениях консультируйтесь со специалистом по санитарии производства.
Что делать, если нужна H1-смазка, но под условия работы узла нет подходящего продукта?
Не нужно искать «более мощную» H1-смазку, которая не существует. Правильное решение - перепроектировать узел: добавить защитный кожух, изменить конструкцию так, чтобы смазка не брызгала, установить каплеуловитель или перенести смазываемый узел в зону без контакта с пищей. Это дороже в краткосрочной перспективе, но безопаснее и дешевле в долгосрочной.
Заключение
Выбор H1-смазки - это не выбор между дешевым и дорогим, а подбор инструмента, подходящего конкретному узлу и условиям производства. Два продукта с одинаковой маркировкой NSF H1 могут отличаться по вязкости, температурному диапазону, водостойкости, несущей способности и ресурсу - и это отражается на цене.
Прежде всего картируйте точки смазки на своем оборудовании и определите, где действительно возможен контакт с пищей. Затем для каждой такой точки выпишите требования: температура, нагрузка, частота мойки, интервал переподсмазки. Сравните H1-смазки по технически параметрам (NLGI, ISO VG, водостойкость, ресурс), а не только по цене за килограмм. Считайте реальную стоимость владения, включая расход, трудозатраты и риск поломок.
Следующий шаг: составьте таблицу точек смазки на вашем оборудовании, укажите требования для каждой, получите паспортные листы минимум трех H1-смазок разных производителей, заполните сравнительную таблицу по критериям выше и обоснуйте выбор перед финансовым отделом на основе стоимости владения, а не закупочной цены. Это займет несколько часов, но экономия будет видна уже в первый квартал.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно наносить анаэробный фиксатор, чтобы избежать ошибок и обеспечить надежное резьбовое соединение.
Узнайте, как правильно смазать садовый инструмент для защиты от ржавчины и продления срока службы. Эффективные методы очистки и хранения.
Узнайте, как выбрать высокотемпературный герметик для резьбовых соединений, работающих при экстремальных температурах.