
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
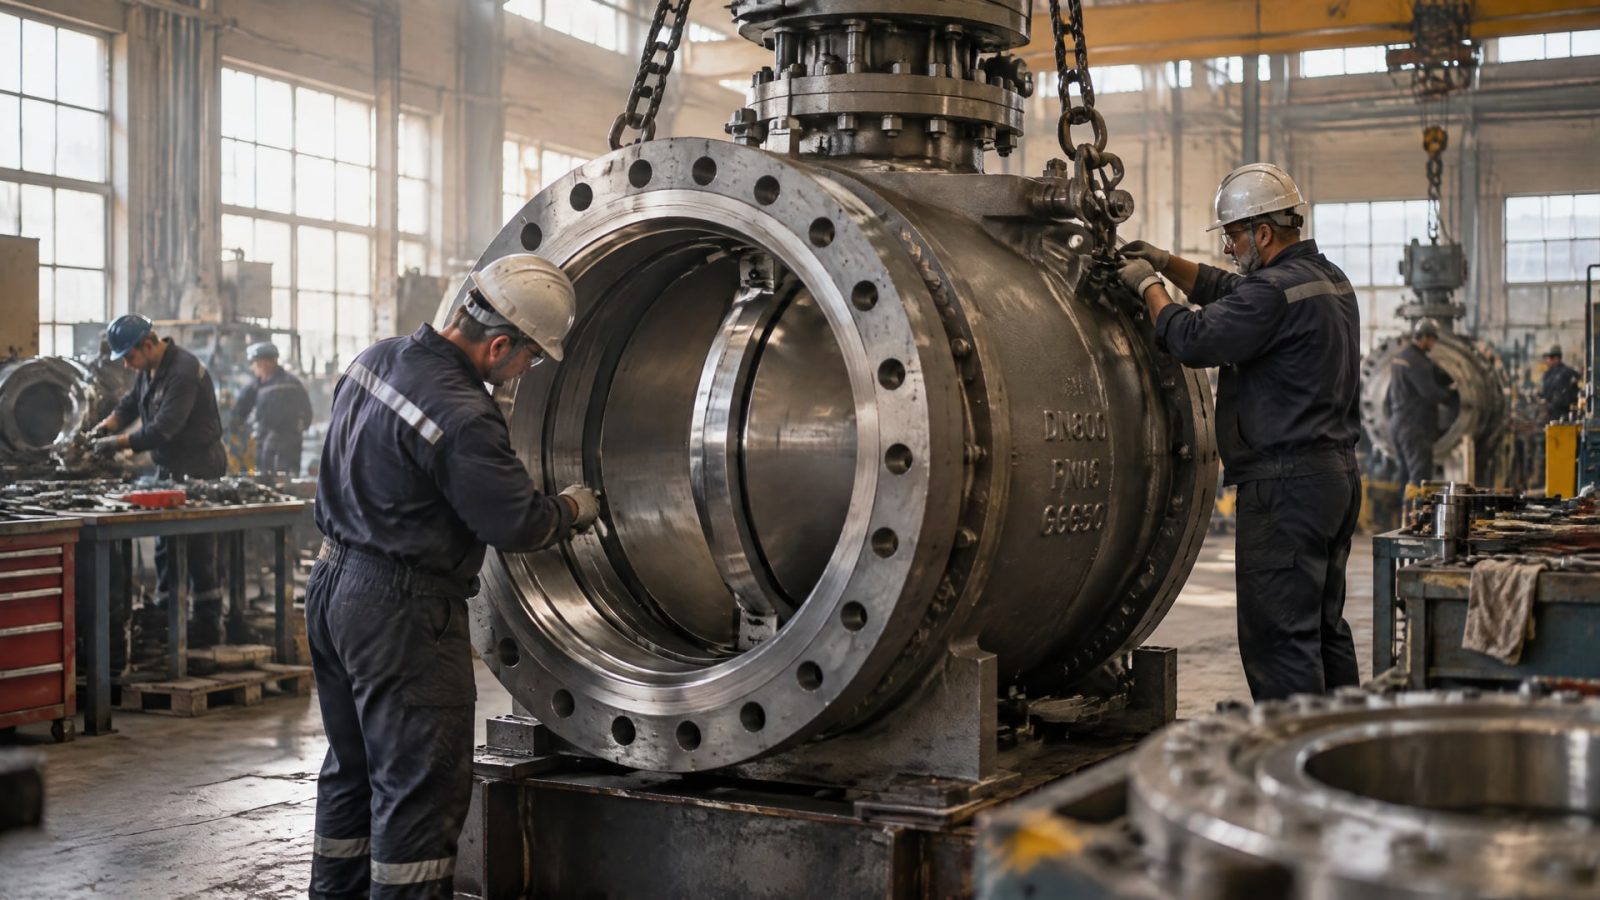
В трубопроводной арматуре больших диаметров сухие антифрикционные покрытия помогают уменьшить трение в контактных узлах и снизить рабочий крутящий момент. Чтобы получить предсказуемый результат, важно учитывать не только коэффициент трения, но и износостойкость покрытия, условия эксплуатации, подготовку поверхности и толщину пленки.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для седел, уплотнительных колец и других сопряженных поверхностей. Разберем, от чего зависит момент срабатывания, как подобрать и нанести твердосмазочную пленку, а также почему перед изменением конструкции нужно проверить арматуру на стенде.
Почему антифрикционные покрытия снижают крутящий момент
При открытии и закрытии арматуры привод преодолевает сопротивление в контактных узлах.
На момент влияют трение между седлом и запирающим элементом, состояние сопряженных поверхностей и условия эксплуатации. В материалах по масложидкостной арматуре снижение трения в триме связывают с уменьшением рабочего крутящего момента клапана.
Антифрикционные покрытия формируют на поверхности сухую смазочную пленку. Она меняет условия контакта между деталями и может уменьшить сопротивление скольжению. Для шаровых клапанов покрытия применяют на седлах, уплотнительных кольцах и сопряженных поверхностях, где важны антизадирные свойства и плавность обслуживания.
При этом низкий коэффициент трения сам по себе не гарантирует нужного результата. Если пленка быстро изнашивается или ее свойства меняются в рабочей среде, первоначально низкий момент может оказаться нестабильным. Поэтому при выборе учитывают одновременно трение, износостойкость и химическую стойкость.
В отдельных источниках для сухих пленок приводятся коэффициенты трения порядка 0,05–0,09 в сухих условиях, а для некоторых решений - около 0,07. Это справочные ориентиры, а не обещание конкретного снижения момента в любой арматуре. Геометрия узла, материал подложки и режим работы могут изменить результат.
Отдельные испытания специальных покрытий в других узлах показывают снижение фрикционного момента до 50%. Эти данные подтверждают потенциал поверхностной инженерии, но не относятся напрямую к трубопроводной арматуре больших диаметров. Переносить такую цифру на клапан без испытаний нельзя.
Как выбрать антифрикционное твердосмазочное покрытие
Подбор начинают с условий эксплуатации, а не с поиска минимального коэффициента трения.
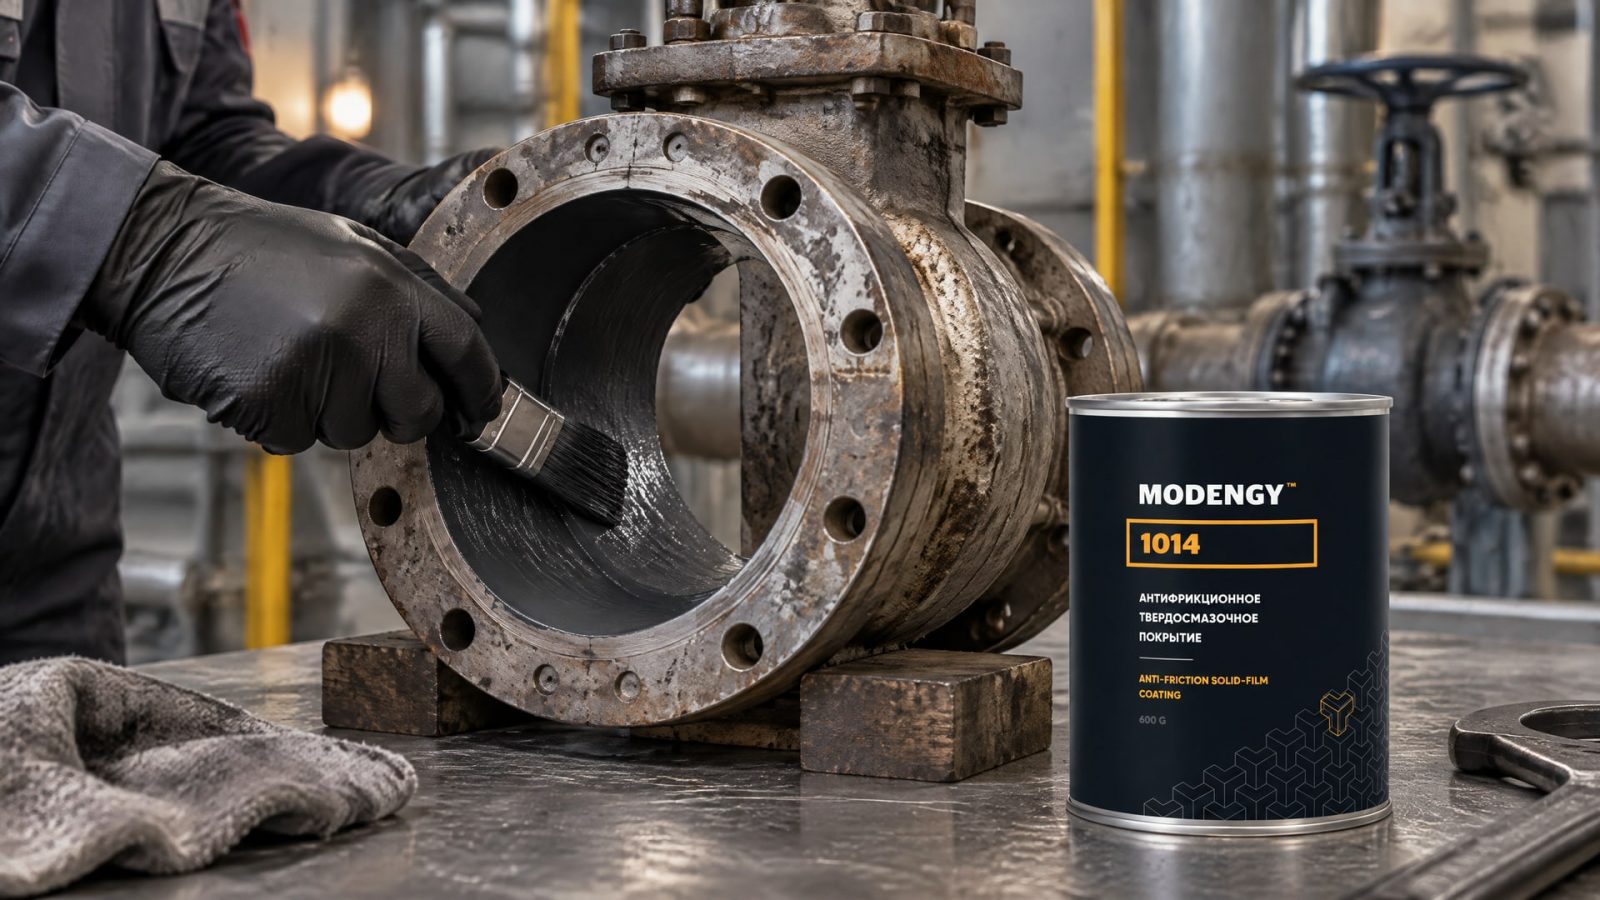
Для узла арматуры нужно определить нагрузку и скорость скольжения, температуру, контакт с водой или углеводородами, химическую среду и ожидаемую долговечность. Эти параметры помогают сопоставить требования узла с характеристиками конкретной системы покрытия.
Тонкая и равномерная пленка важна для повторяемости момента. Типовой диапазон толщины сухого антифрикционного покрытия составляет 10–20 мкм. Слишком толстое или неравномерное нанесение может ухудшить стабильность работы и ресурс сопряжения, поэтому контролируют не только сам состав, но и процесс нанесения.
При выборе также оценивают способ отверждения. В промышленной практике применяют системы, отверждаемые при комнатной температуре, и термоотверждаемые составы. Первые могут быть удобны для сервисных и ремонтных работ, тогда как для тяжелых или коррозионных условий рассматривают термоотверждаемые решения с учетом требований узла и технологии производства.
Если в агрессивной среде жидкую смазку может вымывать, а в сопряжении возникают фреттинг или затрудненный холодный пуск, задача не сводится к поиску самого низкого трения. Нужно обеспечить устойчивую работу поверхностей при воздействии среды и повторяющихся нагрузках. В таких условиях антифрикционное твердосмазочное покрытие MODENGY 1014 рассматривают как вариант, рассчитанный на снижение крутящего момента и защиту от коррозии.
Линейка антифрикционных покрытий MODENGY охватывает разные задачи снижения трения и износа, в том числе в узлах трубопроводной арматуры. Конкретное решение соотносят с материалом деталей, подготовкой поверхности, рабочей средой и режимом отверждения. Одного наименования «антифрикционное покрытие» для выбора недостаточно.
Где применяют антифрикционные покрытия в трубопроводной арматуре
В клапанах больших диаметров покрытие может понадобиться на контактных поверхностях, от которых зависит момент открытия и закрытия.
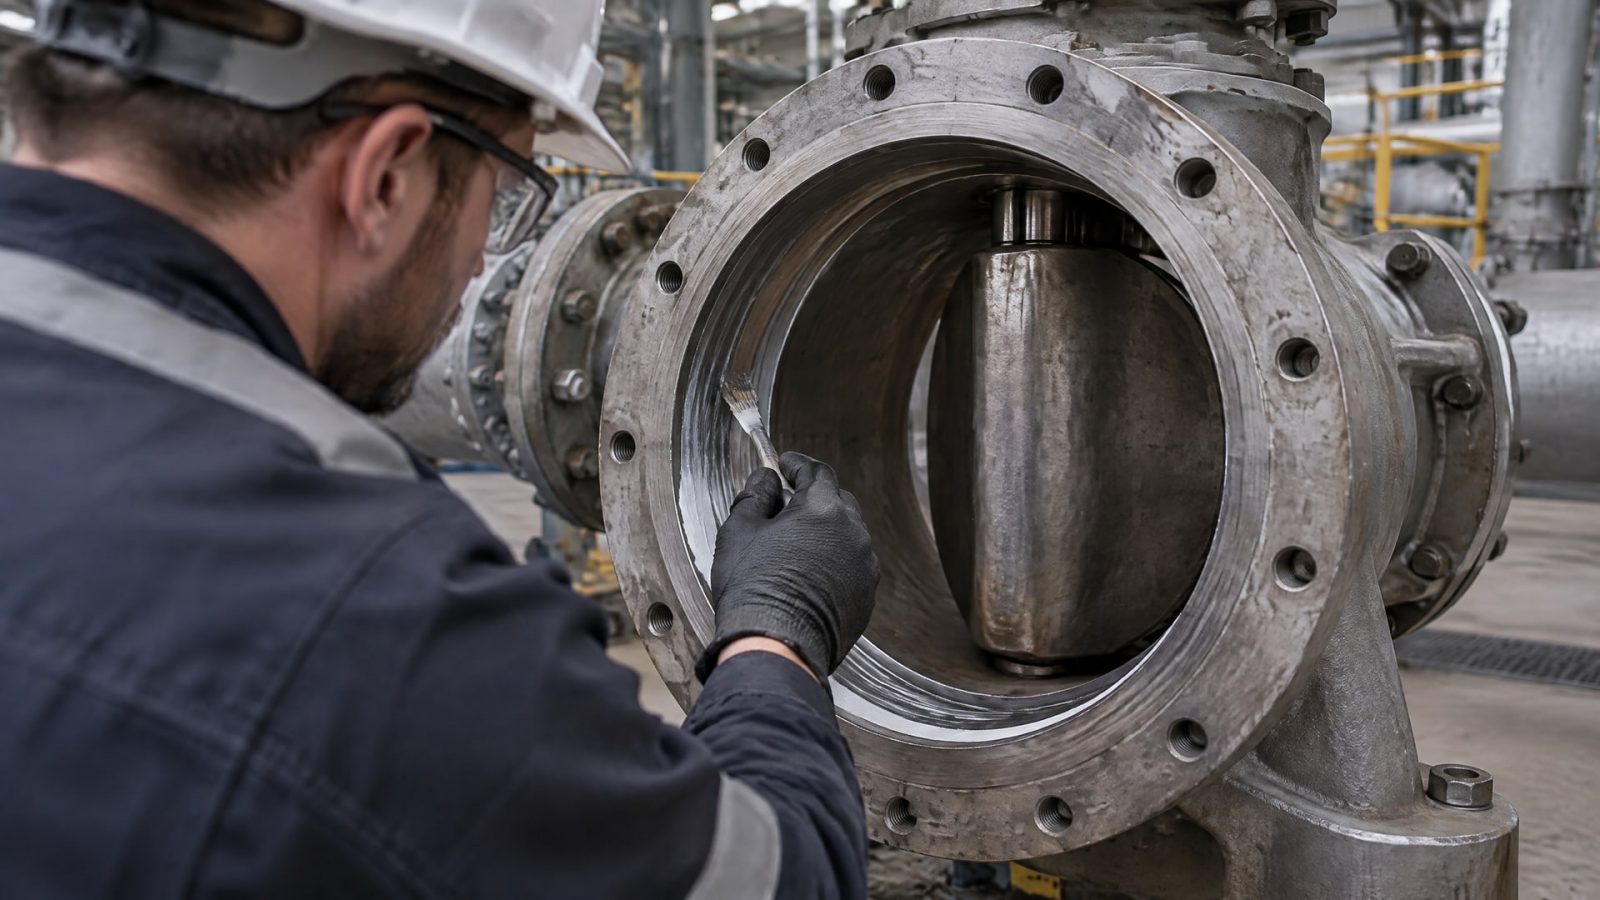
К таким зонам относятся седла, уплотнительные кольца и сопряженные поверхности трима. Обработку выбирают по функции конкретного контакта: один узел может требовать снижения трения, другой - прежде всего стойкости к износу и химической среде.
Покрытие также рассматривают для поверхностей, работа которых связана с повторным скольжением и риском задиров. Здесь важно оценить состояние деталей и допустимость изменения размеров сопряжения. Сухая пленка наносится тонко, поэтому ее нельзя считать способом компенсировать дефекты поверхности или погрешности сборки.
Твердосмазочные покрытия применяют в разных исполнениях, и условия нанесения зависят от выбранной системы. При подборе учитывают, можно ли обработать деталь до сборки, какое оборудование доступно и как будет контролироваться отверждение. Для ремонтных работ требования к процессу могут отличаться от требований серийного производства.
Отдельно проверяют совместимость покрытия с рабочей средой. Наличие воды, углеводородов или химически активных компонентов может повлиять на долговечность пленки. Поэтому справочные данные сопоставляют с реальными условиями, а проверку проводят на представительных деталях или узле, близком по конструкции и материалам к рабочему.
Покрытие не следует назначать сразу на все поверхности арматуры. Сначала определяют контактные пары, которые влияют на момент и ресурс, затем проверяют, как изменятся условия трения после обработки. Такой подход помогает избежать лишнего нанесения и сохранить контроль над сборкой и обслуживанием.
Нанесение покрытия и проверка результата
Сухие антифрикционные пленки требуют контролируемого нанесения на подготовленную подложку.
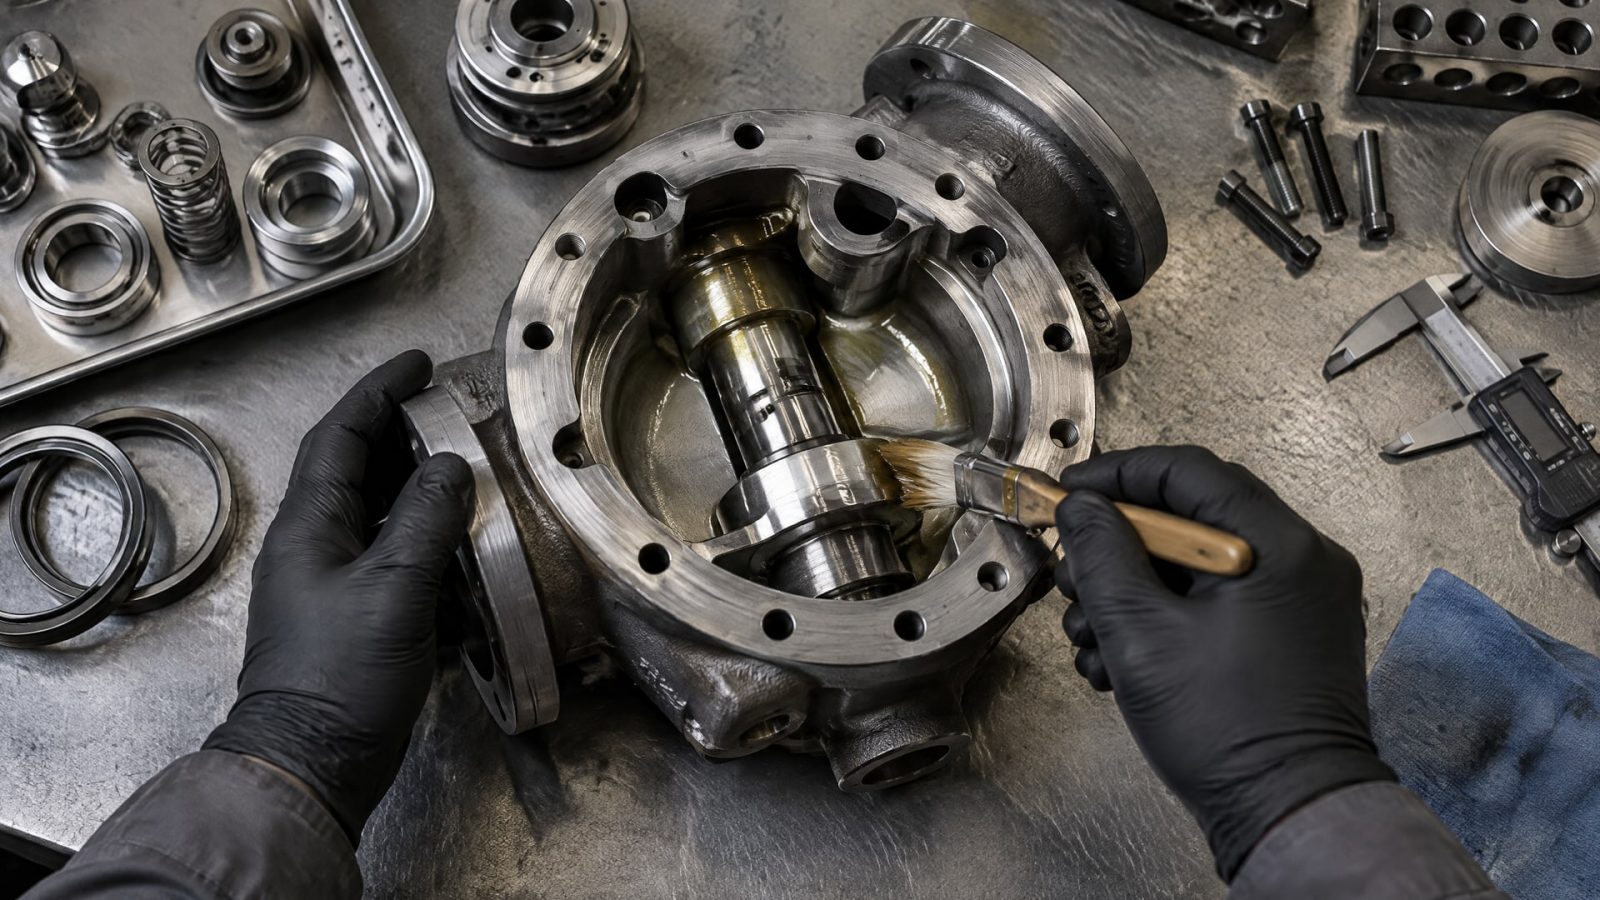
Качество подготовки и адгезия влияют на повторяемость фрикционных свойств. Поэтому перед обработкой задают требования к состоянию поверхности и проверяют соблюдение технологического процесса.
Контролируют толщину и равномерность покрытия. Для промышленных сухих пленок типовой диапазон составляет 10–20 мкм, однако фактические требования определяют по характеристикам выбранного состава и конструкции узла. Неравномерное нанесение способно повлиять на контакт и сделать момент срабатывания менее предсказуемым.
После нанесения проверяют не только внешний вид пленки, но и работу арматуры. До серийного внедрения проводят стендовые испытания момента открытия и закрытия при соответствующих температуре и рабочей среде. Справочное значение коэффициента трения не заменяет такую проверку: оно не учитывает полностью геометрию, нагрузку и состояние поверхностей конкретного клапана.
Если покрытие применяют на крепеже, нужно заново проверить режим затяжки. Фрикционные свойства влияют на связь между приложенным моментом и усилием затяжки, поэтому прежнее значение может привести к недотягу или перетягу. В одном из руководств по монтажу арматуры приведена ступенчатая затяжка: 30%, 60% и 100% от расчетного момента. Это пример инструкции для конкретной ситуации, а не универсальная схема для любого соединения.
Для оценки повторяемости трения крепежа можно учитывать ISO 16047, но этот стандарт относится к испытаниям крепежных изделий и не является стандартом именно для трубопроводной арматуры. При проектировании резьбовых соединений также используют классификацию VDI 2230 Blatt 1: класс трения A соответствует диапазону μ = 0,04–0,10. Эти ориентиры помогают организовать проверку, но не заменяют испытания узла.
Как учесть покрытие при расчете привода
Снижение трения может изменить требуемый крутящий момент, поэтому покрытие нужно учитывать до выбора привода.
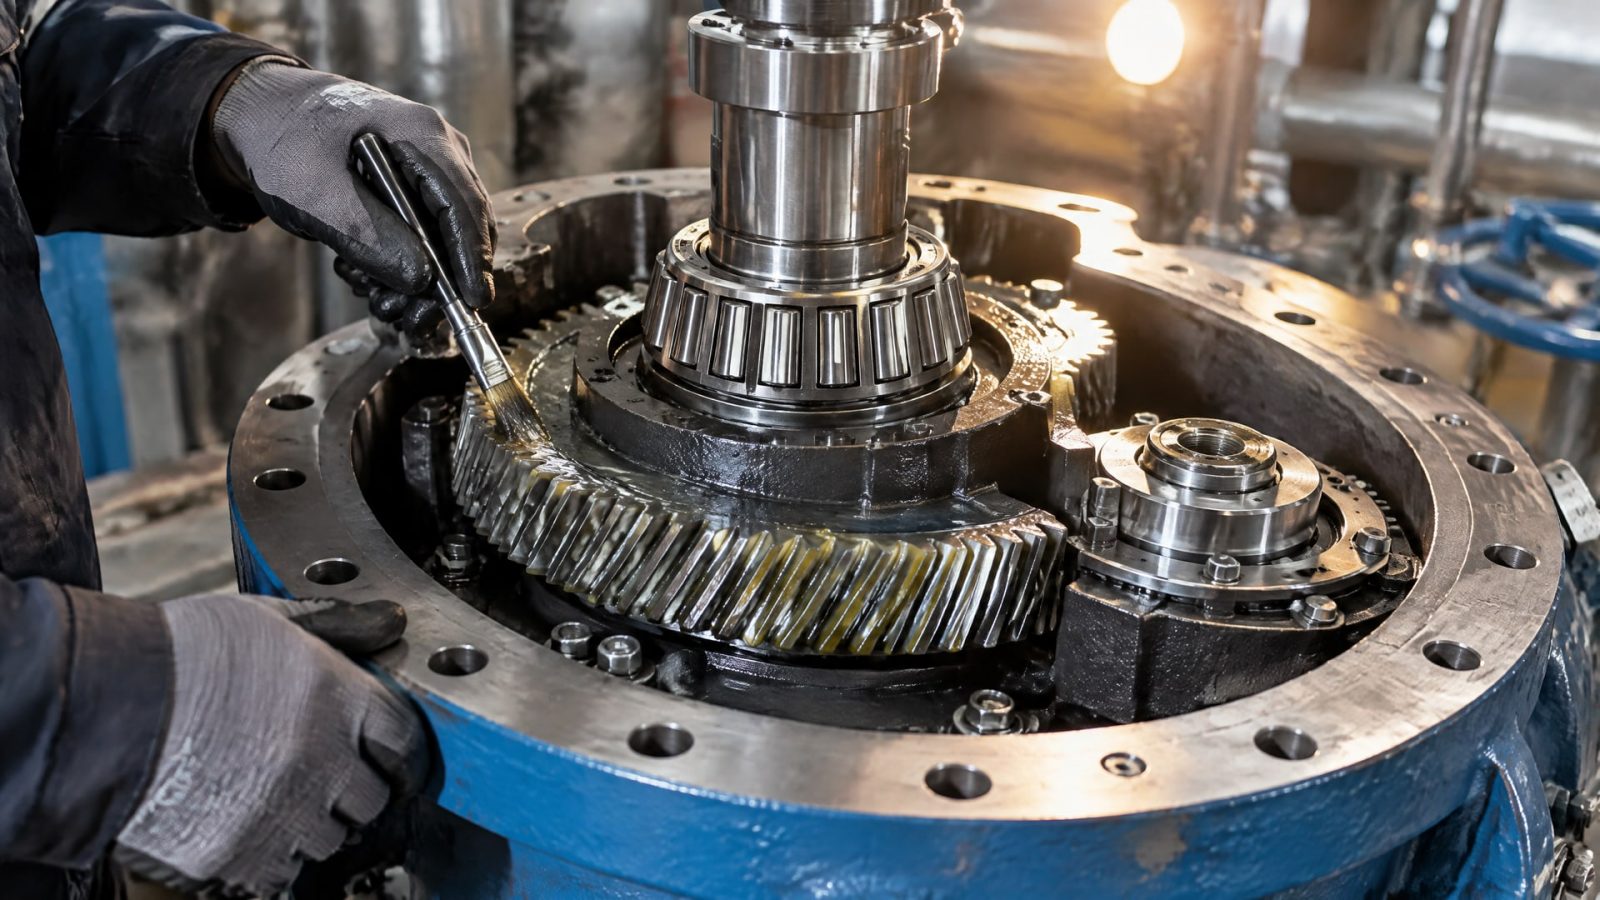
Если привод уже подобран без учета изменения поверхностей, нельзя считать покрытие способом компенсировать недостаточный запас. Сначала оценивают ожидаемое влияние обработки, затем подтверждают расчет испытанием.
В программу проверки включают момент открытия и закрытия, повторяемость срабатывания и поведение узла в условиях, близких к рабочим. Если температура или рабочая среда меняются, испытания должны учитывать соответствующие режимы. Цель - проверить не только начальный эффект, но и стабильность характеристик при эксплуатации.
Для арматуры больших диаметров важно разделять три задачи: уменьшить трение, сохранить ресурс сопряжения и обеспечить надежную работу привода. Решение с минимальным коэффициентом трения не всегда оптимально, если оно уступает по стойкости к износу или среде. Поэтому итоговый выбор делают по совокупности параметров.
Инженеру полезно зафиксировать исходный момент срабатывания, условия испытаний и состояние обработанных поверхностей. После нанесения результаты сравнивают с исходными данными при одинаковом порядке проверки. Так можно понять, связано ли изменение момента именно с покрытием, и определить, требуется ли корректировка параметров привода или сборки.
Часто задаваемые вопросы
Насколько антифрикционное покрытие снижает крутящий момент?
Универсального значения для трубопроводной арматуры нет. Эффект зависит от геометрии узла, материала поверхностей, нагрузки, температуры и рабочей среды. Данные о снижении фрикционного момента до 50% получены для других узлов и не должны напрямую переноситься на клапаны. Результат подтверждают стендовыми испытаниями конкретной арматуры.
Какую толщину имеет антифрикционное твердосмазочное покрытие?
Для сухих антифрикционных пленок в промышленной практике указывают типовую толщину 10–20 мкм. Конкретное значение зависит от состава и требований к узлу. Важна не только толщина, но и равномерность нанесения: неоднородная пленка может повлиять на контакт и повторяемость момента срабатывания.
Можно ли выбрать покрытие только по коэффициенту трения?
Нет. Коэффициент трения - один из параметров выбора, но он не показывает сам по себе, как долго покрытие сохранит свойства в рабочей среде. Учитывают также износостойкость, химическую стойкость, нагрузку, температуру и скорость скольжения. После выбора проверяют момент открытия и закрытия на стенде.
Нужно ли пересчитывать момент затяжки крепежа после нанесения покрытия?
Да, если покрытие меняет трение в резьбовом соединении. При прежнем моменте затяжки можно получить другое усилие, что создает риск недотяга или перетяга. Расчет и режим сборки проверяют с учетом фрикционных характеристик покрытия. ISO 16047 используют как ориентир для испытаний крепежа, а не как стандарт для арматуры в целом.
Заключение
Антифрикционные покрытия помогают снизить сопротивление в контактных узлах трубопроводной арматуры и повлиять на крутящий момент, необходимый для открытия и закрытия. Надежность результата зависит от правильного выбора состава, подготовки поверхности, толщины пленки и проверки в условиях, близких к рабочим. Справочный коэффициент трения не заменяет испытания конкретного узла.
Следующий шаг - определить контактные поверхности, зафиксировать условия эксплуатации и исходный момент срабатывания, а затем согласовать покрытие и программу стендовой проверки с учетом привода и режима сборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Масло редукторное 320: характеристики, применение ISO VG 320, выбор по вязкости, классу CLP и условиям работы узла.
Узнайте, как подобрать отечественное редукторное масло вязкость 320, учитывая тип базового масла и совместимость с редуктором.
Защита контактов от окисления в патронах гаражных ламп: очистка, смазка и выбор средств для предотвращения плохого контакта.