
Толщина слоя покрытия: почему окунание не подходит для точного машиностроения
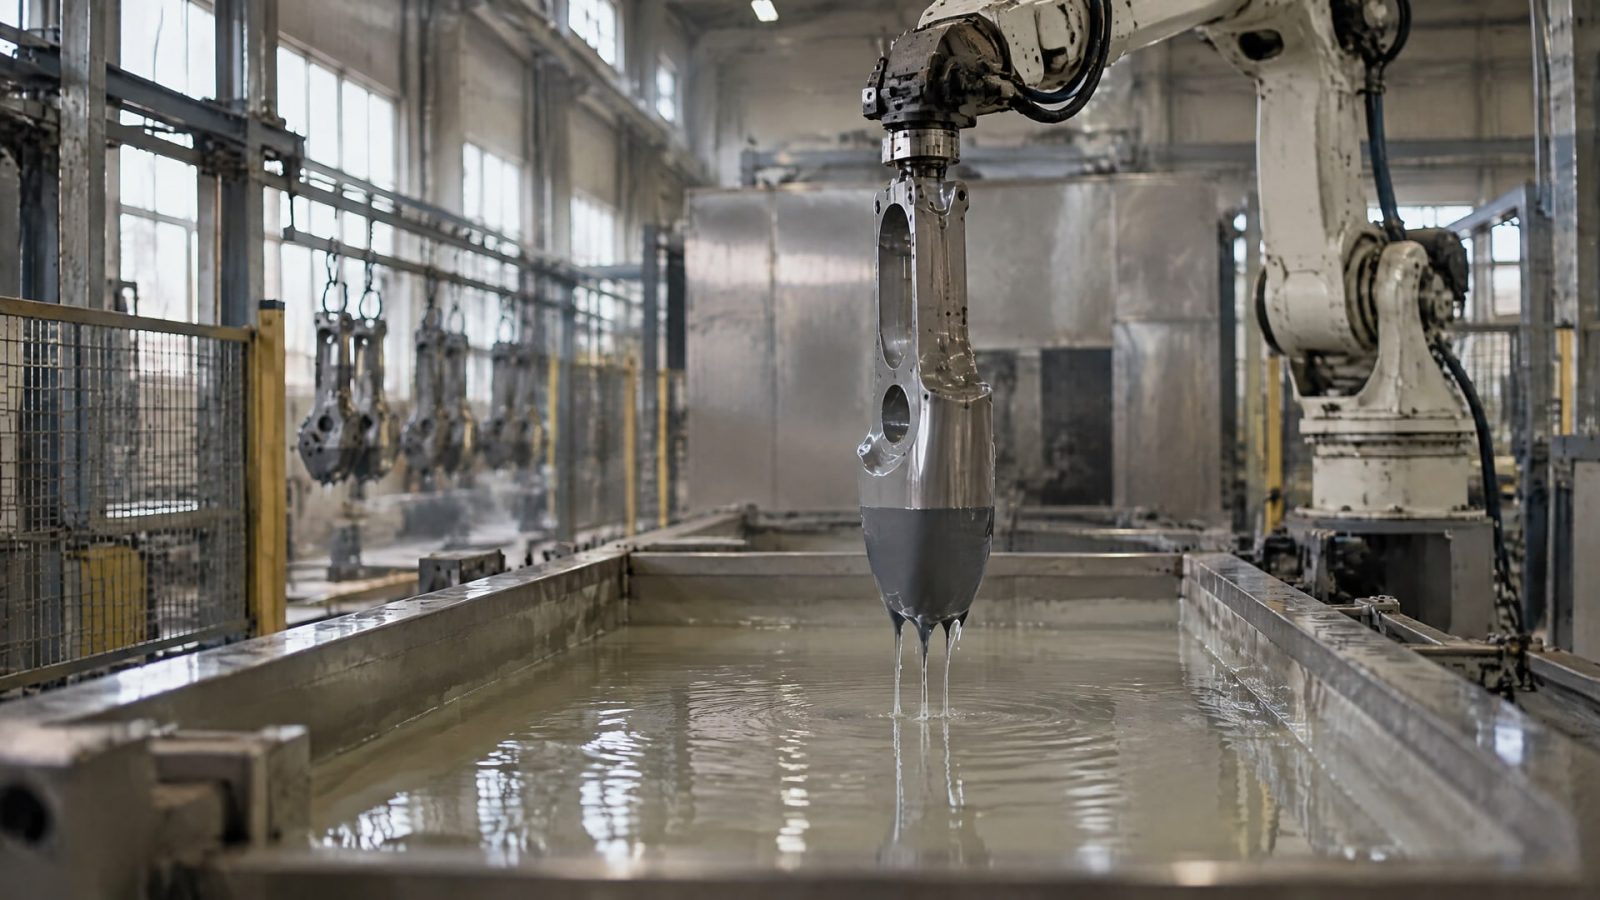
Метод окунания не дает такого контроля толщины покрытия, который нужен для точных посадок и функциональных поверхностей. На результат влияют геометрия детали, скорость извлечения из ванны, вязкость материала, содержание сухого остатка и условия сушки. Поэтому даже сплошной слой может получиться неодинаковым на разных участках, изменить зазоры и повлиять на работу узла.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают методы нанесения покрытий для деталей машин и насосов. Разберем, почему окунание затрудняет управление толщиной, как измерять мокрый и сухой слой и что учитывать при защите деталей от износа. Отдельно рассмотрим посадочные поверхности и покрытие деталей насоса, работающего в эрозионной среде.
Почему окунание затрудняет контроль толщины слоя покрытия
При окунании деталь погружают в материал, а затем извлекают.
Толщина формируется не только за счет свойств состава: на нее влияют скорость выхода из ванны, вязкость, содержание сухого остатка и геометрия поверхности. ASTM D823 указывает на эти параметры как на основные факторы контроля толщины при нанесении окунанием. Изменение любого из них может повлиять на результат, поэтому процесс требует стабильных условий.
Даже на одной детали условия формирования пленки могут различаться. На плоских участках и в отверстиях материал распределяется не так, как на кромках, углублениях или поверхностях сложной формы. Скорость извлечения также влияет на количество материала, которое остается на поверхности. Поэтому предположение, что окунание автоматически обеспечивает одинаковую толщину по всей детали, не оправдано.
Для точного машиностроения важно не просто получить покрытие, а удержать его в заданных пределах на функциональных поверхностях. Если слой меняет геометрию сопряжения, возникают отклонения посадки и зазоров. Это может повлиять на трение и ресурс узла. Чем меньше допустимое изменение размера, тем важнее контролировать не только состав и нанесение, но и толщину готового покрытия.
Окунание не следует считать универсально непригодным методом: его применяют, в частности, для антикоррозионной защиты. Но для деталей с точными посадками, локальными функциональными зонами и требованиями к равномерности толщины нужна оценка конкретной технологии и допусков. Если влияние слоя на размеры нельзя компенсировать конструкцией или последующей обработкой, стоит рассмотреть более управляемый способ нанесения.
Перед выбором процесса инженер задает целевую толщину и допустимый разброс, а затем проверяет, может ли выбранная технология обеспечить эти параметры. Для окунания в такой оценке учитывают режим извлечения, свойства материала и условия сушки. Без этого номинальная толщина остается пожеланием, а не подтвержденной характеристикой процесса.
Как толщина покрытия влияет на посадки и ресурс детали
Покрытие занимает место на поверхности детали, поэтому его толщина влияет на размеры сопряжения.
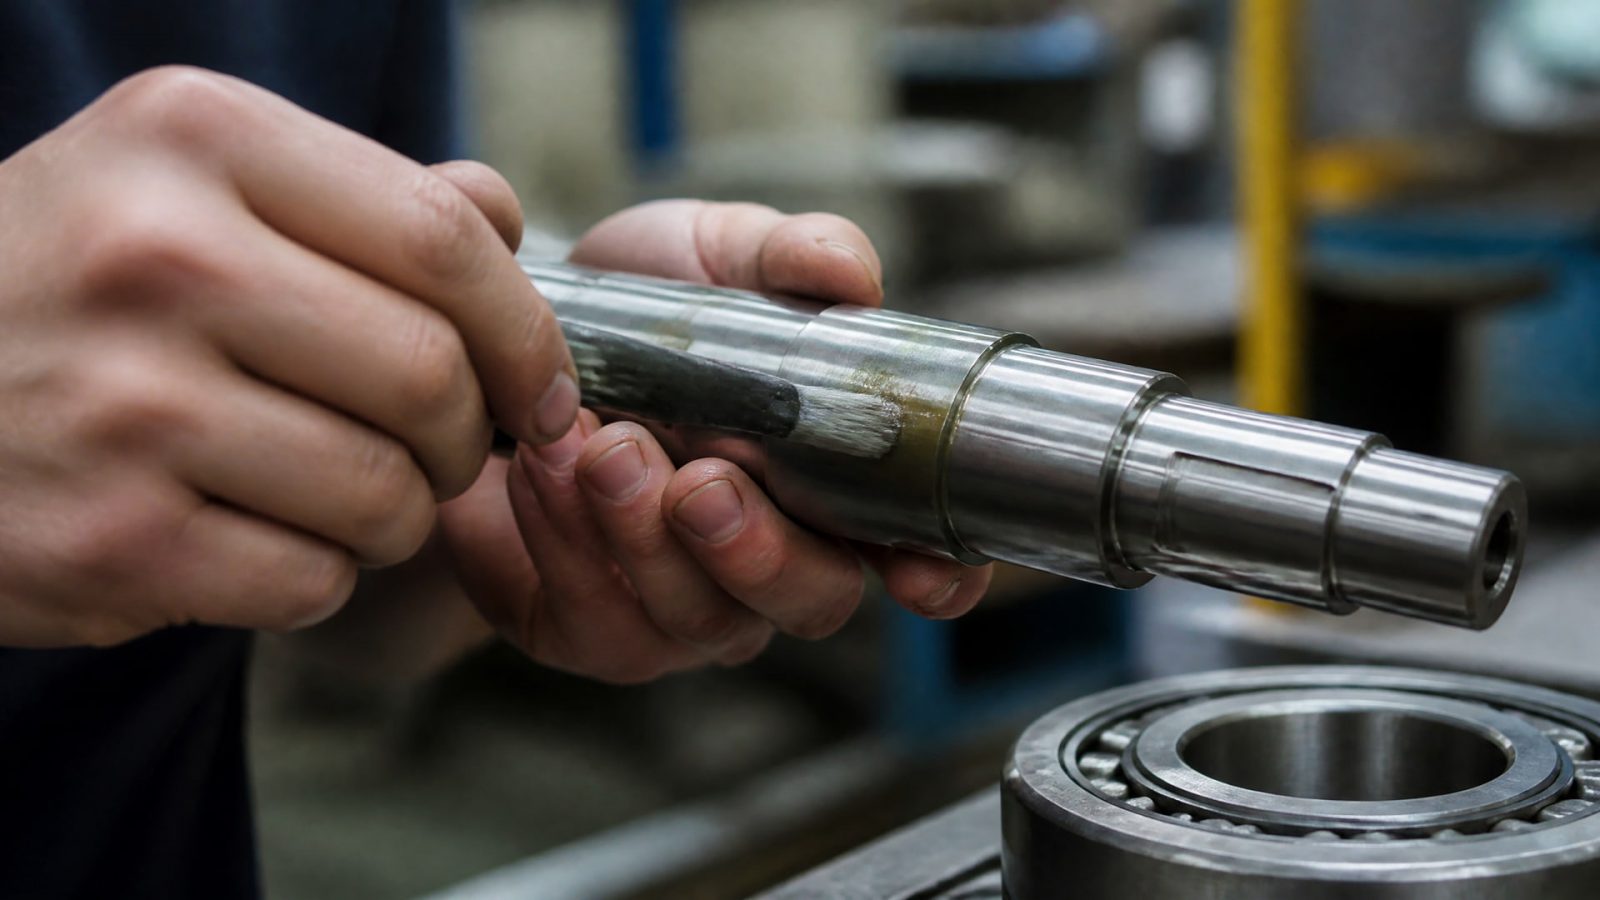
Это особенно важно для валов, отверстий, посадочных поясков и других функциональных участков, где зазор должен оставаться в заданных пределах. Если при нанесении слой получается толще или менее равномерным, чем предусмотрено, сборка может потребовать изменения посадки или дополнительной обработки.
При проектировании сопряжения учитывают не только номинальную толщину покрытия, но и возможное ее изменение по поверхности. Для горячего цинкования ISO 14713-2 обращает внимание на необходимость закладывать дополнительный зазор на сопрягаемых поверхностях и в отверстиях. В справочном материале по этому стандарту для плоских поверхностей приведен запас не менее 1 мм. Это не универсальное значение для любых покрытий и деталей, а пример того, что толщину слоя нужно учитывать еще на этапе проектирования.
Нельзя считать, что более толстое покрытие всегда продлевает срок службы. На функциональной поверхности избыток материала может нарушить посадку, а локальная неоднородность - изменить геометрию контакта. Для защиты деталей от износа важны совместимость покрытия с условиями работы, качество поверхности и предсказуемость толщины. Само по себе увеличение слоя не гарантирует повышения ресурса.
В точных узлах контроль толщины связан с контролем геометрии. Если покрытие меняет зазор, это может отразиться на трении и работе сопряженных деталей. Поэтому метод нанесения оценивают с учетом всей цепочки: исходный размер, слой покрытия, допуск, сборка и условия эксплуатации. Окунание создает дополнительные сложности там, где разброс толщины нельзя компенсировать конструктивно.
Особое внимание требуется внутренним поверхностям и отверстиям. Там измерения могут быть сложнее, а доступность поверхности для контроля зависит от формы детали. До запуска процесса нужно определить, какие участки являются функциональными, где допустимо отклонение толщины и каким методом результат будет проверяться. Если эти условия не заданы заранее, оценить влияние покрытия на ресурс после нанесения будет труднее.
Измерение толщины мокрого и сухого слоя
Толщину покрытия проверяют подходящим для материала и стадии процесса методом.
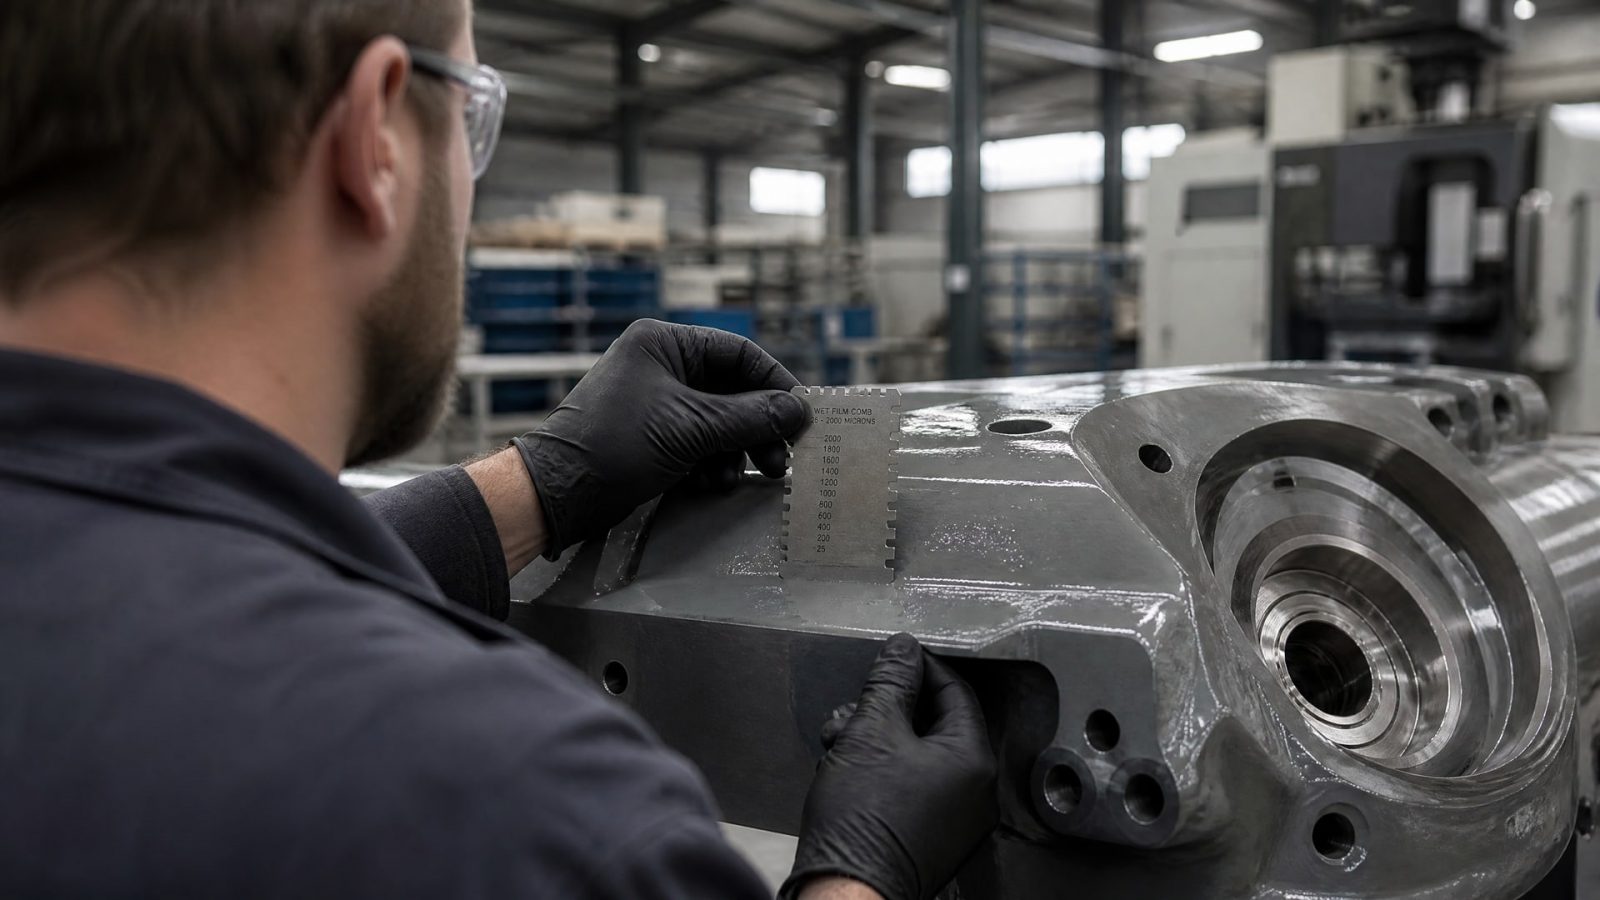
ISO 2808:2019 охватывает измерение мокрого слоя, сухого слоя и слоя неотвержденных порошков, а также рассматривает область применения и точность методов. Это важно при окунании: контроль только после высыхания не показывает, каким был слой сразу после нанесения, а измерение мокрой пленки помогает оценить процесс до завершения отверждения.
Мокрую пленку измеряют сразу после нанесения. По ISO 2808 на результат влияют высыхание, отверждение и потеря растворителя, поэтому откладывать измерение нельзя. Толщина мокрого слоя и толщина сухого слоя - разные характеристики, их нельзя подменять друг другом. Если технологический процесс оценивают по сухому слою, критерий контроля должен относиться именно к готовому покрытию.
Для металлических покрытий применяют методы, соответствующие типу основы и слоя. ISO 4518 описывает ступенчатый метод измерения толщины металлических покрытий в диапазоне примерно от 0,01 мкм до 1000 мкм. ISO 9220:2022 регламентирует разрушающее измерение локальной толщины по шлифу или сечению с применением сканирующего электронного микроскопа. Эти методы решают разные задачи и не являются взаимозаменяемыми без учета материала и требований контроля.
Измерение толщины слоя покрытия должно быть частью плана контроля, а не разовой проверкой готовой детали. Для этого заранее определяют контрольные зоны, число точек и подходящий способ измерения. При оценке покрытия сложной формы важно, чтобы точки контроля отражали не только доступные плоские участки, но и функциональные зоны, где изменение толщины влияет на сопряжение.
| Что контролируют | Что учитывать |
|---|---|
| Мокрый слой | Измерять сразу после нанесения |
| Сухой слой | Сопоставлять с требованиями к готовому покрытию |
| Металлический слой | Выбирать метод с учетом основы и требуемого диапазона |
| Локальную толщину по сечению | Учитывать разрушающий характер контроля по ISO 9220:2022 |
Когда окунание подходит для антикоррозионной защиты
Окунание может быть уместным для массовой антикоррозионной обработки, если точные посадки и функциональные поверхности не требуют жесткого контроля толщины.
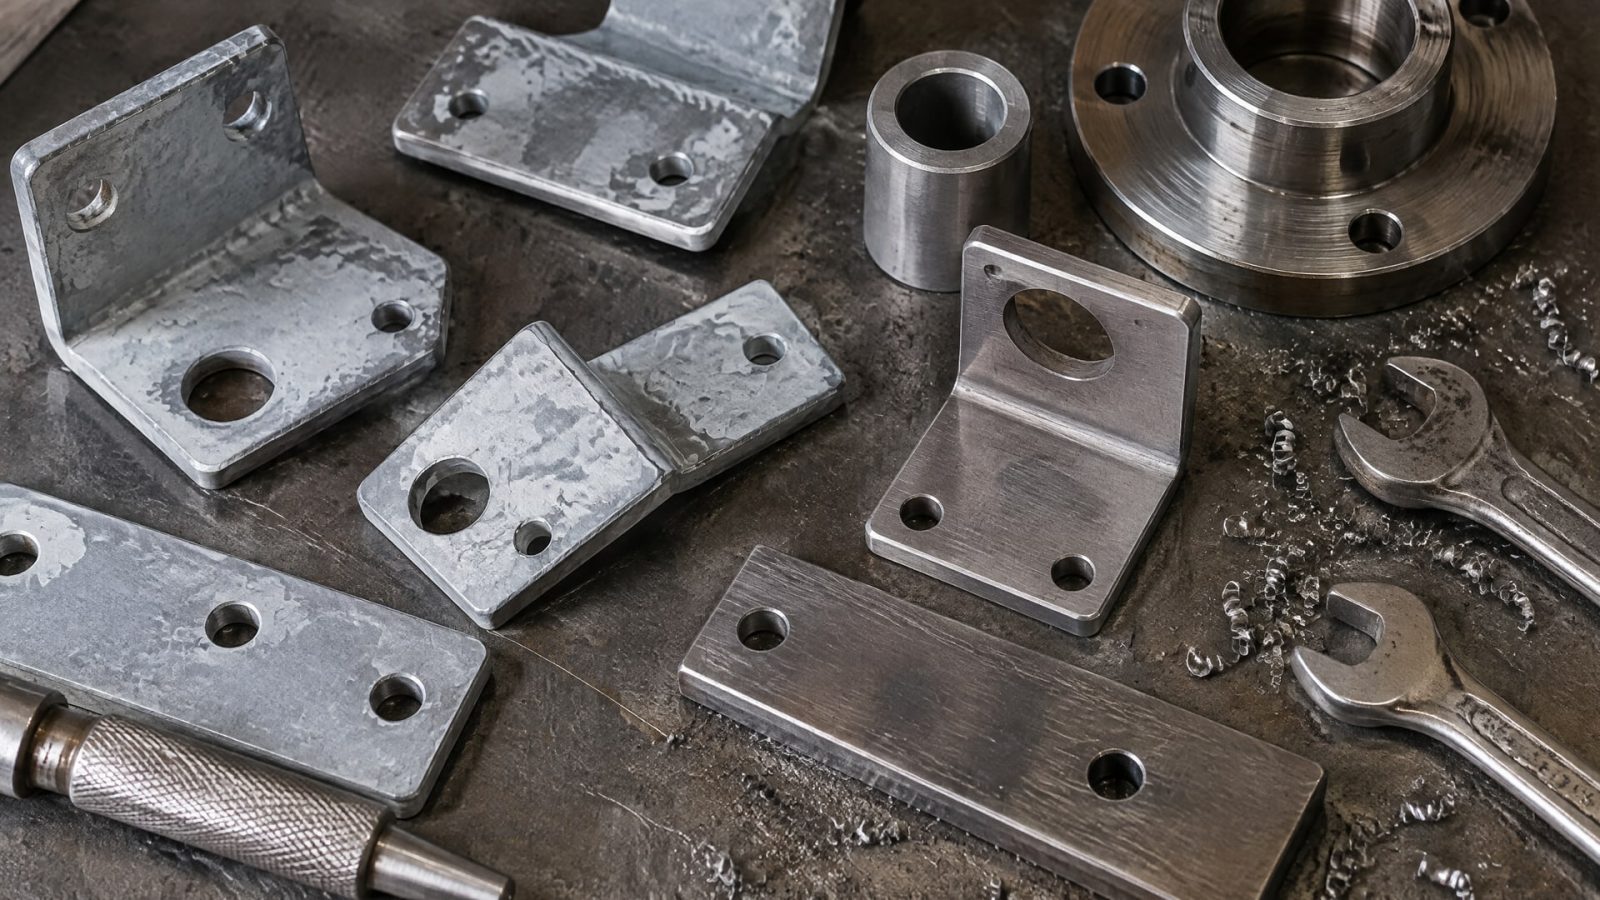
Для горячего цинкования ISO 1461 устанавливает минимальную толщину покрытия и предусматривает оценку магнитным, гравиметрическим и другими методами. Это показывает, что и при стандартизированном процессе толщину не принимают на глаз: ее проверяют по установленным требованиям.
Для некоторых несущих конструкций в справочном материале по горячему цинкованию приведен типичный минимальный средний слой 85 мкм. Это значение относится к конкретному контексту промышленной антикоррозионной защиты, а не к прецизионным посадкам. Переносить его на другие детали, покрытия и условия эксплуатации нельзя. Требуемая толщина определяется назначением покрытия и нормативными или проектными требованиями к конкретному изделию.
Если деталь имеет сопрягаемые поверхности, отверстия или функциональные зазоры, их учитывают до обработки. Для горячего покрытия может потребоваться дополнительный зазор или пересмотр посадки. Важно определить, какие поверхности можно покрывать, какие нужно защищать от нанесения и каким способом проверять результат. Такие решения принимают в конструкторской и технологической документации, а не после обнаружения проблемы при сборке.
Выбор метода зависит от задачи. Если на первом месте массовая антикоррозионная защита, а толщина слоя не определяет точность сопряжения, окунание может быть рабочим вариантом при наличии понятного контроля. Если же покрытие должно сохранять заданную геометрию функциональной поверхности, нужно сравнить окунание с распылением, нанесением по дозе или локальными технологическими процессами. В любом случае технологию выбирают после задания целевой толщины и допустимого разброса.
Покрытие деталей насоса при эрозионном износе
В насосах покрытие может защищать корпус, улитку и рабочее колесо от эрозионной коррозии и абразивного воздействия.
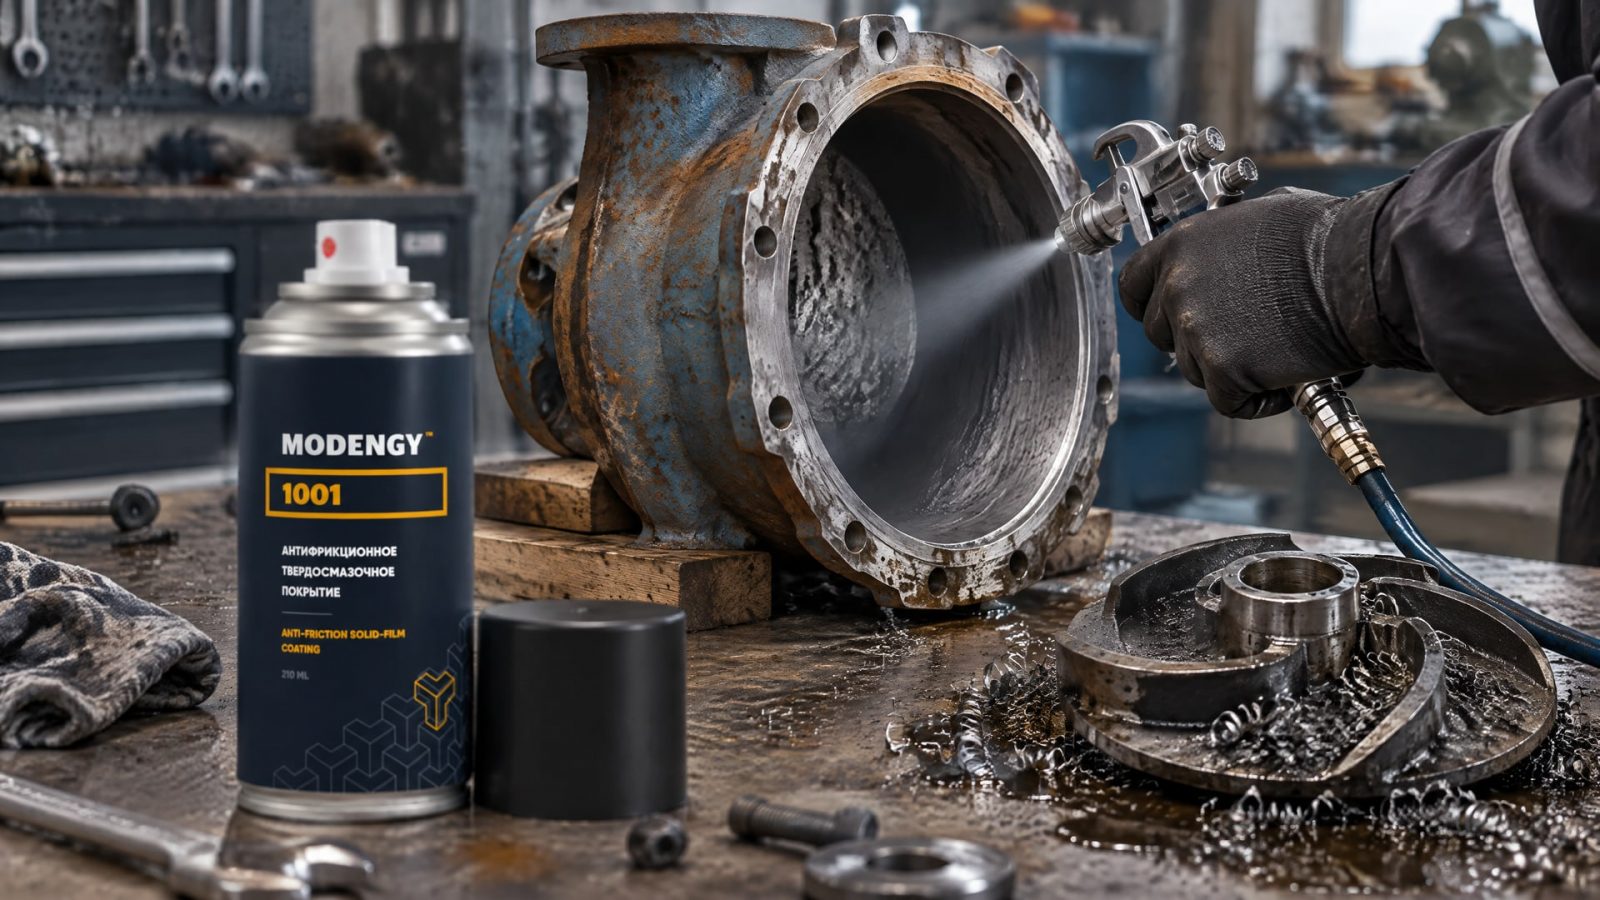
Однако антикоррозионное покрытие не становится автоматически износостойким: выбор зависит от среды и характера нагрузки. Для таких узлов нужно оценивать химическую стойкость, сопротивление абразивному воздействию и возможность регулярно осматривать поверхность.
Износ или трещины могут открыть агрессивной среде доступ к материалу детали, поэтому состояние покрытия проверяют в ходе эксплуатации. При осмотре обращают внимание на локальные повреждения, потерю сплошности и участки, где слой уже не выполняет защитную функцию. Плановая инспекция особенно важна там, где дефект покрытия способен быстро повлиять на состояние насосного компонента.
Для внутренних поверхностей насоса, где окунание не позволяет получить нужный контроль толщины, применяют распыляемые антифрикционные твердосмазочные покрытия. В этой задаче используют MODENGY 1001: распыление позволяет точнее контролировать толщину слоя, а покрытие обладает высокой адгезией. Это вариант для ситуации, когда требуется защитить внутренние поверхности от эрозионного и механического износа, а не просто нанести сплошной слой любым доступным способом.
При выборе технологии важно учитывать доступность поверхности для нанесения и контроля. Для внутренних полостей сложной формы нужно заранее определить, как обеспечить покрытие нужных участков и как проверять его состояние. Если измерение толщины или инспекция после сборки невозможны, это ограничивает надежность контроля. Поэтому метод нанесения для насоса оценивают вместе с конструкцией детали и планом технического обслуживания.
Защита от эрозионного износа требует сочетания подходящего покрытия и контроля его состояния. Даже равномерная толщина при нанесении не отменяет эксплуатационных осмотров: покрытие может изнашиваться или повреждаться. Решение принимают по условиям работы насоса, материалу детали и требованиям к ресурсу, а не по одному признаку - сплошности слоя.
Как выбрать метод нанесения и контроля
Работу начинают с требований к готовой детали.
Инженер определяет целевую толщину, допустимый разброс, функциональные поверхности и параметры, которые нельзя менять после нанесения. Затем выбирает метод контроля, подходящий для материала основы и типа покрытия. Такой порядок помогает сравнить технологии по результату, а не по удобству нанесения.
При оценке окунания учитывают скорость извлечения, вязкость материала, содержание сухого остатка, геометрию изделия и условия сушки или отверждения. Если один из факторов меняется от партии к партии, это может повлиять на воспроизводимость слоя. Значит, технологический регламент должен описывать параметры процесса, которые контролируют на производстве.
Для функциональной детали план контроля составляют с учетом доступности поверхностей. В зависимости от типа покрытия и основы рассматривают магнитный, вихретоковый, ступенчатый методы, микрошлиф или исследование сечения методом SEM. ISO 4518 задает область применения ступенчатого метода для металлических покрытий, а ISO 9220:2022 описывает разрушающий контроль по сечению. Выбор конкретного способа зависит от задачи измерения, а не от того, какой прибор проще использовать.
Практический порядок выбора можно свести к нескольким шагам:
Определить назначение покрытия и условия работы детали.
Задать целевую толщину и допустимый разброс.
Отметить посадочные, сопрягаемые и другие функциональные поверхности.
Выбрать метод нанесения с учетом геометрии детали и требуемого контроля.
Установить способ измерения мокрого или сухого слоя и точки контроля.
Для насосного оборудования определить порядок регулярной инспекции покрытия.
Если покрытие наносится на деталь с точными посадками, выбор технологии следует согласовать с конструкторскими допусками и способом измерения. Для партии деталей полезно заранее проверить процесс на образце или контрольной детали, если такая проверка предусмотрена технологией предприятия. Ее задача - подтвердить, что выбранный режим обеспечивает заданную толщину и не мешает сборке.
Часто задаваемые вопросы
Как измеряют толщину сухого слоя покрытия?
Метод выбирают с учетом типа покрытия и материала основы. ISO 2808:2019 описывает измерение сухого слоя наряду с измерением мокрой пленки. Для металлических покрытий могут применяться разные методы, включая ступенчатый метод по ISO 4518 или исследование сечения по ISO 9220:2022. Универсального способа для всех покрытий нет.
Одинакова ли толщина первого слоя покрытия по всей детали при окунании?
Нет. Толщина зависит от геометрии детали, скорости извлечения, вязкости материала и содержания сухого остатка. Участки сложной формы, отверстия и кромки могут отличаться от плоских поверхностей. Поэтому равномерность нельзя предполагать только по факту погружения детали: ее подтверждают подходящим измерением.
Подходит ли окунание для покрытия деталей насоса?
Окунание может применяться для антикоррозионной защиты, если требования к функциональным поверхностям это допускают. Для насосов, работающих при эрозионном или абразивном воздействии, важно подобрать покрытие под условия эксплуатации и регулярно осматривать его. Износ и трещины могут снизить защитный эффект, даже если изначально слой был сплошным.
Заключение
Метод окунания ограничивает контроль толщины слоя покрытия, поскольку результат зависит от режима извлечения, свойств материала, геометрии детали и условий сушки. Для точного машиностроения это создает риск изменения посадок и зазоров. Окунание может подходить для массовой антикоррозионной защиты, но для функциональных поверхностей технологию следует оценивать по допустимому разбросу толщины и возможностям измерения.
Следующий шаг для инженера - зафиксировать целевую толщину, допустимое отклонение и перечень поверхностей, где слой влияет на сопряжение. Затем выбрать метод нанесения и контроля, сверить зазоры с проектными требованиями и определить порядок инспекции для деталей, работающих в эрозионной среде.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой продукции влияет на скорость и точность фасовки, а также на что обратить внимание при выборе.
Узнайте, как правильно выбрать смазку шпинделя станка с ЧПУ, провести закладку и оценить состояние узла для долгой и стабильной работы оборудования.
Узнайте, чем смазать капот автомобиля, чтобы защитить петли, замок и тросик от скрипа и ржавчины.