
Антизадирное покрытие для стали: как сравнить MODENGY с импортными решениями
Для выбора антизадирного покрытия для стали сравнивают не названия и не страну производства, а параметры конкретной системы: адгезию к основе, коэффициент трения, износостойкость, химическую и коррозионную стойкость, толщину пленки и режим нанесения. Для нефтегазового узла также учитывают среду эксплуатации, контактное давление, требования к затяжке и проектные нормы. Поэтому замену импортного покрытия подтверждают проверкой технических данных и испытаниями, а не только сходством назначения.
Статья полезна инженерам, технологам и закупщикам, которые выбирают твердосмазочное покрытие для нефтегаза или оценивают отечественную замену импортной системе. Ниже разобраны критерии сравнения, особенности нанесения на сталь и нержавеющую сталь, а также ограничения испытания в солевом тумане. Отдельно рассмотрено, какие данные запросить у поставщика до квалификации материала.
По каким параметрам сравнивать антизадирное покрытие для стали
Твердосмазочные покрытия выбирают, когда жидкое масло или пластичная смазка не подходят из-за температуры, загрязнения, вакуума или невозможности удержать смазочный материал в узле.
В нефтегазовом оборудовании к этому добавляются химическая среда, контактное давление, наличие морской воды, H2S и CO2, а также требования к разборке соединения. Одного признака «антифрикционное» для выбора недостаточно: системы отличаются связующим, толщиной и стойкостью к рабочей среде.
В основе работы твердой смазки лежат низкое сопротивление сдвигу на поверхности контакта, адгезия к основе, когезия пленки и совместимость с парой трения. Если покрытие плохо держится на детали или разрушается в рабочей среде, низкий коэффициент трения сам по себе не обеспечит нужный ресурс. Поэтому при сравнении запрашивают сведения не только о трении, но и о подготовке поверхности, нанесении и отверждении.
Для первичной оценки удобно свести требования в таблицу:
| Параметр | Что проверить |
|---|---|
| Основа | Материал детали и применимость технологии подготовки поверхности |
| Трение | Коэффициент трения и условия, при которых он определен |
| Пленка | Допустимая толщина и влияние на посадку резьбы |
| Среда | Стойкость к химическим воздействиям, влаге, морской воде, H2S и CO2 |
| Нанесение | Способ нанесения, сушка или отверждение |
| Узел | Требования к затяжке, демонтажу и стандарту проекта |
Рабочий диапазон твердых смазок в целом простирается от криогенных температур примерно до 700 °C, а контактные давления могут варьироваться от мегапаскалей до гигапаскалей. Это широкий диапазон для класса материалов, а не характеристика отдельного покрытия. Для конкретного узла нужно сверяться с техническими данными выбранной марки и условиями испытаний, а не переносить общие возможности твердых смазок на конкретный продукт.
Чем отличаются импортные фторполимерные покрытия
Импортные фторполимерные покрытия применяют, в частности, на болтовых соединениях для тяжелых коррозионных условий, включая подводное оборудование и нефтеперерабатывающие установки.
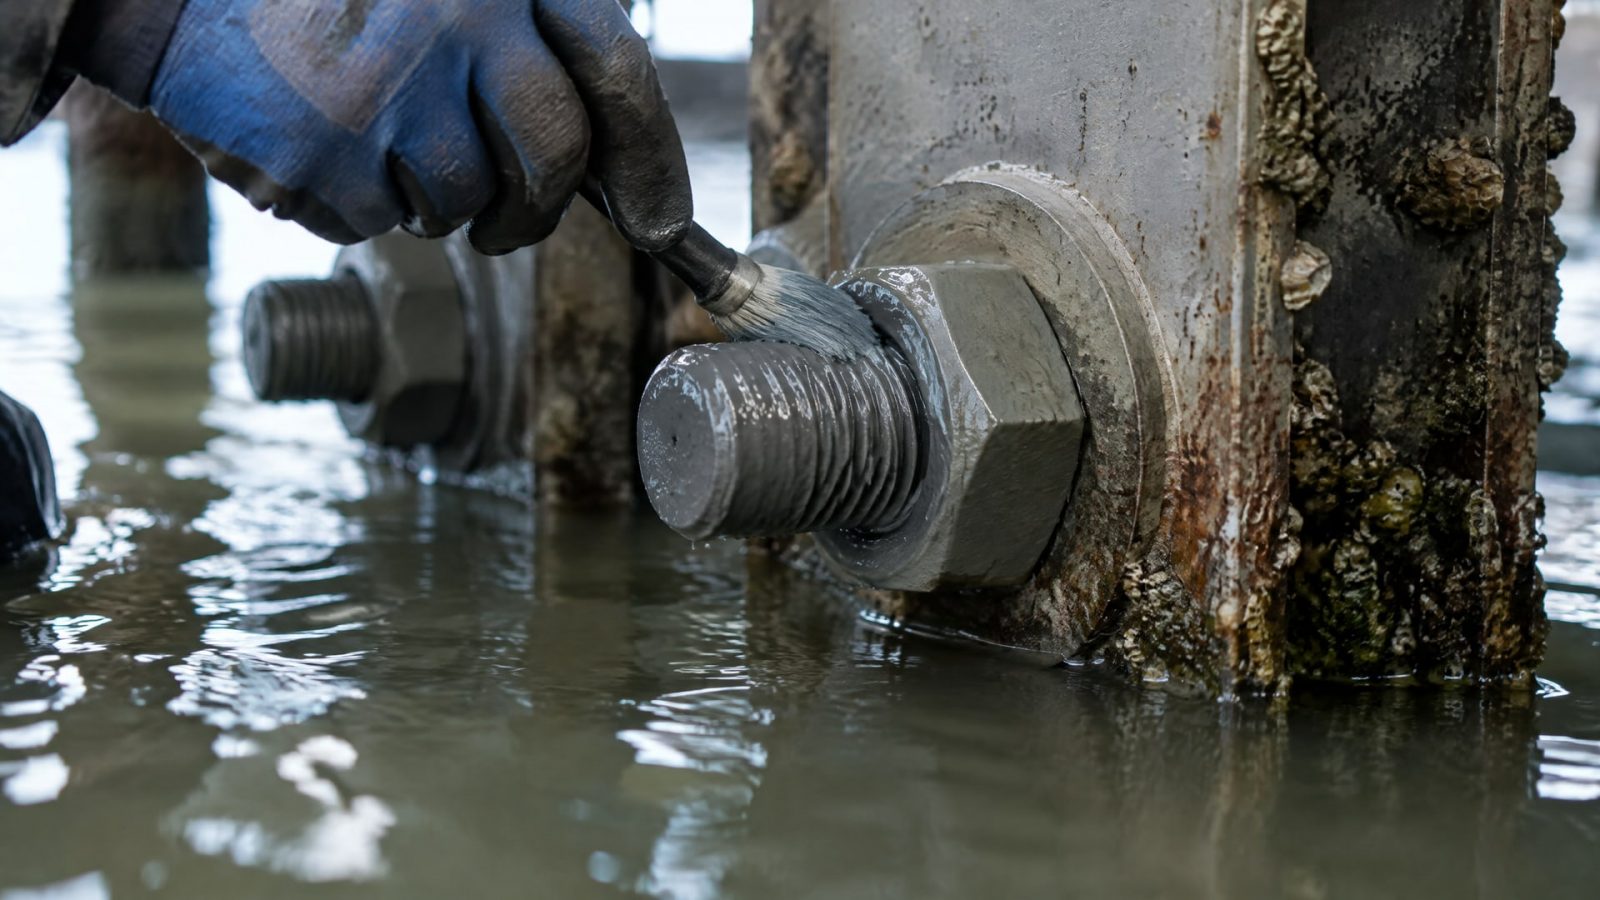
В открытых технических материалах для таких систем указано нанесение распылением с последующим отверждением в печи при 350–400 °F, что соответствует примерно 177–204 °C. Эти значения описывают приведенный процесс для конкретной категории покрытий, а не универсальный режим для всех материалов.
Для таких систем не всегда существует единый общеотраслевой стандарт, который задает свойства каждого покрытия. В качестве основы спецификации используют технический паспорт конкретной марки и нормы проекта. Для болтовых соединений в морской и нефтегазовой практике могут быть важны NORSOK M-501 System 7 и рекомендации ASME PCC-1 по моменту затяжки соединений с покрытием. Применимость требований определяют для конкретного объекта и узла.
При сравнении с отечественным вариантом важно выяснить, на каких данных основано сопоставление: одинаковы ли материал основы, подготовка, толщина, режим отверждения и метод измерения трения. Без этого цифры из двух технических паспортов могут описывать разные условия. Также не следует считать, что совпадение химического семейства автоматически означает одинаковое поведение при сборке, эксплуатации и демонтаже.
Для нефтегазового применения полезно отдельно уточнить, рассчитано ли покрытие на резьбовые соединения и как его толщина влияет на затяжку. Слишком толстая пленка может нарушить посадку резьбы и снизить повторяемость сборки. Поэтому в спецификации фиксируют не только тип покрытия, но и допустимую толщину, требования к нанесению и критерии приемки.
Как оценить замену импортного покрытия
Замена импортного покрытия требует поэтапной проверки.
Сначала инженер сопоставляет область применения, химическую стойкость, коэффициент трения, толщину пленки, рабочую температуру и способ отверждения. Затем проверяет, совместима ли подготовка поверхности с материалом детали и оборудованием участка. Если покрытие предназначено для болтового соединения, отдельно оценивают влияние пленки на момент затяжки и возможность последующего демонтажа.
Когда масло не удерживается в узле, загрязняет изделие или не подходит по температуре, сухая пленка может быть практичным вариантом. При фреттинге и холодном пуске также нужно учитывать режим контакта и нагрузку, но эти условия не заменяют испытаний конкретной пары трения. В этой задаче MODENGY 1001 можно включить в перечень отечественных кандидатов на сравнение с импортным решением; взаимозаменяемость подтверждают по техническим данным и результатам проверки на узле.
План квалификации должен опираться на спецификацию объекта. В него могут входить оценка адгезии, трения, износостойкости, коррозионной стойкости и стабильности затяжки. Испытания проводят на соответствующих образцах и при условиях, которые отражают предполагаемую эксплуатацию. Для ответственных морских, подводных и нефтехимических соединений покрытие сверяют с проектными требованиями и стандартом применения узла.
Закупщику важно запросить технический паспорт, требования к подготовке и нанесению, параметры контроля толщины и данные испытаний. Если поставщик не предоставляет условия, при которых получены результаты, сравнение чисел может быть некорректным. Практический итог оценки - не утверждение, что материалы одинаковы, а документированное решение о применимости покрытия для конкретной детали и режима работы.
Испытание в солевом тумане: что оно показывает
Испытание солевым туманом помогает оценить коррозионную стойкость покрытия в заданных условиях.
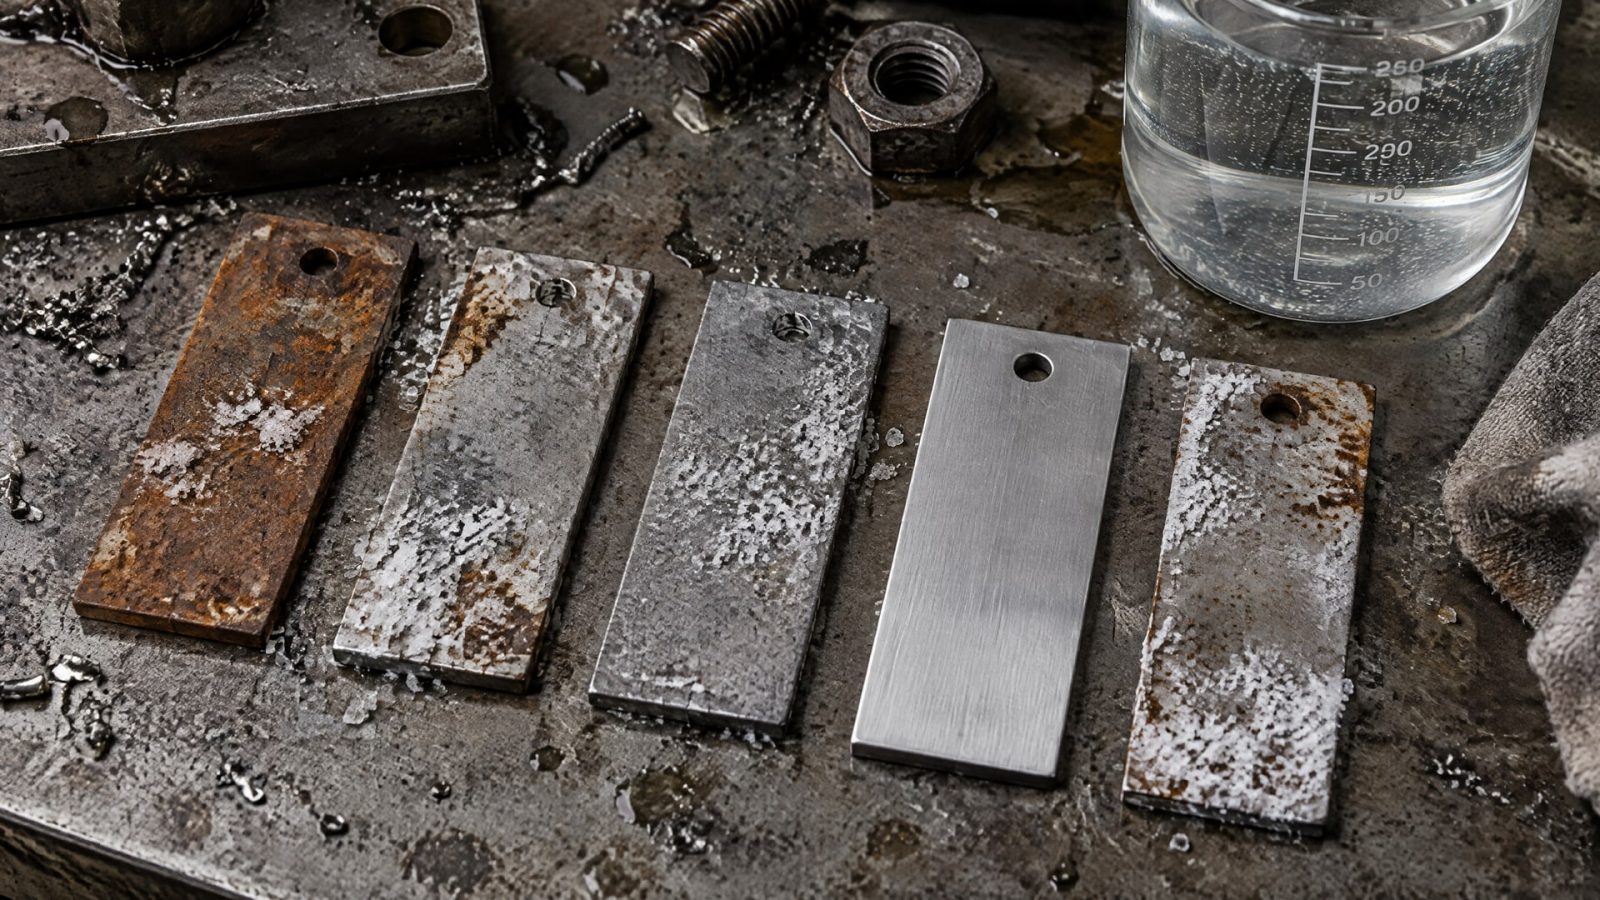
Однако результат нельзя напрямую приравнивать к ресурсу детали в нефтегазовой среде. В эксплуатации одновременно могут действовать температура, давление, H2S, CO2, циклические нагрузки и контакт деталей. Поэтому прохождение salt spray само по себе не доказывает пригодность покрытия для любого объекта.
При сопоставлении результатов нужно знать методику испытания, материал и подготовку образца, толщину пленки, наличие повреждений и критерии оценки. Если данные для двух покрытий получены на разных основах или при разной подготовке, сравнивать их напрямую некорректно. Испытание также не заменяет оценку адгезии, коэффициента трения и влияния покрытия на затяжку резьбы.
Практический набор проверок зависит от задачи. Для соединения, которое должно сохранять возможность разборки, важно оценить состояние резьбы и повторяемость затяжки. Для оборудования в морской среде нужно учитывать контакт с морской водой и проектные требования к защите. Если в рабочей среде присутствуют H2S или CO2, их влияние рассматривают отдельно: солевой туман не моделирует автоматически воздействие этих веществ.
Техническое задание на испытания должно связывать метод оценки с функцией узла. Инженер определяет, какие свойства подтверждают образцы, а какие требуют проверки на сборке или в условиях, приближенных к эксплуатации. Так испытание в солевом тумане становится частью программы квалификации, а не единственным основанием для выбора.
Подготовка стали и фосфатирование нержавеющей стали
Подготовка основы влияет на адгезию и долговечность сухого покрытия.
Фосфатные покрытия применяют на железе и стали; для них существует стандарт DIN EN ISO 9717:2018-03. Также порядок фосфатирования железа и стали описывает стандарт IS 6005 (1998). Конкретный процесс выбирают с учетом материала детали, последующего покрытия и требований проекта.
Нержавеющая сталь ведет себя иначе: пассивная оксидная пленка хрома мешает реакции, поэтому фосфатирование не считают для нее стандартным и эффективным процессом. Перед тем как включать его в технологию, нужно подтвердить применимость для конкретной марки стали и требуемого результата. Для защитной обработки нержавеющей стали обычно рассматривают пассивацию; в промышленной практике указывают, в частности, цитратную пассивацию по ASTM A967.
После подготовки поверхности проверяют, подходит ли она для нанесения выбранной сухой смазки. Твердосмазочные покрытия наносят распылением, окунанием или кистью, затем высушивают либо отверждают в соответствии с технологией материала. Для связанного покрытия важны качество подготовки и соблюдение режима обработки; они влияют на сцепление пленки с основой.
Для повышения антизадирных свойств и защиты стальных деталей рассматривают специализированные антифрикционные покрытия MODENGY. Это выбор линейки, а не подтверждение применимости любого покрытия к любой стали: для нержавеющей основы отдельно проверяют подготовку, адгезию и требования к коррозионной стойкости. Фосфатирование не следует автоматически назначать как этап подготовки нержавеющей стали.
Как составить спецификацию для нефтегазового узла
В спецификации указывают материал основы, функцию покрытия и условия эксплуатации.
Для нефтегазового объекта важно обозначить рабочую среду, температурный режим, контактное давление, наличие морской воды, H2S или CO2, а также требования к демонтажу и повторной сборке. Если речь идет о болтовом соединении, необходимо учесть проектные нормы и требования к моменту затяжки.
Далее фиксируют технические параметры, по которым будут принимать покрытие: допустимую толщину пленки, коэффициент трения, адгезию, коррозионную стойкость, способ нанесения и режим отверждения. Отдельно указывают, какие испытания обязательны и как интерпретировать их результаты. Для систем, отверждаемых в печи, температурный режим берут из технической документации выбранного материала, а не из общих данных о фторполимерных покрытиях.
Документы по конкретному покрытию и стандарт применения узла решают разные задачи. Технический паспорт описывает материал и рекомендуемую технологию, а проектные нормы задают требования к изделию или соединению. Для морских и нефтегазовых болтовых узлов могут применяться NORSOK M-501 System 7 и ASME PCC-1; необходимость их соблюдения определяют требования объекта. Универсальной замены, подходящей без проверки для всех узлов, нет.
Перед запуском в серию полезно провести пробное нанесение на типовую деталь и согласовать критерии приемки с технологом, инженером и снабженцем. Это позволяет заранее выявить проблемы с подготовкой, толщиной или сборкой. Результаты испытаний и настройки процесса затем включают в рабочую документацию, чтобы обеспечить повторяемость покрытия на производстве.
Часто задаваемые вопросы
Можно ли заменить импортное покрытие отечественным без изменения технологии?
Не всегда. До замены сопоставляют подготовку поверхности, толщину, коэффициент трения, химическую стойкость, режим отверждения и требования к затяжке. Если хотя бы один параметр отличается, технологию может потребоваться скорректировать. Решение принимают после проверки документации и испытаний на деталях, соответствующих условиям конкретного узла.
Достаточно ли испытания в солевом тумане для нефтегазового оборудования?
Нет. Такое испытание оценивает коррозионную стойкость в заданных условиях, но не воспроизводит автоматически давление, температуру, H2S, CO2 и циклические нагрузки. Его рассматривают как часть программы проверки. Для выбора покрытия нужно также оценить трение, адгезию, износостойкость и соответствие требованиям проекта.
Можно ли фосфатировать нержавеющую сталь?
Фосфатирование не считается стандартной эффективной обработкой нержавеющей стали: пассивная оксидная пленка хрома мешает реакции. Перед применением процесса необходимо подтвердить его пригодность для конкретного материала и задачи. Для защитной обработки нержавеющей стали обычно рассматривают пассивацию, в том числе цитратную по ASTM A967.
Почему нельзя выбирать покрытие только по толщине пленки?
Толщина влияет на посадку резьбы и повторяемость сборки, но сама по себе не определяет эксплуатационные свойства. Также важны адгезия, коэффициент трения, химическая и коррозионная стойкость, подготовка поверхности и режим отверждения. Слишком толстая пленка может ухудшить посадку соединения, поэтому параметр сверяют со спецификацией узла и покрытия.
Заключение
Антизадирное покрытие для стали в нефтегазовом узле выбирают по условиям эксплуатации и подтвержденным характеристикам, а не по принадлежности к импортной или отечественной линейке. Для замены важно сопоставить толщину, трение, стойкость к среде, подготовку поверхности и влияние пленки на сборку. Испытание в солевом тумане полезно, но не заменяет проверку требований конкретного объекта.
Следующий шаг - составить таблицу параметров узла и запросить техническую документацию на сравниваемые покрытия. Затем согласовать программу испытаний и критерии приемки с инженером и технологом, отдельно проверив резьбовую сборку и применимость требований проекта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как испытание соляным туманом помогает оценить сроки службы покрытий и почему его результаты не равны реальной эксплуатации в скважине.
Узнайте, как проверить совместимость СОЖ и материалов станка, чтобы избежать поломок и продлить срок службы оборудования.
Узнайте, как правильно проводить обслуживание автомобильной лебедки, чтобы защитить ее от ржавчины и заедания, продлить срок службы.