
Как проверить совместимость СОЖ и материалов станка перед заменой
Совместимость СОЖ и материалов станка проверяют не по одному признаку и не только на заготовке. Сначала составляют перечень материалов в контуре и контактных узлах, затем сверяют требования к жидкости, проводят коррозионные и материалосовместимые испытания и выполняют пробный запуск. Такой порядок помогает заметить риски для деталей, направляющих, насосов, уплотнений и элементов системы подачи до перехода на новую жидкость.
Статья полезна инженерам, техническим специалистам и снабженцам, которые планируют замену СОЖ на отдельном станке или подбор жидкости для станочного парка. Ниже разобраны проверка СОЖ на коррозию, влияние pH на разные металлы, испытания на отдельных узлах и безопасный переход с одной жидкости на другую.
С чего начать проверку совместимости СОЖ со станком
Подбор СОЖ для оборудования начинают с карты материалов и узлов, которые контактируют с жидкостью или ее аэрозолем.
Одного перечня обрабатываемых заготовок недостаточно: состав может воздействовать на корпус станка, направляющие, насос, трубопроводы, шланги, фильтры, поддоны и уплотнения. Отдельно отмечают элементы из алюминия, меди, латуни и других цветных металлов, а также резины и пластики.
Для каждого станка зафиксируйте не только материал, но и место контакта с СОЖ. Например, жидкость может циркулировать по металлическому контуру, попадать на окрашенную поверхность или соприкасаться с эластомерным уплотнением. В контуре с разнородными металлами также учитывают вероятность гальванической коррозии. Ее риск снижают, когда материалы контура унифицированы, а разнородные металлы правильно изолированы.
Удобно разделить требования к жидкости на три группы:
Коррозионная защита: состояние чугуна и стали, отсутствие нежелательного пятнения цветных металлов.
Материалосовместимость: влияние на резины, пластики, краску, герметики и уплотнения.
Технологические свойства: охлаждение и смазывание в конкретной операции резания.
Такой список не заменяет испытания, но позволяет определить, какие материалы требуют отдельной проверки. СОЖ, подходящая для стали, не обязательно подойдет алюминию, меди или резиновым манжетам. Также нельзя считать совместимыми два станка только потому, что они обрабатывают одинаковые заготовки: материалы уплотнений, шлангов и других узлов могут различаться.
Для станочного парка оформите отдельные карточки по моделям или группам оборудования. Отметьте общие узлы и материалы, а отличающиеся элементы вынесите в список дополнительного контроля. Так закупщик и инженер смогут сверять состав жидкости не с абстрактным требованием «для металлообработки», а с фактическими материалами конкретных машин.
Как провести проверку СОЖ на коррозию
Визуальный осмотр заготовки после одного рабочего дня не дает полной оценки.
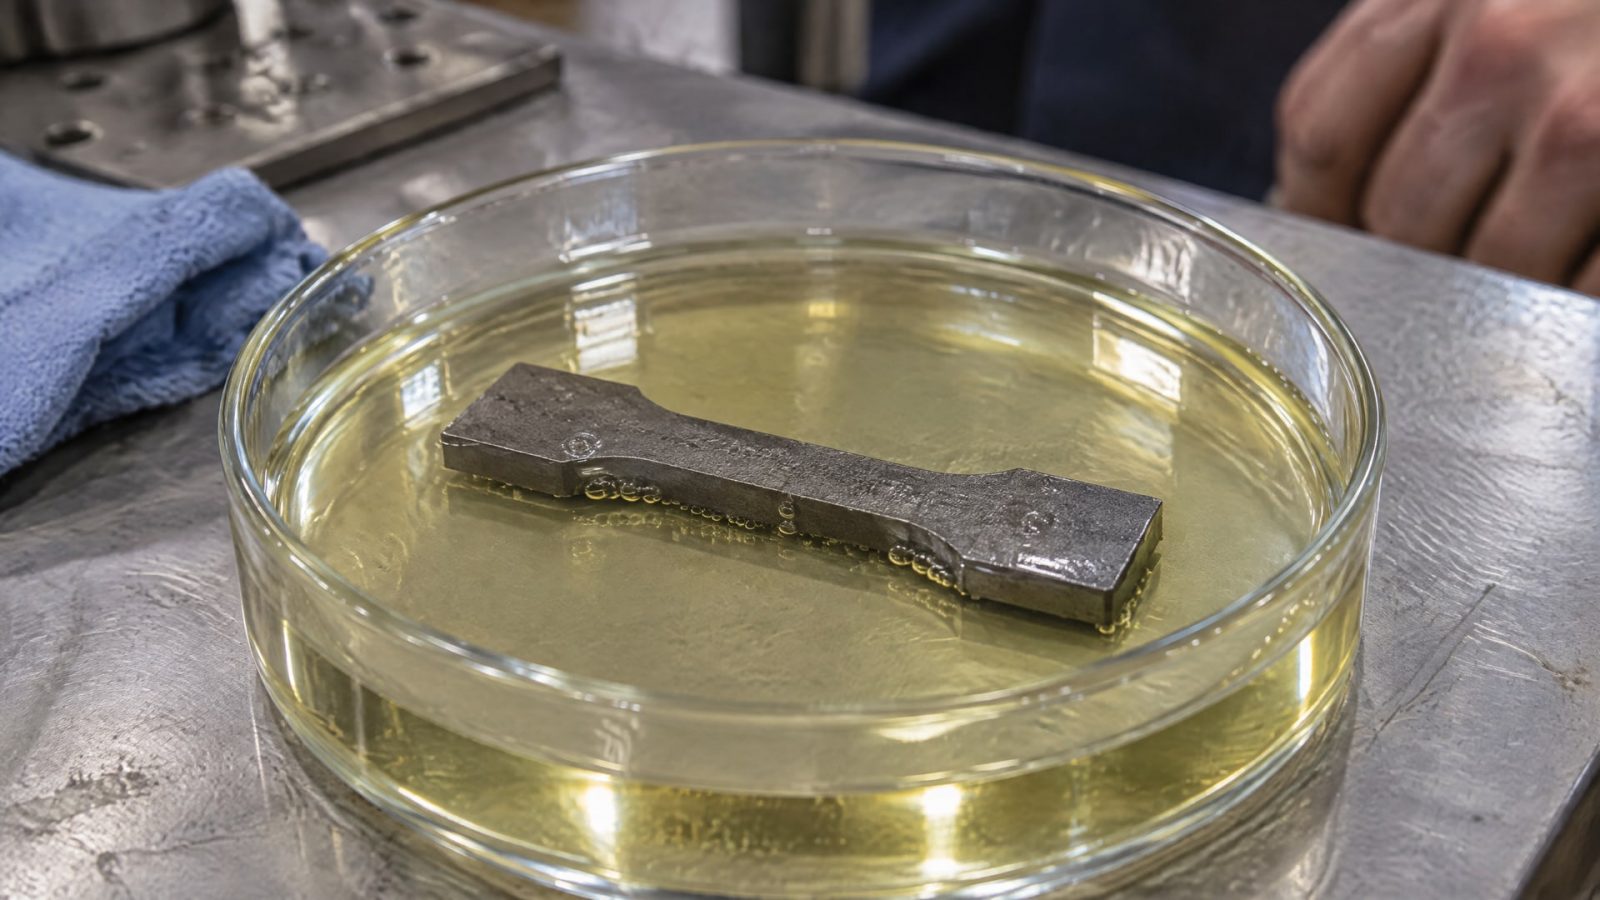
Коррозия и пятнение могут проявиться позже, поэтому используют лабораторные испытания и контролируемый запуск. Для металлообрабатывающих жидкостей описаны два метода по DIN 51360, которые проверяют коррозионную активность на чугуне.
Метод Herbert test по DIN 51360/I проводят с чугунной пластиной и стружкой: воздействие длится 24 часа. Результат оценивают по шкале от 0 до 6, где 0 означает отсутствие коррозии, а 6 - сильную коррозию. DIN 51360/II используют как более быстрый тест: чугунные стружки и фильтровальную бумагу выдерживают в течение 2 часов. Эти испытания помогают сравнить поведение жидкостей на чугуне, но не заменяют проверку других материалов станка.
Сопоставляйте результаты теста с условиями применения. Если в парке есть алюминиевые детали и медные элементы, одной оценки на чугуне недостаточно: для них важны отдельные признаки совместимости, прежде всего пятнение и изменение поверхности. Резины, пластики, лакокрасочные покрытия и уплотнения также проверяют отдельно, поскольку тест на чугуне не показывает их реакцию на состав.
При пробном цикле фиксируйте состояние поверхности и жидкости до запуска, во время работы и после остановки. Записывайте появление ржавчины, пятен, пены и отложений, а также изменения эмульсии и видимые повреждения уплотнений. Если результаты лабораторной пробы и полевого запуска расходятся, не переходите сразу на весь парк: выясните, связано ли отличие с материалами, условиями эксплуатации или остатками прежней жидкости.
Проверку следует документировать: указать материал образца или узла, примененный метод, длительность испытания и наблюдаемый результат. Это особенно полезно, когда несколько станков имеют разные контактные материалы. Такая запись позволяет не переносить выводы с одного узла на весь станочный парк без проверки.
Как pH и состав СОЖ влияют на разные материалы
Значение pH нельзя выбирать по принципу «чем выше, тем лучше».
Для защиты черных металлов в руководствах встречается рабочий ориентир 8,8-9,2, а для жидкостей с требованиями к термостабильности, смазывающей способности и коррозионной защите приводится диапазон 8,5-10,5. Эти значения задают контекст для подбора, но не отменяют проверки по материалам конкретного станка.
Для алюминия и его сплавов высокая щелочность может увеличить риск пятнения и коррозии. В рекомендациях для таких материалов встречается pH ниже 8,5 и выбор синтетических или полусинтетических жидкостей с пониженным pH. Поэтому общий ориентир для стали и чугуна нельзя механически применять к станку, где СОЖ контактирует с алюминиевыми деталями.
Для меди и латуни проверяют состав присадок: серосодержащие компоненты могут вызывать потемнение или пятнение. При обработке нержавеющей стали оценивают противозадирную защиту, а для труднообрабатываемых сплавов учитывают не только охлаждающие свойства, но и смазывающую способность. Требования зависят от обрабатываемого материала и операции, поэтому их сверяют со спецификацией жидкости.
| Материал или узел | Что контролировать |
|---|---|
| Сталь и чугун | Коррозию и достаточность защиты при рабочей концентрации |
| Алюминий и сплавы | Пятнение, коррозию и соответствие pH требованиям материала |
| Медь и латунь | Потемнение и наличие серосодержащих присадок |
| Нержавеющая сталь | Противозадирную защиту при обработке |
| Резины, пластики и уплотнения | Изменение состояния и совместимость с жидкостью |
| Разнородные металлы в контуре | Риск гальванической коррозии |
Если в одном контуре сочетаются разные металлы, проверяйте не только реакцию каждого материала на СОЖ, но и условия их контакта между собой. Унификация материалов или правильная изоляция разнородных металлов помогает снизить риск гальванической коррозии. Финальный выбор делают по совокупности результатов, а не по одному показателю pH или одному тесту.
Как проверить шланги, уплотнения и другие узлы
СОЖ контактирует не только с металлом и заготовкой.
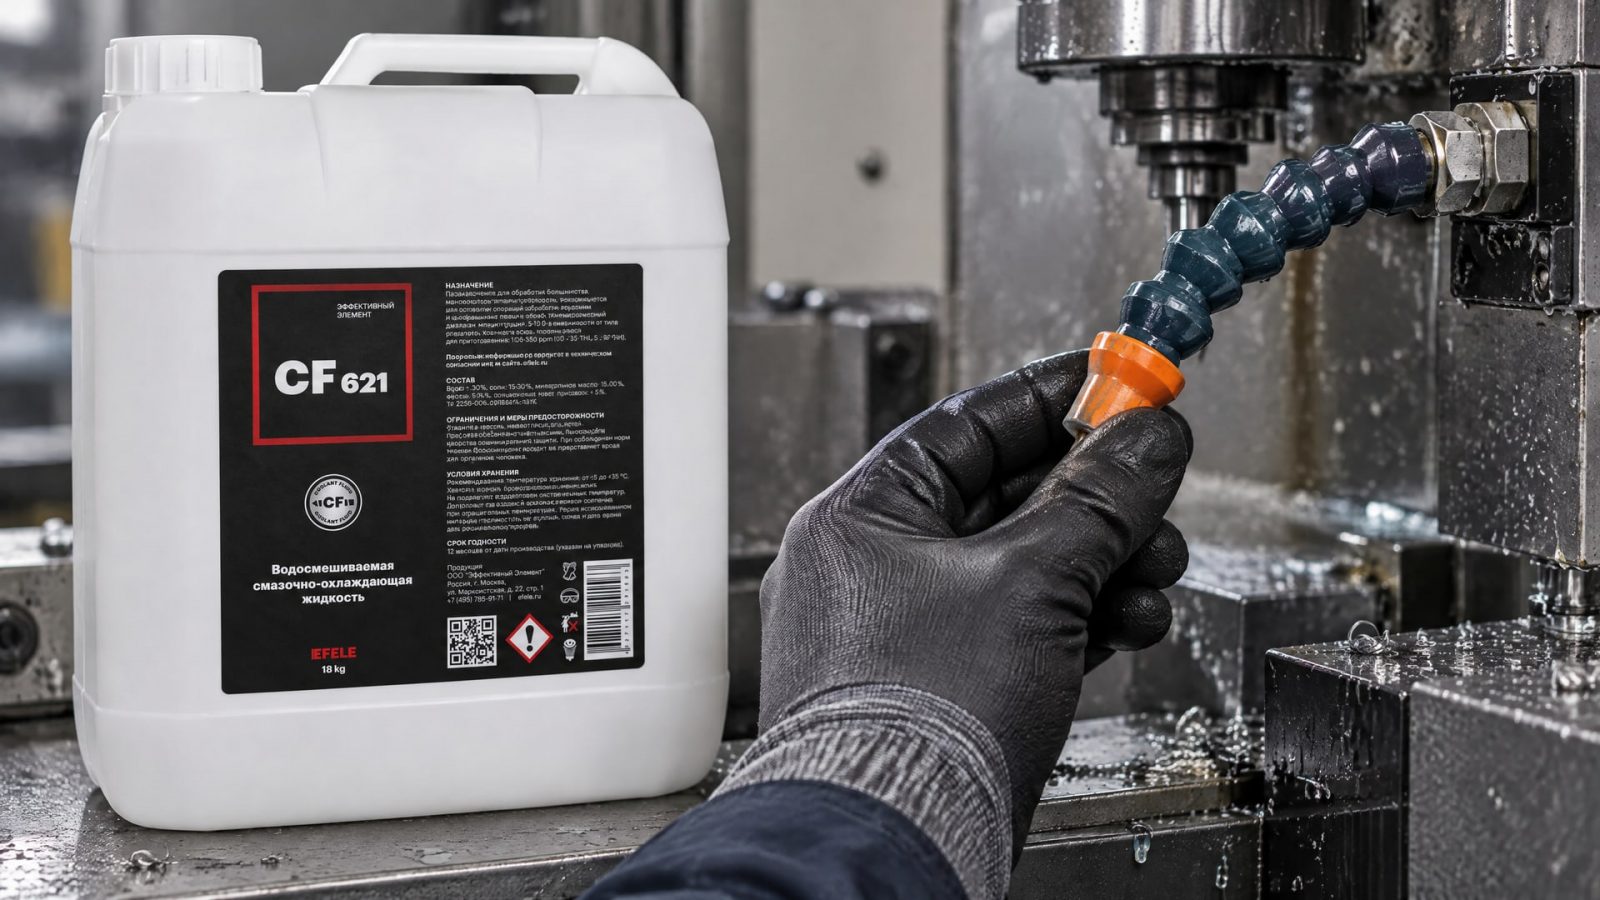
В контуре есть насосы, шланги, трубопроводы, фильтры, герметики, пластиковые элементы и уплотнения. Их материал может отличаться даже у станков одной группы, поэтому совместимость проверяют по фактической комплектации оборудования.
Начните с осмотра доступных узлов и уточнения материала уплотнений и шлангов по документации станка. Затем оцените состояние деталей после контакта с пробным составом: отмечайте видимые изменения, потерю герметичности, повреждения поверхностей и отложения. Не ограничивайтесь первичным осмотром сразу после нанесения или запуска: часть проблем проявляется не в первый день, поэтому важны наблюдения в течение контролируемого цикла.
Одновременно следите за поведением самой жидкости. Фиксируйте пенообразование, запах, стойкость эмульсии и наличие осадка. Отложения на станке и заготовке могут увеличить объем обслуживания и повлиять на технологический процесс, поэтому их учитывают наравне с коррозией и пятнением. Если выявлены отклонения, проверяют концентрацию раствора, чистоту системы и возможное присутствие остатков прежней СОЖ.
Для задач, где требуется полусинтетическая универсальная жидкость для широкого спектра металлов, в линейке EFELE есть CF-621. При выборе такого состава все равно отдельно сверяют чувствительные узлы: «универсальность» не доказывает совместимость с конкретными уплотнениями, пластиками или комбинацией разнородных металлов. Основанием для перехода должны стать проверка материалов станка и результаты пробного цикла, а не только общее описание назначения жидкости.
На этом этапе важно сохранить единый порядок оценки для всех проверяемых станков. Если один специалист отмечает только ржавчину, а другой дополнительно фиксирует пятна, пену и состояние уплотнений, сравнивать результаты будет сложно. Используйте общий лист наблюдений и перечисляйте в нем проверяемые материалы и признаки реакции.
Как провести пробный запуск и перейти на новую СОЖ
Переход на новую жидкость не начинают с долива в действующую систему.
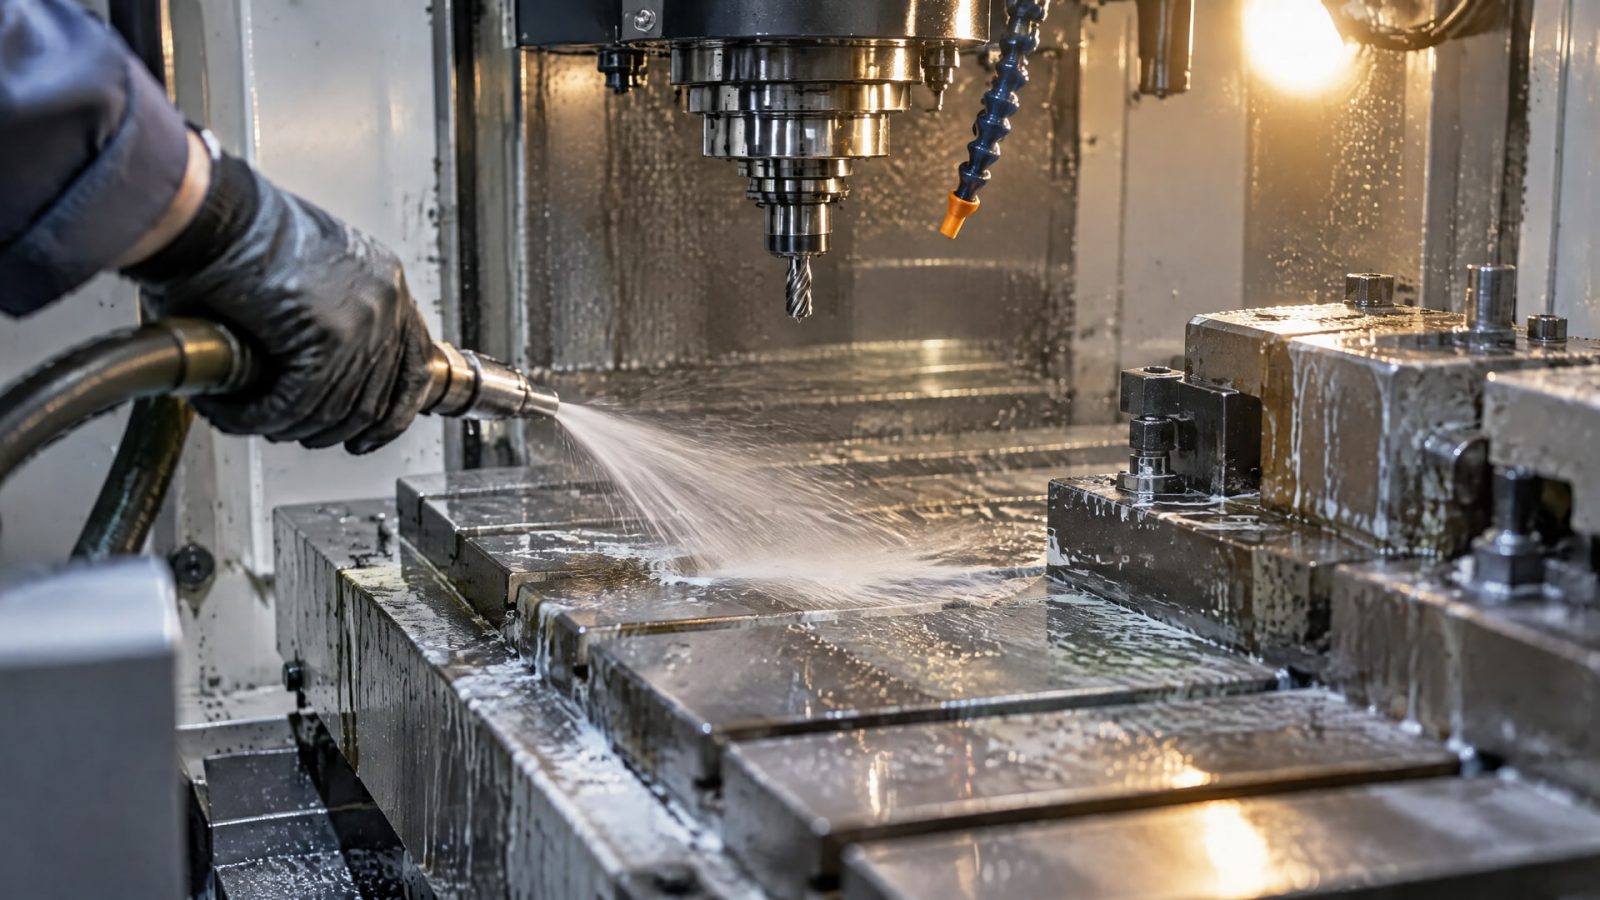
Разные формуляции могут содержать несовместимые эмульгаторы, ингибиторы коррозии и биоциды. Их взаимодействие способно нарушить стабильность эмульсии, снизить защиту от коррозии или привести к появлению осадка. Поэтому перед заменой удаляют остатки старой СОЖ и выполняют контролируемый промыв и пробный запуск.
До запуска определите станок или группу станков для испытания, перечень контактных материалов и признаки, по которым будут оценивать результат. На протяжении цикла отслеживайте концентрацию: слишком бедный раствор может ухудшить защиту от ржавчины и усилить износ инструмента. Не фиксируйте вывод по одному наблюдению - сопоставляйте состояние жидкости, станка и заготовки в динамике.
В журнале пробного запуска отмечайте:
состояние эмульсии и наличие осадка;
пенообразование и изменение запаха;
пятнение и коррозию на деталях и узлах;
состояние шлангов, уплотнений, пластика и покрытия;
отложения на станке и заготовке;
качество поверхности после обработки.
Для массового перехода разделите парк на группы по материалам и конструкции контура. Сначала проверьте состав на станках, которые представляют каждую группу, а узлы с чувствительными материалами оцените отдельно. Если в системе есть материалы, склонные к коррозии или пятнению, одной полевой проверки может быть недостаточно: заранее проведите лабораторное испытание.
После пробного цикла сопоставьте результаты с требованиями обработки и обслуживания. Если реакция жидкости отличается на разных станках, не усредняйте оценку: установите, какой материал или узел вызвал отклонение. Решение о полном переходе принимают только после проверки совместимости с материалами, оценки технологических свойств и подтверждения стабильной работы системы.
Часто задаваемые вопросы
Как проверить СОЖ на коррозию?
Для чугуна используют испытания DIN 51360/I и DIN 51360/II. В первом случае чугунную пластину и стружку выдерживают 24 часа, результат оценивают по шкале от 0 до 6. Во втором тесте чугунные стружки и фильтровальную бумагу испытывают 2 часа. Дополнительно проводят пробный цикл на станке.
Если СОЖ подходит для стали, подойдет ли она всему станку?
Не обязательно. На станке могут быть алюминий, медь, латунь, резины, пластики, окрашенные поверхности и разные уплотнения. Для каждого материала характерны свои риски: от коррозии и пятнения до изменения состояния уплотнений. Поэтому состав проверяют на всех контактных узлах, а не только на стальной заготовке.
Можно ли долить новую СОЖ в остатки старой?
Такой переход нежелателен без предварительной проверки. Эмульгаторы, ингибиторы коррозии и биоциды в разных жидкостях могут взаимодействовать непредсказуемо. Это способно нарушить стабильность эмульсии, ухудшить защиту от коррозии или вызвать осадок. Перед пробным запуском систему очищают от остатков прежнего состава.
Какой pH выбрать для станка с алюминиевыми деталями?
Ориентируются на требования конкретной жидкости и материалов. Для защиты черных металлов встречается диапазон pH 8,8-9,2, но для алюминиевых сплавов слишком высокая щелочность может повышать риск пятнения и коррозии. В рекомендациях для алюминия указывают pH ниже 8,5, поэтому состав проверяют на пробном материале.
Заключение
Совместимость СОЖ и материалов станка подтверждают последовательной проверкой: составляют перечень контактных материалов, оценивают коррозионную активность, учитывают pH и присадки, отдельно проверяют уплотнения и другие неметаллические узлы, затем проводят контролируемый пробный запуск. Проверка только на заготовке или только по внешнему виду эмульсии не показывает, как жидкость поведет себя во всем контуре.
Перед закупкой новой СОЖ составьте перечень станков и контактных материалов, запросите сведения о совместимости состава и организуйте испытание на представительной группе оборудования. После оценки коррозии, пятнения, эмульсии, отложений и состояния узлов можно принимать решение о переходе на весь станочный парк.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно проводить обслуживание автомобильной лебедки, чтобы защитить ее от ржавчины и заедания, продлить срок службы.
Узнайте, как предварительное фосфатирование влияет на коррозионную стойкость покрытий, улучшая сцепление и защиту от разрушения.
Фосфатирование и коррозия: как защитить резьбовые соединения из нержавеющей стали от задиров, используя правильные методы и материалы.