
Герметик вместо прокладки: когда замена возможна, а когда нет
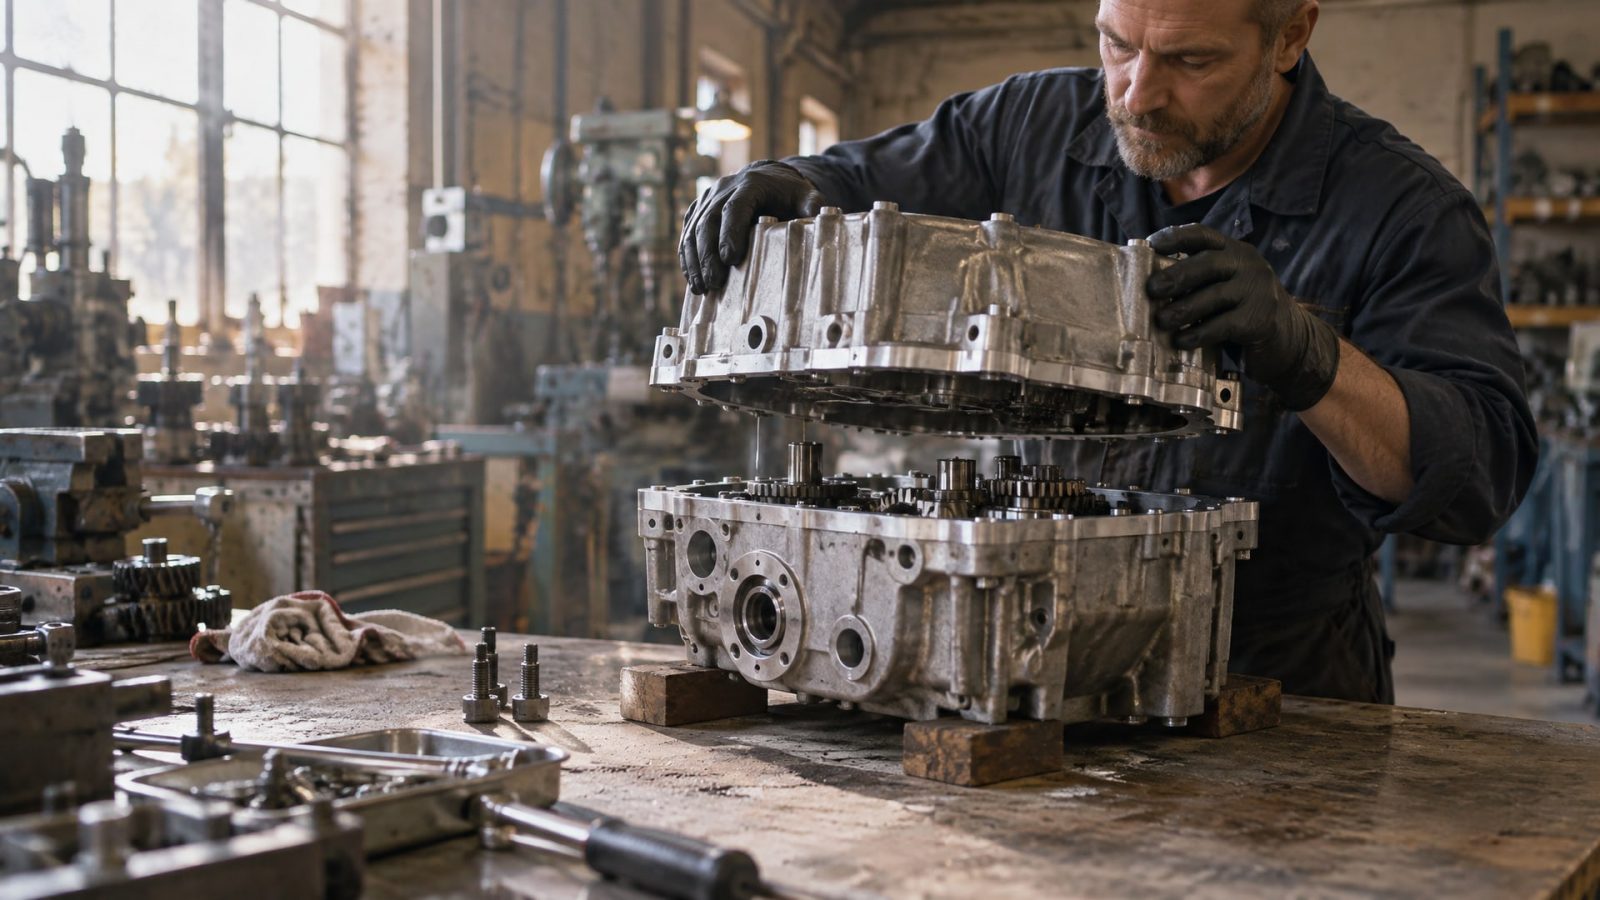
Вопрос о замене вырубной прокладки анаэробным герметиком возникает у инженеров и закупщиков постоянно: проще ли обслуживание, надежнее ли герметичность, сколько это дает экономии? Краткий ответ - да, но не везде. Анаэробные герметики действительно могут заменять прокладки из бумаги, резины и пробки на жестких металлических фланцах, однако это работает только при соблюдении конкретных условий: правильная геометрия поверхности, активный металл, малый зазор и корректная технология нанесения. На грубых, деформируемых или не металлических основаниях герметик не отвердеет как нужно и не обеспечит надежную герметичность.
Статья поможет техническим специалистам, инженерам и снабженцам разобраться, для каких узлов герметик - действительное решение, а для каких он неуместен, как выбрать нужный состав и избежать типичных ошибок при применении.
Принцип работы анаэробного герметика
Анаэробный состав - это жидкость, которая остается инертной на воздухе, но полимеризуется (отверждается) в отсутствие кислорода, особенно при контакте с активной металлической поверхностью.
Это принципиально отличает его от силиконовых герметиков, которые высыхают при соприкосновении с воздухом.
Когда герметик нанесен тонким слоем между двумя металлическими фланцами и воздух вытеснен, начинается химическая реакция: молекулы состава полимеризуются, образуя твердую эластичную пленку, которая надежно уплотняет зазор. Скорость отверждения зависит от активности металла (сталь, чугун активнее, чем латунь или алюминий), температуры окружающей среды и конкретного химического состава.
Типичное время начального схватывания составляет 20-30 минут, однако полная экспозиция под нагрузкой обычно требует 1-4 часов в зависимости от состава и толщины слоя. Попытки ускорить отверждение путем увеличения количества герметика неэффективны - в толстом слое герметик может вообще не отвердеть или отвердеет неравномерно.
Когда герметик действительно заменяет прокладку
Анаэробные герметики успешно работают на сопряжениях, которые отвечают ряду критериев.
Прежде всего это должны быть жесткие металлические фланцы с плотно прилегающими поверхностями: не деформируемые и не рыхлые, обработанные механическим способом или достаточно ровные для контакта. Поверхности должны быть активными - сталь, чугун, медь и их сплавы подходят лучше.
Зазор между фланцами критичен. Практический ориентир - не более 0,4-0,5 мм; при больших зазорах герметик либо не будет удерживаться, либо отвердеет неполностью. Для фланцев с жесткой геометрией указывается допуск не более 0,015 дюйма, что соответствует примерно 0,38 мм.
Типичные узлы, где герметик успешно заменяет прокладку:
Крышки картеров и трансмиссионных отделений на машинах с литыми фланцами.
Соединения жесткого трубопровода с насосами, фильтрами и гидроцилиндрами.
Герметизация фланцев редукторов и коробок передач при условии, что поверхность плоская и не имеет раковин.
Крепление насосных секций и блоков гидравлики на промышленных прессах и манипуляторах.
На всех этих объектах вырубная прокладка хорошо работает, но герметик обеспечивает меньше отходов, проще хранится и исключает риск потери прокладки при разборке.
Где замена герметиком невозможна или опасна
Существует немало узлов, где герметик не заменит прокладку и может привести к утечкам или отказу.
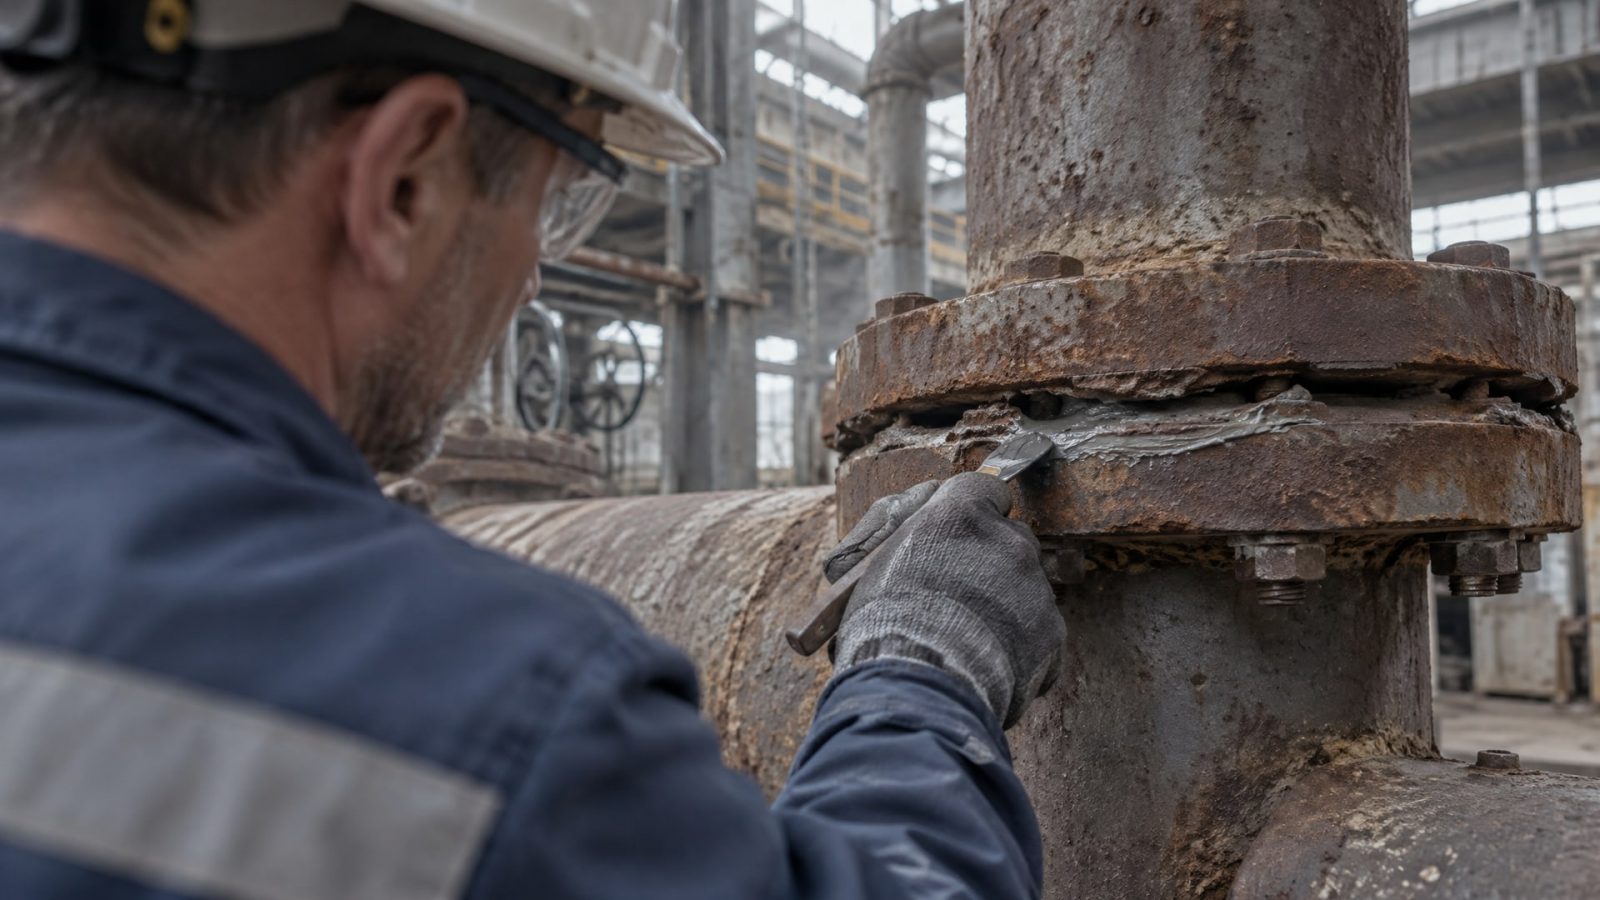
Главное правило: герметик не работает на нежестких, грубых, сильно загрязненных или не металлических поверхностях.
Большие зазоры и волнистость. Если фланец деформирован, имеет раковины от литья, или зазор превышает 0,5-0,6 мм, герметик не будет удерживаться между поверхностями и не полимеризуется равномерно. На таких узлах нужна традиционная прокладка, которая способна заполнить неровности.
Пористые и грубые основания. Литые фланцы с грубой поверхностью, пластичные или волокнистые материалы (текстолит, полиамид) плохо активируют отверждение герметика. Герметик может остаться вязким или отвердеть непредсказуемо.
Поверхности, которые невозможно полностью очистить. Если фланец покрыт слоем краски, ржавчины, полимерного налета или старого герметика, и обезжиривание неполное, адгезия будет слабой. Герметик может скатиться с поверхности или не создать герметичного контакта.
Высокотемпературные узлы с циклированием. Выхлопные коллекторы, головки цилиндров и другие узлы, где температура резко колеблется между 100 и 400°C, требуют прокладки, которая способна переносить тепловые циклы без растрескивания. Анаэробный герметик при таких условиях может потерять эластичность.
Соединения с подвижными деталями. Если фланцы испытывают вибрацию или угловые смещения, герметик может растрескаться и начать пропускать. Прокладка здесь надежнее, так как имеет остаточную деформирующую способность.
Часто возникает вопрос о применении герметика вместо прокладки поддона двигателя. Ответ зависит от конструкции: если поддон жесткий, пластины плоские и зазоры равномерные, герметик может работать, но производители чаще требуют именно прокладку, так как поддон подвержен вибрации и тепловым скачкам.
Техника подготовки и нанесения герметика
Успех применения анаэробного герметика на 80% зависит от подготовки поверхности.
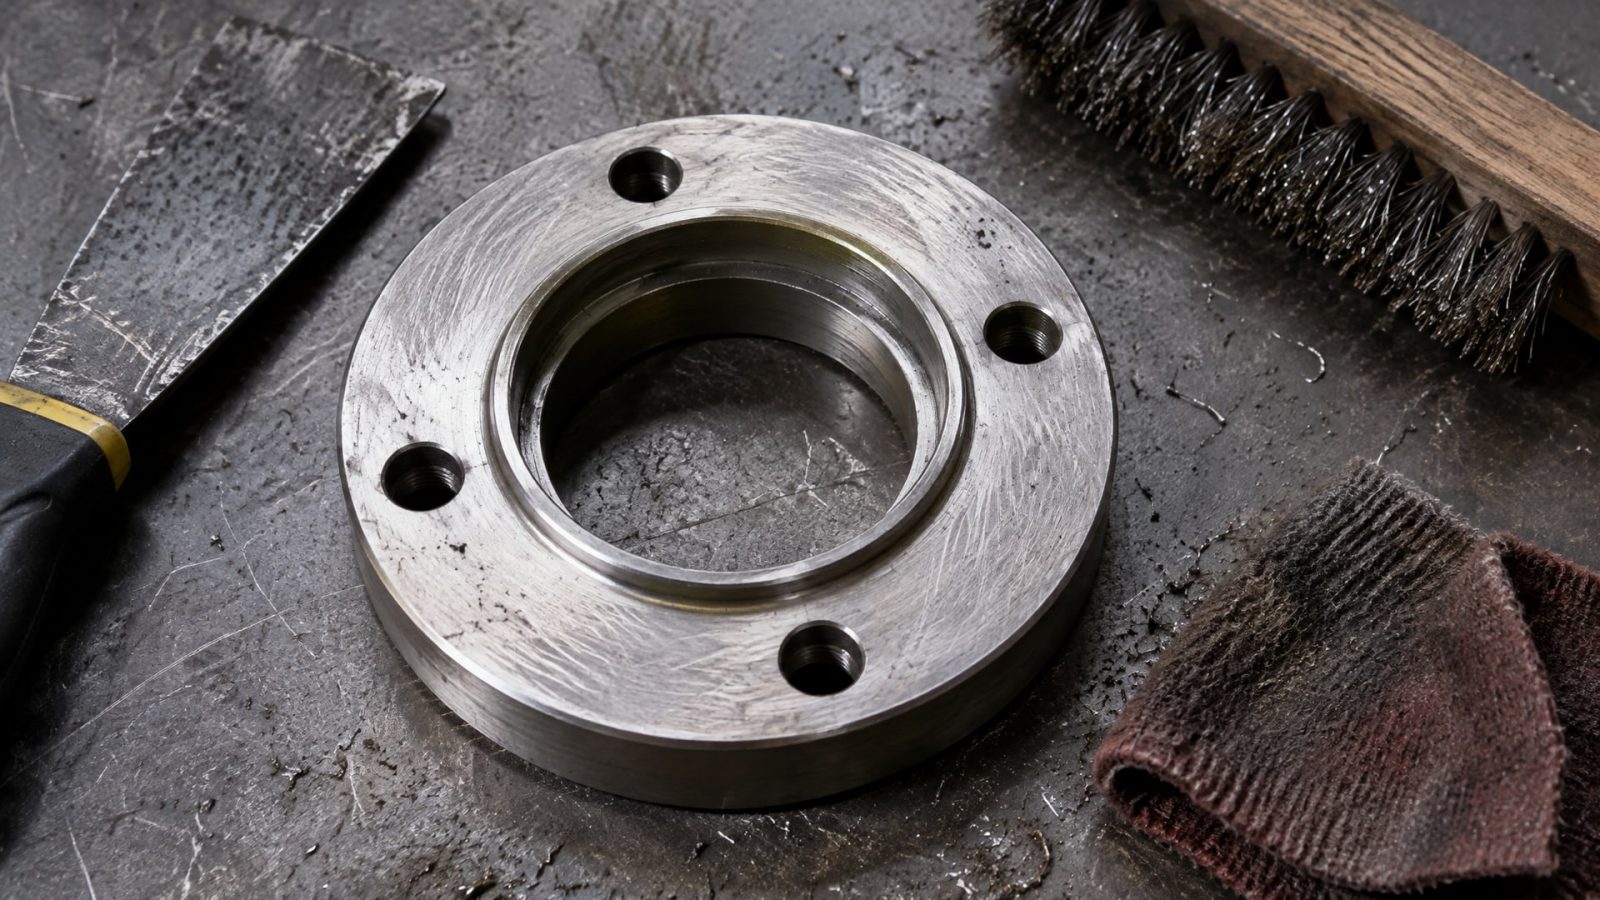
Инструкции всех производителей подчеркивают одно: фланцы нужно полностью очистить от масла, грязи, старой прокладки и окислов.
Очистка поверхности. Удалите остатки старого герметика или прокладки механически - скребком, щеткой или абразивной тканью. Затем обезжирьте фланцы спиртом, ацетоном или специальным обезжиривающим средством. Дайте высохнуть. На активных металлах (сталь, чугун) может остаться тонкий слой окиси - это допустимо и даже желательно для активации отверждения. Вот только толстые слои ржавчины удалите.
Нанесение герметика. Это критический шаг. Герметик наносят непрерывным валиком по одной стороне фланца, желательно в центре зазора. Обязательно обведите герметиком все болтовые отверстия - это исключает спиральные пути утечки, которые часто приводят к капеж. Не наносите герметик с внешней стороны фланца и не пытайтесь заполнить зазор полностью - слой должен быть тонким.
Сборка. Сразу после нанесения соберите узел и затяните болты по штатному моменту затяжки для этого фланца. Не превышайте момент - излишняя затяжка может выдавить герметик и нарушить герметичность. Если инструкция узла предусматривает последовательность затяжки (например, крест-накрест), соблюдайте ее.
После затяжки оставьте узел неподвижным минимум на 20 минут. За это время герметик начнет схватываться. Для временного теста герметичности (если необходимо) минимальное время ожидания составляет 20 минут, однако используется минимальное тестовое давление (не более 0,03 МПа, то есть 0,3 бара). Полный вывод узла в рабочий режим обычно возможен через 1-4 часа, в зависимости от конкретного герметика и условий.
Выбор герметика по типу фланца и среды
Не все анаэробные герметики одинаковы.
На рынке представлены составы с разной вязкостью, скоростью отверждения, стойкостью к температуре и стойкостью к маслам и жидкостям. Выбор зависит от конкретного узла и условий работы.
Герметики для сухих фланцев и карбюраторов
Если узел не контактирует с маслом и работает при комнатной температуре, подойдет быстротвердеющий герметик средней вязкости. Такие составы полимеризуются за 30-60 минут и обеспечивают начальную герметичность через 1-2 часа. Типичные применения - соединения корпусов редукторов, крышки смотровых люков, герметизация болтовых соединений в сборках.
Герметики для масляных фланцев и гидравлики
Если узел постоянно контактирует с минеральным маслом, трансмиссионной жидкостью или гидравлическим маслом, герметик должен быть заявлен как стойкий к маслам. Обычный анаэробный состав может размягчаться или растворяться в масле, что приведет к утечке. При выборе проверьте техлист и убедитесь, что состав одобрен для контакта с маслами. Время отверждения может быть дольше из-за того, что остатки масла на поверхности замедляют полимеризацию.
Герметики для высокотемпературных условий
Если фланец работает при температуре выше 80-100°C (например, радиаторные крышки, термостаты, масляные холодильники), убедитесь, что герметик рассчитан на непрерывную температуру минимум до 120-150°C. Некоторые составы выдерживают до 230°C кратковременно, но это указывается отдельно в техлисте.
Герметики для жестких условий и вибрации
Узлы, которые испытывают вибрацию или пульсирующее давление (например, соединения на компрессорах, насосах высокого давления, электромоторах), требуют герметика, который сохраняет эластичность после отверждения. Проверьте техлист на значение удлинения при разрыве (elongation at break) - оно должно быть не менее 20-30%, чтобы герметик не растрескивался при деформации.
При выборе герметика всегда консультируйтесь с техническим листом производителя. Если узел работает в нестандартных условиях (например, контакт с органическими растворителями, высокое давление или циклирующая температура), выясните у поставщика, есть ли у герметика одобрение производителя оборудования (OEM-approval) для этого применения.
Демонтаж и повторная сборка
Когда узел нужно разобрать для ремонта или замены деталей, помните, что отвердевший анаэробный герметик образует достаточно прочное соединение.
Его не просто так назвали герметиком - он создает контакт между фланцами почти как сварка.
При попытке разъединить фланцы приложите равномерное усилие. Если фланцы не разделяются легко, не бейте по ним молотком - это может повредить поверхности. Вместо этого нагрейте соединение. Большинство анаэробных герметиков размягчаются при температуре 200-230°C (некоторые при 180-200°C), что позволяет аккуратно разъединить детали. После нагрева дайте фланцам остыть до теплого состояния и пробуйте разъединить их с помощью деревянной киянки и тонкого зубила.
После разъединения удалите остатки герметика со всех поверхностей - скребком, проволочной щеткой или мелким абразивом. Полностью очистите фланцы и снова обезжирьте их перед нанесением свежего герметика при повторной сборке. Не пытайтесь повторно использовать старый герметик или его остатки - он уже полимеризован и не будет работать.
Часто задаваемые вопросы
Вместо прокладки герметик можно ли применять?
Да, но только на жестких, обработанных металлических фланцах с малыми равномерными зазорами (до 0,4-0,5 мм). На грубых, пористых, деформируемых или не металлических основаниях герметик не обеспечит надежную герметичность. Выбор зависит от конкретного узла, а не от общего правила.
Можно использовать герметик вместо прокладки поддона двигателя?
Зависит от конструкции поддона. Если он жесткий, пластины плоские и зазоры равномерные, возможно применение герметика. Однако производители чаще требуют традиционную прокладку, так как поддон подвергается вибрации и температурным циклам. Проверьте техническую документацию на конкретный двигатель.
Как долго ждать, пока герметик отвердеет?
Первоначальное схватывание происходит за 20-30 минут. Вывод узла в рабочий режим с полной нагрузкой возможен через 1-4 часа в зависимости от конкретного герметика, температуры окружающей среды и толщины слоя. Всегда проверяйте техлист производителя для точных цифр.
Почему герметик не отвердел?
Основные причины: герметик нанесен очень толстым слоем и кислород не достигает центра; поверхности не очищены от масла и окислов; металл недостаточно активен; температура окружающей среды слишком низкая (ниже 5°C). Убедитесь, что соблюдена техника подготовки поверхности и нанесения.
Можно ли использовать герметик силиконовый вместо прокладки?
Силиконовый герметик (RTV) работает по другому механизму - он высыхает на воздухе, а не в отсутствие кислорода. Для фланцевых соединений лучше подходят анаэробные составы, так как они обеспечивают более предсказуемое отверждение и большую прочность контакта. Силиконовый герметик оставляет налеты и может быть трудноудаляемым при разборке.
Заключение
Анаэробный герметик действительно может заменить вырубную прокладку, но это работает только на жестких, обработанных металлических фланцах с малыми зазорами и правильной техникой применения. На грубых, деформируемых или не металлических основаниях герметик неэффективен. Ключ к успеху - полная очистка поверхностей от масла и загрязнений, непрерывное нанесение с обводом болтовых отверстий, соблюдение момента затяжки и достаточное время отверждения перед вводом в эксплуатацию.
Выбирайте герметик в зависимости от конкретных условий работы: для масляных узлов нужна стойкость к маслам, для высокотемпературных - устойчивость к нагреву, для вибрирующих - сохранение эластичности. Консультируйтесь с техническим листом производителя и, если узел работает в нестандартных условиях, уточните наличие одобрения производителя оборудования. При правильном подборе и применении герметик упростит обслуживание, уменьшит отходы и обеспечит надежную герметичность на долгие годы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как провести обслуживание системы СОЖ без остановки производства, продлить ресурс жидкости и сохранить качество обработки.
Узнайте, как выбрать и правильно нанести смазку для резиновых уплотнителей автомобиля, чтобы избежать примерзания и износа зимой.
Узнайте, как выполнить ремонт посадочного места подшипника, используя анаэробные фиксирующие составы без пресса и нагрева.