
Ремонт посадочного места подшипника: фиксация без пресса и нагрева
Разбитое посадочное место подшипника или износ вала - распространенная проблема в ремонте промышленного оборудования, стартеров, редукторов и цеховых механизмов. Когда стандартные методы (пресс, термопосадка, развертка с переходом на больший размер) недоступны или экономически нецелесообразны, на помощь приходят анаэробные фиксирующие составы. Это клеи, которые полимеризуются без доступа воздуха в зазоре между металлическими поверхностями и надежно удерживают подшипник на валу без предварительного разогрева детали. В этой статье разберемся, как правильно выбрать подход к ремонту посадочного места, какие условия должны быть соблюдены и когда обычного фиксатора недостаточно.
Статья адресована техническим специалистам, закупщикам и инженерам, которые сталкиваются с восстановлением изношенных соединений и ищут альтернативу дорогостоящему оборудованию. Вы узнаете, как оценить состояние посадки, выбрать правильный материал и провести монтаж так, чтобы соединение служило длительный срок.
Когда посадочное место требует ремонта
Посадочное место изнашивается при длительной работе в условиях вибрации, фреттинга (микроскольжения) и ударных нагрузок.
На практике это проявляется так: подшипник начинает проворачиваться на валу, появляется люфт, возрастает шум и температура узла. В том числе проблемы возникают после неправильного монтажа пресс-подходом - если нажимная сила была неравномерной или направлена неправильно, металл может помяться и потерять геометрию.
Типичный пример - ремонт стартера, где разбито посадочное место подшипника. Якорь вращается в корпусе стартера, и если стальная втулка или бронзовый подшипник скольжения начинают люфтить, якорь касается полюсных наконечников, что приводит к замыканию и отказу всего узла. В этом случае локальный ремонт посадочного места намного дешевле замены всей детали.
Анаэробный фиксатор: как он работает и где его применять
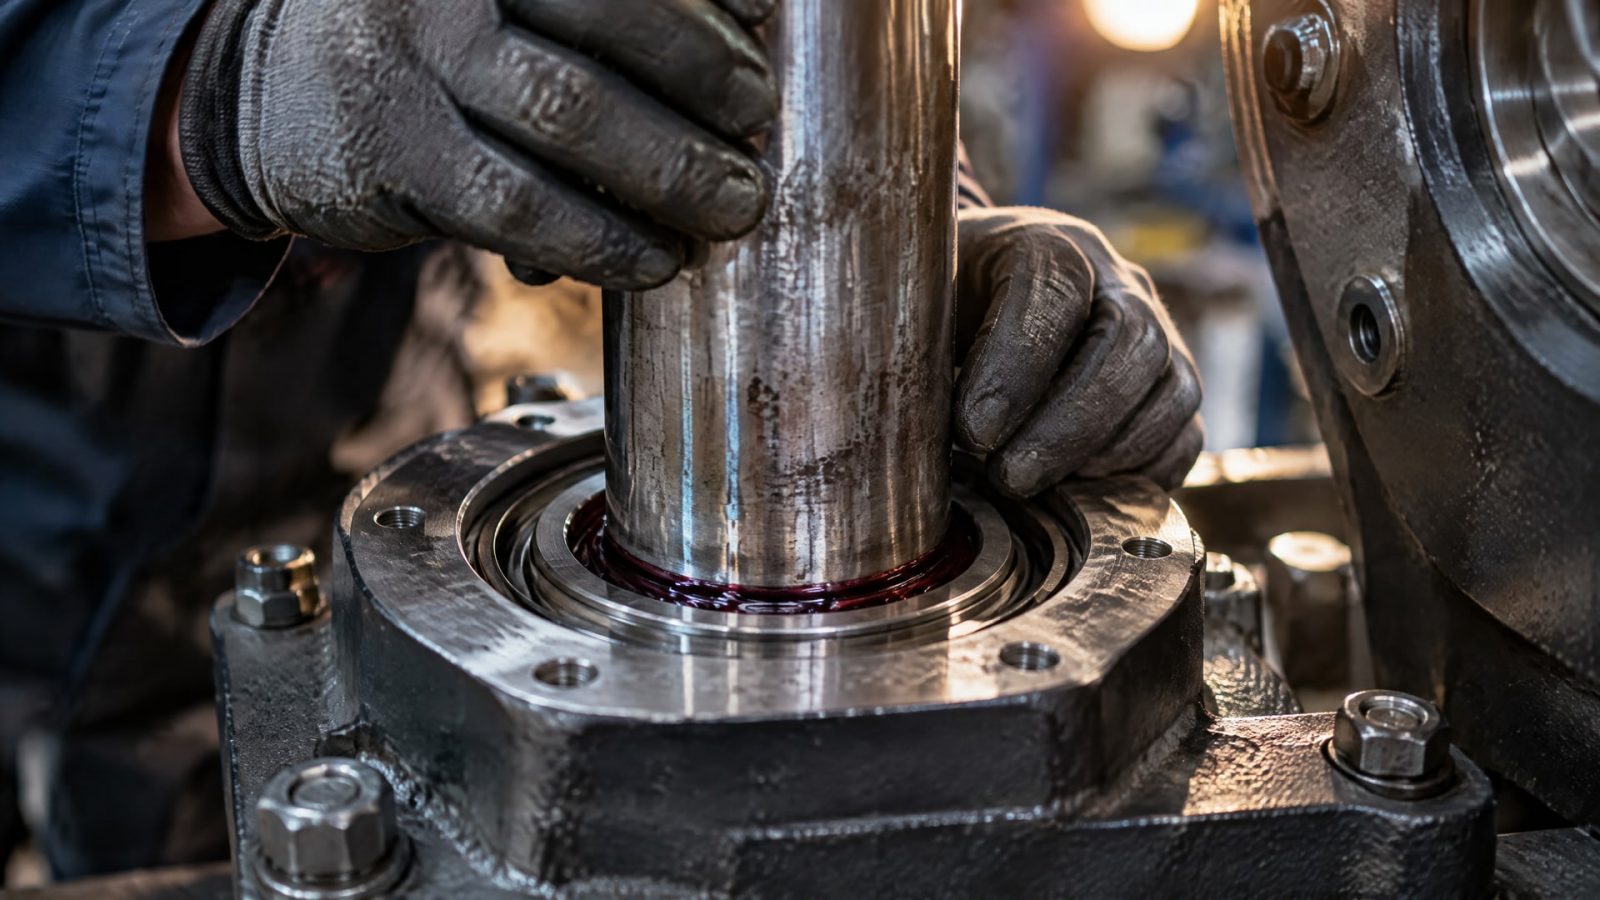
Анаэробные фиксирующие составы предназначены для удержания цилиндрических деталей (подшипников, втулок, шестерен) на валах и в корпусах.
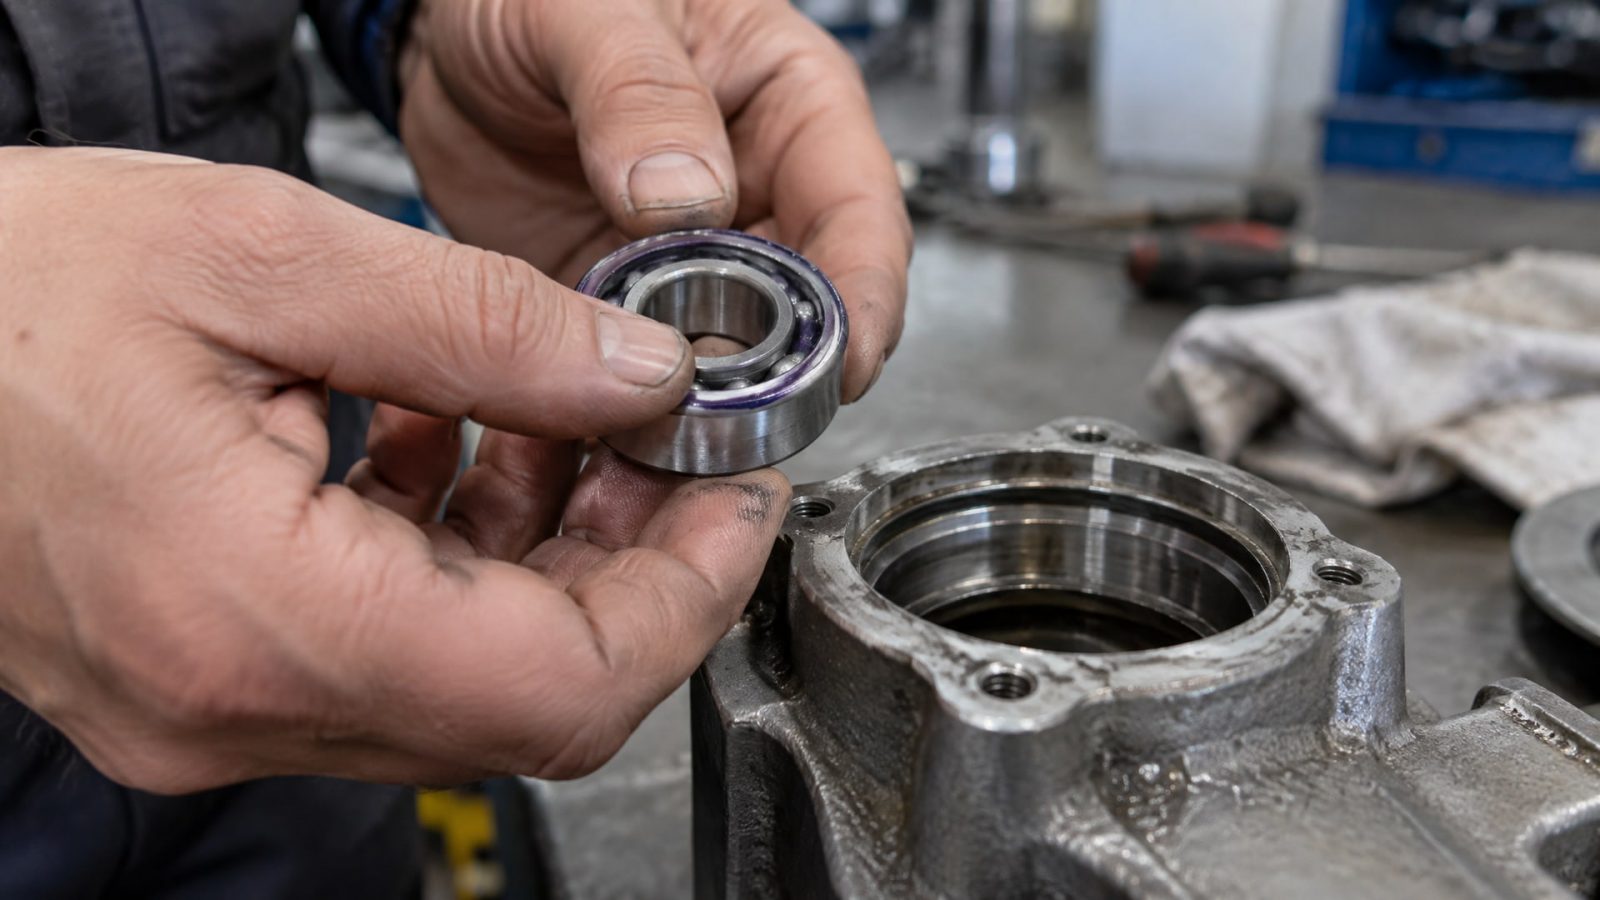
Механизм работы простой: состав заполняет зазор между поверхностями, и без доступа воздуха полимеризуется, создавая прочное соединение. Молекулы адгезива «сшиваются» в плотную трехмерную сетку, которая не только удерживает детали, но и компенсирует микроскольжение.
Сильная сторона фиксатора - скорость и простота применения. Нет необходимости в прессе, печи или гидравлическом оборудовании. Детали собираются вручную, состав наносится на контактные поверхности, и через несколько часов соединение готово к работе. Это особенно удобно при полевом ремонте, когда тяжелое оборудование привезти нельзя.
Однако у фиксатора есть жесткое ограничение: он работает в зазорах до 0,5 мм. Если посадочное место разбито сильнее - например, вал увеличился в диаметре на миллиметр из-за фреттинга или износа, или корпус подшипника растесан - обычный фиксатор не заполнит большой промежуток и не даст нужной адгезии. В таких случаях требуются металлонаполненные ремонтные составы, которые содержат порошок металла и способны восстанавливать геометрию при условии, что основные размеры расчетной посадки сохранены.
Выбор посадки по стандарту ISO 286
Перед тем как назначать фиксатор, нужно разобраться с посадкой.
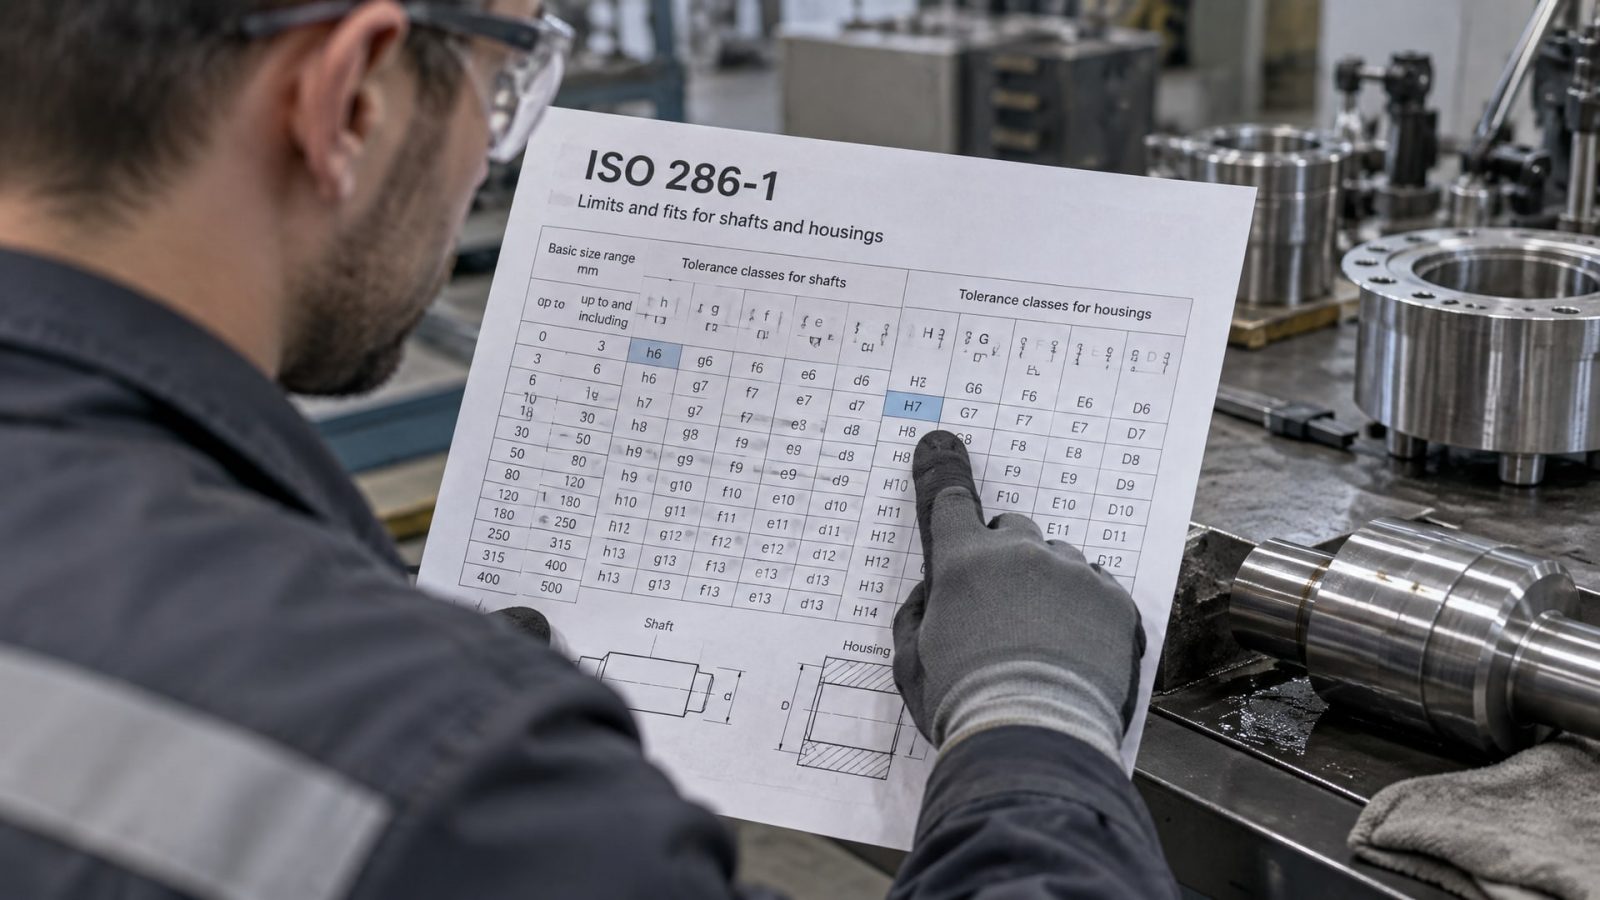
Стандартная система допусков ISO 286-1 и ISO 286-2 устанавливает буквенные коды для валов (строчные буквы: f, g, h, j, k, m, n, p, r) и корпусов (прописные: F, G, H, J, K, M, N, P). Каждой букве соответствует своя зона допуска.
Для подшипников с вращающимся внутренним кольцом (обычный случай) типовые сочетания выглядят так:
| Нагрузка | Посадка на валу | Посадка в корпусе |
|---|---|---|
| Нормальная | k5 | H7 |
| Нормальная, средняя вибрация | m5 | J7 |
| Тяжелая, ударная нагрузка | m6 | K7 |
| Тяжелая, ударная нагрузка | n6 | M7 |
Буквы k, m, n означают, что на валу используется интерференционная (плотная) посадка, чтобы исключить проворот. Прописные H, J, K, M означают зазор или нормальную посадку в корпусе, что облегчает монтаж и позволяет подшипнику легче адаптироваться к тепловым расширениям.
При выборе посадки учитываются три фактора: тип вращения (внутреннее кольцо на валу вращается, внешнее неподвижно в корпусе), величина нагрузки и режим работы (стабильный или с ударами). Для холодного монтажа с анаэробным фиксатором лучше выбирать посадку чуть более свободную, чем при термопосадке, чтобы облегчить сборку вручную.
Подготовка поверхностей и нанесение фиксатора
Успех соединения на 80% зависит от чистоты и обезжиривания поверхностей.
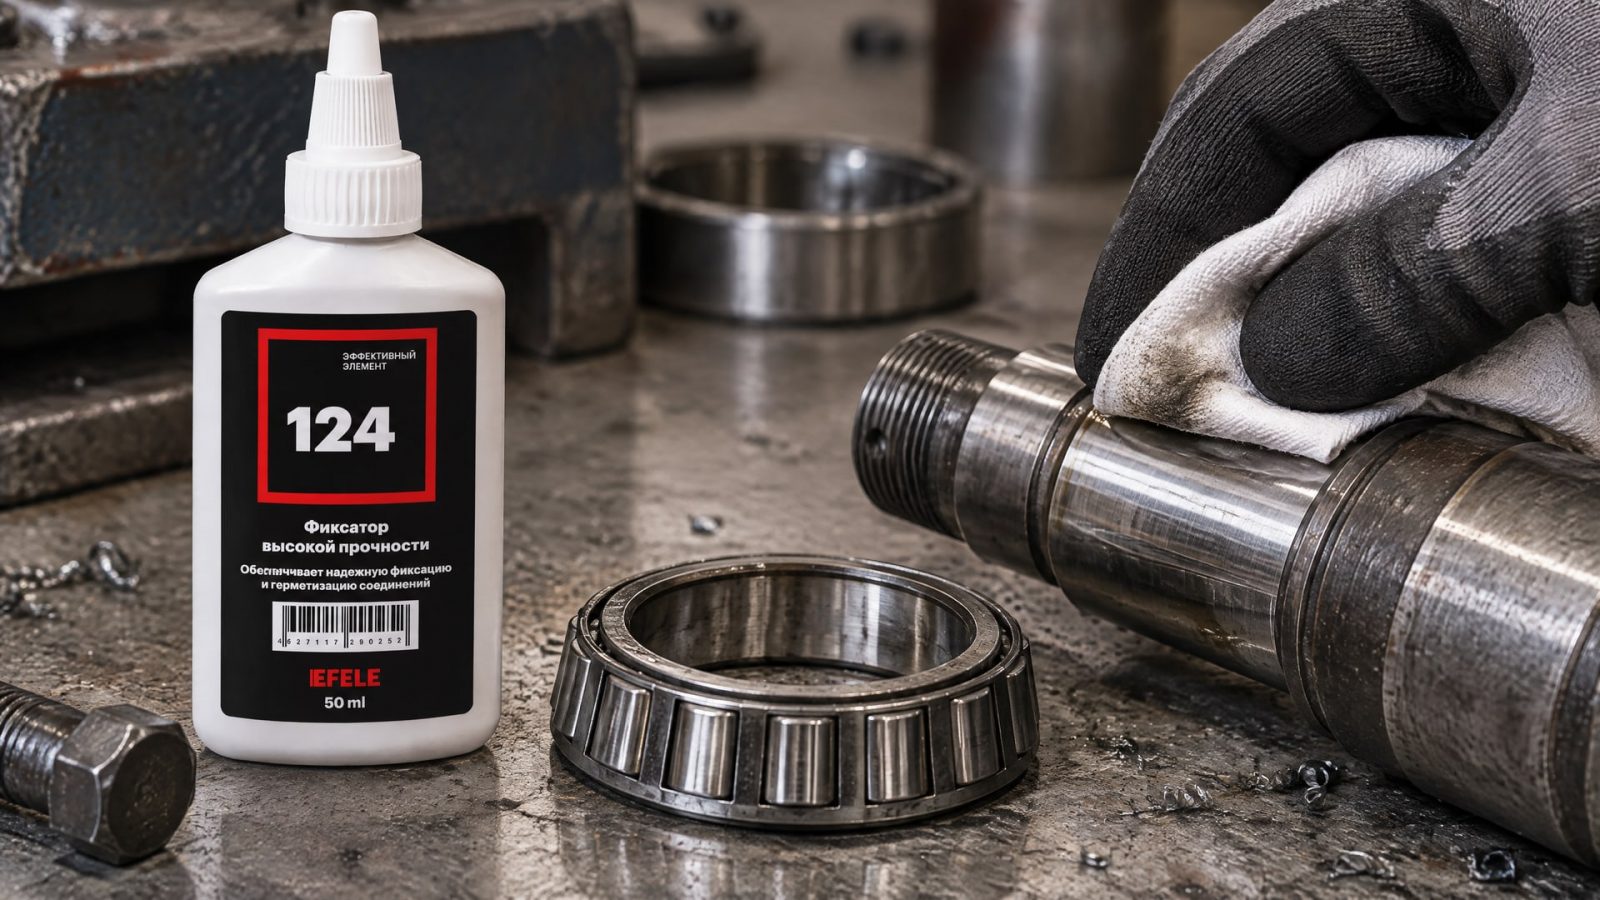
Производители адгезивов - и это подтверждают все технические руководства - требуют удаления масла, смазки, ржавчины, окисной пленки и любых загрязнений с вала и внутреннего диаметра подшипника или втулки.
Стандартный алгоритм:
Протереть вал щеткой или шкуркой для удаления крупной ржавчины и грязи.
Промыть в щелочном растворе или использовать универсальный очиститель, который быстро испаряется и не оставляет следов. Перед нанесением анаэробного фиксатора EFELE 124 необходимо тщательно очистить и обезжирить поверхности вала и подшипника. Для этого хорошо зарекомендовал себя универсальный очиститель EFELE CL-545 Spray, который быстро удаляет загрязнения и испаряется без остатка, не требуя дополнительной протирки.
Дать поверхностям полностью высохнуть перед нанесением фиксатора.
Убедиться, что внутренние зазоры подшипника чистые (нет прилипшей смазки, стружки, грязи).
После подготовки поверхностей наносится сам фиксатор. Рекомендация производителей: нанести состав тонким слоем на ведущую кромку вала и на внутреннюю поверхность подшипника (или втулки). Затем провернуть деталь при установке или совершить несколько возвратно-поступательных движений для равномерного распределения. Это обеспечит хороший контакт по всему окружному поясу.
При температуре окружающей среды ниже 5 °C или на пассивных металлах (например, нержавеющая сталь, хром, никель) ускорить отверждение помогает активатор или праймер. На активных металлах (обычная углеродистая сталь) отверждение идет быстрее и активатор часто не требуется.
Температурные особенности монтажа и демонтажа
Анаэробные фиксаторы чувствительны к температуре.
При нормальной комнатной температуре (20–25 °C) они отверждаются за 3–8 часов в зависимости от вязкости и типа металла. На холоде процесс замедляется, а при температуре ниже 5 °C без активатора может занять сутки или вообще не начаться.
Важный момент для ремонтных служб: если вал и подшипник холодные (например, техника привезена с улицы зимой), перед нанесением фиксатора желательно дать деталям прогреться до комнатной температуры. Это ускорит полимеризацию и гарантирует надежное соединение.
С другой стороны, когда нужно разобрать соединение, обычные методы - выбивание молотком, рывок плоскогубцами - не сработают. Анаэробный фиксатор держит очень крепко. Для демонтажа требуется локальный нагрев примерно до 250 °C. При этой температуре полимерная матрица размягчается и связь между деталями ослабевает. После нагрева соединение легко разбирается. Охлаждение происходит быстро, поэтому работать нужно в горячем состоянии.
Ремонт посадочных мест в корпусе подшипников
Если проблема не в валу, а в корпусе (например, корпус редуктора, муфты или коробки передач, в котором установлены подшипники), подход аналогичен.
Наружное кольцо подшипника должно быть неподвижным, поэтому используется зазорная или нормальная посадка. Однако после длительной работы металл стенок может растечься, окислиться или получить микротрещины.
Перед восстановлением нужно тщательно оценить состояние:
Измерить диаметр подшипника в нескольких местах, чтобы убедиться в его круглости.
Измерить диаметр гнезда в корпусе в нескольких плоскостях (на разных глубинах).
Рассчитать зазор и сравнить с таблицей посадок ISO 286.
Если диаметр гнезда увеличился, а самого подшипника изменился незначительно, вначале очищают гнездо от остатков старого фиксатора (если он был), затем наносят новый. Если зазор критический, используют ремонтный металлонаполненный состав или прибегают к восстановлению гнезда - нанесению слоя материала с последующей разверткой.
Как выбрать между фиксатором и другими методами
Анаэробный фиксатор - не универсальное решение.
Его выбор зависит от нескольких факторов:
Величина зазора. До 0,5 мм - фиксатор обычного типа. Свыше 0,5 мм - ремонтный состав или восстановление геометрии.
Нагрузка на соединение. Для легких механизмов достаточно среднепрочного фиксатора, для ударных нагрузок нужен высокопрочный.
Требование к разборке. Если демонтаж планируется, нужен фиксатор, размягчающийся при нагреве.
Бюджет и время. Пресс стоит дорого и требует сервисного визита; фиксатор дешевле и быстрее.
Условия окружающей среды. Холодная температура требует активатора, высокая влажность - защиты от влаги.
На практике комбинируют подходы: например, стартер ремонтируют фиксатором плюс ремонтный состав на разбитое место, а затем обкатывают на стенде. Редуктор с износом посадки иногда восстанавливают более дорогим способом - прессовкой нового подшипника на развернутый вал, если износ слишком велик.
Часто задаваемые вопросы
Можно ли заменить пресс анаэробным фиксатором при монтаже нового подшипника?
Отчасти да. Если вал и гнездо имеют правильную геометрию и посадка выбрана по ISO 286, фиксатор удержит подшипник не хуже пресса. Однако пресс гарантирует более плотный контакт, особенно при интерференционной посадке. Фиксатор лучше работает при посадках со скольжением и нормальных. На практике их часто комбинируют: слегка прессуют подшипник, а затем наносят фиксатор для подстраховки от вибрации.
Как долго отверждается фиксатор и можно ли начинать работу раньше?
При комнатной температуре 20–25 °C первоначальное отверждение занимает 1–2 часа, полное -3–8 часов в зависимости от типа фиксатора. Начинать работу можно через 1–2 часа с умеренными нагрузками, но рекомендуется подождать полного отверждения. На холоде (ниже 10 °C) время увеличивается вдвое. Активатор ускоряет процесс в 2–3 раза.
Подойдет ли один фиксатор для вала и корпуса подшипника?
Нет, это разные соединения и разные требования. На валу используется интерференционная посадка (плотная), на корпусе - зазорная (свободная). Выбор фиксатора должен учитывать тип посадки и величину зазора. Фиксаторы высокопрочные и среднепрочные - это разные составы, и каждый предназначен для своих условий.
Если посадочное место разбито, фиксатор полностью решит проблему?
Не всегда. Если зазор свыше 0,5 мм, обычный фиксатор недостаточен. Нужны ремонтные металлонаполненные составы. Если износ очень велик (более 1,5–2 мм), одного состава может быть мало; требуется восстановление геометрии - нанесение слоя материала и последующая развертка до нужного диаметра.
Какие признаки неправильного нанесения фиксатора и слабого соединения?
Подшипник начинает проворачиваться на валу спустя час после сборки. Это означает, что либо поверхности не были очищены, либо фиксатор нанесен неравномерно, либо зазор был слишком велик. Также признак - соединение легко разбирается усилием руки без нагрева. Правильно выполненное соединение требует локального нагрева до 250 °C для демонтажа.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - вполне реалистичная задача, если выбрать правильный подход. Анаэробный фиксатор решает проблему при зазорах до 0,5 мм, правильной подготовке поверхностей и соблюдении температурных условий. Ключевые моменты: тщательная очистка и обезжиривание, выбор посадки по ISO 286 в зависимости от нагрузки, равномерное нанесение состава и терпение при отверждении.
Если же посадочное место разбито сильнее, требуются ремонтные металлонаполненные составы, которые восстанавливают геометрию и компенсируют значительные зазоры. После выбора материала и метода ремонта желательно провести испытание на стенде или небольшую обкатку, чтобы убедиться в надежности соединения. Следующий шаг - оценить состояние конкретного оборудования (вала, корпуса, подшипника) с помощью микрометра или калибра, выбрать посадку и тип фиксатора, подготовить поверхности и приступить к сборке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы обеспечить их бесшумную и долговечную работу, избегая типичных ошибок при обслуживании.
Узнайте, как выбрать пищевую смазку высокие температуры для пекарни, чтобы избежать ошибок и обеспечить надежную работу оборудования.
Узнайте, как снять анаэробный герметик с болтов быстро и безопасно, используя проверенные методы и инструменты.