
Как добиться высокой чистоты поверхности при шлифовке нержавейки
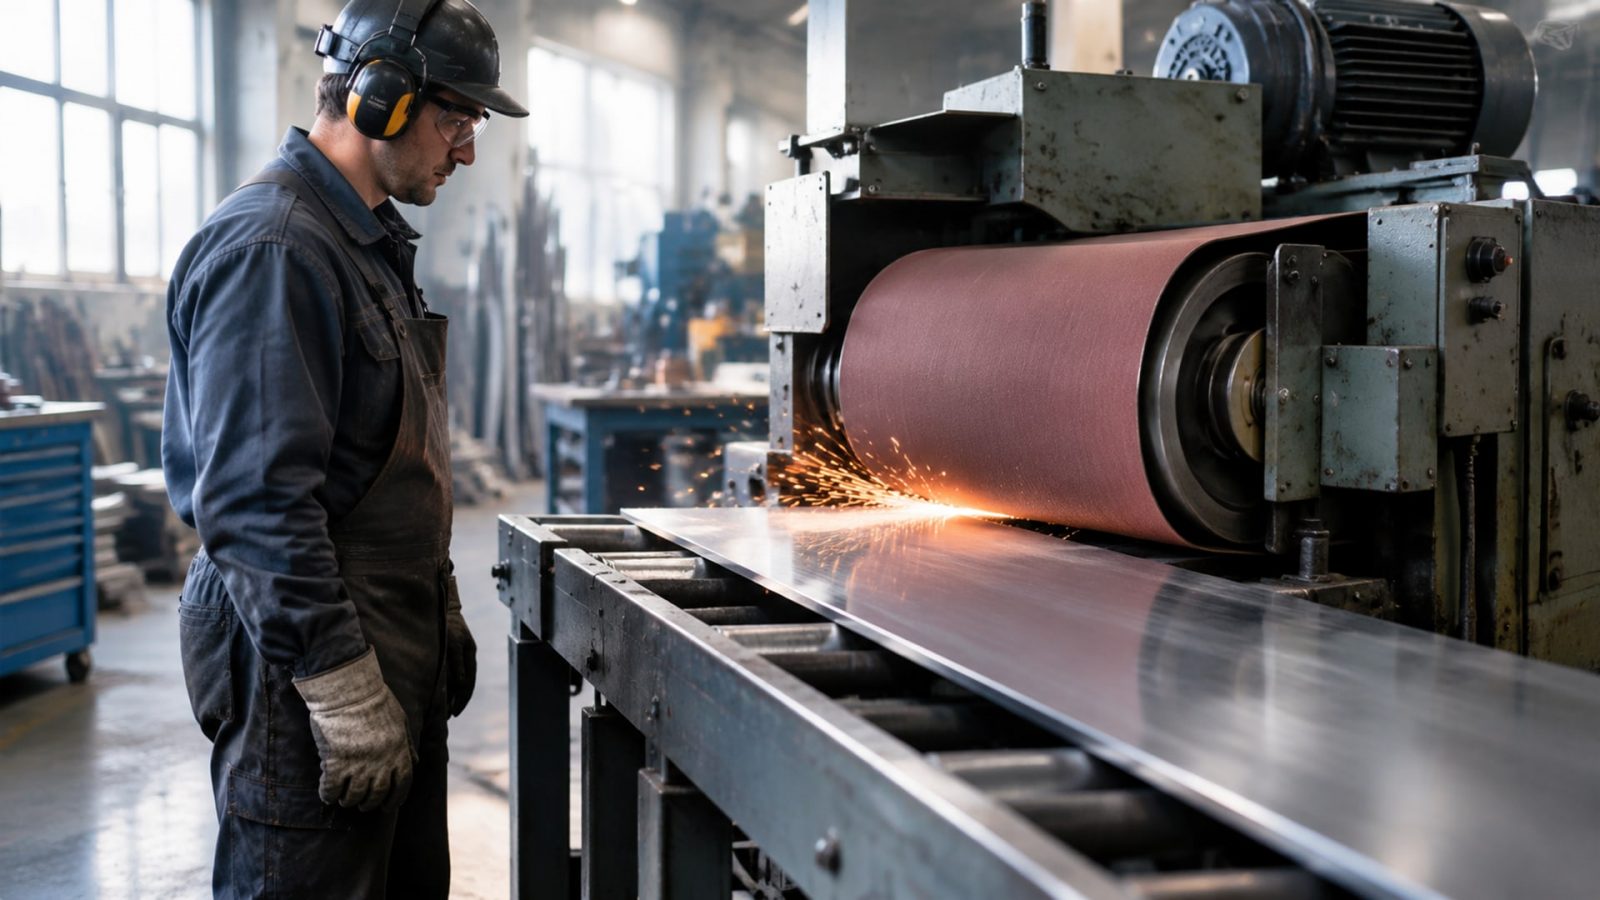
Чистота поверхности при шлифовке нержавейки зависит от трех факторов: правильной последовательности абразивов, контроля нагрева и чистоты инструмента и расходных материалов. Чтобы снизить риск рисок, пятен и следов окисления, переходят от более грубого зерна к более тонкому, применяют легкие проходы и обеспечивают стабильное охлаждение в зоне обработки.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают абразивы и СОЖ для шлифования нержавеющей стали. Ниже разобраны причины дефектов, ориентиры по шероховатости и параметры подачи охлаждающей жидкости, а также порядок выбора СОЖ для конкретного процесса.
От чего зависит чистота поверхности при шлифовке нержавейки
Внешний вид детали после шлифования определяется не только зернистостью абразива.
На результат влияют состояние круга, режим прохода, охлаждение и чистота инструмента. Если один из этих факторов не контролируется, на поверхности могут появиться риски, тепловые пятна и следы окисления.
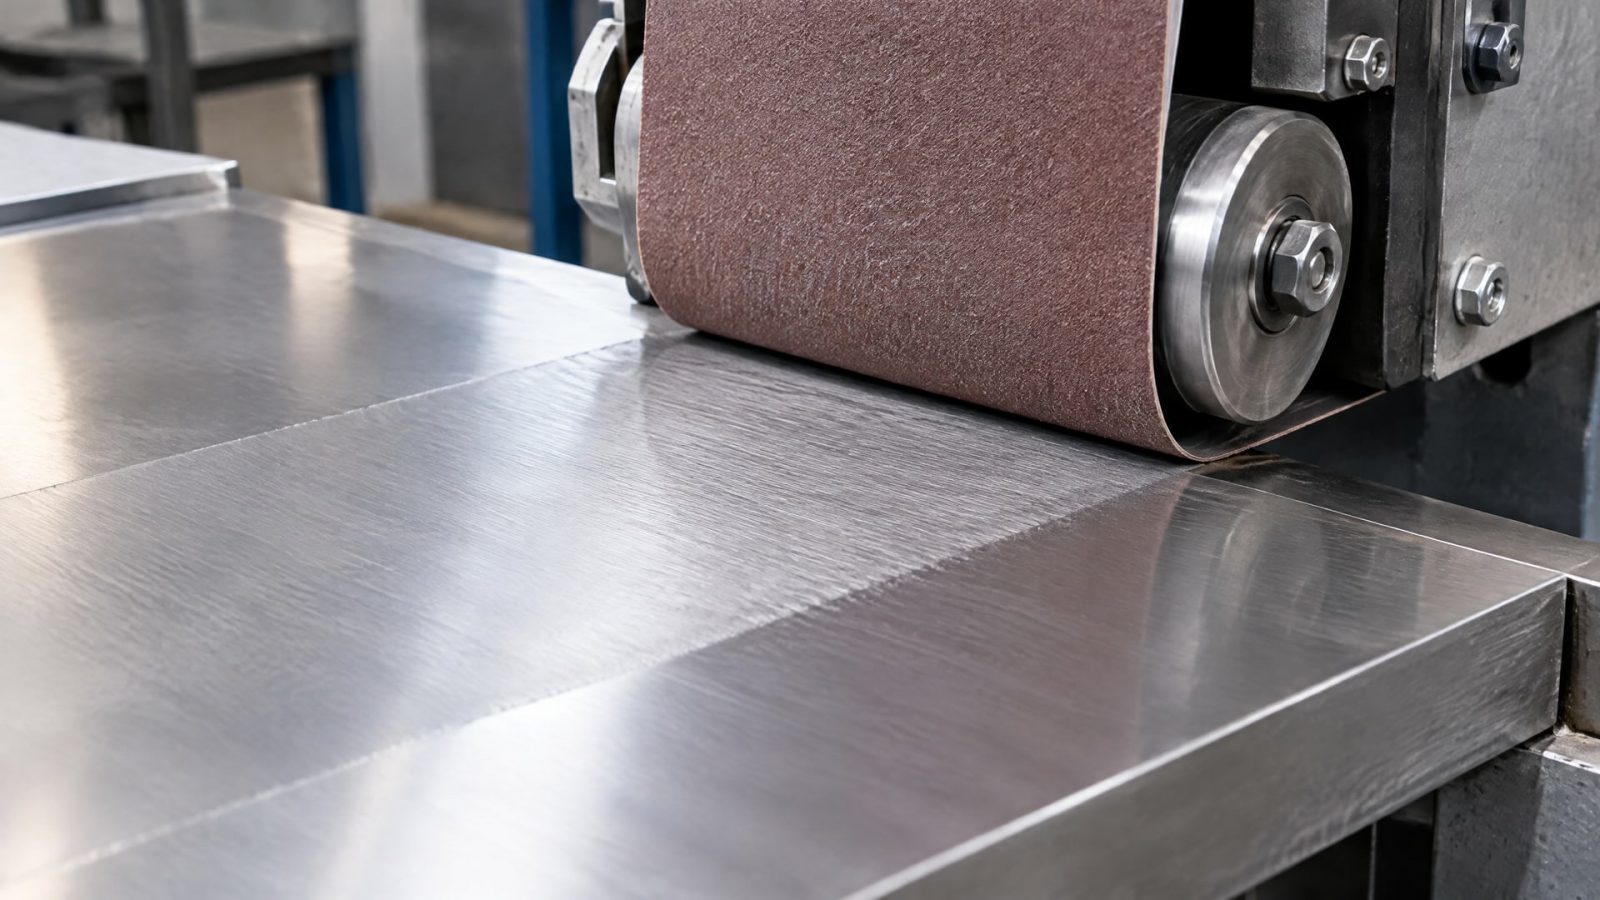
Последовательность обработки строят от более грубого зерна к более тонкому. Для начального шлифования источники приводят диапазон 40-60 grit, затем переходят к тонкой доводке, в том числе к абразиву 180 grit и выше. Конкретную ступень финиша выбирают по требуемому виду поверхности и параметрам детали. Пропуск промежуточных этапов может оставить глубокие риски, которые не исчезнут при короткой финишной обработке.
Почему появляются пятна после шлифовки нержавейки
Тепловые пятна и побежалость связаны с окислением поверхности при повышенной температуре. Перегреву способствуют чрезмерное давление, затупившийся круг и недостаточное охлаждение. Поэтому применяют легкие проходы, поддерживают остроту абразива и регулярно правят круг.
Еще одна причина дефектов - загрязнение железом, серой или хлоридными наполнителями. Для обработки нержавеющей стали используют отдельные чистые абразивы и расходники, которые не контактировали с углеродистой сталью. Загрязнения могут ухудшить внешний вид детали и повлиять на ее коррозионную стойкость.
Оценивать качество только на глаз недостаточно. Гладкая поверхность может сохранять микрориски, окисленную пленку или следы нагрева. Если шлифование не сопровождается последующей обработкой, на поверхности не должно оставаться дефектов, следов нагрева и окалины.
Как выбрать СОЖ для шлифования нержавеющей стали
Для шлифования нержавейки выбирают СОЖ с охлаждающими и смазывающими свойствами.
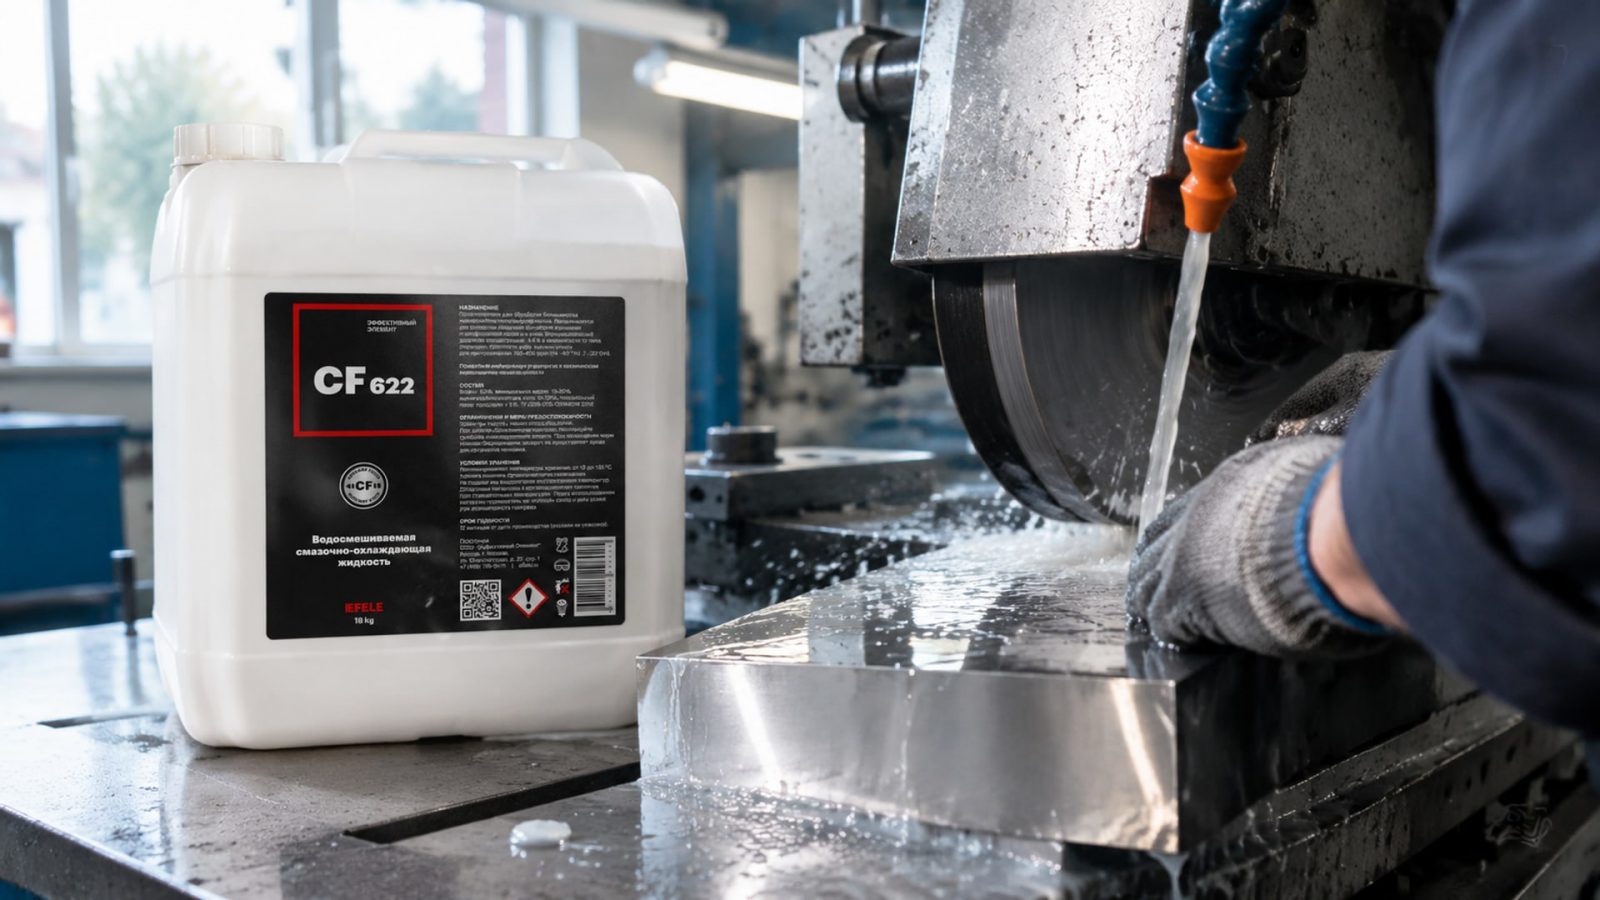
Охлаждение помогает снизить тепловложение, а смазывание уменьшает вероятность налипания материала и поддерживает качество финиша. При этом важно учитывать не только свойства жидкости, но и совместимость с материалами и операциями на участке.
В зоне шлифования СОЖ должна подаваться стабильно и направленно, непосредственно к контакту круга с деталью. В технических рекомендациях приведен ориентир расхода около 4 л/(мин·кВт) и давления 5-9 бар. Эти значения не заменяют настройки под конкретное оборудование: при выборе режима учитывают круг, процесс и характеристики станка. Важно также, чтобы скорость струи на выходе соответствовала скорости круга.
Фильтрация помогает удерживать загрязнения и продукты обработки вне рабочей зоны. В одном из источников указан ориентир до 10 мкм или тоньше. Если фильтрация недостаточна, частицы могут возвращаться с жидкостью в зону контакта и ухудшать состояние поверхности. Также проверяют направление струи и стабильность подачи: даже подходящая СОЖ не даст нужного результата, если она не попадает в место шлифования.
Для обработки высоколегированных сталей, когда важны чистота поверхности и защита от коррозии, в качестве полусинтетического варианта применяют EFELE CF-622. Такая СОЖ разработана для обработки высоколегированных сталей; ее рассматривают, когда наряду с охлаждением важно снизить риск загрязнения и сохранить качество поверхности. Перед внедрением состава технолог сопоставляет его с материалами деталей и условиями производственного процесса.
Как избежать разводов на нержавейке от СОЖ и абразива
Разводы на нержавейке после шлифования могут быть связаны с остатками неподходящей СОЖ, загрязненным инструментом или перегревом.
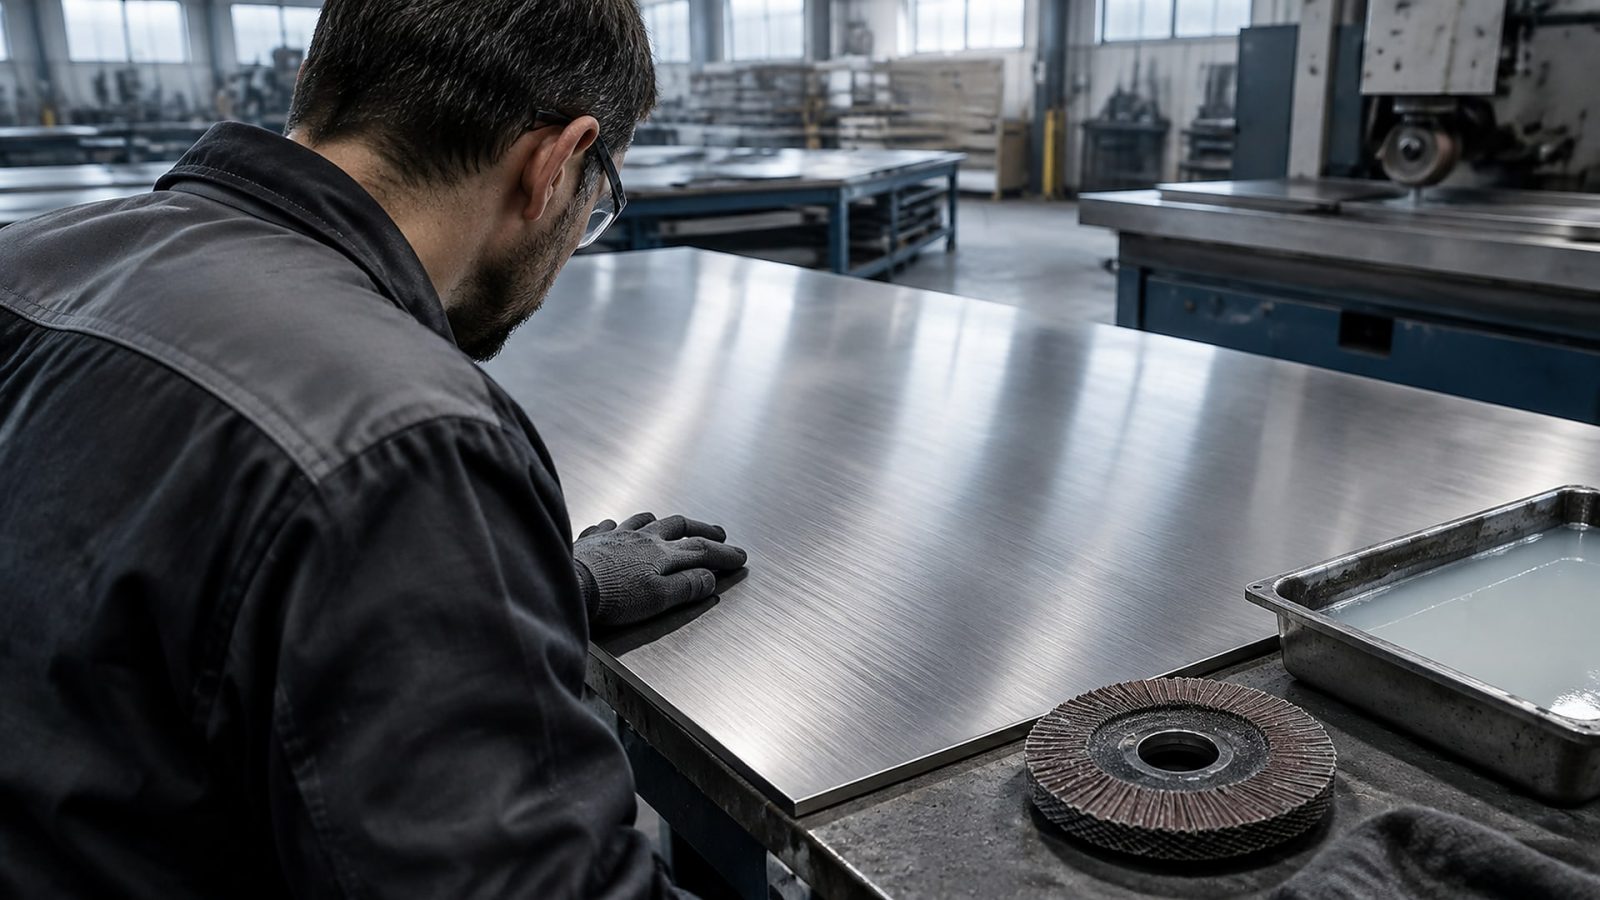
Поэтому причину ищут не только в самой жидкости: проверяют чистоту круга, состояние расходников, фильтрацию и режим обработки. Если пятна появляются на деталях из разных материалов, отдельно оценивают совместимость СОЖ с производственным процессом.
Высокосернистые смазочные составы могут улучшать смазывание, но при этом способны оставлять пятна на других металлах. Это важно учитывать на участках, где обрабатывают разные материалы или детали проходят несколько операций. Выбор состава делают с учетом всего маршрута производства, а не только контакта абразива с нержавеющей сталью.
Чтобы снизить риск загрязнения, разделяйте инструменты для нержавеющей и углеродистой стали. Не используйте на нержавейке абразивы и расходники, которые контактировали с железосодержащими материалами. Перед запуском партии проверьте чистоту рабочей зоны, подачу жидкости и отсутствие загрязнений на приспособлениях.
Если пятна уже появились, сначала определите их причину. При тепловом окислении одной очистки может быть недостаточно: потребуется оценить режим и этапы обработки. Если источник - остатки СОЖ или загрязнение инструмента, устраните его до следующей партии. Иначе дефект может повториться даже после внешней очистки детали.
Как контролировать шероховатость после шлифования
Целевую шероховатость задают чертеж и назначение детали.
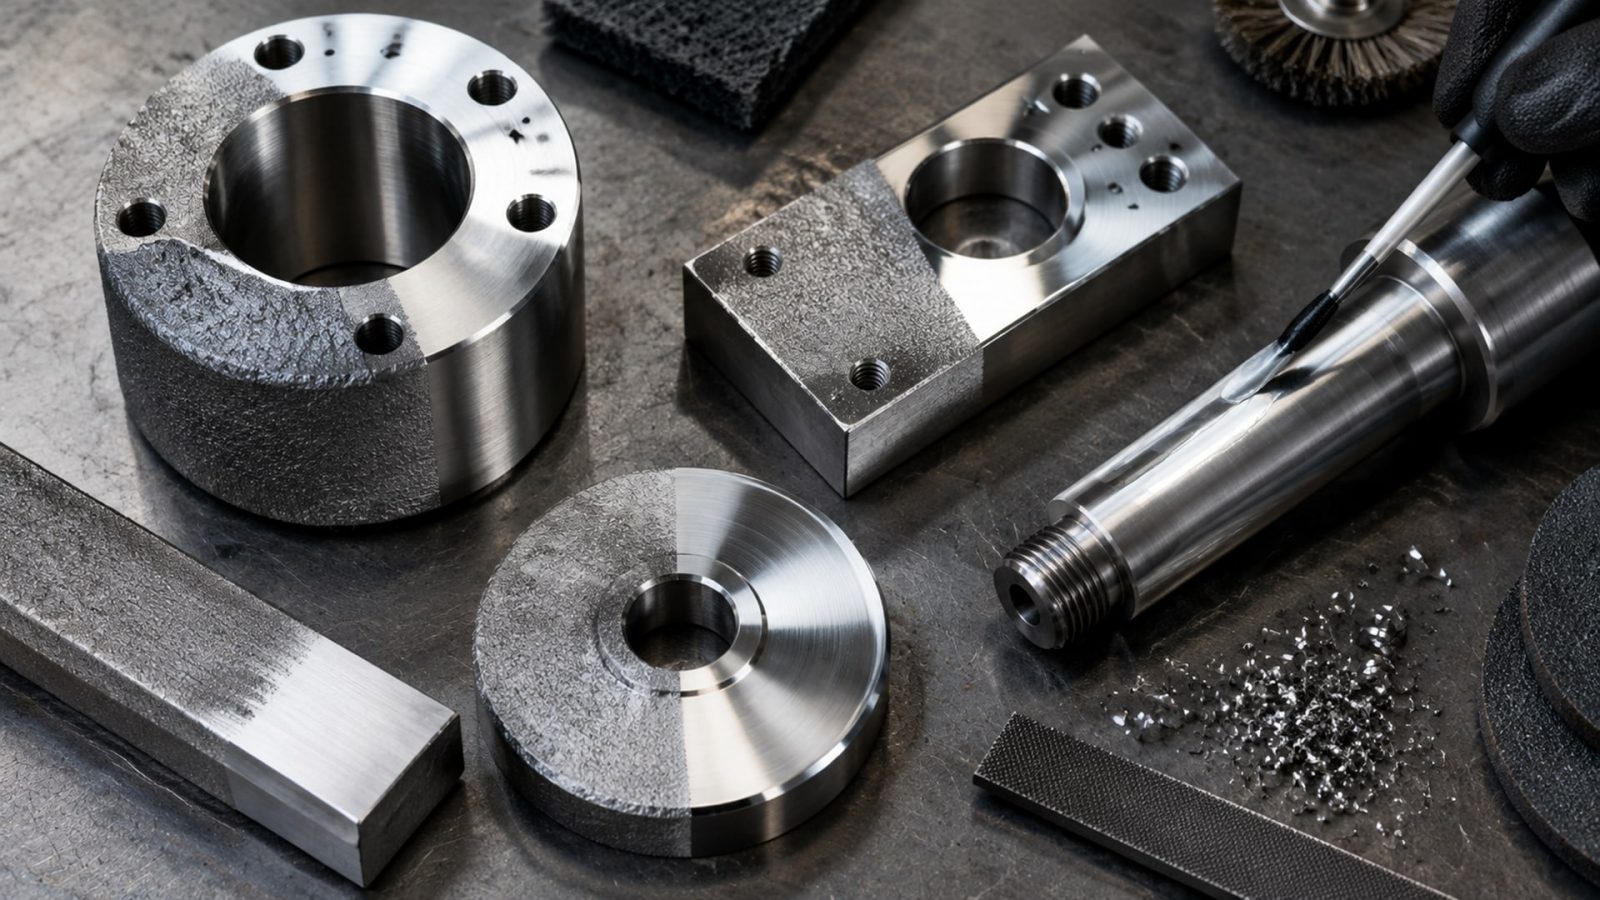
Не следует стремиться к минимально возможному Ra без технологической необходимости: важен результат, который соответствует требованиям изделия и стабильно достигается на оборудовании.
В источниках приведены несколько ориентиров для разных условий обработки:
| Задача или ориентир | Значение шероховатости |
|---|---|
| Аккуратное шлифование | Ra 8-16 мкдюйм |
| Финишная обработка аустенитных сталей | Ra 0,2-0,4 мкм |
| Промышленный контроль поверхности без явных следов и перегрева | Ra ≤ 0,8 мкм |
| Более жесткие требования | Ra 0,4 мкм и ниже |
Эти значения относятся к разным практическим условиям и не образуют универсальную шкалу качества. При подборе режима сверяйтесь с чертежом и требованиями к детали. Для критичных применений в источниках также упоминаются ISO 1101 и ISO 2768, связанные с геометрией и допусками.
Шероховатость контролируют вместе с визуальным состоянием поверхности. Проверяют наличие рисок, пятен, побежалости, окалины и иных следов обработки. Если деталь должна соответствовать заданному Ra, а на поверхности остаются заметные дефекты или признаки перегрева, одного значения шероховатости для оценки результата недостаточно.
Рабочий порядок для получения чистой поверхности
Стабильный результат проще получить, если закрепить последовательность операций и проверки.
Она помогает локализовать причину дефекта: абразив, охлаждение или режим шлифования.
Уточните требования чертежа к шероховатости и внешнему виду поверхности.
Подберите чистые абразивы без железа, серы и хлоридных наполнителей.
Начните с зерна 40-60 grit и последовательно переходите к более тонкой доводке, включая 180 grit и выше при необходимости.
Используйте острый круг, легкие проходы и регулярную правку.
Направьте стабильную струю СОЖ в зону контакта и проверьте фильтрацию.
После обработки осмотрите поверхность на наличие рисок, пятен, следов нагрева и окалины.
Если дефект повторяется, проверьте совместимость СОЖ с материалами участка и исключите контакт расходников с углеродистой сталью.
Такой порядок не заменяет настройку режима под конкретный станок и деталь, но позволяет системно проверить основные причины загрязнения и перегрева. При появлении дефектов меняйте параметры по одному: так легче установить, какой фактор влияет на результат.
Часто задаваемые вопросы
Почему после шлифовки нержавейки появляются пятна?
Частая причина - перегрев: повышенная температура приводит к окислению поверхности и появлению тепловых пятен или побежалости. Дефекты также могут возникать из-за загрязнения железом, серой или хлоридами, а также из-за остатков неподходящей СОЖ. Проверьте абразив, инструмент, режим прохода и подачу охлаждающей жидкости.
Можно ли шлифовать нержавеющую сталь обычным абразивом?
Используйте абразивы и расходники, предназначенные для чистой обработки нержавеющей стали и исключающие загрязнение железом. Инструмент, который контактировал с углеродистой сталью, может перенести загрязнения на поверхность детали. Это повышает риск дефектов и потери коррозионной стойкости.
Нужна ли СОЖ при шлифовании нержавейки?
При высококачественном финише охлаждение помогает снизить тепловложение, риск прижогов и перегрева. Важны не только свойства СОЖ, но и ее стабильная подача в зону контакта круга с деталью. Если охлаждающей жидкости недостаточно или струя проходит мимо рабочей зоны, качество поверхности может ухудшиться.
Какая шероховатость считается достаточной после шлифования?
Универсального значения нет: требуемый Ra задают чертеж и назначение детали. В качестве ориентиров источники приводят Ra 0,2-0,4 мкм для финишной обработки аустенитных сталей и Ra ≤ 0,8 мкм для ряда промышленных задач. Эти значения не заменяют требования конкретного изделия.
Заключение
Высокая чистота поверхности при шлифовке нержавейки достигается последовательной доводкой, чистым абразивом и контролем нагрева. Для снижения риска пятен и рисок обеспечьте стабильное охлаждение и исключите загрязнение инструмента железом, серой и хлоридами. Целевую шероховатость выбирайте по чертежу, а не по принципу «чем ниже, тем лучше».
Следующий шаг для технолога - сверить требования к поверхности с чертежом, проверить абразивы и расходники, затем оценить подачу и фильтрацию СОЖ на рабочем месте. Если после пробной обработки сохраняются пятна или перегрев, меняйте режим и проверяйте совместимость жидкости с материалами участка.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, подбирая состав и контролируя условия работы эмульсии.
Узнайте, как точно рассчитать расход растворителя для различных операций, чтобы оптимизировать затраты на очистку и покрытие.
Обучение нанесению антикоррозионного покрытия на площадке заказчика помогает связать требования стандартов с конкретным объектом и условиями работы.