
Как отличить оригинал герметика на производстве: проверка анаэробного состава
Надежно отличить оригинал герметика от подделки по одному признаку нельзя. На производстве проверяют совокупность данных: документы и происхождение партии, маркировку и защитные элементы упаковки, соответствие заявленных характеристик технической документации, а при необходимости - результаты входного или инструментального контроля.
Материал пригодится инженерам, техническим специалистам и закупщикам, которые принимают анаэробные составы для производственных и ремонтных задач. Ниже - порядок проверки, который помогает выявить несоответствия и не спутать контрафакт с проблемой подготовки поверхности или нарушения технологии нанесения.
С чего начать проверку качества герметика
Первый этап - проверка документов и происхождения поставки.
Запросите технический лист (TDS), паспорт безопасности (SDS) и сопроводительные документы на конкретную партию. Сверьте между собой наименование состава, номер партии, срок годности и условия хранения. Если сведения расходятся или партия не прослеживается по документам, отложите ее приемку до выяснения обстоятельств.
Отдельно проверьте, что характеристики в TDS подходят для задачи производства. У анаэробных составов различаются параметры и назначение, поэтому недостаточно убедиться, что на упаковке написано «герметик» или «фиксатор». Для резьбовых фиксирующих составов важен заявленный показатель прочности, в том числе момент срыва, если он приведен в документации. Сверять нужно конкретные данные производителя, а не общее описание категории продукта.
Почему одного TDS недостаточно
Технический лист помогает установить заявленные свойства, но не всегда служит спецификацией конкретной поставки. В документации могут приводиться типовые значения, которые производитель прямо обозначает как справочные. Поэтому смотрите примечания к таблицам и сравнивайте параметры партии только с теми критериями, которые производитель определяет как спецификационные или приемочные.
Для методов испытаний также важен контекст. В документации на анаэробные составы может упоминаться ISO 10964, в том числе при описании времени отверждения. Само наличие номера стандарта в документе не подтверждает подлинность продукта: необходимо понимать, какой показатель измеряли и при каких условиях.
Закупщику стоит запросить подтверждение происхождения партии по цепочке поставки, а инженеру - проверить, что указанные в TDS характеристики соответствуют соединению и рабочему процессу. Если документы не позволяют однозначно связать поставку с конкретной партией, зафиксируйте расхождение и не используйте материал до завершения проверки.
Как проверить маркировку и упаковку
Осмотрите тару, этикетку и защитные элементы, но не считайте внешний вид самостоятельным доказательством подлинности.
Контрафактная промышленная химия может быть упакована так, что визуально ее трудно отличить от оригинального товара. Поэтому проверка качества герметика начинается с фиксации маркировки и продолжается сверкой с документами и данными поставщика.
Если производитель или поставщик применяет средства защиты от подделок, проверьте их штатным способом. Это могут быть сериализация, QR-код или Data Matrix, RFID/NFC-метка, защищенная от вскрытия упаковка и система track & trace. Код имеет смысл только тогда, когда по нему можно подтвердить происхождение конкретной единицы или партии, а сведения совпадают с сопроводительными документами.
Что сверить при приемке
Наименование материала и его назначение на упаковке и в документах.
Номер партии и срок годности на таре, в TDS или сопроводительных документах, если эти данные там указаны.
Наличие и читаемость защитной маркировки, если она предусмотрена производителем.
Совпадение сведений, полученных при проверке кода, с данными на упаковке и в документах.
Состояние тары и признаки вскрытия или повреждения защитных элементов.
Стандарты ISO 12931 и ISO 22381 рассматривают подходы к защите от подделок и организации аутентификации или трассируемости. Они не превращают одну наклейку или код в универсальное доказательство подлинности. Практический смысл таких решений - связать упаковку, идентификатор и историю движения товара в единую проверяемую систему.
Если цифровая проверка недоступна или показывает несоответствие, сохраните упаковку и документы, зафиксируйте обнаруженные признаки и запросите подтверждение у поставщика. Не делайте вывод только по оттенку этикетки, качеству печати или цвету состава: визуальное сходство не подтверждает состав продукта и его происхождение.
Как оценить характеристики и не спутать подделку с ошибкой применения
Анаэробный состав может работать хуже ожидаемого не только из-за подделки.
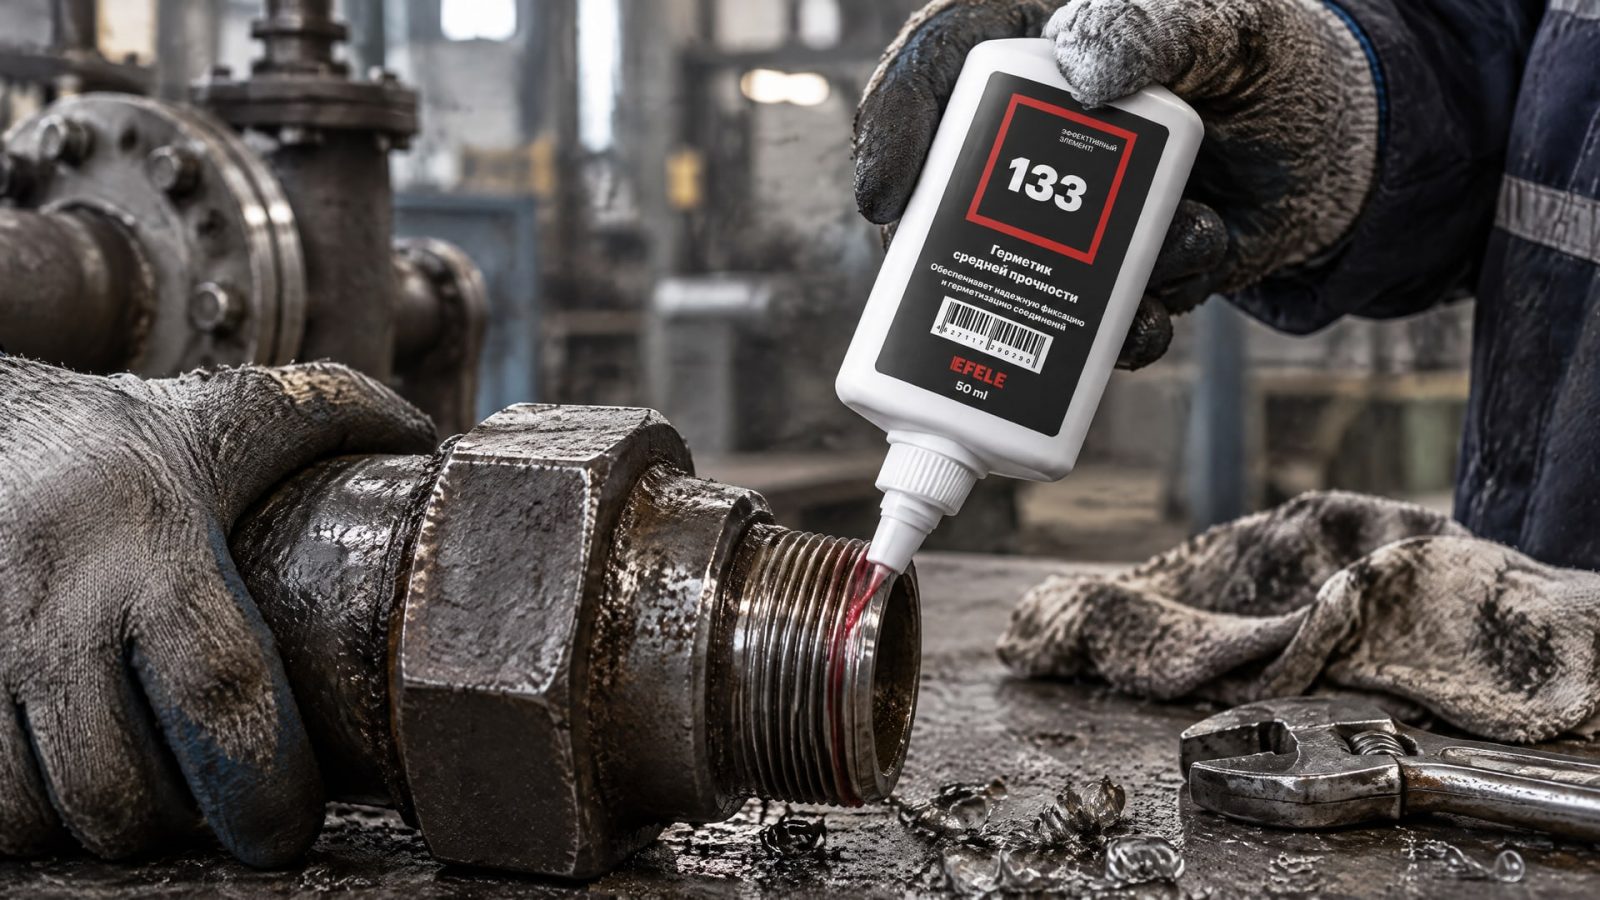
Загрязненные маслом, жиром или пылью поверхности снижают предсказуемость отверждения. Поэтому до испытания проверьте подготовку соединения, способ нанесения и соблюдение времени, указанного в документации. Иначе проверка партии будет оценивать не только сам материал, но и условия применения.
Для резьбового соединения состав наносят на ту часть резьбы, которая окажется в зоне контакта после сборки. Для глухого отверстия в рабочих инструкциях может предусматриваться нанесение нескольких капель по резьбе до дна отверстия. Конкретный порядок применения необходимо сверять с документацией выбранного продукта: одинаковая техника не подходит автоматически для всех анаэробных составов.
Сравнивайте результат с методикой, а не с впечатлением
Если внутренний входной контроль предусматривает испытание, заранее определите условия и критерии оценки. Сопоставляйте результаты с TDS и применяемой методикой, например с указанным в документации испытанием по ISO 10964. Не сравнивайте разные составы по субъективным признакам вроде «быстро схватился» или «похож на прошлую партию»: без одинаковых условий такие наблюдения не подтверждают ни соответствие, ни подделку.
Цвет может быть связан с классом прочности, но не служит самостоятельным критерием аутентификации. Для резьбовых фиксирующих составов важны паспортные показатели, включая момент срыва, когда он заявлен в технической документации. Сверьте сам параметр, его значение и условия испытания. Если данные о моменте срыва в документации отсутствуют, не подменяйте их оценкой цвета.
Совет инженера
Сценарий: нужно герметизировать трубное резьбовое соединение, а партия материала вызывает сомнение.
Что сделали: до монтажа сверили документы и маркировку, проверили трассируемость партии и подготовили поверхности по инструкции. Для такой задачи EFELE 133 рассматривают как анаэробный герметик для трубных резьбовых соединений; его применение также должно соответствовать документации продукта.
Итог: оценка партии опирается на проверяемые данные и условия испытания, а не только на внешний вид или результат одного соединения.
Что делать, если обнаружена подделка или несоответствие
Если маркировка, документы или проверка кода не совпадают, не вводите партию в производственный процесс до выяснения причин.
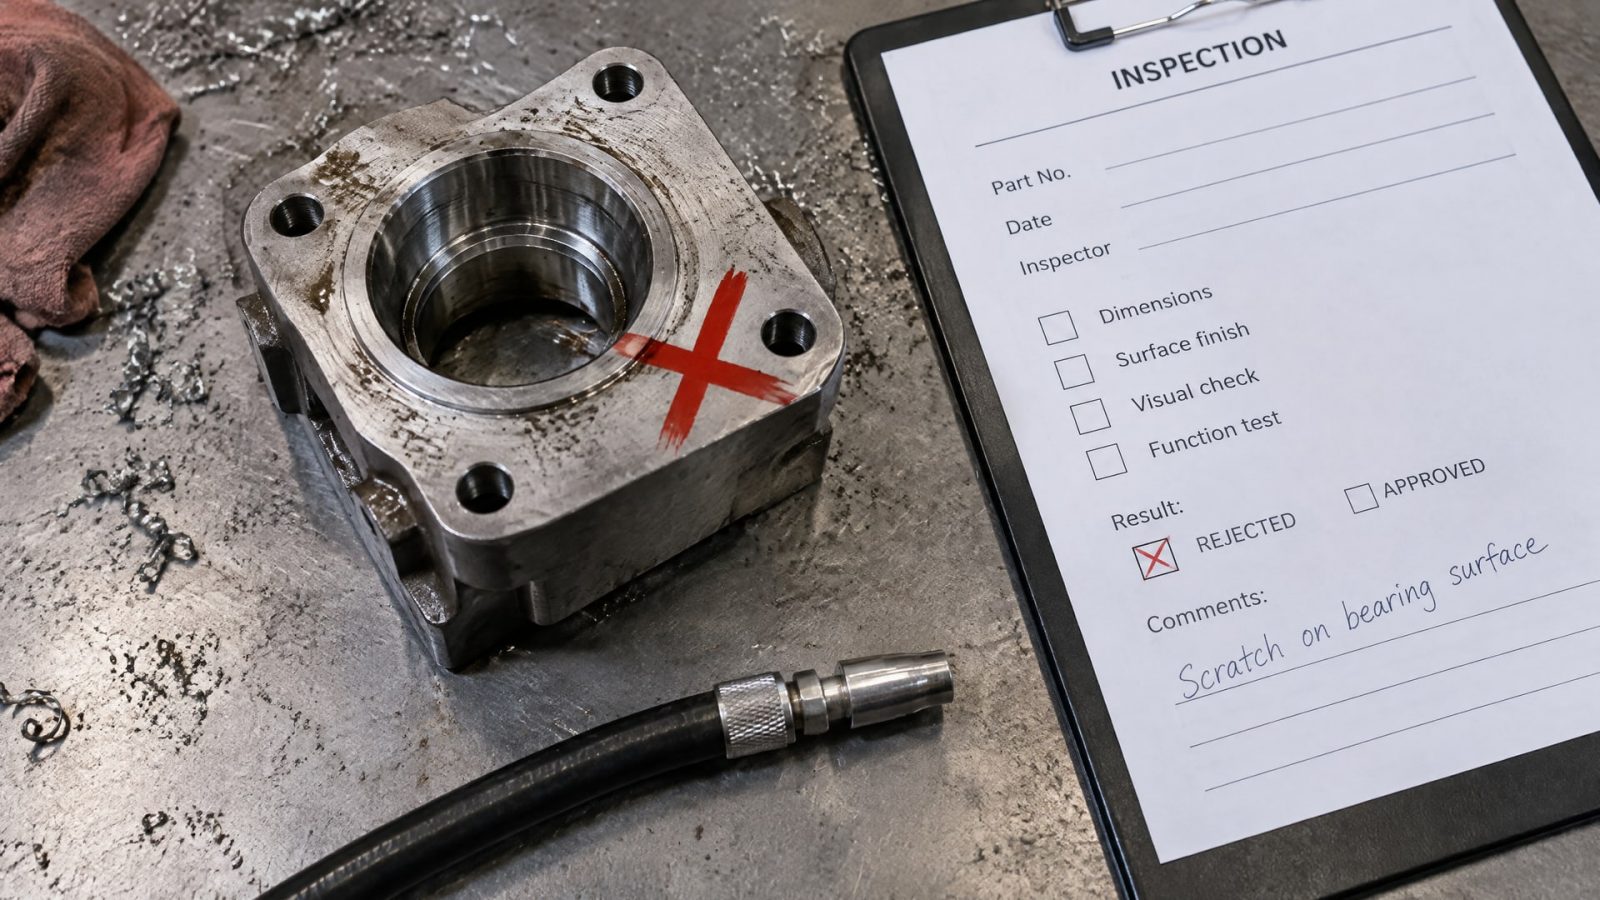
Изолируйте материал от годных запасов и обозначьте его статус, чтобы исключить случайное использование. Зафиксируйте номер партии, состояние упаковки, результаты сверки и сведения о поставке.
Затем запросите у поставщика документы и объяснение расхождений. Если несоответствие касается происхождения или защитной маркировки, попросите подтвердить прослеживаемость товара. Если вопрос относится к характеристикам, уточните, какие показатели заявлены как спецификационные, а какие приведены в TDS как типовые. Это поможет отделить документальную проблему от различия в условиях испытания.
При необходимости проведите проверку по внутренней процедуре или направьте образец на инструментальную идентификацию. Для химических продуктов применяют специальные маркеры и трассеры, которые обнаруживают оборудованием; также используются инструментальные методы, включая спектроскопические. Такой анализ не заменяется осмотром тары и должен решать конкретный вопрос: подтверждение подлинности, идентификация состава или сравнение свойств.
Как оформить результат входного контроля
Зафиксируйте, какие документы, элементы упаковки и показатели проверяли.
Запишите конкретное несоответствие, а не общий вывод «похоже на подделку».
Отделите проверку происхождения от оценки рабочих характеристик.
Сохраните упаковку и образец, если предусмотрено дальнейшее исследование.
Возобновляйте использование партии только после принятого по внутренней процедуре решения.
Такой порядок снижает риск ошибочно признать оригинальный материал контрафактным из-за нарушенной технологии применения. Он также помогает не принять визуально похожую, но неподтвержденную продукцию. Если поставщик не может подтвердить происхождение партии, а результаты проверки не согласуются с технической документацией, дальнейшее применение материала требует отдельного решения ответственных специалистов.
Как выстроить приемку анаэробного герметика на постоянной основе
Для повторяющихся поставок полезно закрепить единый порядок приемки, а не проверять каждую партию по случайному набору признаков.
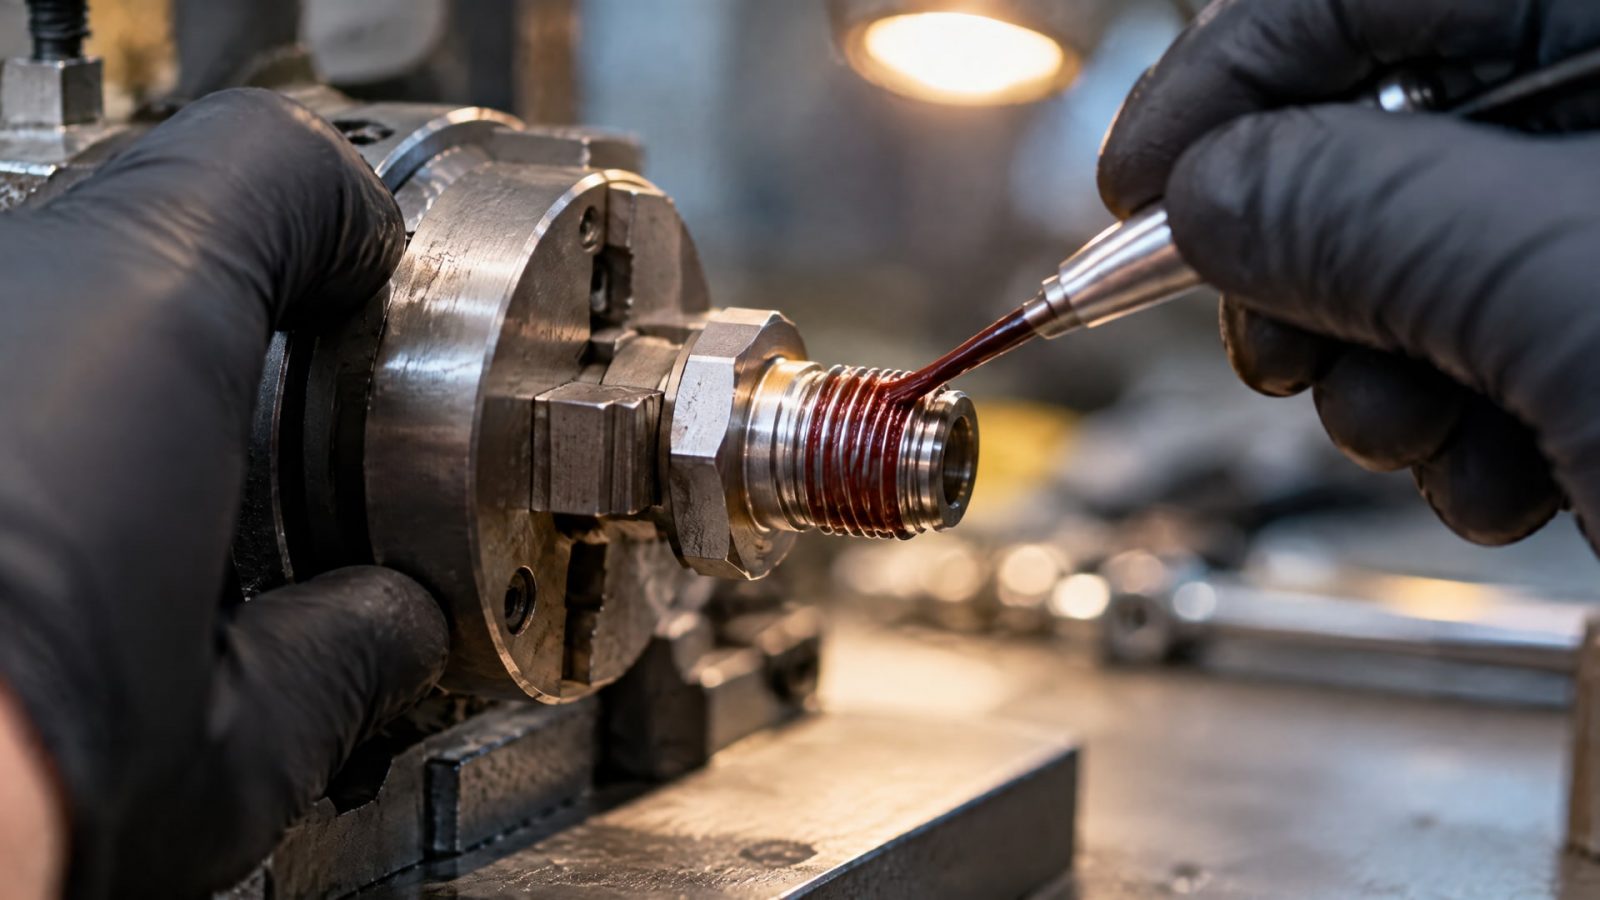
В процедуре определите, кто сверяет документы, кто проверяет маркировку и кто принимает решение о лабораторном или инструментальном контроле. Закупщик подтверждает происхождение поставки, а инженер сопоставляет назначение и технические характеристики с задачей.
Для каждого материала храните актуальную техническую документацию и сведения о принятых партиях. При поступлении новой поставки сравнивайте ее данные с документами и ранее зафиксированными сведениями, но не делайте вывод о подлинности по сходству с предыдущей упаковкой. Обновление оформления возможно, поэтому важнее согласованность идентификаторов, документов и подтверждения поставки.
В процедуре также стоит разделить три вида проверки. Проверка подлинности отвечает на вопрос о происхождении товара. Проверка соответствия оценивает, совпадают ли заявленные показатели с требованиями. Проверка применения показывает, соблюдены ли подготовка поверхности, нанесение и условия отверждения. Смешение этих задач мешает найти причину отклонения и может привести к необоснованной браковке партии.
Систему трассируемости можно строить с учетом подходов ISO 12931 и ISO 22381. На практике ее результативность зависит не от количества отметок на упаковке, а от того, можно ли связать идентификатор с поставкой, документацией и конкретной партией. Для подтверждения химической подлинности при высоком риске используют специальные маркеры или инструментальные методы, но выбор проверки должен соответствовать характеру сомнения.
Регулярный анализ результатов приемки помогает уточнять процедуру: какие расхождения возникают чаще, какие сведения поставщик подтверждает, когда требуется дополнительное испытание. При этом типовые значения из TDS не следует превращать в критерии браковки без оснований в документации. Решения о приемке должны опираться на заранее определенные требования и прослеживаемые данные.
Часто задаваемые вопросы
Можно ли отличить оригинал анаэробного герметика по цвету?
Нет. Цвет может быть связан с классом прочности, но сам по себе не доказывает подлинность и не подтверждает соответствие характеристик. Сверьте техническую документацию, номер партии, происхождение поставки и защитную маркировку. Если требуется оценить рабочие свойства, используйте предусмотренную методику испытаний.
Достаточно ли проверить QR-код на упаковке?
Нет. Код полезен, если он связан с системой проверки и позволяет подтвердить сведения о конкретном товаре или партии. Результат нужно сопоставить с маркировкой, сопроводительными документами и происхождением поставки. Один код не заменяет проверку партии, технической документации и состояния упаковки.
Если герметик плохо держит, значит ли это, что он поддельный?
Не обязательно. На результат влияют загрязнение поверхности маслом, жиром или пылью, нанесение состава вне зоны контакта и нарушение технологии. Сначала проверьте подготовку соединения и соблюдение инструкции. Для вывода о качестве партии проведите контроль в заданных условиях и сравните результат с критериями производителя.
Что делать, если документы на партию не совпадают?
Не используйте материал до выяснения причин. Отделите партию от производственных запасов, зафиксируйте расхождения и запросите у поставщика подтверждение происхождения и корректные документы. Если сомнения касаются состава или характеристик, проведите проверку по внутренней процедуре, а при необходимости направьте образец на инструментальную идентификацию.
Заключение
Отличить оригинал герметика на производстве помогает не визуальный осмотр, а согласованная проверка происхождения партии, маркировки, документов и заявленных характеристик. Цвет упаковки и единичный цифровой код не дают достаточного подтверждения. А слабый результат соединения может быть связан с подготовкой поверхности и технологией нанесения, а не с подделкой.
Следующий шаг - закрепить во внутренней процедуре приемки сверку партии и документов, проверку защитной маркировки и критерии испытаний по технической документации. Если обнаружено несоответствие, изолируйте партию, зафиксируйте данные и запросите подтверждение происхождения до ее применения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обработка титана СОЖ влияет на стойкость инструмента, и какие факторы важны для эффективного фрезерования.
Узнайте, почему адгезия герметика к краске может быть проблематичной и как правильно подготовить поверхность для надежного соединения.
Узнайте, как предотвратить образование смолы в СОЖ при обработке меди, чтобы избежать проблем с оборудованием и качеством продукции.