
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
Пищевые смазки H1 - это не просто смазочные материалы с повышенными требованиями к составу. Для аудитора ХАССП это регистрируемые в NSF продукты, которые подтверждают снижение химического риска и демонстрируют управление системой безопасности. H1 означает допустимость случайного контакта с пищей, и именно эта классификация влияет на то, как оценивается опасность смазочного материала в критических контрольных точках.
Аудит ХАССП проверяет не сертификат сам по себе, а наличие актуальной регистрации конкретного продукта в NSF White Book, правильное разделение точек смазки по риску контакта, раздельное хранение, регламент применения и полную прослеживаемость партий. Выбор H1 вместо смазок общего назначения обычно заметно снижает число замечаний аудитора и упрощает верификацию химического контроля.
Что проверяет аудитор ХАССП в смазках
Аудит пищевого производства рассматривает смазки как химический контролируемый ввод, а не просто как материал обслуживания.
Основные пункты проверки:
Актуальность регистрации и документация продукта. Аудитор требует доказательство, что конкретный продукт, используемый на предприятии, зарегистрирован в NSF как H1 или H2. Этот факт подтверждается номером регистрации продукта, а не общим сертификатом производителя или паспортом, выданным два года назад. Наличие паспорта безопасности (SDS) обязательно, но недостаточно - нужна прямая ссылка на NSF White Book или печатное подтверждение от поставщика о текущем статусе.
Реестр смазок и классификация точек. Во время аудита проверяют карточку предприятия, где указаны все точки смазки, их классификация по риску контакта (H1, H2, или зоны без риска), обоснование выбора класса и максимальное разрешенное количество смазки на каждую точку. Если точка находится над открытым продуктом, на конвейере, в узле с риском протечки или в высокориск-зоне, практически всегда выбирают H1.
Раздельное хранение и маркировка. Очень частое замечание аудиторов - смешанное хранение H1-смазок с обычными индустриальными маслами или использование одного шприца для нескольких типов смазок. Практичное требование: отдельные канистры, емкости, шприцы и точки выдачи для H1, четко обозначенные.
Записи применения и прослеживаемость. Аудит смотрит на журнал обслуживания оборудования, в котором указаны дата, номер партии смазки, точка применения, ответственное лицо и количество. Эта информация позволяет восстановить, какой состав был использован и когда.
Как выбирать класс смазки по риску контакта
Выбор между H1, H2 и смазками без пищевого статуса проводится в ходе оценки опасностей ХАССП.
Ключевой критерий - вероятность и значимость контакта смазки или ее компонентов с пищей.
H1 для высокорисковых зон. H1 выбирают для точек смазки, которые находятся в непосредственной близости к открытому продукту или на оборудовании, где возможна утечка, брызги или каплепадение на продукт. Примеры: смазка на конвейерах, приводах над линией упаковки, подшипниках на упаковочном оборудовании, тестомесах и термоформовочных машинах. NSF H1 - это смазка, которая при случайном попадании на пищу не создает токсикологического риска при содержании не более 10 ppm.
H2 для герметичных зон. H2 может использоваться в герметичных узлах, где контакт с пищей исключен по конструкции, например в редукторах закрытого типа, вдали от линии продукта. Однако применение H2 требует документированного обоснования в анализе опасностей - просто "далеко стоит" не считается.
Смазки без пищевого статуса только вне зон контакта. Обычные индустриальные масла используют только для смазки привода, электромотора или редуктора, если они находятся в отдельном помещении или абсолютно герметичны и исключен любой риск каплепадения на продукт или оборудование, контактирующее с пищей.
Обход предприятия и инвентаризация всех точек смазки - первый шаг. Затем каждую точку оценивают по критериям: высота над продуктом, вероятность утечки, наличие защитных экранов, класс зоны гигиены. По результатам составляют матрицу рисков и на ее основе выбирают класс смазки.
Требования ХАССП к документации и применению смазок
Пищевые смазки входят в верификационную часть ХАССП-программы.
Это означает, что предприятие должно иметь и поддерживать в актуальном состоянии несколько ключевых документов.
Регламент применения смазок. В нем указаны список всех используемых смазок (с номерами NSF-регистрации для H1), точки применения, интервалы смазки, максимальное количество на каждую точку, способ применения (шприц, бачок, кисть) и требования к хранению. Регламент согласуется с ХАССП-анализом и подписывается ответственным лицом.
Карточка товара на каждый используемый продукт. В ней указаны наименование, производитель, номер партии, дата поступления, срок годности, допуски (H1, H2, ISO 21469 если применимо) и место хранения. Карточка должна быть обновлена при смене поставщика или производителя смазки.
Записи по применению. В журнале обслуживания оборудования отмечают дату смазки, тип и номер партии смазки, объем, смазанные узлы, инициалы ответственного. Это позволяет аудитору проверить, что используется именно согласованная смазка и в разрешенных точках.
Маркировка и разделение хранения. H1-смазки хранят отдельно от обычных масел, в закрытом помещении с указанием на емкости класса (H1), наименования, номера партии и срока годности. Шприцы, кисти и канистры для H1 не должны использоваться для других смазок.
На аудите проверяют полноту этого пакета, актуальность регистраций и последовательность документирования. Часто замечания касаются именно разрыва между регламентом и практикой - например, регламент говорит "смазка EFELE SG-392 NSF H1", а в журнале записано просто "смазка" без номера партии.
Практические шаги по внедрению H1 в ХАССП-программу
Переход на пищевые смазки обычно совмещают с плановым останом оборудования, чтобы минимизировать остатки старых смазок и исключить перекрестное загрязнение.
1. Провести инвентаризацию. Составить план предприятия с обозначением всех точек смазки, указанием типа узла, предполагаемого контакта с пищей и текущего типа смазки.
2. Оценить риск контакта для каждой точки. Определить, какие точки требуют H1 (высокий риск), какие могут быть H2 (минимальный риск), а какие остаются вне регламента. Результаты занести в анализ опасностей ХАССП.
3. Выбрать смазки по техническим параметрам. Кроме пищевого статуса, смазка должна соответствовать температурному диапазону, вязкости, типу загустителя и совместимости с материалами оборудования (уплотнения, покрытия). Для высоконагруженных узлов пищевого оборудования, таких как тестомесы и термоформовочные машины, важна стабильность при нагреве и под нагрузкой. В таких условиях часто применяют термо- и водостойкие пластичные смазки с допуском NSF H1.
4. Подготовить документацию. Создать карточки товара на каждый используемый продукт с копией NSF-регистрации, написать или обновить регламент применения, подготовить форму журнала.
5. Провести обучение персонала. Ответственные за смазку должны понимать, почему используется именно H1, как ее хранить отдельно, как правильно заполнять журнал и что делать при обнаружении утечки.
6. Согласовать с аудиторами. На предварительной встрече показать пакет документов, описать классификацию точек и попросить рекомендации по верификации.
Как NSF H1 и ISO 21469 поддерживают аудит
Регистрация NSF H1 подтверждает, что состав смазки (базовое масло, загуститель, присадки) одобрен для случайного контакта с пищей и не содержит запрещенных ингредиентов.
Однако само по себе наличие номера регистрации - это только часть проверки.
Аудиторы также обращают внимание на ISO 21469, если он указан на продукте. Этот стандарт подтверждает, что смазка не только прошла испытания по составу, но и была произведена на предприятии, которое соблюдает гигиенические требования и имеет системы контроля загрязнений. ISO 21469 - своего рода гарантия того, что на этапе производства смазки была минимизирована вероятность контаминации.
При прочих равных условиях (H1 + ISO 21469) аудит проходит более гладко, так как демонстрируется комплексный подход к контролю риска - не только по составу продукта, но и по его производству.
Часто задаваемые вопросы
Если смазка H1, значит ли это, что она полностью безопасна при любом контакте с едой?
Нет. H1 предназначена для случайного контакта при содержании не более 10 ppm. Это означает редкие, непредумышленные попадания, а не постоянное присутствие на поверхности продукта. Для прямого контакта (например, разделительный агент для теста) требуется класс 3H. Нарушение этого различия - частая ошибка на аудитах.
Какие документы нужно подготовить перед аудитом ХАССП?
Основной пакет: актуальная карточка товара с номером NSF-регистрации конкретного продукта, копия SDS, написанный и подписанный регламент применения смазок, анализ опасностей ХАССП с классификацией точек по риску, журнал обслуживания с записями применения (дата, номер партии, точка, ответственное лицо) и фотографии раздельного хранения смазок.
Можно ли хранить H1 и H2 в одной канистре или шприце?
Категорически нет. Раздельное хранение - одно из ключевых требований. Если смазки перемешаны, H1 теряет свой статус, и аудитор выпишет замечание. На практике используют разные шприцы, канистры и маркируют их ярко и разборчиво.
Что делать, если при смене смазки остались остатки старого материала в узле?
Остатки удаляют полностью перед применением новой смазки. Переход на H1 обычно совмещают с плановым останом оборудования, чтобы минимизировать остатки и исключить перекрестное загрязнение. Процедура очистки записывается в журнал.
Нужна ли ISO 21469 для всех H1-смазок или только в критичных случаях?
ISO 21469 - желательный, но не обязательный для H1 стандарт. Однако в строгих программах (особенно при высоких рисках контаминации) или при выборе между несколькими H1-продуктами аудитор обычно предпочитает тот, что имеет оба допуска (H1 + ISO 21469). Это снижает риск критических замечаний.
Заключение
Пищевые смазки H1 влияют на прохождение аудита ХАССП не потому, что обладают "волшебным" статусом, а потому что правильное использование H1 демонстрирует управление химическим риском. Аудитор проверяет не только наличие сертификата, но актуальную регистрацию продукта в NSF, правильную оценку риска контакта для каждой точки смазки, раздельное хранение, полный регламент применения и документированные записи по партиям и обслуживанию.
Переход на H1 в критичных точках, подготовка полного пакета документации и обучение персонала - стандартная практика на предприятиях, которые последовательно снижают число замечаний при аудитах. Начните с инвентаризации всех точек смазки, классифицируйте их по риску контакта, согласуйте выбор смазок с ХАССП-анализом и подготовьте документацию до прихода аудитора. Это напрямую влияет на результат проверки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как влияние pH на СОЖ помогает предотвратить поломки инструмента и снизить затраты на производство.
Эффективная смазка для петель поможет устранить скрип двери в квартире и гараже, продлевая срок службы механизмов.
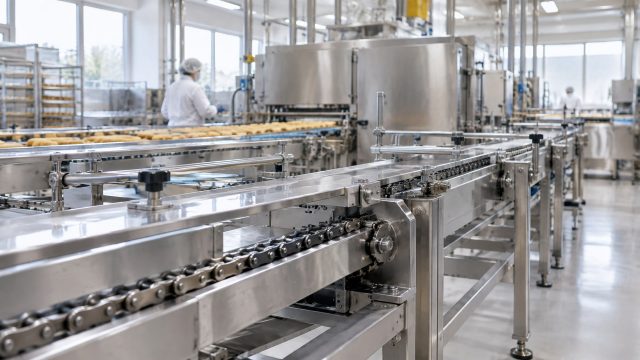
Выбирайте цепное масло пищевое H1, учитывая вязкость, нагрузку, температуру и среду для оптимальной работы привода.