
Как пищевые смазки H1 влияют на прохождение аудитов HACCP и ISO 22000
Пищевые смазки H1 - это не просто маркетинговый ярлык, а элемент системы управления риском на производстве. Допуск H1 означает, что смазка зарегистрирована для применения в зонах, где возможен случайный и технически неизбежный контакт с продуктом при нормальной эксплуатации оборудования. На аудитах HACCP и ISO 22000 аудиторы не проверяют красивый сертификат - они проверяют живую прослеживаемость: действующую регистрацию конкретного продукта, его привязку к узлам оборудования, документированные процедуры применения и записи о фактическом использовании. Это означает, что выбор правильной смазки H1 и ее грамотное введение в систему документации напрямую влияет на результат аудита.
Статья раскрывает, как H1-смазки снижают и формализуют химический риск в HACCP и ISO 22000, какие документы и процедуры нужно подготовить, какие ошибки совершают закупщики и технические специалисты, и как подобрать смазку под реальные условия производства, а не по общему ярлыку.
Что такое H1 и почему ее включили в стандарты безопасности
Категория H1 появилась в системе NSF как ответ на реальную задачу пищевых производств: смазать узел оборудования, работающий над или рядом с продуктом, но без прямого контакта по плану.
Однако на практике риск случайного попадания смазки существует всегда - вибрация, течь уплотнения, избыточное нанесение. H1 - это не разрешение наносить смазку как угодно, а стандартизированное решение с контролируемым риском.
По регламентам NSF и ISO 21469, H1-смазка допускает случайное загрязнение продукта не более чем на 10 ppm для минеральных и большинства синтетических смазок. Для силиконовых смазок лимит жестче -1 ppm. Эти цифры определены на основе оценки риска и токсикологических данных и встроены в спецификации каждого H1-продукта.
ISO/TS 22002-1, стандарт требований к программам предварительных условий (PRP) для безопасности пищи, прямо указывает: если существует риск прямого или косвенного контакта смазок и теплоносителей с продуктом, они должны быть пищевого класса. Это означает, что выбор H1-смазки - не добровольное улучшение, а обязательный элемент системы управления риском для соответствия ISO 22000.
HACCP, в свою очередь, рассматривает смазку как потенциальный химический фактор риска. Если смазка может попасть в продукт, она должна быть включена в анализ опасностей, должны быть определены контрольные точки и корректирующие действия. H1-регистрация служит доказательством того, что поставщик смазки провел оценку и заявляет о безопасности при указанных условиях.
Как аудиторы проверяют соответствие требованиям H1
Проверка начинается с документации, а не с запроса «есть ли у вас H1-смазка».
Аудитор запрашивает реестр смазочных материалов, используемых на производстве. В этом реестре должны быть указаны: название продукта, производитель, регистрационный номер NSF H1 (или номер сертификата ISO 21469), узел оборудования, где применяется смазка, периодичность нанесения, метод нанесения и ответственное лицо.
Второй шаг - проверка действующей регистрации конкретного продукта в базах NSF или других сертифицирующих органов. Старое письмо от поставщика, заявление в рекламном листке или данные с истекшей регистрацией не принимаются. Аудитор проверяет, действительно ли конкретный артикул зарегистрирован и не снят ли он с учета.
Третий шаг - физическая проверка хранения. Пищевые смазки H1 должны быть отделены от непищевых материалов: отдельное помещение, отдельная тара, четкая маркировка. Если H1 и обычная смазка стоят рядом в одном шкафу, это расценивается как риск перекрестного загрязнения и является находкой при аудите.
Четвертый шаг - проверка записей применения. На узлах оборудования, где используется H1, должны быть записи о фактическом нанесении смазки: дата, кто наносил, какое количество. Если эти записи отсутствуют или ведутся от случая к случаю, аудитор отметит это как отсутствие контроля.
Пятый шаг - анализ документации HACCP или PRP. Смазка должна быть упомянута в анализе опасностей как контролируемый фактор; должна быть описана контрольная мера (применение H1-смазки с регистрацией NSF); должны быть указаны контрольные точки (зоны, где возможен контакт) и корректирующие действия (например, замена смазки при обнаружении течи уплотнения).
На практике многие предприятия предоставляют аудитору только общее письмо «наша компания производит H1-смазки» или ссылку на веб-сайт. Это не достаточно. Аудитору нужна именно привязка к конкретному продукту, конкретному узлу и конкретному процессу.
Регистрация NSF H1 и ISO 21469 - в чем отличие и что требует стандарт
NSF H1 - это североамериканская система регистрации, развившаяся из американских требований Федеральной комиссии по пищевым добавкам (FDA).
ISO 21469 - международный стандарт, разработанный ISO TC 131 (гидравлические и смазочные жидкости), охватывающий ту же область, но с другой структурой сертификации.
На практике в России и Европе большинство аудитов HACCP и ISO 22000 принимают оба варианта регистрации. Однако в контрактах некоторых крупных заказчиков (особенно сетей и экспортно-ориентированных производств) может быть прописано требование именно NSF H1 или именно ISO 21469. Поэтому при выборе смазки полезно уточнить у заказчика его предпочтения.
ISO 21469 содержит более детальные требования к оценке риска и испытаниям, чем некоторые другие схемы регистрации, но это не делает его «жестче». Обе системы требуют документирования и подтверждения безопасности.
Важно: смазка считается food-grade (пищевой), если она зарегистрирована как H1 или сертифицирована по ISO 21469. Если смазка имеет только общий класс NSF H2 или вообще не имеет пищевого допуска, использование ее в пищевой зоне нарушает требования стандартов, независимо от качества самой смазки.
Какие смазки выбирают для критичных узлов оборудования
На пищевых производствах узлы, требующие H1-смазок, распределяются по степени риска контакта с продуктом.
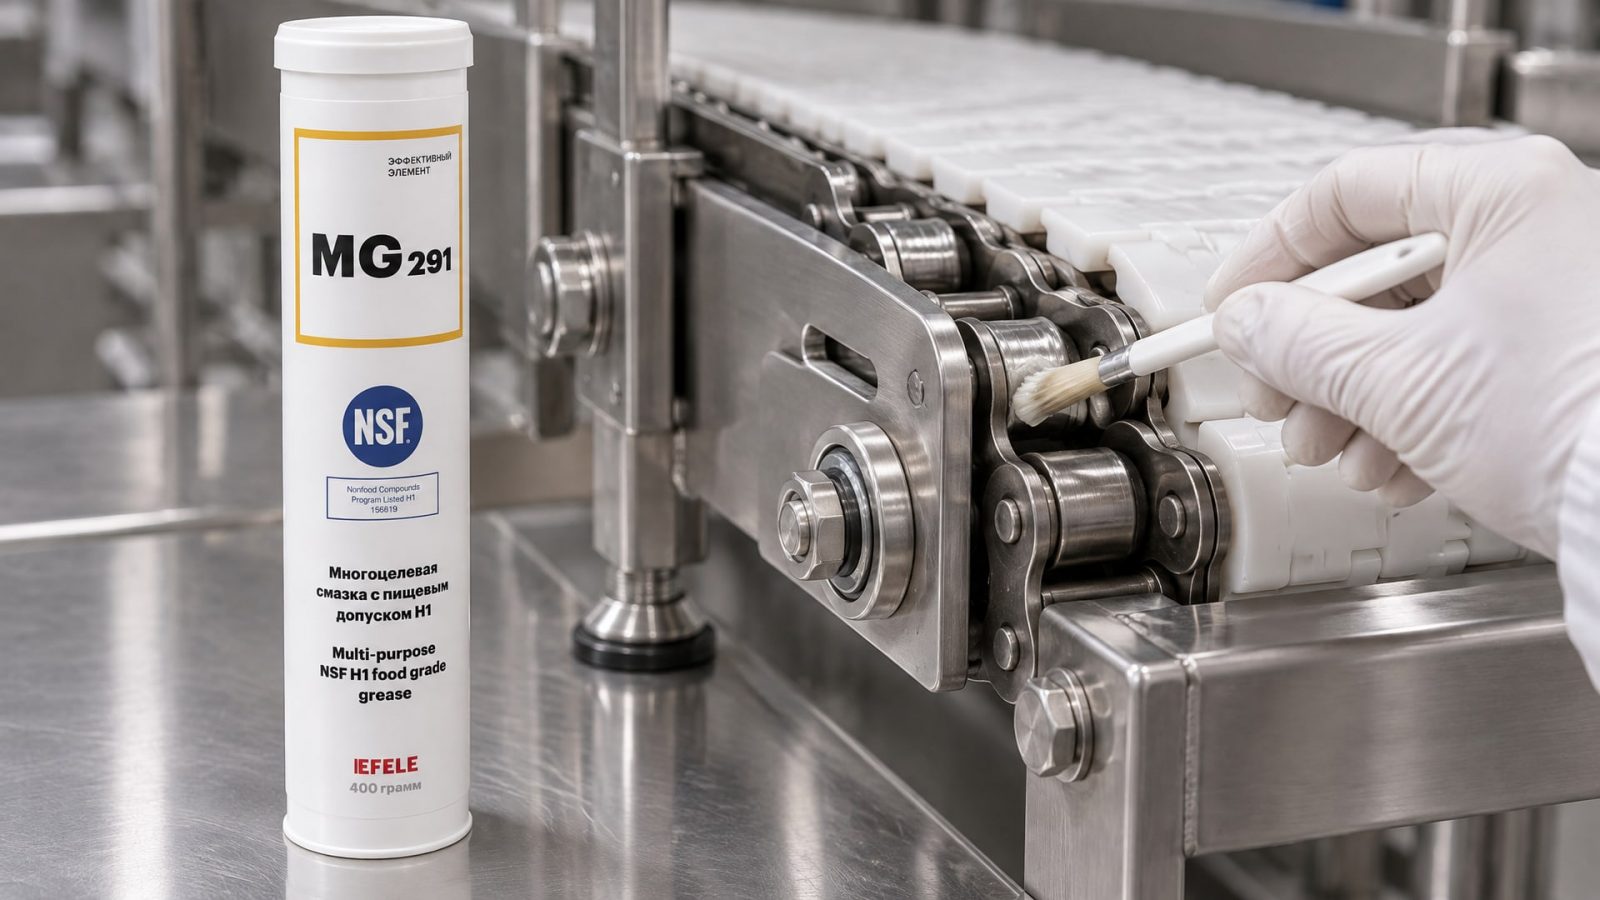
Наиболее критичные зоны - это направляющие конвейеров, работающие над продуктом; цепные приводы над линией фасовки; подшипники редукторов, расположенные над технологической емкостью; направляющие скользящих контактов упаковочной машины.
Для подшипников скольжения и качения в пищевой зоне подходят пластичные смазки NLGI 2 с допуском H1. Эти смазки обеспечивают адгезию (способность удерживаться на поверхности без стекания) и долгий интервал переноса, что минимизирует вероятность избыточного количества смазки. Пластичные смазки на минеральной основе с литиевым загустителем остаются наиболее доступным решением; на них указывается лимит загрязнения 10 ppm.
Для цепных приводов, работающих при высоких температурах (свыше 60°C), нужны специализированные H1-масла или смазки с температурной стабильностью. Такие продукты сохраняют вязкость и не теряют адгезию при нагреве, что предотвращает вспениваемость и течь на суставы цепи. EFELE SO-881 (термостойкое цепное, NSF H1) применяется в таких условиях: масло работает при температурах до 100°C, не окисляется при длительной работе и оставляет минимальный осадок при остывании.
Для узлов с интенсивной влажностью - например, направляющих конвейеров в зонах мойки или охлаждения - выбирают смазки с водоотталкивающими свойствами и устойчивостью к вымыванию. H1-смазки на гидрофобной основе сохраняют консистенцию и адгезию даже при контакте с водой и санитарными растворами.
Важно: универсальная H1-смазка NLGI 2 не всегда подходит для всех узлов. Если подшипник работает при 80°C, а выбранная смазка теряет вязкость при 60°C, произойдет течь и загрязнение продукта. Если направляющая часто контактирует с водой, а смазка гигроскопична, она эмульгируется и теряет эффективность. Подбор смазки - это анализ конкретных условий узла: температура, нагрузка, скорость, влажность, материалы уплотнений, режимы мойки.
EFELE MG-291 (NSF H1, NLGI 2, -30…+80°C) показывает, как универсальная смазка может работать в большинстве узлов пищевого производства благодаря сбалансированному составу: достаточно вязкое минеральное масло, устойчивое к окислению; литиевый загуститель, обеспечивающий адгезию; пакет присадок, защищающих от коррозии и окисления. Такой выбор упрощает управление ассортиментом смазок и снижает риск ошибок при выборе продукта.
Процедуры и документация для соответствия HACCP и ISO 22000
Для успешного прохождения аудита недостаточно просто закупить H1-смазки.
Нужно построить систему управления их использованием.
Реестр смазочных материалов
Основной документ - реестр всех смазочных материалов, используемых на предприятии. В нем указываются: торговое название, производитель, артикул, назначение (подшипники, направляющие, цепи), класс NSF (H1, H2, H3), номер регистрации NSF или номер сертификата ISO 21469, срок действия регистрации, узлы оборудования, периодичность нанесения, способ нанесения (вручную, автоматически, через централизованную систему).
Реестр ведется в виде таблицы и обновляется при замене поставщика или смены продукта. Каждая запись должна быть подкреплена копией регистрационного свидетельства или выпиской из реестра NSF на дату проведения аудита.
Анализ опасностей (Hazard Analysis) в документации HACCP
В анализе опасностей для каждого процесса, где возможен контакт смазки с продуктом, указывается: опасность (химическое загрязнение смазкой), вероятность и тяжесть (например, среднее значение при нормальной эксплуатации низкое, но при поломке уплотнения высокое), контрольная мера (применение H1-смазки с регистрацией NSF, герметизация узла, изоляция от продукта).
Контрольные меры описываются как процедуры: какую смазку использовать, в каком количестве, как часто переносить, как контролировать состояние уплотнений. Если контрольная мера это H1-смазка, то необходимо указать, как вы убедились в ее H1-статусе (ссылка на регистрацию NSF).
План PRP (программа предварительных условий)
PRP описывает условия и процедуры, поддерживающие гигиену и безопасность производства. Раздел «Смазочные материалы и теплоносители» в PRP должен включать:
Требование к использованию пищевых смазок H1 на узлах, расположенных над или рядом с продуктом
Процедура проверки действующей регистрации смазки перед закупкой
Процедура хранения: отдельное помещение или шкаф, четкая маркировка, недопустимость смешивания с непищевыми смазками
Процедура выдачи смазки (кто и когда получает, под ответственность кого)
Процедура нанесения: кто наносит, в каком количестве, как убирает излишки, какую записывает информацию
Процедура контроля уплотнений: периодическая визуальная проверка на наличие течей, запись обнаруженных дефектов
Записи применения и наблюдения
На каждом узле, где используется H1-смазка, должна вестись запись о фактическом нанесении: дата, время, наносящий (подпись), тип и количество смазки, состояние узла (нормальное, обнаружена течь, требуется замена). Записи ведутся в журнале смазки узла или в едином журнале смазочных работ.
Эти записи служат аудитору доказательством того, что контроль осуществляется систематически и документируется. Если записей нет, аудитор не может убедиться в том, что узел действительно обслуживается.
Обучение персонала
Работники, наносящие смазку, должны знать: различие между H1 и непищевыми смазками, местоположение каждой смазки и ее назначение, процедуру нанесения (какое количество, как часто), процедуру контроля уплотнений, кому сообщить при обнаружении дефекта.
Обучение проводится при приеме на должность и повторяется ежегодно. Акты обучения хранятся в личных делах.
Разделение хранения
Пищевые смазки H1 хранятся отдельно от всех других смазочных материалов: в отдельном шкафу, отдельной комнате или на отдельной полке, четко обозначенные этикетками. На контейнерах или бутылках пишется: «FOOD GRADE H1» и номер регистрации NSF. Недопустимо, чтобы рядом с H1-смазкой стояла обычная техническая смазка, попадание которой в продукт недопустимо.
Частые ошибки при выборе и применении H1-смазок
Использование H1-смазки без проверки регистрации
Закупщик видит в каталоге поставщика отметку «H1» и предполагает, что продукт автоматически подходит. На деле нужно проверить действующую регистрацию NSF именно этого артикула. Регистрация может быть истекла, если смазка снята с производства или переформулирована. Аудитор проверит регистрацию в открытом реестре NSF и не примет заверения поставщика без документов.
Смешивание H1 и непищевых смазок на складе
Частая ошибка - хранить все смазки вместе и полагаться на этикетку. При отсутствии контроля выдачи легко произойдет ошибка: рабочий возьмет неправильную емкость, и непищевая смазка попадет на оборудование, работающее над продуктом. Это нарушение, даже если смазка в контейнере маркирована правильно.
Выбор смазки только по допуску H1, без учета условий узла
H1-смазка существует с разными вязкостями, диапазонами температур и адгезией. Если выбрать смазку с температурным диапазоном -15…+60°C для узла, работающего при 70°C, смазка будет течь, даже если она имеет правильный допуск. Аудитор не проверяет это напрямую, но если произойдет загрязнение продукта из-за протечки, выяснится, что выбор смазки был неправильным.
Отсутствие записей о нанесении смазки
Если на узле, где используется H1-смазка, нет журнала регулярных смазочных работ, аудитор не может убедиться в том, что контроль осуществляется. Даже если смазка вносится один раз в год, это нужно зафиксировать письменно.
Неправильное указание H1 в HACCP без описания контрольных мер
В некоторых документах H1-смазка упомянута как «используется H1-смазка», но не описано, как контролируется ее применение, какие корректирующие действия предусмотрены при обнаружении дефекта уплотнения, как проверяется соответствие поставляемого продукта регистрации. Аудитор переквалифицирует это как недостаточное управление риском.
Предположение, что любая H1-смазка универсальна
H1-смазка для шпинделя, работающего при 3000 об/мин, отличается от H1-смазки для редуктора, работающего при 50 об/мин и низкой скорости. Первая должна быть жидкой и быстро прокачиваться, вторая - более вязкой и адгезивной. Использование первой во втором узле приведет к протечке и загрязнению.
Подбор смазки: анализ узла и условий работы
Правильный подбор H1-смазки начинается с анализа узла оборудования по ряду параметров.
Температурный диапазон
Узел работает при какой минимальной и максимальной температуре? Подшипник конвейера в неотапливаемом цехе может охлаждаться до 0°C, а при длительной работе нагреваться до 50°C. Цепной привод над печью может работать при 80°C. Смазка должна сохранять консистенцию и адгезию во всем этом диапазоне. Если диапазон смазки -30…+60°C, а узел работает при 70°C, такая смазка не подходит.
Вид и скорость подшипника
Подшипник скольжения требует другой смазки, чем качение. Подшипник качения на низкой скорости (до 1000 об/мин) требует пластичной смазки; на средней и высокой скорости (свыше 3000 об/мин) часто требуется масло или очень легкая смазка. Направляющие скольжения часто требуют мягкой смазки с хорошей адгезией, чтобы не стекала при вибрации.
Тип нагрузки
Узел испытывает радиальную нагрузку, осевую нагрузку или их комбинацию? При высокой нагрузке (например, редуктор под нагрузкой) смазка должна быть более вязкой и содержать противозадирные присадки. При легкой нагрузке (направляющая ненагруженного слайдера) достаточно более легкой смазки с хорошей адгезией.
Влажность и санитарные процедуры
Узел находится в сухой зоне или регулярно контактирует с водой и паром? При регулярной мойке горячей водой смазка должна быть водостойкой и не эмульгироваться. При контакте с щелочными или кислотными моющими растворами смазка должна быть химически стойкой. Обычная литиевая смазка может размягчиться при контакте с щелочью, а синтетическая может сохранить консистенцию.
Совместимость с материалами
Если в узле используются полиэтиленовые уплотнения или прокладки, некоторые синтетические смазки могут их разбухать. Смазка должна быть совместима со всеми материалами узла: резиной, пластмассой, металлом, полимерными покрытиями.
После анализа этих параметров подбирается конкретная смазка из линейки H1-продуктов с соответствующей вязкостью (NLGI), температурным диапазоном, типом загустителя и пакетом присадок.
Часто задаваемые вопросы
Что произойдет на аудите, если в нашем реестре смазок нет действующей регистрации NSF H1?
Аудитор переквалифицирует это как несоответствие требованию HACCP и ISO 22000 по управлению химическим риском. Будет открыта находка, потребуется корректирующее действие: получить копию действующей регистрации, обновить реестр и провести проверку, что используемый продукт действительно соответствует документам. В случае с истекшей регистрацией может потребоваться замена смазки на аналог с действующей регистрацией.
Если смазка имеет ISO 21469 вместо NSF H1, это приемлемо для аудита?
Да, обе регистрации приемлемы. ISO 21469 - это международный стандарт, признаваемый в системах HACCP и ISO 22000. Однако если в контракте заказчика указано требование именно NSF H1, нужно использовать продукт с этим допуском. Перед закупкой смазки проверьте требования вашего основного заказчика.
Как часто нужно проверять регистрацию смазки в реестре NSF?
Рекомендуется проверять регистрацию перед каждой закупкой (при повторном заказе) и минимум один раз в год. Если поставщик сменился или изменился артикул, проверка обязательна. Для аудита аудитор проверит регистрацию на дату проведения аудита; если она была действующей на эту дату, соответствие подтверждается.
Можем ли мы использовать одну H1-смазку для всех узлов оборудования?
Только если все узлы имеют одинаковые условия работы: температура, нагрузка, влажность, скорость, материалы. На практике на производстве обычно используется несколько H1-смазок: одна для подшипников качения на низкой скорости, другая для цепей при высокой температуре, третья для направляющих с повышенной влажностью. Использование универсальной смазки упрощает управление, но требует тщательного анализа, что она действительно подходит для всех узлов.
Если при аудите обнаружена небольшая течь смазки на узле, это нарушение?
Течь смазки из-за поломки уплотнения - это признак того, что узел требует обслуживания. При аудите это может быть отмечено как риск загрязнения продукта, но само по себе не является нарушением, если: 1) узел зарегистрирован в реестре смазок с указанием H1-смазки; 2) в HACCP описано корректирующее действие при обнаружении течи (замена уплотнения, временное отключение узла); 3) вы проводите регулярные проверки уплотнений и ведете записи. Отсутствие контроля течи - это нарушение.
Заключение
Пищевые смазки H1 влияют на результат аудита HACCP и ISO 22000 не через магический сертификат, а через систему. H1-допуск формализует и снижает химический риск загрязнения продукта, но только если смазка выбрана для конкретных условий узла, правильно зарегистрирована на дату аудита, включена в документацию (реестр, HACCP, PRP), физически разделена от непищевых материалов на складе и регулярно наносится с фиксацией в записях.
Следующий шаг: проведите ревизию всех смазок, используемых на вашем производстве. Для каждой смазки, применяемой в пищевой зоне, проверьте действующую регистрацию NSF H1 или ISO 21469; убедитесь, что регистрация действительна на дату планируемого аудита; обновите реестр смазок с указанием регистрационных номеров; убедитесь, что смазка включена в анализ опасностей HACCP и описаны контрольные меры; проверьте, что H1-смазки физически разделены от непищевых на складе; введите или актуализируйте журнал смазочных работ с указанием регулярности и ответственных. Эта подготовка значительно снизит риск находок при аудите.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить герметизацию труб агрессивные среды, выбрав правильный герметик и избежав типичных ошибок.
Узнайте, как выполнить восстановление пластика салона автомобиля: выбрать смазку, устранить скрипы и удалить царапины.
Узнайте, как правильно выбрать анаэробный герметик для резьбы, чтобы обеспечить надежную герметизацию соединений в различных отраслях.