
Как предотвратить загрязнение пищевой продукции смазочными материалами
Попадание смазки в пищевой продукт - это не теоретический риск, а вполне реальная угроза для производства. Поскольку смазочные материалы используются на каждом технологическом участке (от конвейеров до упаковочных линий), контролировать их распределение должны те, кто закупает и применяет эти материалы. Предотвращение загрязнения начинается не только с выбора правильного продукта, но и с понимания того, как организовать все этапы его использования: от хранения и доставки до нанесения на оборудование.
Статья расскажет, почему одной H1-регистрации недостаточно, как устроена гигиеническая система ISO 21469 и какие практические шаги гарантируют, что ни одна капля смазки не попадет в готовый продукт. Материал адресован инженерам, закупщикам и техническим специалистам, которые отвечают за выбор смазок и условия их применения на производстве.
Различие между H1-регистрацией и полной гигиенической безопасностью
H1 - это регистрационный статус Национального фонда санитарии (NSF), который указывает на допуск смазки к случайному контакту с пищей.
Однако наличие этого статуса не гарантирует предотвращение загрязнения в полной цепочке производства и логистики. Многие закупщики ошибочно считают, что достаточно купить H1-смазку и все проблемы решены - на самом деле это только первый шаг.
ISO 21469:2006 устанавливает намного более строгую систему требований. Этот стандарт охватывает не только состав смазки (базовые масла, присадки, загустители), но и производство, упаковку, хранение, транспортировку и применение материала. Сертификация по ISO 21469 означает, что весь производственный процесс находится под контролем: от формулировки до маркировки партии, включая аудиты на месте производства.
Ключевое отличие в том, что H1 - это допуск на контакт, а ISO 21469 - это система управления рисками загрязнения. Когда вы выбираете смазку, сертифицированную по ISO 21469, вы выбираете не только безопасный продукт, но и подтвержденную гигиену всей его истории: от завода производителя до момента нанесения на оборудование. Именно поэтому при закупке следует запрашивать у поставщика не просто H1-регистрацию, но и сведения о сертификации ISO 21469 и прослеживаемости партии.
Риски загрязнения на этапах хранения и применения
Безопасность состава смазки - это лишь половина дела.
Вторая половина - это предотвращение перекрестного загрязнения на всех этапах после поступления материала на производство. ISO 21469 требует, чтобы при хранении и транспортировке смазка была защищена от влаги, пыли, грязи и температурных колебаний. Эти факторы не только влияют на качество самой смазки, но и повышают риск ее деградации и появления вредных примесей.
На производстве опасность начинается с момента открытия упаковки. Если в помещении нарушена температура, повышена влажность или есть технологическая пыль, микрочастицы могут осесть в открытую емкость со смазкой. Еще одна критическая точка - перелив или перезаправка. Если для пищевой смазки использован инструмент, который ранее контактировал с промышленной смазкой, произойдет смешивание и загрязнение партии.
Практический совет: убирайте помещение хранения смазок перед открытием упаковки; используйте емкости с герметичными крышками и избегайте попадания внутрь воды и воздуха; проверяйте видимость загрязнений в смазке перед использованием. Если заметили посторонние частицы, изменение цвета или консистенции - не используйте партию и свяжитесь с поставщиком.
Выделенная аппаратура и раздельные системы подачи
Один из ключевых принципов ISO 21469 - использование выделенного (dedicated) оборудования для пищевых смазок.
Это означает, что насосы, шприцы, емкости, линии подачи и точки заправки должны использоваться исключительно для пищевых материалов и не смешиваться с оборудованием для промышленных смазок.
На практике это требует четкой организации хранилища и производства. Пищевые смазки рекомендуется хранить в отдельной зоне, обозначить их цветными полосами или ярлыками, чтобы избежать случайного захвата неправильного материала. Насосы для наполнения емкостей должны быть также выделены - одна система для пищевых смазок, другая для промышленных. Если на производстве используется централизованная система смазки, то для пищевого оборудования нужна собственная линия трубопроводов, отдельные фильтры и резервуары.
Эта мера может показаться затратной, но на деле она предотвращает затраты, несоизмеримо большие: риск остановки производства, изъятия партии продукции, штрафов и потери репутации компании. Многие производства на этапах расширения или модернизации закладывают требования по разделению систем подачи еще при проектировании, что экономит ресурсы в долгосрочном плане.
Контроль прослеживаемости и проверка документации поставщика
Предотвращение загрязнения включает проверку не только самого продукта, но и его истории.
Когда смазка прибывает на ваше производство, вы должны знать, из какой партии она отобрана, какого числа была произведена, прошла ли контрольные испытания на соответствие ISO 21469. Каждая партия пищевой смазки должна иметь номер трассировки (batch/lot number), чтобы в случае обнаружения проблемы можно было отследить, в какие периоды и какие линии поступала эта смазка.
При закупке запрашивайте у поставщика сертификат соответствия ISO 21469, сведения о дате производства и сроке годности. Проверяйте, что упаковка не повреждена и запечатана - открытая или помятая тара может указывать на нарушения условий хранения в пути. Сохраняйте документы и номера партий в своей системе учета, чтобы иметь возможность быстро реагировать на запросы санитарных органов или внутренних аудитов.
На крупных производствах рекомендуется периодически согласовывать список одобренных поставщиков с отделом качества, проводить их оценку и аудиты. Это гарантирует, что смазка, которая заходит в производство, соответствует заявленным требованиям и не будет источником неожиданного загрязнения.
Организация процесса нанесения и контроль точек смазывания
Наиболее рискованный момент - это непосредственное нанесение смазки на оборудование.
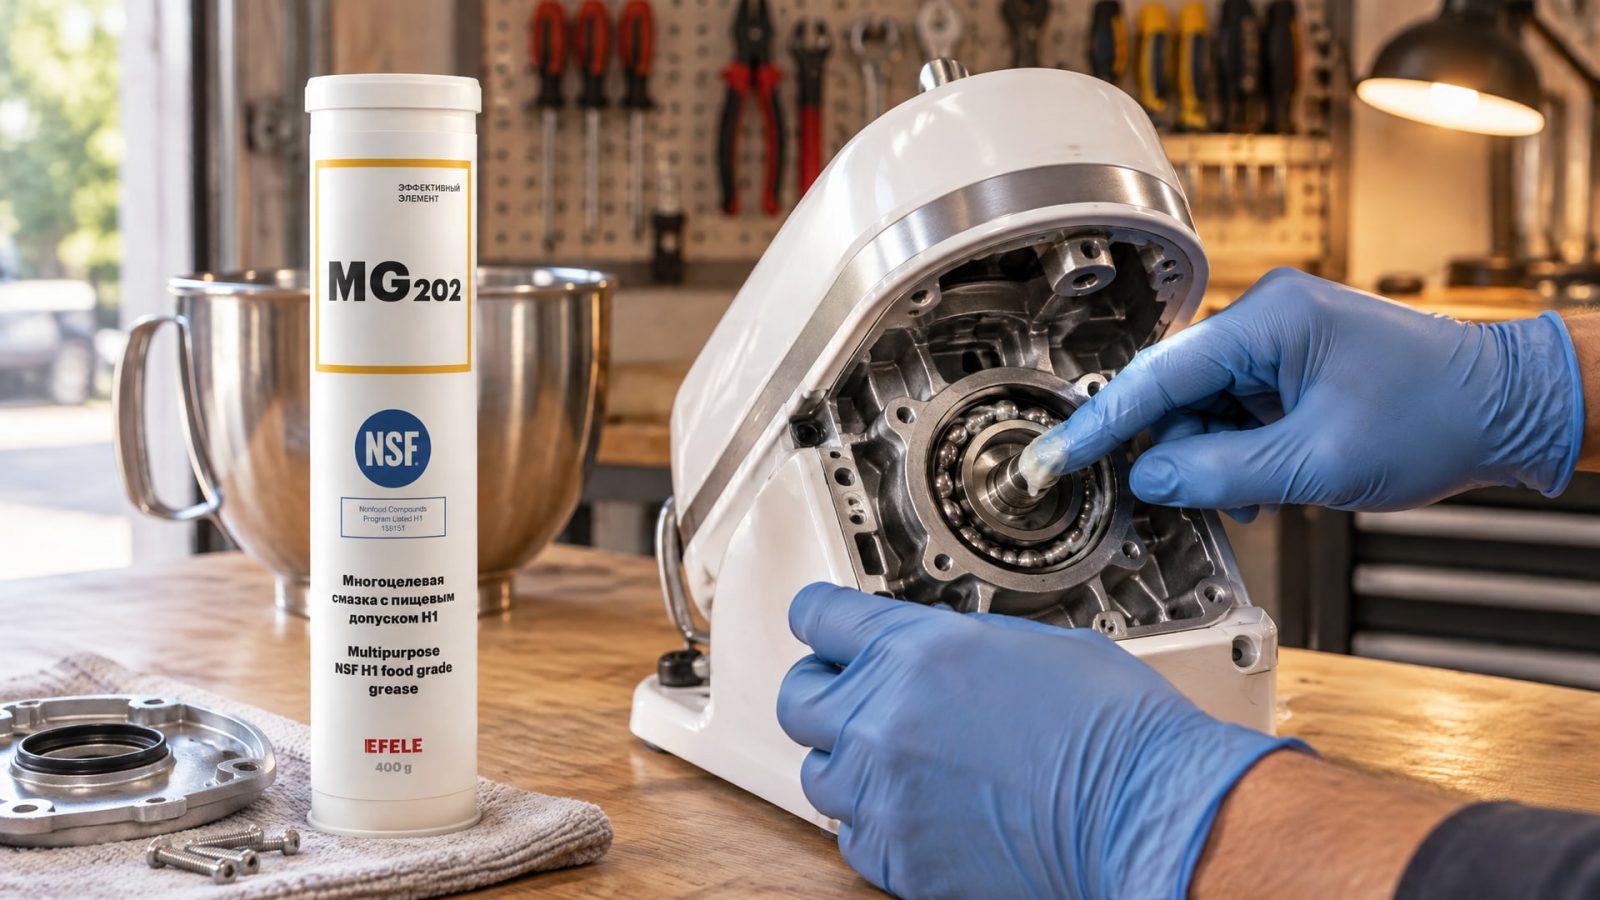
Если точка смазывания расположена близко к движущимся частям, которые затем приходят в контакт с продуктом, малейшая ошибка может привести к загрязнению.
Для оборудования в пищевой промышленности важно, чтобы точки смазывания были спроектированы так, чтобы смазка не выдавливалась наружу и не капала на продукт или упаковку. После нанесения смазки излишек следует удалить мягкой чистой тканью - это убирает видимые следы и снижает риск попадания материала в продукт при вибрации или сдвиге.
Проблему часто создают неправильно подобранные консистенции смазок. Если консистенция (NLGI-класс) слишком мягкая, смазка будет выдавливаться из зазоров; если слишком жесткая, при нанесении потребуется чрезмерное усилие, что может привести к разбрызгиванию. Для конвейеров и направляющих, где требуется пищевой допуск H1 и одновременная защита от влаги и механических нагрузок, целесообразно использовать адгезивные составы, которые прочно удерживаются на металле и не мигрируют. В таких случаях специалисты часто обращаются к EFELE MG-202 - смазке с регистрацией NSF H1, которая обеспечивает стабильную пленку на подшипниках и направляющих даже при частых моечно-дезинфекционных процедурах, характерных для пищевого производства.
Очистка оборудования перед сменой смазки и маркировка
Переход с одной смазки на другую - потенциально опасный момент.
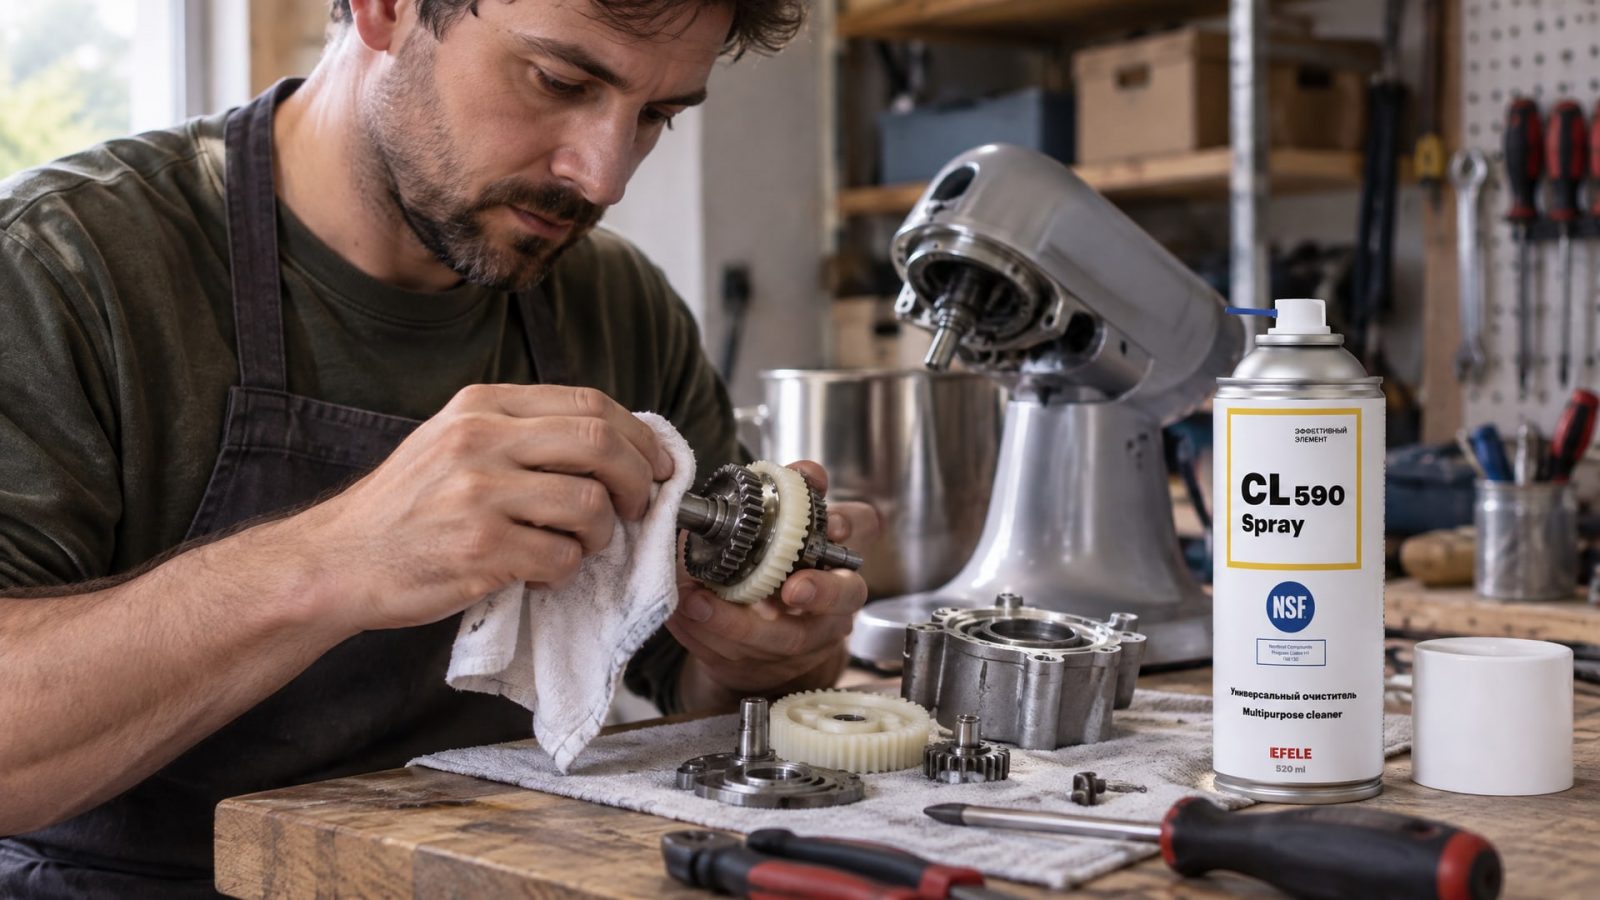
Если остатки старой промышленной смазки останутся на оборудовании, они неминуемо перемешаются с новой пищевой смазкой и загрязнят ее.
Перед нанесением новой смазки поверхность смазывания должна быть очищена от старого материала, пыли и грязи. Для этого используют чистые, сухие тряпки, щетки или специальные салфетки - главное, чтобы они ранее не контактировали с промышленными смазками. В критичных случаях применяют растворители; однако после очистки всю остаточную влажность необходимо удалить, чтобы новая смазка не разбавилась и не потеряла свои свойства.
Для облегчения процесса очистки и подготовки оборудования перед нанесением пищевой смазки, особенно когда требуется удалить остатки посторонних материалов, инженеры используют EFELE CL-590 Spray - универсальный спрей с пищевым допуском NSF H1, который безопасно удаляет загрязнения, не оставляя токсичных остатков и не требуя смывания перед нанесением новой смазки.
Далее, каждую емкость, инструмент и точку смазывания следует четко маркировать. На емкостях пишут: «Пищевая смазка H1 ISO 21469», указывают наименование, номер партии, дату открытия упаковки и срок годности. На оборудовании размещают ярлыки, которые указывают, какая смазка используется, дата последнего нанесения и периодичность переподготовки. Эта информация критична для ротации сотрудников и для аудитов.
Интеграция контроля в систему HACCP
Предотвращение загрязнения пищи смазкой должно быть встроено в систему анализа опасностей и критических контрольных точек (HACCP), которая обязательна для пищевых производств.
H1-смазка и пищевой случайный контакт - это именно те факторы, которые должны фигурировать в программе по оценке рисков.
В плане HACCP следует указать критические контрольные точки (ККТ), связанные со смазыванием: входной контроль партии (проверка H1 и ISO 21469), условия хранения (температура, влажность, герметичность), процесс нанесения (использование выделенного инструмента, удаление излишков), и контроль после нанесения (визуальная проверка, отсутствие посторонних примесей на продукте).
Для каждой ККТ устанавливаются предельные значения (критические пределы), методы контроля и корректирующие действия при отклонении. Например, критический предел хранения - температура от +5 до +25°C и влажность ниже 85%; при выходе за пределы смазка переводится в категорию использования только после переанализа. Документирование этих мер является обязательным и служит доказательством надлежащего управления риском при проверке контролирующими органами.
Часто задаваемые вопросы
Достаточно ли H1-регистрации, чтобы гарантировать безопасность?
H1-регистрация NSF подтверждает, что смазка безопасна при случайном контакте с пищей, однако она не охватывает контроль всего производственного процесса. Полная гарантия требует еще и сертификации ISO 21469, которая проверяет условия производства, упаковки, хранения и применения. Без соблюдения выделенной аппаратуры и гигиены обращения даже H1-смазка может привести к загрязнению.
Что такое ISO 21469 и чем она отличается от H1?
ISO 21469 - это международный стандарт гигиены, который охватывает формуляцию, производство, упаковку, хранение, транспортировку и применение смазок, соприкасающихся с пищей. H1 - это лишь регистрационный статус на допуск к контакту. ISO 21469 намного строже и требует полного аудита производителя и системы управления рисками на всех этапах цепочки поставок.
Могу ли я использовать один и тот же инструмент для пищевой и промышленной смазок?
Нет, категорически нельзя. Использование общего насоса, шприца или емкости приведет к смешиванию смазок и загрязнению пищевой партии. Для пищевых смазок нужны выделенные (dedicated) системы подачи, инструмент и точки заправки, изолированные от промышленных материалов.
Как часто нужно проверять соответствие смазки требованиям?
Проверку следует проводить при каждой закупке: убедиться в наличии сертификата ISO 21469, номере партии и сроке годности. Внутренно рекомендуется периодическое тестирование (ежегодное или при смене поставщика) для подтверждения, что материал остается в соответствии со спецификацией. Все документы должны храниться в системе учета для целей трассировки.
Что делать, если обнаружу посторонние частицы в смазке?
Используйте смазку необходимо немедленно прекратить. Сообщите поставщику с указанием номера партии, даты и характера загрязнения. Свяжитесь с отделом качества и задокументируйте инцидент. Если загрязненная смазка уже нанесена на оборудование, проведите очистку и переанализ всех участков контакта с продуктом.
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами - это не одноразовая проверка документов поставщика, а системная работа на всех этапах: от выбора H1-смазки, сертифицированной по ISO 21469, до организации выделенной аппаратуры, контроля хранения и документирования в системе HACCP. Наибольшие риски исходят не от формулы смазки, а от ошибок обращения - смешивания партий, использования общего инструмента, нарушения условий хранения и отсутствия маркировки.
Ваш следующий шаг: проверьте сертификаты текущих поставщиков, убедитесь, что смазки имеют ISO 21469-сертификацию, организуйте раздельное хранение и выделенную аппаратуру для пищевых материалов, внесите контрольные точки в программу HACCP и создайте процедуру входного контроля партий. Это инвестиция в надежность вашего производства и защиту репутации компании.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно проводить обслуживание системы СОЖ, удаляя масляные отложения и шлам, не прерывая производственный процесс.
Анаэробный герметик для резьбы – современная альтернатива ФУМ-ленте, обеспечивающая надежную герметизацию и фиксацию соединений.
Узнайте, чем смазать ворота, чтобы обеспечить их бесперебойную работу и продлить срок службы.