
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
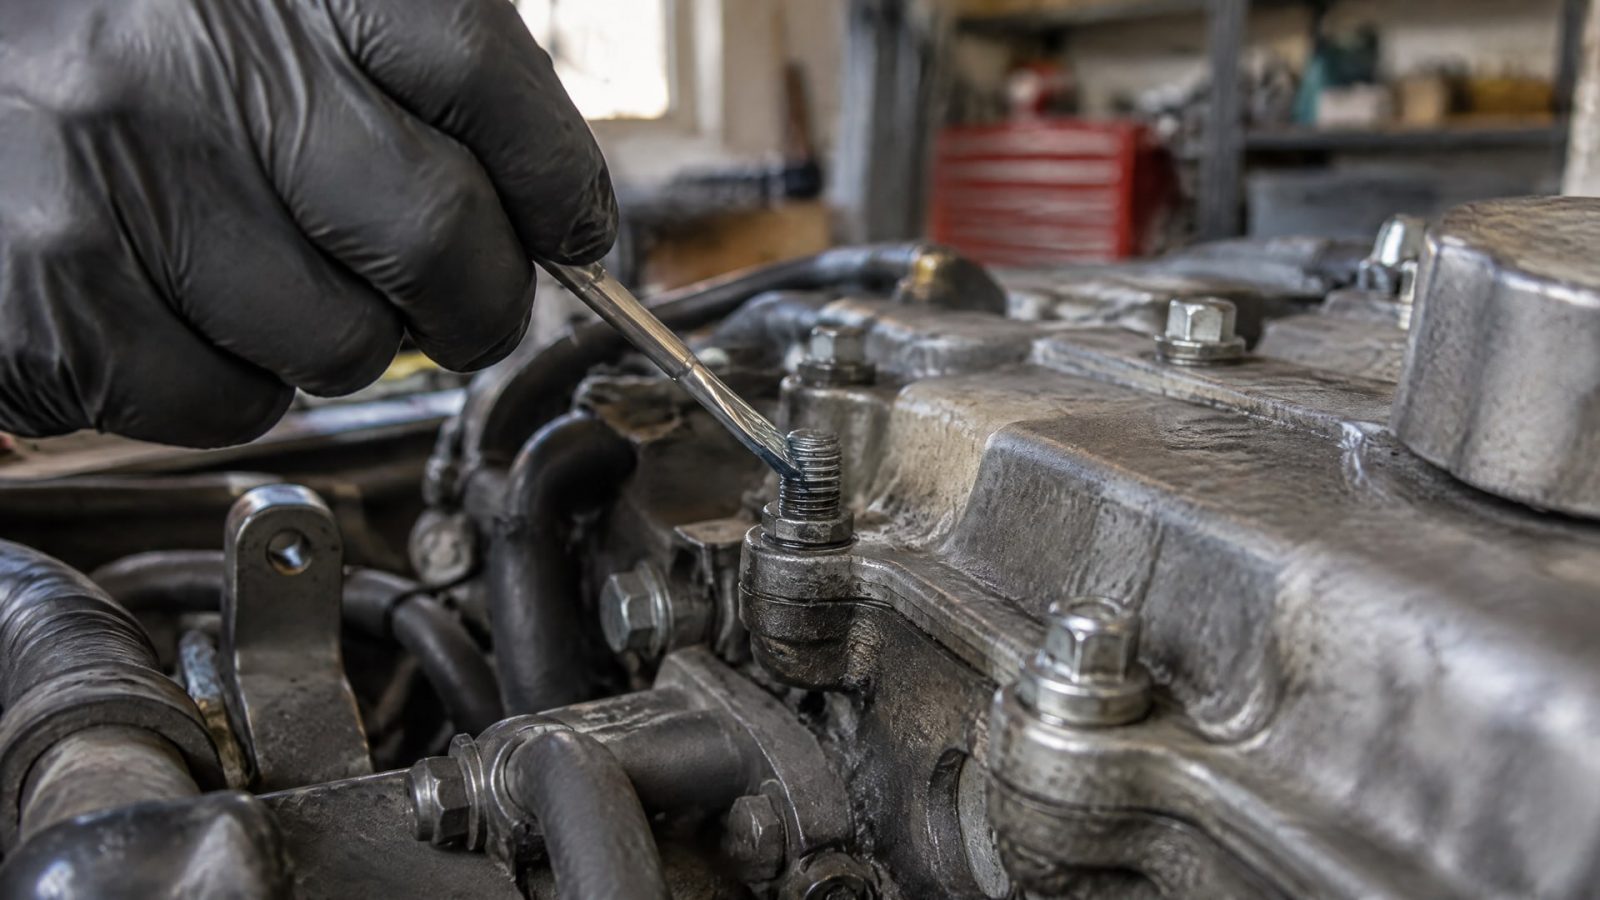
Вибрация - один из главных врагов резьбовых соединений на производстве. Под действием динамических нагрузок болты и винты постепенно ослабляются, зазоры в резьбе увеличиваются, и соединение теряет герметичность или несущую способность. Проблема особенно острая на машинах, работающих с ударными нагрузками, вращающимся оборудовании и узлах, подверженных постоянной тряске.
Анаэробный фиксатор резьбы решает эту проблему принципиально иначе, чем гайки-контргайки или стопорные шайбы. Жидкий состав заполняет микрозазоры между витками резьбы, полимеризуется в отсутствие воздуха и тем самым блокирует микросмещения, которые приводят к ослаблению. В статье разберемся, как выбрать правильный фиксатор, как его применять и какие ошибки монтажа встречаются чаще всего.
Принцип защиты резьбовых соединений от вибрации
При вибрации резьба испытывает микросмещения в зоне контакта витков.
Даже малые амплитуды приводят к постепенному изнашиванию, ослаблению преднатяга и, в конечном счете, к самоотвинчиванию. Классический механизм ослабления описан в стандарте DIN 65151 (тест Junker), который считается эталонным методом для оценки виброустойчивости крепежа.
Анаэробный фиксатор работает по другому принципу. Нанесенный на витки резьбы, он заполняет микрозазоры и полимеризуется под действием металла и влаги (без доступа воздуха), образуя упругую пленку. Эта пленка увеличивает трение между витками, препятствует микроподвижкам и тем самым снижает риск ослабления от вибрации. Одновременно фиксатор создает защитный барьер против влаги, кислорода и солей, снижая вероятность коррозии и фреттинга в резьбе.
Важно понимать: фиксатор не заменяет правильную затяжку, а дополняет ее. Без корректного момента затяжки (определяется по ISO 16047) эффект будет неполным. Преднатяг и виброустойчивость - связанные, но независимые параметры.
Как выбрать анаэробный фиксатор резьбы: средняя прочность или высокая
Первое правило выбора - ориентироваться на разборность соединения и условия эксплуатации, а не на цвет состава.
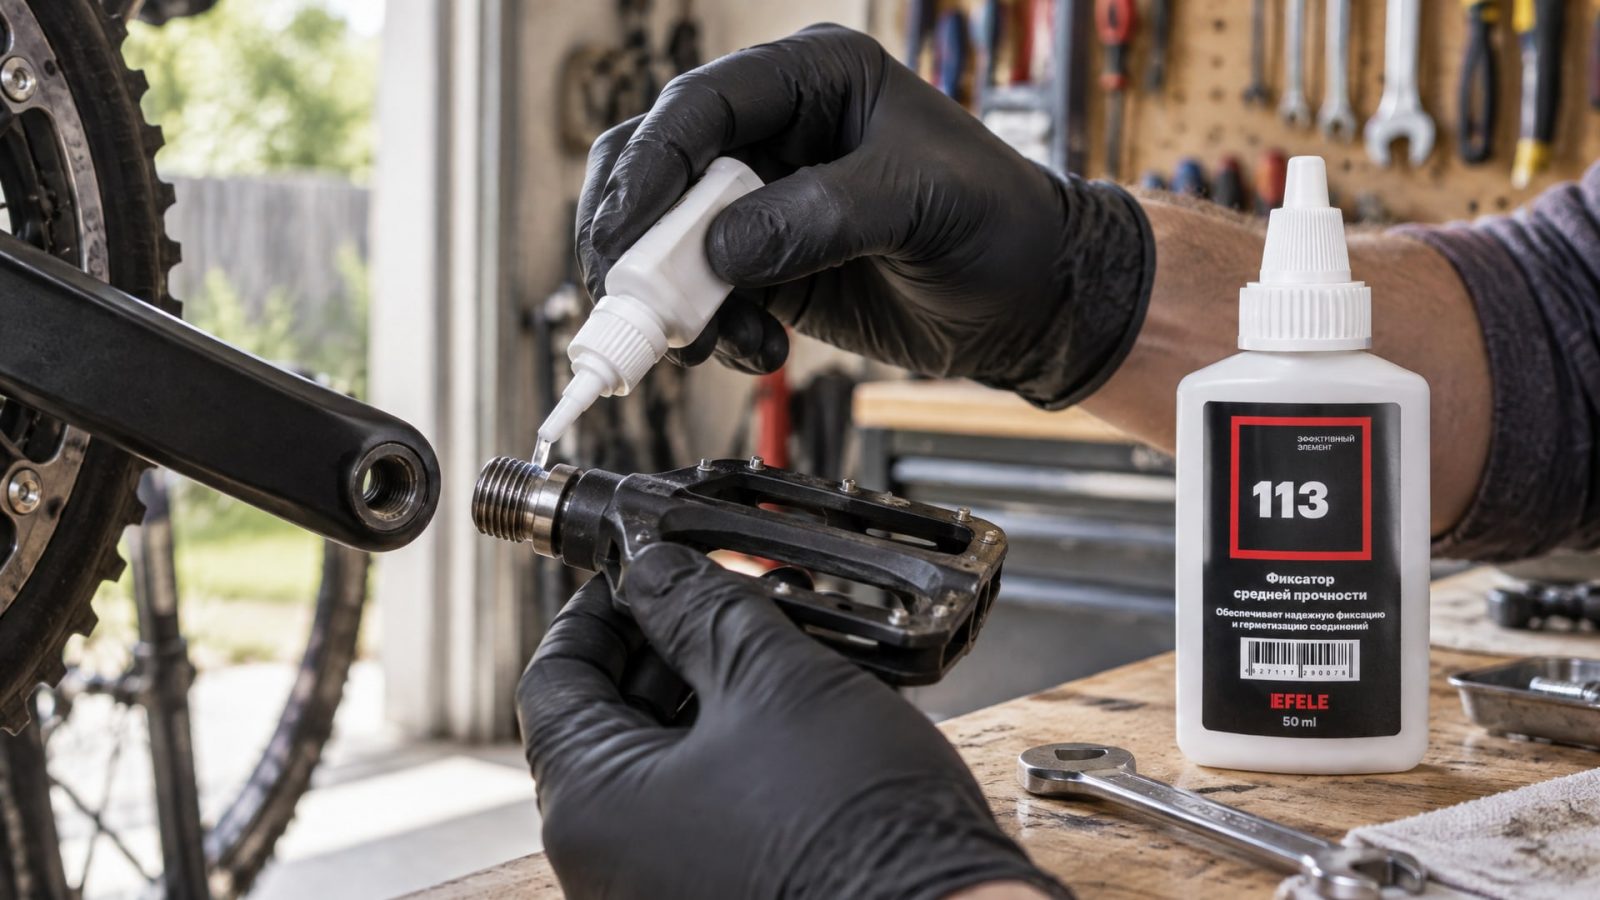
Хотя синий цвет часто ассоциируют со средней прочностью, а красный - с высокой, это лишь типовая маркировка. Реальные характеристики - момент срыва (breakaway torque) и момент удержания (prevail torque) - определены по ISO 10964 и указаны в техническом паспорте (TDS) изделия.
Среднепрочный фиксатор резьбы: когда его выбирают
Среднепрочные составы (часто синего цвета) удерживают соединение от вибрации, но позволяют разборку обычным ручным или механическим инструментом. На производстве такие фиксаторы применяют для:
Узлов, которые требуют регулярного обслуживания (замена уплотнений, регулировка зазоров);
Крепежа, работающего при температурах до 150 °C в средних условиях вибрации;
Собираемых вручную или с помощью стандартного инструмента соединений, где разборка должна быть быстрой.
Такой состав подходит для большинства сборочных операций и считается универсальным выбором закупщиков. Для предотвращения самоотвинчивания резьбовых соединений от вибрации рекомендуется использовать анаэробный фиксатор резьбы средней прочности, такой как EFELE 113, который подходит для часто разбираемых соединений до М36, обеспечивает надежное удержание и не усложняет последующую разборку.
Высокопрочный фиксатор резьбы: применение в экстремальных условиях
Высокопрочные (часто красного цвета) составы создают практически неразборные соединения и применяются в условиях:
Максимальной виброустойчивости, когда ослабление недопустимо (например, на вращающихся валах, редукторных узлах);
Высоких рабочих температур (часть высокопрочных составов держат до 200-250 °C);
Экстремальных ударных нагрузок или морских условий с агрессивной коррозионной средой.
При выборе высокопрочного состава учитывайте, что разборка потребует нагрева, размягчения состава или даже механического разрушения соединения. Это замедляет ремонт и может повредить резьбу.
Стандарты и тестирование: как понять, подходит ли фиксатор под задачу
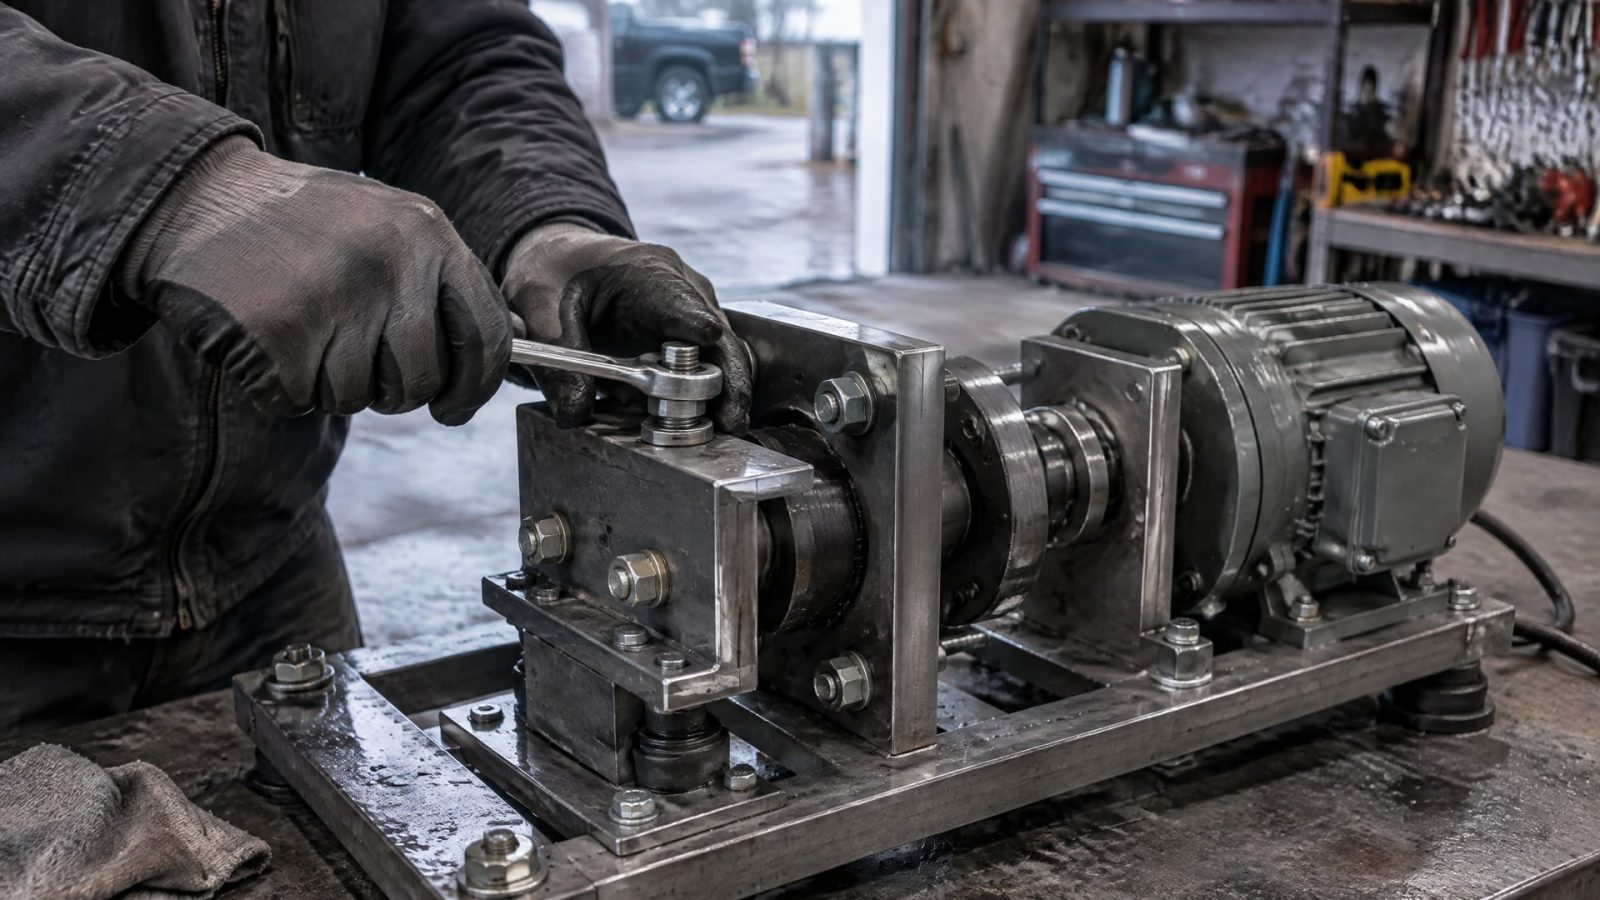
DIN 65151 (тест Junker) - эталон виброустойчивости
Этот тест широко используется в отраслевых стандартах для оценки способности резьбового соединения удерживать преднатяг под поперечной вибрацией. При испытании болт подвергается амплитудным колебаниям, и измеряется, за какое количество циклов произойдет потеря преднатяга. Фиксаторы, прошедшие тест DIN 65151, гарантируют устойчивость к вибрации в типовых промышленных условиях.
ISO 10964 - стандарт для измерения момента срыва и удержания
Этот стандарт регламентирует методику определения breakaway torque (момент срыва после отверждения) и prevail torque (момент удержания без деформации резьбы). Значения указываются в техническом листе и говорят о том, с какой силой фиксатор держит соединение. Чем выше эти показатели, тем надежнее защита от вибрации.
ISO 16047 - момент затяжки и усилие зажима
Стандарт используется для определения зависимости между моментом затяжки и развиваемым усилием зажима на болтах, винтах и гайках из углеродистой и легированной стали с метрической резьбой М3–М39. Правильный момент затяжки - основа эффективности фиксатора; его значение приводится в инструкции по сборке узла.
При выборе фиксатора всегда сверяйтесь с техническим паспортом, где приведены значения по ISO 10964 и указана стойкость к вибрации. Если нет четких данных о соответствии DIN 65151 или ISO 10964, - это повод для обращения к производителю или смены поставщика.
Подготовка и нанесение анаэробного фиксатора
Эффективность фиксатора резьбы на 80 % зависит от подготовки поверхности.
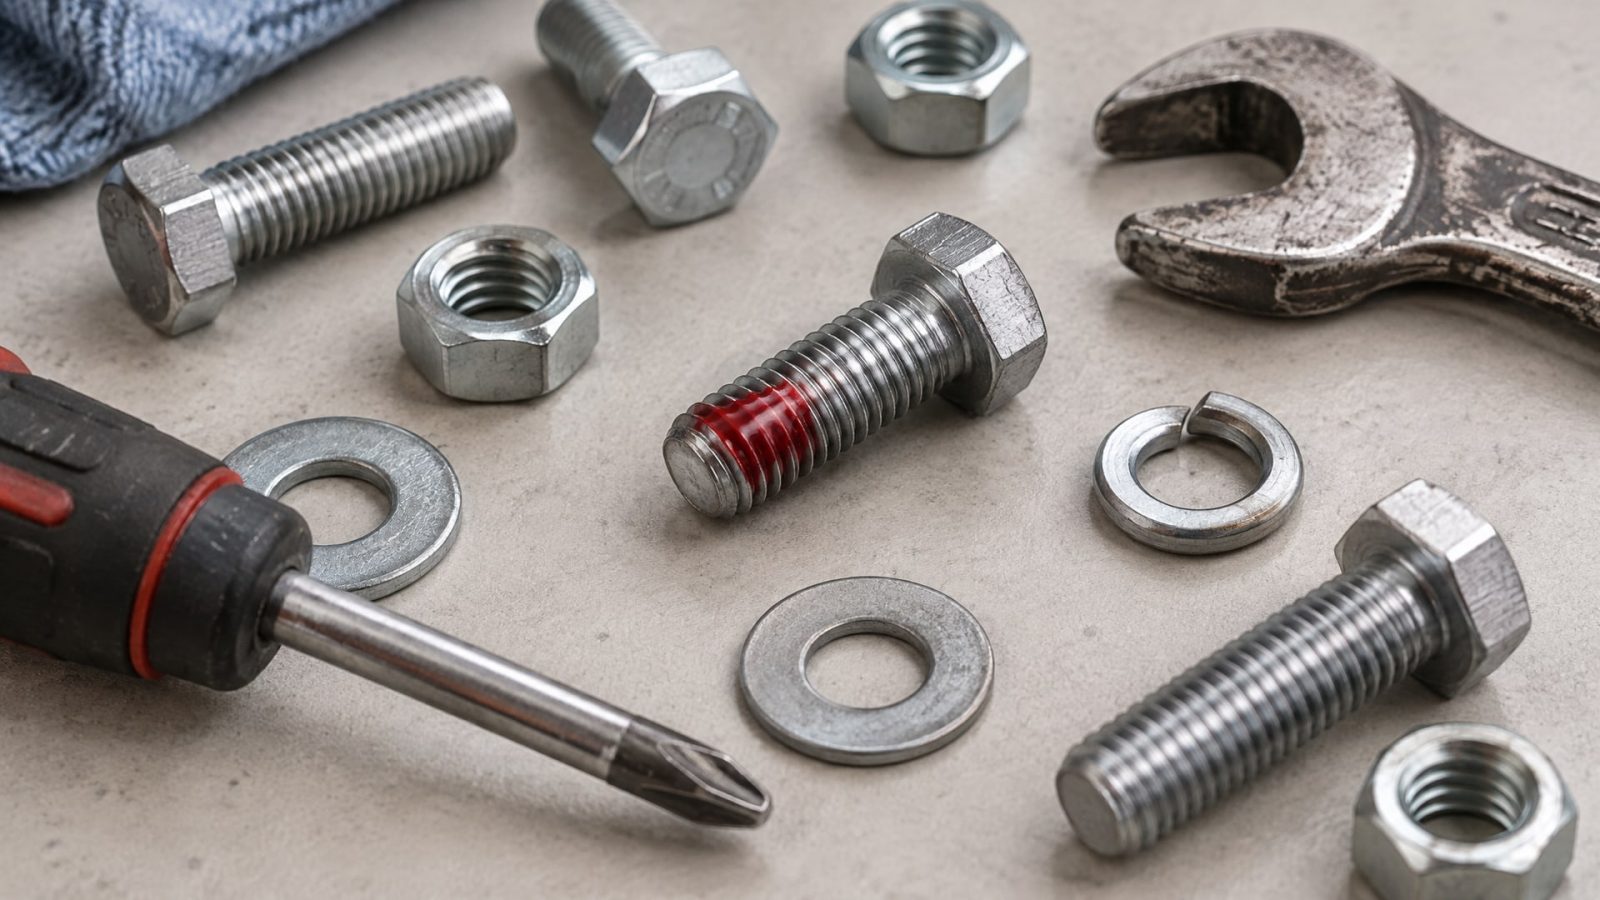
Анаэробные составы полимеризуются в условиях ограниченного доступа воздуха и тесного контакта металла с полимером. Любое загрязнение - масло, грязь, старый фиксатор, окислы - ухудшает полимеризацию и снижает удержание.
Этапы подготовки
Очистка резьбы: удалите старый состав, машинное масло, грязь и ржавчину механической щеткой, обезжиривающим растворителем или хлопчатобумажной ветошью. После очистки резьба должна быть сухой и светлой.
Проверка зазора: анаэробный фиксатор работает в зазорах от 0,05 до 0,5 мм. Если зазор больше (рыхлая резьба, изношенная), фиксатор вытечет; если меньше (зажатая резьба), состав не проникнет в микропоры металла.
Соответствие типу металла: составы разработаны для стальных и медных резьб. На пластмассе, алюминии и других материалах адгезия может быть слабой.
Нанесение и отверждение
Нанесите фиксатор тонкой полоской на витки винта или болта (не на гайку, если она подвижна). Избыток не улучшает эффект - достаточно 1-2 капель. Вверните болт, убедитесь, что излишки выступили из резьбы. Не вытирайте их сразу; дайте 10-15 минут на начальное отверждение. После полной полимеризации (обычно 24 часа при комнатной температуре) соединение готово к работе.
Если монтаж требуется ускорить, воспользуйтесь методом нагрева резьбы до 50-70 °C перед нанесением; полимеризация произойдет быстрее. На холоде (ниже +5 °C) процесс замедляется; учитывайте это при планировании работ.
Синий, красный, разъемный: разбираем обозначения и типы фиксаторов
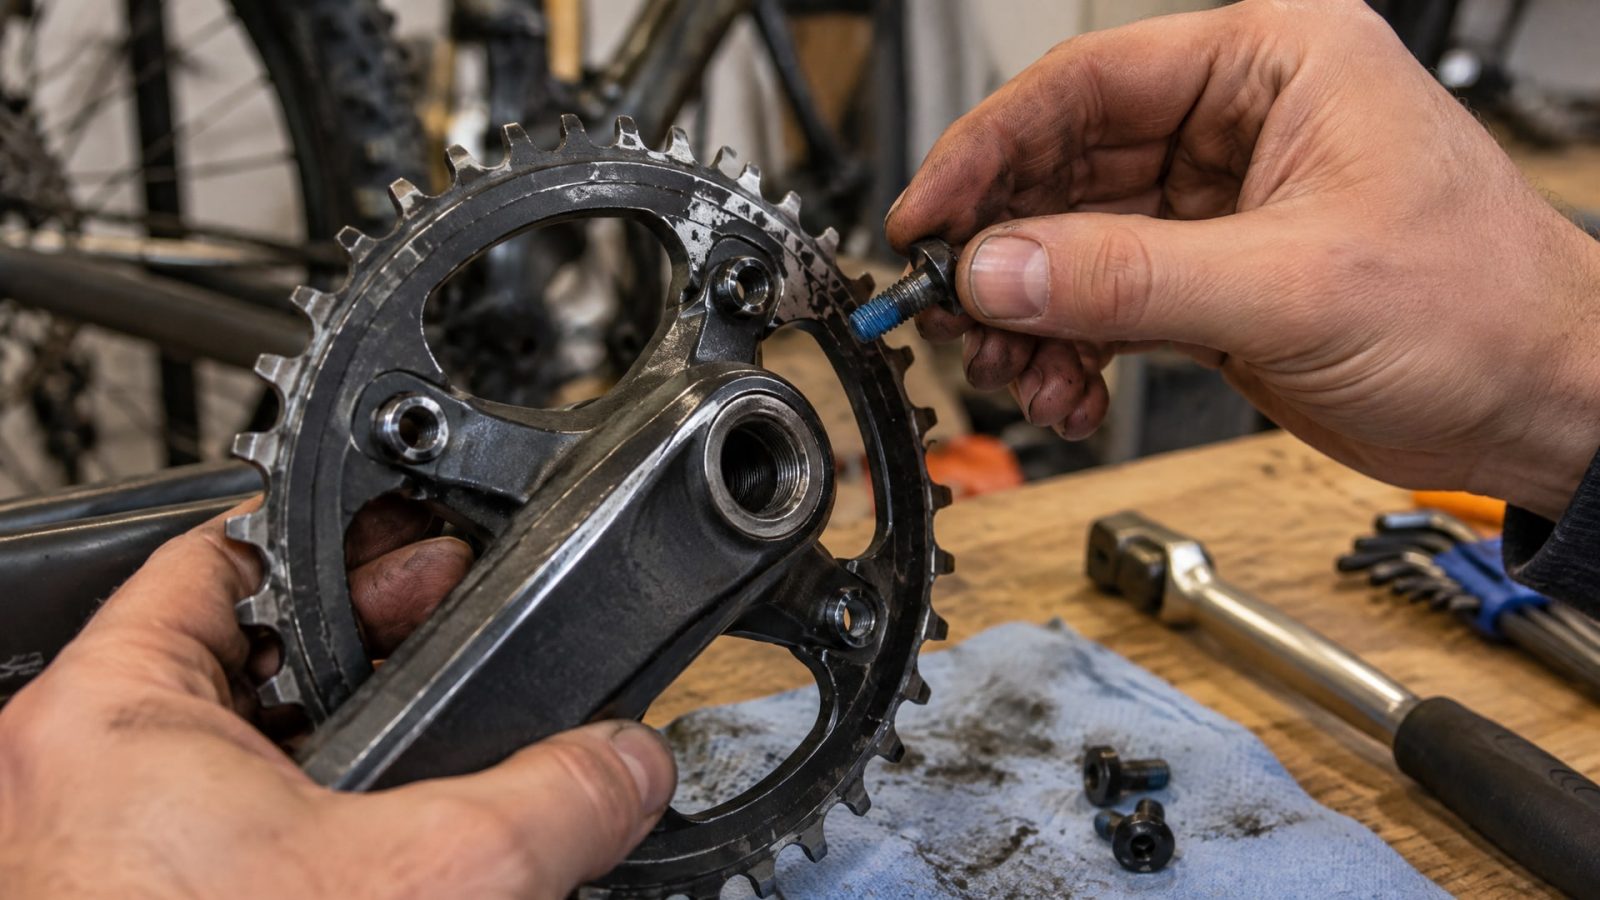
Синий анаэробный фиксатор резьбы
Синий цвет - условное обозначение среднепрочного класса. Такой фиксатор разборный (разъемный), то есть допускает многократное откручивание после отверждения без специального инструмента или нагрева. На производстве синие фиксаторы - самый распространенный выбор для узлов, требующих регулярного технического обслуживания. Момент срыва синего состава обычно находится в диапазоне 5-15 Н·м (для мелких болтов М5-М8) и увеличивается с увеличением диаметра резьбы.
Красный (неразъемный) фиксатор резьбы
Красный цвет обозначает высокопрочный класс. Такое соединение практически неразборно; для разборки потребуется нагрев или механическое усилие, которое может повредить резьбу. Применяется редко и только для постоянных соединений: вал-втулочные узлы, закрепление маховиков, уплотнения редукторов. Момент срыва красного состава обычно превышает 20-30 Н·м и зависит от диаметра и материала крепежа.
Разъемный фиксатор резьбы и его отличие от неразборного
Разъемный фиксатор (medium-strength или синий) допускает откручивание и многократное использование соединения. Неразъемный (high-strength или красный) создает постоянное соединение. Выбор между ними определяется сценарием:
Для частого обслуживания: синий, разъемный;
Для постоянного крепежа: красный, неразъемный;
Для гибридных сценариев (например, разборка раз в год): можно рассмотреть среднюю прочность с добавленным механизмом предотвращения случайного ослабления.
Важно: цвет - это только визуальное обозначение. Всегда смотрите на значения breakaway torque и prevail torque в технической документации; именно они определяют реальные характеристики фиксатора.
Анаэробный герметик и фиксатор резьбы: в чем разница
Часто закупщики путают фиксатор резьбы с герметиком.
На практике это разные продукты, хотя некоторые составы совмещают обе функции.
Фиксатор резьбы - это именно фиксация, то есть предотвращение ослабления соединения. Его основная задача - повысить трение между витками и препятствовать микросмещениям под вибрацией. Герметизация резьбы от влаги и утечек газа - побочный эффект.
Герметик для резьбовых соединений - это прежде всего герметизация: предотвращение протечек жидкостей и газов через резьбу. Фиксирующие свойства - вторичны. Герметик часто имеет другую вязкость и скорость полимеризации, чем фиксатор.
Если узел требует одновременно и герметизации, и фиксации (например, резьбовое соединение трубопровода), часто применяют фиксатор, который заодно герметизирует. Но если нужна только герметизация без фиксации (например, протечка по витку), то берут специализированный герметик.
Частые ошибки монтажа и как их избежать
Ошибка 1: Нанесение фиксатора на загрязненную резьбу
Масло, грязь и окислы - враги полимеризации. Если нанести фиксатор на жирную резьбу, он не проникнет в микрозазоры и не обеспечит нужного удержания. Результат: соединение ослабляется все равно.
Как избежать: всегда очищайте резьбу растворителем и щеткой перед нанесением. После очистки протрите ветошью и дайте просохнуть 5-10 минут.
Ошибка 2: Избыток фиксатора
Много - не значит лучше. Избыток состава вытекает из резьбы, стекает на соседние детали, загрязняет сборку и может затвердеть в местах, где он не нужен. Кроме того, избыток затрудняет контроль остаточного слоя и может повредить резьбу при вывинчивании.
Как избежать: наносите 1-2 капли на витки болта. Этого достаточно для заполнения микрозазоров. Излишки удалите после выдержки влажной тряпкой (но не горячей водой).
Ошибка 3: Монтаж до полной полимеризации
Если начать нагружать соединение до того, как фиксатор полностью отвердел, его структура нарушится, и эффективность снизится. Полная полимеризация требует 24 часа при комнатной температуре.
Как избежать: дайте достаточное время на отверждение. Если график критичен, нагрейте резьбу до 50-70 °C перед нанесением или используйте специальные ускорители полимеризации (если они предусмотрены техническим листом).
Ошибка 4: Выбор неправильного класса прочности
Применение высокопрочного фиксатора для соединения, которое требуется разбирать два раза в месяц, осложнит техническое обслуживание. Применение среднепрочного - для критически важного, перегруженного узла - не обеспечит надежной фиксации.
Как избежать: перед покупкой четко определите, нужна ли разборка соединения и как часто. Если сомневаетесь, посоветуйтесь с инженером, который подбирает крепеж для вашего оборудования.
Ошибка 5: Игнорирование правильного момента затяжки
Фиксатор работает в паре с преднатягом. Если болт недотянут, преднатяг мал, и вибрация легко вызовет ослабление. Если перетянут, может повредиться резьба или произойти пластическая деформация соединения.
Как избежать: используйте динамометрический ключ и ориентируйтесь на значения момента, указанные в чертеже или технических требованиях. Если их нет, обратитесь к таблицам ISO 16047 для вашего диаметра и материала крепежа.
Совет инженера: фиксация вал-втулочных соединений под вибрацией
На станках и редукторах часто встречается сценарий: вал с насаженной втулкой (шкивом, маховиком, муфтой) должен выдерживать вращающие и ударные нагрузки, а разборка требуется не часто.
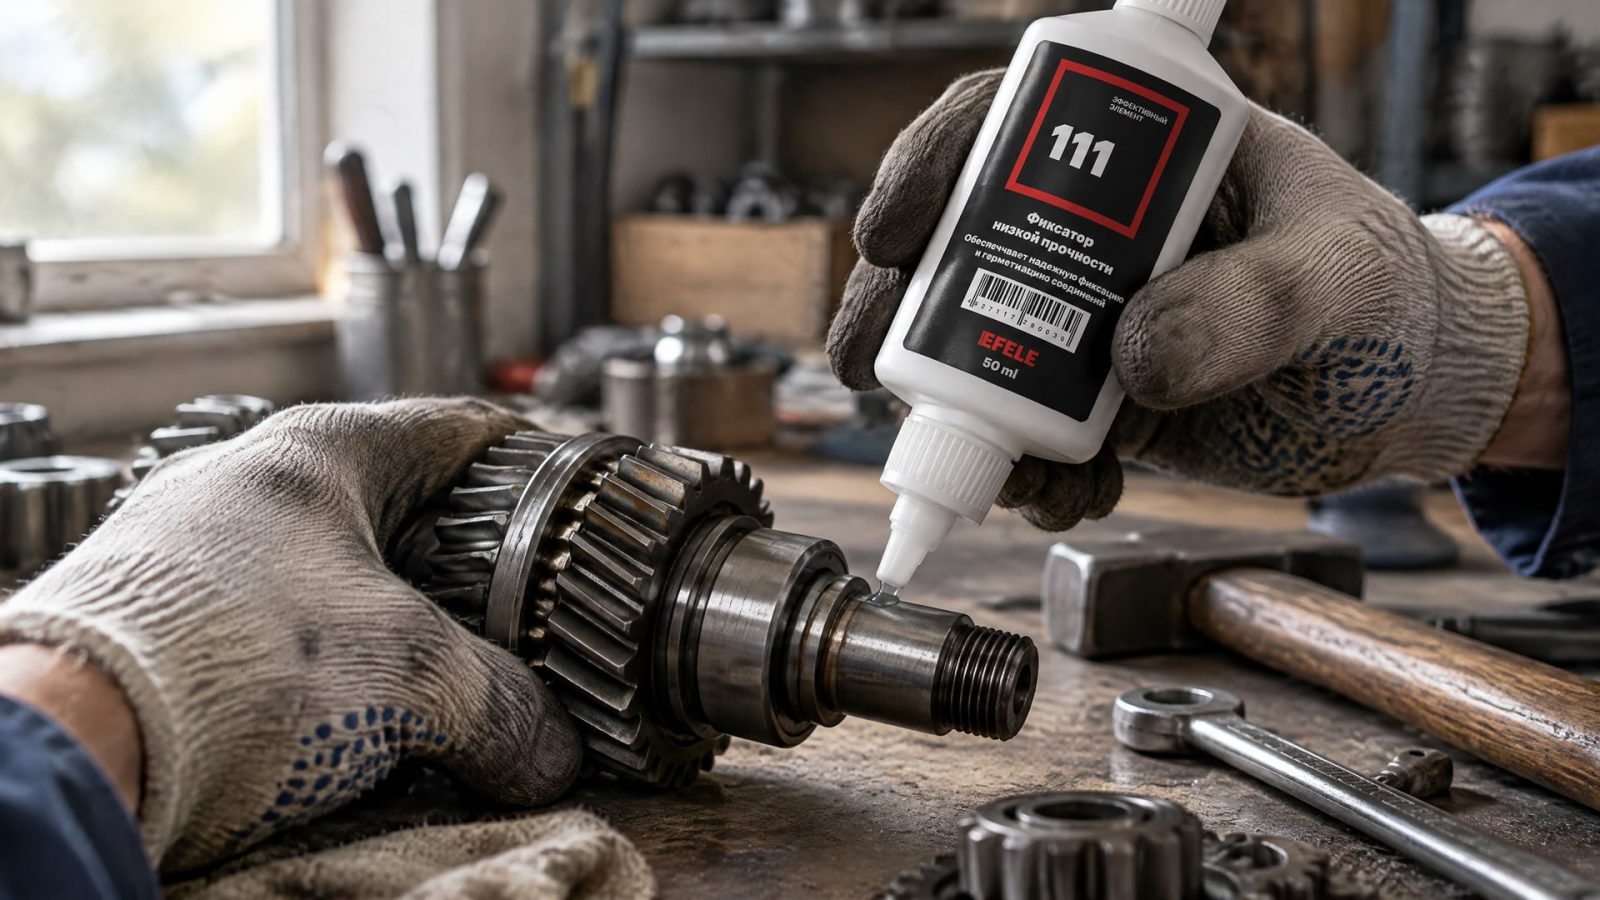
В таких условиях обычный синий фиксатор может быть недостаточен из-за высоких касательных напряжений и вибрации вращающегося узла.
На линиях фасовки и сборки такие узлы часто закрепляют комбинированно: сначала применяют шпонку или шлиц (механическая фиксация от проворота), затем наносят высокопрочный фиксатор на крепежные болты. При необходимости разборки втулка нагревается до 80-100 °C, что размягчает фиксатор и облегчает вывинчивание. В случаях, когда требуется особо высокая термостойкость и прочность для фиксации вал-втулочных соединений, можно рассмотреть применение анаэробного клея EFELE 111, который обеспечивает надежное удержание при температурах до 120 °C и допускает разборку с нагревом.
Такой подход предотвращает срывы резьбы, вибрационное ослабление и увеличивает межремонтный интервал оборудования.
Часто задаваемые вопросы
Чем отличается синий анаэробный фиксатор резьбы от красного?
Синий - средняя прочность, разъемный, подходит для сервисного крепежа. Красный - высокая прочность, неразборный, для постоянных соединений. Разница - в значениях момента срыва (ISO 10964): синий удерживает 5-15 Н·м, красный -20-50 Н·м и выше. Выбор зависит от частоты разборки и условий эксплуатации узла.
Как подобрать анаэробный фиксатор резьбы по диаметру болта?
Классические фиксаторы работают на болтах от М3 до М36 и выше. Выбор по диаметру второстепенен; главное - соответствие зазора между витками (0,05–0,5 мм) и тип металла. В техническом листе указаны диапазоны применения. Для болтов меньше М3 используйте специализированные микро-составы; для больше М36 - обычные, но с проверкой адгезии.
Можно ли наносить анаэробный фиксатор резьбы на уже завинченный болт?
Нет. Фиксатор наносится на чистую резьбу до завинчивания. Если болт уже завинчен, состав не проникнет в витки. Для демонтажа, очистки и повторного нанесения резьбу нужно полностью разобрать.
Что делать, если анаэробный герметик фиксатор резьбы затвердел в емкости и не используется?
Большинство анаэробных составов хранят при температуре +5…+25 °C в герметичной упаковке; при этом они сохраняют жидкое состояние месяцы. Если состав загустел, значит нарушена герметичность упаковки или произошла утечка воздуха. Использовать его не рекомендуется. Закупите новый расходник, так как полимеризованный материал не восстановить.
Какой анаэробный фиксатор резьбы выбрать для разъемного соединения, которое разбирается раз в год?
Если разборка требуется, но редко, берите среднепрочный (синий) фиксатор. Он удерживает соединение надежно, но допускает разборку стандартным инструментом. Если разборку планируется один раз в пять лет, можно рассмотреть высокопрочный с условием, что при разборке резьба будет нагрета до 70-80 °C.
Заключение
Самоотвинчивание резьбовых соединений от вибрации - это инженерная задача, а не конструктивный недостаток. Анаэробный фиксатор резьбы - проверенный способ ее решения, который опирается на стандарты DIN 65151 (тест Junker) и ISO 10964 (измерение момента удержания). Выбор между среднепрочным (синий, разъемный) и высокопрочным (красный, неразборный) зависит от сценария эксплуатации и требований к разборности узла.
Ключ к успеху - чистая подготовка резьбы, правильный момент затяжки и достаточное время на отверждение. Избежав типовых ошибок монтажа, вы получите надежное соединение, которое выдержит вибрацию и вращение без ослабления. При сомнениях в выборе сверяйтесь с техническим паспортом фиксатора и консультируйтесь с инженерной поддержкой производителя или своего поставщика.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и применять пищевое масло редуктор H1 для продления срока службы оборудования в пищевой промышленности.
Узнайте, как определить СОЖ: водосмешиваемая или масляная, без лабораторных анализов, по внешним признакам.
Узнайте, как технологу пищевого производства снизить риски попадания смазки H1 в продукт, применяя практические советы и избегая распространенных ошибок.