
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Риск контаминации пищевого продукта смазкой - одна из главных забот технолога производства. Смазка с допуском H1 разработана именно для этого: она может случайно попасть в продукт без вреда для потребителя, но это не означает, что ее можно применять где угодно и в любом количестве. H1 рассчитана на неизбежный и технически невозможный к устранению контакт, а не на произвольное загрязнение.
В этой статье разберемся, что на самом деле означает пищевой допуск H1, где его действительно нужен, какие организационные меры снижают риск загрязнения, и какие ошибки чаще всего допускают при выборе и замене смазки на линии. Материал адресован технологам, инженерам и закупщикам, которые отвечают за безопасность продукции на пищевых производствах.
Что означает допуск H1 и чем он отличается от H2
H1 - это регистрация NSF (Национального фонда санитарии США) или аналогичная сертификация, которая подтверждает пригодность смазки для случайного и технически неизбежного контакта с пищей.
Ключевое слово здесь - случайный. Смазка не должна попадать в продукт намеренно и не должна применяться в местах, где контакт можно конструктивно исключить.
Для смазок H1 установлены нормы на максимальное количество базового масла, которое может попасть в продукт: до 10 ppm для большинства минеральных масел и всего 1 ppm для силиконовых композиций. Эти значения основаны на оценке токсичности и физиологической инертности вещества при хроническом поступлении.
H1 часто путают с H2. Это разные категории. H2 применяется на участках производства, где контакт с пищей технически исключен - например, на приводах, которые находятся вне цеха или отделены конструктивно. H2-смазка дешевле и имеет шире температурный диапазон, но в зоне производства ее использовать нельзя.
ISO 21469 - это международный стандарт, который дополняет H1-регистрацию. Он проверяет не только состав смазки, но и гигиену ее производства, упаковки, хранения и применения. Таким образом, ISO 21469 - более полный инструмент для подтверждения безопасности смазки на всем жизненном цикле.
Идентификация точек смазывания и оценка рисков
Прежде чем выбирать смазку, технолог должен пройти по цеху и ответить на два вопроса: где находятся узлы трения, которые требуют смазки, и какова вероятность того, что смазка попадет в продукт?
На большинстве пищевых производств риск возникает в таких местах: - направляющие, кареточные системы и подшипники конвейеров, которые движут продукт напрямую; - суставы и шарниры упаковочного оборудования, расположенные над продуктом или в его непосредственной близости; - редукторы открытого типа, работающие без защитного кожуха; - цепные передачи и ремни, если они находятся в зоне производства.
Если узел полностью закрыт конструктивно, изолирован от продукта герметичным кожухом или работает вне цеха, риск отсутствует, и можно применять обычную промышленную смазку без пищевого допуска. Но если конструктивно контакт исключить нельзя - например, подшипник конвейера, который несет продукт, - нужна H1.
Для систематичности рекомендуется составить ведомость всех узлов с указанием типа смазки, режимов работы (температура, влажность, нагрузка) и оценкой риска. Такая карточка станет основой для дальнейшего выбора и планового переоснащения.
Как выбрать правильную H1-смазку для конкретного узла
Не все H1-смазки одинаковы.
Каждая точка смазывания имеет свои требования по вязкости, температурному диапазону, совместимости с уплотнениями и устойчивости к воде.
Начните с технического паспорта (TDS) оборудования. Обычно там указано, что требуется: класс вязкости, тип смазки (минеральная, синтетическая, литиевая, комплексная), допустимые температуры. Затем найдите H1-смазку, которая соответствует этим параметрам. Не подбирайте смазку "по названию пищевая" - подбирайте по спецификации узла.
Например, если на конвейере используется классический роликовый подшипник в условиях влажности и температуры до 60 °C, нужна водостойкая пластичная смазка с хорошей адгезией и антикоррозионными свойствами. На некоторых участках цеха, где требуется частая промывка, важна смываемость смазки или выбор синтетического базового масла, которое меньше образует отложения.
Важный момент: убедитесь, что смазка имеет именно NSF H1-регистрацию или подтверждение соответствия ISO 21469. На маркировке должно быть указано. Описание "пищевая смазка" или "food grade" без документов - недостаточно.
Типовые ошибки при замене смазки на производстве
Первая ошибка - менять смазку наугад, без проверки совместимости.
Если старая смазка имеет другой базовый компонент (например, кальциевая комплексная), а новая - литиевая, они могут расслоиться, потеряв эффективность. Перед заменой нужно тщательно очистить узел от остатков старой смазки, а после нанесения новой - обязательно проверить, что все работает.
Вторая ошибка - хранить H1-смазку рядом с обычной промышленной. На некоторых производствах закупщик берет упаковку из стеллажа "на глаз", не обращая внимания на маркировку. В результате на конвейер попадает H2 вместо H1. Рекомендуется создать раздельную зону хранения для пищевых смазок, под отдельной полкой, с понятной маркировкой и доступом только авторизованного персонала.
Третья ошибка - применять смазку в больших количествах, надеясь, что "защиты будет больше". На самом деле избыток смазки стекает, разбрызгивается и с большей вероятностью попадает в продукт. Смазку наносят тонкой пленкой, достаточной для смазывания, но не более. Излишки удаляют перед сборкой или запуском оборудования.
Четвертая ошибка - игнорировать процедуру замены. Когда старую смазку вытесняют из узла новой, нужно убедиться, что смеси хорошо совместимы. Если старая смазка остается в зазорах и образует комки, это приведет к перегреву и отказу подшипника. Поэтому для критичных узлов рекомендуется полная промывка перед заменой.
Пятая ошибка - не обучить персонал. Операторы и наладчики часто не знают, почему именно эта смазка, почему ее нельзя смешивать с другой, как ее правильно наносить. Результат - самовольные замены, неправильное дозирование, загрязнение. Один раз в квартал стоит проводить короткий инструктаж для цеха: что такое H1, где она используется, как ее хранить и что делать в случае разлива.
Организационные меры: маркировка, хранение, дозирование, контроль
Технолог не может полагаться только на выбор "правильной" смазки.
Нужна система управления, которая предотвращает ошибки и обнаруживает проблемы.
Маркировка и идентификация
Каждая упаковка H1-смазки должна иметь понятную маркировку: название, допуск NSF H1 или ISO 21469, дату производства, срок годности, назначение. На рабочих емкостях (масленках, шприцах) должна быть этикетка, которая видна издалека. Цветная маркировка работает хорошо - например, красная точка для H1, черная для H2. Это простой способ избежать ошибок при суете.
Раздельное хранение
H1-смазки хранят в отдельной шкафу или на отдельной полке, вдали от обычных промышленных смазок. Доступ - только для авторизованных лиц (технолога, главного механика, ответственного за смазку). Ведется журнал выдачи и расходования смазки, где указаны дата, назначение (какой узел, какой цех), количество и подпись получателя.
Закрытые системы дозирования
Идеально - использовать шприцы-дозаторы или масленки с дозирующим наконечником, а не открытые тазики, откуда смазку берут пальцем или куском тряпки. Закрытый дозатор снижает контакт смазки с воздухом (что замедляет окисление), исключает попадание пыли и случайное разбрызгивание.
Процедура замены и документирование
На каждый критичный узел заводится карточка: что за смазка, как часто ее менять, каковы параметры узла (температура, нагрузка). Когда технолог производит замену, он отмечает дату, количество израсходованной смазки, состояние узла (нормальное, перегрев, течь). Эти записи помогают отследить, не скапливается ли в системе загрязнение и не требуется ли более частая смена.
Контроль и аудит
Рекомендуется один раз в месяц (или в квартал, в зависимости от интенсивности производства) проверять состояние узлов и наличие остатков смазки на оборудовании. Если на конвейере видны потеки, нужно понять, откуда они - из-за перепроизводства или из-за неправильного применения. HACCP-подход требует, чтобы технолог регулярно инспектировал и фиксировал результаты.
Совет инженера: как минимизировать загрязнение в условиях высокой влажности
Водостойкие пластичные смазки с пищевым допуском - инструмент для снижения рисков.
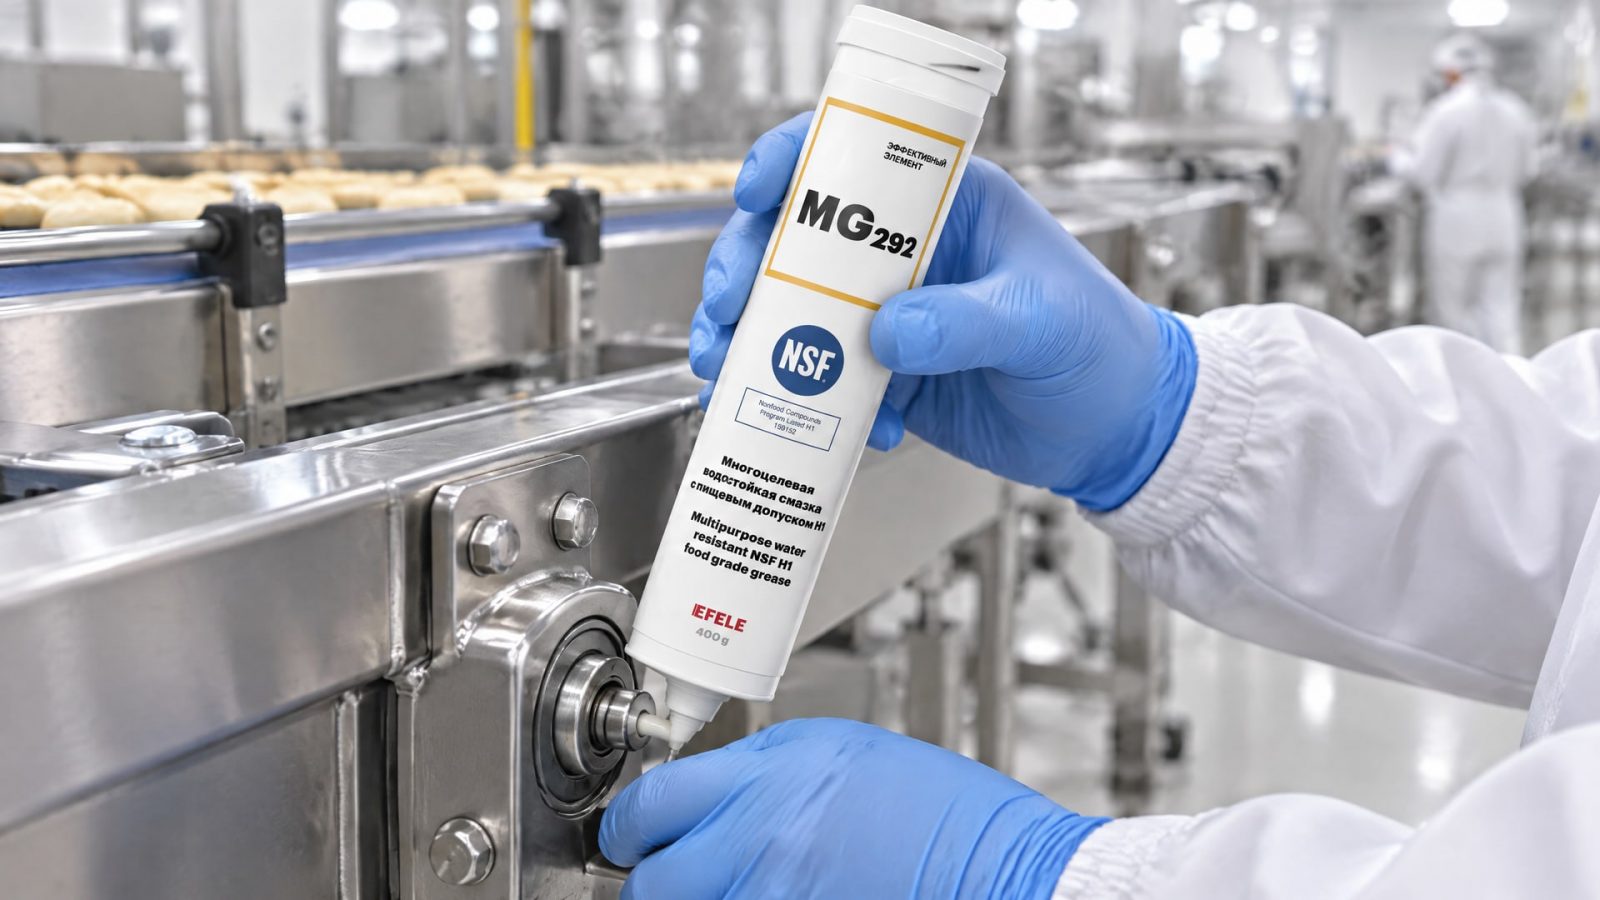
На предприятиях с мойкой оборудования после каждого цикла (особенно в молочной промышленности, мясопереработке, кондитерском производстве) смазка должна держаться в узле, несмотря на воду и детергенты.
EFELE MG-292 применяют именно в таких условиях: водостойкая литиевая смазка с NSF H1 и хорошей адгезией, работает в диапазоне -20 до +60 °C, не смывается при стандартной санитарной обработке. На практике на конвейерах мясокомбинатов и рыбоперерабатывающих предприятиях такие смазки используют уже второй-третий год подряд, потому что они сокращают частоту замены (не нужно менять после каждой мойки) и снижают вероятность разлива во время санитарной обработки.
Выбор водостойкой смазки с NSF H1 становится автоматической рекомендацией, если производство связано с влажностью и регулярной мойкой. Это не премиум-сегмент - это рабочий стандарт, на который ориентируются закупщики, когда хотят решить проблему раз и навсегда.
HACCP и мониторинг как основа управления рисками
HACCP (Hazard Analysis and Critical Control Points - анализ рисков и критические контрольные точки) - это международный подход к безопасности пищевой продукции.
Его можно применить и к управлению рисками загрязнения смазкой.
Первый этап - идентификация рисков. Технолог составляет карту процесса, отмечает все узлы, где используется смазка, и оценивает вероятность и серьезность загрязнения. Например, риск высокий, если смазка находится прямо над конвейером без защиты, и низкий, если узел закрыт кожухом.
Второй этап - определение критических контрольных точек (ККТ). Это те моменты, где можно предотвратить риск: выбор правильной H1-смазки, правильное нанесение, своевременная замена, проверка на наличие потеков.
Третий этап - установление мониторинга. Например, каждый день оператор делает визуальный осмотр конвейера, проверяет, нет ли капель и потеков, записывает результаты в лист. Раз в неделю механик проверяет состояние смазки в узлах под микроскопом или на ощупь. Раз в квартал берется проба продукта и проверяется на наличие посторонних веществ.
Четвертый этап - корректирующие действия. Если при осмотре обнаружена проблема (например, избыток смазки вытекает из подшипника), технолог не откладывает: немедленно снижает количество смазки, проверяет совместимость, при необходимости останавливает оборудование и промывает узел. Все действия документируются.
Ehedg (European Hygienic Engineering and Design Group) выпускает рекомендации именно по этому подходу, и они признаны по всему миру. HACCP не усложняет производство - он структурирует его, чтобы риски не появлялись неожиданно.
Часто задаваемые вопросы
Чем смазка H1 отличается от H2 и почему H2 нельзя использовать в цехе?
H1 - для случайного контакта с пищей, H2 - нет. H1 соответствует стандартам NSF и ISO 21469 на состав и применение. H2 дешевле и может работать при высших температурах, но ее применение в зоне производства создаст риск загрязнения. Если на лабораторном анализе будет обнаружена H2 в продукте - это недопуск и риск отзыва партии.
Что означает 10 ppm и почему это важно?
10 ppm (parts per million) - это миллиграмм вещества на килограмм продукта. Это максимально допустимое количество базового масла из смазки, которое может случайно попасть в пищу без вреда для здоровья при регулярном потреблении. Для силиконов этот лимит в 10 раз строже -1 ppm. Это показатель, что даже "пищевая" смазка не безопасна в неограниченных количествах.
Нужно ли заменять смазку во всех узлах или только в опасных?
Если узел герметично закрыт конструктивно (редуктор в отдельном блоке, привод вне цеха), можно оставить обычную смазку. Но на практике эксперты рекомендуют заменить все смазки в зоне производства на H1 - это проще, чем вести две системы и рисковать ошибкой персонала. Затраты окупаются за счет снижения риска.
Как часто нужно менять H1-смазку?
Это зависит от режима работы узла, температуры, влажности, интенсивности мойки. Обычно водостойкие пластичные смазки в условиях повышенной влажности хватает на 1-3 месяца, при нормальных условиях - на 6-12 месяцев. Нужно отслеживать по техническим паспортам и вести журнал замен.
Чем опасен избыток смазки?
Избыток смазки вытекает, разбрызгивается, может попасть в продукт, а также скапливает грязь и пыль, которые образуют абразивные комки. Узел может перегреться, если смазка плохо отводит тепло. Правило: наносите столько, сколько нужно для смазывания, но не более. Излишки - враг, а не помощник.
Заключение
Смазка H1 - не волшебное решение, а инструмент, требующий дисциплины и управления. Ее наличие снижает риск, но не исключает его полностью. Технолог пищевого производства, работающий на линии фасовки, в молочном цехе, на конвейере мясокомбината, должен понимать: где именно применяется H1, как ее правильно хранить, маркировать и дозировать, и как отследить эффективность управления через HACCP-мониторинг.
Начните с аудита: пройдите по всему производству, составьте ведомость узлов, оцените риски загрязнения для каждого. Затем организуйте систему: раздельное хранилище для H1, понятная маркировка, закрытые дозаторы, документированная процедура замены и регулярный контроль. Обучите персонал - это займет один час, но сэкономит вам недели на устранении проблем. И выбирайте смазку по спецификации узла, проверяя наличие NSF H1 или ISO 21469, а не по названию. Правильный выбор и исполнение - это основа безопасности пищевой продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как ph СОЖ влияет на коррозию оборудования и стойкость инструмента, а также как поддерживать оптимальный баланс для эффективной работы.
Аналоги пищевых смазок H1: сравнение по цене, качеству и надежности. Выберите оптимальный вариант для вашего оборудования.
Узнайте, как правильно наносить анаэробный фиксатор, чтобы избежать ошибок и обеспечить надежное резьбовое соединение.