
Как снизить расход концентрата СОЖ при фрезеровании и точении
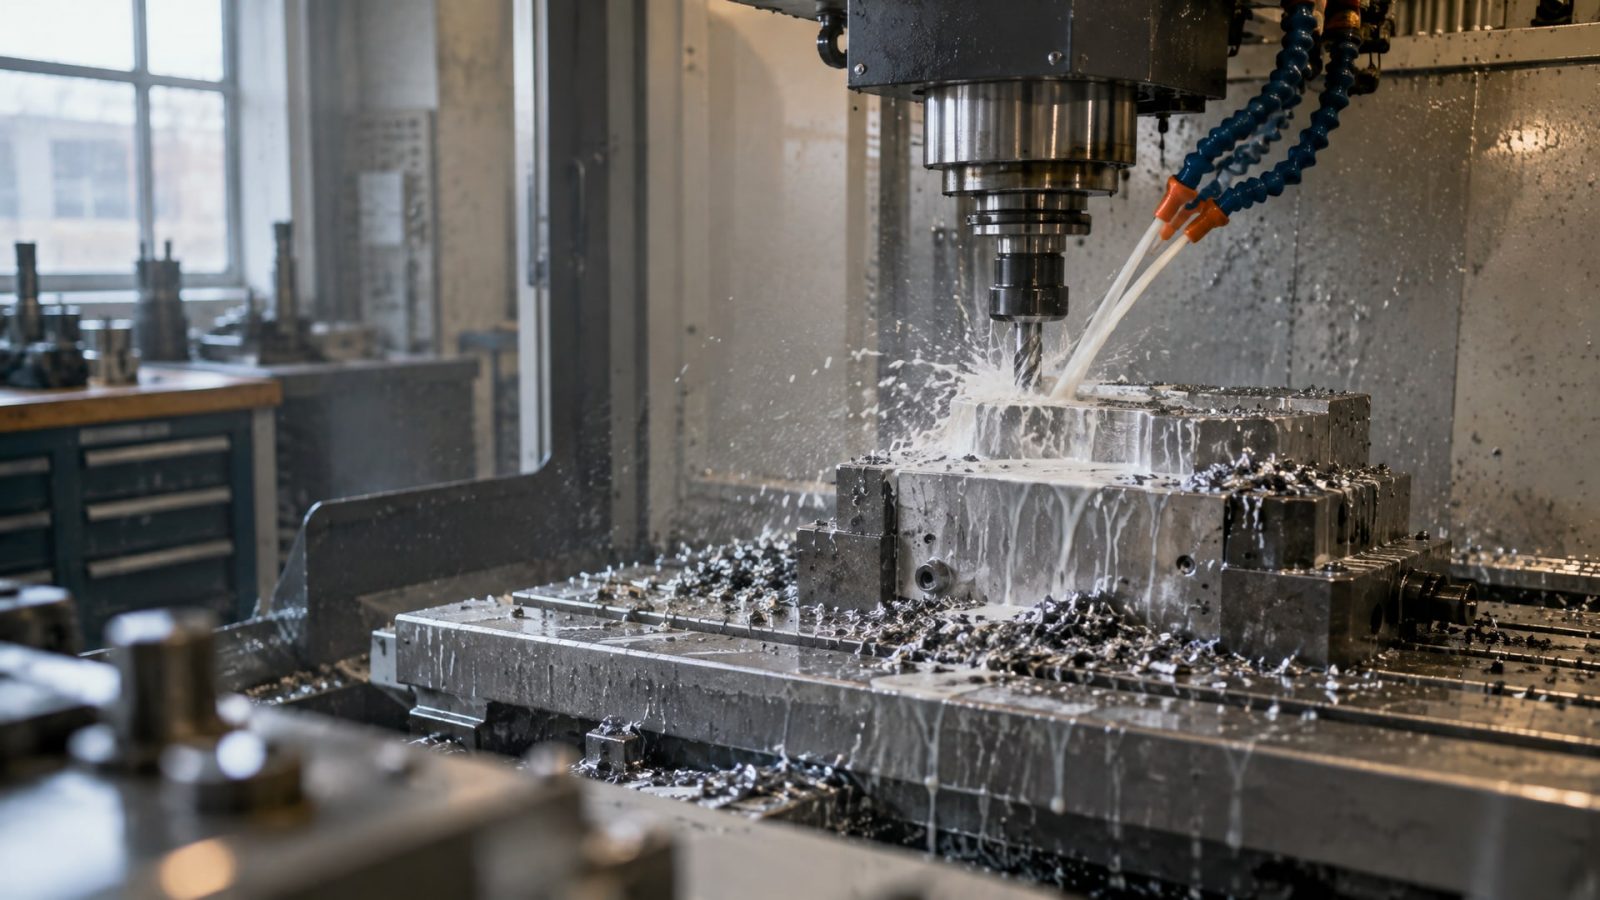
Экономия концентрата смазочно-охлаждающей жидкости - одна из главных задач при настройке режимов обработки на станках. Неправильная концентрация быстро ведет к перерасходу: низкая теряет смазочные и охлаждающие свойства, высокая попросту не требуется для операции. При фрезеровании и точении оптимальный расход начинается с выбора рабочей концентрации 5–8% для стали в стандартных режимах, а для более легких работ -3–5%. Главное, что пропускают многие закупщики и инженеры: расход зависит не только от того, сколько процентов концентрата залили, но и от контроля этого процента в процессе работы, выбора режимов и состояния системы смазки.
В этой статье разберем, как одновременно снизить затраты на СОЖ и сохранить качество обработки, защиту от коррозии и долговечность эмульсии в ванне станка.
Выбор концентрации в зависимости от вида операции
Первое правило экономии - не универсальная концентрация, а расчет под конкретную операцию.
Для точения и фрезерования рекомендуемые диапазоны различаются по причине прерывистого характера фрезерования, быстрого отвода стружки и требований к охлаждению на врезаниях.
Точение: диапазон 5–8%
Для сплошного резания при точении стали обычно берут концентрацию в нижней половине диапазона -5–6%, если режим не экстремальный. Легкие режимы (небольшие сечения, невысокие скорости, мягкие марки стали) нередко обходятся 3–5%, что сразу снижает расход концентрата без потери качества. Проверка по технической документации производителя - это главное: каждая рецептура разрабатывается с расчетом на определенный минимум.
Фрезерование: 4–8% в зависимости от тяжести
Для фрезерования часто требуется концентрация повыше, чем для точения на той же стали, потому что прерывистое резание создает термические удары и требует более «сильной» смазочной защиты. Легкие режимы фрезерования (неглубокие пазы в мягких марках) могут работать на 4–5%, тяжелые (чугун, чистовое фрезерование твердых сплавов) -6–8%. Экономия здесь - в точности подбора, а не в универсальном занижении процента на всех операциях.
Тяжелые режимы и особые материалы
Для труднообрабатываемых сплавов, чугуна и прерывистого резания допустимо поднять концентрацию до 8–12%, но это имеет смысл только если операция действительно требует этого. Если поднять концентрацию «на всякий случай», расход концентрата вырастет в 1,5–2 раза без видимого выигрыша.
Контроль концентрации - главный рычаг экономии
Даже если вы правильно подобрали концентрацию при первичной заливке, в процессе работы она меняется.
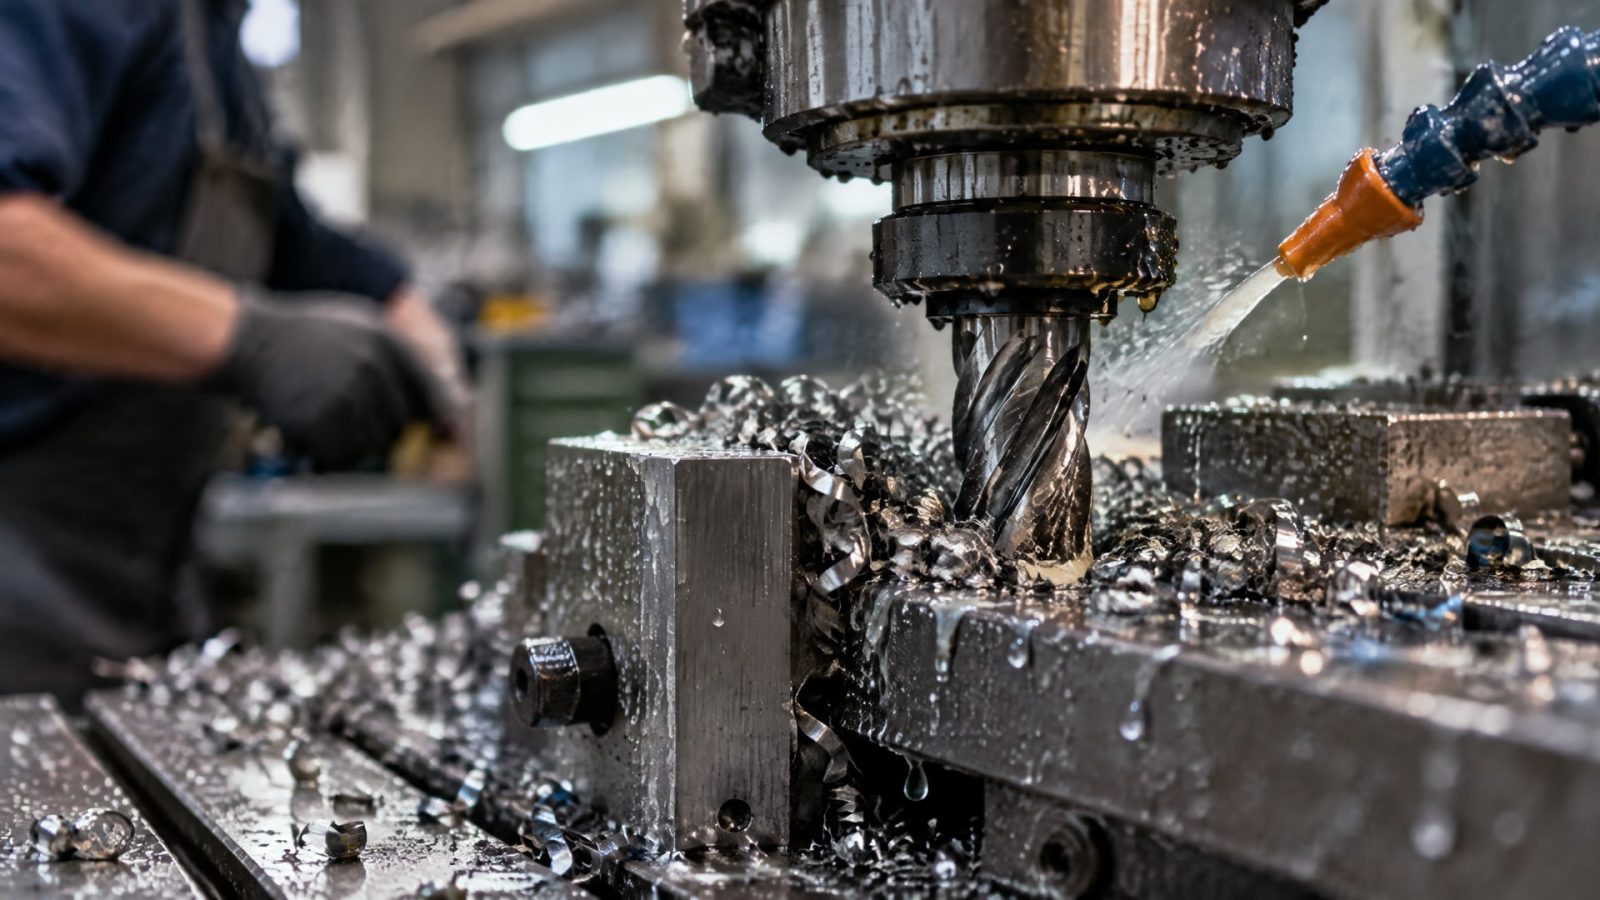
Испарение воды, унос эмульсии на деталях и стружке, смешивание с технологической водой - все это смещает фактическую концентрацию от номинала. Если не контролировать этот дрейф, приходится переливать эмульсию из-за потери смазочных свойств, чтобы вернуть процент выше.
Рефрактометрия - единственный надежный способ
Рефрактометрия - это прямое измерение доли растворенного концентрата в эмульсии. Визуальная оценка («выглядит помутнее, значит концентрация выше») полностью ненадежна, потому что прозрачность зависит и от концентрации, и от чистоты, и от типа эмульсии. Многие предприятия держат концентрацию на 2–3% выше нормы только потому, что проверяют ее глазом, и каждый раз перестраховываются. Переход на ежедневный контроль рефрактометром дает экономию 15–25% за счет снижения избыточных доливов.
График контроля и коррекция
Рекомендуемый режим - замер концентрации один раз в смену. Если концентрация упала ниже нижней границы диапазона (например, ниже 5% для точения), доливают свежий концентрат, а не всю эмульсию целиком. Если поднялась выше верхней (выше 8%), разбавляют деионизированной водой. Такая точка-в-точка коррекция держит расход стабильным и низким.
Как реальный расход зависит от режимов и состояния системы
Очень частая ошибка: считать, что расход концентрата определяется только его рецептурой.
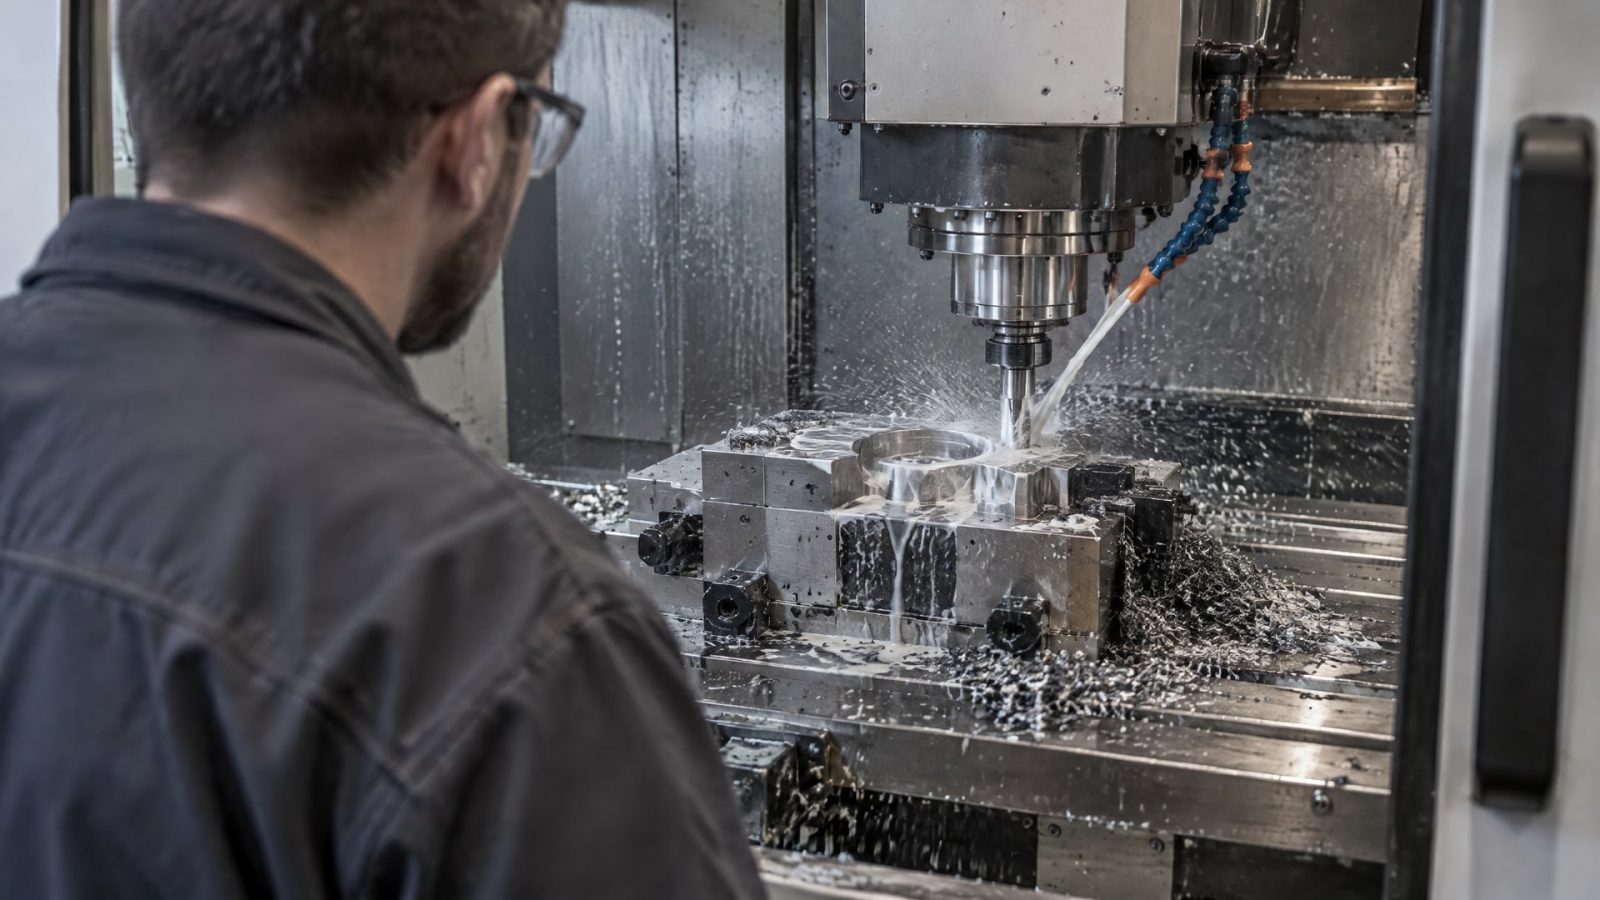
На самом деле на расход влияет целый набор факторов, которые часто можно изменить без смены самой жидкости.
Унос на деталях и стружке
Каждая обработанная деталь уносит тонкую пленку эмульсии, каждая стружка также уходит с жидкостью. На участках, где много операций в смену или высокая производительность, унос может быть заметным. Снижение уноса дает больший выигрыш в экономии, чем снижение концентрации на процент-два. Меры: улучшение отвода стружки (чистка сетки, регулировка углов), снижение вязкости жидкости там, где это допустимо по режиму, использование центрифуги или сепаратора для рекуперации эмульсии из стружки.
Испарение и потери из ванны
В открытых ваннах станков вода из эмульсии испаряется, особенно при работе с горячей стружкой. Испарение смещает концентрацию в сторону повышения (концентрат остается, вода уходит), но если пополнение ванны идет вручную и без контроля, концентрация может прыгать. Экран над ванной, вентиляция в правильном направлении и дозированное пополнение водой - это не только экономия концентрата, но и стабильность процесса.
Загрязнение и биопоражение
Если в ванне накапливаются металлические опилки, микробиологическое загрязнение и деструктивные вещества, смазочные свойства эмульсии падают. Чтобы компенсировать потерю качества, закупщики часто повышают концентрацию или переливают жидкость раньше времени. Правильная фильтрация, регулярный контроль pH и при необходимости биоцид значительно продлевают срок службы эмульсии и снижают реальный расход на тонну обработанного материала.
Совет инженера: как согласовать концентрацию с типом работ
Сценарий: на участке точения используют одну концентрацию 8% для всех операций, хотя половина - легкие режимы на мягких сталях.
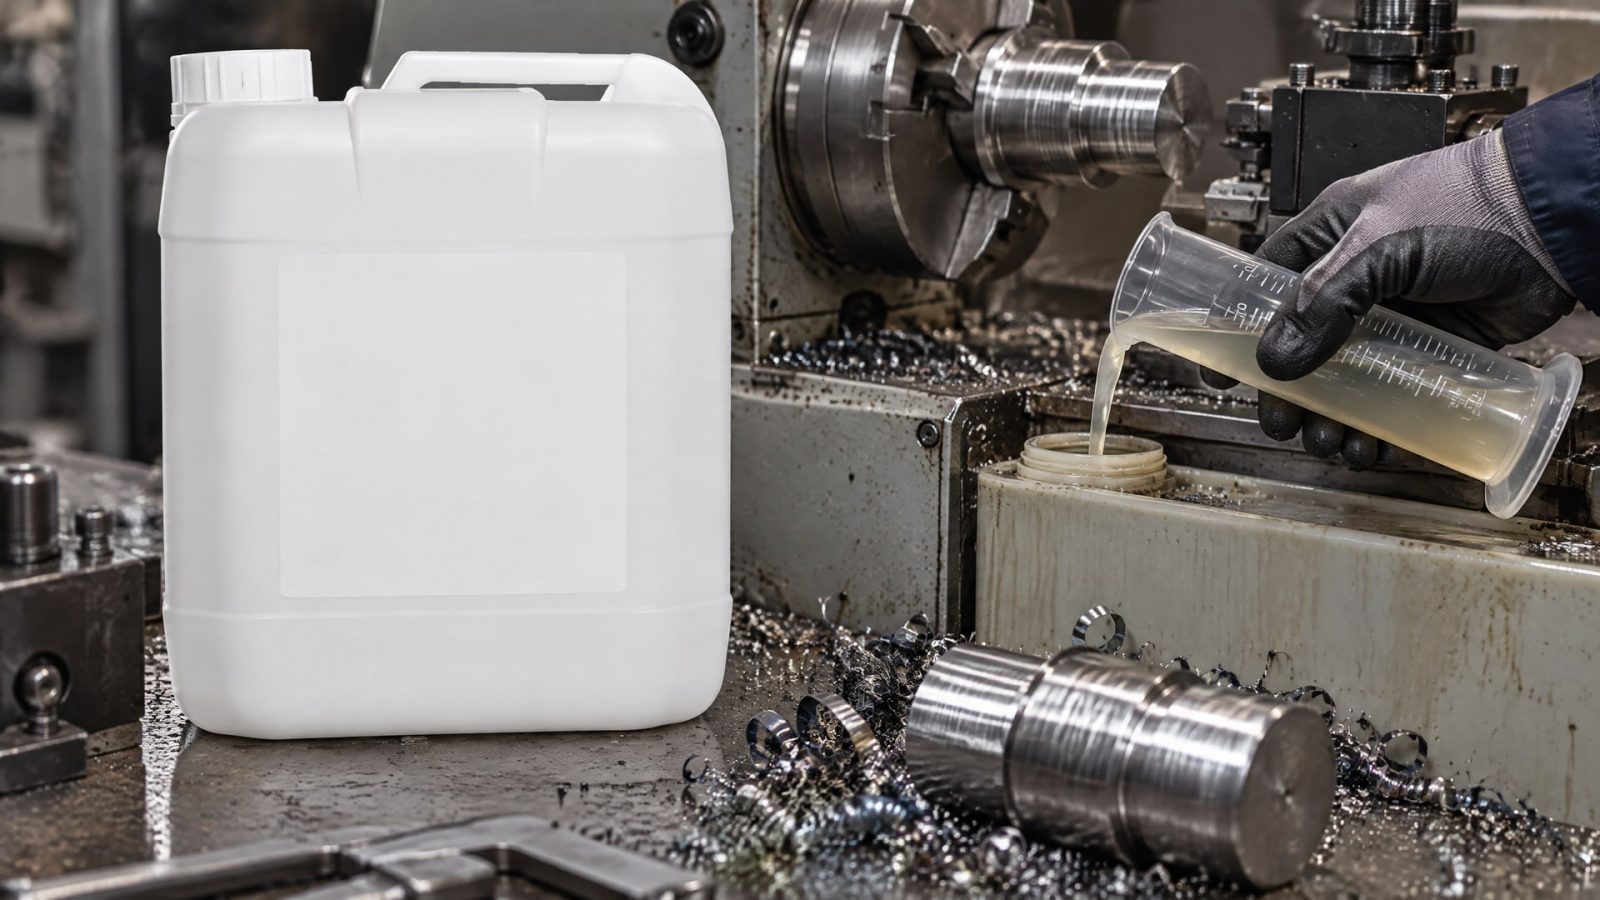
Расход концентрата идет с запасом, переливы частые.
Что сделали: переходят на дифференцированный подбор. Для легких режимов -5%, для средних -6%, для тяжелых (чугун, прерывистое) -7–8%. Контролируют рефрактометром. Для каждого класса операций держат отдельный диапазон, чтобы не было размытого усреднения.
Итог: расход концентрата снизился на 20–25%, но качество обработки и защита от коррозии остались прежними. Дополнительно, когда правильная концентрация - правильная, система требует меньше переливов и переносов, что снижает потери при манипуляциях. Многие производственные участки, перейдя на универсальные концентраты, такие как EFELE CF-627, добились стабильности именно благодаря возможности работать в широком диапазоне 5–8% без потери качества, и это дало им гибкость в адаптации под разные режимы без переделки всей системы смазки.
Оптимизация системы смазки для минимизации расхода
Помимо концентрации, само устройство системы подачи и циркуляции влияет на расход.
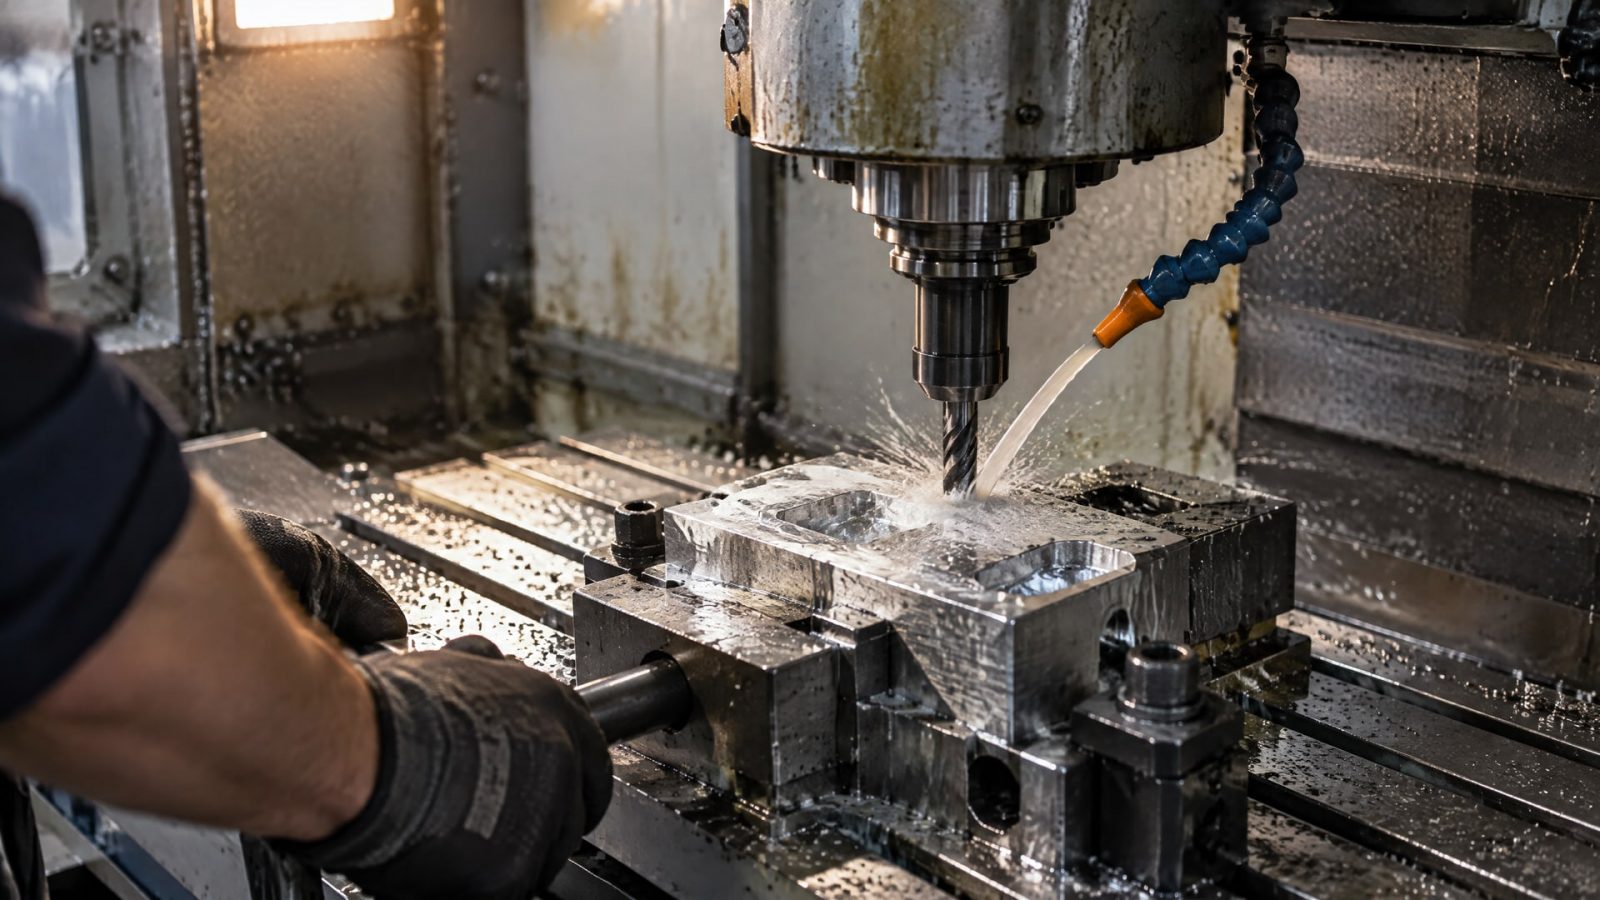
Правильно настроенная система тратит меньше жидкости впустую и дольше удерживает ее в рабочем окне.
Настройка потока и направление подачи
Чрезмерный поток подачи СОЖ (когда брызжет во все стороны и в основном мимо зоны резания) может увеличить реальный расход в 1,5–2 раза. Правильная настройка: компактная, направленная струя в точку контакта, минимальное разбрызгивание. На многих участках переход с открытой подачи на насадку с концентрированной струей экономит 30–40% объема жидкости при том же охлаждающем эффекте.
Циркуляция и размер ванны
Если система закрытая с циркуляцией, то объем ванны должен быть адекватен: слишком большая ванна требует больше жидкости для заполнения и больше концентрата. Расчет: рабочий объем ванны × нужная концентрация = требуемый объем концентрата. Снижение объема ванны (если оно не нарушает охлаждение) может дать прямую экономию. Регулярная чистка и удаление отложений из ванны также сохраняют расчетную концентрацию без бесполезных переливов.
Фильтрация и состояние сетки
Загрязненная сетка или фильтр требуют более интенсивной циркуляции для достижения того же охлаждающего эффекта, что ведет к дополнительным потерям. Чистая система фильтрации - это экономия на расходе жидкости и долговечность эмульсии.
Контроль параметров помимо концентрации
Концентрация - это первое, но не единственное.
Для того чтобы эмульсия долго жила и не приходилось переливать ее раньше срока, нужно мониторить pH, биостабильность и признаки коррозии.
pH и биостабильность
Эмульсионные и полусинтетические жидкости работают в диапазоне pH 7,5–9,5. Если pH падает ниже 7, растет риск коррозии и бактериального загрязнения; если поднимается выше 10, эмульсия может начать расслаиваться. Регулярный контроль pH один раз в неделю (или при подозрении на проблемы) предотвращает скрытую деградацию. Биоцид добавляют только если анализ показал микробное загрязнение, а не профилактически.
Испытания на коррозию
Стандартные испытания на коррозионную защиту проводят на образцах стали при концентрациях 5%, 6%, 8% и 12%. Результаты показывают, что в диапазоне 5–8% коррозионная защита черных металлов обычно хороша, а выше - не улучшается. Это значит, что поднимать концентрацию выше 8% для защиты от коррозии не имеет смысла; нужно контролировать pH и хранение, а не завышать процент.
Часто задаваемые вопросы
Можно ли снизить концентрацию ниже 5% и сэкономить больше?
Теоретически - можно, но на практике это приводит к проблемам. При концентрации ниже рекомендуемой для типа операции теряется смазочная защита, растет износ инструмента, может появиться коррозия на деталях. Экономия на концентрате сопровождается перерасходом на новый инструмент и браком. Оптимум - работать в нижней части допустимого диапазона с точным контролем концентрации.
Почему расход концентрата растет, даже если я не меняю концентрацию в ванне?
Это происходит, если концентрация дрейфит из-за испарения воды или загрязнения. Если вы замеряете концентрацию редко, то видите только итог: эмульсия стала хуже работать, и вы переливаете жидкость раньше срока. Ежедневный контроль рефрактометром обычно обнаруживает такой дрейф на ранней стадии, и коррекция занимает несколько минут.
Какая разница в расходе между эмульсионной и полусинтетической СОЖ?
Обе работают в похожих диапазонах концентрации (5–8% для точения и фрезерования), и разница в расходе определяется не столько типом, сколько рецептурой. Полусинтетическая может иметь лучшую устойчивость к биозагрязнению, что повышает срок службы и снижает средний расход на единицу времени. Главное - выбрать рецептуру под конкретные операции, а не тип жидкости.
Нужно ли разные СОЖ для точения и фрезерования, или можно одной на все?
Универсальные концентраты существуют и работают и для точения, и для фрезерования в соответствующих концентрациях. Это проще с логистики и хранения, а расход не выше, чем если использовать специализированные. Недостаток - если есть экзотические режимы (например, точение алюминия с требованием H1), придется второй вид жидкости все равно держать на складе.
Как часто нужна переливка эмульсии, если правильно контролировать концентрацию?
При правильном контроле концентрации, pH и чистоте эмульсия служит 12–18 месяцев в зависимости от объема обработки и условий хранения. На участках с небольшим объемом работ (100–200 тонн в месяц) переливку можно отложить на 2–3 года. Контроль концентрации - это инвестиция, которая окупается за счет продления срока службы жидкости.
Заключение
Снижение расхода концентрата при фрезеровании и точении начинается не с универсального занижения процента, а с правильного подбора диапазона под конкретную операцию (3–5% для легких режимов, 5–8% для стандартных), ежедневного контроля этого процента рефрактометром и оптимизации системы подачи и чистоты жидкости. Реальный расход определяется контролем концентрации, уносом эмульсии, испарением и состоянием фильтрации, а не только рецептурой смазки.
Следующий шаг: проведите аудит на вашем участке. Измерьте текущую концентрацию рефрактометром, посчитайте средний расход концентрата за последний месяц и проверьте, соответствует ли он технической документации. Если концентрация дрейфит или расход выше нормы, начните с введения ежедневного контроля и коррекции подачи воды. Даже этот шаг обычно экономит 15–20% без потери качества.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает коррозия металла от СОЖ, как ее диагностировать и предотвратить, чтобы сохранить оборудование и качество продукции.
Как выбрать аналоги пищевых смазок H1 по цене и качеству: критерии, ошибки, стоимость владения.
Узнайте, какая смазка для личинок замков лучше всего защитит механизм от морозов и влаги, предотвращая заклинивание.