
Как улучшить адгезию финишного покрытия: набивка риски на металле
Адгезию финишного покрытия улучшают не максимально грубой обработкой, а сочетанием чистой поверхности и правильно заданного профиля шероховатости. Набивка риски помогает покрытию закрепиться на металле, но только если способ обработки и полученный профиль соответствуют требованиям конкретной системы.
Статья полезна инженерам, специалистам по подготовке поверхности и снабженцам, которые выбирают технологию обработки или проверяют качество работ. Разберем, как механическая подготовка металла влияет на сцепление покрытия, какие стандарты задают требования и чем контролировать результат.
Что означает набивка риски и как она влияет на адгезию
Набивка риски - это механическое создание заданной текстуры поверхности.
После обработки покрытие получает профиль, за который может закрепиться. Такой профиль описывают как «якорный»: его назначение - обеспечить оптимальную адгезию нового покрытия.
Это не означает, что любая царапина улучшает сцепление. Случайные борозды и произвольная грубость не заменяют профиль, соответствующий требованиям лакокрасочной системы. Если текстура поверхности не согласована со спецификацией, шероховатость сама по себе не гарантирует надежного результата.
Важны два условия: поверхность должна быть чистой, а профиль - подходящим для покрытия. Загрязнения мешают контакту покрытия с металлом, а правильно сформированная текстура увеличивает площадь поверхности и создает условия для механического закрепления. Поэтому вопрос «как улучшить адгезию» нельзя сводить к выбору абразива или усилия обработки.
Для тяжелых антикоррозионных систем ГОСТ 34667.9-2021 (ISO 12944-9) предусматривает абразивоструйную очистку как минимум до степени Sa 2 1/2 и профиль среднего типа (G). Это пример требований, которые относятся к конкретной системе защиты. Их не следует автоматически переносить на другие покрытия или детали: параметры подготовки определяют по применимой спецификации.
В каком порядке выполнять механическую подготовку металла
Механическая обработка должна следовать за очисткой и обезжириванием.
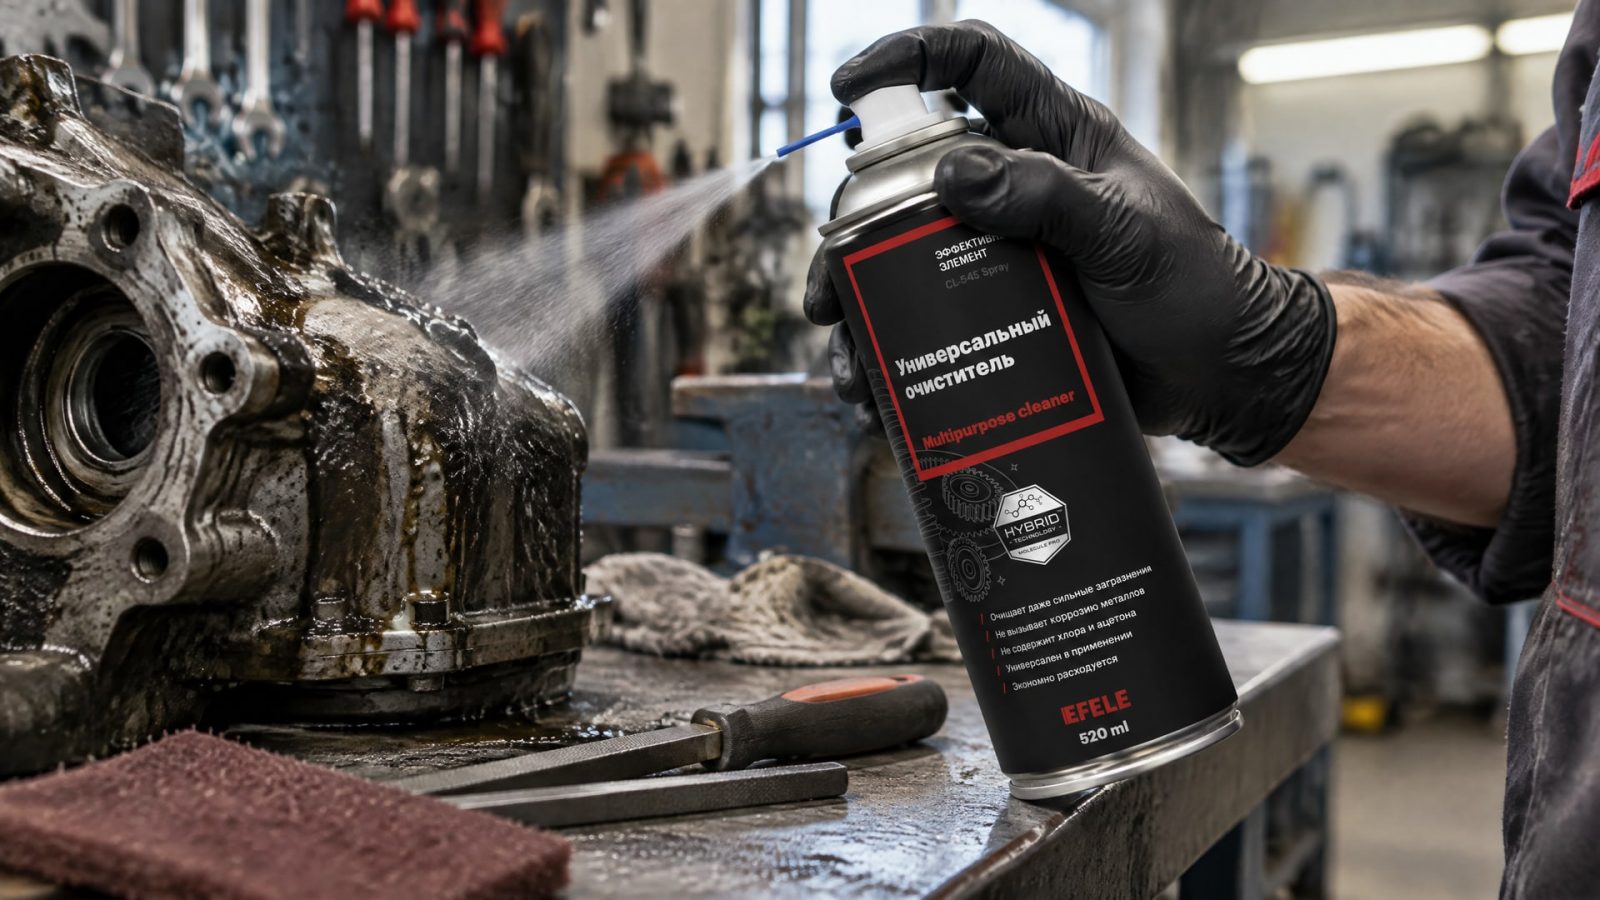
Если на детали остались жиры или загрязнения, обработка может не решить проблему сцепления: она создаст шероховатость, но не обеспечит чистого контакта покрытия с металлом.
Когда на поверхности есть окалина, оксиды или рыхлые загрязнения, применяют механическую абразивную обработку. Она удаляет такие слои и увеличивает площадь поверхности под покрытие или склеивание. Метод выбирают с учетом металла, состояния детали и требований финишной системы: универсального способа для всех материалов и задач нет.
Для обезжиривания перед механической обработкой применяют универсальный очиститель EFELE CL-545 Spray. После очистки важно не допустить повторного загрязнения подготовленной поверхности. Затем формируют заданный профиль и сверяются со спецификацией на покрытие, чтобы убедиться, что результат соответствует требованиям, а не просто выглядит шероховатым.
Практическая последовательность
Удалить жиры и поверхностные загрязнения.
Выполнить механическую обработку, если требуется убрать оксиды или увеличить площадь поверхности.
Сформировать профиль, предусмотренный спецификацией.
Проверить чистоту и профиль до нанесения покрытия.
Какие стандарты подготовки металла учитывать
ГОСТ 34667.4-2020 (ISO 12944-4:2017) определяет подготовку поверхности перед окрашиванием как обработку механическим, электрохимическим и/или химическим способом для улучшения адгезии лакокрасочных материалов и коррозионной стойкости.
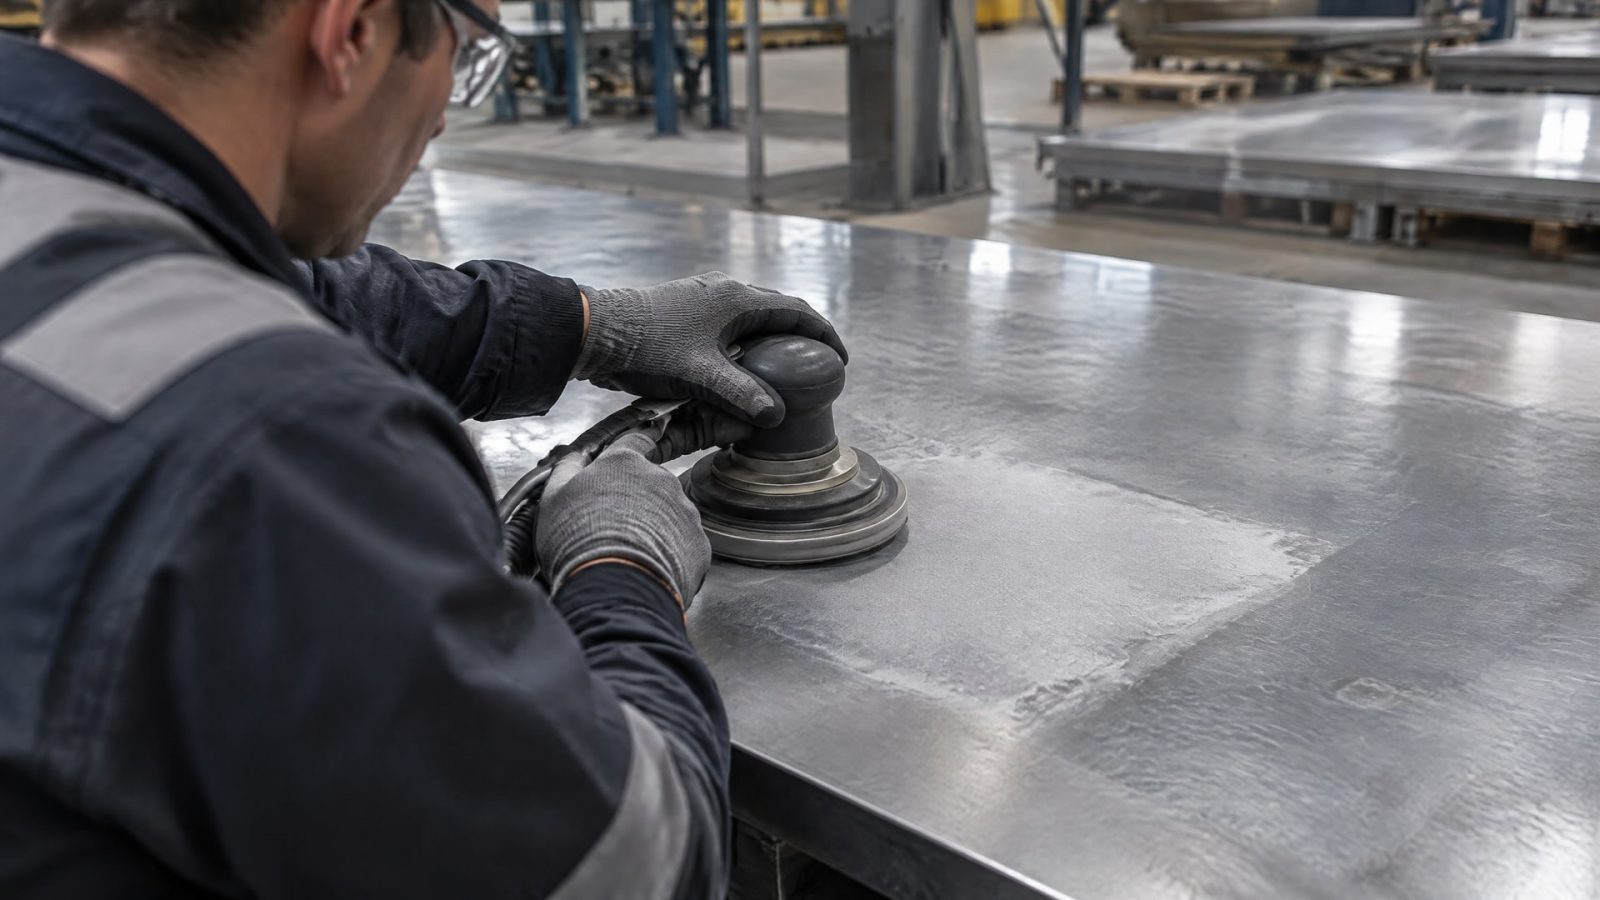
Это помогает рассматривать подготовку как часть системы защиты, а не как отдельную косметическую операцию.
Для тяжелых антикоррозионных систем требования к абразивоструйной очистке и профилю связаны с ГОСТ 34667.9-2021 (ISO 12944-9). В нем указан уровень очистки не ниже Sa 2 1/2 и профиль среднего типа (G). Конкретное требование зависит от применяемой системы и условий ее использования.
Для оценки профиля поверхности упоминается ISO 8503-2. Визуальная оценка степени очистки и оценка шероховатости - разные задачи: по одному внешнему виду нельзя подтвердить соответствие профиля заданным требованиям. Поэтому критерии приемки стоит заранее зафиксировать в технической документации.
При подготовке металла под адгезионное склеивание используют ASTM D2651-01(2016). В стандарте перечислены механические способы обработки нержавеющей стали, включая шлифование и абразивоструйные методы. Для разных металлов и состояний поверхности выбирают подходящий способ, а не переносят один метод на все детали.
Как выбрать метод обработки и не сделать поверхность слишком грубой
Выбор способа зависит от того, что наносится на металл и в каком состоянии находится поверхность.
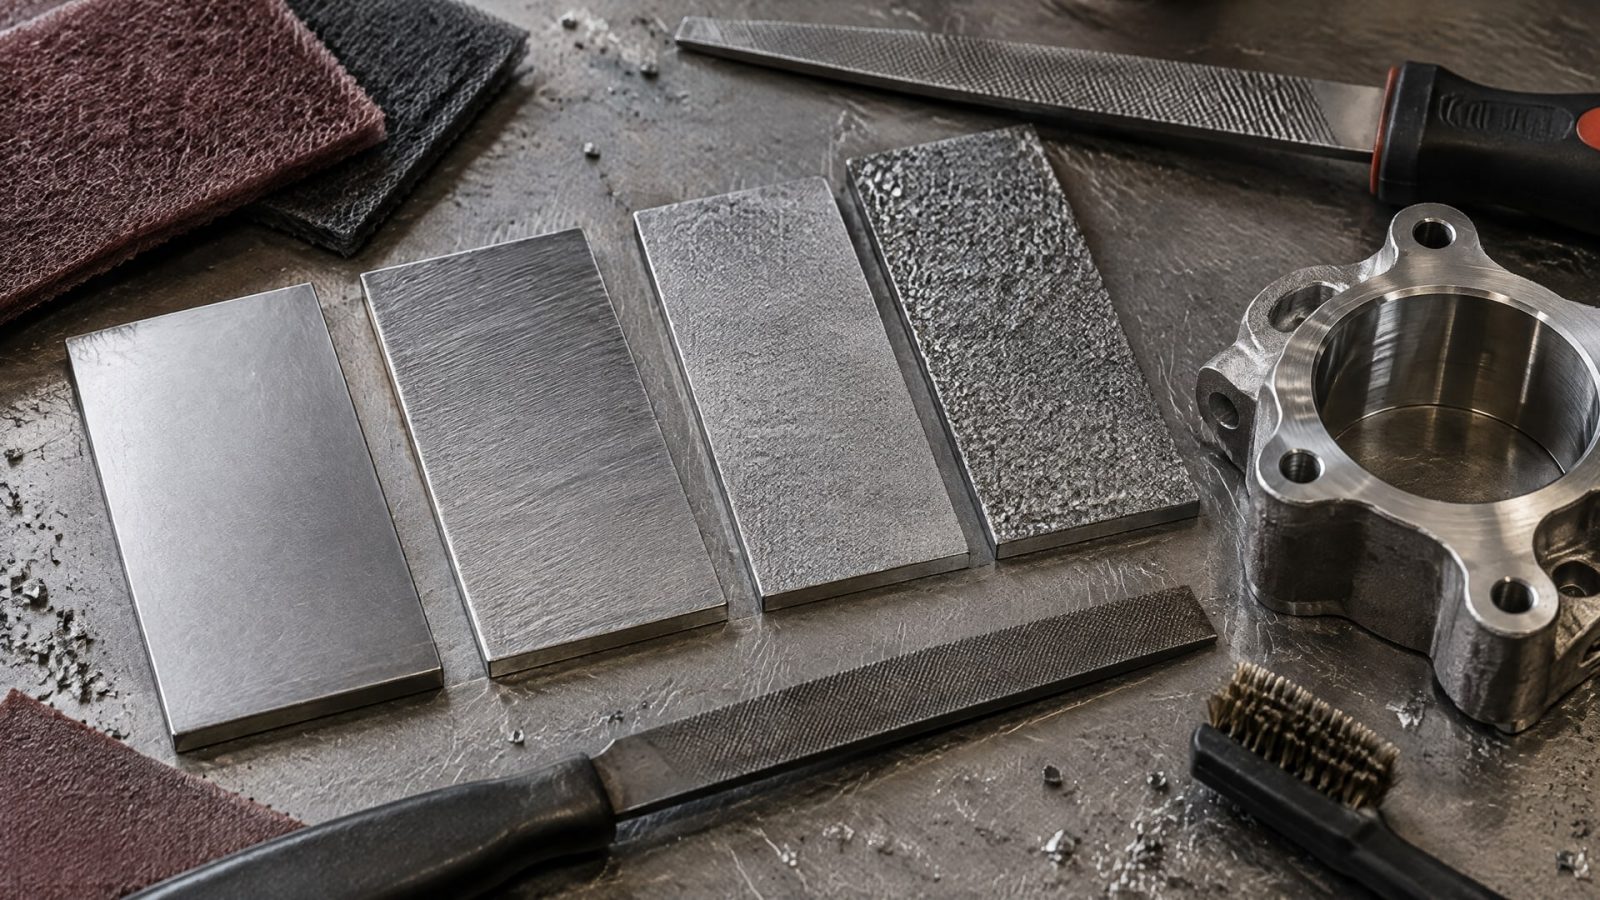
Для лакокрасочного покрытия важно соблюдать его спецификацию, а для клеевого соединения - учитывать требования к подготовке соответствующего металла. ASTM D2651-01(2016) посвящен подготовке металлических поверхностей к адгезионному склеиванию и показывает, что механические методы подбирают с учетом материала.
Распространенная ошибка - считать, что чем грубее поверхность, тем лучше адгезия. На практике нужен не максимальный рельеф, а заданный профиль. Его высота и текстура должны быть определены как параметры приемки; ориентироваться на «ощущение шероховатости» или случайные царапины недостаточно.
При работе со смолами и другими полимерными материалами также важно разделять общие принципы и специальные технологические требования. Чистая поверхность и подходящий профиль могут способствовать сцеплению, однако конкретные режимы подготовки между слоями полиэфирной смолы нельзя выводить из стандартов для окрашивания металла. Их следует проверять по документации на применяемую смолу и технологию.
Похожая осторожность нужна при вопросе, как улучшить адгезию на 3D-принтере. Общий принцип чистой поверхности и управляемого профиля применим, но приведенные стандарты не устанавливают режимы подготовки для 3D-печати. Поэтому параметры обработки печатной детали определяют по требованиям конкретного материала и процесса, а не переносят с металлических покрытий.
Как контролировать профиль и адгезию покрытия
Контроль подготовки поверхности включает несколько отдельных проверок.
Степень очистки, профиль шероховатости и адгезия покрытия характеризуют разные свойства. Хорошая оценка одного из них не подтверждает автоматически остальные.
Для оценки очистки применяют визуальные методы по ISO 8501-1/2, а профиль поверхности контролируют отдельно, в том числе по ISO 8503-2. Для тяжелых антикоррозионных систем в требованиях может фигурировать степень очистки Sa 2 1/2 и профиль среднего типа (G). Эти параметры следует сопоставлять с технической документацией на покрытие.
Адгезию лакокрасочного покрытия проверяют методами, перечисленными в ГОСТ 34667.4-2020 (ISO 12944-4:2017). Среди них - решетчатый надрез, отрыв и X-образный надрез; для методов контроля стандарт указывает ГОСТ 31149, ГОСТ 32299 и ГОСТ 32702.2. Конкретный способ выбирают по требованиям к системе и условиям приемки работ.
Что включить в приемку работ
Требования к степени очистки поверхности.
Параметры профиля шероховатости и способ их оценки.
Метод испытания адгезии покрытия.
Критерии, по которым результат принимают или направляют на исправление.
Часто задаваемые вопросы
Чем набивка риски отличается от произвольного царапания?
Набивка риски формирует профиль, который должен соответствовать требованиям покрытия. Произвольные царапины не подтверждают ни нужную шероховатость, ни чистоту поверхности. Для антикоррозионных систем профиль задают как параметр подготовки и приемки, а его оценку отделяют от визуальной проверки очистки.
Что важнее для адгезии: чистота или шероховатость?
Нужны оба условия. Загрязнения и жиры мешают контакту покрытия с металлом, а подходящий профиль создает основу для механического закрепления. Поэтому сначала поверхность очищают, затем при необходимости обрабатывают механически и проверяют профиль по требованиям спецификации, а не только на вид.
Можно ли ориентироваться только на визуальную оценку поверхности?
Нет. Визуальная оценка степени очистки не заменяет контроль профиля шероховатости и испытание адгезии. Для этих задач применяют отдельные подходы: ISO 8501-1/2 для оценки очистки, ISO 8503-2 для профиля, а адгезию проверяют методами, указанными в ГОСТ 34667.4-2020.
Как улучшить адгезию между слоями полиэфирной смолы?
Общий принцип - обеспечить чистую поверхность и соблюдать требования к подготовке, но представленные стандарты не задают специальных режимов для межслойной адгезии полиэфирной смолы. Режим обработки и интервал между слоями нужно сверять с документацией на конкретную смолу и технологический процесс.
Заключение
Чтобы улучшить адгезию финишного покрытия, сначала удаляют загрязнения, затем формируют профиль поверхности, предусмотренный спецификацией, и проверяют результат подходящими методами. Набивка риски работает как управляемая подготовка, а не как попытка сделать металл максимально грубым.
Следующий шаг для инженера - зафиксировать в документации требования к очистке, профилю и методу контроля адгезии. Так оператор получает понятный стандарт подготовки, а приемка опирается на измеряемые критерии, а не на субъективную оценку поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное отверждение и прочность соединения.
Узнайте, как сократить сож потери при обработке деталей и стружки, оптимизировать подачу и контролировать состояние жидкости.
Обеспечение герметичности фланцевого соединения при вибрации требует комплексного подхода и правильного выбора компонентов.