
Как увеличить срок службы инструмента при фрезеровании закаленной стали
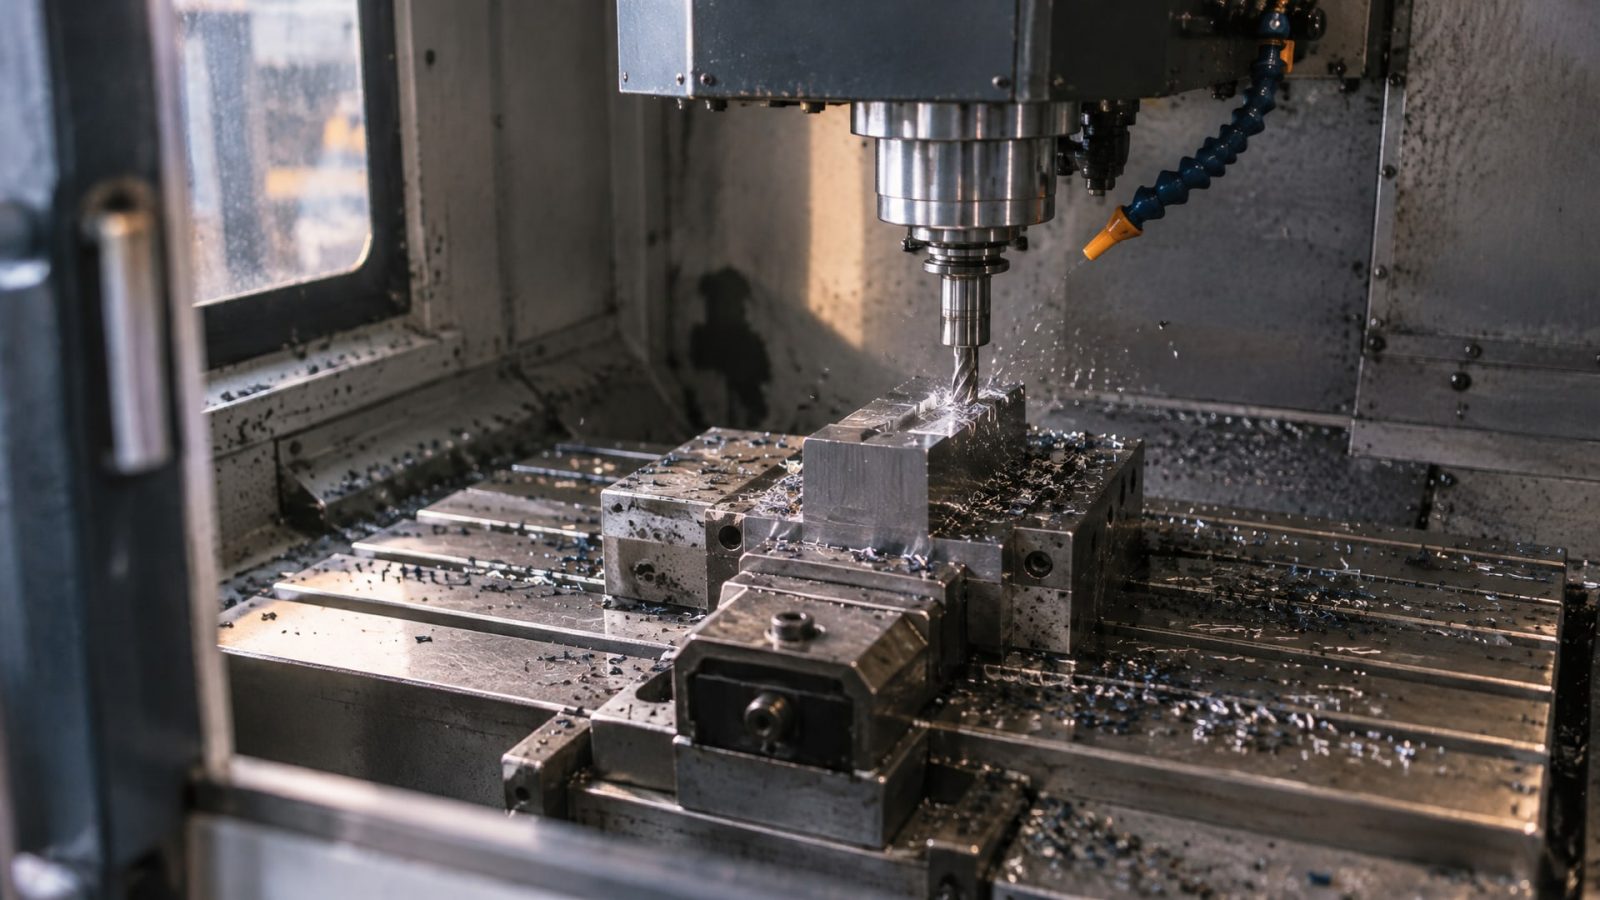
Фрезерование закаленной стали - одна из самых требовательных операций в промышленном производстве. Твердость материала свыше 45 HRC создает экстремальные условия для режущей кромки: высокие температуры в зоне резания, механические пики нагрузки, риск термошока и выкрашивания инструмента. Инженеры и снабженцы знают, что даже небольшое снижение стойкости фрезы в таких условиях быстро оборачивается потерями: простои станков, брак, незапланированная переналадка. Но срок службы инструмента зависит не от одного фактора, а от комплекса решений - выбора геометрии фрезы, режимов резания, управления охлаждением и чистотой системы смазки. Эта статья рассказывает, на какие точки опереться, чтобы добиться стабильной работы и значительно продлить интервалы замены инструмента на практике.
Геометрия фрезы и выбор материала режущей части
Выбор инструмента - это первый рубеж.
На закаленной стали твердость материала режущей части должна превышать твердость заготовки минимум на 15–20 единиц по Роквеллу. Для диапазона 45–65 HRC в отраслевых руководствах прямо указывают три стандартных решения: твердый сплав (solid carbide), покрытые карбидные фрезы с TiAlN или AlCrN и, для самых жестких условий и высокой твердости выше 55 HRC, монокристаллический нитрид кубического бора (PCBN). HSS в этих условиях неприемлем - мягкость материала приводит к быстрому затуплению и невозможности контролировать размер.
Геометрия режущей кромки критична для снижения механического удара и трещин. Радиус притупления (заваливание) в диапазоне 0,05–0,2 мм распределяет нагрузку на большей площади кромки, чем острое жало, и существенно снижает выкрашивание. Задний угол, выбранный в пределах 7–10°, уменьшает трение по задней поверхности и, соответственно, задний износ (VB). При попутном фрезеровании закаленной стали ниже 50 HRC эта схема предпочтительна: стружка сходит под острым углом, что облегчает ее удаление и снижает вероятность повторного контакта с кромкой. Для твердости выше 50 HRC многие производители комбинируют попутное и встречное проходы, выбирая стратегию для каждого участка детали.
Крепление инструмента в оправку влияет не меньше, чем сама фреза. Люфты, биение оси и перегибы шпинделя на закаленной стали немедленно отзываются ускоренным износом и периодическим выкрашиванием кромки. Жесткая система «станок - оснастка - инструмент» - это не просто общее место, а непреложное условие: биение на входе инструмента в зону резания более 0,05 мм практически гарантирует, что стойкость упадет на 30–40% даже при правильных режимах.
Режимы резания и стабильность процесса
Стойкость инструмента растет, когда процесс предсказуем.
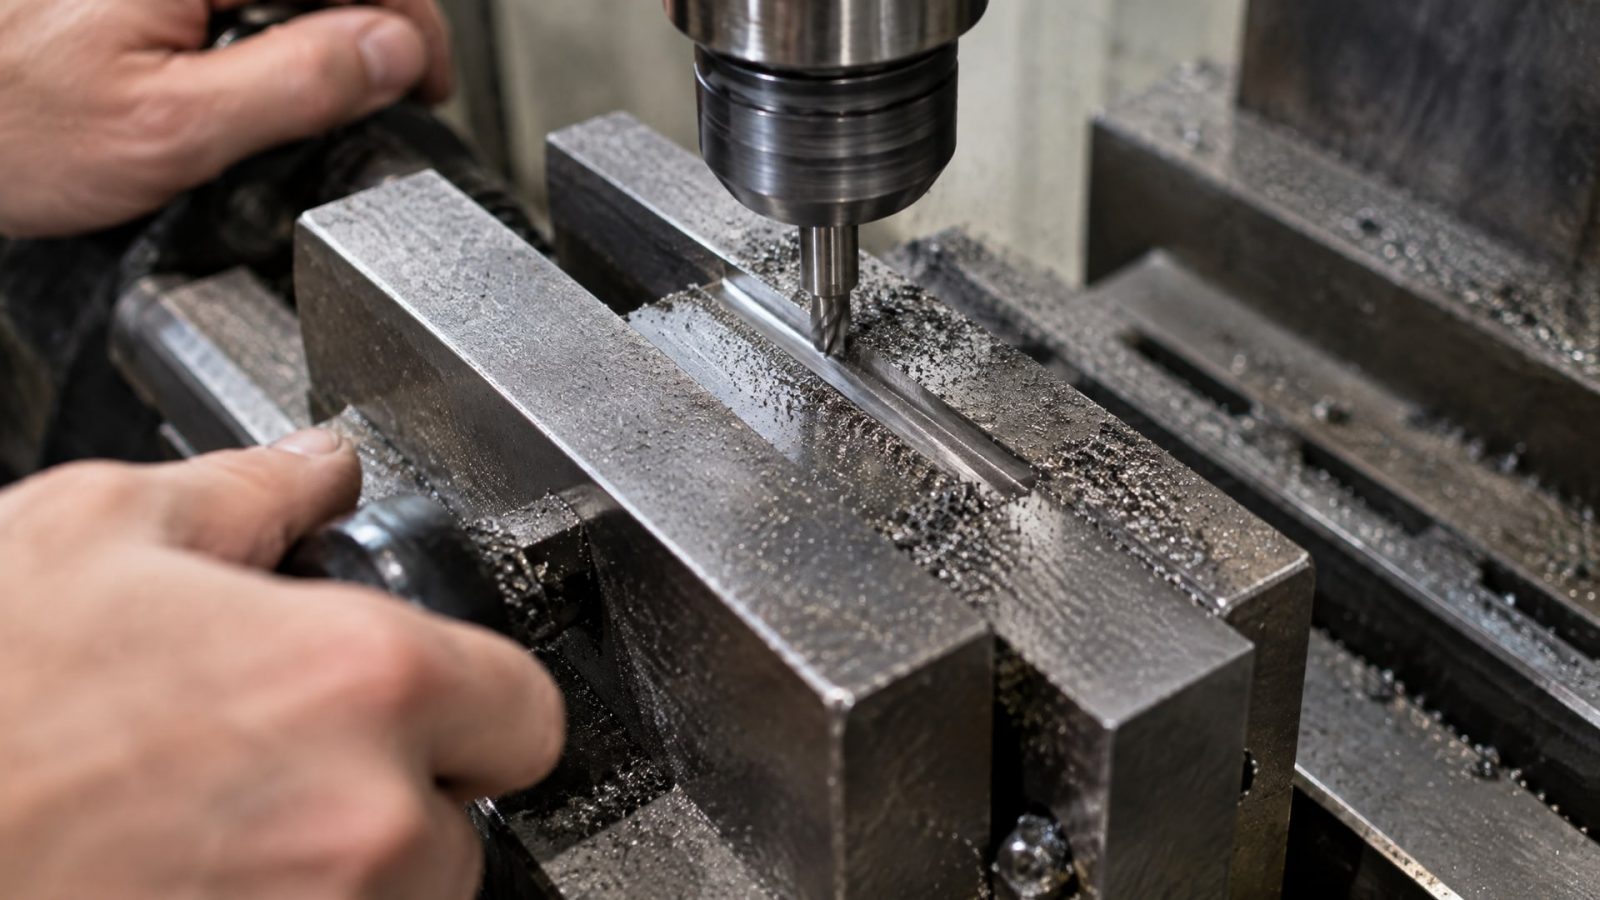
На закаленной стали это означает малые, постоянные глубины резания (shallow stepdowns), равномерную подачу и избежание ударных нагрузок на входе и выходе фрезы. Прерывистое резание - вход-выход, фреза в материале и вхолостую - создает волны тепловой нагрузки, которые для керамики и даже для некоторых карбидных инструментов оборачиваются микротрещинами по задней поверхности и термошоком. Чем более стабилен процесс, тем дольше режущая кромка сохраняет остроту и тем проще управлять температурой.
Скорость резания для закаленной стали существенно ниже, чем для мягкого материала. Стандартные диапазоны для твердого сплава на 50–55 HRC составляют 60–100 м/мин в зависимости от геометрии и покрытия; для PCBN - до 200–300 м/мин. Превышение скорости приводит не к лучшему производству, а к взрывному росту температуры в зоне резания и деградации режущей кромки. Соответственно, подача выбирается таким образом, чтобы обеспечить чистовую поверхность без вибраций: для чистовых операций она редко превышает 0,05–0,1 мм/зуб.
Глубина резания для чистовых проходов держится в пределах 0,5–2 мм; для черновых - до 5–7 мм, но при условии жесткой системы и непрерывного контакта. Каждый проход должен быть таким, чтобы после завершения инструмент охлаждался постепенно, а не резко выходил из горячей зоны. Контроль температуры в зоне резания - не значит охладить максимально, а значит держать ее в рабочем окне без скачков.
Охлаждение, СОЖ и управление теплом
Охлаждающе-смазывающая жидкость на закаленной стали работает иначе, чем при обработке мягких материалов.
Традиционное представление, что «больше жидкости - лучше охлаждение», здесь ошибочно. Для прерывистого фрезерования с керамикой и даже для некоторых карбидных операций разовая подача холодной жидкости в горячую зону резания может ускорить развитие микротрещин из-за термошока. Источники по обработке hardened steel подчеркивают, что если охлаждение применяется, оно должно быть непрерывным, без циклов «горячо-холодно», иначе ресурс инструмента падает на 15–25%.
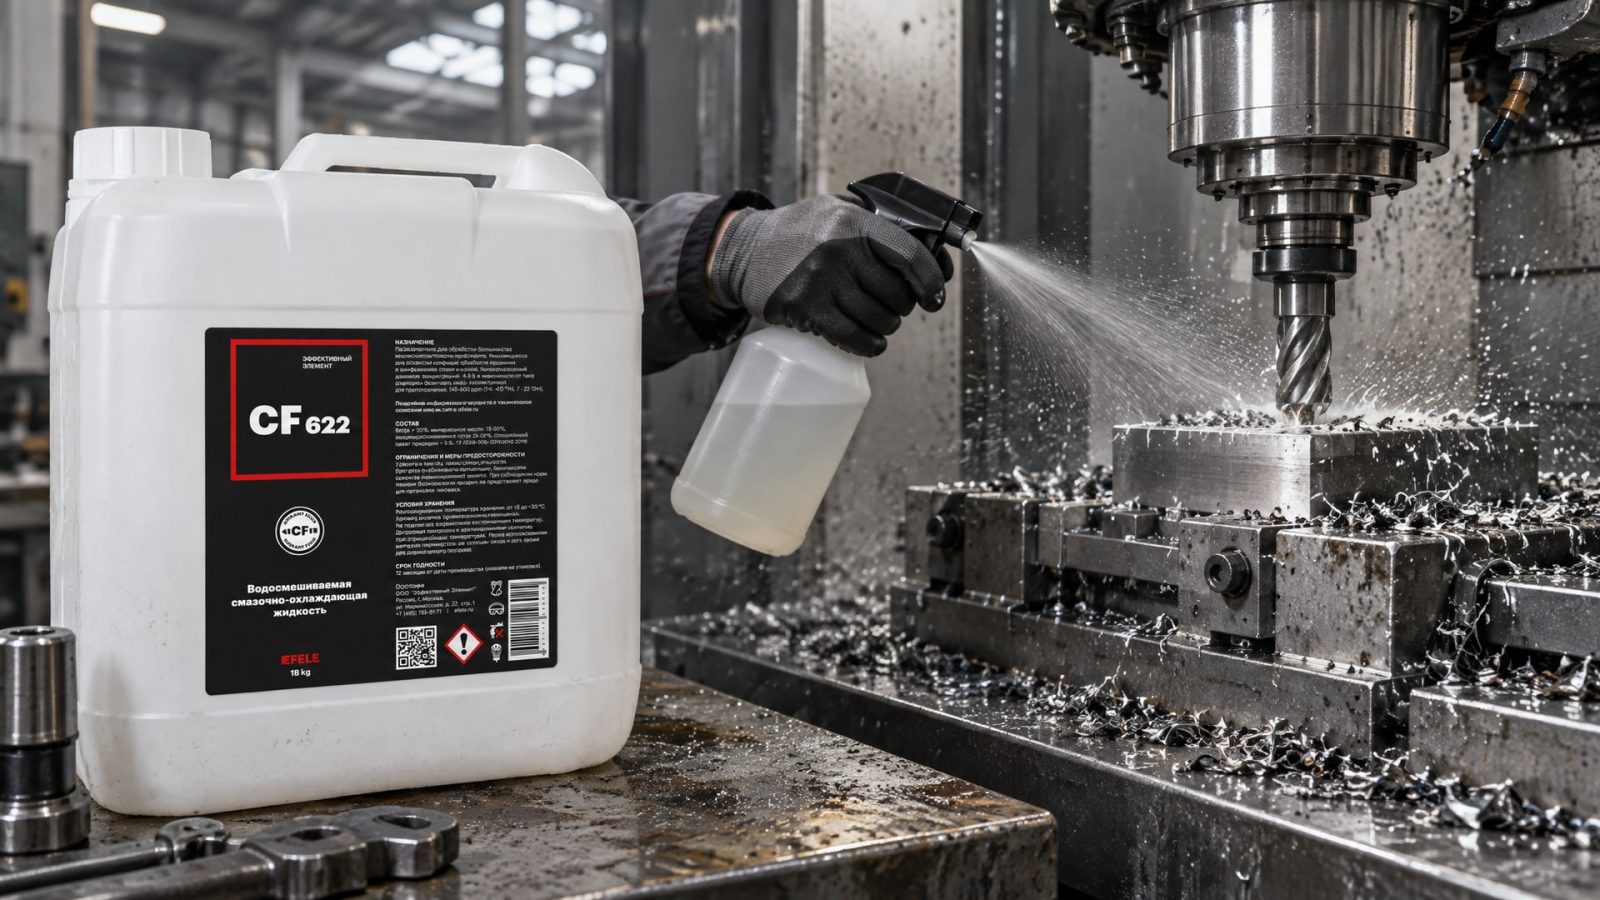
Основная функция СОЖ при фрезеровании закаленной стали - не столько охладить, сколько смазать режущую кромку, уменьшить адгезию и обеспечить отвод стружки из зоны резания. Полусинтетическая эмульсия, такая как EFELE CF-622, разработана с учетом этих требований: она обеспечивает формирование защитной пленки на кромке, снижает микросварку частиц стружки и поддерживает стабильное охлаждение без скачков температуры. Расход - ключевой параметр, а не давление. Одно из руководств по обработке hardened steel прямо указывает, что при высоконапорной подаче для чистовых операций лучше держать давление ниже 65 бар, но обеспечить достаточный объем жидкости (расход в диапазоне 10–20 л/мин на фрезу в зависимости от типа операции). Высокое давление при малом расходе только выбивает стружку на деталь, ухудшая поверхность и уменьшая стойкость.
Для сухого фрезерования или работы с воздушной продувкой (air blast) справедливо и обратное: минимальная смазка (MQL) в ряде случаев показывает результаты не хуже, чем flood cooling, и иногда даже продлевает стойкость, особенно если инструмент чувствителен к термошоку. Выбор между мокрой обработкой и сухой зависит от геометрии фрезы, материала режущей части, твердости заготовки и технологической схемы. Если выбрана мокрая обработка, то главное - непрерывность и стабильность подачи, а не просто «больше».
Состояние системы смазки и контроль эмульсии
Эмульсия, циркулирующая по системе, - живая среда.
Отклонения по концентрации, pH, наличие бактерий и запекшихся масляных пленок быстро приводят к нестабильной работе, коррозии оснастки и ускоренному износу инструмента. Для hardened steel с высокими скоростями сдвига и тепловыми пиками состояние СОЖ влияет на стойкость не меньше, чем ее марка.
Концентрация полусинтетической эмульсии должна держаться в пределах, указанных в карточке: обычно 5–10%. Недоконцентрированная жидкость теряет смазочные свойства и становится более агрессивна к коррозии; переконцентрированная образует липкую пленку, забивает фильтры и увеличивает потери на проскальзывание. pH контролируют тест-полосками или портативным pH-метром: щелочная среда (pH 8–9,5) предпочтительнее для защиты от коррозии и подавления микроорганизмов. При длительной работе на hardened steel многие цехи переходят на плановую замену эмульсии один раз в 3–6 месяцев вместо попыток восстановить состав добавками.
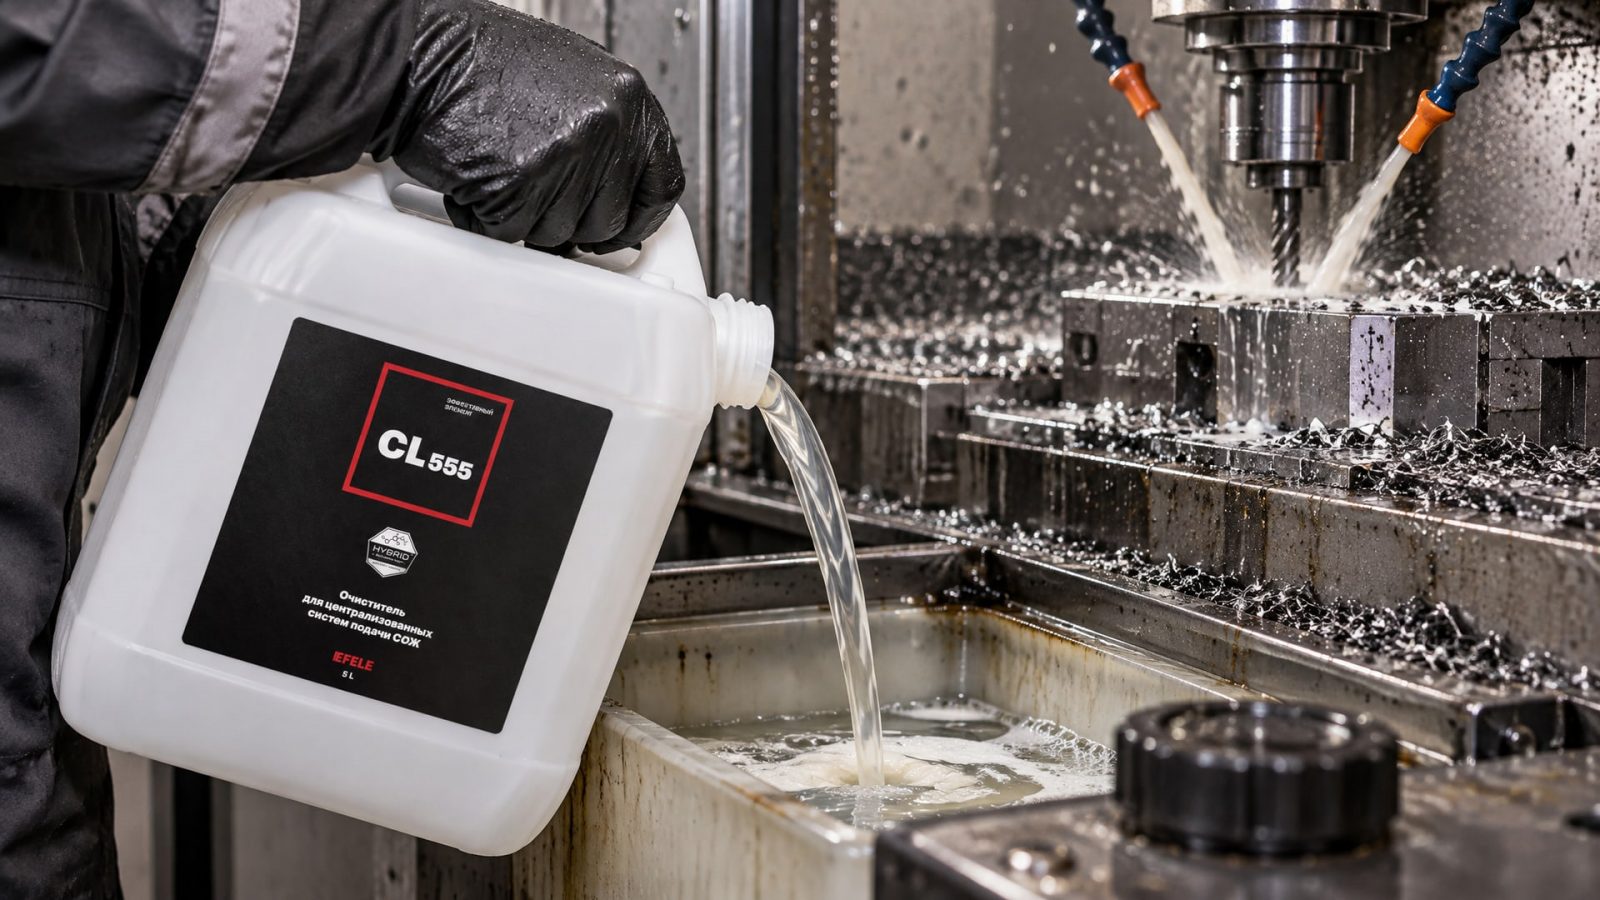
Биопоражение (бактериальный рост) встречается даже в полусинтетических жидкостях, особенно если система долго не запускалась или если в сочетании с высокой влажностью. Для поддержания чистоты и предотвращения биопоражений, что также влияет на стойкость инструмента и предсказуемость процесса, на производстве прибегают к периодической очистке системы. Очиститель EFELE CL-555 растворяет окисленные пленки и вымывает микробиологические загрязнения без слива всей жидкости, сохраняя ее полезные компоненты. Применение такого очистителя один-два раза в год - простой способ продлить ресурс как самой эмульсии, так и инструмента.
Эвакуация стружки и предотвращение повторного контакта
Стружка, не уходящая из зоны резания, - враг стойкости.
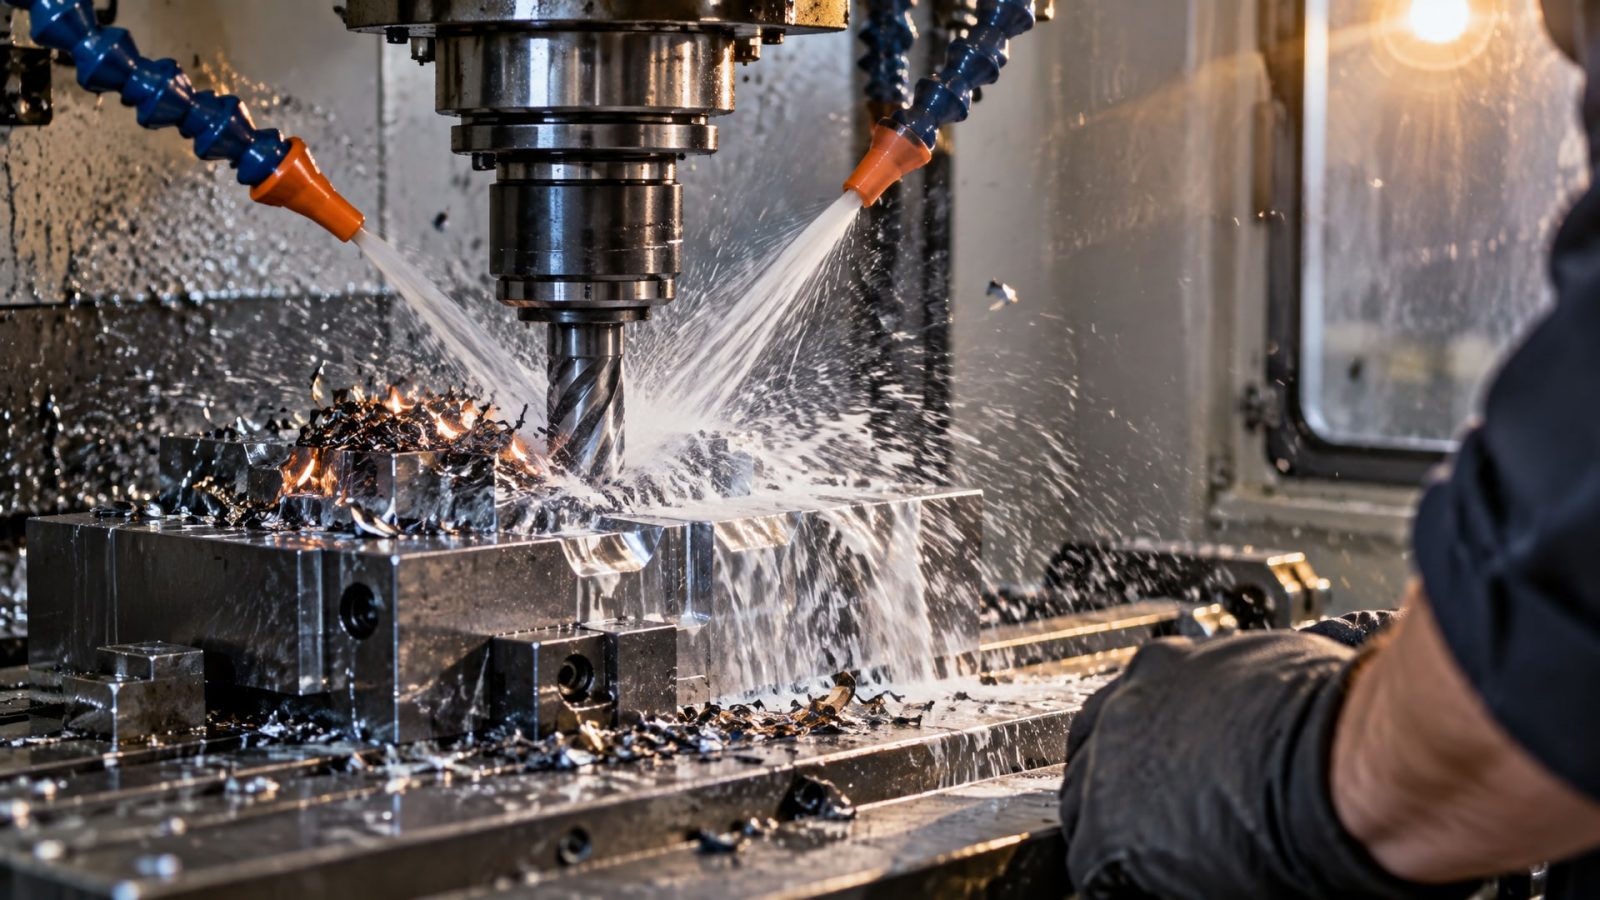
Она нагревается до той же температуры, что и сама кромка (1000–1200 °C на hardened steel), и если ее потоком жидкости снова прижимает к режущей кромке, то происходит микросварка, адгезия и ускоренное выкрашивание. Многие операторы и инженеры недооценивают эту роль и концентрируются только на интенсивности охлаждения. На самом деле для стойкости часто важнее именно удаление стружки из зоны резания и предотвращение ее повторного контакта с кромкой, чем попытка «убрать» тепло максимально.
Геометрия канавок фрезы (спиральность, число зубьев, форма стружколомов) должна быть подобрана так, чтобы стружка выбрасывалась, а не скапливалась вокруг зубьев. На закаленной стали чугунистая, короткая стружка особенно опасна: она ломается на мелкие осколки, которые легче затягиваются обратно. Правильный выбор СОЖ и ее расход также способствуют отводу стружки: высокая текучесть и низкая вязкость предпочтительнее, чем вязкие масла. Давление и направленность подачи жидкости должны «вымывать» стружку из зоны резания, а не создавать воздушные карманы и застои.
Практические шаги для снижения износа фрезы
На практике повышение стойкости инструмента при фрезеровании закаленной стали сводится к несколько системным решениям:
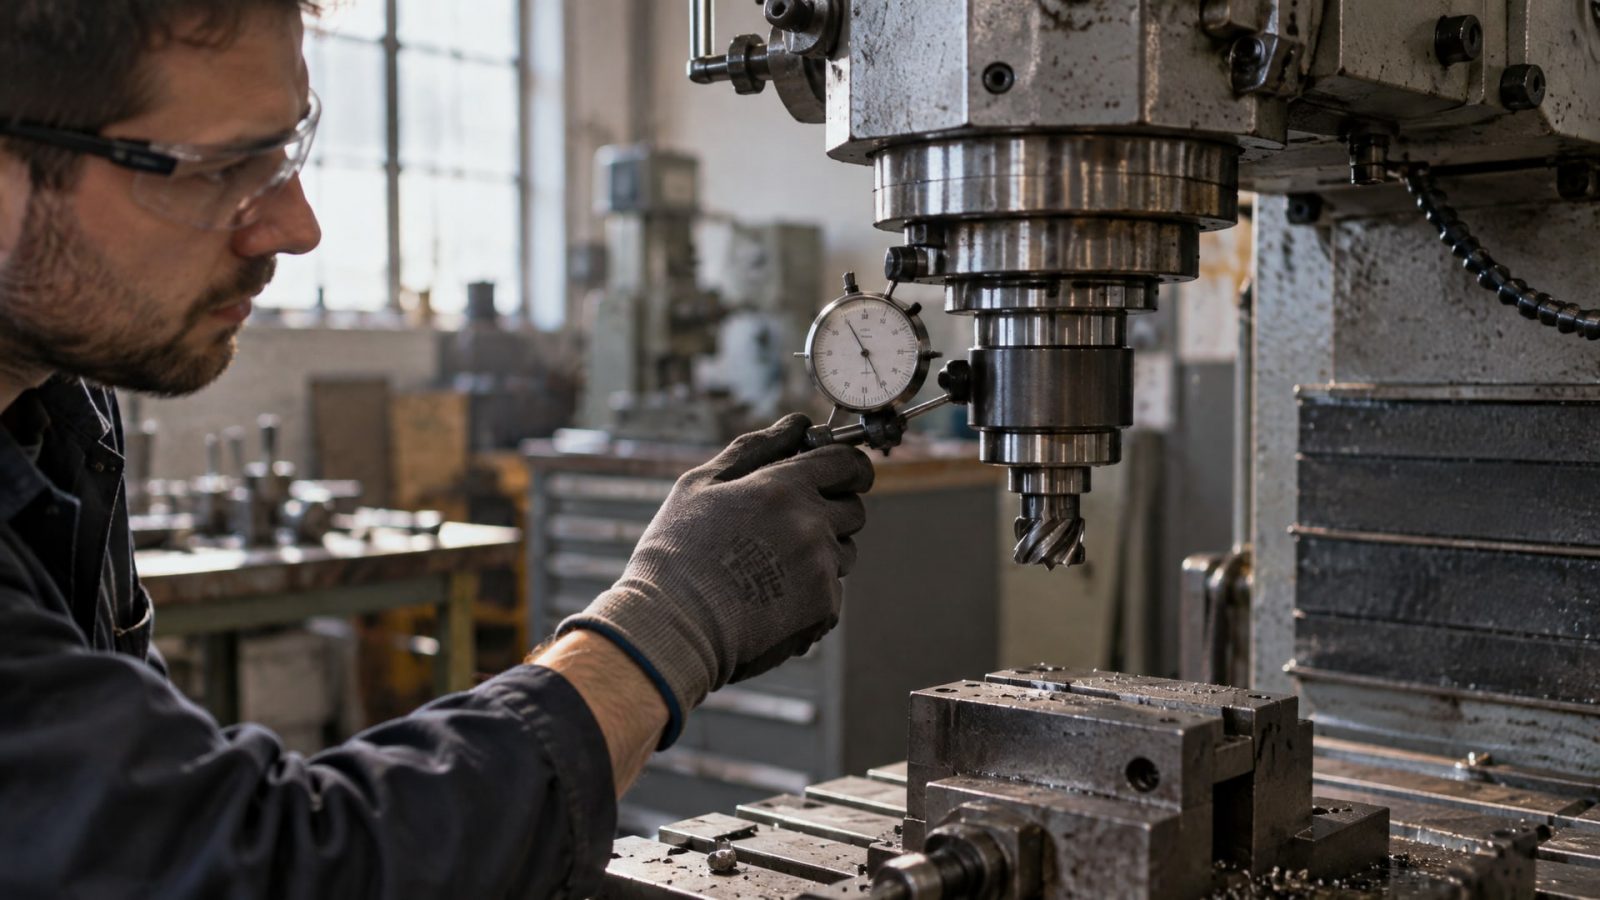
Диагностика системы «станок-оснастка»: проверить биение шпинделя и оправки, люфты, жесткость крепления. Биение выше 0,1 мм почти наверняка приведет к ускоренному износу, даже если все остальные параметры верны.
Выбор инструмента по твердости заготовки: для 45–50 HRC - твердый сплав с покрытием; для 50–55 HRC - сплошной карбид с TiAlN/AlCrN; для выше 55 HRC - PCBN для серийного производства.
Установка режимов с малыми глубинами и постоянной подачей: избегать прерывистого резания; если оно неизбежно, выбрать сухую обработку или воздух вместо жидкости.
Проверка и стабилизация эмульсии: сверить концентрацию, pH, провести осмотр на биопоражение. При необходимости очистить систему и восстановить ее состояние перед возобновлением работы.
Контроль расхода СОЖ: убедиться, что подается достаточный объем жидкости (для hardened steel обычно 10–20 л/мин), но давление держится на разумном уровне (ниже 65 бар для чистовых операций).
Регулярная замена инструмента по стандартам: критерий износа по задней поверхности VB = 0,3 мм по ISO 3685 указывает на то, что фреза больше держать не следует; дальнейшая работа быстро приведет к поломке и браку.
Часто задаваемые вопросы
Почему охлаждение снижает стойкость на прерывистом резании?
При входе фрезы в материал режущая кромка разогревается до 800–1200 °C. Если в этот момент на нее попадает холодная жидкость, происходит быстрое охлаждение поверхностных слоев карбида, при котором внутренние слои остаются горячими. Такой температурный градиент создает микротрещины, которые растут при следующем цикле нагрева. Это явление называется термошоком. Если охлаждение применяется, оно должно быть непрерывным, без скачков температуры.
Что важнее для стойкости - давление или расход СОЖ?
Расход. Одно из руководств по обработке hardened steel прямо указывает, что полезнее высокий объем жидкости (10–20 л/мин), чем просто высокое давление. Давление выше 65 бар при чистовом фрезеровании закаленной стали часто ухудшает результат: выбивает стружку на деталь и ухудшает поверхность. Ключ - достаточный расход при умеренном давлении.
Можно ли фрезеровать закаленную сталь без охлаждения?
Да, и часто это работает лучше. Сухое фрезерование или воздушная продувка предпочтительнее для прерывистого резания и для керамических инструментов. Минимальная смазка (MQL) в ряде случаев показывает результаты не хуже flood cooling. Выбор зависит от геометрии фрезы, материала режущей части и твердости заготовки.
Какой класс твердости инструмента нужен для закаленной стали выше 55 HRC?
Для 55 HRC и выше в серийном производстве предпочтительны PCBN (монокристаллический нитрид кубического бора) или твердый сплав с высокой вязкостью. HSS непригоден; обычный покрытый карбид может работать, но стойкость часто неудовлетворительна. PCBN дороже, но позволяет держать более высокие скорости и получать большее количество деталей на одну фрезу.
Как часто нужно менять эмульсию при работе на hardened steel?
Состояние эмульсии критично. Большинство цехов рекомендуют плановую замену один раз в 3–6 месяцев в зависимости от интенсивности работы и объема циркуляции. Концентрацию и pH следует проверять еженедельно или раз в две недели при активном фрезеровании.
Заключение
Увеличить срок службы инструмента при фрезеровании закаленной стали возможно, если подойти системно: правильно выбрать геометрию и материал фрезы, стабилизировать режим резания, управлять охлаждением без термошока и поддерживать чистоту системы смазки. Нет одного волшебного решения - каждый параметр (жесткость системы, скорость, глубина, расход СОЖ, концентрация эмульсии) вносит свой вклад. Срок службы инструмента растет на 20–30%, когда все эти элементы работают в согласии. Начните с диагностики: проверьте биение и люфты станка, уточните состояние эмульсии, подберите давление и расход по рекомендациям производителя фрезы. Простые шаги по стабилизации процесса и контролю эмульсии часто дают результат быстрее, чем покупка более дорогого инструмента.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит для контакта с расплавом цинка и какие покрытия применяют для защиты оборудования.
Подберите оптимальный промышленный очиститель для удаления СОЖ и герметиков, учитывая тип загрязнения, материал поверхности и требования к очистке.
Узнайте, как выбрать щелочное средство для очистки масляных загрязнений, учитывая стойкость загрязнений и материалы оборудования.