
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
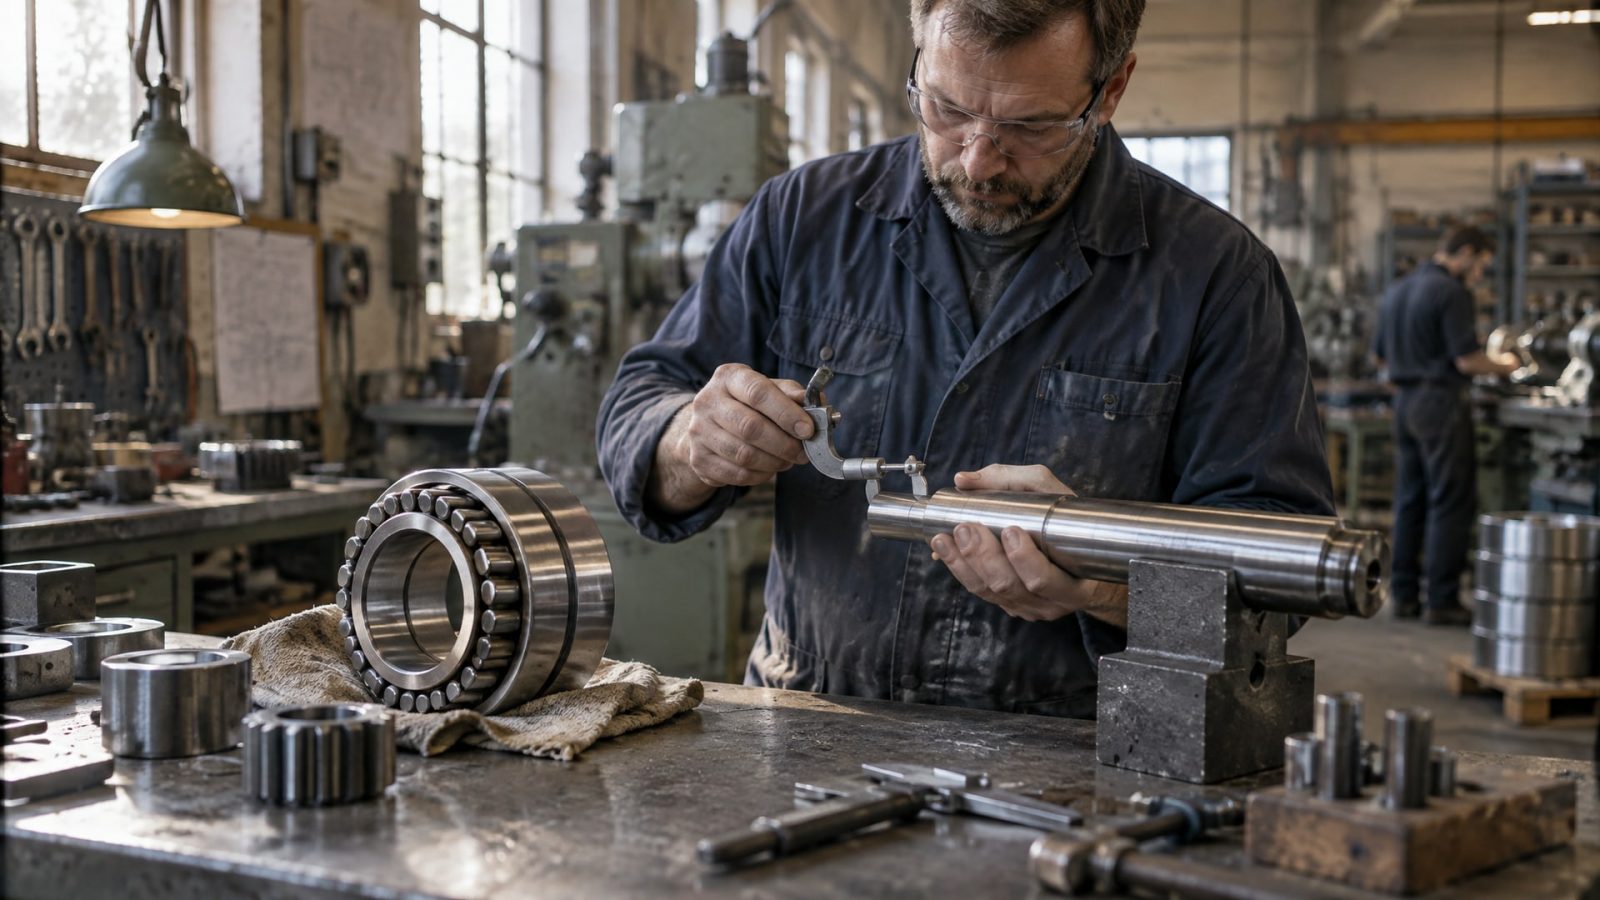
Анаэробные вал-втулочные фиксаторы - это специальные составы, которые полимеризуются без доступа воздуха и в контакте с активным металлом, создавая неразъемное соединение между валом и втулкой, подшипником или корпусом. Отличаются от традиционных пресс-посадок тем, что компенсируют погрешности изготовления и исключают необходимость в шпонках, наличниках и других деталях крепления.
Главная трудность при выборе - правильно определить диаметральный зазор и сопоставить его с характеристиками фиксатора: прочностью на сдвиг, температурным диапазоном и временем фиксации. Инженеры и закупщики часто работают с несколькими типами составов и на практике сталкиваются с противоречивыми рекомендациями. Статья разберет логику подбора по фактическим параметрам соединения и поможет выбрать оптимальный продукт для вашей задачи.
Измерение диаметрального зазора и выбор типа фиксатора
Диаметральный зазор рассчитывают как разницу между номинальным диаметром отверстия и диаметром вала.
Например, если отверстие 50,10 мм, а вал 50,00 мм, то зазор составит 0,10 мм. Однако опираться только на номинальные размеры неправильно: нужно измерить реальные диаметры детали и отверстия штангенциркулем или микрометром и вычислить зазор между ними в наиболее узком месте соединения.
Каждый вал-втулочный фиксатор рассчитан на определенный диапазон зазоров. Для составов низкой вязкости оптимальный диапазон составляет 0,025–0,15 мм, а для более вязких и высокопрочных продуктов -0,05–0,38 мм. Если фактический зазор выходит за пределы этого диапазона, фиксатор либо не заполнит щель полностью, либо не обеспечит достаточную адгезию и прочность.
При малых зазорах используют низковязкие составы, которые легче проникают в узкое пространство и быстро полимеризуются. При больших зазорах требуется более вязкий состав, чтобы не протекал из соединения и обеспечивал механическую блокировку деталей. Высокая вязкость также коррелирует с более высокой прочностью на сдвиг, что важно для нагруженных соединений.
Классы фиксаторов по прочности и характеристикам
В индустрии применяются несколько классов анаэробных вал-втулочных фиксаторов, отличающихся вязкостью, прочностью и скоростью схватывания.
Рассмотрим основные варианты.
Низкопрочные составы (макс. 0,15 мм зазор, 11,7–15,9 МПа): предназначены для малых соединений, подшипников и втулок, испытывающих низкие и средние нагрузки. Время фиксации обычно составляет 10–20 минут. Применяются в измерительных приборах, электромоторах и конвейерном оборудовании.
Среднепрочные составы (макс. 0,15 мм зазор, 26,9 МПа): обеспечивают прочность на сдвиг около 27 МПа при максимальном зазоре 0,15 мм и ускоренное время фиксации - около 3 минут. Подходят для приводных валов и подшипниковых узлов с повышенными требованиями к нагрузке.
Высокопрочные составы (макс. 0,25 мм зазор, 31,0 МПа): рассчитаны на большие зазоры и максимальные нагрузки. Вязкие и медленнее полимеризуются на начальном этапе, но достигают прочности на сдвиг свыше 30 МПа. Время фиксации - около 4 минут. Применяются в тяжелых редукторах, трансмиссиях и промышленных насосах.
Температурный диапазон большинства универсальных фиксаторов составляет −54…+150 °C, а для высокотемпературных вариантов может доходить до −54…+180 °C. При выборе необходимо убедиться, что максимальная температура эксплуатации не превышает допуск состава.
Факторы, влияющие на скорость полимеризации и выбор активаторов
Время фиксации (handling strength) у анаэробных фиксаторов обычно составляет 3–30 минут в зависимости от типа состава, размера зазора и температуры окружающей среды.
Полная химическая прочность развивается за 24 часа при комнатной температуре. Важно понимать разницу: детали можно трогать и нагружать спустя время фиксации, но максимальную нагрузку соединение выдерживает только после полного отверждения.
Скорость полимеризации зависит от нескольких факторов:
Размер зазора. В узких щелях фиксатор полимеризуется быстрее, чем в больших; при большом зазоре состав дольше находится в контакте с кислородом воздуха, что замедляет реакцию.
Активность металла поверхности. На железе и стали полимеризация происходит естественно. На цветных металлах, нержавеющей стали и пассивных материалах процесс замедляется и может потребовать активатора.
Температура окружающей среды. При низких температурах (ниже 0 °C) полимеризация замедляется значительно. В таких условиях рекомендуется использовать активатор или предварительно подогреть детали.
Для ускорения фиксации на пассивных металлах и при холодном монтаже применяют активаторы - вспомогательные жидкости, которые наносят на одну из поверхностей перед нанесением фиксатора. Активатор содержит компоненты, которые инициируют полимеризацию без доступа воздуха. Альтернативный способ - подогреть детали до 50–80 °C перед сборкой, если это допускает технология производства.
Подбор фиксатора для конкретных условий нагрузки и температуры
Правильный подбор требует анализа трех параметров одновременно: диаметрального зазора, требуемой прочности на сдвиг и температуры эксплуатации.
Вот логика выбора на практике.
Для точных подшипниковых узлов с малыми зазорами (0,025–0,10 мм) и низкими нагрузками: выбирают низковязкие составы с прочностью на сдвиг 11,7–15,9 МПа. Такие соединения типичны в измерительном оборудовании, малых мотор-редукторах и швейных машинах. Время фиксации 10–20 минут.
Для приводных валов со средним зазором (0,10–0,15 мм) и умеренными нагрузками: подходят среднепрочные составы с прочностью 26,9 МПа и ускоренным схватыванием (3–4 минуты). Это решение используют в конвейерных линиях, упаковочном оборудовании и механизмах передачи вращения.
Для тяжелых редукторов, трансмиссий и компрессоров с большими зазорами (0,15–0,25 мм) и максимальными нагрузками: требуются высокопрочные составы с прочностью на сдвиг свыше 30 МПа. Эти фиксаторы обеспечивают механическую блокировку в больших зазорах и удерживают детали при критических нагрузках даже при вибрации.
Если соединение эксплуатируется при повышенных температурах (свыше 150 °C), нужно выбирать высокотемпературные варианты, устойчивые к +180 °C и выше. При низких температурах и пассивных металлах применение активатора или подогрева становится обязательным для гарантированной фиксации.
Технология нанесения и подготовка поверхностей
Успех фиксации зависит от качества подготовки поверхностей.
Перед нанесением фиксатора деталь и отверстие должны быть очищены от загрязнений, масла, коррозии и влаги. Используют органические растворители (спирт, ацетон) для обезжиривания и мягкую щетку или чистую ветошь для удаления частиц металла или абразива.
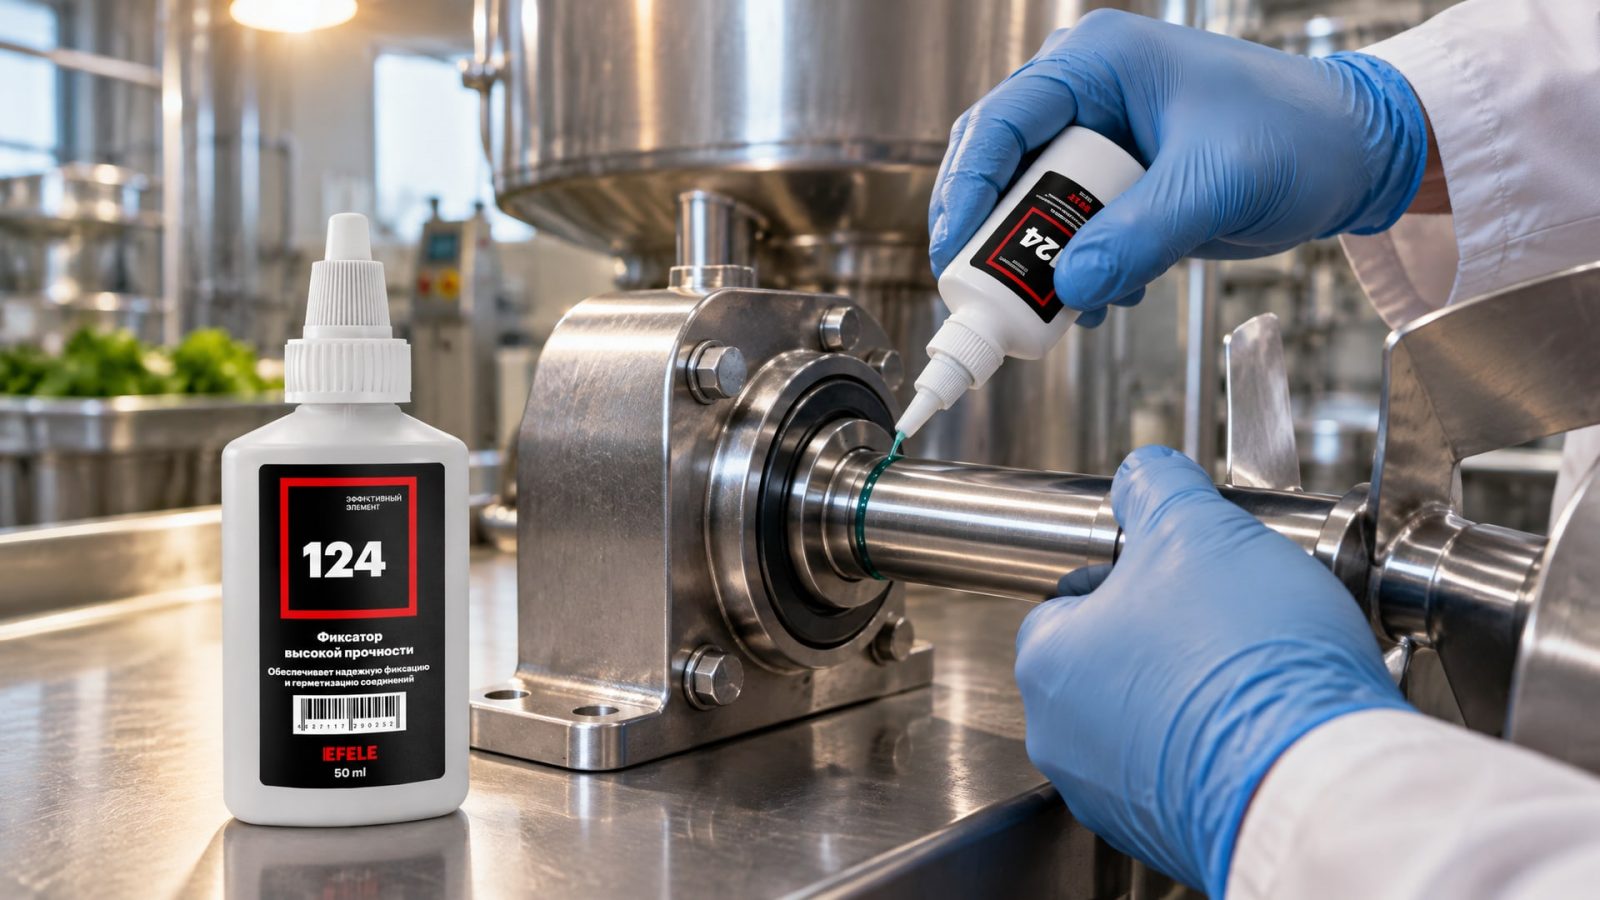
Фиксатор наносят тонкой сплошной дорожкой вдоль кромки входа детали, чтобы состав равномерно распределился по всему окружному зазору. Избыточное количество не улучшает результат: излишки все равно будут выдавлены давлением при сборке. После нанесения детали вставляют одна в другую с умеренным усилием, обеспечивая полный контакт.
Сборку нужно выполнить в течение 10–15 минут после нанесения, пока фиксатор не начал полимеризоваться. После вставки деталь слегка поворачивают или смещают, чтобы распределить состав по зазору, а затем фиксируют в нужном положении. Нагрузку на соединение можно передавать только после истечения времени фиксации, указанного в технической документации.
Для соединений, требующих последующего демонтажа, нужно учитывать, что после полной полимеризации разборка будет затруднительна. Высокопрочные составы часто требуют нагрева до 200–250 °C для размягчения и разделения деталей. Если возможность разборки критична, рекомендуется выбирать составы с меньшей прочностью или согласовать процедуру демонтажа на этапе проектирования.
Стандартные методы испытаний и гарантии качества
Характеристики анаэробных вал-втулочных фиксаторов оцениваются по международным стандартам, что обеспечивает сравнимость данных между производителями.
ISO 10123 определяет прочность на сдвиг образца вал-втулка. Тестируют цилиндрическое соединение известного размера, вызывают срыв и фиксируют максимальную силу разрушения. Результат выражают в МПа или фунтах на квадратный дюйм (psi).
ISO 10964 измеряет момент срыва, преобладающий момент и момент разборки соединения. Образец подвергают крутящей нагрузке, и фиксируют момент, при котором соединение начинает проскальзывать, момент максимального сопротивления и момент, необходимый для разборки после полимеризации.
ISO 11359-2 испытывает поведение материала при стеклевании и определяет коэффициент теплового расширения. Это важно для оценки надежности соединения при колебаниях температуры и гарантирует, что фиксатор сохраняет эластичность при минимальной рабочей температуре.
Производители публикуют результаты испытаний в технических листах. При выборе поставщика рекомендуется запросить сертификаты соответствия ISO и результаты испытаний на продукции конкретной партии, особенно для критичных соединений в авиационной, пищевой или медицинской индустрии.
Часто задаваемые вопросы
Какой вал-втулочный фиксатор лучше выбрать для быстрого монтажа?
Для быстрого монтажа выбирают среднепрочные и высокопрочные составы с временем фиксации 3–4 минуты вместо 10–20 минут. Проверьте, что зазор соединения соответствует допустимому диапазону выбранного состава: узкий зазор ускорит полимеризацию. На холодном монтаже используйте активатор для сокращения времени до минимума.
Может ли один фиксатор подойти для разных зазоров?
Нет. Каждый фиксатор рассчитан на определенный диапазон зазоров: низковязкие - до 0,15 мм, высокопрочные - до 0,38 мм. За пределами диапазона падают удерживающая способность и надежность соединения. Измерьте реальный зазор и выберите состав, в диапазон которого он попадает.
Что делать, если детали нужно разобрать через несколько месяцев?
Спланируйте демонтаж заранее. Высокопрочные составы требуют нагрева до 200–250 °C для размягчения. Если разборка критична, выбирайте составы с меньшей прочностью (11,7–15,9 МПа вместо свыше 30 МПа) или согласуйте процедуру демонтажа со службой ремонта.
Нужен ли активатор при работе с нержавеющей сталью?
На нержавеющей стали полимеризация замедляется значительно. Активатор ускоряет процесс в 3–5 раз. Наносите активатор тонкой пленкой на одну из поверхностей перед нанесением фиксатора. При комнатной температуре активатор практически обязателен.
Почему фиксатор не схватился, хотя прошло время, указанное в инструкции?
Возможные причины: грязная или масляная поверхность; зазор вне допустимого диапазона; пассивный металл (медь, алюминий) без активатора; низкая температура окружающей среды (ниже 0 °C). Проверьте все четыре условия: чистоту, зазор, тип металла и температуру.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это техническая задача, в которой нет универсального ответа. Главное - точно измерить диаметральный зазор между валом и отверстием, определить требуемую прочность на сдвиг исходя из нагрузки, и убедиться, что температурный диапазон состава соответствует условиям эксплуатации.
Низковязкие составы с прочностью 11,7–15,9 МПа подходят для малых зазоров (до 0,15 мм) и низких нагрузок. Для больших зазоров (до 0,38 мм) и критичных нагрузок в редукторах и трансмиссиях выбирают высокопрочные варианты свыше 30 МПа. На пассивных металлах и при холодном монтаже используйте активатор или подогрев. Для фиксации вал-втулочных соединений с зазором до 0,15 мм в условиях промышленного монтажа многие инженеры применяют EFELE 124, который обеспечивает надежную адгезию на стали и сокращает время фиксации. Подготовьте поверхности должным образом (чистота, сухость), нанесите состав по всей окружности, и соединение будет работать предсказуемо. Проверяйте характеристики в технических листах конкретного производителя и при необходимости запрашивайте результаты испытаний по ISO 10123 и ISO 10964.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неожиданных применениях универсальной смазки в быту, которые помогут решить множество проблем.
Узнайте, как выбрать пищевые смазки для мойки, устойчивые к воде, химии и перепадам температур.
Узнайте, как выбрать и применить активатор анаэробного клея для ускорения полимеризации герметика даже при минусовых температурах.