
Сравнение пищевых смазок H1 для оборудования с частой мойкой
Пищевые смазки с допуском H1 - один из самых запутанных сегментов в индустрии. Закупщики часто считают, что раз смазка обладает пищевым сертификатом, она автоматически выдержит конвейеры в зоне мойки, CIP-системы и воздействие щелочных моющих средств. На деле это не так. H1 означает регистрацию для случайного контакта с пищей согласно стандарту ISO 21469, но стойкость к вымыванию водой, химической стойкости и термическим скачкам при мойке - это совсем другие параметры, которые нужно проверять отдельно.
В этой статье разберемся, на что действительно смотреть при выборе смазки для узлов, которые подвергаются частой мойке и CIP-циклам. Вы узнаете, чем отличаются смазки по консистенции, водостойкости и температурным режимам, и как правильно подобрать материал под конкретное оборудование.
Что означает пищевой допуск H1 и ISO 21469
H1-регистрация - это не гарантия на конкретное свойство, а подтверждение того, что компоненты смазки допущены для применения в пищевом производстве.
Международный стандарт ISO 21469 определяет, какие вещества могут входить в формулу, как она должна производиться и какие гигиенические требования надо соблюдать.
Ключевой момент: H1 разрешает только случайный контакт. Если смазка используется как антикоррозионная пленка на открытых частях, ее нужно удалять мойкой или протиркой до состояния, исключающего перенос в продукт. NSF прямо указывает на применение минимального количества смазки для достижения технического эффекта - избыток нежелателен и повышает риск попадания в продукт.
Поэтому H1 на этикетке - только первый пункт чек-листа. Это означает, что смазка безопасна при контакте, но для работы в зоне частой мойки нужны еще три параметра: стойкость к воде, совместимость с моющими средствами и правильная консистенция.
Стойкость к вымыванию водой: почему это главный критерий для мойки
Санитарная мойка пищевого оборудования - это не просто ополаскивание.
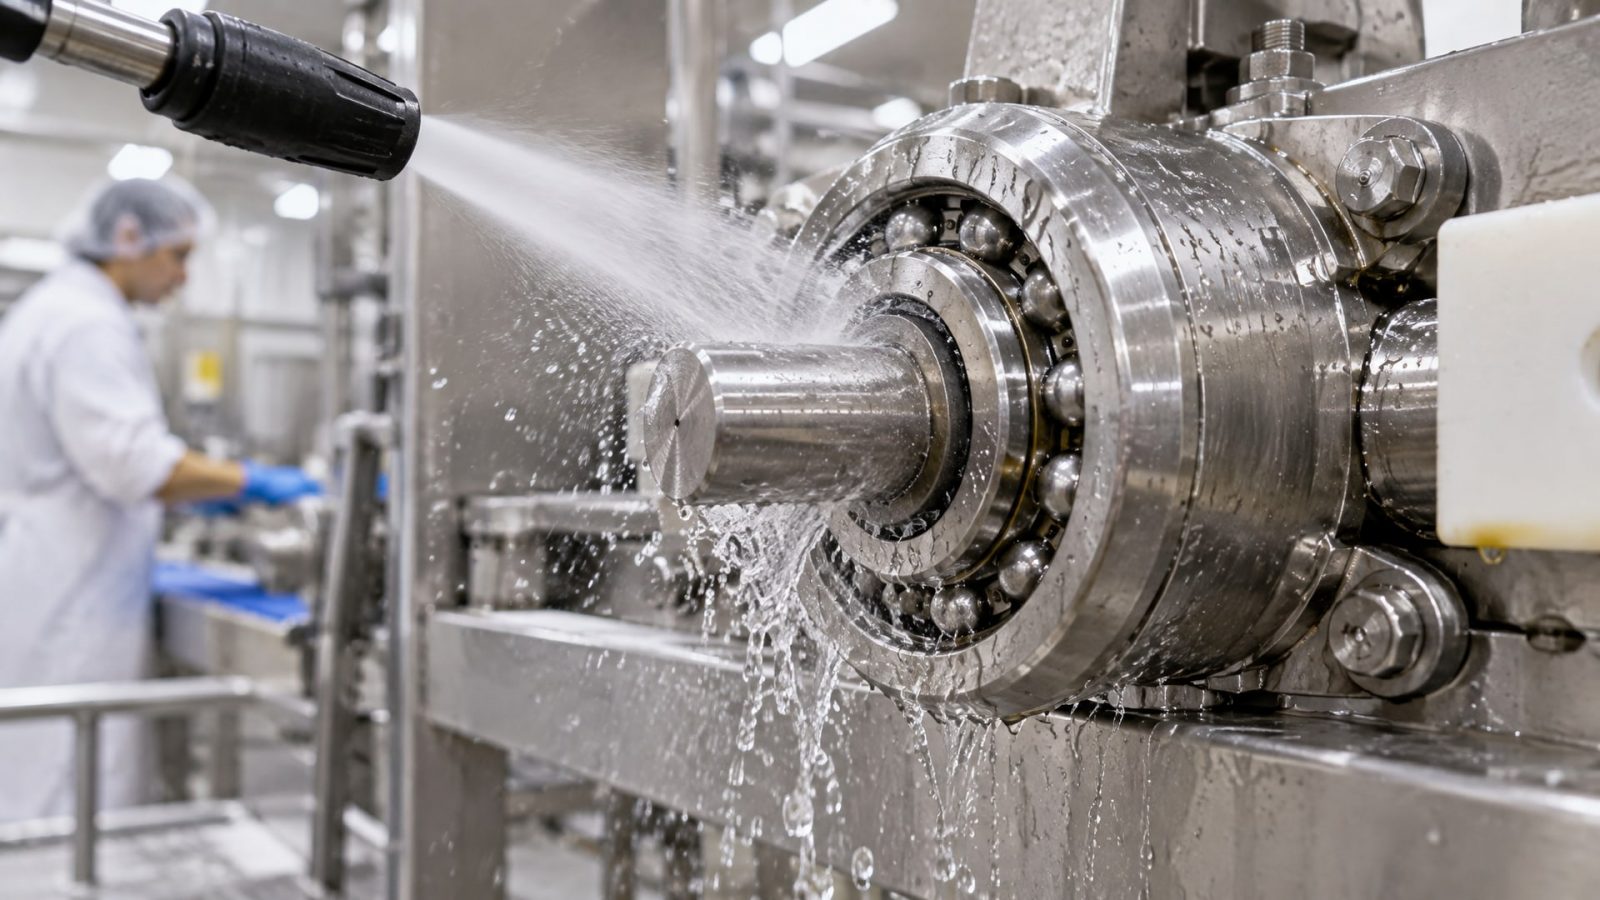
Давление струи достигает 500–1500 psi (34–103 бар), что эквивалентно воздействию волны. Вода физически вымывает смазку из подшипников, направляющих и других открытых узлов, оставляя металл без защиты.
Для оценки водостойкости смазки используют тест ASTM D1264, который измеряет процент смазки, вымытой водой в стандартных условиях. Результат выражается в процентах. Для пищевых смазок в зоне частой мойки принято считать желательным показатель ниже 5%, а высокой стойкостью - ниже 1%.
Однако высокий показатель washout - это не просто цифра в каталоге. За ней стоит состав смазки: тип загустителя (литиевый, полиуретановый, сложный эфир), базовое масло и добавки, которые связывают масло и удерживают его в узле при контакте с водой и моющими средствами. Минеральное масло плохо смешивается с водой, но вода может разрушить структуру загустителя и выдавить масло наружу. Поэтому для влажных зон выбирают специально сформулированные пищевые смазки, которые были испытаны именно на водостойкость.
Важный практический совет: если в каталоге указана только H1-регистрация, но нет данных о washout, - это не полная информация. Нужно запросить техническое описание у поставщика или выполнить собственное испытание на небольшом участке оборудования перед массовой закупкой.
Консистенция и вязкость: NLGI и ISO VG
Пищевые смазки поставляются в двух основных формах: пластичные (смазки) и жидкие (масла и полужидкие материалы).
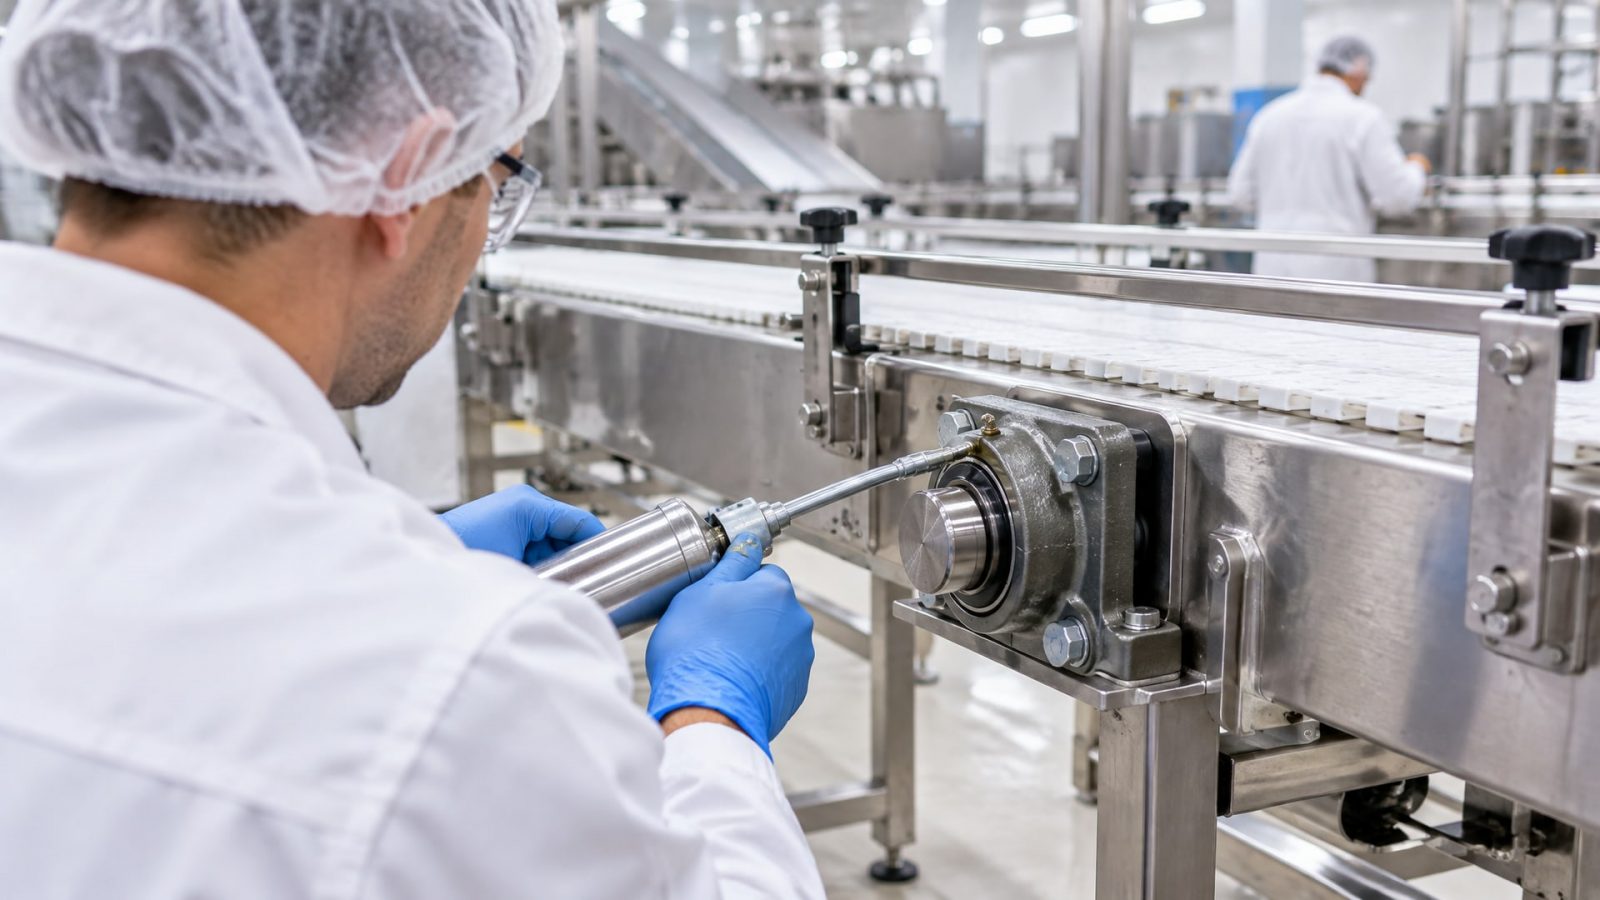
Пластичные смазки и NLGI-класс
Пластичные пищевые смазки классифицируют по консистенции согласно NLGI (National Lubricating Grease Institute). Для пищевого производства встречаются классы 00, 1 и 2.
NLGI 2 - наиболее универсальный класс, подходит для стандартных подшипников, зубчатых передач и направляющих. Консистенция напоминает сливочное масло; держится в узле лучше, но требует температуры выше +10°C для расфасовки.
NLGI 1 - более мягкая консистенция, применяется для узлов с высокой скоростью вращения или там, где нужна лучшая текучесть при низких температурах.
NLGI 00 - очень мягкая смазка, близка к жидкому маслу; используется в централизованных системах смазки и в условиях, требующих хорошей прокачиваемости.
При выборе NLGI для зоны мойки нужно помнить: жидкие классы (00, 1) легче вымываются, поэтому их применяют либо в герметичных узлах, либо в закрытых системах. NLGI 2 держится лучше, но если узел подвергается прямой струйной мойке, даже NLGI 2 может быть вымыта, если смазка не имеет специальной стойкости к воде.
Жидкие смазки и ISO VG
Жидкие пищевые смазки и масла подбирают по вязкости согласно ISO VG (вязкость в сантистоксах при 40°C): 32, 46, 68, 100 и выше.
ISO VG 32 - легкое масло для высокоскоростных узлов, компрессоров, насосов; быстро циркулирует, но быстрее испаряется и вымывается водой.
ISO VG 46 - универсальная вязкость для большинства гидросистем и масляных систем смазки.
ISO VG 68–100 - более вязкие масла для узлов с высокой нагрузкой и медленным вращением.
В пищевом производстве жидкие смазки часто используют в централизованных системах (линейное смазывание) или в гидросистемах конвейеров. При выборе ISO VG опираются на температуру работы, скорость вращения вала и требуемую надежность демпфирования.
Практический подбор
На практике выбор консистенции зависит от конструкции узла. Если подшипник герметичен и находится вне зоны прямой мойки, подойдет стандартный NLGI 2. Если узел работает в условиях постоянной влажности (конденсация, периодические брызги), нужна смазка с доказанной водостойкостью NLGI 1 или 2. Если мойка высокого давления - нужно убедиться в герметичности корпуса и рассмотреть возможность перехода на закрытые системы или более герметичные конструкции.
CIP-системы и воздействие моющих средств
CIP (Clean-In-Place) - это автоматизированная циркуляция моющих растворов по трубопроводам и узлам оборудования без их разборки.
Условия здесь куда жестче, чем при обычной спринклерной мойке.
В CIP-системах применяют не просто воду, а щелочные растворы (для удаления жиров), затем кислотные растворы (для удаления отложений минеральных веществ), и это чередуется с горячей водой (температуры часто достигают 60–80°C). Смазка в подобных условиях испытывает одновременно: гидролиз под воздействием воды, химическое разложение при контакте со щелочью и кислотой, и термические скачки.
Для таких условий недостаточно просто H1-смазки. Нужно проверить:
Стойкость к щелочи и кислоте (обычно указывается как "compatible with alkaline and acidic washers" или через испытания по ASTM)
Температурный диапазон (минимум -5°C до +70°C для типичного CIP)
Давление мойки (в системах CIP обычно 5–10 бар внутри трубопровода, но локальная мойка может быть выше)
Закупщики часто совершают ошибку, думая, что CIP и обычная санитарная мойка - это одно и то же. На деле CIP требует специального подхода к выбору смазки и, в ряде случаев, использования герметичных подшипников с пожизненной смазкой, которые уже содержат смазку заводского заполнения и не требуют пополнения во время мойки.
Таблица сравнения критериев выбора пищевых смазок для мойки
| Критерий | Стандартная H1-смазка | H1-смазка для влажных зон | Смазка для CIP-систем |
|---|---|---|---|
| H1/ISO 21469 | Да | Да | Да |
| Water washout (ASTM D1264) | Не указан или > 5% | ≤ 5% | ≤ 1% |
| NLGI-класс | 2 (основной) | 1–2 (гибкий выбор) | 1–2 (герметичные узлы часто не требуют) |
| Стойкость к щелочи/кислоте | Не гарантирована | Проверяется | Обязательна (ASTM тесты) |
| Температурный диапазон | Обычно -5…+70°C | -10…+80°C (расширенный) | -10…+85°C (расширенный) |
| Применение | Герметичные узлы, слабая мойка | Конвейеры, направляющие, открытые подшипники в зоне брызг | Централизованные системы в CIP-зонах, насосы, циркуляционные узлы |
| Периодичность пополнения | По износу (месяцы) | По износу + контроль после мойки (недели) | Реже (герметичные узлы) или по расходу системы (недели) |
Рекомендации при выборе смазки для конкретного оборудования
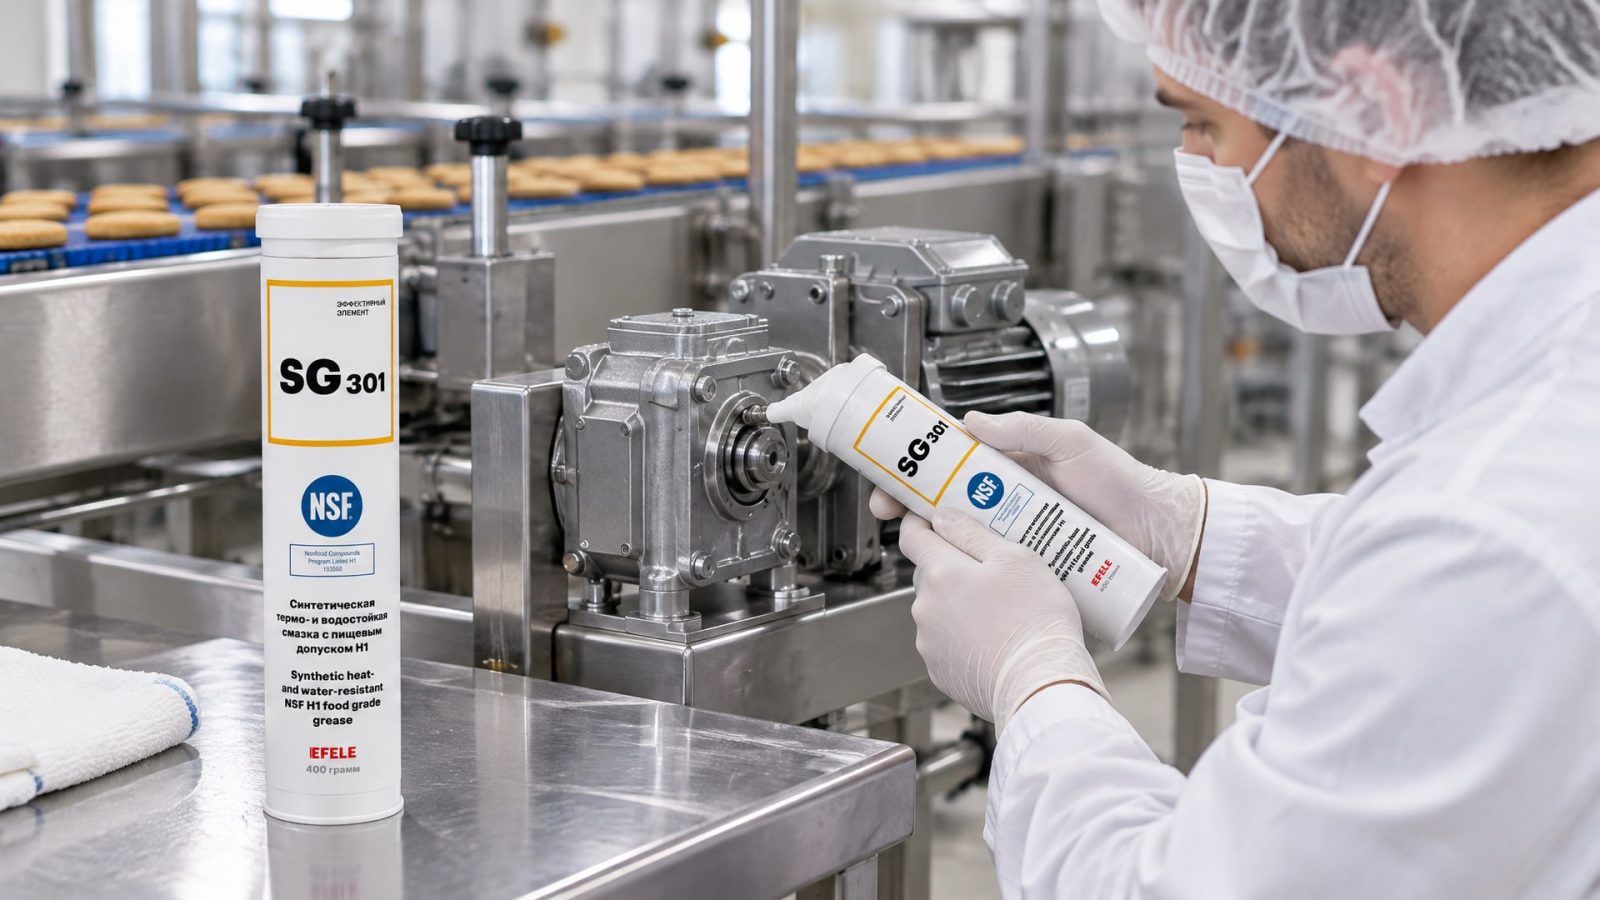
Конвейеры с частой мойкой
Конвейерные приводы в пищевом производстве - один из наиболее уязвимых элементов. Мотор, редукторы, направляющие валики и натяжители подвергаются как механическому износу, так и воздействию воды и моющих растворов.
Для узлов трения пищевого оборудования, подверженного частой мойке, рекомендуется использовать смазку с высокой термо- и водостойкостью, подтвержденной испытанием ASTM D1264 и имеющей H1-регистрацию. Такие смазки, как EFELE SG-301, обеспечивают защиту металла при контакте с водой и удерживаются в узле даже при давлениях мойки 50–100 бар. Важно применять минимально достаточное количество - избыток смазки не повышает защиту, но повышает риск ее вытекания и загрязнения продукта.
Подшипники под мойку высокого давления
Если подшипник находится прямо в зоне струйной мойки (как это бывает на некоторых шнеках и осях конвейеров), наиболее надежное решение - это герметичные подшипники с пожизненной смазкой. Они поставляются уже заполненными смазкой на заводе и не требуют пополнения. Если переход на герметичные подшипники невозможен, нужно убедиться, что узел имеет достаточное уплотнение и кожух, защищающий его от прямой струи.
Централизованные системы смазки в CIP-зонах
В качестве альтернативы ручной закладке смазки в открытые узлы, для централизованных систем смазки, где требуется полужидкая консистенция и допуск NSF H1, подойдут смазки вязкого класса NLGI 00 или 1. Они хорошо циркулируют по трубопроводам, обеспечивают дозированную подачу и уменьшают риск избыточного количества смазки на узле. EFELE MG-291 и подобные продукты этого класса предназначены именно для таких систем.
Редукторы и мотор-редукторы
Редукторы и мотор-редукторы в пищевом производстве часто герметичны, но на корпусе есть вентиляционные отверстия и уплотнения валов, которые могут пропускать воду при прямой мойке. При выборе смазки нужно знать не только, что требуется H1, но и уровень герметичности редуктора (класс IP). Для редукторов с защитой IP69K (устойчивы к прямой струйной мойке) подойдет стандартная H1-смазка NLGI 2 со стойкостью к воде ≤ 5%. Для редукторов с нижней степенью защиты необходимо либо повысить герметичность, либо перенести редуктор за пределы зоны мойки.
Частые ошибки при выборе и применении
Первая ошибка - полагаться только на цвет.
Белый или светлый цвет смазки - это только визуальный индикатор, облегчающий контроль за ее наличием. Цвет не связан с пищевым допуском или стойкостью к воде. Бесцветная смазка с H1-регистрацией может быть стойче к воде, чем молочно-белая смазка другого производителя.
Вторая ошибка - считать, что NLGI 2 (более густая смазка) всегда лучше держится при мойке. Консистенция влияет на поведение при низких температурах и скорости циркуляции, но решающими остаются состав загустителя и базовое масло. Густая, но водо-непроницаемая смазка все равно будет выдавлена давлением мойки и частично вымыта из узла.
Третья ошибка - недооценивать влияние давления мойки. Давление 100 бар - это примерно то же, что вес в 1000 тонн на квадратный сантиметр. Открытые узлы с такими нагрузками едва ли удерживают смазку.
Четвертая ошибка - применение избыточного количества смазки. NSF и производители оборудования консистентно указывают: минимально достаточное количество. Избыток не защищает лучше, а занимает место, куда попадает вода, создает эмульсию (смесь масла и воды) и повышает риск попадания смазки в продукт.
Пятая ошибка - путать CIP с обычной мойкой. При CIP циркулируют щелочные и кислотные растворы, температуры достигают 70–85°C, а химические вещества разлагают смазку намного активнее, чем чистая вода.
Часто задаваемые вопросы
Почему H1-смазка не гарантирует стойкость к мойке?
H1 - это пищевой допуск, который означает, что компоненты смазки разрешены для случайного контакта с продуктом. Стойкость к вымыванию водой - это совсем другой параметр, который зависит от химического состава смазки и проверяется отдельным испытанием ASTM D1264. Высокая стойкость к воде требует специально подобранного загустителя и базового масла, которые удерживают смазку в узле при контакте с водой и давлением. Поэтому перед закупкой нужно проверить оба параметра: регистрацию H1 и результат теста на washout.
Как понять, подходит ли смазка для конвейера в зоне мойки?
Смотрите на три критерия: H1-регистрация (подтверждает пищевой допуск), NLGI-класс (консистенция, обычно 1–2) и стойкость к воде (желательно ≤ 5%, а для экстремальных условий ≤ 1%). Дополнительно проверьте температурный диапазон (минимум -5…+70°C) и убедитесь, что давление мойки (34–103 бар) соответствует герметичности узла. Если давление выше, нежели может выдержать уплотнение, нужно либо переходить на герметичные подшипники, либо переносить узел за пределы зоны прямой мойки.
Нужно ли уменьшать дозировку смазки в пищевых узлах?
Да. NSF (National Sanitation Foundation) рекомендует применять минимально достаточное количество смазки для достижения технического эффекта. Избыток нежелателен по двум причинам: он повышает риск попадания смазки в продукт и облегчает ее вымывание при мойке, потому что вода легче проникает в избыток смазки, создает эмульсию и разрушает структуру. При переходе на пищевые смазки дозировку часто уменьшают на 30–50% по сравнению с обычными техническими смазками.
Можно ли использовать одну и ту же смазку для герметичных узлов и открытых узлов в зоне мойки?
Не рекомендуется. Герметичный подшипник (закрытый на всю жизнь) со стандартной смазкой работает надежно, потому что смазка защищена от воды и не требует пополнения. Открытый узел в зоне мойки требует смазки с доказанной водостойкостью, которая может быть дороже и может иметь другую консистенцию. Выбирайте смазку под конкретный узел, а не универсальную для всех.
Что делать, если смазка вымывается при мойке быстрее, чем ожидалось?
Проверьте давление мойки (давление выше 150 бар может пробить даже хорошую смазку из открытого узла), герметичность уплотнений (они могут быть изношены) и консистенцию смазки (жидкая NLGI 0 вымывается быстрее, чем NLGI 2). Если уплотнения износились, замените их. Если давление мойки стандартно (50–100 бар), но смазка быстро вымывается, попробуйте смазку другого производителя с доказанной водостойкостью ≤ 3%, или переходите на герметичные узлы с пожизненной смазкой.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не просто покупка продукта с H1-наклейкой. H1-регистрация - только первый и необходимый критерий. Реальная пригодность смазки для влажных зон и мойки определяется стойкостью к вымыванию водой, консистенцией (NLGI или ISO VG), химической совместимостью с моющими средствами и температурным диапазоном.
Практический подход: составьте чек-лист из пяти пунктов (H1 или ISO 21469, NLGI/ISO VG, water washout ≤ 5%, температурный диапазон, совместимость с мойкой), запросите техническое описание у поставщика, и проверьте смазку на небольшом участке оборудования перед массовой закупкой. Не полагайтесь на цвет, не переусложняйте дозировку и помните, что для экстремальных условий (CIP-системы, очень высокое давление мойки) может потребоваться полный переход на герметичные конструкции и централизованные системы смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать и применить активатор анаэробного клея для ускорения полимеризации герметика даже при минусовых температурах.
Узнайте, как снизить расход СОЖ при фрезеровании и точении, оптимизировать концентрацию и контролировать процесс для экономии средств.
Узнайте, почему возникает коррозия металла от СОЖ, как ее диагностировать и предотвратить, чтобы сохранить оборудование и качество продукции.