
Пищевая смазка высокие температуры: как выбрать для печей и конвейеров
Пищевая смазка с допуском H1 - это не просто техническая жидкость, а средство, в котором реально происходит случайный контакт с продуктом. На печах, конвейерах и упаковочном оборудовании пищевого предприятия температуры часто доходят до 160–182 °C и выше, но обычная смазка за счет окисления и испарения теряет защитные свойства уже при 110–120 °C. В этой статье разберемся, что именно ищут инженеры при выборе H1-смазки для высокотемпературных узлов, какие параметры смотреть в техлисте и на какие ошибки наткнулись закупщики чаще всего.
Статья полезна снабженцам и техническим специалистам, которые сталкиваются с требованиями пищевой гигиены и одновременно должны обеспечить надежность работы оборудования в экстремальных условиях. Вы узнаете, почему допуск H1 не равен высокой термостойкости, как считывать температурный диапазон из спецификации и какие ингредиенты смазки гарантируют работу при 240–260 °C без досрочного выгорания.
Что означает допуск H1 и почему его часто путают с термостойкостью
Допуск NSF H1 регулирует не температурные возможности смазки, а ее безопасность для пищевого производства.
H1 означает, что смазка разработана с расчетом на случайный контакт с пищей - скажем, если капля масла упадет на конвейерную ленту с булками или немного попадет в воду, которой промывается оборудование. Допустимое количество такого загрязнения составляет 10 ppm (части на миллион).
Этим H1 отличается от смазок категории H2, которые предназначены для узлов, где контакт с пищей исключен полностью: редукторы в подвале, направляющие станков в отдельном цехе. H1 не означает, что смазка полезна или призывается к применению в пище - она допущена только потому, что попадание ее в продукт в микроскопических количествах не нарушит санитарные нормы.
Частая ошибка закупщиков: они путают допуск H1 с высокой температуростойкостью. На самом деле температурный диапазон H1-смазки зависит от ее базовой жидкости и загустителя. Одна H1-смазка может работать до +160 °C, другая - до +240 °C, третья - до +260 °C. Это совершенно разные составы. Стандарт H1 не регулирует нижний или верхний температурный предел - он говорит только о безопасности при контакте с едой.
Рабочие диапазоны H1-смазок: от обычных до высокотемпературных
На рынке встречаются несколько категорий H1-смазок по температурным возможностям.
Базовые, универсальные смазки работают примерно в диапазоне от -40 °C до +160 °C. Это смазки на основе минерального масла с литиевым или кальциевым загустителем; они подходят для большинства типов конвейеров в условиях комнатной температуры в цехе, но в печах держатся плохо.
Для пекарных печей и высокотемпературных цепей производители разработали специализированные H1-смазки на базе синтетических масел (PAO - полиальфаолефины и полиольные эфиры). Они часто работают в диапазоне -40…+182 °C или -40…+200 °C. Такие смазки содержат загустители типа алюминиевых комплексных, которые более устойчивы к окислению при нагреве, и добавки, которые подавляют испарение масла.
Самые высокотемпературные H1-решения (до +240 °C и даже до +260 °C) используют полиольные эфиры или особо очищенные PAO с хромосодержащими загустителями. Такие составы стоят ощутимо дороже базовых смазок, но позволяют работать на печах с открытым пламенем, где металл постоянно находится на температуре близ к 250 °C.
Выбор между диапазонами зависит от конкретного оборудования. Для конвейеров в цехе готовых булок достаточно смазки до +160–180 °C. Для цепей печей, работающих непрерывно, нужна минимум +200 °C, лучше +220 °C. Для высокотемпературной упаковки и запаечного оборудования уже смотрят на +240 °C и выше.
Важный нюанс: указанный в спецификации верхний предел температуры (например, +182 °C) - это температура, при которой смазка не теряет базовые защитные свойства за разумный срок, обычно за сезон работы (3–6 месяцев). Если узел часто перегревается выше этого предела, смазка быстро окисляется, образует нагар, и ее нужно менять каждые 2–4 недели вместо обычных 3–6 месяцев.
Параметры, на которые смотреть в техлисте H1-смазки для высоких температур
Когда инженер получает спецификацию H1-смазки, важно проверить не только название и допуск, но и несколько критических параметров.
Базовое масло и загуститель. Минеральное масло + литиевый загуститель работают до +160–170 °C. Синтетические масла (PAO, полиольные эфиры) + алюминиевый комплексный загуститель - до +180–220 °C. Если нужна работа выше +220 °C, ищите полиольные эфиры с хромокомплексным загустителем. Информация о базовом масле и загустителе всегда указана в техлисте (Technical Data Sheet).
Испаряемость по ASTM D6817 или DIN 51817. Этот показатель указывает, какой процент смазки испарится при нагреве до 100 °C за час. Для высокотемпературных узлов в печах испаряемость должна быть не выше 10–15%. Если испаряемость 30% и выше, смазка будет постоянно улетучиваться, оставляя нагар, и потребует частого пополнения.
Консистенция (NLGI). NLGI 0, 1, 2 и 3 - это классы консистенции: 0 - почти жидкость, 3 - почти твердая. NLGI не связан с температурой напрямую, это только плотность смазки. Но для печей предпочитают NLGI 1 или 2: NLGI 1 лучше подается в цепь при холодном пуске, NLGI 2 держится стабильнее при высоком нагреве. Совсем мягкая смазка (NLGI 0) стечет и оставит пустые подшипники.
Вязкость базового масла (ISO VG). Указывается в тех же единицах, что и промышленные масла: ISO VG 32, 46, 100, 220 и так далее. Это средняя вязкость при 40 °C. Для печей и цепей при высоких температурах берут ISO VG 100–220: низкая вязкость ускорит выгорание и падение пленки, высокая - ухудшит подачу и создаст излишние потери энергии. Часто производители указывают также вязкость при 100 °C, которая дает представление о текучести уже при нагреве.
Температурный диапазон. Всегда выписан в виде минус-плюс: например, -40…+160 °C или -40…+240 °C. Это рекомендованный диапазон, в котором смазка сохраняет основные свойства без деградации. Если оборудование часто выходит за верхний предел, смазка выгорает раньше графика, образует нагар и сухие остатки.
Адгезия (ASTM D6138 или DIN 6160). Важный параметр для печей и конвейеров: показывает, насколько крепко смазка держится на металле и не смывается при воздействии воды или пара. Для пищевого оборудования, которое регулярно моют, адгезия должна быть высокой (оценка 4–5 по шкале ASTM). Низкая адгезия означает, что смазка быстро смывается с узла, и он остается без защиты.
Окислительная стабильность (ASTM D2272 или RPVOT). Показатель в минутах: чем выше, тем лучше смазка противостоит окислению при нагреве. Для H1-смазок рекомендуется окислительная стабильность не менее 500–1000 минут. При более низких значениях смазка деградирует быстро даже в пределах заявленного диапазона температур.
Высокие температуры в реальных узлах: почему воздух в цехе и температура металла - разные вещи
Технологи часто дают инженерам данные о температуре воздуха вокруг печи, но это не совпадает с температурой, при которой работает смазка.
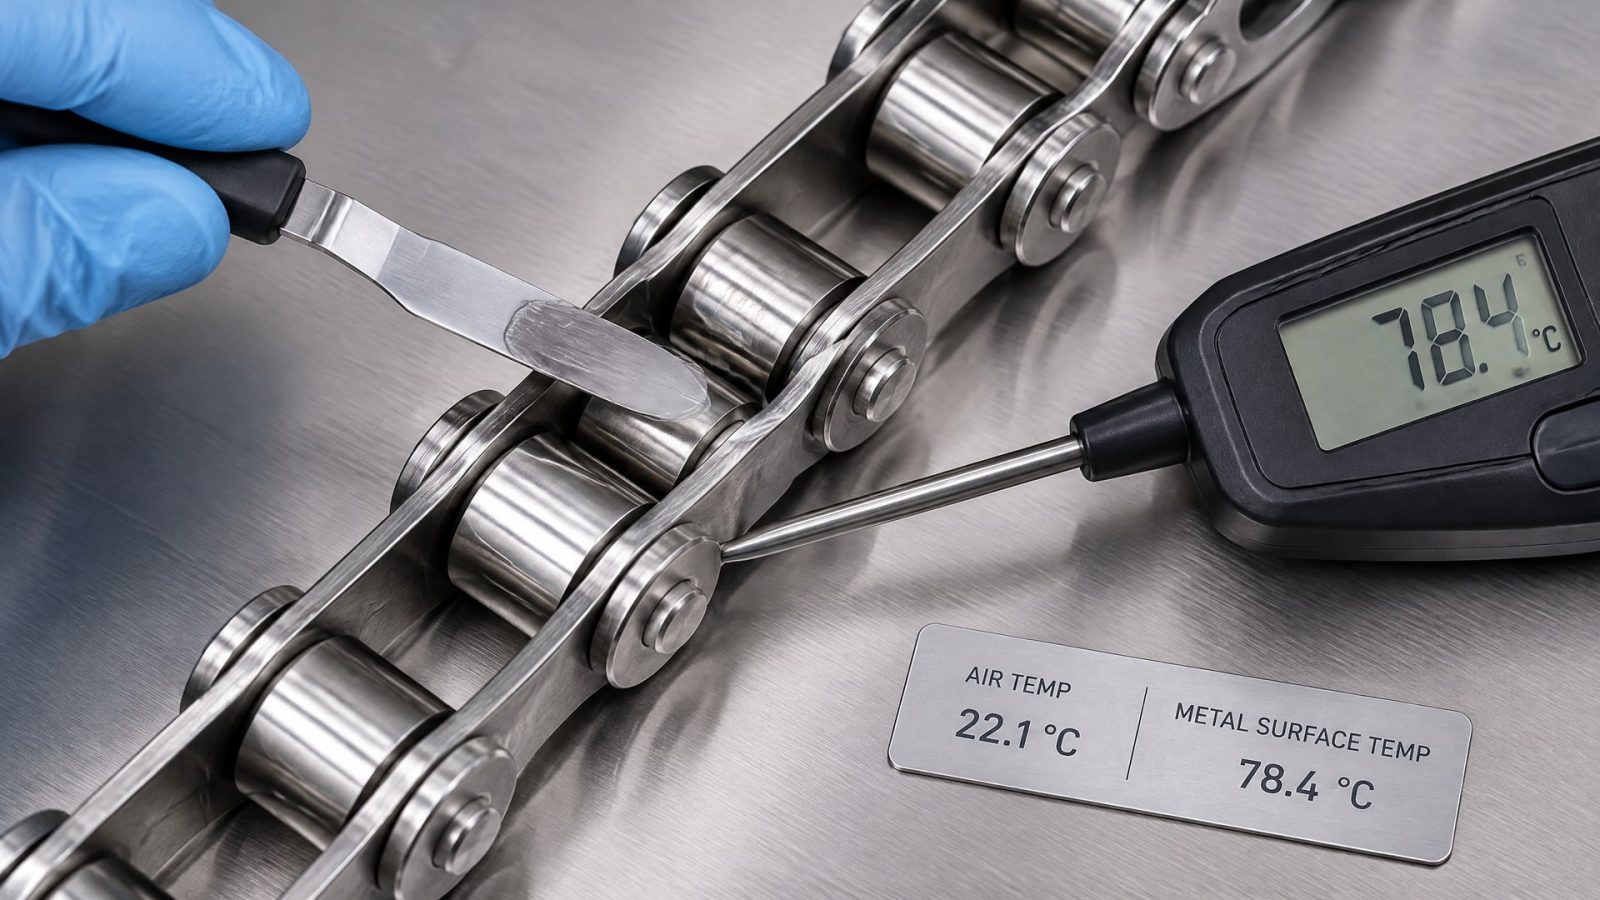
Если термометр на стене показывает +80 °C, то металл цепи в печи может быть уже при +120–150 °C. Если производство мучных изделий работает при декларированной "200 °C в печи", то скорость цепи, время пребывания, радиация от нагревательного элемента и трение внутри звеньев часто поднимают локальную температуру металла до +230–260 °C.
При подборе смазки нужно ориентироваться именно на температуру узла, а не на цифру со стены цеха. Лучший способ - измерить температуру металла подшипника или цепи пирометром (тепловизором) во время работы. Если такой возможности нет, спросите у производителя оборудования, при какой температуре металла он тестировал и рекомендует смазку. Большинство современных печей в пищевой промышленности работают с металлом в диапазоне 150–200 °C, но есть модели, где температура доходит до 240–260 °C.
Если выбрать смазку с недостаточным температурным диапазоном, она начнет выгорать через 1–2 недели. На металле появится нагар (черный налет из полимеризовавшихся остатков масла), узел начнет люфтить, подшипник может перегреться и заклинить. При переходе на правильную смазку с запасом по температуре (обычно на 30–50 °C выше реальной температуры узла) проблемы исчезают, и интервал между обслуживаниями растет с 2–3 недель до 3–6 месяцев.
Выбор базовой вязкости и загустителя для конкретного оборудования
Для печей, цепей и конвейеров нет универсальной "одной смазки на все".
Каждый класс узла требует своей вязкости и загустителя.
Цепи в печах. Здесь нужна смазка с хорошей адгезией, чтобы удержаться на звеньях во время вращения и не смыться водой при мойке. Базовая вязкость ISO VG 100–220, загуститель алюминиевый комплексный или полиольный. Если цепь работает выше +200 °C, переходят на полиольные эфиры (PAO). На практике для цепей запечских конвейеров берут смазки типа EFELE SO-881, которые сочетают высокую адгезию, устойчивость к смыванию водой и работу при температурах до +200 °C и выше. Такие составы разработаны с расчетом на регулярное омывание оборудования и никогда не остаются без защиты.
Подшипники в редукторах и направляющих. Здесь важнее текучесть и способность проникать в зазоры. Часто используют NLGI 1 или даже масло (NLGI 0), вязкость ISO VG 46–100. Для высоких температур (выше +160 °C) обязательно синтетическое базовое масло. Направляющие печей, которые перемещают противни, требуют особо хорошей адгезии, потому что они постоянно нагреваются и охлаждаются. На таких узлах хорошо зарекомендовали себя пластичные H1-смазки на основе полиольных эфиров с алюминиевым загустителем.
Миксеры, тестомесы, валы редукторов. В этих узлах часто высокие механические нагрузки и одновременно нужна водостойкость (потому что тесто содержит воду). Требуется смазка NLGI 2 с хорошей водостойкостью и термостойкостью. Для миксеров пекарень подходят составы типа EFELE SG-301: это термо- и водостойкие смазки на синтетической основе, которые держат влагу за счет комплексного загустителя и не теряют консистенцию при нагреве до 170–180 °C. Они остаются в узле даже при интенсивном перемешивании.
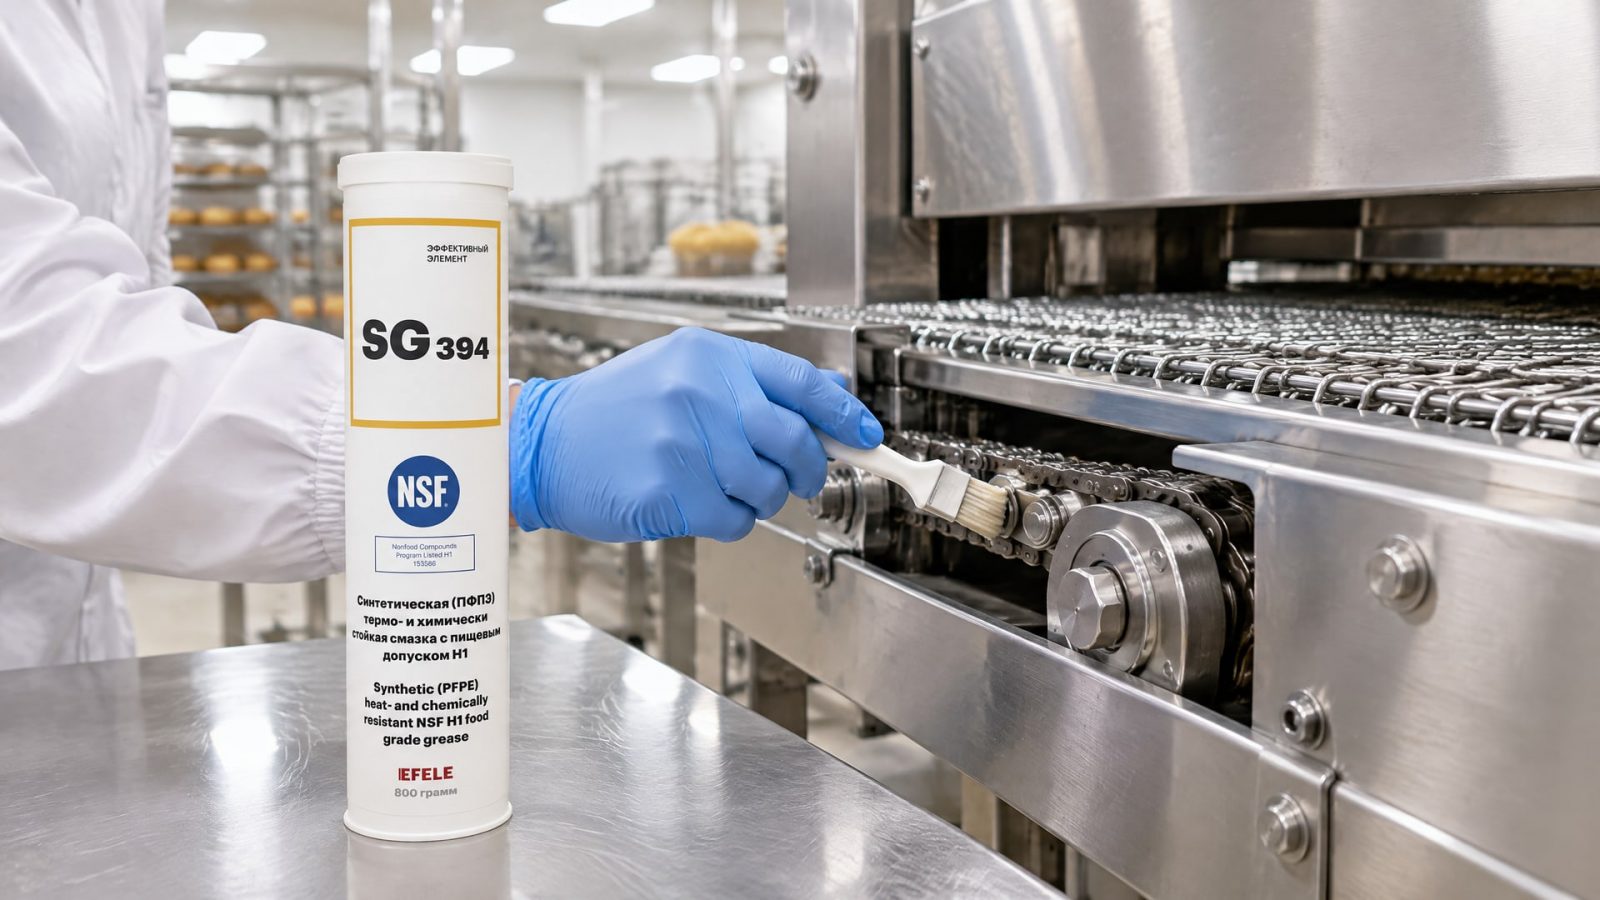
Подшипники направляющих и упаковочного оборудования при высоких температурах. Если температура узла выше +200 °C и одновременно требуется химстойкость (контакт с маслами, дезинфицирующими растворами), выбирают смазки с полиольным эфиром и хромокомплексным загустителем. Такие материалы держат ноль потери консистенции при нагреве, не прилипают к грязи и пыли, выдерживают умеренные контакты с кислотами и щелочами. На печах запаечного оборудования, где температура достигает 220–240 °C, применяют смазки вроде EFELE SG-394 (термо-химстойкая H1-смазка), специально рассчитанные на экстремальные условия без компромисса по адгезии и водостойкости.
Ошибка, которую допускают закупщики: они берут одну типовую смазку, скажем NLGI 2 на минеральном масле, и пытаются применить ее везде. Но в печах она не выдержит; для высокотемпературных узлов она поменяет консистенцию, начнет вытекать, и оборудование останется без смазки. Лучше составить карточку смазок: одна для цепей (до +240 °C, адгезивная), другая для подшипников (до +180–200 °C, текучая), третья для узлов с водой (водостойкая).
Стандарты безопасности: NSF H1 и ISO 21469
NSF H1 - это американский стандарт, который регулирует состав смазки и ее безопасность при случайном контакте с пищей.
Смазка с H1-допуском прошла тестирование: ее компоненты проверены на отсутствие опасных веществ, уровень загрязнения при производстве контролируется, и дозировка при случайном поглощении не нарушит здоровье человека.
ISO 21469 - международный стандарт, который расширяет требования NSF H1. Он требует не только правильный состав смазки, но и гигиенический контроль на всем цикле: от сырья, которое закупает производитель смазки, до производственной линии, упаковки и хранения. ISO 21469 еще требует система управления гигиеной (HACCP) и регулярные тесты.
На практике разница такова: H1 - это "смазка безопасна при случайном контакте". ISO 21469 - это "смазка безопасна при случайном контакте, и мы доказали это на каждом этапе производства". Для небольших пекарен и упаковочных линий часто достаточно H1. Для крупных сетей продуктов, экспортирующих товар, требуют ISO 21469, потому что так безопаснее и проще пройти аудиты покупателей.
Оба стандарта гарантируют, что при попадании 10 ppm смазки в пищевой продукт ничего опасного не произойдет. Выбор между H1 и ISO 21469 - вопрос репутационный и региональный. В России и СНГ обычно довольствуются H1 и проверкой, что смазка зарегистрирована в NSF. Если сотрудничаете с европейским розничником или экспортируете, спросите про ISO 21469 - это будет плюсом к контракту.
Частые ошибки при выборе H1-смазки для печей и высокотемпературных узлов
Ошибка 1: выбор только по NLGI-классу.
Закупщик видит "NLGI 2" и считает, что это универсальная смазка, которая подходит везде. На самом деле NLGI - это только консистенция, не температурные возможности. H1-смазка NLGI 2 на минеральном масле может быть пригодна только до +160 °C, а другая H1-смазка NLGI 2 на полиольном эфире - до +260 °C. Проверяйте температурный диапазон в техлисте.
Ошибка 2: покупка "одной универсальной смазки". На заводе заказывают 200 литров "пищевой смазки H1" и пытаются применить ее и в цепях печи, и в редукторах, и в подшипниках конвейера. Это не работает. Для каждого типа узла нужна своя вязкость и загуститель.
Ошибка 3: ориентация на цифру со стены цеха вместо температуры металла. Если на печи написано "200 °C", это не значит, что смазка работает при 200 °C. Металл цепи обычно на 20–40 °C горячее. Лучше спросить у производителя оборудования реальную температуру металла при работе.
Ошибка 4: перепутывание H1 и H2. H2 - смазка для узлов, где контакт с пищей исключен. H1 - для случайного контакта. На складе завода иногда валяются баночки старой смазки H2, и кто-то может ошибиться. Проверяйте этикетку: "NSF Registered", "H1" - это то, что нужно.
Ошибка 5: игнорирование испаряемости. Если испаряемость смазки 40%, она быстро улетучивается в печи, оставляя нагар. Нужно смотреть на спеку: испаряемость должна быть не выше 10–15%.
Ошибка 6: применение смазки без проверки совместимости с уплотнениями. Некоторые H1-смазки на полиольных эфирах могут разбухивать прокладки, которые совместимы с минеральным маслом. Если на подшипнике установлены резиновые сальники, нужно проверить, не разбухнут ли они при контакте с новой смазкой. Обычно производители указывают совместимость в техлисте.
Ошибка 7: нарушение интервала обслуживания из-за высоких температур. Даже правильно подобранная смазка не компенсирует недостаточное пополнение. Если узел работает при +200 °C, его нужно проверять каждый месяц, не раз в полгода. По мере выгорания смазку доливают понемногу.
Как считывать и сравнивать спецификации: практический пример
Представьте, что нужно выбрать смазку для цепи печи, работающей при температуре металла 220 °C.
Вы получаете две спецификации.
Вариант 1: H1-смазка, NLGI 2, температурный диапазон -40…+160 °C, базовое масло минеральное, загуститель литиевый, испаряемость 18%. Это не подходит: верхний предел 160 °C, а нужна работа при 220 °C.
Вариант 2: H1-смазка, NLGI 1, температурный диапазон -40…+240 °C, базовое масло PAO, загуститель алюминиевый комплексный, испаряемость 8%, адгезия по ASTM 5 баллов. Это подходит: диапазон до 240 °C, адгезия высокая (держится на цепи при мойке), испаряемость низкая (не улетучивается).
Вариант 2 дороже примерно на 20–30% за литр, но цепь не будет менять каждый месяц, нет нагара, и обслуживание станет проще. На практике закупщики замечают, что дорогая правильная смазка окупается за счет редкой замены и меньших поломок.
Когда сравниваете смазки, выписывайте эти параметры в таблицу: базовое масло, загуститель, верхняя температура, испаряемость, адгезия, NLGI. Так сразу видно, какая из двух-трех кандидатов подходит лучше всего.
Часто задаваемые вопросы
Может ли H1-смазка работать при 250 °C, если в спецификации указано +240 °C?
Может, но недолго. Указанный диапазон - это гарантированная работоспособность в течение 3–6 месяцев без критичной деградации. При постоянной работе выше верхнего предела смазка начнет быстро окисляться, образует нагар за 2–4 недели, и узел потребует экстренного обслуживания. Лучше не рисковать и взять смазку с запасом: если нужна работа при 240 °C, берите смазку до +260 °C.
Обязательно ли покупать дорогую синтетическую H1-смазку, если оборудование не очень горячее?
Нет. Если температура узла не выше 120–140 °C, хорошей минеральной H1-смазки с литиевым загустителем будет достаточно, и вы сэкономите 15–25% бюджета. Синтетика нужна только при постоянной работе выше 160 °C. Спросите у производителя оборудования реальную температуру металла - может быть, дорогая смазка не требуется.
Что делать, если нынешняя H1-смазка оставляет нагар и быстро теряет консистенцию?
Это признак, что температура узла выше, чем заявлено в спецификации смазки. Первый шаг - проверить температуру металла пирометром. Второй - перейти на смазку с более высоким верхним пределом (минимум на 30–50 °C выше фактической температуры). Третий - убедиться, что вы вводите правильный интервал обслуживания и смазываете узел достаточно часто, но не с избытком (излишки смазки при высокой температуре быстро окисляются).
Чем отличается H1 от просто "пищевой смазки" в описании товара?
Могут отличаться очень сильно. "Пищевая смазка" - это просто маркетинговый термин. H1 - это зарегистрированный NSF допуск, который означает конкретный состав, тестирование и безопасность. Всегда ищите на упаковке или в техлисте "NSF H1" или "NSF Registered". Если этого нет, смазка может быть просто минеральным маслом с приписанным статусом "пищевой".
Если смазка соответствует H1 и ISO 21469, значит ли это, что она подходит и для низких, и для высоких температур?
Нет. Оба стандарта регулируют безопасность и гигиену, но не температурные возможности. Смазка может иметь оба сертификата и при этом работать только до +180 °C. Температурный диапазон - это отдельный параметр, который указывается в техлисте независимо от стандартов.
Заключение
Выбор H1-смазки для печей и высокотемпературного оборудования - это не выбор одного продукта, а решение на основе нескольких параметров сразу: реальной температуры узла, требуемой вязкости, типа загустителя, адгезии и запаса температурного диапазона. Допуск H1 гарантирует безопасность при случайном контакте с пищей, но не гарантирует, что смазка выдержит 240 °C - для этого нужны синтетическое базовое масло и правильный загуститель.
Инженеры, которые столкнулись с проблемой нагара и быстрого выгорания смазки в печи, почти всегда решают ее переходом на состав с более высоким температурным диапазоном и лучшей адгезией. При выборе проверьте в техлисте базовое масло (PAO или полиольный эфир для высоких температур), верхний температурный предел (минимум на 30 °C выше фактической температуры узла), испаряемость (не выше 10–15%) и адгезию (не менее 4 баллов по ASTM). Следующий шаг: запросите у поставщика техлист и образец; проведите пилотный тест на одном узле в течение 2–3 месяцев, проверьте состояние металла и консистенцию смазки после работы, и если результат удовлетворительный, переводите весь парк оборудования на новый состав.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать цепное масло пищевое для конвейеров, чтобы снизить износ, обеспечить безопасность продукции и продлить срок службы оборудования.
Защита от ржавчины садового инструмента: узнайте, как правильно смазывать и хранить лопаты, грабли и секаторы, чтобы они служили дольше.
Узнайте, как выбрать высокотемпературный герметик для резьбовых соединений, работающих при высоких температурах, и избежать аварийных протечек.