
Контроль качества анаэробных фиксаторов: как проверить нанесение на производстве
Контроль качества анаэробных фиксаторов на производстве строят не только на визуальном осмотре. Проверяют подготовку поверхностей и зону нанесения, выдерживают соединение до полного отверждения, а удерживающую способность оценивают на образцах по измеряемым параметрам: моменту срыва, моменту после проворота и, при необходимости, сохранению предварительной затяжки после вибрационных испытаний.
Статья полезна инженерам, техническим специалистам и закупщикам, которые внедряют или проверяют процесс фиксации резьбы. Ниже разобраны методы контроля, типичные дефекты и способы формализовать испытания, чтобы отделить приемлемое соединение от результата, который выглядит надежно, но не подтвержден измерениями.
Контроль качества анаэробных фиксаторов: что проверять
Проверка нанесения фиксатора резьбы начинается с контроля процесса, а не с попытки оценить готовое соединение на глаз.
Анаэробный состав отверждается в безвоздушном зазоре между металлическими поверхностями, поэтому результат зависит от подготовки деталей и попадания состава в зону фактического контакта. Если резьба загрязнена, влажная или покрыта остатками масла, условия нанесения отличаются от требуемых для нормального отверждения.
До сборки фиксируют, были ли поверхности очищены и обезжирены, правильно ли выбран участок нанесения и стабильно ли дозируется состав. При сборке сквозного соединения состав наносят на болт в зоне будущего контакта с гайкой. В глухом отверстии его распределяют в нижней трети. При больших деталях и широком шаге резьбы важно обеспечить достаточный объем для непрерывного покрытия рабочей зоны.
Визуальный осмотр помогает выявить пропуски в зоне нанесения и явное загрязнение, но не подтверждает удерживающую способность. Избыток состава тоже не служит доказательством качества: принципиально не количество вне зоны контакта, а попадание в рабочую зону и воспроизводимость подачи от детали к детали. Для ручного нанесения стабильный объем помогают поддерживать перистальтический дозатор или дозаторный пистолет.
Для оценки удерживающей способности используют ISO 10964. На производстве также можно формализовать измерения крутящего момента и усилия предварительной затяжки с опорой на ГОСТ ISO 16047-2015. Эти стандарты отвечают за измеряемую часть контроля, а осмотр процесса помогает найти причины отклонений до испытания соединения.
Что зафиксировать при проверке
Состояние резьбы до нанесения: чистота, сухость, отсутствие жировых загрязнений.
Положение состава относительно зоны фактического контакта.
Способ и стабильность дозирования.
Время выдержки до испытания.
Результат испытания и примененный метод контроля.
Такой набор данных позволяет сравнивать партии и выявлять этап, на котором возникло отклонение. Если изменились поверхность детали, дозирование или время выдержки, сравнение результатов без учета этих условий может быть некорректным.
Проверка нанесения фиксатора резьбы и подготовка деталей
Чистота поверхности - одно из базовых условий отверждения анаэробного состава.
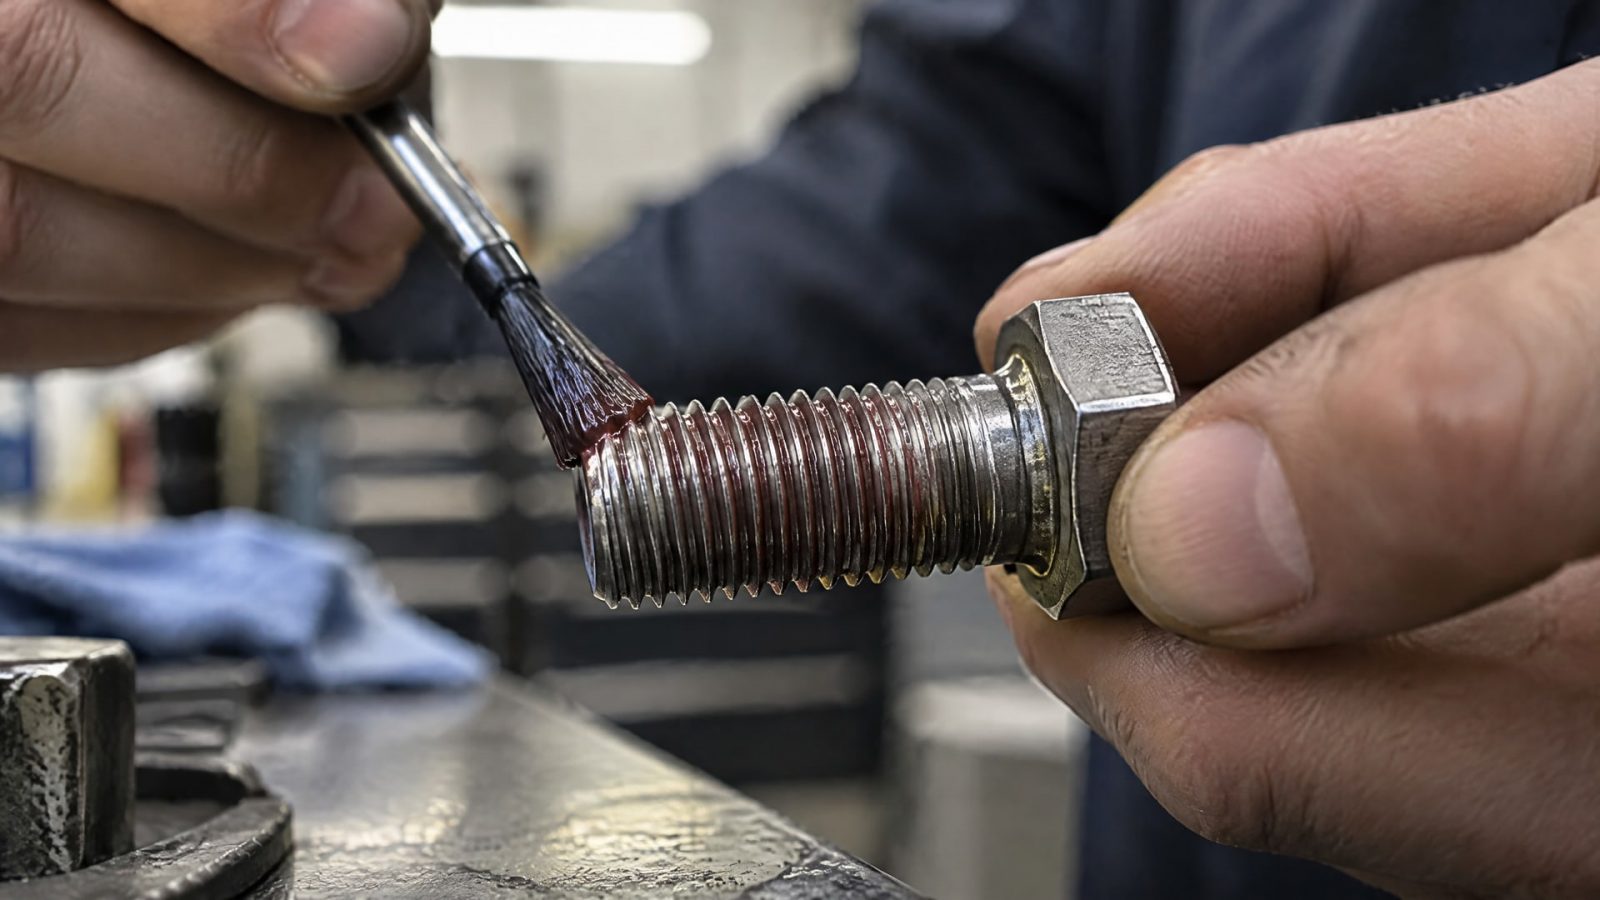
Перед нанесением детали очищают и обезжиривают, а затем не допускают повторного загрязнения резьбы. Для контроля полезно разделить подготовку, нанесение и сборку на отдельные операции: так проще определить, где появился дефект, если испытание покажет нестабильный результат.
Зона нанесения зависит от конструкции соединения. В сквозном отверстии состав наносят на болт там, где резьба будет контактировать с гайкой. Для глухого отверстия ориентиром служит нижняя треть отверстия. Если нанести состав вне рабочей зоны, визуально резьба может выглядеть покрытой, но фактический контакт между витками окажется недостаточным.
Объем подачи особенно важен для крупных деталей и резьбы с широким шагом: в этих случаях требуется достаточное количество состава для непрерывного покрытия зоны контакта. Однако увеличивать подачу без контроля не следует. Избыточный объем не заменяет правильное позиционирование и усложняет повторяемость процесса. В серийном производстве стандартизированное дозирование помогает снизить разброс между соединениями.
Учитывают и материал деталей. На активных металлах, включая сталь, латунь, бронзу, медь и железо, праймер обычно не требуется для полного отверждения. Для неактивных металлов рекомендуют применять праймер или активатор, если есть риск неполного отверждения. Поэтому при смене материала детали технологический процесс стоит пересмотреть, а не переносить настройки без проверки.
Анаэробные фиксаторы также не следует автоматически применять для пластиковых деталей: большинство таких составов для многих пластиков не рекомендуют из-за риска растрескивания. Если конструкция включает пластик, необходимо отдельно проверить совместимость материалов и не считать успешный результат на металлическом крепеже достаточным подтверждением.
На участке контролируют и состояние дозирующего оборудования. Контакт носика флакона с металлом может ускорить локальное отверждение состава и привести к закупорке. Поэтому носик не прижимают к металлической поверхности, а при нарушении подачи проверяют дозатор, прежде чем корректировать объем вручную. В результате контроль охватывает не только готовую деталь, но и условия, которые обеспечивают повторяемость нанесения.
Выдержка и отверждение: когда проводить испытания
Сразу после сборки нельзя считать соединение готовым к оценке полной прочности.
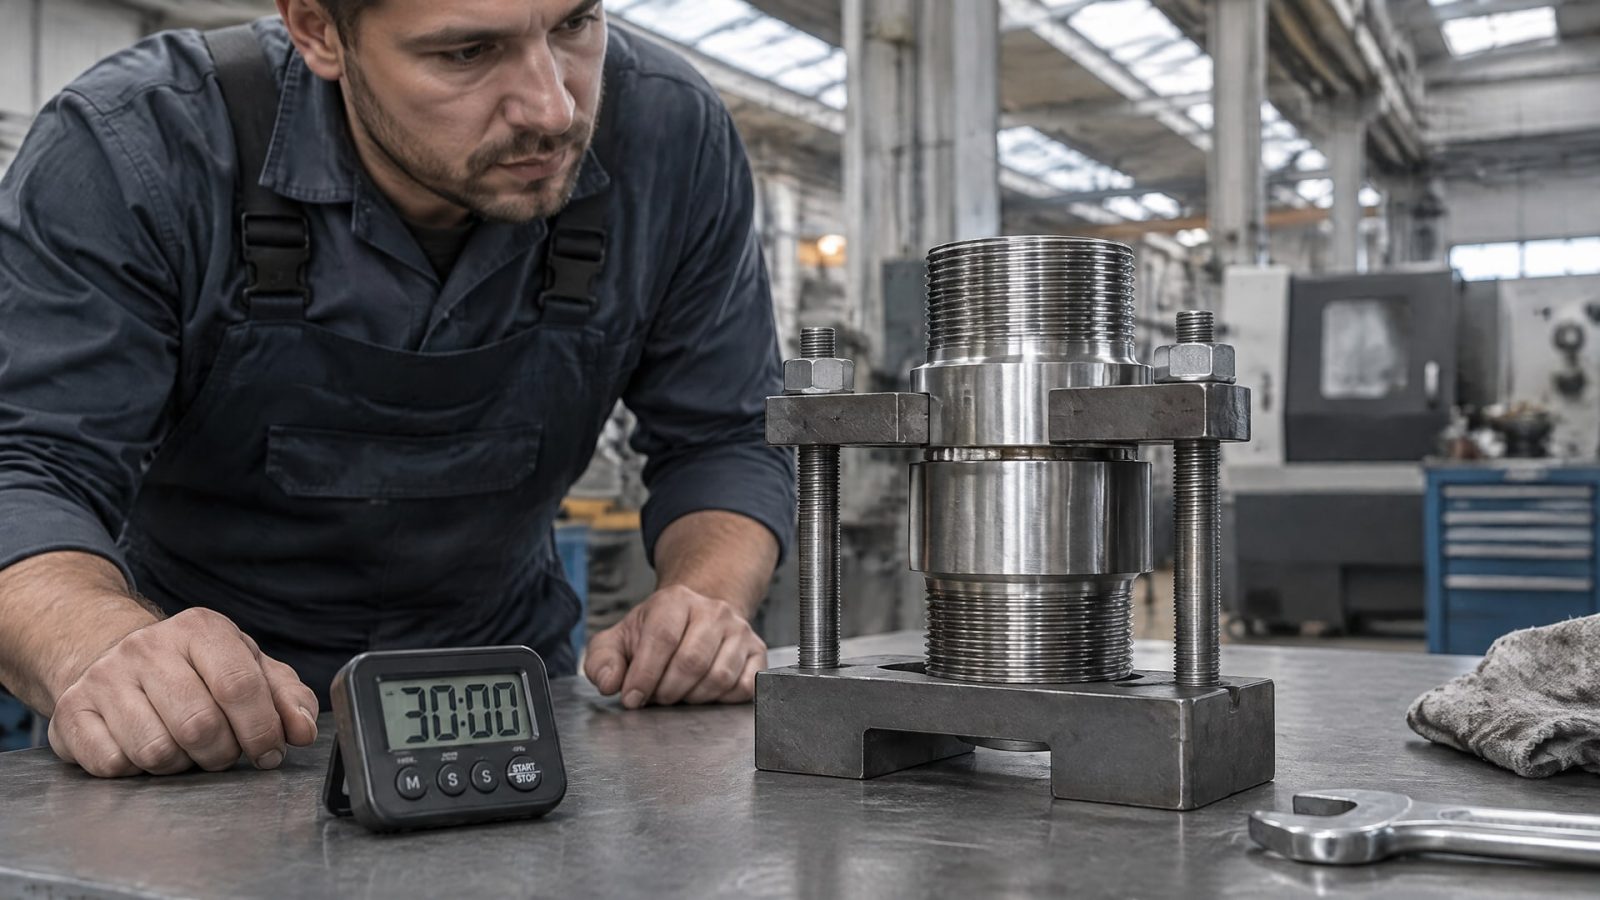
Составу требуется время для отверждения в безвоздушном зазоре между металлическими поверхностями. Для большинства анаэробных составов на активных металлах в типовых условиях полный набор прочности обычно достигается примерно за 24 часа при комнатной температуре.
Этот ориентир нельзя без проверки переносить на любые материалы и условия процесса. На неактивных металлах для снижения риска неполного отверждения используют праймер или активатор. Если материал крепежа изменился, а прежний процесс не обеспечивал отверждение с активатором, одного ожидания 24 часа может оказаться недостаточно для подтверждения стабильного результата. В таких случаях испытания проводят после заданной выдержки, одинаковой для сравниваемых образцов.
В производственной инструкции следует разделить время сборки и время допуска к функциональному испытанию. До завершения выдержки оценка удерживающей способности не характеризует окончательный результат. Для контроля партии удобно отбирать образцы с теми же материалами, подготовкой, дозированием и условиями сборки, что и серийные соединения. Тогда измерения отражают фактический процесс, а не отдельно подготовленный стендовый образец.
Важно различать испытание образца и повторную проверку момента затяжки на собранном изделии. После отверждения не следует повторно проверять момент затяжки того же соединения: такая операция может разрушить адгезионный контакт между витками и снизить фиксирующий эффект. Для оценки используют отдельные образцы, предназначенные для испытаний, а не крепеж, который затем вернется в эксплуатацию.
При планировании контроля записывают, когда соединение собрано и когда образец испытан. В сочетании с данными о материале, дозировании и подготовке это позволяет выяснить, связан ли неудовлетворительный результат с недостаточной выдержкой или с другим этапом процесса. Такой подход особенно важен, когда сравнивают партии с разным материалом крепежа или измененной схемой нанесения.
Методы контроля фиксаторов резьбы: момент и вибрация
Объективный контроль удерживающей способности проводят на испытательных соединениях.
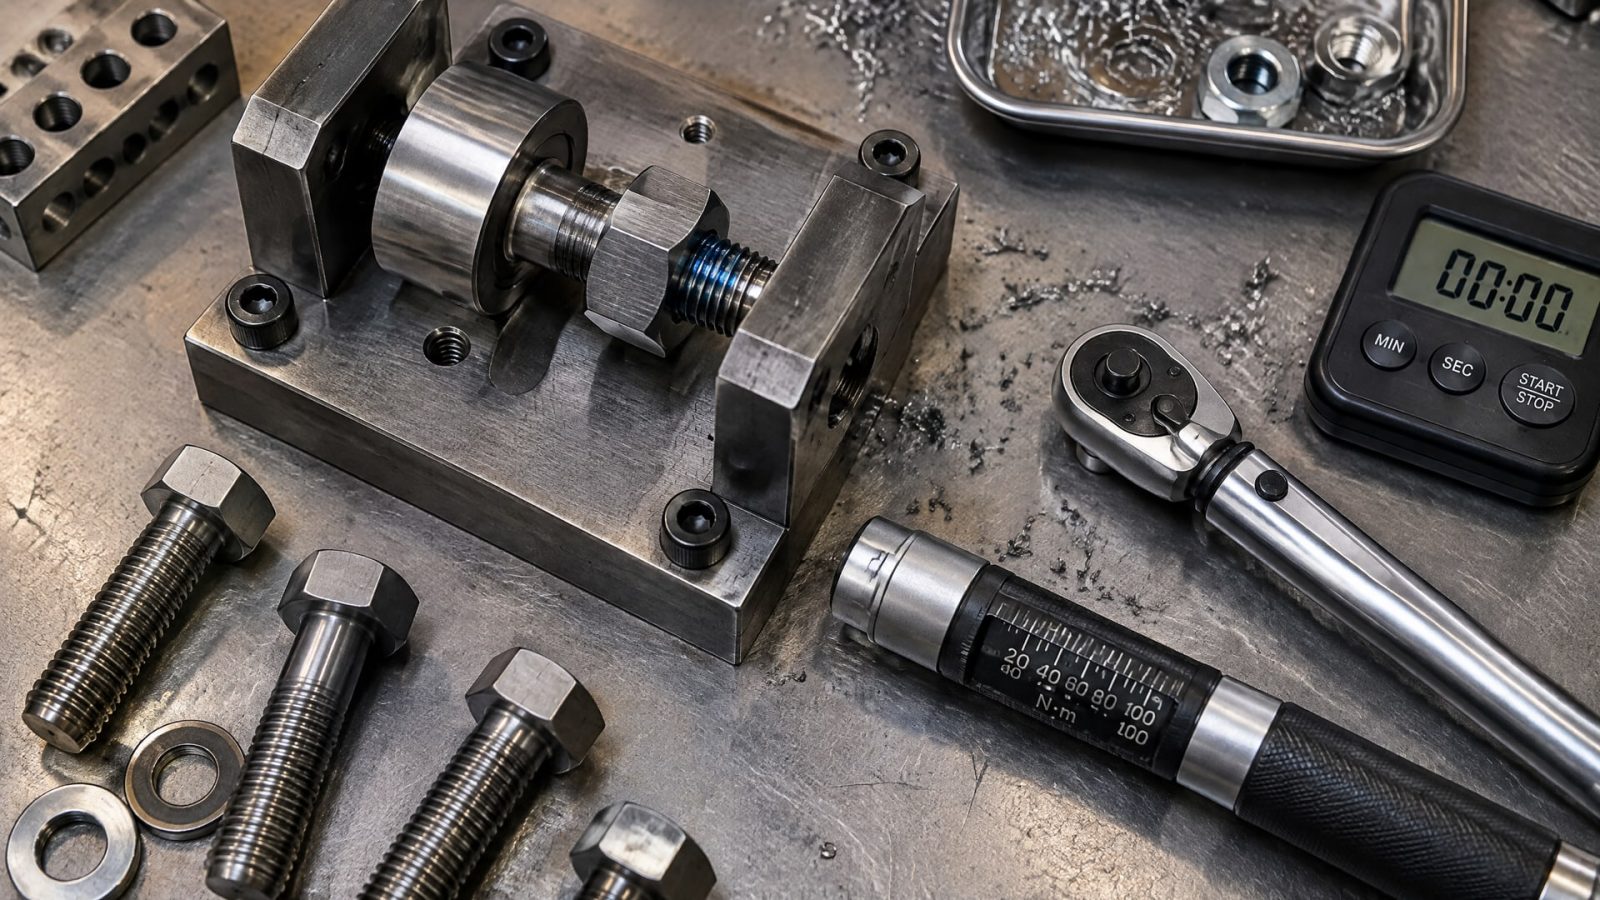
Для этого применяют ISO 10964 и измеряют момент срыва, а также момент после проворота на 180°. Эти показатели позволяют оценить сопротивление соединения проворачиванию после отверждения. В протоколе важно указывать метод, условия подготовки образца и время выдержки, чтобы результаты можно было сопоставлять.
Для контроля крутящего момента и усилия предварительной затяжки при формализации производственных испытаний используют ГОСТ ISO 16047-2015. Он помогает организовать измерительную часть процесса, тогда как ISO 10964 используют для оценки удерживающей способности анаэробного фиксатора. Эти испытания не заменяют проверку чистоты и правильности нанесения: они показывают результат на образце, но для поиска причины отклонения нужны записи по предыдущим операциям.
Отдельный способ оценки - вибрационное испытание с контролем потери предварительной затяжки. В отраслевом материале приведены такие ориентиры интерпретации: менее 5% - отлично, 5-15% - хорошо, 15-30% - удовлетворительно, более 30% - неудовлетворительно. Эти значения следует применять именно как приведенную шкалу для оценки потери затяжки, а не как универсальные критерии для любой конструкции и режима испытаний.
Измерения проводят на образцах, а не путем повторного приложения момента к уже отвержденному рабочему соединению. Для производственного контроля заранее задают, какие образцы испытывают, когда их проверяют и какие параметры записывают. Если меняются материалы, конструкция или схема нанесения, результаты прежних испытаний не следует автоматически считать подтверждением нового процесса.
Что включить в протокол испытаний
Идентификацию партии и тип проверяемого соединения.
Материалы деталей и сведения о применении праймера или активатора.
Способ нанесения и настройки дозирующего оборудования.
Время от сборки до испытания.
Метод испытания: ISO 10964, ГОСТ ISO 16047-2015 или вибрационный контроль.
Измеренные значения момента либо потери предварительной затяжки.
Если возникает дефект фиксации резьбы, сопоставляют результат испытания с параметрами нанесения и подготовки. Например, низкое удержание требует проверить не только дозу, но и чистоту, положение состава и соответствие выдержки. Без записей по процессу измеренное отклонение остается фактом, но его причину установить сложнее.
Дефекты фиксации резьбы и производственный контроль
К типичным отклонениям относятся загрязненная поверхность, нанесение вне рабочей зоны резьбового контакта, нестабильная подача и испытание до полного отверждения.
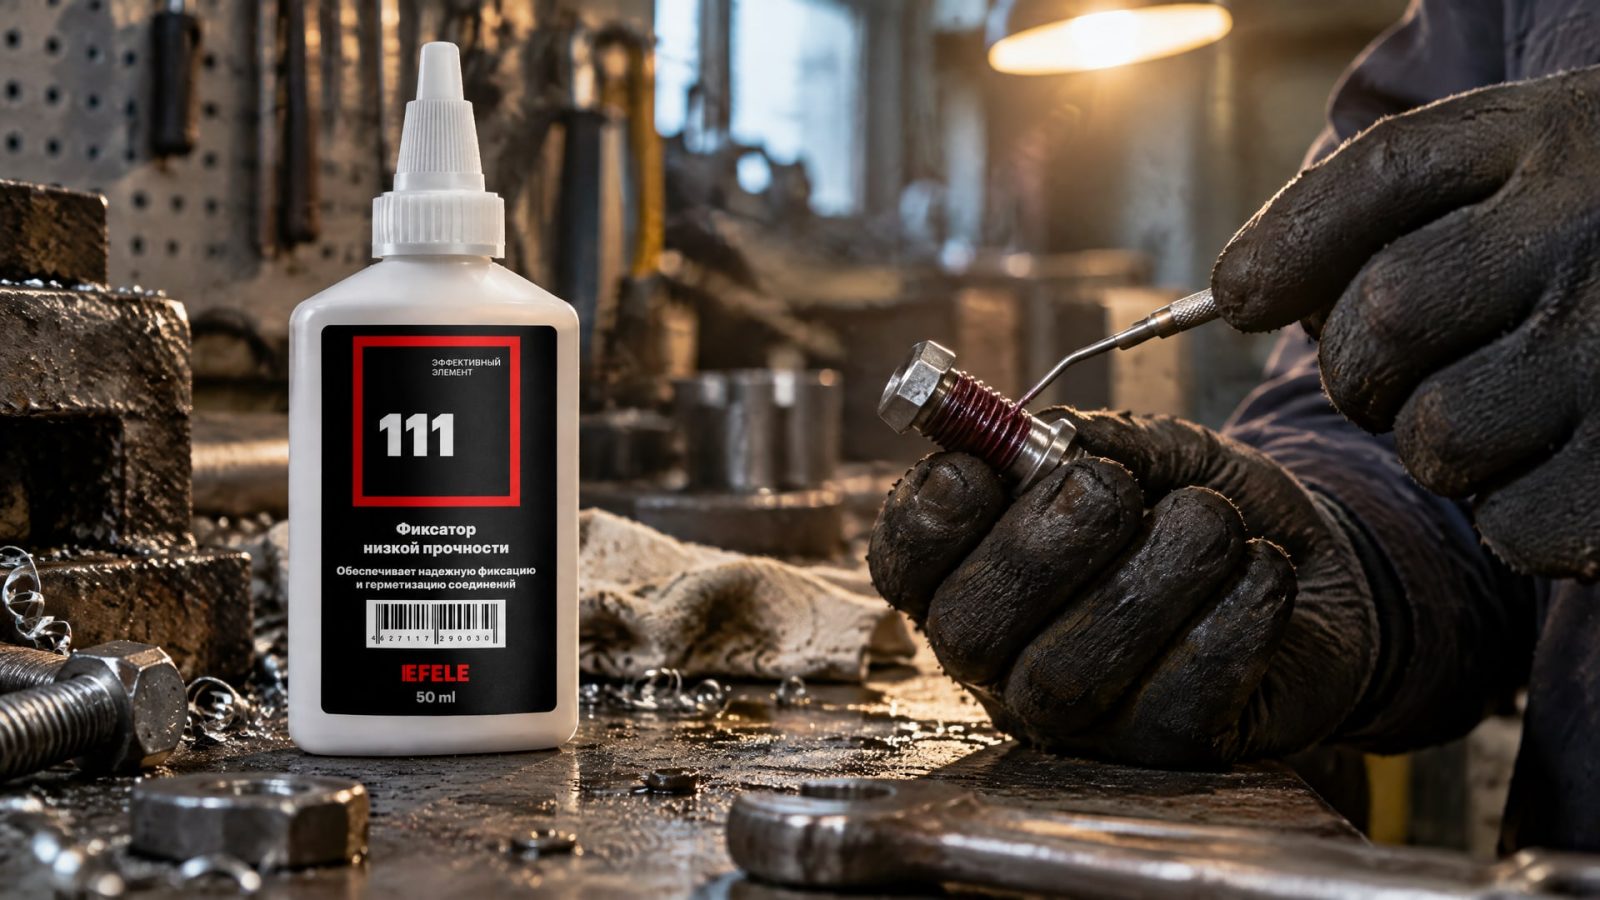
Каждое из них может привести к результату, который невозможно надежно оценить только по внешнему виду. Поэтому проверка нанесения фиксатора резьбы должна охватывать этапы до сборки, во время дозирования и после выдержки.
Если состав нанесен на сквозное соединение не в зоне будущего контакта с гайкой, проверяют расположение подачи относительно рабочей части болта. Для глухого отверстия сверяют нанесение с нижней третью отверстия. При нестабильном результате в серии оценивают, сохраняет ли дозатор постоянный объем, и проверяют, не закупорен ли его носик из-за контакта с металлом.
Отдельно рассматривают недостаточное отверждение. Для активных металлов ориентир полного набора прочности в типовых условиях составляет около 24 часов при комнатной температуре. При работе с неактивными металлами проверяют необходимость праймера или активатора. Если не учесть материал детали, одинаковые настройки процесса могут дать разный результат.
Проблема обычно не в одном параметре, а в цепочке операций: загрязнение поверхности может сочетаться с неверной зоной нанесения, а нестабильное дозирование - с недостаточной выдержкой. В производственном контроле важно связать измеренный момент с условиями подготовки и сборки. Для EFELE 111, как и для других анаэробных фиксаторов, в такой проверке оценивают процесс нанесения и результат испытания на образце, не подменяя измерения визуальным впечатлением.
Рабочая схема контроля включает входную проверку подготовленных деталей, наблюдение за дозированием, выдержку по установленному процессу и испытание образцов. Если фиксируют потерю предварительной затяжки после вибрации, результат сопоставляют с приведенной шкалой: менее 5% - отлично, 5-15% - хорошо, 15-30% - удовлетворительно, более 30% - неудовлетворительно. Такие данные помогают обнаружить отклонение и определить, на каком этапе процесса следует искать его причину.
Часто задаваемые вопросы
Как проверить анаэробный герметик после нанесения?
Сначала проверяют чистоту и сухость поверхностей, положение состава в рабочей зоне и стабильность дозирования. Затем соединение выдерживают до полного отверждения. Удерживающую способность оценивают на испытательных образцах по ISO 10964, включая измерение момента срыва и момента после проворота на 180°. Визуального осмотра для такой оценки недостаточно.
Можно ли повторно проверить момент затяжки после отверждения?
Повторно проверять момент затяжки на том же отвержденном соединении не следует. Такая операция может разрушить адгезионный контакт между витками и снизить фиксирующий эффект. Для оценки удерживающей способности используют отдельные образцы, предназначенные для испытаний, и фиксируют примененный метод и время выдержки.
Сколько выдерживать соединение перед проверкой?
Для большинства анаэробных составов на активных металлах в типовых условиях полный набор прочности обычно достигается примерно за 24 часа при комнатной температуре. На неактивных металлах может потребоваться праймер или активатор. Поэтому в протоколе указывают материал деталей и время от сборки до испытания.
Какие показатели используют при контроле фиксации резьбы?
Для оценки удерживающей способности измеряют момент срыва и момент после проворота на 180° по ISO 10964. При вибрационных испытаниях могут контролировать потерю предварительной затяжки. Для формализации контроля крутящего момента и усилия предварительной затяжки также используют ГОСТ ISO 16047-2015.
Заключение
Контроль качества анаэробных фиксаторов включает проверку подготовки поверхностей, положения состава, стабильности дозирования и выдержки до полного отверждения. Окончательный результат подтверждают измерениями на образцах: моментом срыва, моментом после проворота на 180° или потерей предварительной затяжки после вибрации. Повторно прикладывать момент к уже отвержденному рабочему соединению не следует.
Следующий шаг для производства - закрепить в технологической инструкции точки контроля и форму протокола: записывать материал деталей, подготовку, способ дозирования, время выдержки и результаты выбранного испытания. Так отклонение можно связать с конкретным этапом процесса и корректировать его на основании измерений.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка без аллергенов для оборудования детского питания: как выбрать безопасный состав, отвечающий требованиям NSF H1, ISO 21469 и HACCP.
Узнайте, как продлить анаэробного герметика срок годности, правильно хранить и оценивать его состояние на складе.
Узнайте, как подготовка поверхности деталей влияет на адгезию покрытия к стали, и какой метод выбрать для внутренних диаметров.