
Подготовка поверхности деталей: микропескоструйная обработка или химический способ
Для деталей с внутренними диаметрами способ подготовки выбирают по геометрии, загрязнениям и требованиям к последующему покрытию. Микропескоструйная обработка помогает механически удалить окалину и продукты коррозии, но в узких каналах может быть сложно обеспечить равномерную обработку и удалить остатки абразива. Химическая подготовка с фосфатированием подходит для формирования конверсионного слоя, если удается полноценно очистить, промыть и высушить поверхность.
Статья полезна инженерам, технологам и снабженцам, которые выбирают маршрут обработки стальных деталей, в том числе с отверстиями и внутренними диаметрами. Разберем, чем отличаются методы, как они влияют на адгезию покрытия к стали и что проверить до запуска процесса. Отдельно рассмотрим ограничения фосфатирования высокопрочных сталей и связь подготовки поверхности с операциями сварки и разметки.
Как выбрать способ подготовки поверхности деталей с внутренними диаметрами
Универсального преимущества у микропескоструя или химической подготовки нет.
Выбор зависит от того, что нужно удалить, насколько доступна внутренняя поверхность и какое покрытие будет нанесено дальше. Если на стали есть окалина или продукты коррозии, механическая подготовка может быть частью маршрута. Если требуется конверсионный слой под органическое покрытие, важны полноценная очистка и подготовка перед фосфатированием.
Внутренний диаметр усложняет контроль процесса. Абразивную струю нужно направить на поверхность так, чтобы обработка была равномерной по глубине и окружности. В узких каналах также проверяют, не остались ли абразив и шлам. При химической обработке оценивают, достигают ли моющий раствор и состав для фосфатирования всей поверхности, а промывка удаляет ли остатки реагентов из труднодоступных зон.
Когда целесообразна микропескоструйная обработка стали
Механическая обработка уместна, когда требуется удалить окалину или продукты коррозии и есть возможность контролировать результат внутри отверстия. Однако рост шероховатости сам по себе не означает, что адгезия улучшится. В исследовании по адгезии покрытия шлифованные поверхности показали лучший результат, чем микропескоструйные; авторы также отмечают, что увеличение шероховатости после микропескоструйной обработки может снижать сцепление.
Поэтому при выборе режима оценивают не только факт очистки. Нужно учитывать равномерность по всей внутренней поверхности, остаток абразива и требования к финишному покрытию. Для детали с посадочным отверстием дополнительно сверяются с конструкторскими требованиями: механическая обработка не должна нарушить размеры, заданные для сопряжения.
Когда подходит химическая подготовка
Химический маршрут с фосфатированием рассматривают, когда необходим промежуточный слой под органическое покрытие или требуется повысить адгезию. ISO 9717:2010 описывает такое применение фосфатного слоя, но подчеркивает необходимость предварительно очистить сталь. Загрязнение маслом, смазкой, ржавчиной или окалиной мешает равномерному формированию покрытия.
Если внутренний диаметр трудно обработать струей, химические стадии могут обеспечить контакт состава с поверхностью, но только при корректной организации очистки, промывки и сушки. Сам факт погружения детали в раствор не подтверждает, что масло и загрязнения удалены из всех внутренних зон. Для серийного процесса стоит заранее определить способ контроля чистоты и повторяемости результата.
Как проходит фосфатирование перед покрытием
Фосфатирование не заменяет очистку.
IS 3618:1966 и IS 6005:1998 требуют удалить перед обработкой ржавчину, окалину, жир и другие загрязнения. Для детали с внутренними диаметрами это особенно важно: остатки СОЖ и смазки могут сохраняться в труднодоступных местах и нарушать формирование фосфатного слоя.
IS 3618:1966 задает последовательность: подготовка поверхности, фосфатирование, промывка, сушка и герметизация. Стадии должны идти без задержек. ISO 9717:2010 также указывает на применение непосредственно перед фосфатированием кондиционирующей промывки, которая помогает сформировать более мелкозернистую структуру покрытия.
Фосфатный слой используют как основу под последующее покрытие или обработку, а не как полноценную самостоятельную защиту от коррозии. Это важно при подготовке спецификации: технологический маршрут должен включать требуемую последующую защиту. Отдельные, особенно тяжелые, классы фосфатирования могут менять размеры детали. Для внутренних диаметров и посадок это нужно учитывать на стадии проектирования и проверки процесса.
Что учитывать при выборе маршрута
При наличии окалины и продуктов коррозии оценивают необходимость механической очистки.
Перед фосфатированием проверяют удаление масла, эмульсии, ржавчины и других загрязнений.
Для внутренней геометрии отдельно контролируют промывку, сушку и отсутствие остатков абразива или шлама.
Если детали имеют точные посадочные размеры, заранее оценивают влияние фосфатирования на геометрию.
Если процесс включает фосфатирование, не откладывают последующие стадии маршрута.
Адгезия покрытия к стали: почему шероховатость не дает гарантии
Подготовка поверхности влияет на сцепление покрытия с подложкой, но результат нельзя оценить только по наличию шероховатого профиля.
В исследовании, приведенном в материалах по теме, шлифованные поверхности показали лучшую адгезию, чем обработанные микропескоструем. Это не означает, что микропескоструй всегда не подходит: результат зависит от материала, состояния детали и требований к покрытию. Но считать более грубую поверхность автоматически лучшей оснований нет.
Для фосфатного слоя важна чистота стали перед обработкой. Масло, окалина и ржавчина мешают равномерному формированию покрытия, а значит, могут повлиять и на последующее сцепление органического слоя с подложкой. Поэтому сравнивают не абстрактные методы, а полные технологические цепочки: очистку, механическую или химическую обработку, промывку и нанесение следующего покрытия.
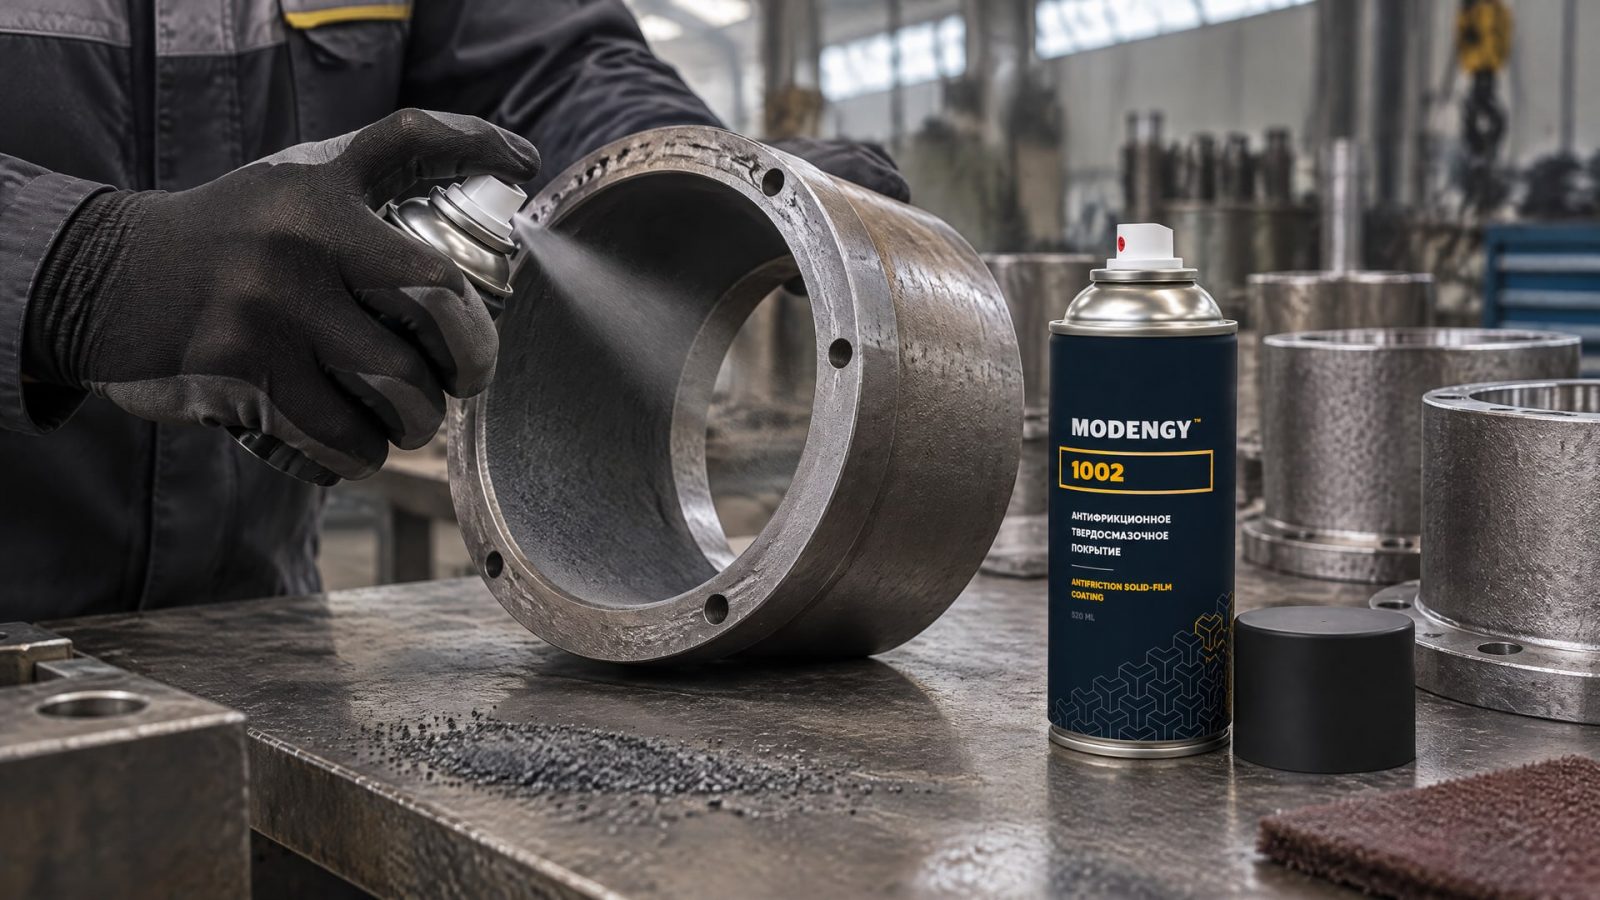
Если после пескоструйной подготовки внутреннего диаметра требуется антифрикционное и антикоррозионное покрытие, в соответствующей задаче применяют MODENGY 1002. Для такого решения важно не смешивать этапы: подготовка поверхности задает состояние подложки, а покрытие наносят после нее по установленному для детали процессу. При этом качество обработки внутренних стенок и контроль остатка абразива остаются отдельными требованиями к подготовке.
Высокопрочная сталь и риск водородной хрупкости
ISO 9717:2024 распространяется на фосфатные конверсионные покрытия для железа, стали, алюминия, цинка и их сплавов.
В стандарте отдельно отмечен риск водородной хрупкости для сталей с пределом прочности ≥ 1000 МПа. Особое внимание требуется локально ограниченным зонам и областям сварных швов.
ISO 9717:2010 указывает, что для высокопрочных сталей предпочтительны неэлектролитические щелочные и анодные щелочные очистители, а также механическая очистка. Такой подход позволяет снизить риск водородной хрупкости по сравнению с менее подходящими для этой задачи процессами. Конкретный маршрут нужно выбирать с учетом марки и состояния стали, геометрии детали и требований к покрытию.
Для деталей со сварными участками нельзя автоматически переносить обычную схему подготовки на всю поверхность. Важно определить, какие зоны подвергаются очистке и фосфатированию, и проверить, допускает ли материал выбранный процесс. Если предел прочности стали достигает или превышает 1000 МПа, оценку риска включают в разработку технологического маршрута до запуска обработки.
Подготовка поверхностей деталей под сварку и разметку
Подготовка поверхностей деталей под сварку, нанесение покрытия и разметку связана с удалением загрязнений, но цели этих операций различаются.
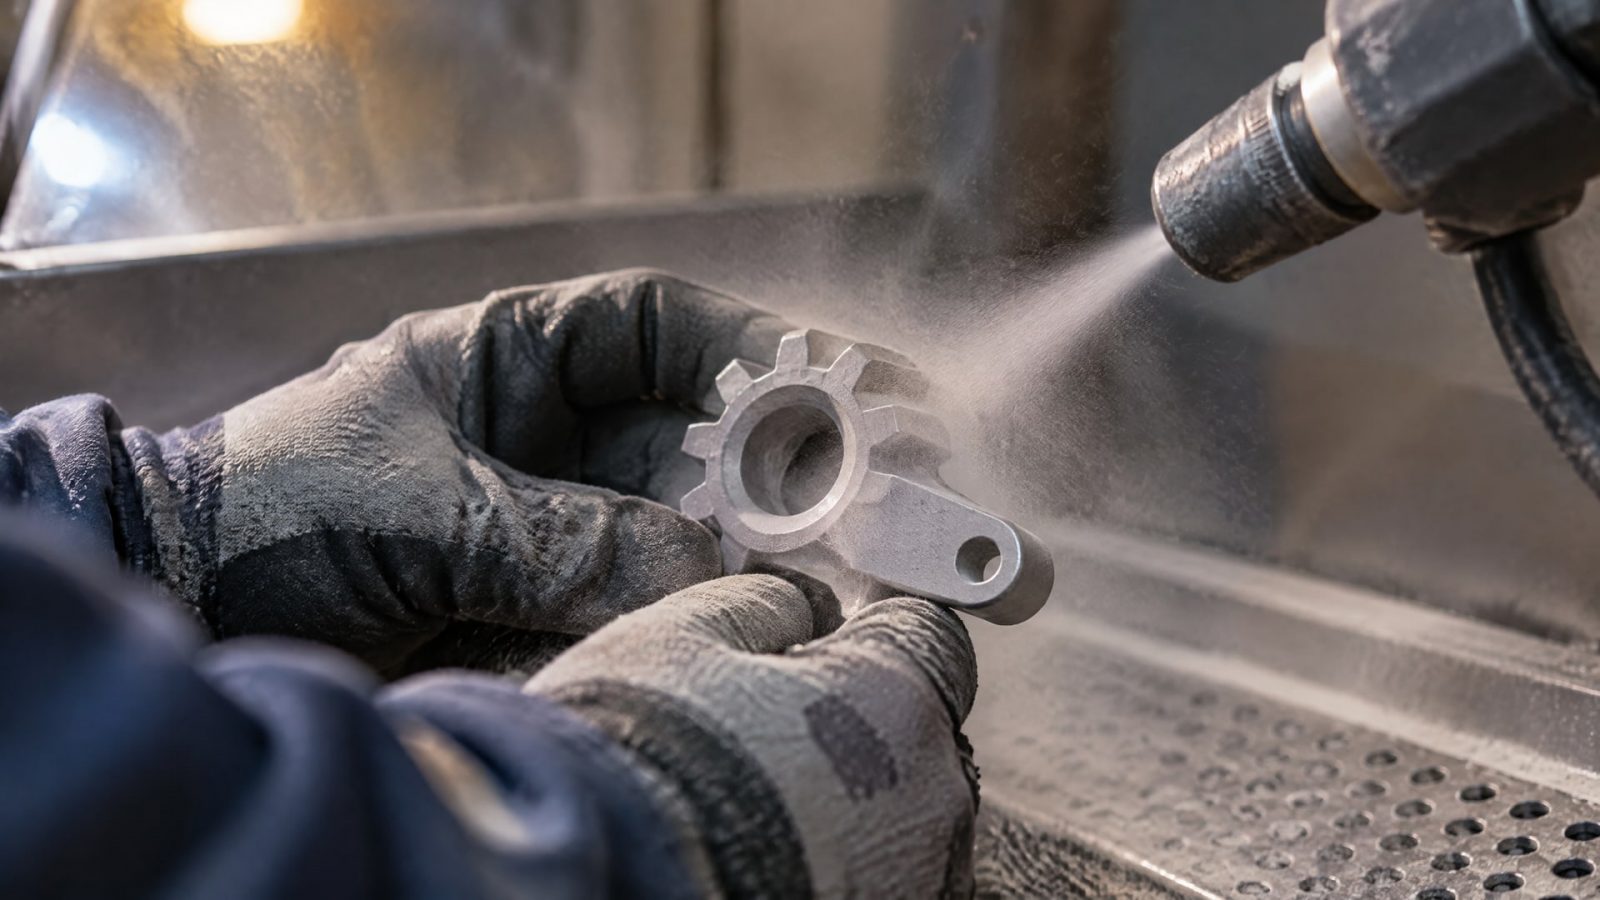
Для фосфатирования стандартами предусмотрено удаление ржавчины, окалины, жира и других загрязнений до нанесения раствора. Эти требования полезны как ориентир по чистоте, однако они не заменяют инструкцию по подготовке поверхностей деталей к сварке, если для конкретного изделия установлены отдельные технологические требования.
При подготовке поверхности детали и заготовки к разметке важно обеспечить состояние, при котором разметка будет видна и не будет скрыта загрязнениями или рыхлой окалиной. Если после разметки предусмотрена сварка или нанесение покрытия, последовательность операций согласуют с дальнейшим маршрутом: подготовка под одну операцию не должна ухудшать условия для следующей. Для внутренних диаметров отдельно учитывают возможность доступа инструмента и контроля очищенной поверхности.
В технологической документации полезно разделить требования по операциям: что удаляют, каким способом обрабатывают наружные и внутренние поверхности, как промывают и сушат деталь, каким способом подтверждают результат. Это снижает риск ситуации, когда наружная поверхность готова, а в канале остаются масло, абразив или шлам. Конкретные параметры обработки в такой инструкции задают по материалу детали и требованиям к последующим операциям.
Как проверить результат обработки внутренних диаметров
При приемке деталей оценивают не только видимую наружную поверхность.
Для внутреннего диаметра проверяют равномерность обработки, отсутствие видимых загрязнений и остатков абразива или шлама. Для химического маршрута важны качество очистки, промывки и сушки; при фосфатировании также проверяют, что процесс прошел в заданной последовательности.
Проверку выбирают под задачу. Если цель - адгезия органического покрытия, оценивать нужно всю систему подготовки и нанесения, а не только шероховатость. Если деталь работает в посадке, контролируют сохранность заданной геометрии после фосфатирования. При разработке серийного маршрута фиксируют параметры процесса и критерии приемки, чтобы сравнивать результаты между партиями.
Для закупщика и инженера практичный следующий шаг - запросить у технолога маршрут с отдельными операциями для внутренних поверхностей. В нем должны быть указаны способ удаления загрязнений, порядок промывки и сушки, требования к контролю абразива или шлама и учет изменения размеров при фосфатировании. Если речь идет о высокопрочной стали, в маршрут включают оценку риска водородной хрупкости.
Часто задаваемые вопросы
Что выбрать для обработки внутреннего диаметра: микропескоструй или фосфатирование?
Сначала определяют задачу. Микропескоструй используют как механический способ подготовки, но в сложной геометрии проверяют равномерность и удаление абразива. Фосфатирование выбирают, когда нужен конверсионный слой под последующее покрытие, при условии полноценной очистки, промывки и сушки. Один метод не заменяет другой автоматически.
Всегда ли пескоструйная обработка стали улучшает адгезию покрытия?
Нет. В опубликованном исследовании шлифованные поверхности показали лучшую адгезию, чем микропескоструйные. Рост шероховатости после микропескоструйной обработки не гарантирует усиления сцепления и в некоторых случаях может его снижать. Поэтому способ подготовки сопоставляют с требованиями к покрытию и проверяют на конкретной детали.
Защищает ли фосфатирование от коррозии без дополнительного покрытия?
Фосфатный слой обычно служит базой под последующее покрытие или обработку и сам по себе не обеспечивает полноценную коррозионную защиту. При выборе маршрута заранее определяют, какая защита будет нанесена после фосфатирования. Это требование учитывают в технологической документации и при приемке готовой детали.
Как подготовить высокопрочную сталь перед фосфатированием?
Для стали с пределом прочности ≥ 1000 МПа учитывают риск водородной хрупкости. ISO 9717:2010 указывает на предпочтительность неэлектролитических щелочных и анодных щелочных очистителей, а также механической очистки. Маршрут выбирают с учетом материала, локальных зон и наличия сварных швов.
Заключение
Для подготовки поверхности деталей с внутренними диаметрами микропескоструй и химический маршрут выбирают по состоянию поверхности, геометрии и требованиям к последующему покрытию. Механическая обработка помогает удалить загрязнения и продукты коррозии, но требует контроля равномерности и остатков абразива. Фосфатирование подходит как промежуточный слой, если сталь тщательно очищена, а весь цикл, включая промывку и сушку, выдержан без задержек.
Следующий шаг - составить маршрут для конкретной детали: определить состояние стали, доступность внутренней поверхности, требования к адгезии и допустимое изменение размеров. Для высокопрочных сталей отдельно оцените риск водородной хрупкости, а для посадочных отверстий проверьте геометрию после обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как подготовка поверхности фосфатированием влияет на адгезию покрытий MODENGY и какие факторы нужно учесть для надежного результата.
Узнайте, как правильно выполнить защиту внутренних диаметров перед нанесением твердосмазочного покрытия, чтобы обеспечить его долговечность и эффективность.
Узнайте, как правильно выбрать пищевую смазку с консервационными свойствами для оборудования, учитывая допуски, консистенцию и условия эксплуатации.