
Смазка для пищевого дозатора: как H1 влияет на скорость и точность фасовки
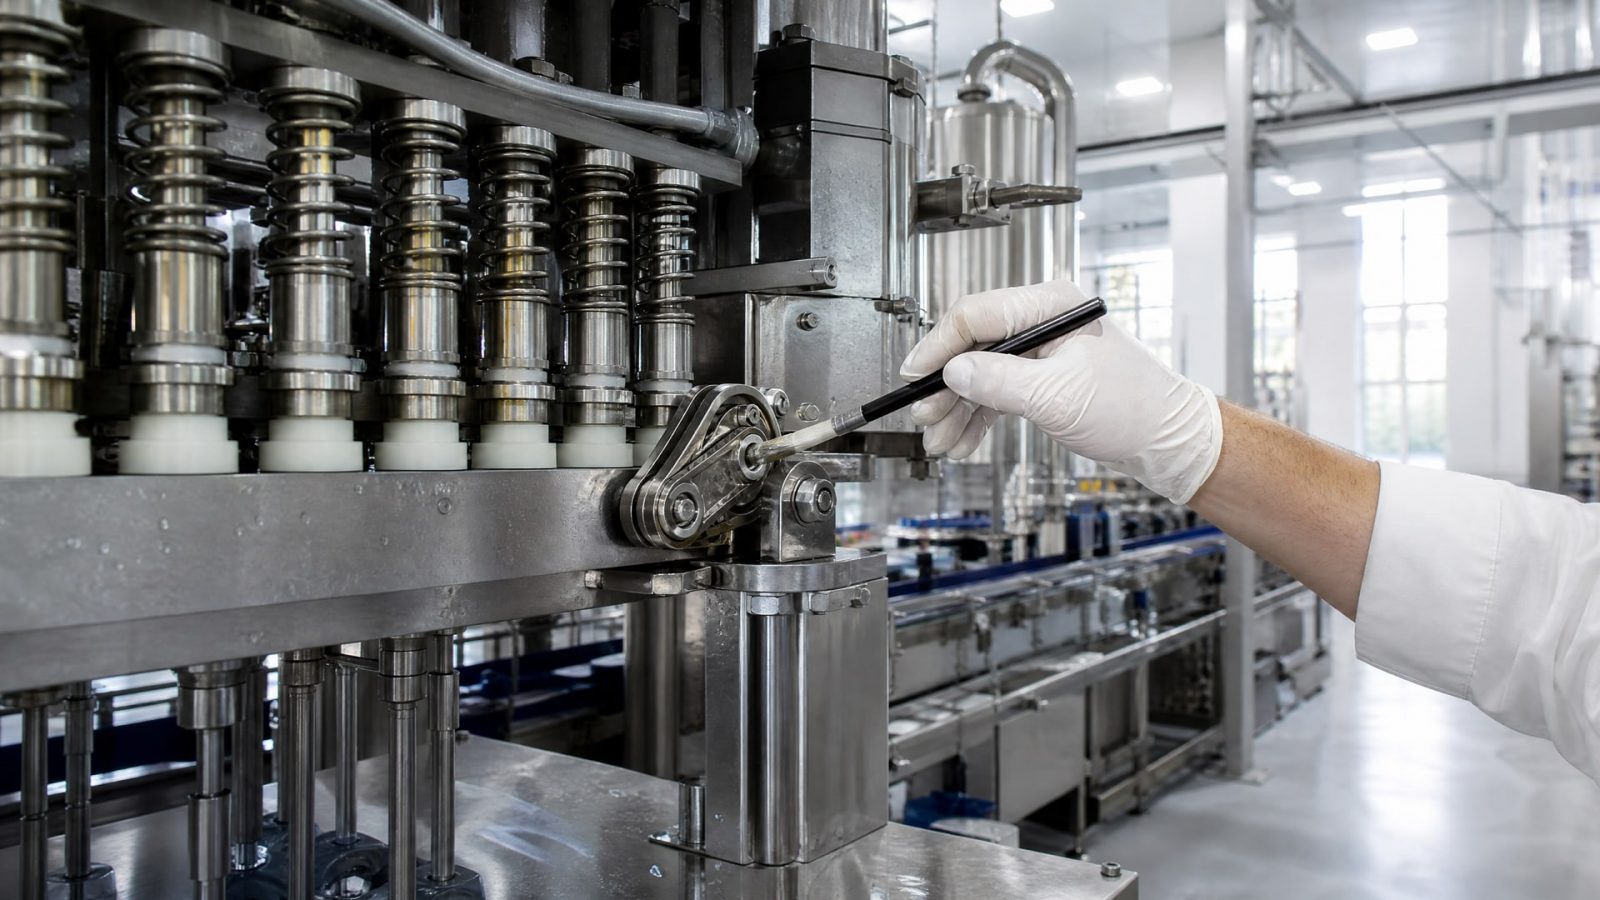
H1-смазка не ускоряет фасовочную машину сама по себе. Она помогает поддерживать расчетный темп работы, если снижает трение в узлах, уменьшает риск остановок и не создает условий для налипания порошка. Для дозатора выбор смазки важен не только с точки зрения механики: если возможен случайный контакт с продуктом или упаковкой, нужен соответствующий допуск.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазочные материалы для линий фасовки порошков. Разберем, где нужна H1-смазка, как она связана с повторяемостью дозирования и почему значение имеют способ нанесения и санитарная дисциплина. Также рассмотрим, на что смотреть при выборе смазки для пищевого дозатора.
Как смазка дозатора пищевой категории H1 связана со скоростью линии
Скорость фасовки зависит от согласованной работы дозатора, транспортирующих и упаковочных механизмов.
Смазочный материал не меняет свойства порошка и не заставляет дозирующий орган двигаться быстрее. Его задача - снизить трение в смазываемом узле и помочь механизму работать без рывков и незапланированных остановок. Поэтому влияние на производительность машины косвенное: стабильная работа отдельных узлов позволяет сохранять заданный темп линии.
Если смазки недостаточно или она не подходит для узла, движение может стать нестабильным. Для производственной линии это означает риск остановки, а после возобновления работы может потребоваться проверить точность дозирования и состояние оборудования. Однако повышать скорость нанесением большего количества смазки нельзя. Излишек способен удерживать порошковую пыль, загрязнять узел и мешать стабильной работе дозирующих элементов.
H1 не означает «ускоритель фасовки»
H1 - категория смазок, допустимых при возможном случайном контакте с пищей. В качестве нормативного ориентира для состава приводят требования FDA 21 CFR 178.3570. Это не характеристика скорости, срока службы или механической эффективности смазки. Она определяет возможность применения материала в зоне, где случайный контакт с продуктом нельзя полностью исключить.
В материалах по пищевым смазкам встречается ориентир incidental contact up to 10 ppm при обычной эксплуатации. Его не следует трактовать как разрешение на намеренное внесение смазки в продукт. Контакт должен оставаться непреднамеренным и минимальным, а количество смазки - минимально необходимым.
Где учитывать риск контакта
Для фасовочной машины оценивают расположение узла относительно продукта и упаковки. Риск может быть связан с дозирующими механизмами, конвейерами, уплотнениями, цепями и другими элементами, если смазка может попасть на продукт или упаковочный материал. В таких зонах выбирают H1. Если контакт с пищей исключен, H1 не требуется только потому, что оборудование установлено на пищевом производстве.
Как смазка влияет на точность фасовки порошков
Повторяемость дозирования зависит от стабильного движения дозирующих органов и отсутствия помех в их работе.
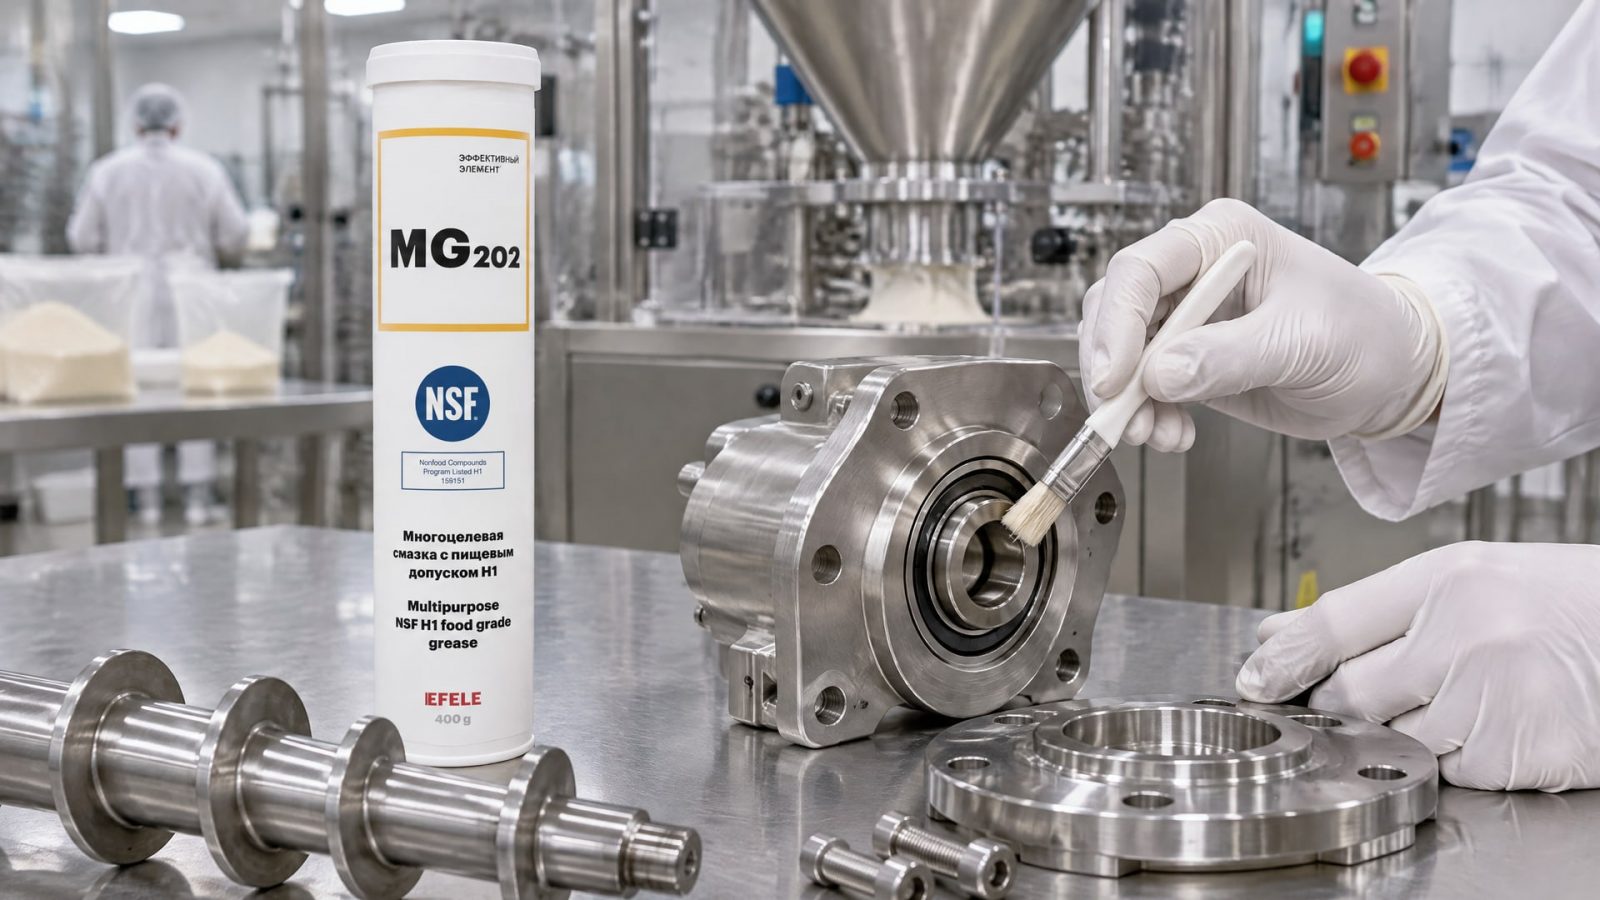
Смазка помогает снизить трение в узле, но результат определяется ее соответствием механизму и правильной дозировкой. Если на подвижных элементах накапливается пыль, это может мешать движению и способствовать вариациям в ходе дозатора. Поэтому важно оценивать не только свойства смазки, но и то, как она ведет себя рядом с пылевидным продуктом.
Избыток материала может стать самостоятельным источником загрязнения. Порошок налипает на смазанную поверхность, а накопившиеся загрязнения способны повлиять на подвижность деталей и повторяемость цикла. H1-допуск не означает, что смазка подходит для любого узла или что ее можно наносить без ограничения. Для порошковых продуктов особенно важно поддерживать минимально достаточное количество и не допускать избыточной подачи.
Как учитывать свойства поверхности
При выборе учитывают, образует ли смазка пленку, которая активно удерживает пыль. В материалах по пищевым смазкам описываются составы с nonstick-пленкой, которая не должна активно собирать загрязнения вроде муки. Это свойство нельзя автоматически приписывать всем H1-смазкам: его проверяют для конкретного продукта и условий применения.
Для дозатора и других узлов фасовочного оборудования, работающих с порошковыми продуктами, при проблемах с налипанием и нестабильной работой рассматривают EFELE MG-202 с допуском NSF H1. Смазка предназначена для применения в таких узлах, помогает поддерживать стабильную работу и препятствует налипанию частиц. Перед применением ее количество и место нанесения соотносят с требованиями конкретного узла.
Что проверить после смазывания
После обслуживания важно убедиться, что смазка не попала на рабочие поверхности, где она не предусмотрена, и не образовался избыток. Если после нанесения на узле собирается порошок, следует пересмотреть объем подачи и пригодность материала для этой точки, а не увеличивать количество смазки. Такой контроль связывает обслуживание с фактической повторяемостью работы дозатора.
Как выбрать H1-смазку для фасовочного оборудования
Подбирать смазку только по пометке H1 недостаточно.
Сначала определяют конкретный узел: подшипник, направляющая, цепь, редуктор или другой элемент. Для разных механизмов могут потребоваться разные основы и консистенции. Затем оценивают условия работы и вероятность контакта с продуктом или упаковочным материалом. H1 нужен там, где такой контакт возможен, а выбранный состав должен соответствовать механическим и санитарным требованиям участка.
Надпись «для пищевой промышленности» сама по себе не подтверждает пригодность для любой точки фасовочной машины. Проверяют H1-регистрацию, соответствие требованиям FDA 21 CFR 178.3570, совместимость с материалами узла и возможность точного дозирования. Внутренние требования HACCP и санитарного контроля также учитывают при утверждении смазки для конкретного применения.
Когда выбирать: короткий контрольный список
Узел допускает случайный контакт с продуктом или упаковкой - рассматривают смазку категории H1.
Для механизма важны консистенция и способ подачи - сверяются с требованиями к узлу, а не только с категорией допуска.
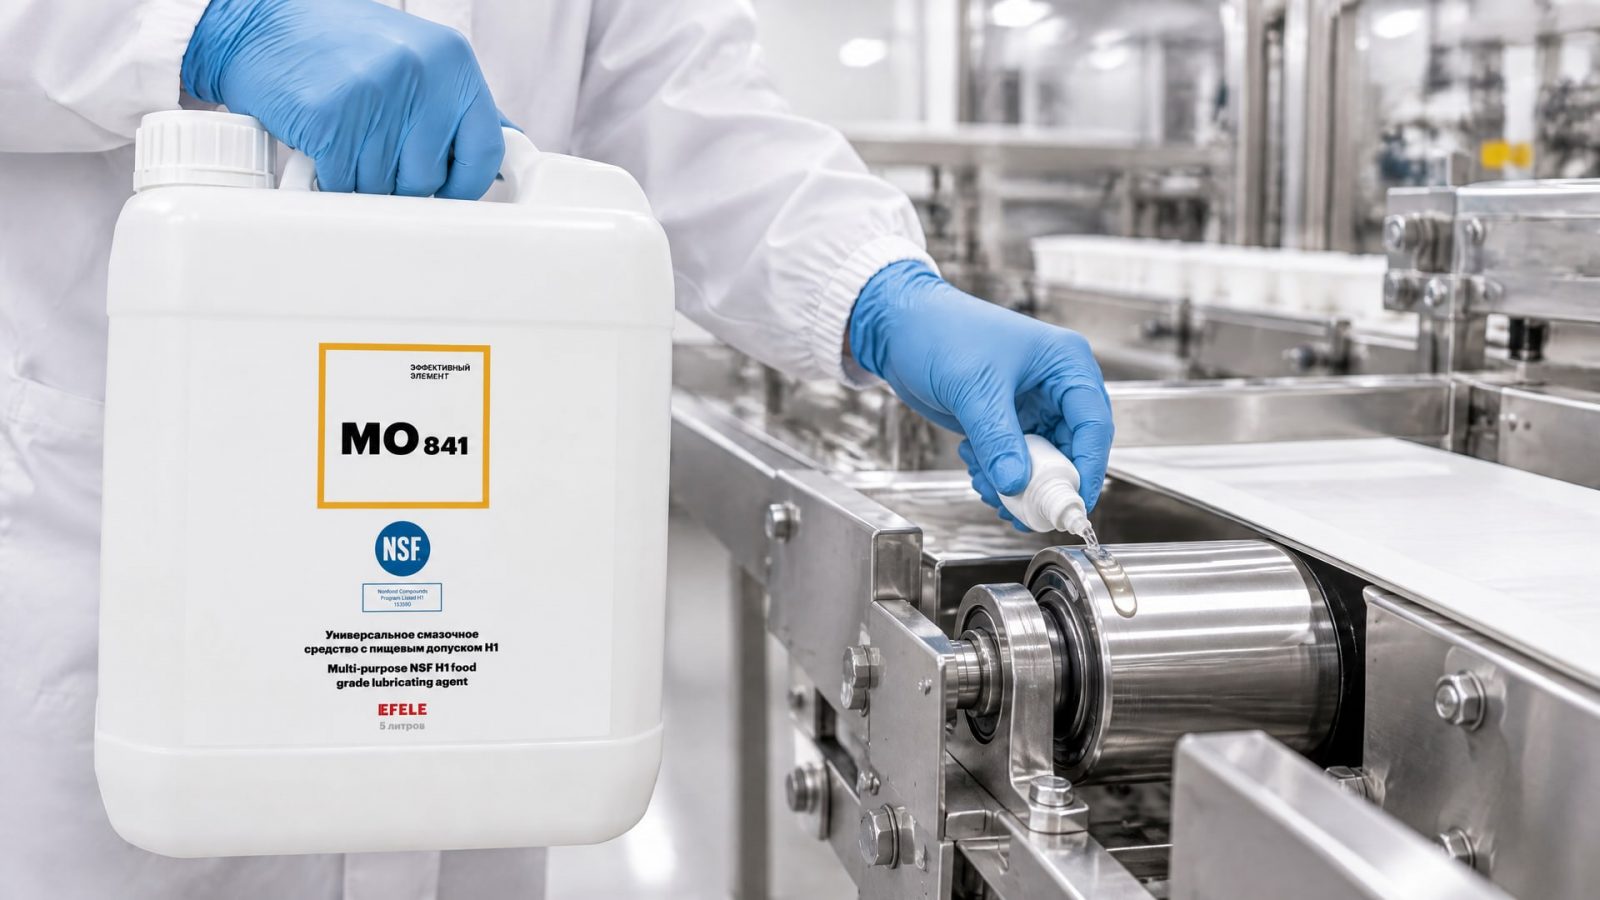
Требуется тонкое смазывание или защита от коррозии в легконагруженном узле - в качестве варианта этого класса рассматривают универсальное масло EFELE MO-841 с допуском NSF H1.
Для узла важна совместимость с материалами - проверяют ее до применения, не перенося выводы с другого механизма.
Для снабженца полезно зафиксировать в спецификации не только название смазки, но и точку нанесения, способ подачи и правила хранения. Это снижает риск, что на одном участке будут применять неподходящий материал или перепутают пищевую и обычную индустриальную смазки. Если у оборудования есть инструкция по смазке, ее требования сопоставляют с документами на материал.
Как дозировать и контролировать нанесение смазки
Количество смазки для узла определяют по его геометрии и скорости, а не приблизительно.
Универсальной нормы для всей фасовочной машины нет: дозатор, подшипник, цепь и направляющая отличаются по конструкции и условиям работы. Поэтому объем и место подачи задают отдельно для каждой точки смазки. Это помогает избежать ситуации, когда один узел получает недостаточно материала, а другой - избыточное количество.
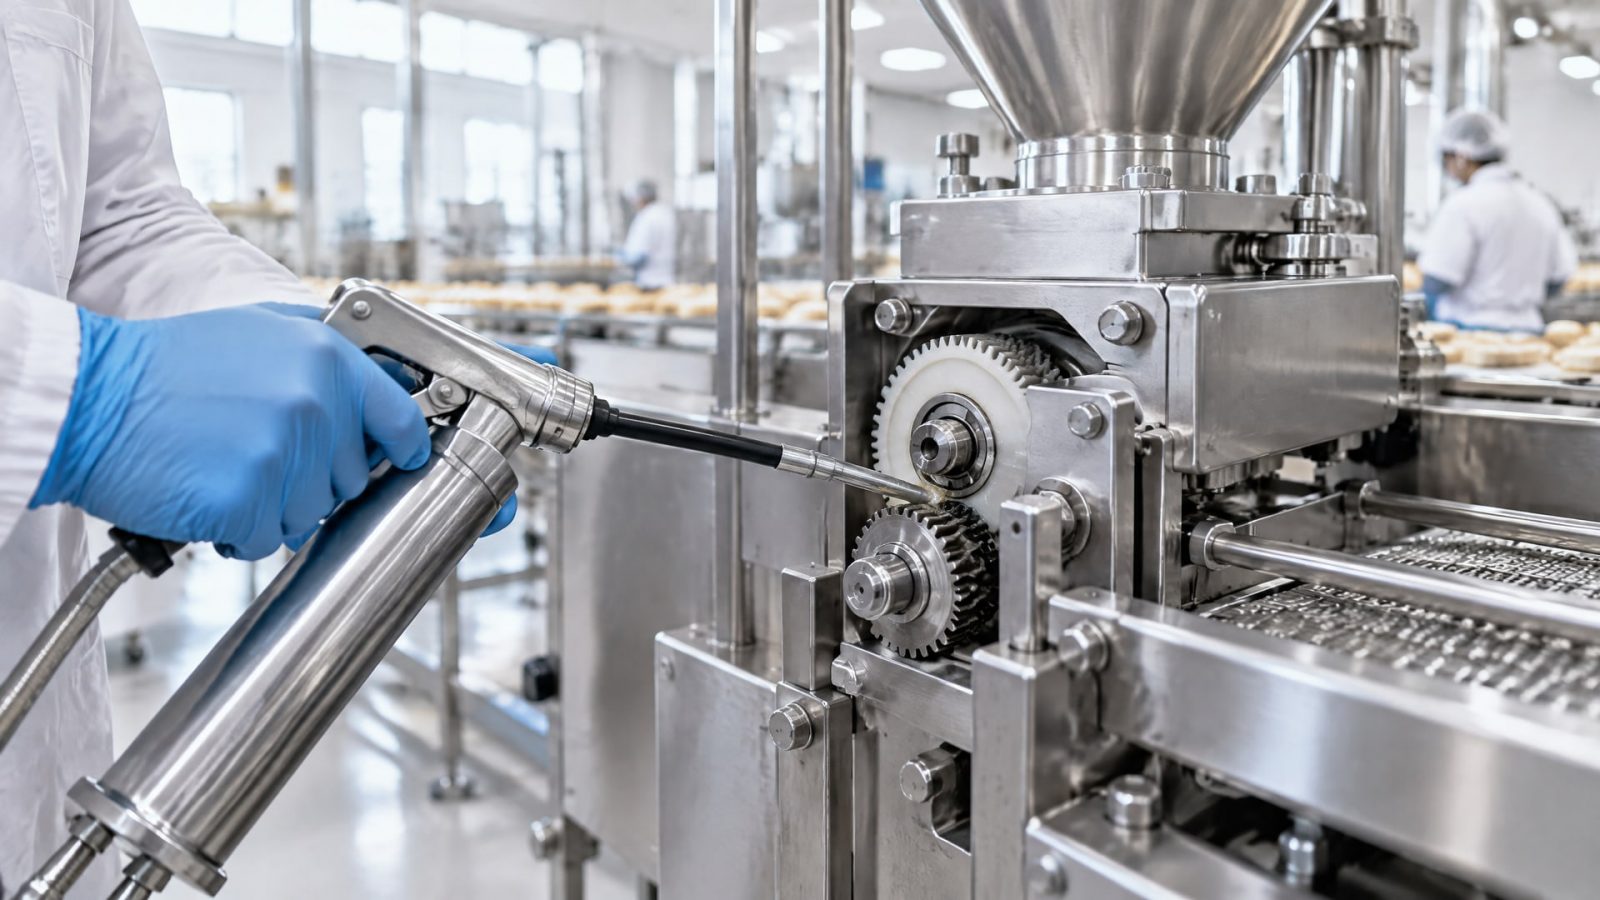
Для управляемого нанесения используют калиброванные шприцы или пистолеты и фиксируют число ходов инструмента. В качестве дополнительного способа контроля применяют ультразвуковые смазочные пистолеты. Важно, чтобы выбранный способ соответствовал узлу и позволял персоналу повторять процедуру одинаково. Решение о дозировке не принимают на глаз.
Регламент вместо субъективной оценки
План смазки должен указывать, куда наносить материал, каким инструментом и в каком количестве. Если объем задан через число ходов пистолета или шприца, работник может повторить операцию и передать данные следующей смене. Регламент помогает связать обслуживание с состоянием оборудования, не полагаясь только на субъективное решение оператора.
После нанесения проверяют, не осталось ли избытка и не собирается ли на смазанной поверхности порошковая пыль. Если узел загрязняется или движение становится нестабильным, пересматривают дозировку и соответствие смазки точке применения. Сам факт H1-регистрации не заменяет такой проверки.
Раздельное хранение и инструмент
H1-смазки хранят отдельно от обычных индустриальных материалов, маркируют и наносят отдельным инструментом. Персонал должен понимать, для каких точек предназначен каждый состав и как исключить перекрестное загрязнение. Такой порядок важен наравне с выбором продукта: ошибка при хранении или нанесении может свести на нет санитарный контроль.
Как оценить влияние смазки на производительность фасовочной машины
Оценивать результат стоит не по обещанию «ускорить фасовку», а по тому, как ведут себя узлы после перехода на подходящий материал и введения регламента.
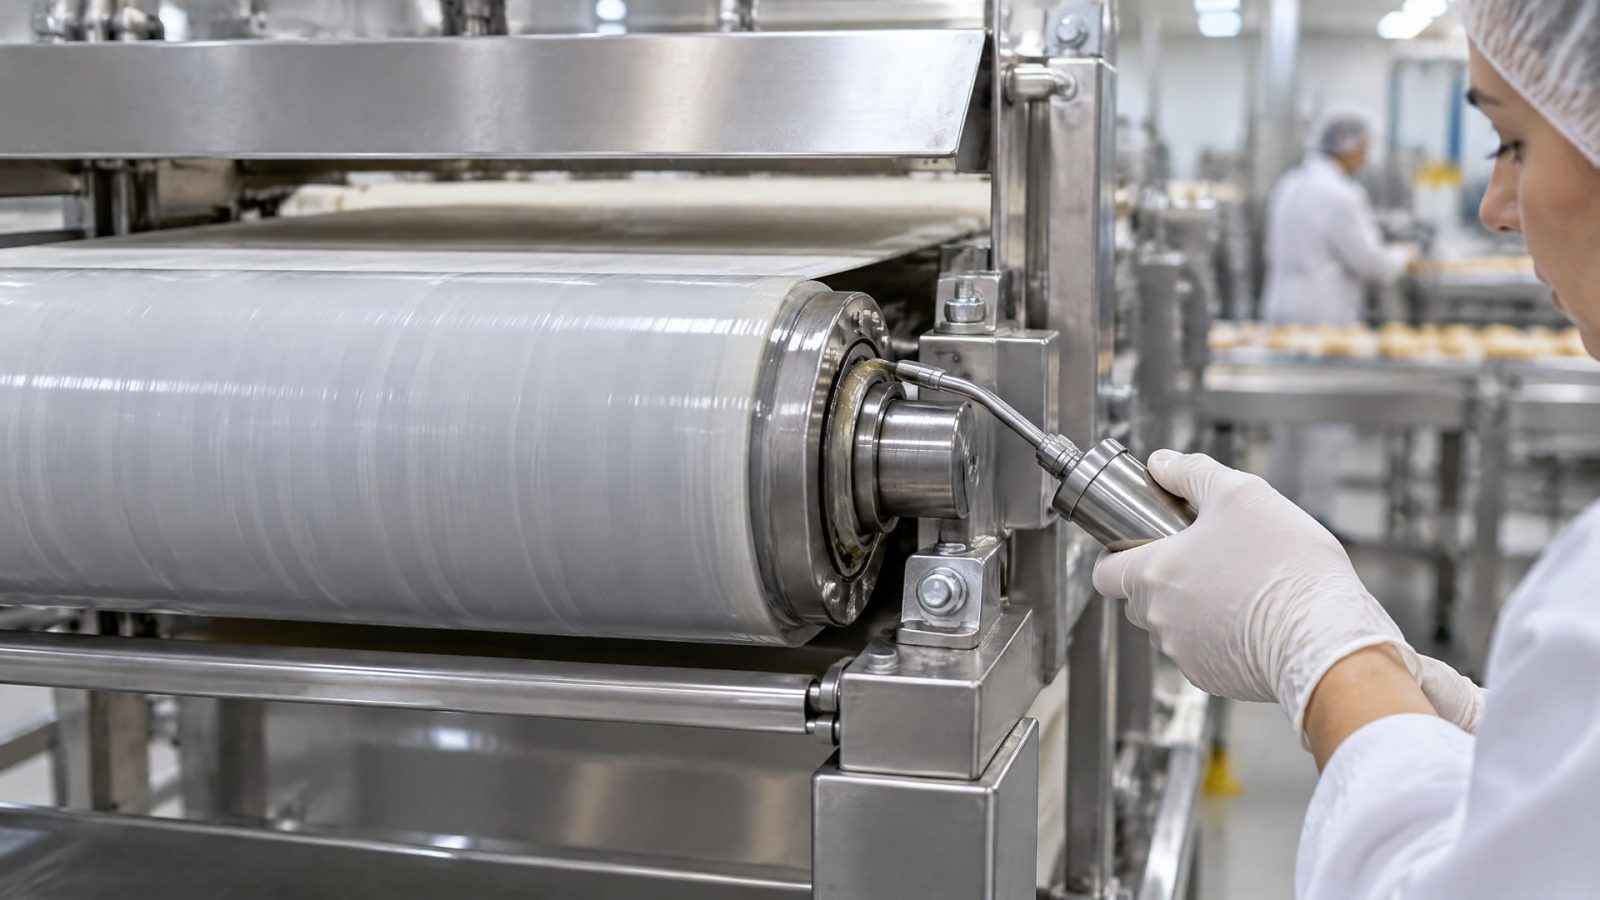
Проверяют, сохраняется ли стабильность движения, возникают ли незапланированные остановки, не накапливается ли порошок на смазанных поверхностях. Для точности дозирования важно отслеживать повторяемость работы машины в обычном режиме эксплуатации.
Если после обслуживания линия работает ровнее, это может помочь удерживать расчетную скорость и снизить риск простоев. Но причиной результата бывает не только сама смазка: имеют значение ее количество, точка нанесения и соблюдение регламента. Поэтому изменения оценивают вместе с состоянием механизма и качеством дозирования, не приписывая весь эффект одному фактору.
Практический порядок проверки
Определить узлы, где возможен случайный контакт с продуктом или упаковкой, и выделить точки, требующие H1.
Проверить соответствие смазки узлу, материалам и требованиям санитарного контроля.
Задать дозировку по геометрии и скорости узла, выбрать контролируемый инструмент нанесения.
Зафиксировать порядок хранения, маркировки и использования отдельного инструмента.
Наблюдать за движением механизмов, накоплением порошка и повторяемостью дозирования после обслуживания.
Для инженера такой подход помогает отделить влияние смазочного материала от ошибок обслуживания и загрязнения. Для закупщика он делает выбор проверяемым: в спецификации можно указать назначение состава и условия применения, а не ограничиваться общей формулировкой «пищевая смазка». Это особенно важно, когда на одной линии есть узлы с разными требованиями.
Часто задаваемые вопросы
Можно ли использовать H2-смазку в дозаторе, если контакт с порошком редкий?
Нет, если случайное попадание смазки в продукт или на упаковочный материал возможно. H2 предназначена для зон без контакта с пищей, а не для редкого или маловероятного контакта. Для точки с риском попадания выбирают H1, при этом контакт должен оставаться непреднамеренным и минимальным.
Увеличивает ли H1-смазка скорость фасовки порошков?
Напрямую - нет. H1 обозначает категорию для применения при возможном случайном контакте с пищей, а не характеристику скорости. Подходящая смазка может снизить трение и риск остановок в узлах, помогая сохранять расчетный темп работы машины, если нанесена в нужном количестве и точке.
Почему избыток смазки может ухудшить точность дозирования?
Избыточная смазка способна собирать порошковую пыль и загрязнять подвижные элементы. Накопление загрязнений может мешать стабильному движению дозатора и влиять на повторяемость цикла. Поэтому объем нанесения задают по геометрии и скорости узла, применяя контролируемый инструмент, а не увеличивают на глаз.
Достаточно ли выбрать смазку с маркировкой H1?
Нет. Помимо H1-регистрации проверяют соответствие требованиям FDA 21 CFR 178.3570, совместимость с материалами узла и пригодность для конкретной точки смазывания. Также нужны регламент нанесения, раздельное хранение, маркировка, отдельный инструмент и обучение персонала.
Заключение
Смазка дозатора пищевой категории H1 нужна там, где возможен случайный контакт с продуктом или упаковкой. Она не повышает скорость фасовки автоматически, но подходящий материал и контролируемое нанесение помогают поддерживать стабильную работу узлов, уменьшать риск остановок и сохранять повторяемость дозирования. Для порошковых продуктов особенно важно не допускать избытка, который может удерживать пыль и загрязнять механизм.
Следующий шаг - составить перечень точек смазки на фасовочной машине, отметить зоны возможного контакта и для каждого узла определить подходящий материал, объем подачи и инструмент. Затем закрепить эти правила в регламенте и проверить, как оборудование работает после обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка с ЧПУ, провести закладку и оценить состояние узла для долгой и стабильной работы оборудования.
Узнайте, чем смазать капот автомобиля, чтобы защитить петли, замок и тросик от скрипа и ржавчины.
Узнайте, какие документы и допуски нужны для смазки с допуском H1, кроме NSF, для подтверждения безопасности и соответствия стандартам.